
El control de calidad en esta categoría es diferente del control de calidad en la mayoría de los productos electrónicos, y la diferencia reside en que el producto se lleva puesto contra la cabeza en lugar de sujetarse con la mano. Un defecto que sería invisible en un teléfono —un canal ligeramente más alto, un transductor montado un milímetro fuera de posición o un control táctil que responde medio segundo más tarde— resulta evidente de inmediato sobre una cabeza, porque la persona que recibe el audio es al mismo tiempo la antena, la cavidad acústica y el instrumento de medición. Por eso, el control de calidad de las gafas inteligentes con audio de oído abierto depende principalmente del diseño de las estaciones y de la de tolerancias, porque el banco de pruebas no puede mostrar lo que sí revelará la cabeza.

El marco comercial para el comprador es sencillo y algo incómodo. Un régimen de calidad implica un coste, y el coste del útil y de la tolerancia representa una fracción del coste de las devoluciones que evita. Una marca que se salta la estación de equilibrio ahorra el coste del útil, pero lo paga con una mayor tasa de devoluciones, lo que supone una operación comercial peor y mucho más difícil de revertir.
Gafas de audio de oído abierto: cuatro capas, una olvidada
Por qué un producto bueno y uno malo dan el mismo resultado en el banco de pruebas
La mayoría de las estaciones de esta categoría se manejan de forma subjetiva, salvo que los criterios estén documentados. Este es el hecho central del control de calidad en el audio de oído abierto y explica por qué los datos de devoluciones y los datos de calidad de la propia fábrica pueden discrepar durante mucho tiempo sin que ninguna de las partes perciba la diferencia.
Una estación sin un criterio produce una opinión, y una opinión solo puede acabar reflejándose en la tasa de devoluciones. No se puede analizar su evolución, no se puede atribuir a ninguna etapa del proceso y no se puede auditar. La misma estación, con un criterio escrito, produce un número, y un número puede representarse en gráficos y compararse con el lote, el turno y el lote de material.
Por eso, la instrucción de inspección, más que la propia inspección, es el documento que merece negociarse. Una instrucción que enumera las estaciones y sus criterios de aceptación puede auditarse y mejorarse. Una instrucción que solo indica qué aspects deben revisarse únicamente puede discutirse.
Las cuatro capas y las responsabilidades de cada una
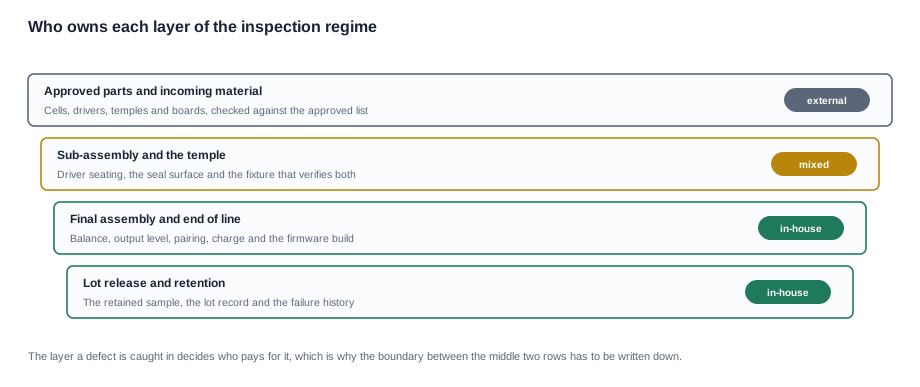
Recepción. La batería, el transductor, la patilla, la placa y los componentes mecánicos, comprobados frente a la lista de piezas aprobadas y al plano. Esta capa determina la configuración y es la única capable de detectar una sustitución antes de que se convierta en un lote.
Submontaje y patilla. Posicionamiento del transductor, superficie de sellado, pivote y componentes mecánicos. Aquí se materializa físicamente la arquitectura acústica y es la capa donde se ajustan los dos elementos que no pueden verse en una unidad terminada.
Montaje final y fin de línea. Equilibrio de canales, nivel de salida, conexión y reconexión, circuito de carga, respuesta de los controles y versión de firmware. La mayoría de estas comprobaciones deben realizarse en todas las unidades porque son rápidas, porque un fallo aquí genera una devolución y porque varias no pueden inspeccionarse visualmente.
Liberación y retención del lote. Tiempo de funcionamiento y mediciones de micrófono, demasiado lentas para realizarlas en todas las unidades, muestra retenida, registro del lote e historial de fallos. Esta capa hace responsables a las otras tres porque en ella se comparan los resultados de las muestras con las unidades que realmente se despacharon.
La capa que primero se abandona
Según nuestra experiencia, la primera capa que se abandona bajo presión de volumen no es el montaje final, sino el trabajo basado en útiles de fin de línea, porque es el que requiere equipos de inversión en lugar de mano de obra. También es la capa que detecta el defecto que genera más devoluciones en esta categoría: un desequilibrio entre canales, evidente pocos segundos después de ponerse el producto, imposible de compensar y que provoca una devolución con una descripción que indica que el sonido es incorrecto, algo que ningún script de soporte puede resolver.
La estructura comercial de la operación conviene plantearla a la fábrica en esos términos, y no como una solicitud de un mejor sistema de calidad. Un útil supone un coste único frente a una tasa de devoluciones que evita, y es el único elemento de la instrucción de inspección donde el retorno de la inversión resulta más claro.
Inspección de recepción, donde se decide la configuración
Las comprobaciones de recepción que detectan una sustitución
La capa de recepción tiene una responsabilidad que ninguna otra puede asumir: asegurarse de que las piezas recibidas son las que se pidieron. En una gama en la que varios modelos comparten una generación de radio, varias configuraciones de batería y dos interfaces de carga, una sustitución resulta fácil de realizar y difícil de detectar en fases posteriores.
Cuatro comprobaciones concentran la mayor parte del valor.
La celda, por número de pieza y por lote. La configuración de la celda es el factor que determina el nivel de autonomía, la interfaz de carga, el tiempo de carga y el reparto del peso entre las patillas. Nuestro propio catálogo ilustra la variedad de opciones dentro de un mismo nivel: celdas individuales de 100 mAh y 115 mAh en cuatro modelos, y configuraciones de dos celdas de 55 mAh × 2, 70 mAh × 2 y 90 mAh × 2 en otros siete. Sustituir una celda por otra del mismo nivel puede hacer que un modelo pase de de aproximadamente seis, siete y ocho horas sin ninguna diferencia visible en la unidad terminada.
El transductor, por número de pieza. Esta es la comprobación de entrada más decisiva de la categoría y la que protege las especificaciones acústicas. Un transductor con el formato adecuado y características incorrectas superará una inspección visual, superará una comprobación funcional de final de línea y solo se manifestará en las estaciones de equilibrio y nivel de salida, si dichas estaciones existen y tienen tolerancias.
La patilla y la revisión mecánica. La patilla contiene la cámara acústica, por lo que una revisión de la patilla es también una revisión acústica y de herramental. La comprobación de entrada debe detectar el caso en que una serie de producción utiliza una patilla de una revisión ya obsoleta, algo que ocurre cuando cambia el plano y el inventario no.
La notificación de cambios. El proceso que detecta una sustitución no es realmente la comparación, sino la obligación del proveedor de comunicarte por anticipado que una pieza ha cambiado. Sin esa obligación, la comparación se convierte en una auditoría de lo recibido, y no en un control de lo que llegará.
La celda y el transductor, como los dos elementos que llegan defectuosos
Los demás componentes de entrada son más tolerantes. Una placa es de la revisión correcta o no lo es, y falla de forma evidente al final de la línea. Una interfaz de carga resulta visualmente obvia. El hardware de la patilla se somete a una comprobación dimensional.
La celda y el transductor son diferentes porque ambos pueden ser incorrectos de una forma que pasa inadvertida hasta mucho después. Una celda con una resistencia interna diferente produce una unidad que carga y funciona de forma ligeramente distinta, y la desviación es lo bastante pequeña como para quedar dentro de cualquier tolerancia que no se haya establecido. Un transductor con un comportamiento resonante diferente produce una unidad que es mediblemente distinta en la curva de frecuencia e indistinguible a simple vista, por conexión y por carga.
La consecuencia práctica para la instrucción de inspección es que estas dos piezas deben verificarse por número de pieza contra una lista aprobada y controlada por versiones, y que dicha lista debería ser un documento visible para el comprador, no un documento que conserve la fábrica.
Lo que no puede comprobarse contra un valor publicado
Existe un límite honesto en la capa de entrada que el comprador debe comprender antes de redactar la instrucción. Para la mayoría de los parámetros, el catálogo no publica ningún valor con el que compararlos: ni para las características del transductor, ni para el comportamiento de descarga de la celda, ni para la salida acústica de la unidad montada, ni para el peso de ningún modelo del nivel de audio.
En todo el catálogo solo hay un peso registrado: el cuerpo de las gafas MT6, de 158 g, medido con la celda de 265 mAh y la cámara de ese modelo incluidas en la cifra, y con su funda de carga plegable de 1200 mAh excluida; no se publica el peso de la funda y ningún modelo de la gama tiene un peso publicado de la montura sin componentes.
Por tanto, una comprobación de peso de entrada o en proceso no puede consistir en contrastar un número publicado para el nivel de audio. Lo que sí puede hacer es una comprobación de coherencia con una unidad de referencia conservada del primer lote aprobado, lo que detecta desviaciones a lo largo de una serie de producción sin pretender conocer el valor correcto. Es un control más débil que una especificación, pero mucho mejor que no tener ninguno, y la distinción debe quedar recogida en la instrucción para que nadie la confunda más adelante con una comprobación de conformidad.
Estaciones de línea y de final de línea, y el utillaje que hay detrás
Las estaciones que necesitan utillaje y una posición de cabeza definida
El utillaje es lo que hace posible, en primer lugar, realizar una medición de nivel significativa. Sin una posición de cabeza definida, una lectura del nivel de salida mide tanto a quien sostiene la montura como al producto, y dos operadores obtendrán dos valores distintos para la misma unidad.
Las estaciones que lo necesitan son las de equilibrio de canales y de nivel de salida, y lo necesitan por el mismo motivo subyacente: en un producto de oído abierto, el resultado acústico depende de la geometría entre el transductor y la cabeza, por lo que la geometría debe mantenerse constante para que el valor tenga significado.
Por lo tanto, un accesorio de prueba no es un lujo. Es la diferencia entre una estación que produce una cifra comparable y otra que genera una nota que dice que la unidad sonaba correctamente.
Equilibrio de canales y la tolerancia que debe fijarse
El equilibrio de canales es la estación más importante en esta categoría, y la tolerancia debe fijarse en lugar de asumirse, porque dos transductores en un mismo producto no coinciden por sí solos.
El umbral que debe fijar el comprador es una diferencia máxima de salida entre ambos lados, medida en el accesorio de prueba con una señal de referencia y un nivel indicados, y expresada como una cifra en lugar de como un juicio sobre si el sonido está equilibrado. Un juicio no puede representarse mediante tendencias ni auditarse; una cifra puede registrarse por unidad, graficarse por lote y utilizarse para rastrear un defecto hasta un lote de materiales o un turno.
Dos unidades del mismo lote que difieren en esta estación constituyen un hallazgo sobre el proceso, no sobre la muestra, y es uno de los pocos hallazgos de esta categoría que merece escalarse de inmediato.
Nivel de salida y la unidad de referencia con la que se compara
La comparación del nivel de salida con una unidad de referencia en el mismo accesorio de prueba es lo que detecta un transductor sustituido, y la razón por la que el accesorio de prueba y una unidad de referencia conservada deben existir juntos. Una unidad de referencia que se desvía se convierte en una referencia que aprueba desviaciones, por lo que la referencia debe procederse del primer lote aprobado y debe volver a comprobarse según un calendario.
El límite de aceptación es un nivel y una tolerancia, ambos fijados por el comprador. Conviene dejar explícito que esta cifra no es comparable con ninguna cifra publicada por ningún proveedor, porque ningún proveedor publica una cifra comparable para esta categoría. La medición del nivel sirve para detectar desviaciones dentro de una tanda de producción, no para comparar productos de distintos proveedores.
El control y el sellado, que figuran en dos listas de comprobación diferentes
Un control capacitivo en la patilla incorpora una característica física a la superficie que forma el sellado acústico, de modo que el control y la acústica son una misma pieza de diseño y no dos elementos independientes. Ningún modelo de la gama publica una fila de controles táctiles capacitivos, por lo que la superficie de control debe establecerse con el proveedor antes de redactar esta lista de comprobación. Lo que sí publica el catálogo es la patilla fina o desmontable del G07 y del YK12, y, una vez confirmado el control, la interacción entre dicho control y la superficie de una patilla pasa a ser una cuestión real y no teórica.
Casi nadie lo comprueba porque el control figura en una lista de comprobación electrónica y el sellado en una lista acústica, y ambas listas pertenecen a personas distintas. La estación que lo detecta es una estación combinada: pulsar el control y, a continuación, volver a comprobar el sellado y el nivel.
El fallo que evita es caro y está mal clasificado. Una unidad cuyo nivel cambia al pulsar el control presenta una fallo acústico desde el punto de vista del cliente, se devolverá como tal, se contabilizará en la tasa de defectos y la causa real estará en una parte del diseño que nadie pensó en proteger.
Lógica de muestreo y controles que no pueden muestrearse
Por qué tres controles no pueden muestrearse
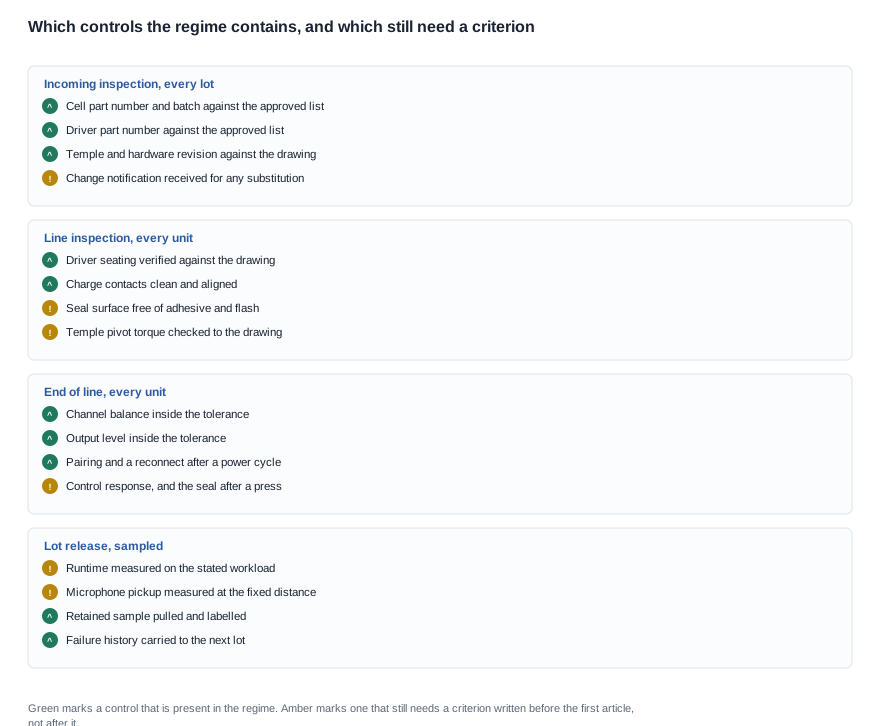
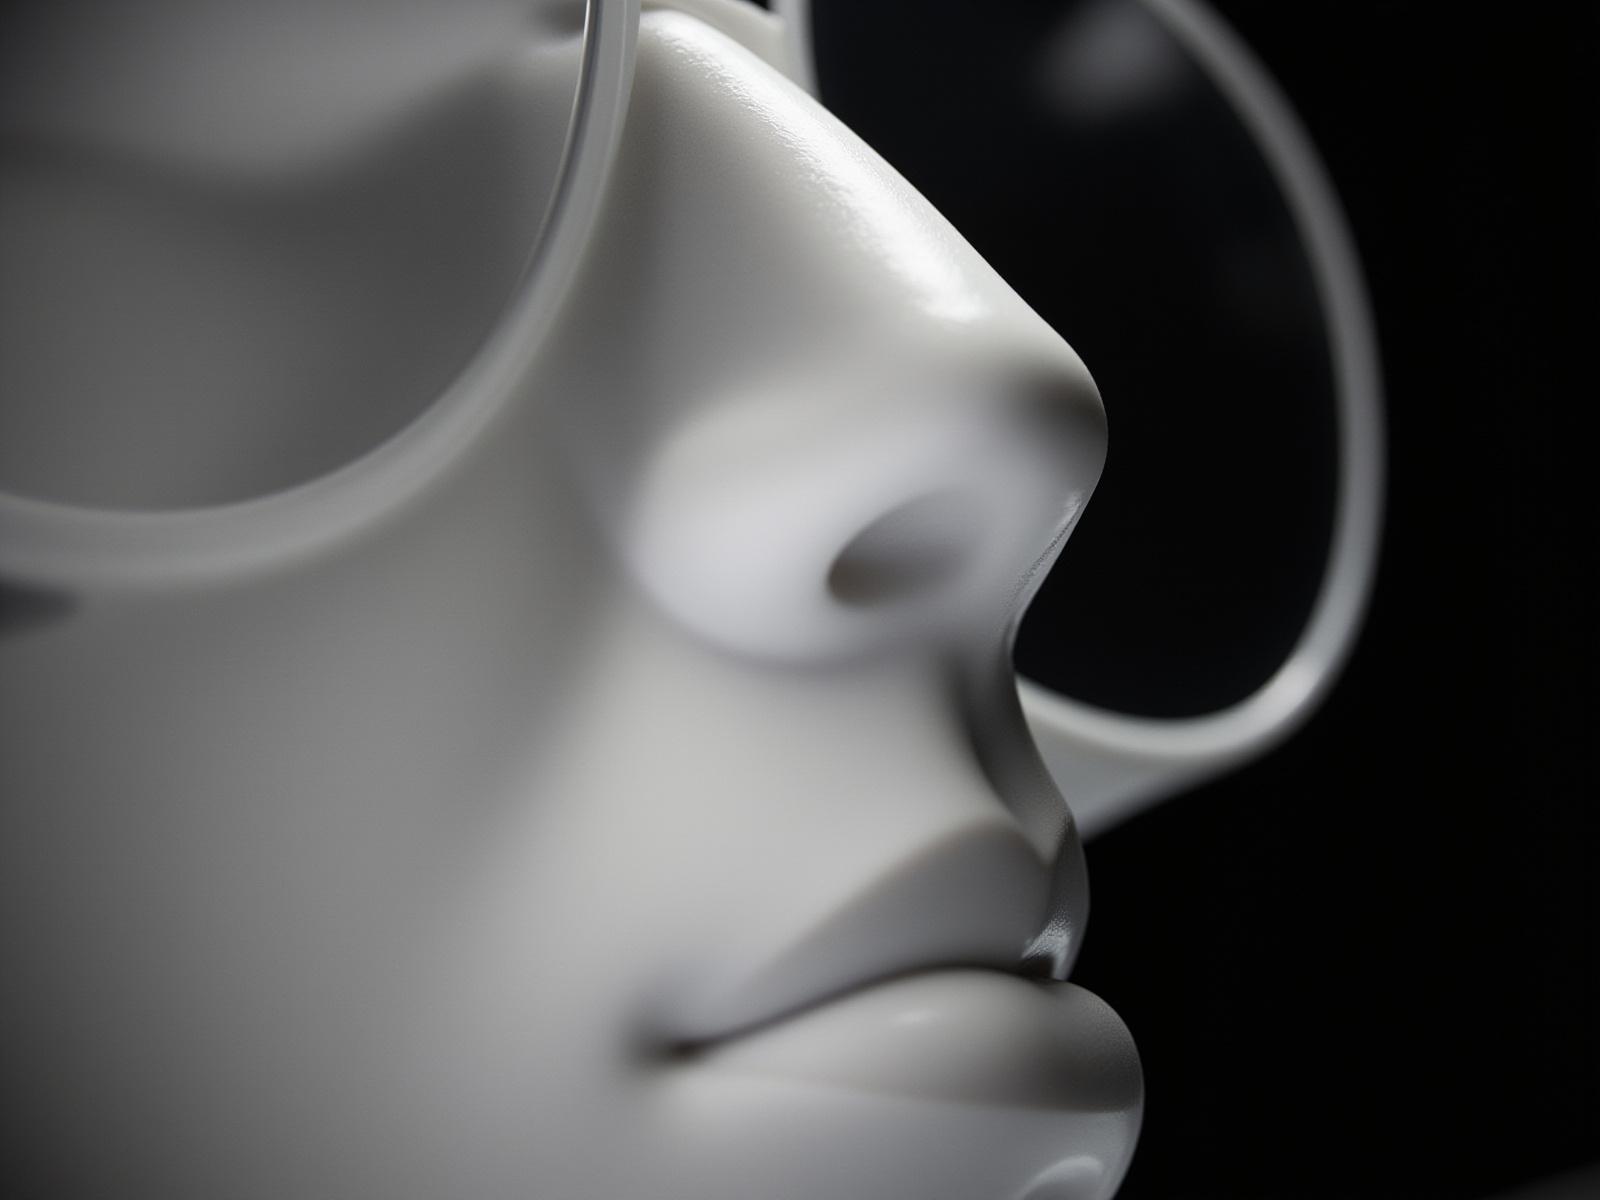
El muestreo es un equilibrio entre cobertura y coste, y solo resulta adecuado para controles en los que un defecto es a la vez raro y determinante. Tres de los controles de esta categoría no cumplen este requisito.
El equilibrio de canales debe comprobarse en cada unidad, porque el control es rápido, el accesorio de prueba ya está instalado y el defecto resulta visible para el cliente en cuestión de segundos.
El nivel de salida debe comprobarse en cada unidad, por la misma razón y porque es la estación que detecta la sustitución de un transductor.
La vía de carga debe comprobarse en cada unidad, porque un problema de carga intermitente se debe más a menudo a un problema de contacto que a una celda defectuosa, y porque una unidad que carga en el banco de pruebas, pero no en el bolsillo del cliente, es un fallo que sobrevive a la fábrica. Los contactos deben limpiarse e inspeccionarse antes de la prueba de carga, no después, para que la inspección refleje el estado real en el que se envía la unidad.
La conexión y la reconexión tras un ciclo de encendido y apagado también deben comprobarse en cada unidad, porque es la estación más barata de la lista y la que ofrece el mayor rendimiento por unidad de esfuerzo. El cliente la realiza una vez y esa experiencia determina su impresión del producto durante mucho tiempo.
Los que se pueden muestrear son los lentos: el tiempo de ejecución en una carga de trabajo determinada y la captación del micrófono a una distancia fija. Ambos se miden en minutos, no en segundos, y ambos tienen una tolerancia que puede discutirse en una muestra.
Un plan basado en el riesgo en lugar de uno uniforme
El muestreo uniforme es el método predeterminado en la mayoría de los regímenes de inspección y casi siempre es incorrecto, porque trata un defecto cosmético y un desequilibrio de canal como eventos equivalentes. Un plan basado en el riesgo pondera cada estación según el coste real que representa el defecto.
La ponderación se calcula fácilmente con información que el comprador ya tiene. Tome la tasa de devoluciones atribuible a cada clase de defecto, multiplíquela por el coste de la devolución, incluidos el flete, el embalaje y el margen del canal, y multiplíquela de nuevo por la probabilidad de que una comprobación de la muestra la hubiera detectado. Así obtendrá una cifra para la estación, y el plan asignará su presupuesto a las estaciones con las cifras más altas.
La ventaja comercial es que un plan basado en el riesgo es más barato que uno uniforme con la misma tasa de defectos escapados, lo que significa que puede acordarse al mismo coste con mayor cobertura. También es el documento que más difícil resultaráKem contradictorio para una fábrica, porque se basa en el propio historial de devoluciones del comprador y no en un principio general.
El registro del lote y por qué la retención es la capa que permite que las demás funcionen
En la liberación del lote deben cumplirse dos condiciones. En primer lugar, los resultados de la muestra deben registrarse y asociarse al lote, y mantenerse como referencia, de modo que la tasa de defectos pueda analizarse a lo largo de los lotes en lugar de reiniciarse en cada uno. En segundo lugar, debe extraerse una muestra retenida, etiquetarla y almacenarla.
La muestra retenida hace más de lo que parece. Es la unidad de referencia contra la que se comprueban los lotes posteriores, es la prueba física cuando llega una reclamación de un cliente cuatro semanas después y es la unidad cuya ausencia convierte una discusión sobre la calidad en una discusión sobre la memoria.
Control de cambios y por qué un nuevo transductor reabre una estación
Lo que debe abarcar un aviso de cambio
Un aviso de cambio en esta categoría no es un trámite, porque varias de las estaciones solo son válidas para una configuración específica. Si cambia el transductor, la tolerancia de equilibrio y la referencia de salida dejarán de estar calibradas para el producto para el que se establecieron. Si cambia la geometría de la cámara, cambiará el sellado, y el sellado es de lo que depende el nivel. Si cambia el ajuste del DSP o el estado de procesamiento predeterminado, cambiará el nivel de salida y la unidad de referencia dejará de representar la configuración de producción. Si cambia el firmware, cambiará el comportamiento de reconexión y puede ser necesario volver a ejecutar la estación de emparejamiento con la nueva versión.
Por tanto, el aviso de cambio debe abarcar, como mínimo: el transductor, la geometría de la cámara, el diseño de las patillas, la configuración de la celda, el ajuste del DSP y el estado de procesamiento predeterminado, la versión del firmware y la versión de la aplicación. Cada elemento debe indicar qué estación invalida.
Esa última parte es la que convierte el aviso en algo útil y no meramente decorativo. Un aviso que dice "hemos cambiado el controlador" le informa de que ha ocurrido algo. Un aviso que dice "hemos cambiado el controlador, por lo que deben restablecerse la referencia del nivel de salida y la tolerancia de equilibrio, y los tres primeros lotes deben comprobarse con cobertura total" le indica qué hacer.
Por qué el comprador debe formar parte de este ciclo
La fábrica es responsable del proceso y el comprador de los criterios de aceptación, y un cambio del producto se sitúa en el límite entre ambos. Por eso, la cláusula debe estar en la orden de compra y no en la correspondencia: una obligación de notificación sin consecuencias es una solicitud, y una solicitud no es un control.
Las tres partes importantes de la cláusula son el aviso previo, la lista de elementos que lo desencadenan y la indicación de qué estaciones se reabren. La tercera parte es la que más se omite, y es la que evita el modo de fallo en el que una estación deja de ser válida sin que nadie lo advierta hasta que cambian los datos de campo.
Existe una segunda razón por la que el comprador debe participar en este ciclo. Un cambio también ofrece la oportunidad de establecer un criterio que nunca se había definido, porque un cambio le proporciona un punto natural para decir "y ahora la tolerancia es esta, la unidad de referencia es esa y los primeros lotes se comprueban con cobertura total".
Lo que hacemos y lo que un comprador debería solicitar ver
La instrucción de inspección como documento negociable
Las instrucciones de inspección y sus criterios de aceptación son negociables, y acordarlos antes de la producción es sustancialmente más barato que añadir una estación después de que aparezca una tendencia de devoluciones. El plan de muestreo es negociable, y un plan basado en riesgos cuesta menos que uno uniforme. La negociación es una conversación sobre riesgos, y es mucho más fácil cuando ambas partes están examinating el mismo historial de devoluciones.
Lo que un comprador debería pedir ver, en este orden: la lista de estaciones con los criterios de aceptación junto a cada una; la especificación del dispositivo de prueba y la posición de la cabeza; las tolerancias de equilibrio y nivel de salida; el origen de la unidad de referencia y su calendario de reverificación; la carga de trabajo en tiempo de ejecución; la versión del firmware y la lista de problemas conocidos; el procedimiento de notificación de cambios con la lista de estaciones invalidadas; y el formato de los registros de lotes con el acuerdo de conservación.
Dos de esos elementos son contractuales, no documentales. La unidad conservada y el dispositivo de prueba deberían estar disponibles para la auditoría del comprador, y la asignación de costes de un lote que no cumple los criterios de inspección debería acordarse antes del anticipo, no durante la primera rechazo.
Lo que publicamos y lo que necesita una estación que todavía no hemos definido
Publicamos los métodos acústicos que indica nuestro catálogo: la estructura de oído abierto, el audio direccional, la reducción inteligente del ruido y, en cinco modelos del nivel de audio, el sonido envolvente. Publicamos las filas de medición vacías junto a ellos, en lugar de llenarlas con valores de un dispositivo típico. No publicamos ninguna cifra de aislamiento, ningún tamaño de transductor ni ninguna tolerancia de equilibrio de canales que no hayamos establecido, y no diremos que una estación está en funcionamiento cuando su criterio aún no se ha definido.
También seremos directos: un régimen de calidad tiene un coste, y el coste del dispositivo de prueba y de la tolerancia representa una fracción del coste de las devoluciones que evita. Ese es el argumento que planteamos internamente y también ante un comprador que está evaluando esta partida.
Las cuatro solicitudes que podemos responder inmediatamente
-
Envíenos sus instrucciones de inspección. Le diremos qué estaciones descritas aquí abarcan, qué filas publicadas verifica realmente cada estación y en qué casos aún hay que definir un criterio de aceptación en lugar de leerlo.
-
Envíenos su historial de devoluciones por descripción del defecto. Le diremos qué descripciones se corresponden con una estación y cuáles son consecuencias de un límite y no de un defecto; una distinción que cambia lo que debería solicitar a la fábrica.
-
Pregúntenos por el dispositivo de prueba. Le diremos cuál es la posición de la cabeza, qué es la unidad de referencia y con qué frecuencia se reverifica, y seremos explícitos sobre cuáles de esas respuestas son específicas de nuestra línea de producción y no generales.
-
Pregúntenos qué cambios invalidan una estación. Enumeraremos los elementos que activan una notificación de cambio y las estaciones que cada uno vuelve a abrir, porque un comprador que tenga esa lista podrá defender la cláusula sin negociarla desde cero.
La información técnica está en audio de oído abierto, la gama está en gafas de audio por Bluetooth, el protocolo de medición del lado de la muestra está en cómo medir el audio de oído abierto, el vocabulario que una estación debe compartir está en el glosario de audio de oído abierto y la correspondencia entre casos de uso, que determina qué estaciones son importantes, está en audio de oído abierto para distintos casos de uso.
Lecturas relacionadas
- El vocabulario que una estación de QC debe compartir: glosario de audio de oído abierto
- El aspecto de la medición: cómo medir el audio de oído abierto
- Elección según el caso de uso: audio de oído abierto para distintos casos de uso
Envíenos sus instrucciones de inspección y le diremos cuáles de las ocho estaciones abarcan y dónde aún hay que definir un criterio de aceptación.


