
これは購入者があまり意料しない部分です。監査では、プロセスが存在することを確認できますが、誰も記載しなかった要件が満たされていることを確認することはできません。構成がどれだけ具体的か、書面仕様がどれだけ完全か、合意した対象範囲がどれだけ広いか、サプライヤー自身の記録がどれだけ成熟しているか、そして指摘事項がどれだけ厳格に発注条件へ反映されるかです。
これは事業上の結果にも大きく影響します。プログラムが開始された後に発見された工程上の問題を是正する費用は、1日分の出張費より桁違いに高くつくからです。製品の返品、スケジュールの/product
監査で結論付けられる範囲を制限する5つの変数
監査で結論付けられる上限を決める5つの変数は、全員が誰 する前 に確立されます。
仕様。これは最大の変動要素であり、購入者がもっとも不完全なままにすることが多い項目です。このカテゴリーでは、公開されているカタログは Tested 可能な構成ではなく、製品クラスについて記載しています。当社は28モデルを公開しており、バッテリー容量、連続使用時間、充電時間、充電方法、Bluetooth 対応モデルの Bluetooth のバージョン、およびカメラ11モデルの解像度クラスを示しています。そのうち8モデルは8メガピクセル、S7、L2 Utral、L1 Pro は13メガピクセルです。当社は、いずれのモデルについても、センサー型番、視野角、動画フレームレート、手ぶれ補正の数値、マイクの集音距離、不良率を公開していません。監査では、稼働中のプロセスを明文化された上限と照合することはできますが、そもそも記載されていない上限とは照合できません。
構成。2番目の変数は、監査対象が発注対象と同じかどうかです。例えば、V03 Proのカラー式を公開カタログでは、単一のモデルコードが fixed 式によって複数の確約へ分かれる様子が明確に示されています。ファミリーに対する監査からは、ファミリーについてしか知ることができません。
対象範囲。3番目の変数は、出張が生産工程のどこまでを対象とするかです。最終組立と梱包まで walked監査は、回答すべきだった問いに回答し、その回答を書面で示しているため、対応の が容易です。書面上の対象範囲と工程全体との差は、当日最初の会話で最も有用な成果です。
サプライヤーの記録の成熟度。ユニット識別子ごとにベンチ結果を記録するサプライヤーには、照合できる履歴があります。バッチごとにサマリーシートを作成するサプライヤーには、受け入れるしかない履歴があります。両者が同一の製品を製造することはできても、同じ深さで監査することはできません。
実行。5番目の変数は、指摘事項が提示された後に何が起きるかです。指摘事項が発注条件になる監査は、出張1日分の価値があります。指摘事項が曖昧で-IT 記憶に変わるだけなら、安心感の生成に1日を費やしたことになります。
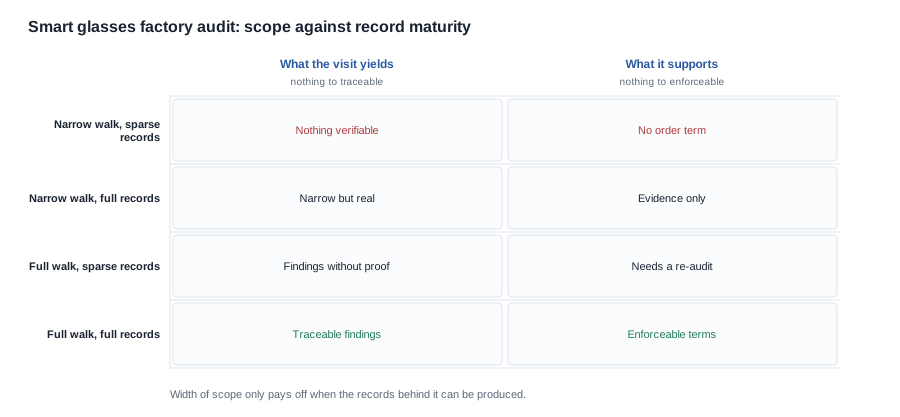
上のマトリクスは実用的な要約です。
誰も記載しなかった要件の不具合を監査で見つけられない理由
このカテゴリーで最も多い失望は、仕様上の問題を監査で捕捉することを期待した購入者が、代わりにプロセス評価を受け取ることです。その理由を正確に説明する価値があります。答えは購入者が事前に何を求めるべきかに影響します。
入荷検査では、購買部品を規定に基づいて受入または不合格にします。組立工程では、トルクや整合性の基準を適用します。試験ベンチでは、測定計画書に書かれた上限値に基づいてパラメータを測定します。出荷工程では、ラベル表示と梱包の基準を適用します。文書が存在すれば、監査ではその工程を文書と照合できます。
これは買い手の準備に直接影響します。訪問前にできる最も価値の高い準備は、公開されている各項目を明確な要件に、記載されていない各項目を質問に変換することです。発注した型番の充電方式について文書化された要件を持ち込んだ買い手は、回答が得られます。
公開データは、監査の背景情報にすぎないではありません。デスクを離れずにサプライヤーの回答を検証するための基準となり、数分で読み終えるほど短いものです。
移動前に確認できること。 すべての型番についてセル容量とセル数、連続使用時間の区分、全28型番の充電時間、24型番の充電方式、該当するモデルの充電ケースの選択肢、入手可能な色、防水防塵マークが付いた2型番の侵入保護表示、カメラ功能的11型番の解像度クラス、および公開されている唯一の重量 MT6本体フレームの158 gが 改正。
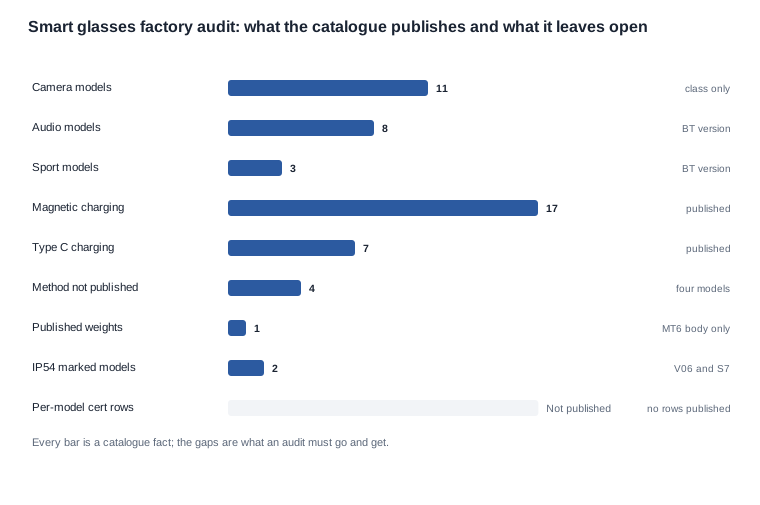
全28型番のうち27型番のフレーム重量。センサーパーツ番号。視野角、動画解像度、フレームレート、手ぶれ補正。マイクの収音距離。証明書番号。不良率と歩留まり。4カメラ型番の充電方式(MT6とCY05、およびCY03とL1 Proは充電ケース容量を公開しているものの、充電方式の項目は公開されていません)。単価、最小発注数量、生産リードタイム、月次生産能力。これらの情報が交渉上の意図で非開示されているわけではなく、単に文書に記載されていないだけです。
- 項目が記載されていない4カメラ型番の充電方式。 カタログでは、17型番が磁気充電、7型番がType C充電を公開しており、CY03、CY05、L1 Pro、MT6については充電方式の項目を公開していません。この4型号については、監査によって製造ラインで実際にどのコネクタを使用してordered being built するかどうかを究明。
- 侵入保護マークに試験報告書があるかどうか。 IP54はV06とS7のカタログ注記としてのみ掲載され、報告書番号は付記されていません。この2つの回答によって、製品ページに記載する表現が異なります。
- 合否基準がそもそも存在するかどうか。 どの型番についても不良率は公開されていないため、買い手の入荷検査でサンプル数、不良分類、合否条件を自行定義する必要があります。監査では、ラインが一度も示されていない手順に基づいて報告できる能力があるかを究明しなければなりません。
- サプライヤーの下請サプライヤー一覧が管理されているかどうか。 カタログには下請サプライヤーの項目、サプライヤー一覧、変更通知の経路が一切公開されていません。プロセス監査で必ず要求すべき資料がこれであり、その欠落自体が重要な情報となります。
訪問そのものよりも結果を変える準備
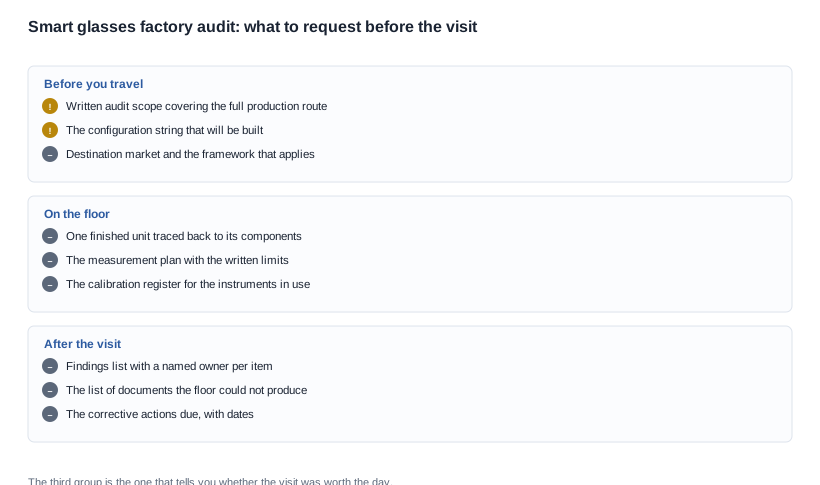
訪問の価値の大部分は、訪問前に生み出されます。監査から最も大きな成果を得られる買い手は、通常、移動に1日を費やすのではなく、準備に1日を使う人です。
訪問前に監査範囲をwritten出し、経路と比較する。監査範囲を 工程のリスト 書面で求め、生産経路も入手して比較します。その差異が指摘事項であり、誰かが1日分の移動時間を費やす前に把握できます。
カタログを要求事項リストに変える。検討中の各モデルについて、根拠として-公認的公表行と、要求すべき未収載の行を記載します。これは短い文書です。私たちのカタログは製品カタログであって仕様書一式ではありません。カメラモデルの公表行があれば、ベンチシートと照合するための具体的な基準が得られます。未収載の行があれば、具体的に質問するための基準が得られます。
訪問開始前に、訪問で解決すべき事項を決める。回答によってサプライヤーの判断が変わる3〜4の質問を書き出します。決定要因を持たずに訪問したバイヤーは、代わりに興味深いものを見つけます。これは1日を過ごす最も費用のかかる方法です。
サプライヤーにとって都合の悪い回答となる質問を用意する。同じ質問は2度聞く価値があります。閉鎖済みの措置だけを見せてきたサプライヤーは、未閉鎖の措置が興味深い部分だと示しています。
自社チームが主張する項目を持ち込む。一般製品安全規則は、2024年12月13日からのオンライン製品ページに確立された経済オペレーター情報を掲載する要件が適用されています。これらはいずれも商業上の変数ではなく、すべて担当者を必要とします。
2つの監査報告並べて読み、長さに感心せずに比較する
2社のサプライヤーがどちらも訪問を歓迎し、同じ長さの報告書を出しても、実際に何かを伝えているのはそのうち1社だけかもしれません。以下の基準は、向けではなく、証拠を優先するように重みを置いています。
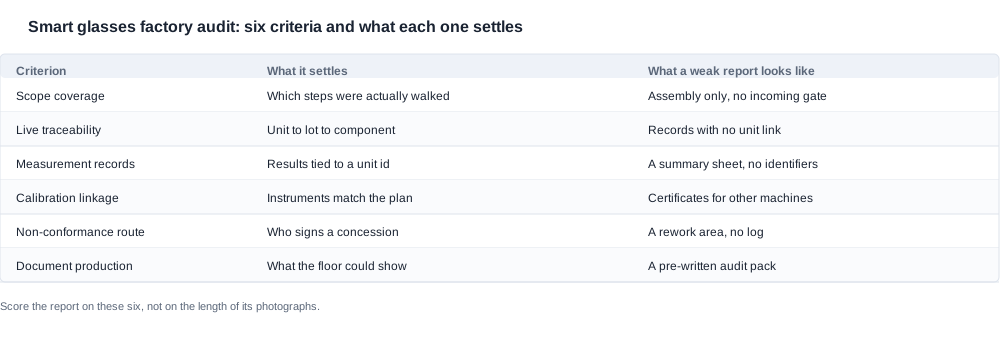
6つの基準は、監査範囲の網羅性、リアルタイムのトレーサビリティ、測定記録、校正との紐付け、不適合の処理、文書の提出です。それぞれには、会議中ではなく報告書のページ上で確認できる完了判定基準があります。
- 名前のあるギャップは指摘事項ですが、見えないギャップはリスクです。
- リアルタイムのトレーサビリティ実在する記録でも、完成品との紐付けが手作業に留まるものは、外見よりも価値が劣ります。
- 測定記録
- 校正との紐付け最も多くの監査落入が基準であり、その落入は管理上のものです。計測器は校正されており、証明書も存在しますが、実際にラインで使用した計測器の一覧と結び付けられていません。
- 不符合の処理
- 文書の提出
比較でよくある3つの間違いがあります。1つ目は寫真の枚数を数えることです。2つ目は、訪問前に提出された事前の監査資料を監査そのものとみなすことです。3つ目は、経路一覧の代わりに範囲確認書を代用することです。要求された資料をすべて提出したサプライヤーには文書管理システムがあります。何も提出できなかったサプライヤーには、能力文書と訪問者向けのツアーがあり、この2つは同じものではありません。
この基準で2つのレポートを評価する方法は、結論を読む前に、同じ6行の表に並べて比較することです。両者で問他な質問は6つであり、6問中4問に回答したサプライヤーは、1問に回答したサプライヤーとは別の種類の取引先です。これは、訪問がどれほど順調だったかとは無関係です。指摘すべき赤色信号は、?”
監査所見を、次回配送時にも機能する取引条件へ変換する
監査の成果物はレポートではありません。3つのものであり、それぞれに後で明確な用途があります。
各項目に担当者と期限を付した所見リスト。 各項目は条項に変換できる必要があります。是正措置の要求、再監査を行う権利、下位サプライヤーの変更を通知する経路、工程変更の通知、または監査所見と入荷検査ルールとの紐付けです。所見を条項として書けないなら、それは意見であり、意見は配送スケジュールを経て存続しません。
書類提出依頼リスト — 当日提示できなかった資料です。このリストは再訪の出発点となり、2社の候補間でサプライヤーの成熟度を比較できる時点でもあります。1回で回答したサプライヤーと3回かけて回答したサプライヤーは別の取引先であり、両者の価格差が通常、損失の差より小さくなることはまずありません。
監査によって何が得られたかを示す価格付きリスト。 初回の監査はほぼ無償で、最初の受注前には実施する価値がほぼあります。再監査と出荷前検査は通常有料であり、各検査で何を得るのかが問いです。形式的な手続きとして した出荷前検査は、管理機能のない費用です。違いを判断するには、その目的を尋ねます。答えが「注文どおりなことを確認するため」なら管理機能です。「出荷を承認するため」なら署名にすぎません。
再監査の対象とする価値があり、議論に費やす価値がない所見
3つの所見は再訪を正当化します。いずれも単発ではなく、工程を示すものです。下位サプライヤーの承認経路が書面上では存在し。
条項に変換してそこで対応を終えるべき所見は、特定の下位サプライヤーの書類に関するものです。条項による管理機能が再訪よりも優れているためです。直ちにエスカレーションすべき所見は、設定そのものに関するもの — 提示したモデルコードとは異なるモデルコードを組み立てているベンチは、書類上の問題ではなく、プログラム上の問題です。
構成したシナリオ
以下のシナリオは構成したものです。
注文量は無視できる規模ではありません。
最初の協議は範囲についてであり、ここで訪問のコストが回収されます。書面上の範囲は最終組立と梱包を対象としています。生産工程には7つの段階があり、そのうち2つが入荷検査とテストベンチで範囲外です。バイヤーは両者まで範囲を拡大するよう求めましたが、下位サプライヤーのエリアへの立ち入りは制限されており、測定計画もまだ改訂中であると回答されました。
その回答は拒否ではなく、情報.な内容であり、計画を終わらせるのではなく変更するものです。_sub-supplier_のエリアは実地巡回できないため、部品のトレーサビリティは、入荷検査記録と部品承認リストを通じて文書で確認しなければなりません。ロット単位および決定単位ではなく、週単位で記録されているかを検証します。改定中の測定計画は初回プログラムの通常の状態であり、だからこそベンチの質問は昼食のあとではなく、スケジュールの冒頭に配置されるのです。
ベンチの質問は生産的な質問です。カタログには、買い手が比較の基準にできる情報が.公開されている稼働時間のレンジと充電時間の数値は、ベンチ結果の検証に使用できます。買い手は制限値がどこに記載され、誰が署名したのかを尋ねます。その回答によって、残りの訪問を継続する価値があるかが決まります。
トレーサビリティの追跡は次に生産的な瞬間です。完成ユニットをライン終端から採取して遡り、どのロットに属するかを調べます。調達したセルは納品書からライン方向に追跡します。2つの追跡は作業ステーションで交わり、その作業ステーションが証拠となります。答えは、責任者の名前が記載された記録済みの処置であり、その後、受け入れ条項となる指摘事項です。
出荷時の保留サンプルは最後の項目です。
具体的には、公開カタログに存在するギャップは、特定のサプライヤーの失敗ではなく、カテゴリー全体の事実です。有効な対応は、数字が存在するふりをすることではなく、各ギャップに責任者を付けることです。当社は Electrical の各行と、Resolution Class を、各モデルについて公開しています。未確定の行は区別して表示し、サプライヤーの一般データから取得した代表値で未確定の行を埋めることはしません。その修正費用は、質問 よりも高くかかります。
カタログには企業レベルの輸出認証ページはありますが、モデルごとの認証の行はなく、その文章にはCE、FCC、REACH、UN38.3の記載が一切ありません。監査は、それを求める最適な機会です。
実務上の次の手順は簡単です。、构成、公開データ上で未確定の行が残る構成、および検討中のサプライヤーに最初にすべき質問告诉她。
関連資料


