
Un audit d’usine de lunettes connectées ne produit pas de score de qualité et ne certifie pas un fournisseur. Il produit une liste de constats, et ces constats dépendent moins de l’état de l’usine ce jour-là que des spécifications apportées par l’acheteur. C’est la partie que les acheteurs s’attendent rarement à entendre. Un audit peut confirmer qu’un processus existe; il ne peut pas confirmer qu’une exigence que personne n’a consignée a été respectée. Les variables qui modifient le résultat d’un audit d’usine de lunettes connectées se trouvent donc principalement du côté de l’acheteur: le degré de précision de la configuration, l’exhaustivité de la spécification écrite, l’ampleur du périmètre convenu, la maturité des dossiers du fournisseur et la rigueur avec laquelle les constats sont transformés en conditions de commande.
Cela a une importance commerciale, car le coût d’un problème de processus découvert après le lancement d’un programme est un ordre de grandeur supérieur au coût d’une journée de déplacement. Un lot renvoyé, une replanification, une révision de la fiche produit et une conversation avec un canal de distribution découlent tous de la même cause racine, et aucun d’eux ne peut être annulé par un rapport bien rédigé. La visite est peu coûteuse; les conséquences d’une visite mal préparée ne le sont pas.
Audit d’usine de lunettes connectées: l’ordre dans lequel les cinq variables sont déterminées
Les cinq variables qui plafonnent les conclusions possibles d’un audit
Cinq variables déterminent le plafond de tout audit, et les cinq sont établies avant le moindre déplacement.
La spécification. C’est la plus importante des variables à elle seule, et celle que les acheteurs laissent le plus souvent inachevée. Dans cette catégorie, le catalogue publié décrit une classe de produits plutôt qu’une configuration vérifiable. Nous publions vingt-huit modèles avec la capacité de la batterie, l’autonomie, le temps de recharge, la méthode de recharge, la version de Bluetooth lorsque le modèle en est équipé, ainsi qu’une classe de résolution pour les onze modèles avec caméra — huit mégapixels pour huit d’entre eux, treize mégapixels pour le S7, le L2 Utral et le L1 Pro. Nous ne publions aucune référence de capteur, aucun champ de vision, aucune fréquence d’images, aucune donnée de stabilisation, aucune distance de captation du microphone ni aucun taux de défaut pour quelque modèle que ce soit. Un audit peut vérifier qu’un processus respecte une limite écrite; il ne peut pas vérifier un processus par rapport à une limite qui n’a jamais été consignée. Lorsqu’aucun document ne mentionne la fréquence d’images d’un modèle de caméra, l’usine peut la conserver en interne, ne la conserver qu’à titre d’hypothèse de travail, ou ne pas la conserver du tout, et l’audit ne permettra pas de trancher.
La configuration. Une deuxième variable consiste à déterminer si l’élément audité est bien celui qui est commandé. Un code modèle, un coloris, une option d’étui de charge et un marché de destination constituent une configuration; tout ce qui est inférieur ne définit qu’une famille de produits. Notre catalogue publie, par exemple, les coloris du V03 Pro, ce qui montre clairement comment un même code modèle se transforme en plusieurs engagements une fois le coloris fixé. Un audit d’une famille vous renseignera sur cette famille.
Le périmètre. La troisième variable correspond à la part du parcours de production couverte par la visite. Un audit ayant parcouru l’assemblage final et l’emballage a répondu par écrit à la question à laquelle il était censé répondre, ce qui le rend facile à mettre en œuvre. L’écart entre le périmètre consigné et le parcours complet constitue le résultat le plus utile de la première conversation de la journée.
La maturité des dossiers du fournisseur. La quatrième variable ne relève pas des capacités de l’usine, mais de sa documentation. Un fournisseur qui enregistre un résultat d’essai sous un identifiant d’unité possède un historique que vous pouvez interroger. Un fournisseur qui produit une fiche de synthèse par lot possède un historique que vous ne pouvez que prendre en compte. Les deux fournisseurs peuvent fabriquer le même produit; ils ne peuvent pas être audités avec la même profondeur.
Le suivi. La cinquième variable correspond à ce qui se passe après les constats. Un audit dont les constats deviennent des conditions de commande vaut la journée passée. Un audit dont les constats ne laissent qu’un vague souvenir a consumed une journée à produire une fausse assurance.
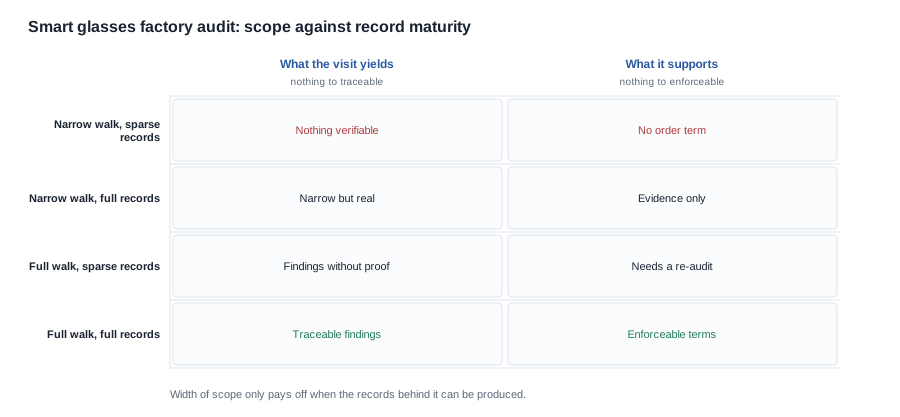
La matrice ci-dessus constitue un résumé pratique. Une visite restreinte dans une usine bien documentée produit malgré tout des constats limités mais réels. Une visite complète dans une usine dont les dossiers sont lacunaires produit des constats qui ne peuvent être appliqués, car il n’y a rien derrière eux pour les rendre exécutoires. L’ampleur du périmètre n’est rentabilisée que lorsque les dossiers qui le sous-tendent peuvent être produits sur demande.
Pourquoi un audit ne peut pas détecter un défaut dans une exigence que personne n’a écrite
La déception la plus fréquente dans cette catégorie concerne un acheteur qui attendait qu’un audit détecte un problème de spécification et qui a reçu à la place une évaluation de processus. Il convient d’expliquer précisément pourquoi, car la réponse modifie ce que l’acheteur aurait dû demander.
Un audit d’usine vérifie si un processus est maîtrisé. Le contrôle des articles entrants accepte ou rejette les pièces achetées selon une règle. L’assemblage applique une règle de couple ou d’alignement. Un banc d’essai mesure un paramètre par rapport à une limite inscrite dans un plan de mesures. L’expédition applique une règle d’étiquetage et de conditionnement. Chacune de ces étapes est encadrée par un document quelque part. Lorsque ce document existe, un audit peut vérifier l’étape par rapport à celui-ci. Lorsqu’il n’existe pas, l’étape est effectuée selon le jugement de l’opérateur, et aucune visite de l’atelier ne permettra de déterminer sur quoi repose ce jugement.
Cela a une conséquence directe sur la préparation de l’acheteur. Ce que vous pouvez faire de plus utile avant la visite est de convertir chaque ligne publiée en exigence explicite et chaque ligne absente en question. Un acheteur qui arrive avec une exigence écrite sur la méthode de recharge du code du modèle commandé obtient une réponse. Un acheteur qui arrive avec « parlez-moi de la recharge » obtient une visite de l’usine.
Ce que le catalogue publie et les quatre lacunes que seul l’atelier peut combler
Les données publiées ne constituent pas seulement le contexte d’un audit. Elles constituent la référence grâce à laquelle les réponses d’un fournisseur peuvent être vérifiées sans quitter votre bureau, et elles sont assez succinctes pour être lues en quelques minutes.
Ce que vous pouvez vérifier avant de vous déplacer. Nous publions la capacité et le nombre de cellules de chaque modèle, la plage d’autonomie, le temps de recharge des vingt-huit modèles, la méthode de recharge pour vingt-quatre d’entre eux, l’option de boîtier de recharge lorsqu’elle s’applique, les couleurs disponibles, la mention d’étanchéité des deux modèles qui en portent une, la classe de résolution des onze modèles de caméra et le seul poids publié — celui de la monture des lunettes MT6, soit 158 g, cellule de 265 mAh et caméra comprises, mais hors boîtier de recharge pliable, dont le poids n’est pas publié. Ces lignes vous permettent de vérifier si la description du catalogue d’un fournisseur est exacte, ce qui constitue un premier filtre remarquablement efficace.
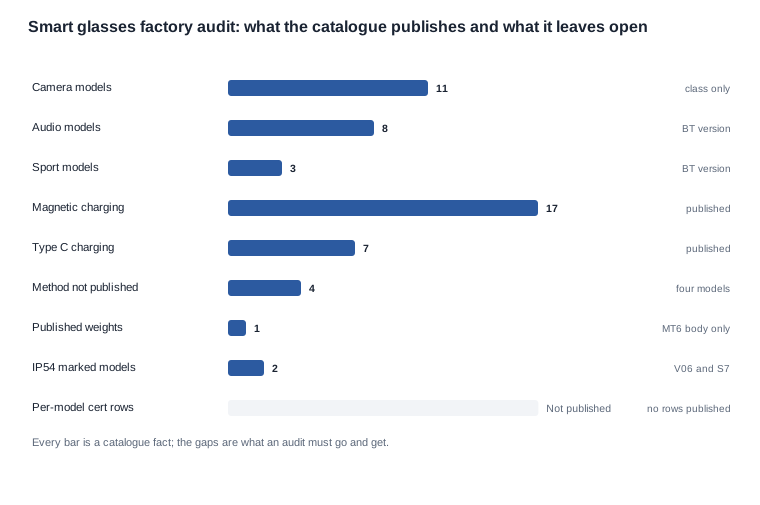
Ce qui n’est pas publié et constitue donc une question à poser sur le terrain. Le poids de la monture pour vingt-sept des vingt-huit modèles. Les numéros de pièces des capteurs. Le champ de vision, la résolution vidéo, la fréquence d’images et la stabilisation. La portée de prise du microphone. Les numéros de rapport d’essai d’étanchéité. Les numéros de certificat. Les taux de défauts et le rendement. La méthode de recharge pour quatre modèles de caméra — le MT6 et le CY05, ainsi que le CY03 et le L1 Pro, publient une capacité de boîtier de recharge, mais aucune ligne consacrée à la méthode de recharge. Le prix unitaire, la quantité minimale de commande, le délai de production et la capacité mensuelle. Aucune de ces informations n’est retenue à des fins de négociation; elles figurent simplement pas dans le document.
Les quatre lacunes que seul l’atelier peut combler
Quatre lacunesJustifient une question préparée, car dans chacune d’elles les données publiques s’épuisent et linterceptation prend le relais.
- La méthode de recharge des quatre modèles de caméra dont la ligne est absente. Le catalogue publie la recharge magnétique pour dix-sept modèles et le Type C pour sept, mais aucune ligne consacrée à la méthode de recharge pour le CY03, le CY05, le L1 Pro et le MT6. Pour ces quatre modèles, l’audit doit établir auprès de la ligne de production quel connecteur est effectivement utilisé pour la commande. Un acheteur dont l’hypothèse opérationnelle est « magnétique » détient une commande qui diffère sensiblement sur quatre modèles.
- Si la mention d’étanchéité repose sur un rapport. IP54 apparaît uniquement comme annotation de catalogue pour le V06 et le S7, sans numéro de rapport associé. La question à poser lors de l’audit est de savoir si l’usine conserve un rapport d’essai justifiant cette mention ou si celle-ci relève d’une simple déclaration au niveau du catalogue. Ces deux réponses conduisent à des allégations différentes sur la page produit.
- Si les critères d’acceptation existent. Aucun taux de défauts n’est publié pour quelque modèle que ce soit. Le contrôle à réception effectué par l’acheteur doit donc définir lui-même la taille de l’échantillon, la classification des défauts et la condition de conformité. L’audit doit établir si la ligne de production est capable de rendre des résultats selon un protocole qu’elle n’a jamais reçu.
- Si la liste des sous-fournisseurs du fournisseur est maîtrisée. Le catalogue ne publie aucune ligne de sous-fournisseurs, aucune liste de fournisseurs ni aucun canal de notification des changements. Ce sont précisément les documents qu’un audit de processus doit réclamer, et leur absence est en elle-même révélatrice.
La préparation qui influence davantage le résultat que la visite elle-même
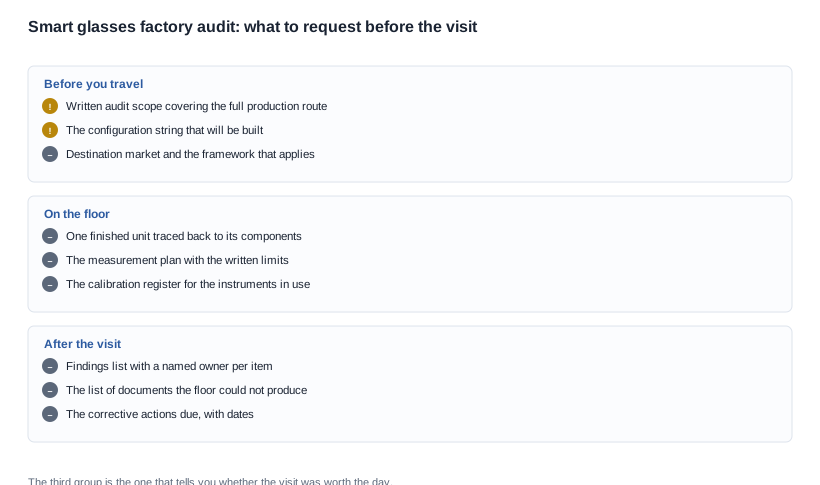
L’essentiel de la valeur d’une visite se crée avant qu’elle n’ait lieu, et les acheteurs qui tirent le plus parti d’un audit sont généralement ceux qui ont consacré une journée à la préparation plutôt qu’une journée au voyage.
Rédigez le périmètre avant la visite et comparez-le avec le parcours de production. Demandez le périmètre de l’audit par écrit, sous la forme d’une liste des étapes de production, et demandez également le parcours de production. Comparez les deux. Toute différence constitue un constat, et vous la repérerez avant que quiconque ne consacre une journée de déplacement à cette question. Un périmètre qui s’arrête précisément là où le processus devient complexe mérite d’être relevé, mais un périmètre qui s’arrête au contrôle des entrées ne mérite d’être relevé qu’à ce moment-là.
Transformez le catalogue en liste d’exigences. Pour chaque modèle que vous envisagez, inscrivez les lignes publiées sur lesquelles vous comptez vous appuyer et les lignes absentes que vous entendez exiger. Il s’agit d’un document court — notre catalogue est un catalogue de produits, pas un dossier de spécifications — et c’est ce qui transforme une visite en test. Pour un modèle de caméra, les lignes publiées vous donnent des éléments concrets à comparer avec une fiche de banc d’essai. Les lignes absentes vous donnent des éléments concrets à demander.
Déterminez ce que la visite doit trancher avant qu’elle ne commence. Notez les trois ou quatre questions dont les réponses modifieraient votre décision de sélectionner le fournisseur. Un acheteur qui a décidé que « l’usine conserve des enregistrements par lot » constitue le facteur déterminant peut le demander directement et vérifier si la réponse est satisfaisante. Un acheteur qui arrive sans facteur déterminant trouvera plutôt quelque chose d’intéressant, ce qui constitue la manière la plus coûteuse de passer une journée.
Préparez les questions dont les réponses seront gênantes pour le fournisseur. Ce sont celles qui méritent d’être posées deux fois: que se passe-t-il lorsqu’un test échoue, qui approuve une dérogation, que fait la ligne lorsqu’un composant reçu ne correspond pas et quelles actions correctives issues des audits précédents restent ouvertes. Un fournisseur qui ne présente que les actions clôturées vous indique que les actions ouvertes constituent la partie intéressante.
Présentez les allégations que votre propre équipe entend formuler. Les obligations d’accès au marché et de marketing prévues par votre contrat doivent être attribuées à un responsable, et l’audit est le moment où vous vérifiez si le fournisseur peut produire les documents qui les étayent. Pour un appareil équipé de Bluetooth commercialisé dans l’Union européenne, la démarche passe par la directive sur les équipements radio (UE) 2014/53/UE; pour les États-Unis, elle passe par la procédure d’autorisation radio. L’exigence du règlement général sur la sécurité des produits, qui impose d’indiquer les coordonnées d’un opérateur économique établi sur la page du produit en ligne, s’applique depuis le 13 décembre 2024. Aucun de ces éléments ne constitue une variable commerciale, et tous nécessitent un responsable désigné.
Comparer deux rapports d’audit côte à côte sans être impressionné par leur longueur
Deux fournisseurs peuvent tous deux accueillir une visite et produire des rapports de longueur identique, alors que seul l’un d’entre eux vous transmet peut-être des informations utiles. La comparaison n’a de sens que si les mêmes questions ont été posées aux deux, et les critères ci-dessous sont délibérément axés sur les preuves plutôt que sur la présentation.
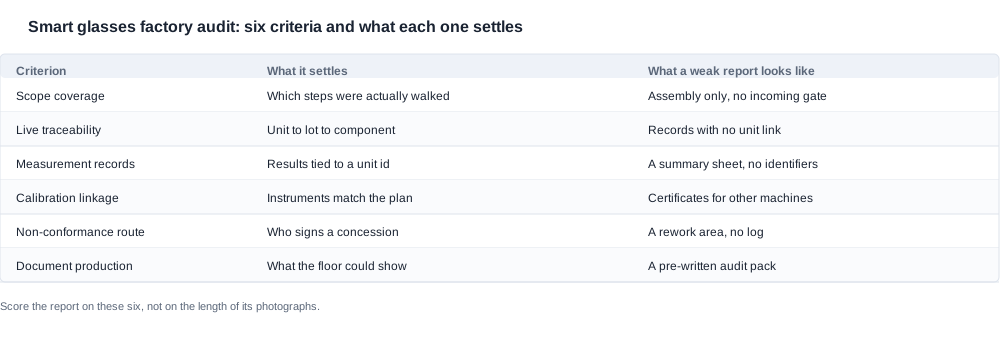
Les six critères sont la couverture du périmètre, la traçabilité en cours, les enregistrements de mesure, le lien avec l’étalonnage, le traitement des non-conformités et la production documentaire. Chacun comporte un test de complétude qui peut être vérifié directement dans le rapport, sans passer par une réunion:
- La couverture du périmètre est complète lorsque chaque étape du parcours de production est soit recensée comme ayant été observée, soit explicitement indiquée comme n’ayant pas été visitée. Une lacune nommée constitue un constat; une lacune invisible constitue un risque.
- La traçabilité en cours est complète lorsqu’une unité terminée a été reliée à ses composants pendant la visite, plutôt que simplement décrite. Les enregistrements qui existent, mais dont le lien avec l’unité terminée repose uniquement sur une saisie manuelle, valent moins qu’ils ne le paraissent.
- Les enregistrements de mesure sont complets lorsque les résultats du banc d’essai comportent des identifiants d’unité. Une fiche récapitulative sans identifiants ne permet pas de débattre d’une unité précise.
- Le lien avec l’étalonnage est complet lorsque les instruments mentionnés dans le plan de mesure possèdent des certificats en cours de validité. C’est la ligne sur laquelle échouent le plus d’audits, et cet échec est administratif: les instruments sont étalonnés, les certificats existent, mais personne ne les a reliés à la liste des instruments réellement utilisés sur la ligne.
- Le traitement des non-conformités est complet lorsqu’un registre des décisions existe et qu’une dérogation est signée par un rôle désigné.
- La production documentaire est complète lorsque la liste des éléments que l’atelier n’a pas pu produire est consignée. Cette liste constitue l’information la plus utile qu’un acheteur emporte, car elle distingue ce que l’usine fait de ce qu’elle prétend faire.
Trois erreurs de comparaison reviennent régulièrement. La première consiste à compter les photographies. La deuxième consiste à considérer un dossier d’audit préétabli, remis avant la visite, comme l’audit lui-même. La troisième consiste à accepter une déclaration de périmètre à la place d’une liste du parcours de production. Un fournisseur qui a produit tous les éléments demandés dispose d’un système de maîtrise documentaire; un fournisseur qui n’a produit aucun élément dispose d’un document de capacités et d’une visite propice à la présentation, et il ne s’agit pas de la même chose.
Pour évaluer deux rapports selon ces critères, il faut les mettre côte à côte dans un même tableau de six lignes avant de lire les conclusions de l’un ou de l’autre. Les six questions à poser sont identiques dans les deux cas, et un fournisseur qui en a répondu à quatre représente un type de contrepartie différent de celui qui n’en a répondu qu’à une, quelle que soit la qualité de la visite. Les signaux d’alerte à signaler sont précis et non atmosphériques: un dossier d’audit envoyé avant la visite, un périmètre qui s’arrête précisément là où le processus devient complexe, une démonstration de traçabilité qui s’achève au niveau de la boîte et un plan de mesure dépourvu de limites écrites accessibles à l’opérateur. Le coût total d’une visite se compose d’une journée de déplacement et d’une journée du temps d’ingénierie du fournisseur; le compromis est qu’un acheteur qui arrive avec une longue liste de contrôle achète en partie une livraison plus lente, et la volonté du fournisseur d’absorber ce coût constitue elle-même un signal.
Transformer les constats en conditions de commande applicables à l’expédition suivante
Le résultat d’un audit n’est pas un rapport. Il se compose de trois éléments, dont chacun a une utilisation précise par la suite.
Une liste de constats avec un responsable et une date pour chaque point. Chaque élément doit pouvoir être converti en clause: une exigence d’action corrective, un droit à un nouvel audit, un canal de notification en cas de changement de sous-fournisseur, un avis de modification de processus ou un lien entre les constats d’audit et la règle d’acceptation des produits entrants. Si un constat ne peut pas être rédigé sous forme de clause, il s’agit d’un avis, et les avis ne résistent pas au rythme des expéditions.
Une liste de demandes de documents — les éléments que l’usine n’a pas pu produire le jour de la visite. Cette liste constitue le point de départ de la deuxième visite et le moment où la maturité d’un fournisseur devient comparable entre deux candidats. Un fournisseur qui répond à cette liste en une seule série et celui qui y répond en trois séries sont des contreparties différentes, et l’écart de prix entre eux est généralement inférieur à l’écart d’exposition au risque.
Une liste chiffrée de ce que l’audit a permis d’obtenir. Le premier audit est généralement gratuit et vaut presque toujours la peine d’être réalisé avant un premier ordre. Les deuxièmes audits et les inspections avant expédition sont généralement facturés, et la question à poser est de savoir ce que chacun apporte. Une inspection avant expédition effectuée par simple formalité représente une dépense sans contrôle; la manière de distinguer les deux consiste à demander son objectif: si la réponse est « confirmer que les marchandises sont conformes à la commande », il s’agit d’un contrôle; si la réponse est « libérer l’expédition », il s’agit d’une signature.
Les constats qui justifient un nouvel audit plutôt qu’une discussion
Trois constats justifient une deuxième visite, car chacun décrit un processus plutôt qu’un événement. Un registre d’étalonnage qui existe, mais ne correspond pas aux instruments utilisés sur la ligne de production, signifie que le plan de mesure n’est plus à jour, et c’est le plan de mesure qui détermine ce qu’est un défaut. Un registre des non-conformités sans approbateur désigné signifie que les dérogations constituent une pratique plutôt qu’un contrôle. Un circuit d’approbation des sous-fournisseurs qui existe sur le papier, mais pas dans la pratique, signifie que la règle d’acceptation des produits entrants ne peut pas être appliquée à la réception des marchandises, précisément là où son application est nécessaire.
Les constats qu’il convient de convertir en clause et de laisser de côté sont ceux qui concernent la documentation d’un sous-fournisseur précis, car la clause constitue un meilleur contrôle qu’une deuxième visite. Les constats qu’il faut escalader immédiatement sont ceux qui concernent la configuration elle-même — un poste de travail qui assemble un code modèle différent de celui que vous avez chiffré ne constitue pas un problème documentaire, mais un problème de programme.
Une journée d’audit détaillée et les limites de nos publications
Un scénario construit
Le scénario ci-dessous est construit. Aucun client, aucune commande de production et aucun résultat d’audit ne sont revendiqués; le modèle de caméra avec son étui de recharge, la destination européenne, l’importance du premier ordre et le dossier d’audit préétabli par le fournisseur sont tous supposés, afin de pouvoir suivre l’enchaînement des décisions.
Une marque lance un programme avec un nouveau fournisseur pour un modèle de caméra avec étui de recharge, destiné au marché européen. La commande est assez importante pour avoir un impact. Le fournisseur a envoyé un document de capacités, une déclaration à l’échelle de l’entreprise sur la certification à l’exportation et une série de photographies de l’atelier de production.
La première conversation porte sur le périmètre, et c’est là que la visite justifie son coût. Le périmètre écrit couvre l’assemblage final et le conditionnement. Le processus de production comporte sept étapes, dont deux ne sont pas couvertes: le contrôle des produits entrants et le banc d’essai. L’acheteur demande l’extension du périmètre pour inclure ces deux étapes et se voit répondre que l’accès à la zone d’un sous-fournisseur est restreint et que le plan de mesure est encore en cours de révision.
Cette réponse est instructive plutôt que défensive, et elle modifie le plan au lieu d’y mettre fin. La zone d’un sous-fournisseur ne peut pas être visitée; le traçage des composants doit donc être réalisé au moyen de documents: les enregistrements d’inspection à réception et la liste d’approbation des composants, en vérifiant s’ils sont consignés par lot et par décision plutôt que par semaine. Un plan de mesure en cours de révision constitue une situation normale dans un premier programme, et c’est également la raison pour laquelle les questions de banc passent avant dans le calendrier, plutôt qu’après le déjeuner.
La question de banc est celle qui est la plus productive, car le catalogue donne à l’acheteur des points de comparaison. La plage d’autonomie publiée et le temps de charge publié sont des chiffresagainst lesquels un résultat de banc peut être vérifié, même si le modèle de capteur et les mesures acoustiques ne sont pas publiés. L’acheteur demande où la limite est consignée et qui l’a signée, et la réponse détermine si le reste de la visite mérite d’être poursuivi.
Le traçage constitue le deuxième moment productif. Un appareil terminé est prélevé en fin de ligne et suivi à rebours jusqu’à son lot; une cellule achetée est suivie en avant à partir du bon de livraison jusqu’à la ligne. Les deux traçages se rejoignent sur un poste de travail, ce qui constitue la preuve. L’acheteur demande ensuite ce que la ligne fait lorsque la cellule reçue ne correspond pas, et la réponse est une décision consignée avec un rôle identifié, ce qui devient le constat qui sera ensuite transformé en clause d’acceptation.
À l’expédition, les échantillons conservés constituent le dernier point à examiner. Une usine qui conserve un échantillon de chaque lot possède une culture de traçabilité; une usine qui n’en conserve aucun dispose d’un système de traçabilité uniquement sur papier. Le programme de l’acheteur transforme ensuite les constats: une exigence d’action corrective assortie d’une date, un droit à un nouvel audit en cas de non-respect de la règle d’acceptation à réception, un circuit de notification pour tout changement de sous-fournisseur, ainsi qu’une répartition de la conformité par marché désignant le responsable d’un manquement documentaire avant qu’il ne entraîne un blocage d’expédition.
Où se situe notre position et ce que nous n’inventerons pas
Concrètement, les lacunes du catalogue publié sont un fait propre à la catégorie, et non un échec d’un fournisseur particulier. La réponse utile consiste à attribuer un responsable à chacune d’elles, plutôt que de prétendre que les chiffres existent. Nous publions les lignes de caractéristiques électriques et la classe de résolution de chaque modèle qui en dispose, nous indiquons les lignes encore ouvertes et nous ne compléterons pas une ligne ouverte avec une valeur générique issue des données générales d’un fournisseur. Un acheteur qui fonde une réclamation sur une valeur estimée découvrira l’erreur sur le terrain plutôt que dans le devis, et la correction coûtera davantage que la question.
Ce que nous ne ferons pas, c’est citer un résultat d’audit à partir d’une photographie, ou affirmer que notre catalogue atteste une certification qu’il ne contient pas. Le catalogue comporte une page de certification d’exportation au niveau de l’entreprise, mais aucune ligne de certification par modèle, et son texte ne contient aucune mention de CE, FCC, RoHS, REACH ou UN38.3. Un acheteur qui a besoin de connaître la position de conformité d’un modèle doit demander ces éléments par écrit, et l’audit est le moment opportun pour les réclamer. Ce que nous ferons, en revanche, c’est prendre un cas d’usage, une configuration et un marché cible, puis vous indiquer quelles parties sont établies, lesquelles restent ouvertes et lesquelles doivent être fournies par un sous-fournisseur.
La prochaine étape pratique est simple. Envoyez-nous les modèles, les quantités et le marché cible, et nous vous dirons quelles configurations existent, lesquelles laissent des lignes ouvertes dans les données publiées et quelles questions le fournisseur envisagé doit recevoir en premier.
Lectures complémentaires
- Les questions d’audit — questions relatives à l’audit d’usine
- Le contrôle structurel — usine et société de négoce
- Le contexte de l’audit — audit d’usine et vérification
Envoyez la configuration, la quantité et le marché, et nous vous indiquerons quels éléments d’un audit d’usine de lunettes connectées sont établis avant votre déplacement et lesquels vousMissourihez à découvrir sur le terrain.


