
Uma auditoria de fábrica de smart glasses não gera uma pontuação de qualidade nem certifica um fornecedor. Gera uma lista de constatações, e essas constatações são moldadas menos pela fábrica no dia da auditoria do que pela especificação que o comprador levou consigo. É essa a parte que os compradores raramente esperam ouvir. Uma auditoria pode confirmar que existe um processo; não pode confirmar que foi atendido um requisito que ninguém registrou. Portanto, as variáveis que alteram o resultado de uma auditoria de fábrica de smart glasses ficam, em grande parte, do lado do comprador: o nível de especificidade da configuração, a completude da especificação escrita, a amplitude do escopo acordado, a maturidade dos registros do próprio fornecedor e a rigor com que as constatações são transformadas em termos de pedido.
Isso tem importância comercial porque o custo de um problema de processo descoberto depois do lançamento de um programa é uma ordem de grandeza maior do que o custo de um dia de viagem. Um lote devolvido, um reagendamento, uma revisão da página do produto e uma conversa com o canal decorrem todos da mesma causa raiz, e nenhum deles pode ser desfeito por um relatório bem redigido. A visita é barata; as consequências de uma visita mal planejada não são.
Auditoria de fábrica de smart glasses: a ordem em que as cinco variáveis são definidas
As cinco variáveis que limitam as conclusões possíveis de uma auditoria
Cinco variáveis determinam o limite superior de qualquer auditoria, e todas são definidas antes que qualquer pessoa viaje.
A especificação. Esta é a maior variável isolada, e é a que os compradores mais frequentemente deixam pela metade. Nesta categoria, o catálogo publicado descreve a classe do produto, não a configuração testável. Publicamos vinte e oito modelos com capacidade de bateria, autonomia, tempo de carregamento, método de carregamento, versão do Bluetooth quando o modelo possui essa informação e uma classe de resolução para os onze modelos com câmera — oito megapixels em oito deles, treze megapixels no S7, no L2 Utral e no L1 Pro. Não publicamos números de peça de sensores, campo de visão, taxa de quadros de vídeo, dados de estabilização, distância de captação do microfone nem taxa de defeitos de nenhum modelo. Uma auditoria pode verificar um processo em operação com base em um limite escrito; não pode verificar um processo com base em um limite que nunca foi registrado. Para um modelo de câmera cuja taxa de quadros não aparece em nenhum documento, a fábrica pode manter esse dado internamente, pode mantê-lo apenas como uma suposição de trabalho ou pode nem sequer o ter. A auditoria não resolverá essa questão.
A configuração. A segunda variável é se o item auditado é o item que está sendo pedido. Um código de modelo, mais uma combinação de cores, mais uma opção de estojo de carregamento, mais um mercado de destino formam uma configuração; qualquer coisa abaixo disso é uma família de produtos. Nosso catálogo, por exemplo, publica as combinações de cores do V03 Pro, o que deixa claro como um único código de modelo se transforma em vários compromissos assim que a combinação de cores é definida. Uma auditoria de uma família informa apenas sobre uma família.
O escopo. A terceira variável é a extensão da rota de produção coberta pela visita. Uma auditoria que percorreu a montagem final e a embalagem já respondeu, por escrito, à pergunta que deveria responder, o que facilita a tomada de providências. A diferença entre o escopo escrito e a rota completa é o resultado mais útil da primeira conversa do dia.
A maturidade dos registros do fornecedor. A quarta variável não é uma propriedade da capacidade da fábrica, mas da sua documentação. Um fornecedor que registra o resultado de um teste de bancada associado ao identificador da unidade tem um histórico que pode ser analisado. Um fornecedor que produz uma planilha de resumo por lote tem um histórico que só pode ser aceito como está. Ambos os fornecedores podem fabricar o mesmo produto, mas não podem ser auditados com a mesma profundidade.
A continuidade das ações. A quinta variável é o que acontece depois das constatações. Uma auditoria cujas constatações se transformam em termos de pedido vale o dia. Uma auditoria cujas constatações se transformam em uma lembrança vagamente compartilhada é um dia dedicado a gerar reassure.
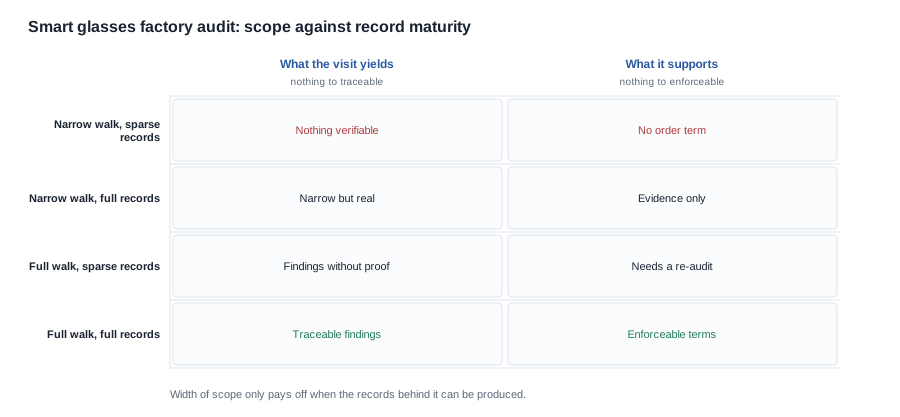
A matriz acima é o resumo prático. Uma visita restrita a uma fábrica bem documentada ainda produz constatações estreitas, porém reais. Uma visita completa a uma fábrica com registros escassos produz constatações que não podem ser aplicadas, porque não há nada documentado que permita aplicá-las. A amplitude do escopo só compensa quando os registros que a sustentam podem ser apresentados mediante solicitação.
Por que uma auditoria não pode encontrar um defeito em um requisito que ninguém registrou
A decepção mais comum nesta categoria é um comprador que esperava que a auditoria identificasse um problema de especificação, mas recebeu uma avaliação de processo. Vale a pena ser preciso sobre o motivo, porque a resposta muda o que o comprador deveria ter solicitado.
Uma auditoria de fábrica verifica se um processo é mantido. A inspeção de entrada aceita ou rejeita peças adquiridas com base em uma regra. A montagem aplica uma regra de torque ou alinhamento. Uma bancada de testes mede um parâmetro em relação a um limite definido em um plano de medição. A expedição aplica uma regra de etiquetagem e embalagem. Todas essas etapas são limitadas por algo registrado em algum documento. Quando o documento existe, uma auditoria pode verificar a etapa em relação a ele. Quando não existe, a etapa é realizada com base no julgamento, e nenhuma visita à área de produção revelará em que esse julgamento se baseia.
Isso tem uma consequência direta para a preparação do comprador. A coisa mais valiosa que você pode fazer antes da visita é converter cada linha publicada em um requisito explícito e cada linha ausente em uma pergunta. Um comprador que chega com um requisito escrito sobre o método de carregamento do código do modelo encomendado obtém uma resposta. Um comprador que chega dizendo "me fale sobre o carregamento" recebe uma visita guiada.
O que o catálogo publica e as quatro lacunas que somente a área de produção pode fechar
Os dados publicados não são apenas informações de contexto para uma auditoria. Eles constituem a referência contra a qual as respostas de um fornecedor podem ser verificadas sem sair da sua mesa, e são curtos o suficiente para serem lidos em poucos minutos.
O que você pode verificar antes de viajar. Publicamos a capacidade e a quantidade de células de cada modelo, a faixa de autonomia, o tempo de carregamento dos vinte e oito modelos, o método de carregamento de vinte e quatro deles, a opção de estojo de carregamento quando aplicável, a disponibilidade de cores, a marcação de proteção contra entrada de água e poeira nos dois modelos que a possuem, a classe de resolução dos onze modelos com câmera e o único peso publicado — o corpo dos óculos MT6, com 158 g, incluindo a célula de 265 mAh e a câmera, e excluindo o estojo de carregamento dobrável, cujo próprio peso não é publicado. Essas linhas permitem verificar se a descrição que o fornecedor faz do próprio catálogo é precisa, o que constitui um filtro inicial surpreendentemente eficaz.
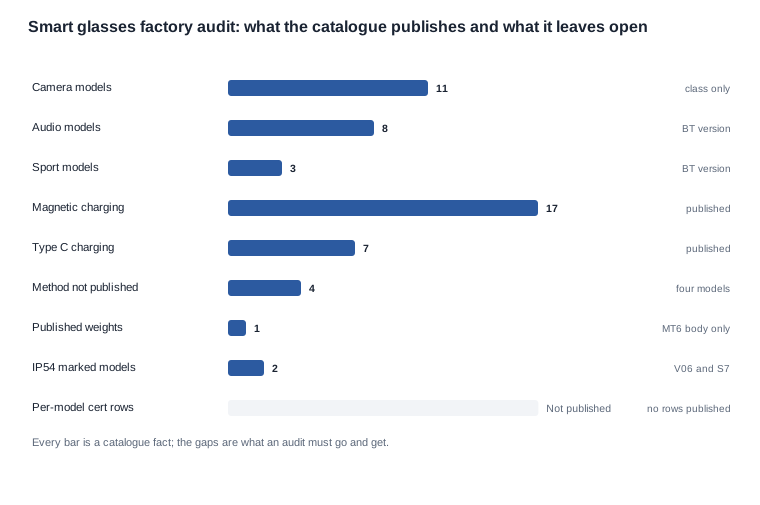
O que não é publicado e, portanto, exige uma pergunta na área de produção. O peso da armação de vinte e sete dos vinte e oito modelos. Números de peça dos sensores. Campo de visão, resolução de vídeo, taxa de quadros e estabilização. Distância de captação do microfone. Números dos relatórios de teste de proteção contra entrada de água e poeira. Números dos certificados. Taxas de defeitos e rendimento. O método de carregamento de quatro modelos com câmera — o MT6 e o CY05 publicam uma linha de método de carregamento, enquanto o CY03 e o L1 Pro publicam a capacidade do estojo de carregamento, mas nenhuma linha de método de carregamento. Preço unitário, quantidade mínima do pedido, prazo de produção e capacidade mensal. Nada disso é retido como posição de negociação; simplesmente não consta no documento.
As quatro lacunas que somente a área de produção pode responder
Quatro lacunas merecem uma pergunta preparada, pois, em cada uma delas, os dados públicos se esgotam e a fábrica precisa assumir.
- O método de carregamento dos quatro modelos com câmera cuja linha está ausente. O catálogo publica carregamento magnético em dezessete modelos e Type C em sete, e não publica nenhuma linha de método de carregamento para o CY03, o CY05, o L1 Pro ou o MT6. Para esses quatro, a auditoria precisa determinar na linha de produção qual conector está sendo efetivamente usado na fabricação do pedido. Um comprador cuja premissa operacional seja "magnético" mantém um pedido materialmente diferente em quatro modelos.
- Se há um relatório por trás da marcação de proteção contra entrada de água e poeira. IP54 aparece como anotação de catálogo somente no V06 e no S7, sem número de relatório anexado. A pergunta da auditoria é se a fábrica possui um relatório de teste para essa marcação ou se ela é apenas uma declaração em nível de catálogo. As duas respostas levam a alegações diferentes nas páginas dos produtos.
- Se os critérios de aceitação existem de fato. Nenhuma taxa de defeitos é publicada para qualquer modelo, portanto a inspeção de recebimento do comprador precisa definir sua própria tamanho de amostra, classificação de defeitos e condição de aprovação, e a auditoria precisa determinar se a linha de produção é capaz de reportar os resultados de acordo com um protocolo que nunca recebeu.
- Se a lista de subfornecedores do fornecedor é controlada. O catálogo não publica linhas de subfornecedores, listas de fornecedores nem canais de notificação de alterações. Esses são exatamente os documentos que uma verificação de processo precisa solicitar, e sua própria ausência já é uma informação relevante.
A preparação que mais influencia o resultado do que a própria visita
A maior parte do valor de uma visita é produzida antes que ela ocorra, e os compradores que mais se beneficiam de uma auditoria costumam ser aqueles que gastaram um dia se preparando em vez de um dia viajando.
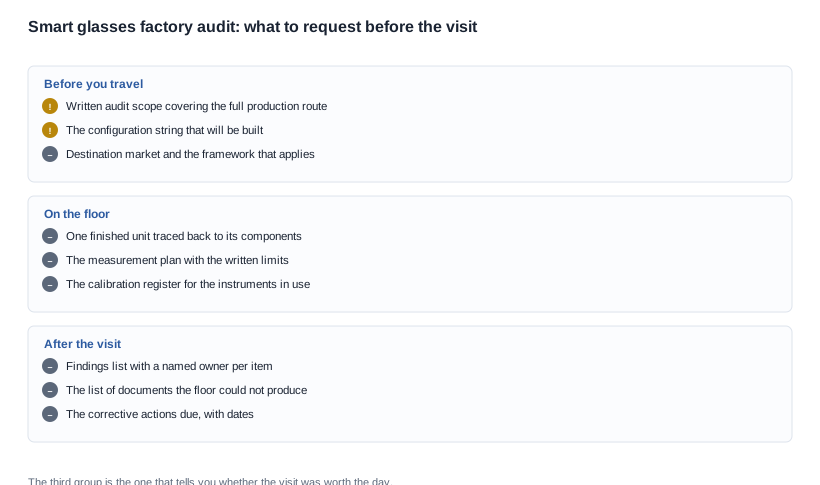
Defina o escopo antes da visita e compare-o com o percurso. Solicite o escopo da auditoria por escrito, sob a forma de uma lista de etapas de produção, e peça o percurso de produção. Compare-os. A diferença é a constatação e chega antes que alguém gaste um dia de viagem para descobrir isso. Um escopo que termina exatamente onde o processo se complica merece atenção, mas um escopo que termina no portão de entrada de mercadorias só merece atenção quando chega a ele.
Transforme o catálogo numa lista de requisitos. Para cada modelo que está considerando, anote as linhas publicadas nas quais pretende se apoiar e as linhas ausentes que pretende exigir. Este é um documento curto — o nosso catálogo é um catálogo de produtos, não um pacote de especificações — e é o que transforma uma caminhada numa verificação. As linhas publicadas para um modelo de câmara dão-lhe algo concreto para comparar com uma folha de resultados de bancada. As linhas ausentes dão-lhe algo concreto para solicitar.
Decida o que a visita tem de resolver antes de começar. Anote as três ou quatro perguntas cujas respostas mudariam a sua decisão sobre o fornecedor. Um comprador que decidiu que «a fábrica mantém registos por lote» é o fator decisivo pode solicitá-lo diretamente e verificar se a resposta satisfaz esse requisito. Um comprador que chega sem qualquer fator decisivo encontrará algo interessante, que é a forma mais cara de gastar um dia.
Prepare as perguntas cujas respostas são desfavoráveis ao fornecedor. São estas que vale a pena fazer duas vezes: o que acontece quando um teste falha, quem aprova uma concessão, o que a linha de produção faz quando um componente recebido não corresponde e que ações corretivas de auditorias anteriores continuam abertas. Um fornecedor que mostra apenas as ações encerradas revelou-lhe que as ações abertas são a parte interessante.
Leve as declarações que a sua própria equipa pretende fazer. As obrigações de acesso ao mercado e de marketing previstas no seu acordo têm de ser atribuídas a alguém, e a auditoria é onde descobre se o fornecedor consegue produzir os documentos que as sustentam. Para um dispositivo com Bluetooth vendido na União Europeia, o percurso passa pela Diretiva de Equipamentos de Rádio (UE) 2014/53/UE; para os Estados Unidos, passa pelo processo de autorização de equipamentos de rádio. A exigência do regulamento geral de segurança dos produtos relativa aos dados de um operador económico estabelecida na página online do produto aplica-se desde 13 de dezembro de 2024. Nenhum destes pontos é uma variável comercial, e todos precisam de um responsável.
Como comparar dois relatórios de auditoria lado a lado sem se impressionar com o tamanho
Dois fornecedores podem acolher uma visita e produzir relatórios com o mesmo tamanho, mas apenas um deles pode estar a dizer-lhe algo. A comparação só funciona quando foram feitas as mesmas perguntas a ambos, e os critérios abaixo estão deliberadamente ponderados em função das provas, não da apresentação.
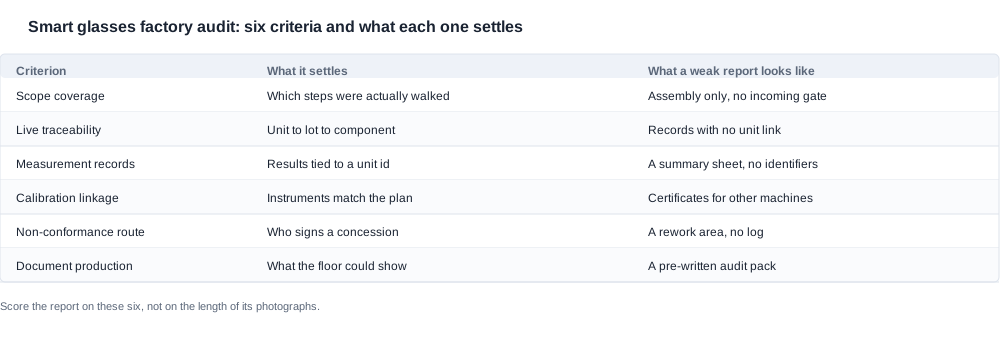
Os seis critérios são a cobertura do escopo, a rastreabilidade em tempo real, os registos de medição, a ligação à calibração, o tratamento de não conformidades e a produção de documentos. Cada um tem um teste de conclusão que pode ser verificado na página do relatório, e não numa reunião:
- A cobertura do escopo está completa quando cada etapa do percurso de produção está listada como observada ou explicitamente listada como não visitada. Uma lacuna identificada é uma constatação; uma lacuna invisível é um risco.
- A rastreabilidade em tempo real está completa quando uma unidade acabada é rastreada até aos seus componentes durante a visita, em vez de apenas ser descrita. Registos que existem, mas que só estão ligados à unidade acabada manualmente, valem menos do que parecem.
- Os registos de medição estão completos quando os resultados de bancada incluem identificadores de unidade. Uma folha-resumo sem identificadores não pode ser usada para argumentar sobre uma unidade específica.
- A ligação à calibração está completa quando os instrumentos indicados no plano de medição possuem certificados válidos. Esta é a linha em que falham mais auditorias, e a falha é administrativa: os instrumentos estão calibrados, os certificados existem, mas ninguém os ligou à lista dos instrumentos efetivamente utilizados na linha de produção.
- O tratamento de não conformidades está completo quando existe um registo de decisões e uma função identificada assina uma concessão.
- A produção de documentos está completa quando está escrita a lista do que a fábrica não conseguiu produzir. Essa lista é a informação mais útil que um comprador leva consigo, porque separa o que a fábrica faz do que a fábrica afirma fazer.
Há três erros de comparação que se repetem. O primeiro é contar fotografias. O segundo é tratar um pacote de auditoriapreparedo previamente e entregue antes da visita como se fosse a própria auditoria. O terceiro é aceitar uma declaração de escopo em vez de uma lista de percurso. Um fornecedor que produziu tudo o que foi solicitado tem um sistema de controlo documental; um fornecedor que não produziu nada tem um documento de capacidades e uma visita orientada para impressionar o visitante, e as duas coisas não são equivalentes.
A maneira de avaliar dois relatórios com base nestes critérios é colocá-los lado a lado na mesma tabela de seis linhas antes de ler as conclusões de qualquer um deles. As perguntas a fazer são as mesmas seis em ambos os casos, e um fornecedor que respondeu a quatro delas é um tipo diferente de contraparte de outro que respondeu a apenas uma, independentemente de como a visita tenha corrido. Os sinais de alerta que vale a pena nomear são específicos, não atmosféricos: um pacote de auditoria que chega antes da visita, um escopo que termina exatamente onde o processo se complica, uma demonstração de rastreabilidade que termina na caixa e um plano de medição sem limites escritos em nenhum lugar acessível ao operador. O custo total de uma visita é um dia de viagem e um dia do tempo de engenharia do fornecedor; a contrapartida é que um comprador que chega com uma longa lista de verificação está, em parte, comprando um prazo de entrega mais longo, e a disposição do fornecedor de absorver esse custo é, por si só, um sinal.
Como converter constatações em termos de pedido que permanecem válidos no próximo envio
O resultado de uma auditoria não é um relatório. São três elementos, e cada um tem uma utilização específica posteriormente.
Uma lista de constatações com um responsável e uma data para cada item. Cada item deve poder ser convertido numa cláusula: uma exigência de ação corretiva, um direito a uma nova auditoria, uma via de notificação para alterações de subfornecedor, um aviso de alteração de processo ou uma ligação entre as constatações da auditoria e a regra de aceitação na entrada. Se uma constatação não puder ser redigida como cláusula, é uma opinião, e opiniões não sobrevivem a um calendário de envios.
Uma lista de solicitação de documentos — os elementos que a fábrica não conseguiu produzir no dia. Esta lista é o ponto de partida para a segunda visita e o momento em que a maturidade de um fornecedor se torna comparável entre dois candidatos. Um fornecedor que responde à lista numa rodada e outro que responde em três são contrapartes diferentes, e a diferença de preço entre eles costuma ser menor do que a diferença de exposição.
Uma lista com preços do que a auditoria compró. A primeira auditoria costuma ser gratuita e quase sempre vale a pena realizar antes de uma primeira encomenda. Auditorias posteriores e inspeções antes do envio costumam ser cobradas, e a pergunta a fazer é o que cada uma compra. Uma inspeção antes do envio feita como mera formalidade é uma despesa sem controlo, e a forma de distinguir é perguntar para que serve: se a resposta for «confirmar que as mercadorias são conforme o pedido», trata-se de um controlo; se a resposta for «libertar o envio», trata-se de uma assinatura.
As constatações que justificam uma nova auditoria, em vez de discussão
Três constatações justificam uma segunda visita, porque cada uma descreve um processo, e não um evento. Um registo de calibração que existe, mas não corresponde aos instrumentos na linha, significa que o plano de medição está desatualizado, e o plano de medição determina o que constitui um defeito. Um registo de não conformidades sem um aprovador designado significa que as concessões são uma prática, e não um controlo. Um percurso de aprovação de subfornecedor que existe no papel, mas não na prática, significa que a regra de aceitação na entrada não pode ser aplicada no momento da receção das mercadorias, exatamente onde precisa de ser aplicada.
As constatações que vale a pena converter numa cláusula e depois deixar em paz são as relativas à documentação de um subfornecedor específico, porque a cláusula é um controlo mais eficaz do que uma segunda visita. E as constatações que devem ser escaladas imediatamente são as relativas à própria configuração — um banco de ensaio que constrói um código de modelo diferente do indicado na proposta não é uma questão de documentação, é uma questão de programa.
Um dia de auditoria analisado e os limites do que publicamos
Um cenário construído
O cenário abaixo foi construído. Não se afirma que exista qualquer cliente, ordem de produção ou resultado de auditoria; o modelo de câmara com a respetiva caixa de carregamento, o destino europeu, a primeira encomenda de dimensão significativa e o pacote de auditoria pré-redigido do fornecedor são todos suposições, apresentadas para que a sequência de decisões possa serfollowed.
Uma marca está a iniciar um programa com um novo fornecedor para um modelo de câmara com caixa de carregamento, destinado ao mercado europeu. A encomenda é suficientemente grande para ter impacto. O fornecedor enviou um documento de capacidades, uma declaração ao nível da empresa sobre certificação para exportação e um conjunto de fotografias da área de produção.
A primeira conversa é sobre o escopo, e é aí que a visita ganha o seu custo. O escopo escrito abrange a montagem final e a embalagem. O percurso de produção tem sete etapas, e duas não estão incluídas no escopo: a inspeção na entrada e o banco de ensaio. O comprador pede a extensão do escopo para abranger ambas, e é informado de que o acesso à área de um subfornecedor é restrito e de que o plano de medição ainda está em revisão.
Essa resposta é informativa, e não uma recusa, e muda o plano em vez de encerrá-lo. Não é possível fazer uma vistoria na área de um subfornecedor, portanto o rastreamento dos componentes precisa ser feito por meio de documentos: os registros de inspeção de entrada e a lista de aprovação de componentes, verificando se são registrados por lote e por decisão, e não por semana. Um plano de medição em revisão é uma condição normal em um primeiro programa e também é a razão pela qual as perguntas do banco de testes vêm primeiro na agenda, e não depois do almoço.
A pergunta do banco de testes é a produtiva, porque o catálogo dá ao comprador algo com o que comparar. A faixa de autonomia publicada e o tempo de carregamento publicado são números contra os quais um resultado do banco de testes pode ser verificado, mesmo que o modelo do sensor e as medições acústicas não sejam publicados. O comprador pergunta onde o limite está registrado e quem o assinou, e a resposta determina se vale a pena continuar o restante da visita.
O rastreamento é o segundo momento produtivo. Uma unidade finalizada é retirada do fim da linha e rastreada até seu lote; uma célula comprada é rastreada da nota de entrega até a linha. Os dois rastreamentos se encontram em uma estação de trabalho, que é a evidência. O comprador então pergunta o que a linha faz quando a célula recebida não corresponde, e a resposta é uma disposição registrada com uma função definida, que é a constatação que mais tarde se transforma em uma cláusula de aceitação.
Na expedição, as amostras retidas são o último item. Uma fábrica que mantém uma amostra retida de cada lote tem uma cultura de rastreabilidade; uma fábrica que não mantém nenhuma tem um sistema de rastreabilidade apenas no papel. O programa do próprio comprador então incorpora as constatações e as converte: uma exigência de ação corretiva com prazo, o direito a uma nova auditoria se a regra de aceitação de entrada for violada, um canal de notificação para mudanças em subfornecedores e uma alocação de conformidade específica para cada mercado, indicando quem responde por uma falha de documentação antes que ela resulte em retenção de uma remessa.
Onde está a nossa posição e o que não vamos inventar
Concretamente, as lacunas no catálogo publicado são um fato sobre a categoria, e não uma falha de qualquer fornecedor específico. A resposta útil é atribuir um responsável a cada uma delas, em vez de fingir que o número existe. Publicamos as linhas de dados elétricos e a classe de resolução de todos os modelos que possuem uma, sinalizamos as linhas que estão em aberto e não vamos preencher uma linha em aberto com um valor típico extraído dos dados gerais de um fornecedor. Um comprador que fundamenta uma solicitação em uma estimativa encontra o erro em campo, e não na cotação, e a correção custa mais do que a pergunta teria custado.
O que não vamos fazer é citar um resultado de auditoria com base em uma fotografia, ou afirmar que nosso catálogo atesta uma posição de certificação que ele não contém. O catálogo contém uma página de certificação de exportação no nível da empresa e nenhuma linha de certificação por modelo, e seu texto não contém nenhuma marcação CE, FCC, RoHS, REACH ou UN38.3. Um comprador que precisa da posição de conformidade de um modelo está solicitando um material que precisa ser requisitado por escrito, e a auditoria é o momento adequado para solicitá-lo. O que vamos fazer é receber um caso de uso, uma configuração e um mercado de destino, e informar quais partes estão resolvidas, quais estão em aberto e quais precisam ser obtidas de um subfornecedor.
O próximo passo prático é simples. Envie os modelos, as quantidades e o mercado-alvo, e informaremos quais configurações existem, quais delas deixam linhas em aberto nos dados publicados e qual deve ser o primeiro conjunto de perguntas para o fornecedor que você está considerando.
Leituras relacionadas
- As perguntas de auditoria — perguntas de auditoria de fábrica
- A verificação estrutural — fábrica versus comercializadora
- O contexto da auditoria — auditoria de fábrica e verificação
Envie a configuração, a quantidade e o mercado, e diremos quais partes de uma auditoria de fábrica de smart glasses estão resolvidas antes da sua viagem e quais cabem a você descobrir no chão de fábrica.


