
Zdolność produkcyjna smart glasses: deklaracja stojąca za harmonogramem produkcji
Wniosek, na który kupujący może liczyć
Dana produkcyjna mówi niemal wszystko dopiero wtedy, gdy wiadomo trzy rzeczy: w jakiej jednostce jest wyrażona, jaki okres obejmuje i co się stanie z zamówieniem, gdy okres zostanie wyczerpany. Zakład z wolną zdolnością produkcyjną w miesiącu, w którym nie składasz zamówienia, nie ma Ci do zaoferowania niczego. Kupujący nabywa w rzeczywistości miejsce w harmonogramie, a takie miejsce jest realne tylko wtedy, gdy zostało przydzielone z wyprzedzeniem, na piśmie, wraz z zasadami postępowania w razie jego niewykorzystania. Test polega więc nie na tym, czy istnieje liczba określająca zdolność produkcyjną — takie liczby są łatwe i zwykle podawane rocznie — lecz na tym, czy dostawca potrafi wyjaśnić, jak obliczono tę wartość i jakie miejsce zajmuje w nim Twoje zamówienie. Zweryfikuj to, a harmonogram stanie się możliwy do zaplanowania. Pomiń to, a harmonogram będzie jedynie preferencją, którą ponownie negocjuje się w miesiącu, gdy jest to istotne.
Druga część odpowiedzi dotyczy tego, gdzie faktycznie znajduje się ograniczenie. W tej kategorii limit produkcji rzadko wynika z linii montażowej. To składnik, który przychodzi z opóźnieniem, etui, które nie zostało ukończone, oprogramowanie sprzętowe, które trzeba opracować dla nowej wersji modułu radiowego, albo dokumentacja, którą trzeba przygotować przed wydaniem egzemplarzy. Deklaracja zdolności produkcyjnej, która nie wymienia żadnego z tych elementów, opisuje budynek, a nie system produkcji.
Pytanie kryjące się za pytaniem o zdolność produkcyjną
Czytelnikiem jest osoba kupująca po stronie marki, kupujący kanałowy lub importer. Sytuacja przybiera jedną z trzech postaci: ofertę do porównania, program wymagający otwarcia w już ustalonym terminie albo rynek, na który trzeba wejść z oknem premierowym, które obiecono kanałowi. W każdym przypadku stawiane jest to samo pytanie — który z dwóch lub trzech dostawców stojących przed Tobą jest w stanie wyprodukować konfigurację zapisaną w specyfikacji i co się stanie z Twoim terminem, gdy nie jest to możliwe.
To, co faktycznie podlega zarządzaniu, nie jest luką cenową. Jest to dostawa niezgodna z zaakceptowanym wzorcem, dokumentacja celna zatrzymująca przesyłkę na granicy, pierwsza seria produkcyjna, która staje się odpowiedzialnością za zwroty, której nikt nie przejął, oraz data premiery obieczona komuś innemu. Żaden z tych problemów nie jest awarią produkcji w typowym rozumieniu. Są to niezgodności harmonogramowe, którym rozmowa o zdolności produkcyjnej albo zapobiegła, albo których nie zapobiegła.
Warunki, które musi spełniać liczba określająca zdolność produkcyjną
Dlaczego jednostkę należy ustalić jako pierwszą
Najczęstszym wadą deklaracji zdolności produkcyjnej nie jest zawyżanie wartości, lecz niejednoznaczność. „Możemy wyprodukować 50 000 sztuk miesięcznie” może oznaczać 50 000 sztuk jednej konfiguracji z jednej linii albo 50 000 sztuk rozłożonych na cały opublikowany asortyment, z proporcjami zależnymi od tego, kto złożył zamówienie jako pierwszy. To zupełnie różne systemy produkcji, a w przypadku zakładu realizującego szeroki katalog to drugi z nich jest zwykle rzeczywistością.
Opublikowany katalog pokazuje to wyraźnie. Asortyment obejmuje 28 modeli, z czego 11 ma aparat, a 9 to modele z funkcją Dźwięk, w których Bluetooth jest wskazany dla każdego modelu; 20 z 28 modeli ma funkcję AI. Nawet w obrębie samych modeli z aparatem pozycja etui do ładowania dzieli się na pięć wariantów: etui 1400 mAh w modelach L1 Pro i CY05 oraz CY03; etui 900 lub 1400 mAh w modelu L2 Utral; składane etui 1200 mAh w modelu MT6; etui o nieopublikowanej pojemności w modelach KY06 i MT5; oraz brak etui w modelu V03 Pro. Metoda ładowania dzieli się na trzy warianty w całym asortymencie: ładowanie magnetyczne w 17 modelach, port Type C w 7 modelach oraz brak opublikowanego wiersza dotyczącego metody ładowania w modelach MT6, L1 Pro i CY05 oraz CY03.
Każdy zakład realizujący taki katalog obsługuje co najmniej pięć wariantów materiałowych tej samej rodziny produktów, a nie jeden. Liczba określająca zdolność produkcyjną, która nie wskazuje konfiguracji, do której się odnosi, nie jest więc porównywalna z żadną inną taką liczbą. Pierwszym właściwym pytaniem nie jest zatem „ile”, lecz „ile czego”.
Tabela warunków, które musi spełniać deklaracja zdolności produkcyjnej
| Warunek | Jak jest testowany | Wymaganą linię, którą musi spełnić | Jak pojawia się wartość ogólna |
|---|---|---|---|
| Jednostka zdolności | Zapytaj o jednostkę i okres, który obejmuje | Są wskazane linia, zmiana i miesiąc | Jedna roczna wartość bez jednostki |
| Zakres konfiguracji | Zapytaj, dla których wariantów dotyczy ta wartość | Są wskazane konfiguracja i jej opcje | Łączna wartość dla całej gamy |
| Zasada przydziału | Zapytaj, kto ma pierwszeństwo w pełnym miesiącu | Istnieje określony priorytet | Łączna wartość bez zasady priorytetów |
| Ograniczenie komponentowe | Zapytaj, które kupowane części ograniczają wydajność | Wskazano ograniczające części wraz z czasem realizacji zamówień | Zdolność bez uwzględnienia materiałów |
| Koszt przezbrojenia | Zapytaj, ile trwa przygotowanie produkcji dla Twojego wariantu | Dla danej konfiguracji podano czas przezbrojenia | Przezbrojenie uznano za bezpłatne |
| Gotowość dokumentacji | Zapytaj, czy plik istnieje na początku produkcji | Status potwierdzono na piśmie | Zdolność zgłoszona przed utworzeniem pliku |
| Twój slot | Zapytaj, co się dzieje, gdy slot zostanie opuszczony | Zasada dotycząca opuszczonego slotu jest spisana | Odpowiedź brzmi, że to zależy |
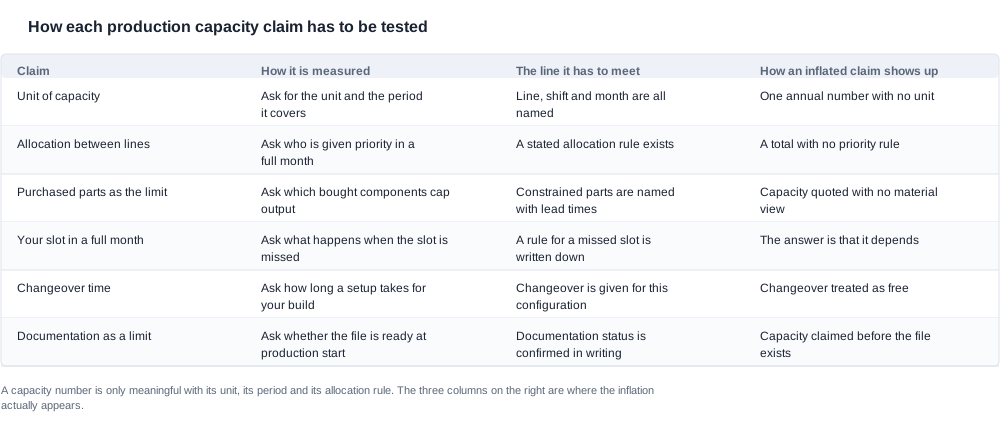
Właśnie w ostatniej kolumnie pojawia się zawyżanie wartości. To zarazem kolumna, którą kupujący może najłatwiej zweryfikować, ponieważ każdy z tych objawów jest widoczny w pierwszej odpowiedzi.
Weryfikowanie deklaracji względem zamówionego wariantu
Poproszenie o wyliczenie zamiast samej liczby
Istnieje bezpośredni sposób, aby odróżnić zdolność produkcyjną wyliczoną na podstawie danych od takiej, która ma charakter aspiracyjny. Poproś dostawcę, aby przeszedł od liczby miesięcznej do dziennej, następnie do liczby na zmianę, a potem na linię, i zapytaj, ile czasu na przezbrojenie uwzględniono w każdym etapie. Dostawca z prawdziwym systemem produkcyjnym zrobi to bez wahania, ponieważ odpowiedź opiera się na obliczeniach. Dostawca posiadający jedynie ulotkę tego nie zrobi, ponieważ liczba pochodzi z innego źródła.
Ten sam proces cofania się do źródła dotyczy ograniczenia. Zapytaj, co fabryka przestaje robić podczas realizacji Twojego zamówienia. Jeśli odpowiedzią jest kupowana część z podanym czasem realizacji zamówienia, wartość zdolności produkcyjnej ma podstawę fizyczną i można ją porównać z własnym harmonogramem komponentów dostawcy. Jeśli odpowiedzią jest to, że inni klienci mają pierwszeństwo, a harmonogram jest elastyczny, wartość zdolności produkcyjnej stanowi górną granicę, a nie plan, dlatego rzeczywistą pozycję Twojego zamówienia trzeba ustalić osobno.
Trzy pytania, które ujawniają wartość ogólną
Dla której konfiguracji dotyczy ta liczba? Nie dla całej gamy i nie dla „modelu okularów smart”, lecz dla konkretnego wariantu. Modele z kamerą różnią się między sobą w sposób wpływający na przebieg prac: MT6 ma składane etui do ładowania, które wymaga innego montażu niż etui stałe i nie może korzystać z tego samego czasu pracy linii; V03 Pro w ogóle nie ma etui w opakowaniu; L2 Ultral występuje w dwóch wariantach pojemności etui. Wartość zdolności produkcyjnej dla wariantu z etui o pojemności 1400 mAh nie jest wartością zdolności produkcyjnej dla wariantu ze składanym etui.
Jakie jest przezbrojenie i ile przejść między wariantami występuje w miesiącu? Fabryka o dużej różnorodności produktów i krótkich seriach jest ograniczana przez czynności przygotowawcze, a nie przez stanowiska. Pytanie o liczbę przejść między wariantami w ciągu miesiąca zamienia deklarację zdolności produkcyjnej w harmonogram, a na harmonogram kupujący może zaplanować datę premiery.
Która kupowana część w pierwszej kolejności zatrzymuje linię? Akumulatory, moduł kamery, etui, zawias składanego etui, wkładka opakowaniowa — każda z nich ma własny czas realizacji zamówienia i każda może stanowić rzeczywiste ograniczenie. Dostawca, który wskazuje konkretną część, wykonał pracę; dostawca, który mówi „mamy wszystkiego pod dostatkiem”, niczego nie sprawdził.
W opublikowanych danych sama w sobie zawiera się przydatna metoda krzyżowej weryfikacji. Katalog podaje czas ładowania dla każdego z 28 modeli: w przypadku 26 modeli wynosi on do dwóch godzin, natomiast dla D17 i ZH12 około jednej godziny. Podaje też czas pracy każdego modelu, od około sześciu godzin w przypadku G07 i YK12 do około ośmiu godzin w kilku modelach z funkcją Dźwięk. To nie są wartości zdolności produkcyjnej, ale są to dane wejściowe, których planista używa do doboru akumulatorów. Dostawca, którego odpowiedź dotycząca czasu realizacji zamówień komponentów jest sprzeczna z własnymi wyborami akumulatorów w katalogu, wykazuje wewnętrzną niespójność, którą warto zbadać.
Pytania, które należy zadawać w kolejności zapewniającej odpowiedzi
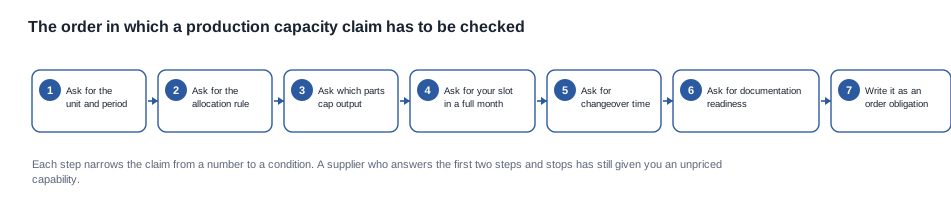
Poniższa kolejność jest celowa. Każde pytanie jest łatwiejsze do uczciwej odpowiedzi niż następne, ponieważ zawęża zakres, w którym działa kolejne pytanie. Zadawanie ich w tej kolejności sprawia również, że łatwo zauważyć, na które pytanie dostawca nie potrafi odpowiedzieć — a zwykle jest to pytanie o największym znaczeniu.
- Dla jakiej konfiguracji i zestawu opcji dotyczy ta wartość zdolności produkcyjnej? Dla pojedynczej wersji, czy dla całego zakresu?
- W jakim okresie, na ilu liniach i zmianach?
- Jaka jest wartość dzienna poniżej niej i jakie okno czasowe na zmianę konfiguracji jest uwzględnione w miesiącu?
- Który kupowany element dociera na linię jako ostatni i jaki jest podany dla niego czas realizacji zamówienia?
- Co dzieje się z moim zamówieniem, gdy miesiąc jest już pełny — kto zostaje przesunięty?
- Jaki jest termin odzyskania terminu, jeśli przegapię swoją kolejność, i ile czasu uprzedzenia otrzymam?
- Czy dokumentacja dla mojej konfiguracji jest już gotowa do udostępnienia, czy jej zależność od decyzji dotyczącej komponentu jest nadal niepewna?
- Co zmienia się w planie, jeśli zmieni się opcja etui lub wariant kolorystyczny?
Pytania piąte i szóste to te, na które dostawca zwykle odpowiada zdaniem, a nie liczbą, i to właśnie one niosą ze sobą konsekwencje handlowe. Pytanie siódme najczęściej ujawnia, że zdolność produkcyjna jest rzeczywista, ale programu nie można jeszcze zatwierdzić do realizacji.
Czerwone flagi i to, co każda z nich faktycznie oznacza
Deklaracja zdolności produkcyjnej ma własne sygnały ostrzegawcze, które warto wskazać precyzyjnie, ponieważ każdy z nich osobno może wyglądać na nieistotny.
- Wartość zdolności produkcyjnej podana dla „modelu”, a nie dla konkretnej konfiguracji. Nie jest to zastrzeżenie techniczne. Oznacza, że dostawca nie wycenił jeszcze Twojego zestawu opcji, a właśnie w nim znajduje się koszt składanego etui, etui o dwóch pojemnościach lub wariantu kolorystycznego.
- Czas realizacji zamówienia podany bez harmonogramu komponentów. Liczbę wyliczono na podstawie średniej z wcześniejszych serii produkcyjnych, a nie z planu przygotowanego dla Twojego zamówienia.
- „Zdolność produkcyjna zależy od sezonu”. To prawdziwe stwierdzenie, a zarazem sposób na odmowę przydzielenia terminu. Pytanie, które pozwala uzyskać rzeczywistą odpowiedź, brzmi: czy można zarezerwować miejsce w harmonogramie i na jak długo.
- Bardzo duża liczba przypisana do szerokiego zakresu. Fabryka, która może produkować 50 000 sztuk miesięcznie w ramach katalogu obejmującego pięć konfiguracji etui do ładowania, opisuje budynek, a prawdziwą odpowiedź kryje pytanie o przydział mocy produkcyjnych.
- Brak wzmianki o gotowości dokumentacji. Produkcja może się odbyć, ale zatwierdzenie nadal może być niemożliwe, co jest opóźnieniem harmonogramu, które wygląda jak niezgodność z przepisami.
Żadna z tych okoliczności nie jest powodem do rezygnacji z dostawcy. Każda z nich jest powodem, aby przed wpłatą zaliczki zamienić lukę w warunki pisemne.
Co się dzieje, gdy miesiąc się zapełnia
Dwa sposoby rozwiązania sytuacji pełnego miesiąca
Wartość zdolności produkcyjnej staje się istotna dopiero w dniu, w którym miesiąc jest już pełny, a wtedy istnieją dokładnie dwa scenariusze: Twoje miejsce w harmonogramie zostało zarezerwowane albo nie. Jeśli zostało zarezerwowane, harmonogram zostaje zachowany, a zamówienie trafia na produkcję zgodnie z planem. Jeśli nie, zamówienie zostaje przesunięte, a termin ulega opóźnieniu; nowy termin jest wtedy taki, jaki fabryka zaproponuje w danym tygodniu.
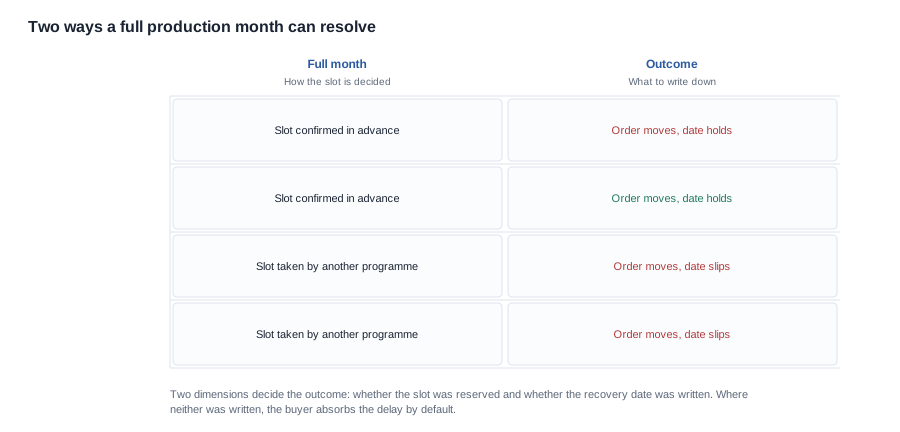
Drugi scenariusz nie oznacza moralnej porażki dostawcy; jest normalnym wynikiem systemu produkcyjnego, który przydziela miejsca według kolejności zgłoszeń. Staje się on problemem tylko dlatego, że nie został spisany. O wyniku decydują dwie kwestie: czy miejsce zostało zarezerwowane oraz czy uzgodniono nowy termin, a obie zależą od kupującego jeszcze przed złożeniem zamówienia.
Co zapisać, zanim miesiąc się zapełni
Kluczowe są trzy postanowienia. Po pierwsze, zasada przydziału: określ, w jaki sposób fabryka będzie nadawać priorytet Twojemu zamówieniu, gdy w danym miesiącu liczba zleceń przekroczy dostępną zdolność produkcyjną, oraz na jakiej podstawie zastosuje tę zasadę. Po drugie, termin odzyskania: wskaż datę, na którą zamówienie zostanie przeplanowane, jeśli miejsce w harmonogramie zostanie przeoczone, oraz sposób komunikowania tej daty. Po trzecie, uprzedzenie: określ, ile czasu dostawca musi dać, informując o przeoczeniu miejsca w harmonogramie, oraz co kupujący może zrobić, jeśli powiadomienie dotrze później.
Istnieje jeszcze czwarte postanowienie, które łatwo dodać, ale prawie nigdy nie występuje: okres uprzedzenia w przypadku zmiany kontroli. Gdy w fabryce zmienia się komponent lub proces, produkcja może zmienić się w sposób, którego nigdy nie uwzględniono w wycenie, a obietnica zdolności produkcyjnej oparta na jednym zestawieniu materiałowym nie przetrwa zastąpienia komponentu. Okres uprzedzenia zamienia niespodziankę w zaplanowane zdarzenie.
Scenariusz, na który warto się przygotować, to opóźnienie wykryte zbyt późno i przypisane niewłaściwej przyczynie. Kupujący, który na etapie zamówienia poprosi o harmonogram na poziomie komponentów, usłyszy, że opóźnia się dostawa ogniw. Kupujący, który zapyta po terminie wysyłki towaru, usłyszy, że miesiąc był pełny. Oba stwierdzenia są prawdziwe, ale tylko pierwsze daje kupującemu możliwość działania.
Gdzie luka rzeczywiście ujawnia się w harmonogramie zamówienia
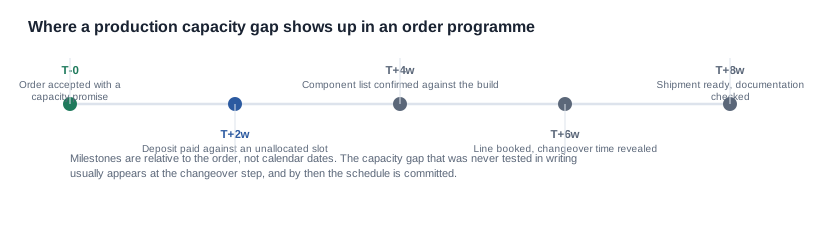
Kamienie milowe są ustalane względem zamówienia, a nie kalendarza, ponieważ tak właśnie przenosi się luka w zdolności produkcyjnej. Jest niewidoczna na etapie zamówienia, widoczna po zajęciu terminu produkcyjnego i kosztowna przy zmianie konfiguracji, kiedy data premiery została już obiecana komuś dalej w łańcuchu dostaw.
Interpretowanie czasu realizacji jako harmonogramu, a nie liczby
Z czego składa się podany czas realizacji
Czas realizacji podany jako pojedyncza liczba jest najbardziej mylącym wskazaniem w tej kategorii, ponieważ ukrywa różnicę między czasem, który fabryka kontroluje, a czasem, który poświęca na oczekiwanie na innych. Część, którą fabryka kontroluje, obejmuje dostępność materiałów, kontrolę materiałów przychodzących, montaż, testy, pakowanie i zatwierdzenie dokumentacji. Części, której nie kontroluje, obejmuje dostawy ogniw, modułów i obudów oraz czas potrzebny na wystawienie dokumentu potwierdzającego zgodność z przepisami dla konfiguracji, która właśnie uległa zmianie.
Poproś o podział czasu realizacji na te dwie części. Pierwsza część jest kwestią fabryki i można na nią odpowiedzieć za pomocą planu produkcji. Druga części jest kwestią łańcucha dostaw i można na nią odpowiedzieć wyłącznie na podstawie harmonogramu dostaw komponentów dostawcy. Warto go zobaczyć, ponieważ pokazuje, gdzie faktycznie leży ryzyko i czy powtórzy się ono przy drugim zamówieniu.
Harmonogram, który faktycznie kupujesz
Kupujący oczekuje od rozmowy o zdolności produkcyjnej harmonogramu z datami, a nie samego czasu trwania. Rozróżnienie to ma znaczenie, ponieważ czas trwania jest cechą fabryki, natomiast harmonogram jest cechą Twojego zamówienia. Poproś o harmonogram z datami odnoszącymi się do własnego zamówienia: datę zabezpieczenia materiałów, datę zarezerwowania linii produkcyjnej, datę rozpoczęcia produkcji, datę przetestowania pierwszego egzemplarza, datę zatwierdzenia dokumentacji oraz datę przekazania towaru przewoźnikowi.
Fabryka, która może przygotować harmonogram z datami dla konkretnej konfiguracji, dysponuje sprawnym systemem produkcyjnym. Fabryka, która jest w stanie podać jedynie czas trwania, dokonuje wyceny na podstawie średniej, a ta z kolei powstaje z przebiegów, które udały się bezproblemowo.
Reguła porównywania jest prosta: dwa czasy realizacji można porównać dopiero po podzieleniu obu na część, którą kontrolujesz, i część, której nie kontrolujesz, oraz po przypisaniu ich do konkretnej konfiguracji. Czterotygodniowy czas realizacji produkcji z składanymi obudami i czterotygodniowy czas realizacji produkcji z obudami stałymi nie są tym samym założeniem. Podobnie nie jest nim czterotygodniowy czas realizacji podany dla obudy, której nie ma w zestawie.
Warunki handlowe, które o tym decydują
Bezpośrednio na zdolność produkcyjną wpływają dwa warunki handlowe. Pierwszym jest struktura zaliczki: duża zaliczka wpłacona za termin produkcyjny, który nigdy nie został zarezerwowany, nie daje kupującemu żadnych uprawnień, natomiast mniejsza zaliczka za zarezerwowany termin produkcyjny wraz z pisemną regułą alokacji daje mu realną pozycję. Drugim jest struktura kar i odszkodowań, która określa koszt niewykonanego terminu dla fabryki, a tym samym zakres obietnic, na które fabryka jest gotowa.
Warto sprzeciwiać się warunkom, które zobowiązują kupującego do określonej wielkości i daty przed ustaleniem konfiguracji. Zobowiązanie do zdolności produkcyjnej dotyczące nieokreślonej konfiguracji jest zobowiązaniem do wszystkiego, co fabryka uznaje za tę konfigurację. W przypadku asortymentu z tak wieloma wariantami to założenie prędzej czy później będzie błędne. Najpierw ustal konfigurację, a następnie uzyskaj zobowiązanie dotyczące odpowiadającej jej zdolności produkcyjnej.
Kompromis stojący za każdym warunkiem dotyczącym zdolności produkcyjnej
Każdy warunek z tabeli powyżej ma koszt po drugiej stronie, a kupujący, który żąda ich wszystkich, nie uznając kompromisów, otrzyma wolniejszą odpowiedź niż kupujący, który jasno poprosi tylko o dwa z nich.
Pisemna reguła alokacji ogranicza elastyczność fabryki, dlatego najsilniej będzie ona sprzeciwiać się jej na obłożonej linii produkcyjnej, a łatwo zaakceptuje ją na mniej obłożonej. Zarezerwowany termin produkcyjny wiąże fabrykę obietnicą, której nie może zagwarantować, dlatego zostanie wyceniony lub ograniczony czasem trwania. Harmonogram z datami ogranicza możliwość fabryki do zmiany planu, która jest jej najcenniejszym zasobem operacyjnym. Okres powiadomienia o zmianach skraca fabryce czas reakcji, co przy stabilnej konfiguracji jest tanie, a przy szybko zmieniającej się — kosztowne. Właściwe pytanie nie brzmi, czy należy żądać tych warunków, lecz który z nich ma największe znaczenie dla danego programu. Kupujący, który przy pierwszym zamówieniu chce uzyskać wszystkie z nich w pełnym wymiarze, zwykle otrzyma mniej korzystne odpowiedzi na wszystkie punkty niż kupujący, który nadaje priorytet dwóm z nich.
Istnieje związany z tym kompromis w koszcie całkowitym, który większość kupujących pomija. Harmonogram 20 procent dłuższy niż najszybszy dostępny może mieć niższy koszt całkowity niż harmonogram szybki, ponieważ pozwala uniknąć dopłaty za przyspieszenie, nadgodzin i drugiej drogi dokumentacyjnej, których zwykle wymaga pilny program. Z kolei szybszy harmonogram bez reguły alokacji nie jest tańszy, ponieważ koszt przesuniętej daty pojawia się w sprzedaży uruchomieniowej, w dostawach do kanału i we wskaźniku zwrotów, a nie na fakturze.
Ta sama logika dotyczy samej krótkiej listy. Krótka lista trzech dostawców, z których tylko jeden wykazał konkretną konfigurację, ma mniejszą wartość niż krótka lista dwóch dostawców, z których obaj ją wykazali, ponieważ koszt oceny dostawcy, który nie potrafi wytworzyć danej konfiguracji, ujawnia się w opóźnieniu wynikającym z odkrycia tego faktu. Przed zatwierdzeniem krótkiej listy sprawdź, czy każdy kandydat co najmniej raz wyprodukował daną konfigurację albo może wykazać próbę produkcji, która by ją wytworzyła.
Granica informacji publikowanych na temat zdolności produkcyjnych
Co możemy i czego nie możemy powiedzieć o naszym własnym systemie produkcyjnym
Stosujemy następującą zasadę: celowo wąską, ale warto ją wyraźnie przedstawić, ponieważ rozmowy o zdolnościach produkcyjnych to miejsce, w którym dostawcy najczęściej udzielają nieprecyzyjnych odpowiedzi. Publikujemy zawartość katalogu: 28 modeli, wiersze dotyczące parametrów elektrycznych, klasy rozdzielczości, metody ładowania, pojemności etui oraz czasy ładowania, ponieważ to one decydują o istnieniu poszczególnych konfiguracji, a tym samym o tym, które pytanie produkcyjne warto zadać. Nie publikujemy miesięcznej wartości zdolności produkcyjnej, liczby linii, schematu zmian, procentu wydajności ani wskaźnika wykorzystania mocy, ponieważ są to dane operacyjne zmieniające się wraz z portfelem zamówień, a wartość opublikowana raz jest gorsza niż jej brak.
Nie będziemy również wyprowadzać odpowiedzi o zdolności produkcyjnej z katalogu. Fakt, że asortyment obejmuje pięć konfiguracji etui do ładowania i trzy warianty metody ładowania, informuje, że plan produkcji nie polega na powtarzaniu jednej serii, ale wskazuje, jakie pytania należy zadać — jaka konfiguracja, jakie przejście produkcyjne, jaki komponent. Nie informuje natomiast, ile sztuk opuszcza linię w ciągu tygodnia, i wolimy powiedzieć to wprost, niż przytaczać wartość, której nie można zweryfikować.
Możemy natomiast odpowiedzieć na pytania o konfiguracje bez rozmowy handlowej i wskazać, które z nich faktycznie wpływają na datę dostawy dla Państwa serii.
Kody modeli, opcje i data, która ma znaczenie
Prześlij kody modeli, opcje etui i koloru, ilość, docelowy rynek oraz datę, do której muszą dotrzeć towary, a my wskażemy, jakie konfiguracje istnieją, które opublikowane wiersze je ograniczają oraz które z powyższych pytań o zdolność produkcyjną warto zadać każdemu dostawcy w tym etapie.
- Ramy oceny zdolności produkcyjnych — filar zdolności produkcyjnej
- Artykuł porównawczy — branżowe wskaźniki referencyjne dotyczące zdolności produkcyjnej
- Tabela porównawcza — tabela porównawcza zdolności produkcyjnych
- Szczegóły dotyczące czasu realizacji — typowy zakres czasu realizacji zamówień smart glasses
Prześlij konfigurację i wymaganą datę, a my wskażemy, które elementy pytania o zdolność produkcyjną rozstrzyga katalog, a które musi wyjaśnić fabryka.


