
Capacité de production de lunettes connectées: l’affirmation derrière un calendrier de production
La conclusion sur laquelle un acheteur peut agir
Un chiffre de capacité de production ne vous dit presque rien tant que vous ne connaissez pas trois éléments: l’unité dans laquelle il est exprimé, la période qu’il couvre et ce qui arrive à votre commande lorsque cette période est saturée. Une usine disposant d’une capacité inutilisée pendant un mois où vous ne commandez rien n’a rien à vous offrir. Ce qu’un acheteur achète réellement, c’est un créneau, et un créneau n’existe que s’il a été attribué à l’avance, par écrit, avec une règle précisant ce qui se produit en cas de non-respect. Le test n’est donc pas de savoir si un chiffre de capacité existe — les chiffres sont faciles à établir et sont généralement annuels —, mais si le fournisseur peut montrer comment ce chiffre a été obtenu et quelle est la position de votre commande dans celui-ci. Vérifiez cela et le calendrier devient planifiable. Ne le faites pas et le calendrier n’est qu’une préférence qui sera renégociée au mois où elle compte.
La seconde moitié de la réponse concerne l’emplacement réel de la contrainte. Dans cette catégorie, la limite de production est rarement la chaîne d’assemblage. C’est le composant qui arrive tard, le boîtier qui n’est pas terminé, le micrologiciel qui doit être développé pour une nouvelle version de radio ou la documentation qui doit exister avant que les unités puissent être libérées. Une affirmation de capacité qui ne mentionne aucun de ces éléments décrit un bâtiment, pas un système de production.
La question sous-jacente à la question sur la capacité
Le lecteur est un acheteur du côté de la marque, un acheteur de canal ou un importateur. La situation correspond à l’une de ces trois possibilités: un devis à comparer, un programme à lancer à une date déjà fixée ou un marché à conquérir avec une fenêtre de lancement promise à un canal. Dans chaque cas, la même question fondamentale est posée — lequel des deux ou trois fournisseurs qui vous sont proposés peut fabriquer la configuration que vous avez décrite, et que devient votre date lorsqu’ils ne le peuvent pas.
Ce qui est géré en arrière-plan n’est pas un écart de prix. C’est une livraison qui ne correspond pas à l’échantillon approuvé, un dossier douanier qui bloque la cargaison à la frontière, une série de lancement qui devient une obligation de reprise dont personne n’a assuré la charge, ainsi qu’une date de lancement promise à quelqu’un d’autre. Aucune de ces situations ne constitue un échec de fabrication au sens habituel. Ce sont des échecs de planification qu’une discussion sur la capacité a permis d’éviter, ou n’a pas permis d’éviter.
Les conditions qu’un chiffre de capacité doit remplir
Pourquoi l’unité est la première chose à déterminer
Le défaut le plus courant d’une affirmation de capacité n’est pas l’exagération, mais l’ambiguïté. « Nous pouvons produire 50 000 unités par mois » peut signifier 50 000 unités d’une seule configuration sur une seule ligne, ou 50 000 unités réparties sur l’ensemble de la gamme publiée, avec la composition déterminée par le premier client à commander. Il s’agit de deux systèmes de production totalement différents, et le second correspond généralement à la réalité d’une usine exploitant un vaste catalogue.
Le catalogue publié le précise concrètement. La gamme couvre 28 modèles, dont 11 sont équipés d’une caméra, 9 sont des modèles audio avec Bluetooth indiqué pour chaque modèle, et 20 des 28 disposent d’une fonction IA. À elle seule, la gamme des modèles avec caméra présente cinq positions pour le boîtier de recharge: un boîtier de 1400 mAh pour le L1 Pro et le CY05, ainsi que pour le CY03; un boîtier de 900 ou 1400 mAh pour le L2 Utral; un boîtier pliable de 1200 mAh pour le MT6; un boîtier de capacité non publiée pour le KY06 et le MT5; et aucun boîtier pour le V03 Pro. La méthode de recharge se répartit en trois catégories sur l’ensemble de la gamme: la recharge magnétique pour 17 modèles, un port Type C pour 7 modèles, et aucune ligne publiée indiquant la méthode de recharge pour le MT6, le L1 Pro et le CY05, ainsi que pour le CY03.
Toute usine exploitant ce catalogue produit au moins cinq configurations matérielles de la même famille de produits, et non une seule. Un chiffre de capacité qui ne précise pas la configuration à laquelle il se rapporte n’est donc comparable à aucun autre chiffre de capacité, et la première question pertinente n’est pas combien, mais combien de quoi.
Le tableau des conditions qu’une affirmation de capacité doit remplir
| Condition | Comment elle est testée | La ligne qu’elle doit respecter | Comment un chiffre générique apparaît |
|---|---|---|---|
| Unité de capacité | Demandez l’unité et la période couverte | La ligne, l’équipe et le mois sont précisés | Un chiffre annuel sans unité |
| Portée de la configuration | Demandez à quelles versions le chiffre correspond | La configuration et ses options sont précisées | Un total pour toute la gamme |
| Règle d’allocation | Demandez qui est prioritaire sur un mois complet | Une priorité est définie | Un total sans règle de priorité |
| Contrainte de composants | Demandez quelles pièces achetées limitent la production | Les pièces contraintes sont indiquées avec leurs délais de livraison | Une capacité sans visibilité sur les matériaux |
| Coût de changement de série | Demandez combien de temps prend la préparation de votre version | Le changement de série est indiqué pour cette configuration | Le changement de série est considéré comme gratuit |
| État de préparation de la documentation | Demandez si le dossier existe au début de la production | Le statut est confirmé par écrit | Une capacité annoncée avant l’existence du dossier |
| Votre créneau | Demandez ce qui se passe si le créneau est manqué | Une règle pour un créneau manqué est définie par écrit | La réponse est que cela dépend |
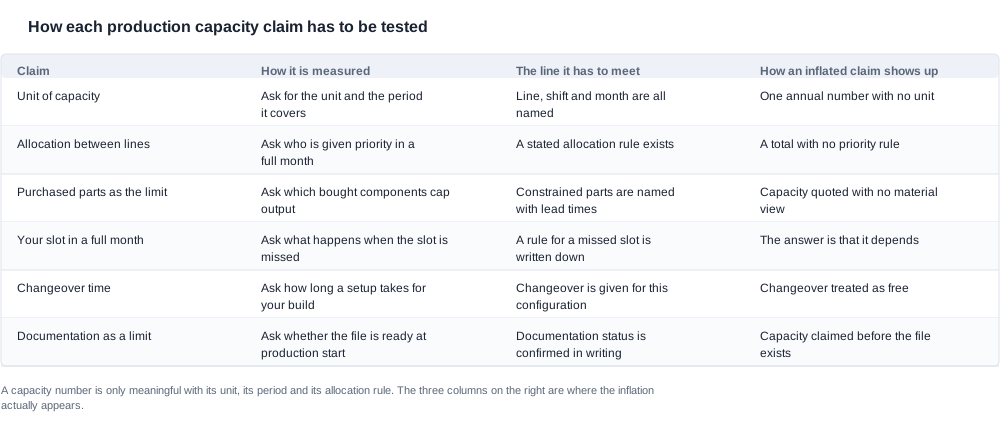
La dernière colonne est celle où la surestimation apparaît réellement. C’est aussi celle qu’un acheteur peut tester le plus facilement, car chacun de ces symptômes est visible dès la première réponse.
Vérifier l’affirmation par rapport à la version commandée
Demander le calcul plutôt que le résultat
Il existe une méthode directe pour distinguer un chiffre de capacité calculé d’un chiffre simplement Targeted. Demandez au fournisseur de remonter du chiffre mensuel au chiffre quotidien, puis au chiffre par équipe, puis au chiffre par ligne, et demandez quelle marge est prévue pour les changements de série à chaque étape. Un fournisseur doté d’un véritable système de production le fait sans hésitation, car la réponse relève du calcul arithmétique. Un fournisseur doté d’une brochure ne le fait pas, car le chiffre vient d’ailleurs.
La même rétrogradation s’applique à la contrainte. Demandez ce que l’usine cesse de produire lorsque votre commande est en cours. Si la réponse désigne une pièce achetée assortie d’un délai de livraison annoncé, le chiffre de capacité repose sur une base physique et vous pouvez le vérifier par rapport au planning des composants du fournisseur. Si la réponse indique que d’autres clients sont prioritaires et que le planning s’adapte, le chiffre de capacité représente un plafond plutôt qu’un plan, et la position réelle de votre commande doit être établie séparément.
Les trois questions qui révèlent un chiffre générique
À quelle configuration ce chiffre correspond-il? Pas à la gamme, et pas à « un modèle de lunettes connectées », mais à la version précise. Les modèles avec caméra diffèrent les uns des autres par des caractéristiques qui modifient le travail: le MT6 possède un étui de recharge pliable, qui nécessite un assemblage différent de celui d’un étui fixe et ne peut pas partager le même temps de ligne; le V03 Pro ne comprend aucun étui dans la boîte; le L2 Utral existe en deux capacités d’étui. Un chiffre de capacité pour une version avec un étui de 1400 mAh n’est pas un chiffre de capacité pour une version avec un étui pliable.
Quel est le temps de changement de série, et combien de changements de série ont lieu dans le mois? Une usine ayant une grande variété de produits et des séries courtes est limitée par les préparations plutôt que par les postes. Demander combien de changements de série le mois comprend transforme une affirmation de capacité en planning, et un planning permet à un acheteur de planifier une date de lancement.
Quelle pièce achetée arrête la ligne en premier? Les batteries, le module de caméra, l’étui, la charnière d’un étui pliable, l.insert d’emballage: chaque élément possède son propre délai de livraison et chacun peut constituer la véritable contrainte. Un fournisseur qui en désigne un a effectué le travail; celui qui affirme « nous avons tout en quantité suffisante » n’a rien vérifié.
Les données publiées elles-mêmes permettent un recoupement utile. Le catalogue publie un temps de charge pour chacun des 28 modèles, dont 26 vont jusqu’à deux heures, tandis que le D17 et le ZH12 tournent autour d’une heure. Il publie également une autonomie pour chaque modèle, allant d’environ six heures pour le G07 et le YK12 à environ huit heures pour plusieurs modèles Audio. Ce ne sont pas des chiffres de capacité, mais ce sont les données d’entrée qu’un planificateur utilise pour dimensionner les batteries. Un fournisseur dont la réponse sur les délais de livraison des composants contredit les choix de batteries du catalogue présente une incohérence interne qu’il convient d’examiner.
Les questions à poser, dans l’ordre qui produit des réponses
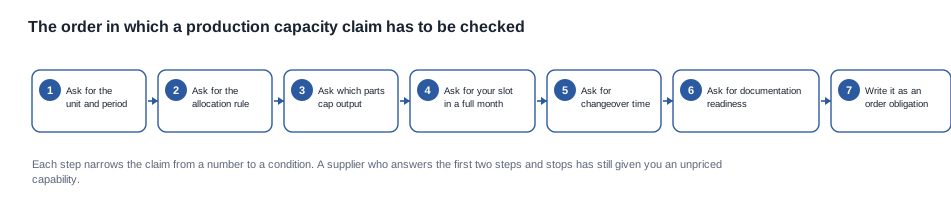
L’ordre ci-dessous est délibéré. Chaque question est plus facile à répondre honnêtement que la suivante, car chacune réduit le champ sur lequel la question suivante doit porter. Les poser dans cet ordre permet également d’identifier clairement la question à laquelle un fournisseur ne peut pas répondre, ce qui est généralement la plus importante.
- À quelle configuration et à quel ensemble d’options correspond ce chiffre de capacité? Une seule série de production, ou la gamme complète?
- Sur quelle période, et sur combien de lignes et d’équipes?
- Quel est le chiffre journalier sous-jacent, et quelle marge de changement de série est prévue dans le mois?
- Quelle pièce achetée arrive en dernier sur la ligne, et quel est son délai de livraison annoncé?
- Que devient ma commande lorsque le mois est déjà complet — qui est décalé?
- Quelle est la date de reprise si mon créneau est manqué, et combien de préavis recevrai-je?
- Le fichier de documentation correspondant à ma configuration est-il déjà prêt, ou dépend-il de la décision concernant un composant?
- Qu’est-ce qui change dans le plan si l’option du boîtier ou la teinte change?
Les questions cinq et six sont celles auxquelles un fournisseur répond généralement par une phrase plutôt que par un chiffre, et ce sont les deux qui ont des conséquences commerciales. La question sept est celle qui révèle le plus souvent que la capacité est réelle, mais que le programme n’est pas encore prêt à être lancé.
Les signaux d’alerte, et ce que chacun révèle réellement
Une déclaration de capacité comporte ses propres signes d’alerte, qu’il convient de nommer précisément parce qu’ils ne semblent pas.
- Un chiffre de capacité annoncé pour « le modèle » plutôt que pour la configuration. Ce n’est pas une objection technique. Cela signifie que le fournisseur n’a pas encore chiffré votre ensemble d’options, or c’est là que se situe le coût d’un boîtier pliable, d’un boîtier à deux capacités ou d’une teinte.
- Un délai de livraison indiqué sans planning des composants. Le chiffre a été obtenu à partir d’une moyenne de séries passées plutôt que d’un plan établi pour votre commande.
- « La capacité dépend de la saison. » C’est une déclaration vraie et une manière de refuser d’allouer une place. Pour obtenir une réponse concrète, demandez si un créneau peut être réservé, et pendant combien de temps.
- Un très grand chiffre associé à une vaste gamme. Une usine capable de produire 50 000 unités par mois sur un catalogue comprenant cinq configurations de boîtier de recharge décrit un bâtiment; la question de l’allocation est là où se trouve la véritable réponse.
- Aucune mention de l’état de préparation de la documentation. La production peut avoir lieu et la lancement reste néanmoins impossible, ce qui constitue un retard de planning qui se présente comme un manquement à la Conformité.
Aucun de ces éléments ne constitue une raison de se détourner d’un fournisseur. Chacun d’eux est une raison de convertir cette lacune en clause écrite avant le versement d’un acompte.
Que se passe-t-il lorsque le mois est complet
Deux façons dont un mois complet peut être résolu
Un chiffre de capacité ne devient pertinent que le jour où le mois est complet, et ce jour-là, il existe exactement deux issues: votre créneau a été réservé, ou il ne l’a pas été. S’il a été réservé, le planning est maintenu et la commande avance comme prévu. Dans le cas contraire, la commande est décalée, la date glisse, et la date de reprise est celle que l’usine aura envie de proposer cette semaine-là.
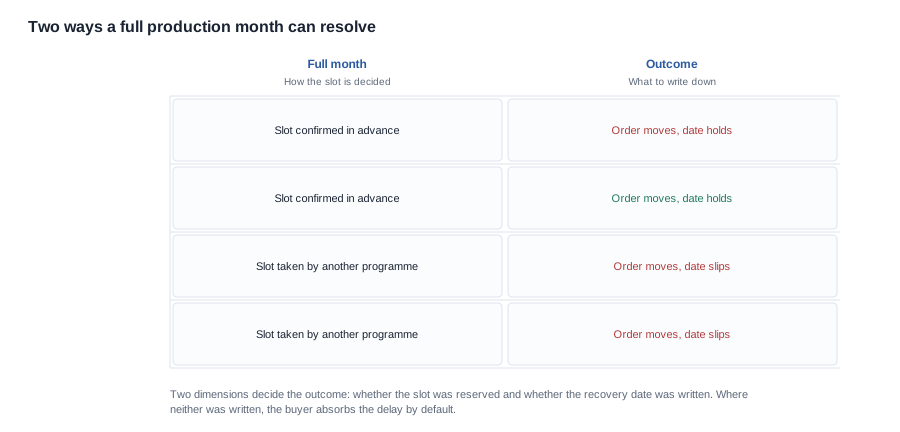
La seconde issue ne constitue pas un échec du fournisseur sur le plan moral; c’est le résultat normal d’un système de production qui attribue les créneaux selon la première demande reçue. Cela ne devient un échec que parce que rien n’a été consigné. Les deux éléments qui déterminent l’issue sont de savoir si le créneau a été réservé et si la date de reprise a été convenue, et les deux relèvent de l’acheteur avant même la passation de la commande.
Ce qu’il faut consigner avant que le mois ne soit complet
Trois clauses suffisent à couvrir l’essentiel. Premièrement, la règle d’allocation: indiquez comment l’usine priorisera votre commande lorsque le mois est surdimensionné, et sur quelles preuves elle s’appuiera pour appliquer cette règle. Deuxièmement, la date de reprise: indiquez la date à laquelle la commande sera replanifiée si le créneau est manqué, ainsi que le mode de communication de cette date. Troisièmement, le préavis: indiquez avec combien de préavis le fournisseur doit vous informer si le créneau sera manqué, et ce que l’acheteur est autorisé à faire si ce préavis arrive tard.
Il existe une quatrième clause facile à ajouter et presque toujours absente: le délai de notification en cas de changement. Lorsqu’un composant ou un processus change au sein de l’usine, la production peut être modifiée de façons qui n’ont jamais été chiffrées, et un engagement de capacité fondé sur une nomenclature donnée ne résiste pas à une substitution. Un délai de notification transforme cette situation en imprévu en événement planifié.
Le mode de défaillance auquel il faut se préparer est celui où le retard est découvert tardivement et attribué au mauvais élément. Un acheteur qui demande un planning détaillé par composant au moment de la commande se voit dire qu’une cellule de production est en retard. Un acheteur qui pose la question après que la marchandise aurait dû être expédiée se voit dire que le mois était complet. Les deux réponses sont vraies, mais seule la première laisse à l’acheteur des possibilités d’action.
Où l’écart apparaît réellement dans un programme de commande
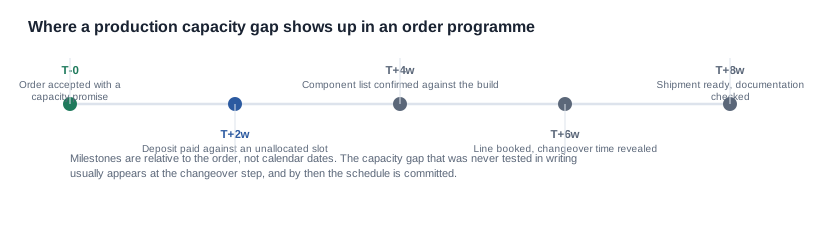
Les jalons sont définis par rapport à la commande plutôt qu’au calendrier, car c’est ainsi que se propage un déficit de capacité. Il est invisible au niveau de la commande, visible lorsque le créneau est réservé et coûteux lors du changement de configuration, à un moment où la date de lancement a déjà été promise à un interlocuteur en aval.
Interpréter un délai de livraison comme un calendrier plutôt que comme un nombre
Composition d’un délai de livraison annoncé
Un délai de livraison présenté comme un nombre unique est la ligne la plus trompeuse dans cette catégorie, car elle masque la différence entre le temps que l’usine contrôle et celui pendant lequel elle attend les autres. La partie contrôlée par l’usine comprend la disponibilité des matériaux, le contrôle des articles entrants, l’assemblage, les tests, l’emballage et la libération de la documentation. La partie qu’elle ne contrôle pas comprend la livraison des cellules, des modules et des boîtiers, ainsi que le délai nécessaire pour émettre un dossier de Conformité à l’égard d’une configuration venant de changer.
Demandez que le délai de livraison soit réparti entre ces deux moitiés. La première relève de l’usine et peut être traitée à l’aide d’un plan de production. La seconde relève de la chaîne d’approvisionnement et ne peut être answered qu’à l’aide du calendrier de fourniture des composants du fournisseur, qu’il convient de consulter, car il indique où se situe réellement le risque et s’il se reproduira lors de votre deuxième commande.
Le calendrier que vous achetez réellement
Ce qu’un acheteur recherche dans une discussion sur la capacité, c’est un plan daté, et non une durée. La distinction est importante, car une durée est une caractéristique de l’usine, tandis qu’un plan est une caractéristique de votre commande. Demandez le plan daté pour votre propre commande: la date d’engagement des matériaux, la date de réservation de la ligne, la date de début de la production, la date de test du premier exemplaire, la date de libération de la documentation et la date de remise des marchandises au transporteur.
Une usine capable de fournir un plan daté pour une configuration précise dispose d’un système de production. Une usine qui ne peut fournir qu’une durée fait une estimation fondée sur une moyenne, et cette moyenne est composée des séries de production qui se sont bien déroulées.
La règle de comparaison qui en découle est simple: deux délais de livraison ne peuvent être comparés qu’une fois illés entre la partie que vous contrôlez et celle que vous ne contrôlez pas, et qu’une fois associés à une configuration. Un délai de livraison de quatre semaines pour une production avec un boîtier pliable et un délai de livraison de quatre semaines pour une production avec un boîtier fixe ne correspondent pas à la même proposition, pas plus qu’un délai de livraison de quatre semaines annoncé avec un boîtier qui n’est pas inclus dans l’emballage.
Les conditions commerciales qui déterminent la décision
Deux conditions commerciales ont un impact direct sur la capacité. La première est la structure de l’acompte: un acompte élevé versé pour un créneau qui n’a jamais été réservé n’apporte rien à l’acheteur, tandis qu’un acompte plus faible versé pour un créneau réservé, assorti d’une règle d’allocation écrite, lui confère une position réelle. La seconde est la structure des pénalités et des récupérations, qui détermine le coût d’un créneau manqué pour l’usine et, par conséquent, ce que l’usine est prête à promettre.
Les conditions auxquelles il convient de résister sont celles qui engagent l’acheteur sur un volume et une date avant que la configuration soit fixée. Un engagement de capacité lié à une configuration non spécifiée constitue un engagement sur ce que l’usine estime être la configuration et, dans une gamme comportant autant de variantes, cette hypothèse finira par être erronée. Fixez d’abord la configuration, puis obtenez l’engagement de capacité correspondant.
L’arbitrage derrière chaque condition de capacité
Chaque condition du tableau ci-dessus a un coût de l’autre côté, et un acheteur qui les réclame toutes sans reconnaître l’arbitrage obtiendra une réponse moins favorable qu’un acheteur qui en demande clairement deux.
Une règle d’allocation écrite coûte à l’usine de la flexibilité; elle sera donc la plus fortement contestée sur une ligne chargée et facilement acceptée sur une ligne peu occupée. Un créneau réservé coûte à l’usine une promesse qu’elle ne peut pas garantir; il sera donc soumis à une tarification ou limité en durée. Un plan daté coûte à l’usine la possibilité de réorganiser sa production, qui constitue son actif opérationnel le plus précieux. Un délai de notification des changements coûte à l’usine un temps de réaction, peu onéreux dans une configuration stable et coûteux dans une configuration en évolution rapide. La bonne question à poser n’est pas de savoir si vous devez exiger ces éléments, mais lequel est le plus important pour ce programme, car un acheteur qui veut tous les obtenir intégralement dès la première commande obtiendra généralement une réponse moins favorable pour chacun d’eux qu’un acheteur qui en priorise deux.
Il existe un compromis connexe dans le coût total, que la plupart des acheteurs négligent. Un calendrier dont la durée dépasse de 20 % celui du calendrier le plus rapide disponible peut avoir un coût total inférieur à celui du calendrier rapide, car il permet d’éviter la prime d’urgence, les heures supplémentaires et la seconde voie documentaire qu’un programme accéléré exige généralement. À l’inverse, un calendrier plus rapide, mais dépourvu de règle d’allocation, n’est pas moins coûteux, car le coût d’un retard se répercute sur le lancement, sur les circuits de distribution et sur le taux de retour, plutôt que sur la facture.
La même logique s’applique à la liste restreinte elle-même. Une liste de trois fournisseurs dont un seul a démontré la configuration spécifique vaut moins qu’une liste de deux fournisseurs ayant tous deux démontré cette configuration, car le coût d’évaluation d’un fournisseur incapable de produire la configuration se paie dans le délai de découverte de cet obstacle. Avant de vous engager sur une liste restreinte, vérifiez que chaque candidat a produit la configuration au moins une fois, ou qu’il peut présenter une série qui l’aurait produite.
La limite de ce que nous publions sur la capacité
Ce que nous pouvons et ne pouvons pas vous dire sur notre propre système de production
La règle que nous appliquons est délibérément restrictive, et il convient de l’énoncer clairement, car c’est dans les échanges sur la capacité que les fournisseurs sont le plus souvent vagues. Nous publions ce que contient le catalogue: les 28 modèles, les lignes electrifiées, les niveaux de pixels, les méthodes de recharge, les capacités des étuis et les temps de recharge, car ce sont les faits qui déterminent les configurations existantes et, par conséquent, la question de production qu’il vaut la peine de poser. Nous ne publions ni chiffre mensuel de capacité, ni nombre de lignes, ni organisation des équipes, ni taux de rendement, ni taux d’utilisation, car il s’agit de données opérationnelles qui évoluent selon le carnet de commandes, et un chiffre publié une seule fois est moins utile que l’absence totale de chiffre.
Nous ne déduirons pas non plus une réponse relative à la capacité à partir du catalogue. Le fait que la gamme couvre cinq configurations d’étuis de recharge et trois méthodes de recharge vous indique que son plan de production ne repose pas sur une fabrication unique répétée, et vous indique les questions à poser — quelle configuration, quel changement de série, quel composant. Cela ne vous indique pas combien d’unités quittent une ligne en une semaine, et nous préférons être explicites sur ce point plutôt que de citer un chiffre que vous ne pouvez pas vérifier.
Ce que nous ferons, en revanche, c’est répondre aux questions sur la configuration sans entrer dans une discussion commerciale, et vous indiquer lesquelles influencent effectivement la date de livraison de votre production.
Codes de modèle, options et date déterminante
Envoyez-nous les codes des modèles, les options d’étui et de couleur, la quantité, le marché de destination et la date à laquelle les marchandises doivent arriver, et nous vous indiquerons les configurations existantes, les lignes publiées qui les contraignent et les questions de capacité susmentionnées qu’il vaut la peine de poser à chaque fournisseur de la liste.
- Le cadre de capacité — pilier de la capacité de production de lunettes connectées
- L’article de référence — points de référence de la capacité de production de lunettes connectées dans le secteur
- Le tableau comparatif — tableau comparatif de la capacité de production de lunettes connectées
- Le détail du délai de livraison — fourchette habituelle du délai de livraison des lunettes connectées
Envoyez la configuration et la date requise, et nous vous indiquerons quels aspects de la question de la capacité sont tranchés par le catalogue et lesquels doivent être traités par l’usine.


