
Capacidade de produção de smart glasses: a afirmação por trás de um cronograma de produção
A conclusão sobre a qual o comprador pode agir
Um indicador de capacidade de produção quase não diz nada até você saber três coisas a respeito: a unidade em que ele é expresso, o período que abrange e o que acontece com seu pedido quando esse período está esgotado. Uma fábrica com capacidade ociosa em um mês no qual você não fará pedidos não tem nada a oferecer. Na verdade, o que o comprador adquire é uma vaga, e essa vaga só é real se tiver sido alocada antecipadamente, por escrito, com uma regra para o caso de não ser utilizada. Portanto, o teste não é verificar se existe um número de capacidade — números são fáceis e normalmente anuais —, mas se o fornecedor consegue mostrar como esse número foi calculado e qual é a posição do seu pedido nele. Se isso for verificado, o cronograma se torna planejável. Se for ignorado, o cronograma será apenas uma preferência que será renegociada no mês em que isso importar.
A segunda metade da resposta diz respeito ao local em que a restrição realmente está. Nesta categoria, o limite da produção raramente é a linha de montagem. É o componente que chega atrasado, a caixa que não foi finalizada, o firmware que precisa ser desenvolvido para uma nova versão do rádio ou a documentação que precisa existir antes que as unidades possam ser liberadas. Uma afirmação de capacidade que não menciona nenhum desses elementos descreveu um buildings, e não um sistema de produção.
A questão por trás da pergunta sobre capacidade
O leitor é alguém que compra do lado da marca, um comprador de canal ou um importador. A situação corresponde a uma de três: uma cotação a comparar, um programa a iniciar em uma data já definida ou um mercado a entrar com uma janela de lançamento prometida a um canal. Em todos os casos, a mesma questão subjacente está sendo feita — qual dos dois ou três fornecedores à sua frente consegue produzir a configuração que você registrou por escrito, e o que acontece com sua data quando eles não conseguem.
O que está sendo gerenciado por baixo não é uma diferença de preço. É uma entrega que não corresponde à amostra aprovada, um dossiê aduaneiro que retém o consignatário na fronteira e uma série inicial que se transforma em um passivo de devoluções que ninguém assumiu, além de uma data de lançamento que foi prometida a outra pessoa. Nenhum desses casos é uma falha de fabricação no sentido usual. São falhas de cronograma que uma conversa sobre capacidade poderia ter evitado ou não evitou.
As condições que um número de capacidade deve atender
Por que a unidade é a primeira coisa a definir
O defeito mais comum em uma afirmação de capacidade não é a exagerada, mas a ambiguidade. "Podemos produzir 50.000 unidades por mês" pode significar 50.000 unidades de uma única configuração em uma única linha ou 50.000 unidades distribuídas por toda a linha publicada, com a composição determinada por quem fez o pedido primeiro. São sistemas de produção completamente diferentes, e o segundo costuma ser a realidade de uma fábrica que mantém um catálogo amplo.
O catálogo publicado torna isso concreto. A linha abrange 28 modelos, dos quais 11 têm câmera, 9 são modelos de áudio com Bluetooth publicado por modelo e 20 dos 28 possuem uma função de IA. Considerando apenas os modelos com câmera, a posição da caixa de carregamento se divide em cinco: uma caixa de 1400 mAh no L1 Pro e no CY05, e no CY03; uma caixa de 900 ou 1400 mAh no L2 Utral; uma caixa dobrável de 1200 mAh no MT6; uma caixa com capacidade não publicada no KY06 e no MT5; e nenhuma caixa no V03 Pro. O método de carregamento se divide em três formas em toda a linha, com carregamento magnético em 17 modelos, uma porta Type C em 7 e nenhuma linha publicada para o método de carregamento no MT6, no L1 Pro, no CY05 e no CY03.
Qualquer fábrica que produza esse catálogo trabalha com pelo menos cinco configurações materiais da mesma família de produtos, e não com uma. Portanto, um número de capacidade que não especifica a configuração à qual se refere não é comparável com nenhum outro número de capacidade, e a primeira pergunta correta não é quantas unidades, mas quantas unidades de quê.
A tabela de condições que uma afirmação de capacidade deve atender
| Condição | Como é testada | O limite que deve atender | Como aparece uma estimativa genérica |
|---|---|---|---|
| Unidade de capacidade | Pergunte qual é a unidade e o período que ela abrange | A linha, o turno e o mês são especificados | Um número anual sem unidade |
| Escopo da configuração | Pergunte a quais builds a estimativa se refere | A configuração e suas opções são especificadas | Um total para toda a gama |
| Regra de alocação | Pergunte quem tem prioridade em um mês cheio | Existe uma prioridade declarada | Um total sem regra de prioridade |
| Restrição de componentes | Pergunte quais peças compradas limitam a produção | As peças restritas são especificadas com seus prazos de produção | Capacidade sem uma visão dos materiais |
| Custo de troca de configuração | Pergunte quanto tempo leva a preparação para o seu build | A troca de configuração é informada para essa configuração | A troca de configuração é tratada como gratuita |
| Prontidão da documentação | Pergunte se o arquivo existe no início da produção | O status é confirmado por escrito | Capacidade declarada antes de o arquivo existir |
| Sua vaga | Pergunte o que acontece quando a vaga não é cumprida | Existe uma regra por escrito para o não cumprimento da vaga | A resposta é que depende |
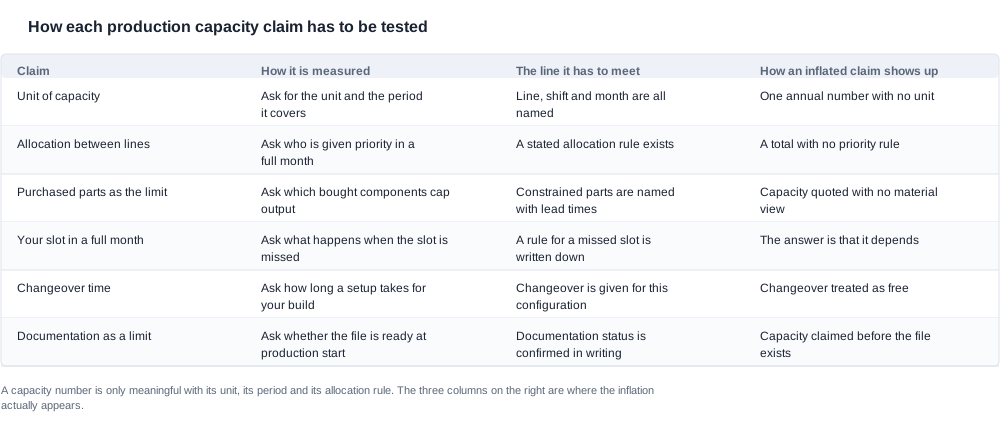
A última coluna é onde a inflação realmente aparece. É também a coluna que um comprador pode testar com mais facilidade, pois cada um desses sintomas já é visível na primeira resposta.
Verificando a declaração em relação ao build que você encomendou
Pedindo a memória de cálculo em vez do número
Existe uma forma direta de separar uma capacidade calculada de uma aspiracional. Peça ao fornecedor para refazer o cálculo, partindo do número mensal e chegando ao diário, depois ao por turno e, por fim, ao por linha, e pergunte qual é a margem para troca de configuração em cada etapa. Um fornecedor com um sistema de produção real faz isso sem hesitar, porque a resposta é aritmética. Um fornecedor com um folheto não faz, porque o número veio de outro lugar.
O mesmo processo de retroatividade se aplica à restrição. Pergunte o que a fábrica deixa de fazer quando o seu pedido está em produção. Se a resposta for uma peça comprada com um prazo de produção informado, a estimativa de capacidade tem uma base física e pode ser verificada em relação ao cronograma de componentes do próprio fornecedor. Se a resposta for que outros clientes têm prioridade e o cronograma é flexível, a estimativa de capacidade representa um teto, e não um plano; nesse caso, a posição real do seu pedido precisa ser estabelecida separadamente.
As três perguntas que revelam uma estimativa genérica
Para qual configuração este número vale? Não para a gama, nem para "um modelo de smart glasses", mas para o build. Os modelos com câmera diferem entre si em aspectos que alteram o trabalho: o MT6 tem estojo de carregamento dobrável, que exige uma montagem diferente de um estojo fixo e não pode compartilhar o mesmo tempo de linha; o V03 Pro não inclui estojo na caixa; e o L2 Utral existe em duas capacidades de estojo. Uma estimativa de capacidade para um build com estojo de 1400 mAh não é uma estimativa de capacidade para um build com estojo dobrável.
Qual é a troca de configuração e quantas trocas ocorrem no mês? Uma fábrica com grande variedade de produtos e séries de produção curtas é limitada pelas preparações, e não pelas estações. Perguntar quantas trocas de configuração acontecem no mês transforma uma declaração de capacidade em um cronograma, e um cronograma é algo com base no qual um comprador pode planejar uma data de lançamento.
Qual peça comprada interrompe a linha primeiro? As baterias, o módulo da câmera, o estojo, a dobradiça de um estojo dobrável, o inserto da embalagem — cada um tem seu próprio prazo de produção, e qualquer um deles pode ser a verdadeira restrição. Um fornecedor que identifica uma dessas peças fez o trabalho; um fornecedor que diz "temos tudo em abundância" não fez a verificação.
Existe uma verificação cruzada útil nos próprios dados publicados. O catálogo informa o tempo de carregamento de cada um dos 28 modelos, sendo 26 de até duas horas e o D17 e o ZH12 em torno de uma hora, e também informa a autonomia de cada modelo, de cerca de seis horas no G07 e no YK12 até cerca de oito horas em vários modelos de áudio. Esses não são números de capacidade, mas são os dados que um planejador usa para dimensionar as baterias, e um fornecedor cuja resposta sobre os prazos de produção dos componentes contradiz as escolhas de bateria do próprio catálogo apresenta uma inconsistência interna que vale investigar.
As perguntas a fazer, na ordem que gera respostas
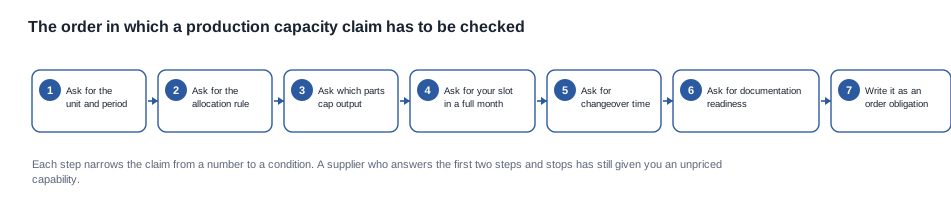
A ordem abaixo é intencional. Cada pergunta é mais fácil de responder honestamente do que a seguinte, porque cada uma restringe o campo sobre o qual a próxima atua. Fazê-las nessa sequência também deixa evidente qual pergunta o fornecedor não consegue responder, que normalmente é a mais importante.
- A qual configuração e conjunto de opções se refere essa estimativa de capacidade? A uma única linha de produção ou a toda a faixa?
- Em que período, e em quantas linhas e turnos?
- Qual é a estimativa diária indicada abaixo e que margem para troca de linha está prevista no mês?
- Qual é a última peça comprada a chegar à linha, e qual é o prazo de entrega cotado?
- O que acontece com o meu pedido quando o mês já está lotado — quem é preterido?
- Qual é a data de recuperação caso eu perca a vaga, e com quanto tempo de antecedência serei avisado?
- O ficheiro de documentação da minha configuração já foi aprovado ou depende de uma decisão sobre um componente?
- O que muda no plano se a opção da caixa ou a combinação de cores mudar?
As perguntas cinco e seis são normalmente respondidas por um fornecedor com uma frase em vez de um número, e são as duas que carregam a consequência comercial. A pergunta sete é a que mais frequentemente revela que a capacidade é real, mas o programa ainda não pode ser aprovado.
Os sinais de alerta e o que cada um revela efetivamente
Uma estimativa de capacidade traz os seus próprios sinais de alerta, e vale a pena identificá-los precisamente porque, isoladamente, não parecem outra coisa.
- Uma estimativa de capacidade cotada para "o modelo" em vez de para a configuração. Não se trata de uma objeção técnica. Significa que o fornecedor ainda não orçou o seu conjunto de opções, e é aí que reside o custo de uma caixa dobrável, de uma caixa com duas capacidades ou de uma combinação de cores.
- Um prazo de entrega apresentado sem um calendário de componentes. O número foi obtido a partir da média de execuções anteriores, e não de um plano para o seu pedido.
- "A capacidade depende da época do ano." Uma afirmação verdadeira e também uma forma de recusar uma alocação. A pergunta complementar que obtém uma resposta concreta é se é possível reservar uma vaga, e durante quanto tempo.
- Um número muito elevado associado a uma ampla faixa. Uma fábrica que consegue produzir 50.000 unidades por mês num catálogo com cinco configurações de caixa de carregamento está a descrever um edifício; a questão da alocação é onde está a resposta real.
- Nenhuma menção à prontidão da documentação. A produção pode avançar e a aprovação continua impossível, o que representa uma falha de calendário que se apresenta como uma falha de conformidade.
Nenhum destes motivos justifica abandonar um fornecedor. Todos justificam converter a lacuna numa cláusula escrita antes de pagar um depósito.
O que acontece quando o mês fica lotado
Duas formas de resolver um mês lotado
Uma estimativa de capacidade só se torna relevante no dia em que o mês está lotado, e nesse dia há exatamente dois resultados: a sua vaga foi reservada ou não foi. Se foi reservada, o calendário mantém-se e o pedido avança como previsto. Se não foi, o pedido avança, a data é adiada e a data de recuperação será aquela que a fábrica decidir propor nessa semana.
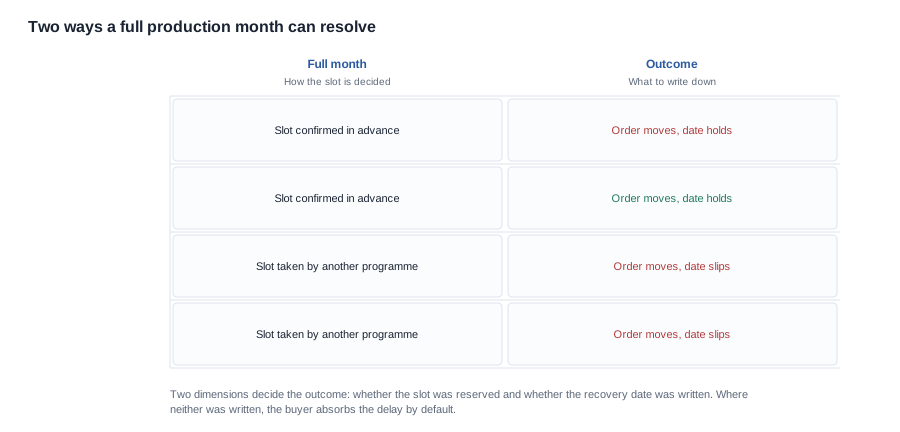
O segundo resultado não constitui uma falha do fornecedor no sentido moral; é um resultado normal de um sistema de produção que aloca vagas por ordem de chegada. Torna-se uma falha apenas porque nada foi documentado. Os dois fatores que determinam o resultado são se a vaga foi reservada e se a data de recuperação foi acordada, e ambos estão ao alcance do comprador antes da Placement do pedido.
O que documentar antes de o mês ficar lotado
Três cláusulas resolvem a questão. Primeira, a regra de alocação: indicar como a fábrica priorizará o seu pedido quando houver mais pedidos do que vagas e que evidências utilizará para aplicar essa regra. Segunda, a data de recuperação: indicar para que data o pedido será replaneado caso a vaga seja perdida e como essa data será comunicada. Terceira, o aviso prévio: indicar com quanta antecedência o fornecedor terá de avisar caso a vaga seja perdida e o que o comprador poderá fazer se o aviso chegar com atraso.
Existe uma quarta cláusula, fácil de acrescentar e quase sempre ausente: o prazo de aviso para controlo de alterações. Quando um componente ou um processo muda dentro da fábrica, a produção pode alterar-se de formas que nunca foram orçamentadas, e uma promessa de capacidade feita com base numa lista de materiais não sobrevive a uma substituição. Um prazo de aviso transforma essa situação numa surpresa num evento agendado.
O modo de falha que vale a pena planificar é aquele em que o atraso é descoberto tarde e atribuído à causa errada. Um comprador que solicita um calendário ao nível dos componentes no momento da encomenda é informado de que uma célula está atrasada. Um comprador que pergunta depois de as Mercadorias terem sido expedidas é informado de que o mês estava lotado. Ambas as respostas são verdadeiras, mas apenas a primeira deixa o comprador com opções.
Onde a lacuna se manifesta efetivamente num programa de encomendas
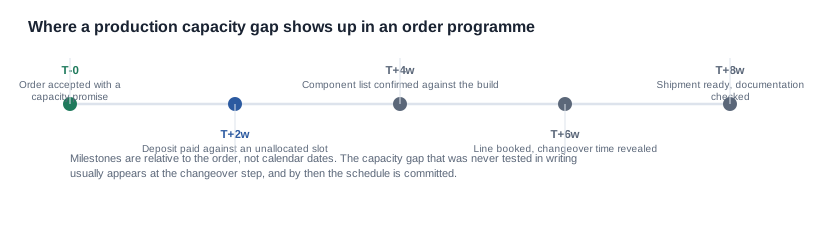
Os marcos são relativos ao pedido, e não às datas do calendário, porque é assim que uma lacuna de capacidade percorre a cadeia. Ela é invisível no pedido, torna-se visível quando a vaga é ocupada e fica cara na troca de produção, momento em que a data de lançamento já foi prometida a alguém a jusante.
Ler o lead como um cronograma, e não como um número
Do que é composto o lead informado
Um lead informado como um único número é a linha mais enganosa desta categoria, porque oculta a diferença entre o tempo que a fábrica controla e o tempo que aguarda de terceiros. A parte controlada pela fábrica abrange a disponibilidade de materiais, a inspeção de entrada, a montagem, os testes, a embalagem e a liberação da documentação. A parte que não controla abrange a entrega de células, a entrega de módulos, a entrega de carcaças e o tempo necessário para emitir um arquivo de conformidade para uma configuração que acabou de mudar.
Solicite que o lead seja dividido nessas duas partes. A primeira é uma questão da fábrica e pode ser respondida com um plano de produção. A segunda é uma questão da cadeia de suprimentos e só pode ser respondida com o cronograma de componentes do fornecedor, que vale a pena conferir porque indica onde está efetivamente o risco e se ele se repetirá no seu segundo pedido.
O cronograma que você realmente está comprando
O que um comprador espera de uma conversa sobre capacidade é um plano com datas, e não uma duração. A distinção importa porque uma duração é uma propriedade da fábrica, enquanto um plano é uma propriedade do seu pedido. Solicite o plano com datas para o seu próprio pedido: a data em que o material é comprometido, a data em que a linha é reservada, a data em que a produção começa, a data em que a primeira unidade é testada, a data em que a documentação é liberada e a data em que as mercadorias são entregues à transportadora.
Uma fábrica que consegue apresentar um plano com datas para uma configuração específica tem um sistema de produção. Uma fábrica que só consegue apresentar uma duração está orçando com base em uma média, e essa média é composta pelas séries de produção que decorreram bem.
A regra de comparação que segue é simples: dois leads só podem ser comparados depois de ambos terem sido divididos entre a parte que você controla e a que não controla, e depois de ambos terem sido vinculados a uma configuração. Um lead de quatro semanas para uma produção com uma carcaça dobrável e um lead de quatro semanas para uma produção com uma carcaça fixa não correspondem à mesma afirmação. O mesmo vale para um lead de quatro semanas orçado com uma carcaça que não acompanha a caixa.
Os termos comerciais que decidem tudo
Dois termos comerciais afetam diretamente a capacidade. O primeiro é a estrutura do sinal: um sinal elevado para uma vaga que nunca foi reservada não garante nada ao comprador, enquanto um sinal menor para uma vaga reservada, acompanhada de uma regra escrita de alocação, garante uma posição real. O segundo é a estrutura de penalidades e reposição, que determina quanto custa à fábrica perder uma vaga e, portanto, o que ela está disposta a prometer.
Os termos que vale a pena resistir são os que obrigam o comprador a assumir um volume e uma data antes de a configuração estar definida. Um compromisso de capacidade vinculado a uma configuração não especificada é um compromisso com aquilo que a fábrica considera ser a configuração e, em uma gama com essa quantidade de ramificações, essa premissa acabará por ser incorreta. Defina a configuração e só então assuma o compromisso de capacidade correspondente.
A compensação por trás de cada condição de capacidade
Cada condição na tabela acima tem um custo do outro lado, e um comprador que solicitar todas elas sem reconhecer a compensação receberá uma resposta mais lenta do que outro que solicitar apenas duas de forma clara.
Uma regra escrita de alocação reduz a flexibilidade da fábrica, por isso ela será combatida com mais intensidade em uma linha movimentada e concedida facilmente em uma linha com pouca atividade. Uma vaga reservada obriga a fábrica a assumir uma promessa que não pode garantir, por isso será precificada ou limitada pela duração. Um plano com datas reduz para a fábrica a possibilidade de reprogramar a produção, seu ativo operacional mais valioso. Um prazo para comunicar mudanças reduz o tempo de reação da fábrica, o que é barato em uma configuração estável e caro em uma de mudança rápida. A pergunta certa a fazer não é se é necessário exigir esses itens, mas qual deles é mais importante para este programa, porque um comprador que quiser todos eles em sua plenitude no primeiro pedido normalmente receberá uma resposta pior para todos eles do que um comprador que priorizar dois.
Há uma troca relacionada no custo total, que é o número que a maioria dos compradores ignora. Um cronograma 20 por cento mais longo que o mais rápido disponível pode ter um custo total menor do que o cronograma rápido, porque pode evitar o adicional da urgência, as horas extras e a segunda via de documentação que um programa acelerado normalmente exige. Por outro lado, um cronograma mais rápido, mas sem uma regra de alocação, não é mais barato, porque o custo de um atraso aparece no lançamento, no canal e na taxa de retorno, e não na fatura.
A mesma lógica se aplica à própria lista de candidatos. Uma lista com três fornecedores, dos quais apenas um demonstrou a configuração específica, vale menos do que uma lista com dois fornecedores que ambos a demonstraram, porque o custo de avaliação de um fornecedor que não consegue produzir a configuração é pago no atraso de descobrir isso. Antes de fechar a lista de candidatos, verifique se cada candidato já produziu a configuração pelo menos uma vez ou se pode apresentar uma produção que teria gerado essa configuração.
O limite do que divulgamos sobre capacidade
O que podemos e o que não podemos informar sobre nosso próprio sistema de produção
A regra operacional que aplicamos é deliberadamente restrita, e vale a pena deixá-la clara porque as conversas sobre capacidade são onde os fornecedores costumam ser mais vagos. Publicamos o que o catálogo contém: os 28 modelos, as linhas de especificações elétricas, os níveis de resolução, os métodos de carregamento, as capacidades das estojos e os tempos de carga, porque são esses os fatos que determinam quais configurações existem e, portanto, qual pergunta sobre produção vale a pena fazer. Não publicamos uma capacidade mensal, um número de linhas, um regime de turnos, uma percentual de rendimento nem uma taxa de utilização, porque esses são dados operacionais que mudam conforme a carteira de pedidos, e um número publicado uma única vez é pior do que não publicar número algum.
Também não vamos extrapolar uma resposta sobre capacidade a partir do catálogo. O fato de a linha abranger cinco configurações de estojo de carregamento e três posições para métodos de carregamento indica que o plano de produção não consiste em uma única construção repetida e aponta as perguntas que devem ser feitas — qual configuração, qual troca de linha, qual componente. Isso não informa quantas unidades saem de uma linha por semana, e preferimos ser explícitos a citar um número que você não consegue verificar.
O que faremos é responder às perguntas sobre configuração sem uma conversa comercial e informar quais delas realmente afetam a data de entrega da sua produção.
Códigos de modelo, opções e a data que importa
Envie os códigos dos modelos, as opções de estojo e cor, a quantidade, o mercado de destino e a data em que as mercadorias precisam chegar, e informaremos quais configurações existem, quais linhas publicadas as restringem e quais das perguntas sobre capacidade acima valem a pena fazer a todos os fornecedores desta rodada.
- O estrutura de capacidade — pilar de capacidade de produção
- O artigo de referência — referências setoriais de capacidade de produção
- A tabela comparativa — tabela comparativa de capacidade de produção
- Os detalhes do prazo de entrega — faixa típica do prazo de entrega dos smart glasses
Envie a configuração e a data necessária, e informaremos quais partes da pergunta sobre capacidade estão resolvidas pelo catálogo e quais precisam ser respondidas pela fábrica.


