
Produktionskapaciteten för smartglasor påverkar ledtiden på ett sätt som överraskar köpare som förväntar sig ett enda samband mellan de två. Kapaciteten anges vanligtvis som en takt, och en takt är inte ett schema. Det som faktiskt avgör datumet är den begränsande etappen – det enda steget i kedjan som varje enhet i din order måste passera och inte kan hoppa över – och det steget är ofta inte monteringslinjen. En fabrik med enorm linjekapacitet men begränsad tillgång på kameramoduler levererar för sent, och det levererar för sent enligt ett schema som såg bekvämt ut i offertfasen. Den här sidan går igenom hur de två siffrorna hänger ihop, vad en ledtid måste mätas mot och hur du omvandlar en angiven varaktighet till en reserverad plats innan handpenningen betalas.
Produktionskapaciteten för smartglasor avgör ledtiden, inte fabriken
Slutsatsen, direkt angiven
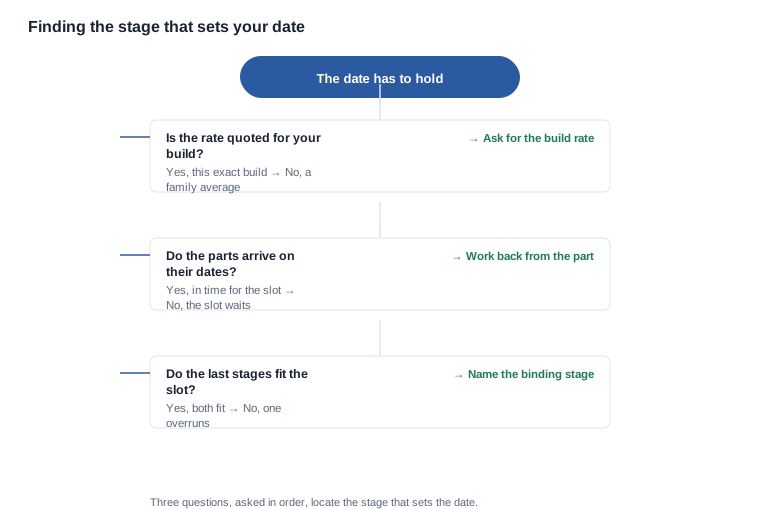
En ledtid är en summa, och endast en term i summan är vanligtvis begränsande. Hitta den termen, så blir datumet förhandlingsbart; låt den vara oidentifierad, så handlar varje samtal om kapacitet i själva verket om fel etapp. De tre frågorna som identifierar den är enkla – vilken takt anges för min produktion, vilka delar anländer med sina egna datum och rymmer de två sista etapterna inom platsen – och alla fabriker som har tänkt på sitt eget schema ställer dem redan i första frågeomgången.
Relationen som inte är en relation
Det finns ingen aritmetik som omvandlar en kapacitetssiffra till en ledtid, och alla leverantörer som verkar erbjuda en sådan gör antingen det ena eller det andra. Antingen anger de varaktigheten för den etapp de kontrollerar, vilket är ett delvis svar, eller så anger de en standardledtid som utgår från en konfiguration, en kvantitet och ett utgångsläge som kanske inte stämmer med ditt. Inom den här kategorin är det vanligt med det senare, eftersom sortimentet innehåller konfigurationer som skiljer sig åt på sådana sätt att de förändrar sekvensen och inte bara takten: elva modeller har en kameramodul, åtta är ljudmodeller och tre är sportmodeller, och varje grupp har sin egen inkommande kontroll, sitt eget steg för fast programvara och sin egen förpackningsprocess.
Den praktiska konsekvensen för en köpare är att en ledtid som anges med ett enda tal avser den enklaste produktionen i listan. Det är värt att ställa frågan som avslöjar detta utan att vara nedkrävande: vilken är ledtiden för den här konfigurationen, med utgångspunkt i att de begränsade delarna anländer i stället för från att min beställning tas emot? En leverantör som svarar med en etappvis uppdelning ger dig en plan. En leverantör som svarar med samma tal som tidigare ger dig en mall.
Vem som läser ett schema
Läsaren är en köpare på varumärkessidan, en återförsäljare eller en importör med ett datum knutet till ett program och en offert knuten till det datumet. De väljer inte mellan produkter. De väljer mellan scheman och behöver veta vilket schema som är verkligt innan de investerar pengar i det. Det de hanterar är inte en leveransförsening – en försening är en konsekvens – utan att ett datum vanligtvis är ett löfte om en kö och inte om en fabrik.
De etapper som en ledtid består av
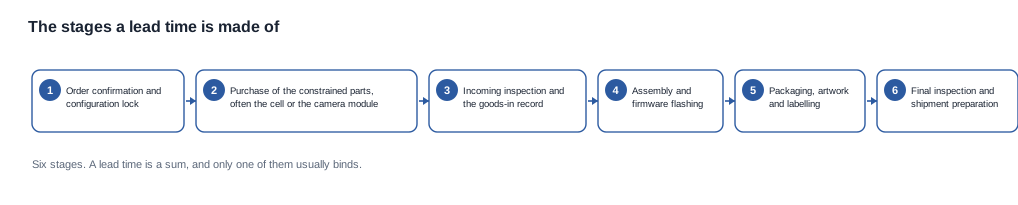
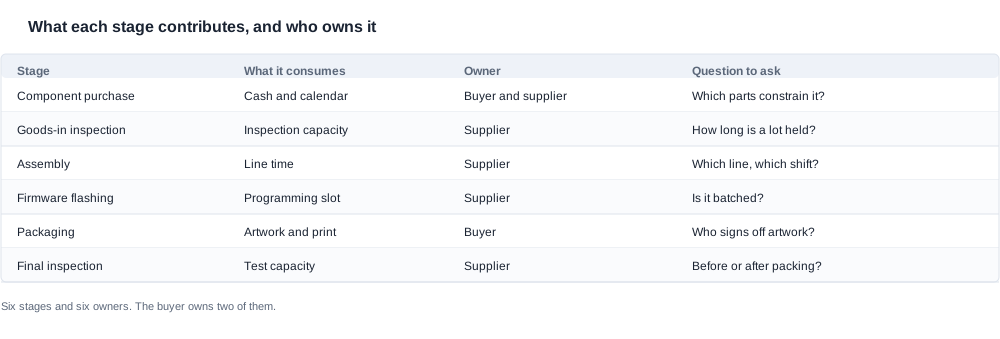
Sex etapper, och vem som ansvarar för var och en
Flödet ovan är den sekvens som en produktionskörning av smartglasor följer. Varje etapp förbrukar något annat och – det här är den del som spelar roll för köparen – varje etapp har en annan ansvarig. Två av de sex sköts av köparen, och det är just de två som flyttas oftast.
- Orderbekräftelse och låsning av konfiguration. Produktionen låses här: modell, färg, laddningsgränssnitt, fodralskonfiguration där det är tillämpligt och version av fast programvara. Allt efter den här etappen är en konsekvens av detta beslut.
- Inköp av begränsade delar. Celler, kameramoduler, höljen och gångjärn. Detta ligger vanligtvis utanför fabrikens direkta kontroll och är mycket ofta den begränsande etappen.
- Inkommande kontroll och registrering av mottagna varor. Partier registreras och hålls kvar, och den här väntetiden ingår sällan i det angivna schemat.
- Montering och programmering av fast programvara. Tid vid linjen, plus programmeringsslots som är en separat resurs från linjetiden.
- Förpackning, grafik och märkning. Detta sköts av köparen i den meningen att godkännande av grafik sker på köparens sida av linjen, och med fler godkännare än någon förväntar sig.
- Slutlig kontroll och förberedelse av leverans. Testkapacitet, provtagningsposition och övergången till transportfilen.
Tre av de sex stegen är delvis köparens ansvar, och en köpare som behandlar alla sex som fabrikens missar möjligheter som kan utnyttjas redan denna vecka. Komponentköpet börjar med en prognos som köparen styr: hur starkt prognosen är åtagen avgör hur mycket av cell- och modulförsörjningen som fabriken håller för din räkning. Förpackningen börjar med grafisk design, och godkännandet av denna ligger på köparens sida av processen, med fler godkännare än någon förväntar sig – ett steg som enkelt kan komprimeras genom att i förväg komma överens om en granskningsdeadline. Det tredje är parningen av fodral, och det är det steg som köpare sällan överväger alls. Om fodralet skickas i samma bygguppdrag som glasögonen eller levereras separat påverkar det materialkostnadslistan, packningsordningen och det antal enheter som produktionslinjen måste hantera. Vår katalog gör omfattningen av detta synlig: CY05 och L1 Pro samt CY03 publiceras med ett fodral på 1400 mAh, L2 Utral med antingen ett fodral på 900 eller 1400 mAh, MT6 med ett vikbart fodral på 1200 mAh, KY06 och MT5 med ett fodral vars kapacitet inte publiceras, samt V03 Pro utan något fodral alls. Ett program som kombinerar ett bygguppdrag med fodral och ett utan fodral har två materialkostnadsrutter i stället för en, och två uppställningar.
Varför den begränsande faktorn normalt inte är den ni diskuterar
Köpare ägnar störst fokus till montagekapaciteten, eftersom montagekapaciteten är det lättaste att beskriva och det som enklast citeras. Men steget som faktiskt anger ett datum är ofta en köpt komponent, och det är vanligt av strukturella skäl: de komponenter som differentierar produkten är de som har minst alternativa leverantörer. Detta syns i katalogen även utan interna fabriksdata. En kameramodul kräver en annan väg för inkommande kontroll, ett annat steg för firmwareintegration och en annan defektprofil än en produkt med Bluetooth-ljud, så en kameramodell ärver schemalrisken för sin modulförsörjning. Cellen är den andra komponenten, och sortimentet sträcker sig från 40 mAh för A05 och A06 upp till 290 mAh för CY03, CY05, L2 Utral och L1 Pro, med 55 mAh två gånger, 70 mAh, 90 mAh två gånger, 100 mAh, 115 mAh, 200 mAh, 220 mAh, 260 mAh och 265 mAh däremellan – ett urval av cellkonfigurationer som en fabrik med endast en cellleverantör måste planera kring.
Metoden för att avgöra vilket steg som begränsar är inte att fråga leverantören vilket det är, utan att be om leveranstiden för din konfiguration med och utan komponentköpet inräknat. Om de två siffrorna är identiska ingår inte inköpssteget i den angivna schematidsplanen, och den angivna tiden täcker endast det som sker inom fabriken. Om den andra siffran är väsentligt längre har du hittat begränsningen och kan nu ställa den användbara frågan: vad måste vara uppfyllt för att den delen ska hinna fram till den planerade platsen? Frågan har ett praktiskt svar – en åtagen prognos, ett buffertlager, en alternativ leverantör eller ett annat datum – och det är den som omvandlar en oklar försening till ett beslut som du ansvarar för.
Vad en leveranstid måste mätas mot
Tre referenspunkter och valet av rätt referens
En leveranstid är meningslös utan en referenspunkt, och det finns tre möjliga: beställningen, ankomsten av de begränsade komponenterna och starten av bygguppdraget. Att ange leveranstiden från beställningen omfattar inköpssteget och är vanligast; att ange den från ankomsten av de begränsade komponenterna är det mest ärliga om risken; att ange den från starten av bygguppdraget är det som helt döljer risken. Fråga vilken referenspunkt som används och sedan om det datum som lovats dig mäts mot samma referenspunkt. I praktiken är datumet köparen får ofta ett startdatum för bygguppdraget, medan datumet i avtalet är ett mottagningsdatum, och skillnaden mellan de två är själva problemet.
Den andra referenspunkten är ordervolymen. En leveranstid för ett prov är inte en leveranstid för en produktionsserie, eftersom ett prov passerar processen en gång medan en serie passerar den i batchar, med uppställningskostnaden fördelad. Be om leveranstiden vid din volym i stället för den leveranstid som anges i de allmänna villkoren. En fabrik som räknar om datumet för en angiven volym har en schematidsplan; en fabrik som upprepar en standardiffra har en katalog.
De publicerade siffrorna och vad de inte kan berätta
Vår katalog anger laddtid för varje modell: tjugosex av dem tar två timmar eller mindre, medan D17 och ZH12 tar ungefär en timme. Det är en verklig uppgift som är värd att ha kvar i filen, men den saknar både ett utgångsläge för laddningen och ett kriterium för när laddningen anses vara klar. En laddningscykel utan utgångsläge är inte en cykel som går att schemalägga, och därför kan den varken omvandlas till ett produktionsstopp eller jämföras med en konkurrents publicerade siffra. Köpare som har planerat en arbetsskift runt en laddtid planerar kring något som underliggande data inte stödjer.
Samma förbehåll gäller laddmetoden, som anges för tjugofyra av de tjugåtta modellerna: sjutton med magnetiskt gränssnitt och sju med Type C-gränssnitt. De fyra kameramodellerna där metoden inte anges — CY03 och CY05 samt MT6 och L1 Pro — är ett bra exempel på varför ”katalogen anger inte” är en fråga om schemaläggning och inte bara dokumentation. Ett magnetiskt gränssnitt och ett Type C-gränssnitt innebär olika beslut om fixtur i produktionen.
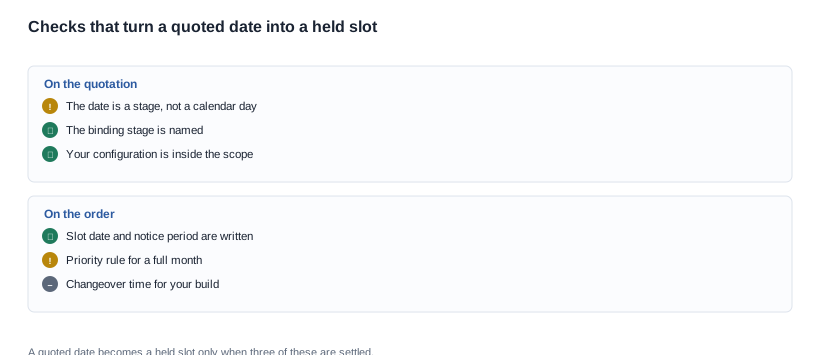
Bekräfta en plats innan den blir ett löfte
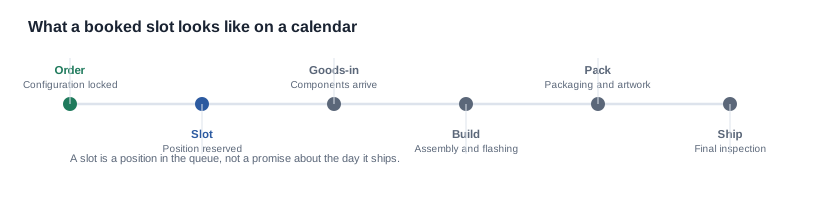
Skillnaden mellan ett datum och en plats
Ett datum är en uppgift om kalendern. En plats är en uppgift om kön. Det du behöver innan en handpenning betalas är det senare, och det består av tre delar: positionen, perioden som omfattas och ångerrättens längd. Fråga efter alla tre, skriftligt, och fråga efter dem för den konfiguration du har låst fast. En plats som reserverats för en annan konfiguration är inte din plats, och en plats som reserverats utan ångerrätt är en plats som visar sig ha flyttats efter att du har baserat din lagerplanering på det gamla datumet.
De tre kontrollerna i checklistan ovan är de som spelar störst roll i praktiken. Det bindande steget måste anges, eftersom ett datum utan ett namngivet steg inte kan förbättras — det går inte att förhandla om med en abstrakt kö. Din konfiguration måste omfattas av offerten, eftersom en plats som erbjudits utifrån ett genomsnitt för en modellfamilj inte är reserverad för din produktion. Och ångerrätten måste finnas, eftersom den är den enda mekanismen som ger dig tid att reagera när något flyttas.
Bygg schemat bakåt från ditt eget datum
Den andra riktningen är värd att räkna ut före förfrågan i stället för efter offerten. Ta det datum du behöver, gå bakåt genom stegen i flödet ovan och fråga dig var den slacken finns. Om de begränsande delarna har en lång leveranstid måste antingen ordern läggas tidigare än fabriken helst skulle, eller datumet flyttas. Båda är beslut som du ansvarar för, inte sådana som leverantören ansvarar för. En köpare som kommer med ett bakåtriktat schema och en specifik konfiguration får ett mycket mer användbart svar än en som bara begär ett datum och accepterar det.
Samma fabrik, två marknader, två scheman
En komplikation som uppstår så snart ett varumärke säljer i fler än ett land är att marknaderna har olika inträdskrav, och dessa krav påverkar både schemat och pappersarbetet. De tekniska kraven är en separat fråga och fastställs per modell av tillverkaren, men den kommersiella konsekvensen är det inte: en marknad som kräver en egen dokumentuppsättning är en marknad där ordern inte kan bokas förrän uppsättningen är komplett. Dokumentuppsättningen är ofta den långsammaste delen av schemat, inte den snabbaste.
Den användbara metoden är att separera de två klockorna och avgöra vilken som är igång. Det finns en tillverkningsklocka, som är sekvensen i flödet ovan, och en dokumentklocka, som går från det ögonblick konfigurationen låses fast tills filen för den konfigurationen är komplett. De börjar samtidigt och avslutas sällan samtidigt, eftersom dokumentarbetet oftast sker parallellt med i stället för efter tillverkningen. En köpare som frågar när respektive klocka tar slut, och vad som startar dokumentklockan, har därmed undanröjt den vanligaste orsaken till oväntade förseningar i ett program för flera marknader — inte att fabriken var långsam, utan att ingen märkte att arbetet med filen inte hade påbörjats.
Hur ett komprimerat schema förändrar acceptanskriterierna
Där komprimeringen märks i produkten
En komprimerad tidsplan påverkar inte bara när varorna kommer; den förändrar också vad varorna är, och det sker i tysthet. Först kortas ställtiden, vilket visar sig genom att enheter från början av en serie beter sig annorlunda än enheter från mitten. Därefter flyttas inspektionen ofta från produktionslinjen till slutet av partiet, vilket innebär att stickproven som tidigare upptäckte en gradvis avvikelse nu gör det först när partiet redan har packats. För det tredje kan en inköpt komponent ersättas för att skydda en plats i tidsplanen, och ersättningskomponenten är funktionellt likvärdig men är inte den komponent som provet godkändes mot.
Inget av detta är oärligt, och alltihop är vanliga reaktioner på press. Just därför måste de regleras med avtalet och inte med tillit: köparen kan inte avgöra utifrån om en viss enhet kommer från en stressad inställning eller en normal. Kontrollerna skrivs ned innan pressen uppstår, vilket innebär att acceptanskriterierna måste fastställas före serietillverkningen och inte efter det första felet.
De tre sakerna att fastställa i förväg
Fastställ provet som bindande referens, så att ”samma som provet” har en exakt betydelse. Fastställ vilka tester som körs på varje enhet och vilka som körs på ett prov, så att inspektionens placering är avgjord och inte lämnas åt produktionslinjen. Fastställ vad en ersättning kräver — ett skriftligt godkännande, ett nytt prov eller ett registrerat undantag — så att beslutet fattas av en person och inte av en tidsplan. Guiden för OEM- redo plattformar beskriver vad en fabrik bör kunna visa på begäran, och guiden för bulkbeställningar beskriver övergången från ett godkänt prov till en produktionsserie.
De tidsplansuppgifter vi kan och inte kan ge er
Där vår egen kunskap tar slut
Uttryckt klart: ett datum som lämnas till en köpare måste vara ett datum vi kan dokumentera, och när vår dokumentation inte sträcker sig ligger svaret i leverantörens egen dokumentation. Vi publicerar de värden som vår dokumentation anger, markerar de rader som är öppna och fyller inte en öppen rad med en siffra hämtad från en allmän produktsida. Ett datum som beräknats utifrån en antagen stegtid misslyckas under den vecka då varorna avsedde att komma fram, inte i offerten, och korrigeringen kostar mer än frågan hade gjort.
De rader vi inte publicerar är dessa:
-
Vi publicerar inte produktionskapacitet, antal produktionslinjer, daglig produktion eller stegtider. En fast siffra skulle vara fel för de flesta av de beställningar som en läsare jämförde den med, och en takt utan ett angivet steg kan inte omvandlas till ett datum.
-
Ledtider på fabriksnivå publiceras inte. En gemensam ledtid för tjugoåtta modeller är aritmetik snarare än planering, och den skulle vara fel för elva kameravariantbyggen, åtta ljudvariantbyggen och tre sportvariantbyggen alike.
-
Minsta beställningskvantiteter publiceras inte, eftersom tröskeln ändras beroende på modellmixen. En publicerad siffra för en rörlig tröskel är ett åtagande som ingen avsåg att göra, så den minsta kvantitet som gäller fastställs utifrån den konfiguration som byggs.
Vad vi i stället berättar
Det vi berättar är vad er konfiguration kräver, vilket steg som är begränsande, vad som måste vara uppfyllt för att en plats i tidsplanen ska hållas och vilka delar av tidsplanen som är våra respektive era. Avsnittet om produktionskapacitet redogör för bedömningsramen, och kamera- och ljudsortimentet visar de konfigurationer som bedömningen gäller.
Hur du läser de rader vi publicerar
Raderna ovan publiceras i en fast ordning, och ordningen är meningsfull: ett värde, sedan villkoret som värdet mätts under och sedan gränsen för vad det kan användas till. MT6:s vikt är det tydligaste exemplet. Katalogen anger 158 gram för glasögonens stomme, inklusive batteriet och kameran men exklusive det hopfällbara laddningsfodralet; själva fodralet är 1200 mAh och dess vikt publiceras inte. Det är en användbar siffra, men med snäv tillämpning. Den låter dig jämföra en modell med samma modell på samma grund och låter dig inte jämföra MT6 med en modell vars vikt aldrig har publicerats. För ingen modell i sortimentet publiceras enbart bågvikten, och frestelsen att läsa 158 gram som bågvikt är den vanligaste feltolkningen av vår katalog — den skulle ange en vikt för en båge som vi aldrig har mätt.
Samma mönster gäller raden med laddningstid, och tillsammans ger de två en rättvis sammanfattning av hur vi behandlar våra egna data. Vi publicerar det som mäts, vi anger vad det innehåller och vad det utesluter, och vi lämnar resten öppet. Skicka modellerna, antalen och det datum du behöver, så berättar vi vilka konfigurationer som finns, vilka steg var och en av dem är beroende av och vad du ska ange i beställningen för att det datum du fått ska vara det datum du får.
Relaterad läsning


