
La capacité de production de lunettes connectées influe sur le délai de livraison d’une manière qui surprend les acheteurs qui s’attendent à une relation unique entre les deux. La capacité est généralement indiquée sous forme de débit, et un débit n’est pas un planning. Ce qui détermine réellement la date, c’est l’étape limitante — la seule étape de la séquence que chaque unité de votre commande doit franchir sans pouvoir l’éviter — et cette étape n’est souvent pas la ligne d’assemblage. Une usine dotée d’une capacité de production considérable mais confrontée à une contrainte d’approvisionnement de modules de caméra livrera en retard, selon un planning qui semblait confortable au moment du devis. Cette page explique comment ces deux chiffres sont liés, ce face à quoi un délai de livraison doit être mesuré, et comment convertir une durée annoncée en créneau réservé avant le versement de l’acompte.
La capacité de production de lunettes connectées détermine le délai de livraison, pas l’usine
La conclusion, annoncée d’emblée
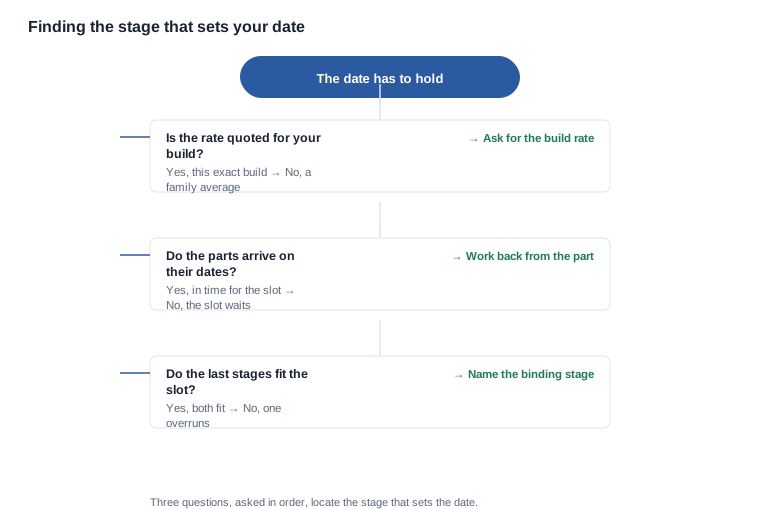
Un délai de livraison est une somme, et un seul terme de cette somme est généralement limitant. Identifiez ce terme et la date devient négociable; si vous ne l’identifiez pas, chaque discussion sur la capacité porte en réalité sur la mauvaise étape. Les trois questions qui permettent de le repérer coûtent peu: quel débit est annoncé pour ma production, quelles pièces arrivent à leurs propres dates et les deux dernières étapes tiennent-elles dans le créneau prévu? Toutes les usines qui ont réfléchi à leur propre planning posent ces questions dès la première phase de demande de devis.
Une relation qui n’en est pas une
Il n’existe aucun calcul permettant de transformer une capacité en délai de livraison, et tout fournisseur qui semble vous en proposer un procède de l’une de deux façons. Soit il annonce la durée de l’étape qu’il contrôle, ce qui ne constitue qu’une réponse partielle, soit il annonce un délai standard supposant une configuration, une quantité et un état de départ qui peuvent ne pas correspondre aux vôtres. Dans cette catégorie, la seconde situation est fréquente, car la gamme comprend des configurations qui diffèrent par des aspects modifiant la séquence, et pas seulement le rythme: onze modèles sont équipés d’un module de caméra, huit sont des modèles audio et trois sont des modèles de sport; chaque groupe possède son propre contrôle des articles entrants, sa propre étape de micrologiciel et son propre circuit d’emballage.
La conséquence pratique pour un acheteur est qu’un délai de livraison annoncé sous la forme d’un nombre unique décrit la configuration la plus simple de la liste. Il vaut la peine de poser la question qui permet de le révéler sans se montrer agressif: quel est le délai de livraison pour cette configuration, à partir de l’arrivée des pièces sous contrainte et non de la réception de mon bon de commande? Un fournisseur qui répond avec une ventilation étape par étape vous remet un plan. Un fournisseur qui répond avec le même chiffre que précédemment vous remet un simple modèle.
Qui consulte un planning
Le lecteur est un acheteur côté marque, un acheteur de canal de distribution ou un importateur, avec une date associée à un programme et un devis associé à cette date. Il ne choisit pas entre des produits. Il choisit entre des plannings et doit savoir lequel est réaliste avant d’y engager des fonds. Ce qu’il gère n’est pas un retard de livraison — le retard en est une conséquence — mais le fait qu’une date constitue généralement une promesse portant sur une file d’attente, et non sur une usine.
Les étapes qui composent un délai de livraison
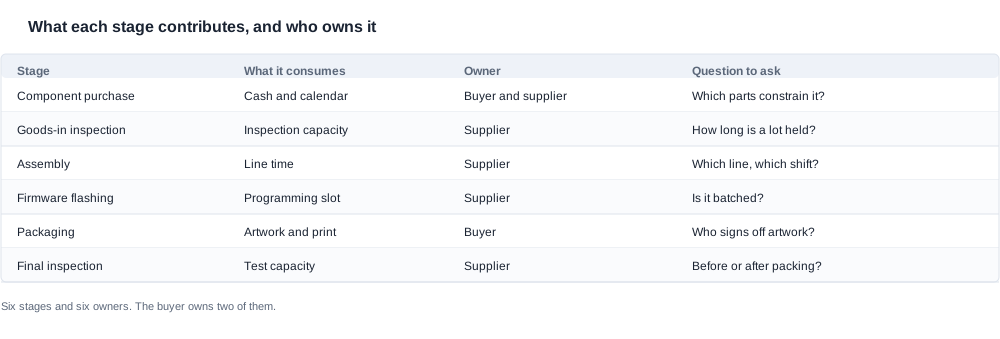
Six étapes et un responsable pour chacune
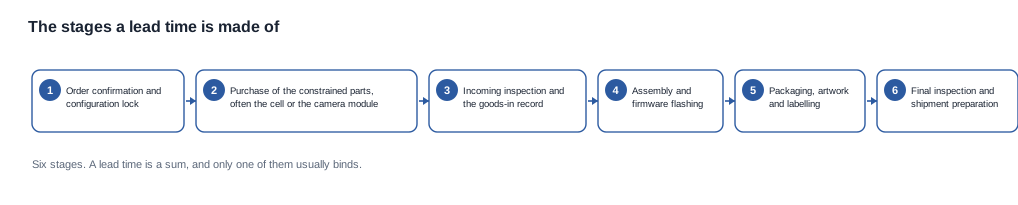
Le flux ci-dessus correspond à la séquence suivie par une série de production de lunettes connectées. Chaque étape consomme des ressources différentes et — c’est l’aspect important pour un acheteur — chaque étape a un responsable différent. Deux des six relèvent de l’acheteur, et ce sont précisément celles qui changent le plus souvent.
- Confirmation de la commande et verrouillage de la configuration. La production est figée ici: modèle, couleur, interface de recharge, configuration de l’étui lorsqu’elle s’applique, version du micrologiciel. Tout ce qui suit cette étape découle de cette décision.
- Achat des pièces sous contrainte. Cellules, modules de caméra, boîtiers, charnières. Cette étape échappe généralement au contrôle direct de l’usine et constitue très souvent l’étape limitante.
- Contrôle des articles entrants et enregistrement des marchandises reçues. Les lots sont enregistrés et immobilisés, et ce temps d’attente figure rarement dans le planning annoncé.
- Assemblage et installation du micrologiciel. Temps de passage sur la ligne, auquel s’ajoutent des créneaux de programmation, qui constituent une ressource distincte du temps de ligne.
- Emballage, création graphique et étiquetage. Cette étape relève de l’acheteur en ce sens que la validation des supports graphiques dépend de l’acheteur, avec davantage d’intervenants que ne l’anticipe généralement quiconque.
- Contrôle final et préparation de l’expédition. Capacité de test, position de l’échantillonnage et transition vers le dossier de transport.
Trois de ces six étapes relèvent en partie de l’acheteur, et un acheteur qui considère que les six relèvent de l’usine passe à côté de leviers actionnables dès cette semaine. L’achat des composants commence par une prévision que l’acheteur contrôle: le niveau d’engagement de la prévision détermine la quantité de cellules et de modules que l’usine conservera pour vous. L’emballage commence par les visuels, et leur validation se situe du côté acheteur, avec plus d’intervenants que prévu — une étape facilement compressible en convenant à l’avance d’une date limite de révision. La troisième est l’appariement des boîtiers, et c’est celle que les acheteurs, prennent en compte. Le fait que le boîtier soit expédié dans le même lot de production que les lunettes ou fourni séparément modifie la nomenclature, la séquence d’emballage et le nombre d’unités que la ligne doit traiter. Notre catalogue rend cette visible: les CY05, L1 Pro et CY03 sont publiés avec un boîtier de 1400 mAh, les L2 Utral avec un boîtier de 900 ou 1400 mAh, les MT6 avec un boîtier pliable de 1200 mAh, les KY06 et MT5 avec un boîtier dont la capacité n’est pas publiée, et les V03 Pro sans boîtier. Un programme associant une production avec boîtier et une production sans boîtier dispose de deux parcours de nomenclature et de deux configurations de ligne.
Pourquoi l’étape limitante est généralement celle dont vous ne parlez pas
Les acheteurs consacrent l’essentiel de la conversation à la capacité d’assemblage, parce qu’il s’agit de l’élément le plus facile à décrire et de celui qui fait l’objet des citations les plus nombreuses. Mais l’étape qui fixe réellement une date est souvent un composant acheté, et ce est fréquent pour une raison structurelle: les composants qui différencient le produit sont ceux qui disposent du moins de sources alternatives. Cela se constate dans le catalogue, même sans aucune donnée interne d’usine. Un module de caméra nécessite un parcours d’inspection des entrées, une étape d’intégration du micrologiciel et un profil de défauts différents de ceux d’un produit audio Bluetooth; un modèle avec caméra hérite donc du risque de planning lié à l’approvisionnement de son module. La cellule est l’autre composante à surveiller, et la gamme couvre de 40 mAh pour les A05 et A06 à 290 mAh pour les CY03, CY05, L2 Utral et L1 Pro, avec 55 mAh deux fois, 70 mAh, 90 mAh deux fois, 100 mAh, 115 mAh, 200 mAh, 220 mAh, 260 mAh et 265 mAh entre les deux — une variété de configurations de cellules à laquelle une usine dispositionnant d’une seule source doit s’adapter.
Pour déterminer l’étape limitante, ne demandez pas au fournisseur laquelle il s’agit, mais demandez-lui le délai de livraison de votre configuration avec et sans l’achat du composant inclus. Si les deux chiffres sont identiques, l’étape d’achat n’est pas comprise dans le délai annoncé et celui-ci ne couvre que les opérations effectuées à l’intérieur de l’usine. Si le second chiffre est sensiblement plus long, vous avez identifié la contrainte et pouvez maintenant poser la question utile: que faudrait-il pour que ce composant arrive dans le créneau prévu? Cette question appelle une réponse pratique — un engagement de prévision, un stock de sécurité, une source alternative ou une autre date — et c’est elle qui transforme un retard vague en une décision dont vous êtes responsable.
Ce auquel un délai de livraison doit être mesuré
Trois références et le choix de la bonne
Un délai de livraison est dénué de sens sans point de référence, et trois candidats s’offrent à vous: le bon de commande, l’arrivée des pièces contraintes et le début de la production. Un délai calculé à partir du bon de commande inclut l’étape d’achat et constitue l’option la plus courante; un délai calculé à partir de l’arrivée des pièces contraintes reflète le plus fidèlement le risque; un délai calculé à partir du début de la production masque entièrement le risque. Demandez lequel est utilisé, puis demandez si la date qui vous a été promise est mesurée selon la même référence. En pratique, la date communiquée à l’acheteur est souvent une date de début de production, tandis que la date inscrite au contrat est une date de réception, et l’écart entre les deux constitue tout le problème.
La deuxième référence est la quantité commandée. Le délai de livraison d’un échantillon n’est pas celui d’un lot de production, car un échantillon traverse la séquence une seule fois, tandis qu’un lot la parcourt par lots, avec amortissement du réglage. Demandez le délai de livraison pour votre quantité plutôt que celui indiqué dans les conditions générales. Une usine qui recalcule la date pour une quantité précise dispose d’un planning; celle qui répète un chiffre standard dispose d’un catalogue.
Les chiffres publiés et ce qu’ils ne peuvent pas vous indiquer
Notre catalogue indique le temps de recharge de chaque modèle: vingt-six d’entre eux en deux heures ou moins, avec les D17 et ZH12 en environ une heure. C’est un chiffre réel qui mérite d’être conservé dans le dossier, mais aucun état de charge initial ni critère permettant de juger la recharge comme terminée n’y est associé. Un cycle de recharge sans état initial ne peut pas être planifié, et c’est pourquoi il ne peut être ni converti en interruption de poste ni comparé au chiffre publié par un concurrent. Les acheteurs qui ont modélisé un poste autour d’un temps de recharge modélisent quelque chose que les données sous-jacentes ne permettent pas de soutenir.
La même prudence s’applique à la méthode de recharge, publiée pour vingt-quatre des vingt-huit modèles: dix-sept avec une interface magnétique et sept avec une interface Type C. Les quatre modèles dotés d’une caméra pour lesquels la méthode n’est pas publiée — les CY03 et CY05, ainsi que les MT6 et L1 Pro — illustrent bien pourquoi « le catalogue ne le précise pas » constitue un élément de planification et pas seulement une lacune documentaire. Une interface magnétique et une interface Type C correspondent à deux choix de fixation différents sur la ligne de production.
Confirmer un créneau avant qu’il ne devienne une promesse
La différence entre une date et un créneau
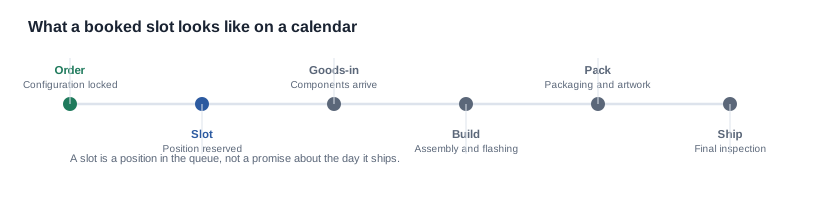
Une date concerne le calendrier. Un créneau concerne la file d’attente. Avant le versement d’un acompte, c’est le second dont vous avez besoin, et il comporte trois éléments: le rang, la période couverte et le délai de préavis avant sa libération. Demandez les trois, par écrit, et demandez-les pour la configuration que vous avez figée. Un créneau réservé pour une autre configuration n’est pas votre créneau, et un créneau réservé sans délai de préavis est un créneau dont vous découvrez qu’il a été décalé après avoir fondé votre plan d’approvisionnement sur l’ancienne date.
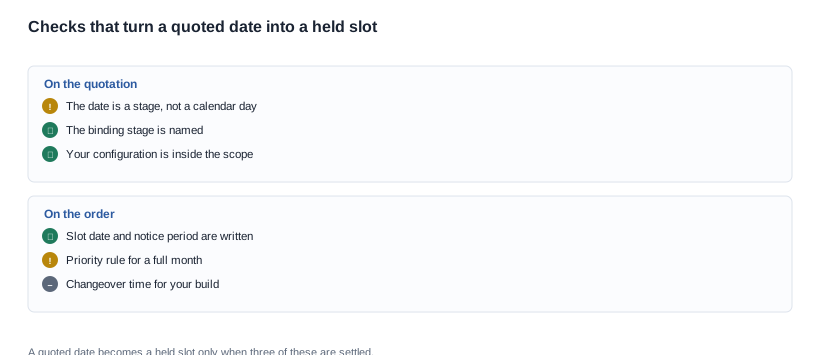
Les trois vérifications de la liste ci-dessus sont les plus importantes en pratique. L’étape bloquante doit être nommée, car une date sans étape identifiée ne peut pas être améliorée: impossible de renégocier avec une file d’attente abstraite. Votre configuration doit relever du périmètre du devis, car un créneau calculé sur la base d’une moyenne par famille n’est pas réservé à votre version. Enfin, le délai de préavis doit exister, car c’est le seul mécanisme qui vous laisse le temps de réagir lorsqu’un élément est déplacé.
Construire le planning à rebours à partir de votre propre date
L’autre sens de calcul mérite d’être établi avant la demande et non après le devis. Prenez la date dont vous avez besoin, reculez à travers les étapes du flux ci-dessus et determinez où se trouve la marge. Si les éléments contraignants ont un long délai d’arrivée, il faut alors soit passer la commande avant ce que l’usine, soit décaler la date. Dans les deux cas, il s’agit de décisions qui vous appartiennent et non au fournisseur. Un acheteur qui se présente avec un planning construit à rebours et une configuration précise obtient une réponse bien plus utile que celui qui demande une date et l’accepte.
La même usine, deux marchés, deux plannings
Dès qu’une marque vend dans plusieurs pays, une complication apparaît: les deux marchés ont des exigences d’entrée différentes, qui influent sur le planning autant que sur les formalités. Les exigences techniques constituent une question distincte, tranchée modèle par modèle par le fabricant, mais pas leur conséquence commerciale: un marché nécessitant son propre ensemble de documents est un marché dans lequel la commande ne peut être enregistrée avant que cet ensemble soit complet, et c’est souvent l’élément le plus lent du planning plutôt que le plus rapide.
La démarche utile consiste à séparer les deux horloges et à déterminer laquelle tourne. Il y a une horloge de fabrication, qui correspond à la séquence du flux ci-dessus, et une horloge documentaire, qui court depuis le moment où la configuration est figée jusqu’au moment où le dossier de cette configuration est complet. Elles démarrent ensemble et se terminent rarement ensemble, car le travail documentaire est généralement concomitant plutôt que séquentiel. Un acheteur qui demande quand chacune se termine et ce qui déclenche l’horloge documentaire élimine la cause la plus fréquente d’un retard inattendu dans un programme multimarchés — non pas une usine lente, mais le fait que personne n’avait remarqué que le dossier n’avait pas été commencé.
Comment un planning comprimé modifie les critères d’acceptation
Où la compression se manifeste dans le produit
Un planning compressé ne modifie pas seulement la date d’arrivée des marchandises: il modifie ce qu’elles sont, et ce changement se fait discrètement. La première chose que l’on, c’est la fenêtre de réglage; un réglage raccourci se traduit par des unités issues du début d’une série qui se comportent différemment de celles du milieu. Ensuite, l’inspection est souvent déplacée de la ligne vers la fin du lot, ce qui signifie que l’échantillonnage qui permettait auparavant de détecter une dérive précocement ne la détecte qu’après l’emballage du lot. Enfin, une pièce achetée peut être remplacée afin de préserver le créneau; la pièce de remplacement est fonctionnellement équivalente, mais ce n’est pas celle sur laquelle l’échantillon a été approuvé.
Aucune de ces pratiques ne constitue une faute, et toutes sont des réponses ordinaires à la pression. C’est précisément pourquoi elles doivent être encadrées par l’accord plutôt que par la confiance: l’acheteur ne peut pas déterminer de l’extérieur si une unité donnée provient d’un réglage précipité ou d’un réglage normal. Le contrôle est établi avant que la pression n’apparaisse, ce qui signifie que les critères d’acceptation doivent être définis avant la série de production plutôt qu’après le premier défaut.
Les trois éléments à fixer à l’avance
Fixez l’échantillon comme référence contraignante, afin que « conforme à l’échantillon » ait une signification précise. Fixez les essais à réaliser sur chaque unité et ceux à réaliser sur un échantillon, afin que la position de l’inspection soit tranchée plutôt que laissée à l#line. Fixez les exigences en cas de substitution — une approbation écrite, un nouvel échantillon ou une dérogation consignée — afin que la décision soit prise par une personne et non par un planning. Le guide des plateformes prêtes pour les OEM présente ce qu’une usine doit être en mesure de démontrer sur demande, et le guide des commandes en grande quantité couvre le passage d’un échantillon approuvé à un lot de production.
Les informations de planning que nous pouvons et ne pouvons pas vous communiquer
Où s’arrête notre propre position
Pour le dire clairement: une date communiquée à un acheteur doit être une date que nous pouvons documenter; lorsque nos documents ne permettent pas de l’établir, la réponse figure dans les archives du fournisseur. Nous publions les valeurs indiquées dans notre documentation, signalons les lignes non renseignées et ne complétons pas une ligne ouverte avec un chiffre repris d’une page produit générale. Une date calculée sur la base d’une durée d’étape supposée fait défaut la semaine où les marchandises étaient censées arriver, plutôt que lors de la remise du devis, et la correction coûte plus cher que la question ne l’aurait coûté.
Voici les lignes que nous ne publions pas:
-
Nous ne publions ni la capacité de production de lunettes, ni le nombre de lignes, ni la production quotidienne, ni la durée des étapes. Un chiffre fixe serait inexact pour la plupart des commandes auxquelles un lecteur le comparerait, et un rythme auquel aucune étape n’est associée ne peut pas être converti en date.
-
Les délais de production au niveau de l’usine ne sont pas publiés. Un délai unique pour vingt-huit modèles relève davantage du calcul arithmétique que de la planification, et il serait aussi inadapté aux onze versions avec caméra, aux huit versions audio et aux trois versions sport.
-
Les quantités minimales de commande ne sont pas publiées, car le seuil varie selon la combinaison de modèles. Publier un chiffre pour un seuil évolutif reviendrait à prendre un engagement que personne n’a eu l’intention de prendre; le minimum applicable est donc déterminé en fonction de la configuration produite.
Ce que nous vous communiquerons à la place
Ce que nous vous communiquerons, ce sont les exigences de votre configuration, l’étape déterminante, les conditions à remplir pour conserver un créneau, ainsi que les parties du planning qui relèvent de notre responsabilité et celles qui relèvent de la vôtre. La section consacrée à la capacité de production de lunettes connectées présente le cadre d’évaluation, et la gamme avec caméra et audio présente les configurations auxquelles cette évaluation s’applique.
Comment lire les lignes que nous publions
Les lignes ci-dessus sont publiées dans un ordre fixe, et cet ordre porte un sens: une valeur, puis la condition dans laquelle elle a été mesurée, puis la limite de son utilisation. Le poids du MT6 en est l’exemple le plus clair. Le catalogue indique 158 grammes pour la Monture des lunettes, batterie et caméra comprises, mais hors étui de recharge pliable; l’étui lui-même est de 1200 mAh, et son poids n’est pas publié. Il s’agit d’un chiffre utile, mais à usage limité. Il permet de comparer un modèle à lui-même sur la même base, mais pas de comparer le MT6 à un modèle dont le poids n’a jamais été publié. Aucun poids de monture seul n’est publié pour quelque modèle que ce soit de la gamme, et interpréter 158 grammes comme le poids de la monture constitue l’erreur de lecture la plus fréquente dans notre catalogue — cela reviendrait à attribuer un poids à une monture que nous n’avons jamais mesurée.
Le même principe s’applique à la ligne sur le temps de charge et, ensemble, ces deux éléments constituent un résumé loyal de la manière dont nous traitons nos propres données. Nous publions les données mesurées, indiquons ce qu’elles incluent et excluent, et laissons le reste ouvert. Envoyez-nous les modèles, les quantités et la date dont vous avez besoin: nous vous indiquerons les configurations disponibles, les étapes dont chacune dépend et ce qu’il faut inscrire à la commande pour que la date promise soit respectée.
Lectures associées


