
Konsekvent kvalitet på smarta glasögon är inte samma sak som ett bra prov, och skillnaden är där merparten av kostnaden ligger. En leverantör kan visa dig en perfekt enhet och ändå leverera en serie som inte matchar den, eftersom ett prov hämtas från en enda punkt i en enda process medan en serie produceras under ett helt produktionsfönster. Innan du beställer är det frågorna som förvandlar ”provet var bra” till en skriven standard som en produktionsserie kan mätas mot och som ett krav kan avgöras utifrån. Det finns sex sådana frågor, och den första är den som förändrar hur du läser alla andra svar du får.
Konsekvent kvalitet på smarta glasögon: en egenskap hos serien, inte provet
inköparen som läser detta och risken som faktiskt hanteras
Läsaren är en inköpare på varumärkessidan, en kanalinköpare eller en importör som har godkänt ett prov och nu avgör om en produktionsorder ska frigivas. Det som han eller hon hanterar är inte provet. Det är spridningen – avståndet mellan den godkända enheten och de enheter som levereras.
Den spridningen når kunden. En enda icke-konform enhet i ett parti med några tusen blir ett samtal om returer. En serie där tio procent av enheterna har samma defekt blir ett samtal med återförsäljaren, ett samtal om recensionsbetyg och ett samtal med leverantören om nästa serie. Den kommersiella skillnaden mellan dessa två utfall är mycket större än kostnaden för de defekta enheterna, vilket är kvalitetsdiskussionen värd att ha ordentligt före beställningen i stället för efter leveransen.
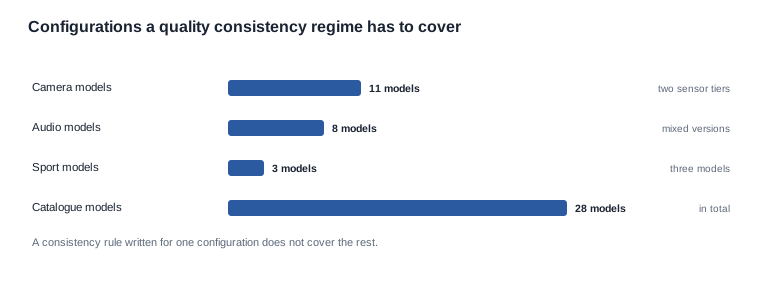
Det som gör den här kategorin ovanlig är antalet konfigurationer som ett kvalitetsregime måste omfatta. Katalogen omfattar tjugoåtta modeller: elva kameramodeller, åtta ljudmodeller och tre sportmodeller. Kameramoderna ensamma delas upp i två publicerade sensornivåer, åtta megapixlar i åtta modeller och tretton megapixlar i tre. En konsekvensregel som skrivits för en konfiguration omfattar inte automatiskt de andra, och en leverantör som säger att ”vår kvalitet är konsekvent” har inte berättat något förrän du vet vilken konfiguration och vilket steg som avses.
Konsekvens och överensstämmelse är två olika krav
En serie kan vara fullständigt konsekvent och helt fel. Om varje enhet i ett parti har samma felaktiga firmwareversion, eller om varje enhet har samma felaktigt inriktade kamerahölje, är serien det mest konsekventa i byggnaden. Konsekvens innebär att enheterna liknar varandra. Överensstämmelse innebär att de liknar specifikationen.
De två kraven tillhandahålls genom olika mekanismer. Överensstämmelse kommer från en skriven specifikation och en inspektion utifrån den. Konsekvens kommer från en kontrollerad process – samma material, samma inställningar, samma procedur, samma personer – och är en egenskap hos produktionsserien snarare än hos någon enskild enhet.
Den här skillnaden har en praktisk konsekvens för vad du frågar. ”Kontrollerar ni varje enhet?” är en fråga om överensstämmelse, och den kan besvaras med ja utan att någon alls har tänkt på konsekvens. ”Hur vet ni att enheterna i det här partiet liknar varandra?” är frågan om konsekvens, och det är en annan fråga med ett annat svar, vanligtvis som rör kontroll av inkommande material, kontroll av inställningar och en provtagningsplan snarare än enskilda tester.
De tre stegen där konsekvens faktiskt avgörs
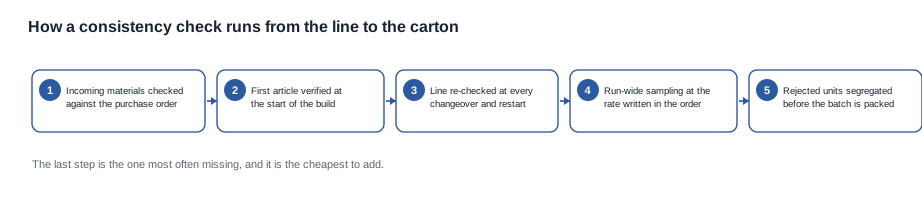
Konsekvensen bestäms långt före den slutliga inspektionen. Den avgörs på tre ställen, och en inköpare som bara förhandlar om det tredje stället förhandlar om det dyraste.
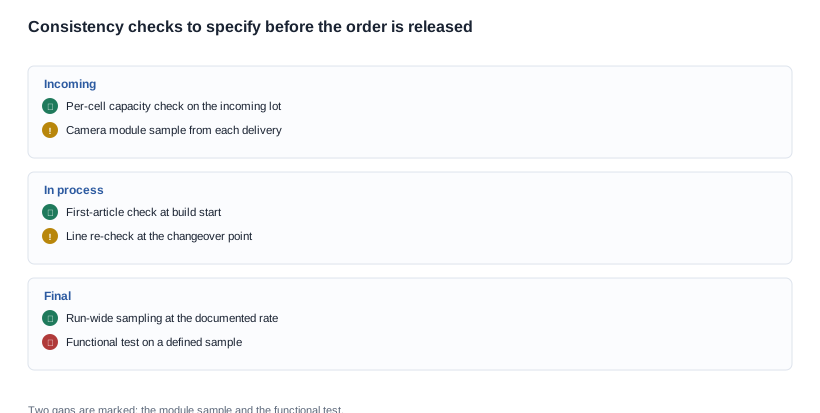
Inkommande material. Om cellerna i ett parti kommer från två olika lot med olika egenskaper, eller om kameramodulerna kommer från två olika källor, blir de enheter som byggs av dem olika enheter. Ingen inspektion i slutet av produktionslinjen gör dem konsekventa. Därför är en fråga om kontroll av inkommande material en bättre fråga om konsekvens än en fråga om slutlig inspektion.
Processinställningar. Produktionslinjen körs med en konfiguration under en period. Under den tiden förskjuts inställningarna om inte någon håller dem fast. En kontroll av första enheten i början av serien fastställer referensen, och en ny kontroll vid varje byte eller omstart är det som gör referensen giltig genom hela serien i stället för bara i början av den.
Avskiljning av kasserade enheter. Det här är det billigaste och det som oftast saknas. Om icke-konforma enheter sorteras undan när de hittas, är det partiet som skickas det parti som klarade kontrollen. Om de läggs tillbaka i kartongen innehåller partiet allt som produktionslinjen producerade, och inspektionsresultatet beskriver provet snarare än leveransen.
Vad konsekvens betyder i varje steg mellan produktionslinjen och kartongen
Vid mottagandet: samma lot, samma artikelnummer
Frågan om konsekvens vid inkommande inspektion är om de delar som levereras för din beställning är samma delar som användes för att bygga prov exemplet. Det låter uppenbart och stämmer ofta inte, eftersom ett provexempel byggs från lager som redan finns till hands medan en produktionsbeställning levereras från ett nytt inköp.
De specifika frågorna som avgör detta är snäva. Fråga vilket artikelnummer eller vilken leverantör kameramodulen för din konfiguration kommer från och om det finns en alternativ leverantör. Fråga om cellen för din konfiguration är reserverad för din beställning eller hämtad från det allmänna lagret. Fråga vad som händer med produktionsdatumet om en del byts ut – specifikt om bytet utlöser en ny inspektion och om det utlöser en ny godkännande av prov exemplet.
Den sista frågan spelar större roll än den verkar. En alternativ leverantör är ett normalt och legitimt inköpsbeslut, men det innebär en ändring av artikel-lista, och prov exemplet som köparen godkände byggdes med den första listan.
vid processstart: det första exemplaret och vad det jämförs mot
Kontrollen av det första exemplaret jämför de första enheterna som lämnar produktionslinjen med det godkända prov exemplet. För att jämförelsen ska vara meningsfull måste tre saker vara gemensamma: konfigurationen, firmwareversionen och testmetoden.
Firmwareversionen är den som glöms bort. Ett provexempel kan ha producerats med en tidigare firmwareversion än den som produktionsomgången kommer att använda, eftersom firmware utvecklas löpande och produktionsbeställningen läggs senare. Köparen har då godkänt en enhet vars programvara inte är samma programvara som ska levereras, och programvaran syns inte alls i en fysisk jämförelse.
Testmetoden är den andra. En kontroll som utförs på olika sätt vid provsteget och vid produktionssteget fastställer inte konsekvens; den fastställer två orelaterade observationer. Begär testmetoden skriftligen – vad som mäts, hur, hur många enheter och vilket resultat som registreras.
Vid byte av konfiguration: den punkt där konsekvensen oftast går förlorad
Ett byte av konfiguration innebär att produktionslinjen slutar producera en konfiguration och börjar producera en annan: en materialändring, ett skifte, ett underhållsstopp, en omstart efter ett fel, en omkörning av samma konfiguration efter ett fel.
Alla dessa innebär en diskontinuitet i processen, och alla är punkter där de enheter som producerats före och efter kan skilja sig åt. Därför är en ny kontroll vid varje konfigurationsbyte den mest värdefulla konsekvenskontrollen i hela systemet, och den är billig – det räcker med en enhet och en procedur.
Fråga hur byten av konfiguration dokumenteras. En logg med tider och resultat är bevis; en leverantör som säger att de kontrollerar på nytt efter byten utan att ha någon logg beskriver bara en avsikt.
Vid slutinspektion: vad provtagningsfrekvensen faktiskt berättar
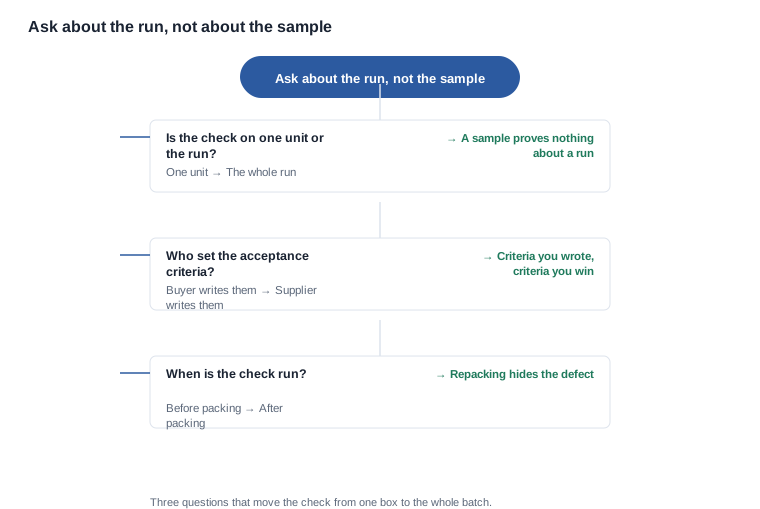
Provtagning är den normala metoden för slutinspektion, eftersom det inte är ekonomiskt rimligt att inspektera varje enhet i ett parti med flera tusen enheter. Men en provtagningsplan är ett statistiskt påstående och bör formuleras på de villkor som gör det till ett: provstorlek, acceptansantal, vilka defektklasser som omfattas och vad som händer när acceptansantalet överskrids.
Defektklasserna är det som köpare utelämnar. Ett prov med tjugo enheter som kontrollerar höljet, knapparna, laddkontakterna och tillbehörsboxen är ett mycket annat dokument än ett prov med tjugo enheter som endast kontrollerar höljet. Båda är ”ett prov med tjugo enheter”.
De andra två utelämningarna får större konsekvenser. En provtagningsplan som inte anger vad som händer vid underkännande är inte en plan, eftersom den lämnar partiets disposition odefinierad just när planen spelar roll. Och en plan som är tyst om leveransdatumet behandlar resultatet som en formality: ett underkänt parti är bara användbart om köparen har tid att agera på det.
Acceptanskriterier som gör konsekvens mätbar i stället för diskutabel
ett acceptanskriterium som inte kan mätas kan inte tillämpas, och ett acceptanskriterium som inte har skrivits ner kan inte citeras i ett krav. Tabellen nedan visar de kriterier som bör finnas skriftligen före beställningen, formulerade på så sätt att varje kriterium har en tillhörande metod.
| Kriterium | Hur det mäts | Den gräns det måste uppfylla | Hur ett uppblåst resultat visar sig |
|---|---|---|---|
| Konfigurationsidentitet | Modellbeteckningen på enheten jämförd med beställningen | Beteckningen på enheten stämmer med beställningen | En enhet från en systermodell med ett liknande namn |
| Batteribeteende | Driftstid under en angiven testförhållande | Uppfyller den publicerade driftstiden för modellen | En siffra som anges utan testförhållandet bakom den |
| Laddningsmetod | Den laddningsgränssnitt som är monterad på enheten | Stämmer med den publicerade metoden för modellen | En modell där metoden inte är publicerad behandlas som om den var känd |
| Tillbehörsinnehåll | Kartongens innehåll räknat mot specifikationen | Kartongen innehåller det som beställningen anger | En fodral eller laddare som aldrig har angivits |
| Programvarubyggnad | Byggidentifieraren som läses från enheten | Identifieraren på enheten stämmer med beställningen | En byggidentifierare som ingen har skrivit ned i förväg |
| Märkning och beteckningar | Beteckningarna på enheten jämförda med dokumentationen | Enheten bär de beteckningar som destinationsmarknaden förväntar sig | En beteckning som har applicerats på kartongen men inte på enheten inuti |
| Utseendemässiga gränser | De angivna yt- och passformskriterierna jämförda med specifikationen | Uppfyller de angivna kriterierna | En gräns som har skrivits ned efter att enheterna tillverkades |
Raden om driftstid och varför den publicerade siffran behöver sitt testförhållande
Katalogen publicerar en driftstid för varje modell, och de siffrorna är den referens som en köpare naturligt kommer att använda. De behöver ett förhållande knutet till sig innan de kan användas som ett acceptanskriterium, eftersom den publicerade driftstiden inte anger vilket laddningsnivå mätningen började från eller vilket kriterium som avslutar mätningen.
Den luckan syns i hur siffrorna själva är formulerade. Vissa kameramodeller publicerar ett intervall – V06 och V03, samt S7 och V03 Pro, publicerar fem till åtta timmar, och KY06 och MT5 publicerar sex till åtta timmar – medan CY05, MT6 och L2 Utral, samt L1 Pro och CY03, publicerar en enda siffra på cirka sju timmar. Ett intervall och en enskild siffra kommer från olika mätmetoder, och det ärliga sättet att använda dem är att kräva att testförhållandet anges tillsammans med siffran, i stället för att behandla intervallet som en mjukare version av det enskilda värdet.
Det finns en andra, mindre fälla inom samma område, och den är värd att känna till eftersom den fångar människor som snabbt läser en katalog. Katalogen använder fler än en formulering för driftstid på olika sidor, och på minst en kameramodell bär raden om driftstid den etikett som normalt används för laddningstid. Det är inte i sig ett katalogfel, utan snarare en påminnelse om att en etikett inte är en definition: en köpare som jämför två modeller utifrån driftstid bör kontrollera att båda raderna mäter samma sak, i stället för att anta att en gemensam etikett innebär en gemensam metod.
Raden om märkning och beteckningar och varför den är en kvalitetsfråga
Beteckningar på enheten är inte en kosmetisk detalj. På en marknad med krav på radioutrustning måste identifieringen på enheten motsvara den dokumentation som omfattar den, och den relevanta ramen för radioutrustning är Radioutrustningsdirektivet (EU) 2014/53/EU. En enhet vars etikett inte stämmer med den fil som är avsedd att täcka den är en dokumenterbar avvikelse, och den är osynlig för alla som inte vet att de ska leta efter den.
Det är också här som katalogens tystnad blir användbar för en köpare i stället för besvärande. Katalogen publicerar ingen certifieringsrad per modell för något av de tjugoåtta modellerna, och dess text innehåller inga CE-, FCC- eller RoHS-märkningar. En köpare kan därför inte kontrollera detta kriterium mot katalogen – det måste begäras som skriftligt underlag för den specifika modellbeteckningen. Det är ett skäl att fråga, inte ett skäl att acceptera risken.
Granska konsekvensen innan den första bulkleveransen skickas
Verifiering inom denna kategori är ett pappersarbete med en fysisk kontroll i slutet, och det fungerar bäst när det sker före produktionsomgången i stället för efter den. Varje steg nedan har ett slutförandetest: ett dokument med ett datum, ett nummer eller en namngiven ansvarig.
- Få acceptanskriterierna skriftligen, med era egna ord. Inte en hänvisning till leverantörens standard, som är formulerad för att uppfyllas. Kriterierna ovan, med metod och gräns för varje post, ska bifogas inköpsordern.
- Få provplanen innan körningen, inte efteråt. Provstorlek, acceptansantal, defektklasser, regel för hantering vid underkänning och hur lång tid det tar innan resultatet når er. Om resultatet kommer efter att varorna har lämnat lagret är provplanen bara dekoration.
- Se till att kontrollen av första exemplar arrangeras så att ni kan bevittna den. Ett fotografi av ett första exemplar är dokumentation; ett första exemplar som er egen inspektör håller i handen är bättre. Detta är en normal begäran och den billigaste tidpunkten i hela systemet för att upptäcka felaktig konfiguration.
- Få formatet för loggen över byten av produktionsvariant. Vad som loggas, när det loggas och vem som undertecknar. Det är detta som gör konsekvenspåståendet granskbart i stället förbart.
- Få uppgifter om inkommande material specifikt för produktionspartiet. Om cellen och kameramodulen för denna order är samma loter som användes i provet, och vad som händer om de inte är det.
- Begär en skriftlig procedur för hantering av kasserade enheter. Var kasserade enheter ska placeras, hur de ska märkas och vem som godkänner att de återförs till produktionslinjen. Detta steg avgör om det levererade partiet är det parti som klarade provet.
värdet av att köra igenom alla sex stegen före produktionskörningen är att de omvandlar konsekvens från ett påstående till en dokumentation. En köpare som har de sex dokumenten kan i efterhand rekonstruera vad som hände med partiet; en köpare som bara har ett muntligt löfte har inte det. K checklistan för konsekvent kvalitet på smarta glasögon består av samma sex steg i ett formulär som kan skickas till en leverantör, och avsnittet om kvalitetskonsekvens innehåller referensstrukturen.
När en konsekvent produktionskörning ändå misslyckas i distributionskedjan
Partiet är konsekvent men tillverkat i fel konfiguration
Vad som händer. Varje enhet i partiet har samma tillbehör eller samma märkning som aldrig beställdes. Körningen är internt konsekvent, inspektionen godkänns mot de kriterier som skrivits och varorna är fel.
Varför det händer. Kriterierna skrevs efter att konfigurationen fastställts i stället för före, eller konfigurationen ändrades utan att kriterierna ändrades i enlighet med det. En ändring av stycklistan är en ändring av acceptanskriterierna.
Hur det undviks. Knyt kriterierna uttryckligen till konfigurationen och kräv att varje ändring av stycklistan innebär en skriftlig nyutgivning av kriterierna och en ny godkännande av provet. Artikeln om vanliga misstag som rör konsekvens behandlar detta och de relaterade mönstren.
Tillbehöret som finns i vissa kartonger
Vad som händer. Kartongen är rätt på provet men fel i produktionen eftersom tillbehöret packas enligt en annan instruktion. Vissa kartonger har fodralet och andra saknar det.
Varför det händer. Angivelsen av tillbehör i specifikationen för vissa modeller är genuint tvetydig. Vår katalog anger laddningsfodralets kapacitet för fem kameramodeller, anger ett fodral utan kapacitet för två andra och anger ingen rad om laddningsfodral alls för fyra – S7 och V03 Pro samt V03 och V06. En packningsinstruktion som anger ”med fodral” för en modell vars katalograd saknar uppgift är en instruktion utan någon referens.
Hur det undviks. Ange tillbehör per modell i inköpsordern och lägg till en kontroll av kartonginnehåll i provsteget i stället för att lita på packningsinstruktionen.
Enheten som väger mer än den godkända
Vad som händer. Provet är rätt och produktionen väger mer, och orsaken är en komponentändring snarare än ett fel. Köparen upptäcker det genom en fraktfaktura eller ett klagomål om förpackningen.
Varför det händer. Vikt är den egenskap som köpare oftast antar är fast, eftersom nästan alla andra publicerade egenskaper är det. I vår katalog är den enda publicerade modellvikten MT6 med 158 gram för glasögonens stomme, vilket omfattar batteriet och kameran men inte det hopfällbara laddningsfodralet; vikten av det fodralet publiceras inte. För allt annat i katalogen publiceras ingen vikt alls.
Hur det undviks. Begär vikten för produktionskonfigurationen i stället för att föra över en siffra från ett prov eller en annan modell, och behandla en oväntad viktändring som en komponentändring som ska deklareras, inte som en mätning som ska förklaras bort.
Den firmware som ligger två versioner efter
Vad som händer. Enheterna är fysiskt konsekventa och funktionellt ligger efter den version köparen godkände, och skillnaden visar sig som supportärenden snarare än som en returkris.
Varför det händer. Exemplaret byggdes flera veckor före produktionsbeställningen, och firmwareutvecklingen pausade inte under tiden emellan.
Hur det undviks. Ange byggidentifieraren i inköpsordran och gör den till ett godkännande villkor i stället för ett antagande. Fråga sedan vilken policy som gäller vid övergång till produktion: om produktionen använder exemplarets byggversion eller den aktuella versionen, och vem som bekräftar beslutet.
Dokumentationen som beskriver en annan modell
Vad som händer. Varorna är korrekta, men pappersarbetet är det inte, så leveransen stoppas eller deklarationen ifrågasätts på destinationsorten.
Varför det händer. Dokumentationen skrevs för exemplaret och beställningen ändrades efteråt, eller så är modellbeteckningen i dokumentationen en systermodell och inte den beställda konfigurationen.
Hur det undviks. Kontrollera modellbeteckningen i varje dokument mot beteckningen i inköpsordran och på enheten, när dokumentet utfärdas och inte vid lastkajen. Detta är en enkel kontroll med stora konsekvenser för tidplanen, och det är därför en köpare bör behandla en dokumentändring som en konfigurationsändring.
Vad vi publicerar om kvalitet och vad vi åtar oss per order
Vi publicerar inga defektnivåer, yield-siffror eller godkännandesiffror för våra modeller, och vi kommer inte att ange en typisk siffra som du inte kan verifiera mot en order. En defektnivå utan konfiguration, antal och period är inte en faktum om vår produktion; det är en avrundad fråga. Att ange en siffra skulle se mer säkert ut och vara mindre användbart än att säga vad vi faktiskt kan åta oss.
Det vi publicerar är specifikationen som en konsekvent produktionsserie måste matcha, och den specifikationen är ovanligt fullständig i de elektriska raderna. Alla tjugoåtta modeller anger batterikapacitet, publicerad driftstid och laddtid, och tjugofyra av dem anger även laddmetod, medan laddmetoden inte anges för MT6 och CY03, L1 Pro och CY05. Kameraupplösningsnivån publiceras för alla elva kameramodeller. Laddfodralets status publiceras för fem kameramodeller, tillsammans med deras kapaciteter, publiceras som ett fodral utan siffra för ytterligare två och lämnas opublicerad för fyra. IP54-märkningen finns på V06 och S7, och ingen annanstans.
Mot den specifikationen åtar vi oss, för en specifik order och en specifik konfiguration: de kontroller av ingående material som tillämpas på orderns parti, kontrollen av första tillverkningsenheten och omkontrollerna vid byte av konfiguration, provplanen med dess godkännandesiffra och defektklasser, proceduren för hantering av kasserade enheter samt inspektionsrapporten. Vi anger också tydligt vilka egenskaper som inte publiceras för en viss modell – vikten för alla utom en modell, laddmetoden för fyra, fodralets kapacitet för två och fodralraden för tre – så att du vet vilka godkännande villkor du måste ange själv och vilka vi anger.
Det är den ärliga arbetsfördelningen i denna kategori. Specifikationen är offentlig, processen är ett åtagande som vi gör i samband med en order, och godkännandevillkoren är dokumentet där de två möts.
Relaterad läsning
- Avsnittet om konsekvent kvalitet
- Checklista för konsekvent kvalitet
- Vanliga misstag när det gäller konsekvent kvalitet
- Jämförelsetabell
Skicka konfigurationen, antalet och destinationsmarknaden till oss, så berättar vi vilka godkännande villkor vi kommer att skriva in i ordern.


