
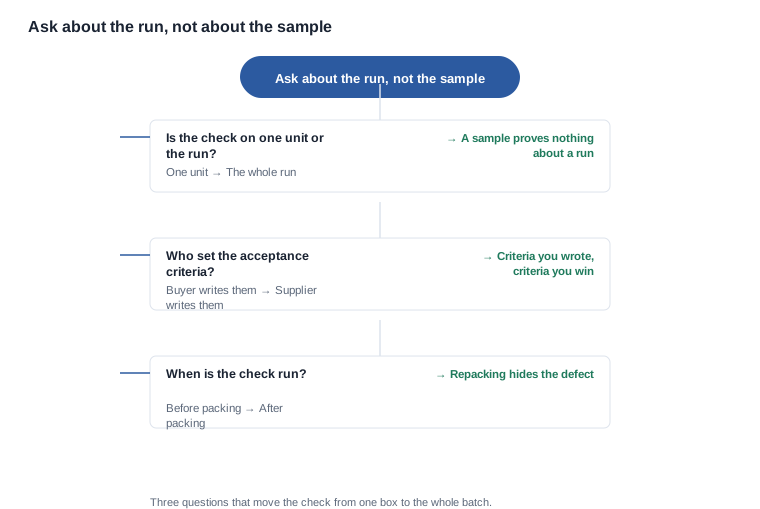
La cohérence de la qualité des lunettes connectées n’est pas la même chose qu’un bon échantillon, et c’est dans cette différence que se situe l’essentiel du coût. Un fournisseur peut vous présenter une unité parfaite et livrer néanmoins une série qui ne lui correspond pas, car un échantillon est prélevé à un point précis d’un processus, tandis qu’une série est produite sur toute une fenêtre de production. Avant de commander, les questions qui méritent d’être posées sont celles qui transforment « l’échantillon était correct » en norme écrite, selon laquelle une série de production peut être évaluée et une réclamation peut être tranchée. Elles sont au nombre de six, et la première change la façon dont vous interprétez toutes les autres réponses que vous recevrez.
Cohérence de la qualité des lunettes connectées: une propriété de la série, pas de l’échantillon
Le lecteur visé et le risque qu’il gère réellement
Le lecteur est un acheteur côté marque, un acheteur de distribution ou un importateur qui a validé un échantillon et qui décide désormais s’il doit libérer un ordre de production. Ce qu’il gère n’est pas l’échantillon, mais l’écart — la distance entre l’unité qu’il a validée et les unités qui arrivent.
C’est cet écart qui atteint le client. Une seule unité non conforme dans un lot de quelques milliers de unités donne lieu à une conversation sur les retours. Une série dans laquelle dix pour cent des unités présentent le même défaut donne lieu à une conversation avec le canal de distribution, à une conversation sur la note d’avis et à une conversation avec le fournisseur au sujet de la prochaine série. La différence commerciale entre ces deux résultats est bien supérieure au coût des unités défectueuses, ce qui explique qu’il vaille la pena de mener correctement la discussion sur la qualité avant la commande plutôt qu’après l’expédition.
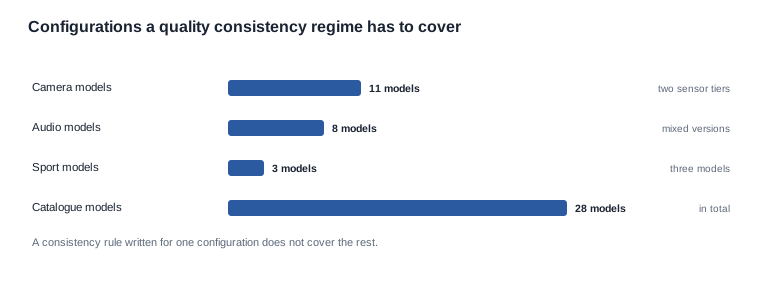
Ce qui rend cette catégorie particulière, c’est le nombre de configurations qu’un régime qualité doit couvrir. Le catalogue compte vingt-huit modèles: onze modèles avec caméra, huit modèles audio et trois modèles de sport. À eux seuls, les modèles avec caméra se répartissent en deux niveaux de capteurs publiés: huit mégapixels sur huit modèles et treize mégapixels sur trois. Une règle de cohérence rédigée pour une seule configuration ne couvre pas automatiquement les autres, et un fournisseur qui affirme « notre qualité est cohérente » ne vous a rien indiqué tant que vous ne savez pas de quelle configuration et de quelle étape il parle.
La cohérence et la conformité sont deux exigences différentes
Une série peut être parfaitement cohérente et entièrement non conforme. Si toutes les unités d’un lot portent la même version de micrologiciel incorrecte, ou si toutes présentent le même boîtier de caméra désaligné, la série est l’élément le plus cohérent de l’usine. La cohérence signifie que les unités se ressemblent. La conformité signifie qu’elles ressemblent aux spécifications.
Ces deux exigences reposent sur des mécanismes différents. La conformité découle d’une spécification écrite et d’une inspection fondée sur celle-ci. La cohérence découle d’un processus maîtrisé — mêmes matériaux, mêmes réglages, même procédure, mêmes personnes — et constitue une propriété de la série de production plutôt que d’une unité individuelle.
Cette distinction a une conséquence pratique sur les questions à poser. « Vérifiez-vous chaque unité? » est une question de conformité, à laquelle on peut répondre oui sans que personne ait jamais envisagé la cohérence. « Comment savez-vous que les unités de ce lot se ressemblent? » est la question de cohérence, et il s’agit d’une autre question, qui appelle une autre réponse, impliquant généralement le contrôle des matières premières, le contrôle des réglages et un plan d’échantillonnage plutôt qu’un test unitaire.
Les trois étapes où la cohérence se joue réellement
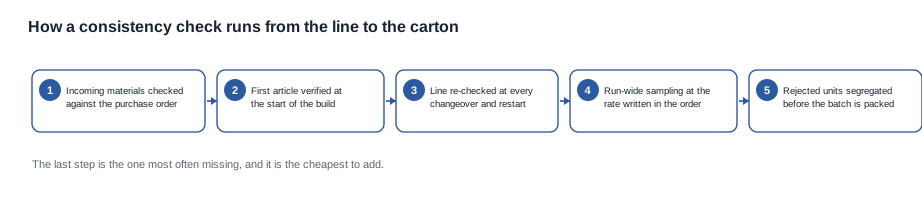
La cohérence est déterminée bien avant l’inspection finale. Elle se gagne ou se perd à trois endroits, et un acheteur qui négocie uniquement le troisième négocie le plus coûteux.
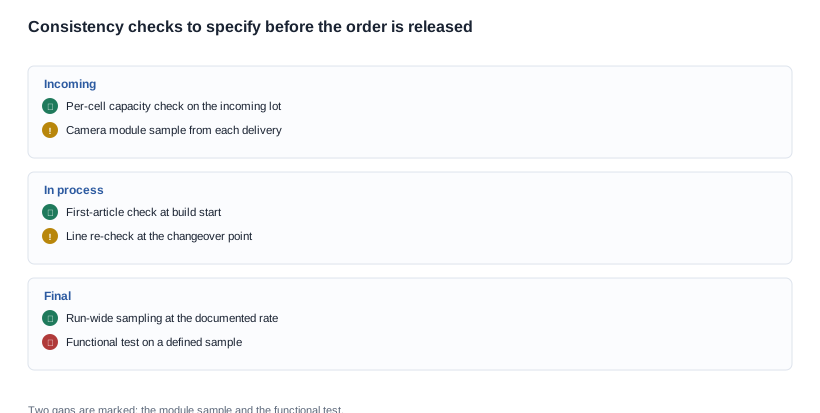
Matières entrantes. Si les cellules d’un lot proviennent de deux lots aux caractéristiques différentes, ou si les modules de caméra proviennent de deux sources, les unités qui en sont assemblées sont différentes. Aucune inspection en fin de ligne ne les rend cohérentes. C’est pourquoi une question sur le contrôle des matières entrantes est une meilleure question de cohérence qu’une question sur l’inspection finale.
Réglages du processus. La ligne d’assemblage produit une configuration donnée pendant une certaine durée. Au cours de cette série, les réglages dérivent à moins que quelqu’un ne les maintienne. Un contrôle de première pièce au début de la série établit la référence, et un nouveau contrôle à chaque changement de série ou redémarrage permet de conserver cette référence comme valable sur l’ensemble de la production plutôt qu’à son seul début.
Séparation des produits non conformes. C’est la mesure la moins coûteuse et la plus fréquemment omise. Si les unités non conformes sont mises de côté à mesure qu’elles sont détectées, le lot expédié est le lot conforme. Si elles sont remises dans le carton, le lot contient tout ce que la ligne a produit, et le résultat de l’inspection décrit l’échantillon plutôt que l’expédition.
Ce que signifie la cohérence à chaque étape entre la ligne et le carton
À l’entrée: le même lot, la même référence de pièce
La question de la cohérence lors de l’inspection des marchandises entrantes est de savoir si les pièces réceptionnées pour votre commande sont les mêmes que celles utilisées pour fabriquer l’échantillon. Cela peut sembler évident, mais ce n’est souvent pas le cas: un échantillon est généralement fabriqué à partir du stock disponible, tandis qu’une commande de production est livrée à partir d’un nouvel achat.
Les questions précises qui permettent de le vérifier sont ciblées. Demandez quelle référence de pièce ou quel fournisseur fournit le module caméra de votre configuration et s’il existe une source d’approvisionnement alternative. Demandez si la batterie de votre configuration est affectée à votre commande ou prélevée dans le stock général. Demandez ce qui arrive à la date de production en cas de changement de pièce — plus précisément, si ce changement entraîne une nouvelle inspection et une nouvelle approbation de l’échantillon.
Cette dernière question est plus importante qu’elle ne le paraît. Une source alternative est une décision d’approvisionnement normale et légitime, mais elle modifie la nomenclature, et l’échantillon approuvé par l’acheteur a été fabriqué selon la première nomenclature.
Au lancement du processus: le premier article et les éléments de comparaison
Le contrôle du premier article compare les premières unités produites avec l’échantillon approuvé. Pour que cette comparaison ait du sens, trois éléments doivent être identiques: la configuration, la version du micrologiciel et la méthode d’essai.
La version du micrologiciel est souvent oubliée. Un échantillon a pu être produit avec une version antérieure du micrologiciel à celle qui sera utilisée pour la série de production, car le micrologiciel est développé en continu et la commande de production est passée plus tard. L’acheteur a alors approuvé une unité dont le logiciel ne correspond pas à celui qui sera livré, et le logiciel n’est pas visible lors d’une comparaison physique.
La méthode d’essai est le deuxième élément. Un contrôle effectué différemment à l’étape de l’échantillon et à l’étape de la production n’établit pas la cohérence; il établit deux observations sans lien entre elles. Demandez la méthode d’essai par écrit: ce qui est mesuré, comment, sur combien d’unités et quel résultat est enregistré.
Lors du changement de série: le point où la cohérence est généralement perdue
Un changement de série correspond au moment où la ligne cesse de produire une configuration et en commence une autre: un changement de matériau, un changement d’équipe, un arrêt pour maintenance, une reprise après une panne ou une nouvelle fabrication de la même configuration à la suite d’un défaut.
Chacun de ces événements constitue une discontinuité dans le processus, et chacun peut entraîner des différences entre les unités produites avant et après. C’est pourquoi un nouveau contrôle à chaque changement de série est la mesure de cohérence la plus utile dans l’ensemble du dispositif, et qu’elle est peu coûteuse: une unité et une procédure suffisent.
Demandez comment les changements de série sont enregistrés. Un journal contenant les heures et les résultats constitue une preuve; un fournisseur qui affirme effectuer un nouveau contrôle après les changements de série, sans tenir de journal, décrit simplement une intention.
Lors de l’inspection finale: ce que le taux d’échantillonnage vous indique réellement
L’échantillonnage est la méthode normale d’inspection finale, car inspecter chaque unité d’un lot de plusieurs milliers n’est pas économiquement raisonnable. Toutefois, un plan d’échantillonnage est une affirmation statistique et doit être formulé de manière à en devenir une: la taille de l’échantillon, le nombre d’unités acceptables, les classes de défauts couvertes et ce qui se produit lorsque le nombre d’unités acceptables est dépassé.
Les classes de défauts sont ce que les acheteurs omettent. Un échantillon de vingt unités contrôlant le boîtier, les boutons, les contacts de recharge et la boîte d’accessoires est un document très différent d’un échantillon de vingt unités contrôlant uniquement le boîtier. Dans les deux cas, il s’agit d’« un échantillon de vingt unités ».
Les deux autres omissions ont davantage de conséquences. Un plan d’échantillonnage qui ne précise pas la marche à suivre en cas d’échec n’est pas un plan, car il laisse le traitement du lot indéterminé au moment précis où le plan importe. Et un plan qui reste muet sur la date d’expédition considère le résultat comme une formalité: un lot non conforme n’est utile que si l’acheteur dispose de suffisamment temps pour agir.
Les critères d’acceptation qui rendent la cohérence mesurable plutôt que contestable
Un critère d’acceptation qui ne peut pas être mesuré ne peut pas être appliqué, et un critère d’acceptation qui n’est pas consigné ne peut pas être cité dans une réclamation. Le tableau ci-dessous présente les critères qu’il est utile d’avoir par écrit avant la commande, formulés de manière à associer une méthode à chacun d’eux.
| Critère | Mode de mesure | Seuil à respecter | Manifestation d’un résultat exagéré |
|---|---|---|---|
| Identité de la configuration | Désignation du modèle apposée sur l’unité comparée au bon de commande | La désignation de l’unité correspond à la commande | Une unité provenant d’un modèle voisin portant un nom similaire |
| Comportement de la batterie | Autonomie dans une condition de test définie | Conforme à l’autonomie publiée pour ce modèle | Une valeur citée sans indication de la condition de test sous-jacente |
| Mode de recharge | Interface de recharge installée sur l’unité | Conforme au mode de recharge publié pour ce modèle | Un modèle dont le mode de recharge n’est pas publié, traité comme s’il était connu |
| Contenu des accessoires | Contenu de la boîte comparé aux spécifications | La boîte contient les accessoires indiqués sur la commande | Un étui ou un chargeur présent sans avoir été mentionné dans la devis |
| Version du micrologiciel | Identifiant de la version lu sur l’appareil | L’identifiant de l’appareil correspond à la commande | Un identifiant de version que personne n’a consigné au préalable |
| Étiquette et marquage | Marquages apposés sur l’unité comparés à la documentation | L’unité porte les marquages attendus sur le marché de destination | Un marquage appliqué à l’emballage, mais pas à l’unité qu’il contient |
| Limites esthétiques | Critères d’état de surface et d’ajustement définis, comparés aux spécifications | Conforme aux critères définis | Une limite établie après la fabrication des unités |
La ligne consacrée à l’autonomie et pourquoi la valeur publiée nécessite sa condition de test
Le catalogue publie une autonomie pour chaque modèle, et ces valeurs constituent naturellement la référence qu’utilisera l’acheteur. Avant de pouvoir les employer comme critère d’acceptation, elles doivent être assorties d’une condition, car l’autonomie publiée ne précise ni l’état de charge initial de la mesure, ni le critère qui la clôt.
Cette lacune transparaît dans la formulation même des valeurs. Certains modèles avec caméra publient une fourchette — les V06 et V03, ainsi que les S7 et V03 Pro, publient cinq à huit heures, tandis que les KY06 et MT5 publient six à huit heures —, tandis que les CY05, MT6 et L2 Utral, ainsi que les L1 Pro et CY03, publient une valeur unique d’environ sept heures. Une fourchette et une valeur ponctuelle proviennent de pratiques de mesure différentes; la manière correcte de les utiliser consiste donc à exiger la condition de test en accompagnement du chiffre, plutôt que de considérer la fourchette comme une variante souple de la valeur ponctuelle.
Un second piège, plus discret, se trouve dans le même domaine et mérite d’être connu, car il piège les personnes qui consultent rapidement un catalogue. Le catalogue emploie plusieurs libellés différents pour désigner l’autonomie et, sur au moins un modèle avec caméra, la ligne consacrée à l’autonomie porte le libellé normalement utilisé pour le temps de recharge. Il ne s’agit pas tant d’une erreur du catalogue que d’un rappel: un libellé ne constitue pas une définition. Lorsqu’un acheteur compare l’autonomie de deux modèles, il doit donc vérifier que les deux lignes mesurent bien la même chose, au lieu de supposer qu’un libellé commun implique une méthode commune.
La ligne consacrée à l’étiquette et au marquage et pourquoi elle relève de la qualité
Les marquages apposés sur l’unité ne sont pas un détail purement esthétique. Sur un marché soumis à des exigences relatives aux équipements radio, l’identification de l’appareil doit correspondre à la documentation qui le concerne, et le cadre applicable aux équipements radio est la directive relative aux équipements radio (UE) 2014/53/EU. Une unité dont l’étiquette ne correspond pas au dossier censé la couvrir constitue une non-conformité documentable, invisible pour quiconque ne sait pas qu’elle doit être recherchée.
C’est également le moment où le silence du catalogue devient utile à l’acheteur plutôt que gênant. Le catalogue ne publie aucune ligne de certification propre à chacun des vingt-huit modèles, et son texte ne mentionne aucun marquage CE, FCC ou RoHS. L’acheteur ne peut donc pas vérifier ce critère à partir du catalogue: il doit demander la documentation écrite correspondant à la désignation précise du modèle. C’est une raison de poser la question, non d’accepter le risque.
Auditer la cohérence avant l’expédition du premier lot
Dans cette catégorie, la vérification consiste en un examen documentaire suivi d’un contrôle physique final. Elle est d’autant plus efficace qu’elle intervient avant la série de production plutôt qu’à son terme. Chaque étape ci-dessous comporte un test de réalisation: un document portant une date, un numéro ou un responsable désigné.
- Obtenez les critères d’acceptation par écrit, avec vos propres mots. Et non une référence au standard du fournisseur, qui est rédigé de manière à être satisfait. Les critères ci-dessus, avec la méthode et la limite pour chaque ligne, doivent être joints au bon de commande.
- Obtenez le plan d’échantillonnage avant la série, pas après. Taille de l’échantillon, nombre d’acceptation, classes de défauts, règle de traitement en cas d’échec et délai avant réception du résultat. Si le résultat arrive après le départ des marchandises, le plan ne sert à rien.
- Faites en sorte que le contrôle du premier article soit organisé de manière à pouvoir y assister. Une photo du premier article constitue une preuve; un premier article que votre propre inspecteur tient en main est préférable. Il s’agit d’une demande normale et du moment le moins coûteux dans l’ensemble du processus pour détecter une mauvaise configuration.
- Obtenez le format du registre des changements de série. Ce qui est consigné, quand et qui le signe. C’est ce qui rend l’affirmation de cohérence vérifiable plutôt que simplement plausible.
- Obtenez une position précise sur les matières premières du lot de production. Vérifiez si la cellule et le module de caméra de cette commande proviennent des mêmes lots que ceux utilisés pour l’échantillon, et ce qui change dans le cas contraire.
- Demandez la procédure écrite de traitement des articles rejetés. Où sont acheminées les unités rejetées, comment sont-elles marquées et qui autorise leur retour à la ligne de production. C’est l’étape qui détermine si le lot expédié est bien celui qui a été accepté.
L’intérêt de réaliser les six étapes avant la production est qu’elles transforment la cohérence, formerly déclarée, en une trace documentée. Un acheteur disposant des six documents peut reconstituer rétrospectivement ce qui s’est passé avec le lot; un acheteur disposant uniquement d’une assurance verbale ne le peut pas. La liste de contrôle de la cohérence reprend ces six étapes sous une forme transmissible à un fournisseur, et la section consacrée à la cohérence de la qualité présente la structure de référence.
Quand une série d’aspect cohérent échoue néanmoins sur le canal de distribution
Le lot est cohérent, mais fabriqué selon la mauvaise configuration
Ce qui se passe. Chaque unité du lot porte le même accessoire ou le même marquage, qui n’a jamais été commandé. La série est cohérente à l’intérieur, l’inspection est conforme aux critères rédigés, et les marchandises sont incorrectes.
Pourquoi cela arrive. Les critères ont été rédigés après que la configuration eut été arrêtée, plutôt qu’avant, ou la configuration a changé sans que les critères suivent. Toute modification de la nomenclature constitue une modification des critères d’acceptation.
Comment l’éviter. Rattachez explicitement les critères à la configuration et faites de toute modification de la nomenclature une nouvelle émission écrite des critères ainsi qu’une nouvelle approbation de l’échantillon. L’article sur les erreurs de cohérence traite ce point et les problèmesyme qui lui sont associés.
L’accessoire présent dans certains cartons
Ce qui se passe. La boîte est correcte sur l’échantillon, mais incorrecte sur la série, car l’accessoire est conditionné selon une instruction différente. Certains cartons contiennent l’étui, d’autres non.
Pourquoi cela arrive. Pour certains modèles, la position de l’accessoire dans notre catalogue est réellement ambiguë dans la spécification. Notre catalogue publie une capacité d’étui de recharge pour cinq modèles de caméra, publie un étui sans capacité pour deux autres, et ne publie aucune ligne consacrée à l’étui de recharge pour quatre modèles — les S7 et V03 Pro, ainsi que les V03 et V06. Une instruction de conditionnement indiquant « avec étui » pour un modèle dont la ligne de catalogue reste muette est une instruction dépourvue de référence.
Comment l’éviter. Précisez la position de l’accessoire pour chaque modèle dans le bon de commande et ajoutez un contrôle du contenu des cartons à l’étape d’échantillonnage, plutôt que de faire confiance à l’instruction de conditionnement.
L’unité plus lourde que celle approuvée
Ce qui se passe. L’échantillon est correct, mais la série est plus lourde, et la raison tient au remplacement d’un composant plutôt qu’à un défaut. L’acheteur le découvre à travers une facture de transport ou une réclamation relative au conditionnement.
Pourquoi cela arrive. Le poids est l’attribut que les acheteurs supposent le plus souvent fixe, parce que presque tous les autres attributs publiés le sont. Dans notre catalogue, le seul poids de modèle publié est celui du MT6, à 158 grammes pour la monture des lunettes, ce qui inclut la batterie et la caméra, mais exclut l’étui de recharge pliable; le poids de cet étui n’est pas publié. Tous les autres modèles du catalogue ne font l’objet d’aucune publication de poids.
Comment l’éviter. Demandez le poids correspondant à la configuration de production, plutôt que de reprendre une valeur issue d’un échantillon ou d’un autre modèle, et traitez tout changement de poids inattendu comme un remplacement de composant à déclarer, et non comme une mesure à justifier.
Le micrologiciel en retard de deux versions
Ce qui se passe. Les unités sont physiquement cohérentes, mais fonctionnellement en retard sur la version approuvée par l’acheteur, et cet écart se traduit par des demandes de support plutôt que par une crise de retours.
Pourquoi cela se produit. L’échantillon a été fabriqué plusieurs semaines avant la commande de production, et le développement du micrologiciel ne s’est pas interrompu entre-temps.
Comment cela est évité. Inscrivez l’identifiant de compilation dans le bon de commande et faites-en un critère d’acceptation, plutôt que de le supposer. Demandez ensuite quelle est la politique de report: si la série de production utilise la compilation de l’échantillon ou la compilation actuelle, et qui confirme la décision.
La documentation décrivant un modèle différent
Ce qui se produit. Les marchandises sont conformes, mais pas les documents: l’expédition est donc arrêtée ou la déclaration est contestée à destination.
Pourquoi cela se produit. La documentation a été rédigée pour l’échantillon et la commande a ensuite été modifiée, ou la désignation du modèle figurant sur les documents correspond à une variante plutôt qu’à la configuration commandée.
Comment cela est évité. Vérifiez la désignation du modèle sur chaque document par rapport à celle indiquée sur le bon de commande et sur l’appareil, au moment où le document est émis plutôt qu’à quai. Il s’agit d’une vérification simple ayant de fortes conséquences sur le planning, et c’est pourquoi un acheteur doit considérer tout changement de documentation comme un changement de configuration.
Ce que nous publions sur la qualité et ce que nous nous engageons à respecter pour chaque commande
Nous ne publions pas les taux de défauts, les chiffres de rendement ni les numéros d’acceptation de nos modèles, et nous ne citerons pas une valeur typique que vous pas en mesure de vérifier par rapport à une commande. Un taux de défauts sans configuration, sans quantité et sans période ne constitue pas un fait relatif à notre production; c’est une question arrondie. En donner une valeur semblerait plus assertif, mais serait moins utile qu’indiquer ce sur quoi nous pouvons réellement nous engager.
Ce que nous publions, en revanche, est la spécification qu’une série cohérente doit respecter, et cette spécification est particulièrement complète dans les rubriques électriques Chacun des vingt-huit modèles publie une capacité de batterie, une autonomie publiée et un temps de charge, et vingt-quatre d’entre eux publient également la méthode de charge, celle-ci n’étant pas indiquée pour le MT6 et le CY03, ni pour le L1 Pro et le CY05. Le niveau de résolution de la caméra est publié pour les onze modèles équipés d’une caméra. L’emplacement du boîtier de charge est publié pour cinq modèles équipés d’une caméra, de même que leurs capacités, sous la forme d’un boîtier sans valeur chiffrée pour deux autres modèles, et reste non publié pour quatre modèles. La certification IP54 figure sur le V06 et le S7, et nulle part ailleurs.
Par rapport à cette spécification, nous nous engageons, pour une commande et une configuration précises: les contrôles des matières entrantes qui seront appliqués au lot de cette commande, le contrôle de la première pièce et les contrôles répétés après changement de série, le plan d’échantillonnage avec son numéro d’acceptation et ses classes de défauts, la procédure de traitement des articles rejetés ainsi que le rapport d’inspection. Nous indiquerons également clairement les attributs non publiés pour un modèle donné — le poids pour tous les modèles sauf un, la méthode de charge pour quatre modèles, la capacité du boîtier pour deux modèles et la ligne relative au boîtier pour trois modèles — afin que vous sachiez quels critères d’acceptation vous devez définir vous-même et lesquels nous définirons.
C’est là la répartition honnête des rôles dans cette catégorie. La spécification est publique, le processus constitue un engagement que nous prenons pour chaque commande, et les critères d’acceptation sont le document qui réunit les deux.
Lectures complémentaires
- Section sur la cohérence de la qualité
- Liste de contrôle de la cohérence
- Erreurs de cohérence à éviter
- Tableau comparatif
Envoyez-nous la configuration, la quantité et le marché de destination, et nous vous indiquerons les critères d’acceptation que nous inscrireons dans la commande.


