
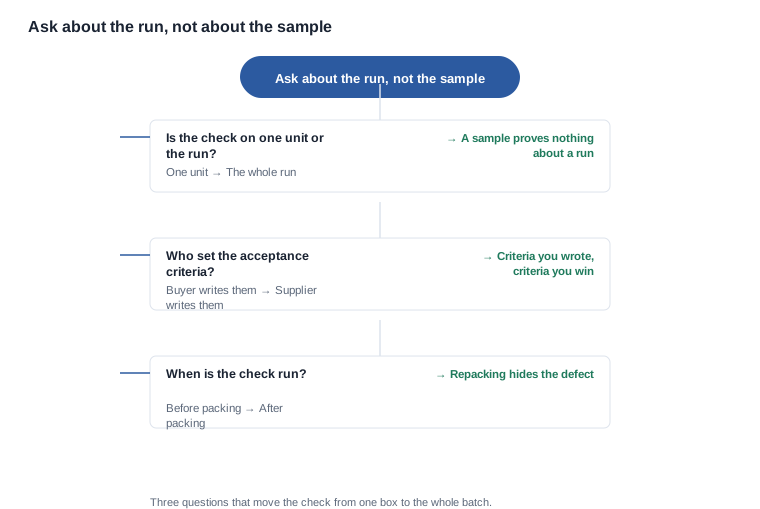
Spójność jakości smart glasses to nie to samo co dobry próbnik, a właśnie na tej różnicy opiera się większość kosztów. Dostawca może pokazać Ci idealny egzemplarz, a mimo to dostarczyć partię, która go nie odpowiada, ponieważ próbnik pochodzi z jednego punktu jednego procesu, natomiast partia jest wytwarzana w całym oknie produkcyjnym. Przed złożeniem zamówienia warto zadać pytania, które przekształcają stwierdzenie „próbnik był w porządku” w spisany standard, względem którego można mierzyć partię produkcyjną i rozstrzygać reklamacje. Jest ich sześć, a pierwsze zmienia sposób, w jaki odczytujesz wszystkie pozostałe odpowiedzi.
Spójność jakości smart glasses: właściwość partii, a nie próbnika
Kupujący, który to czyta, i ryzyko, które faktycznie kontroluje
Czytelnikiem jest kupujący po stronie marki, kupujący w kanale dystrybucyjnym lub importer, który zaakceptował próbnik i teraz decyduje, czy wydać zlecenie produkcyjne. Nie kontroluje przy tym próbnika. Kontroluje rozrzut — odległość między zaakceptowanym egzemplarzem a egzemplarzami, które przychodzą.
To właśnie rozrzut dociera do klienta. Jedna niezgodna z wymaganiami sztuka w partii kilku tysięcy oznacza rozmowę o zwrotach. Partia, w której dziesięć procent egzemplarzy ma tę samą wadę, oznacza rozmowę z kanałem dystrybucyjnym, rozmowę o ocenach i rozmowę z dostawcą o kolejnej partii. Komercjalna różnica między tymi dwoma wynikami jest znacznie większa niż koszt wadliwych egzemplarzy, dlatego o jakości warto porozmawiać rzetelnie przed zamówieniem, a nie po wysyłce.
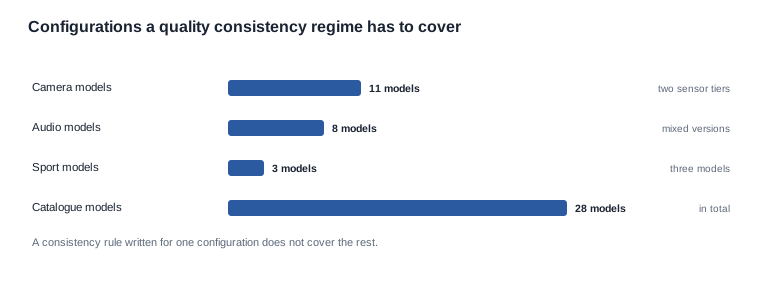
To, co wyróżnia tę kategorię, to liczba konfiguracji, które musi obejmować system zapewnienia jakości. Katalog obejmuje dwadzieścia osiem modeli: jedenaście modeli z kamerą, osiem modeli z dźwiękiem i trzy modele sportowe. Same modele z kamerą dzielą się na dwa opublikowane poziomy czujników: osiem megapikseli w ośmiu modelach i trzynaście megapikseli w trzech. Reguła spójności napisana dla jednej konfiguracji nie obejmuje automatycznie pozostałych, a dostawca, który mówi „nasza jakość jest spójna”, nie przekazał Ci żadnej użytecznej informacji, dopóki nie wiesz, o którą konfigurację i który etap chodzi.
Spójność i zgodność to dwa różne wymagania
Partia może być całkowicie spójna i całkowicie niezgodna z wymaganiami. Jeśli każdy egzemplarz w partii ma tę samą nieprawidłową wersję oprogramowania sprzętowego albo tę samą źle wyrównaną obudowę kamery, partia jest najbardziej spójną rzeczą w całym zakładzie. Spójność oznacza, że egzemplarze są do siebie podobne. Zgodność oznacza, że są zgodne ze specyfikacją.
Te dwa wymagania realizowane są za pomocą różnych mechanizmów. Zgodność wynika ze spisanej specyfikacji i kontroli zgodnej z nią. Spójność wynika z kontrolowanego procesu — tych samych materiałów, ustawień, procedur i osób — i jest właściwością partii produkcyjnej, a nie poszczególnego egzemplarza.
Ten podział ma praktyczne znaczenie dla Twoich pytań. „Czy sprawdzacie każdy egzemplarz?” jest pytaniem o zgodność, na które można odpowiedzieć „tak”, nawet jeśli nikt w ogóle nie rozważał kwestii spójności. „Skąd wiecie, że egzemplarze w tej partii są do siebie podobne?” jest pytaniem o spójność. To inne pytanie, na które wymaga innej odpowiedzi, zwykle obejmującej kontrolę materiałów wejściowych, kontrolę ustawień procesu i plan próbkowania, a nie badanie każdego egzemplarza.
Trzy etapy, na których rzeczywiście osiąga się spójność
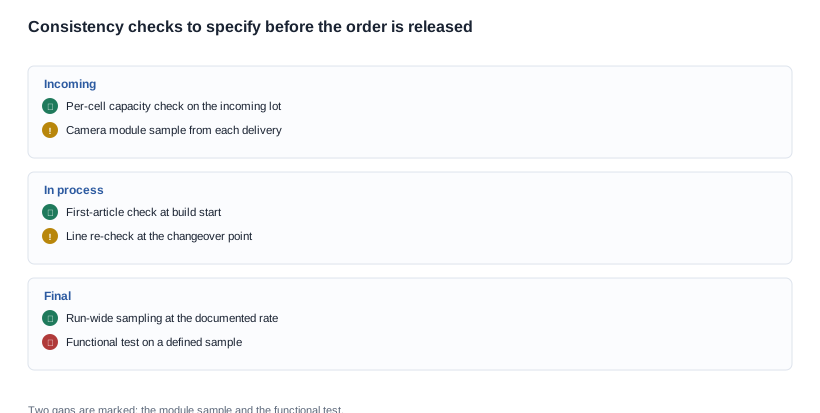
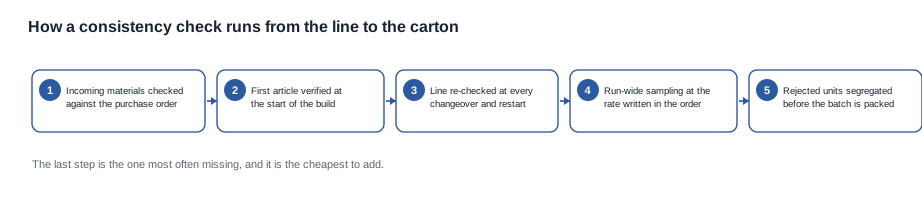
Spójność jest determinowana znacznie wcześniej niż kontrola końcowa. Przepada ona w trzech miejscach, a kupujący, który negocjuje wyłącznie trzecie, negocjuje najdroższe.
Materiały wejściowe. Jeśli ogniwa w partii pochodzą z dwóch partii o różnych właściwościach albo moduły kamer pochodzą z dwóch źródeł, egzemplarze z nich zbudowane różnią się od siebie. Żadna kontrola na końcu linii nie zapewni ich spójności. Dlatego pytanie o kontrolę materiałów wejściowych jest lepszym pytaniem o spójność niż pytanie o kontrolę końcową.
Ustawienia procesu. Linia montażowa przez pewien czas pracuje przy jednej konfiguracji. W jej trakcie ustawienia dryfują, chyba że ktoś je utrzymuje. Kontrola pierwszego egzemplarza na początku partii ustala punkt odniesienia, a ponowne sprawdzenie przy każdej zmianie ustawień lub ponownym uruchomieniu zapewnia jego ważność w całej partii, a nie tylko na jej początku.
Oddzielanie egzemplarzy niezgodnych z wymaganiami. To najtańsza i najczęściej pomijana metoda. Jeśli niezgodne egzemplarze są odkładane na bieżąco, wysyłana partia jest partią, która spełniła wymagania. Jeśli wracają do kartonu, partia zawiera wszystko, co wyprodukowała linia, a wynik kontroli opisuje próbnik, a nie wysyłkę.
Co oznacza spójność na każdym etapie między linią a kartonem
Na etapie wejścia: ta sama partia, ten sam numer części
Kwestia spójności podczas kontroli wejściowej polega na tym, czy części dostarczane do realizacji Twojego zamówienia są takimi samymi częściami, których użyto do wykonania próbnego egzemplarza. Brzmi to oczywisto, ale często tak nie jest, ponieważ próbny egzemplarz jest często wykonywany z dostępnych zapasów, natomiast zamówienie produkcyjne realizuje się na podstawie nowego zakupu.
Konkretne pytania, które pozwalają to rozstrzygnąć, są bardzo wąskie. Zapytaj, z jakiego numeru części lub jakiego dostawcy pochodzi moduł kamery dla Twojej konfiguracji oraz czy istnieje drugie źródło. Zapytaj, czy ogniwo dla Twojej konfiguracji jest przydzielone do Twojego zamówienia, czy pobierane z ogólnego zapasu. Zapytaj, co dzieje się z datą produkcji w przypadku zmiany części — w szczególności, czy zmiana skutkuje ponowną kontrolą i ponowną aprobatą próbnego egzemplarza.
Ostatnie z tych pytań ma większe znaczenie, niż się wydaje. Drugie źródło jest normalną i uzasadnioną decyzją zakupową, ale oznacza zmianę specyfikacji materiałowej, a próbny egzemplarz zatwierdzony przez kupującego wykonano na jej podstawie.
Na początku procesu: pierwszy egzemplarz i to, z czym jest porównywany
Kontrola pierwszego egzemplarza porównuje pierwsze sztuki schodzące z linii z zatwierdzonym egzemplarzem próbnym. Aby takie porównanie miało sens, trzy elementy muszą pozostać wspólne: konfiguracja, kompilacja oprogramowania sprzętowego oraz metoda testowania.
Najczęściej zapomina się o kompilacji oprogramowania sprzętowego. Egzemplarz próbny mógł zostać wykonany z użyciem starszej kompilacji oprogramowania sprzętowego niż ta, która zostanie użyta w serii produkcyjnej, ponieważ oprogramowanie sprzętowe jest stale rozwijane, a zamówienie produkcyjne składa się później. W rezultacie kupujący zatwierdza egzemplarz, którego oprogramowanie nie jest oprogramowaniem dostarczanym wraz z produktem, a podczas fizycznego porównania nie ma ono w ogóle widocznej postaci.
Drugim elementem jest metoda testowania. Kontrola przeprowadzona w sposób odmienny na etapie egzemplarza próbnego i na etapie produkcji nie potwierdza spójności; daje jedynie dwie niepowiązane obserwacje. Poproś o pisemne określenie metody testowania — co jest mierzone, w jaki sposób, na ilu egzemplarzach i jaki wynik jest zapisywany.
Przy zmianie produkcji: moment, w którym spójność jest zwykle tracona
Zmiana produkcji to moment, w którym linia przestaje wytwarzać jedną konfigurację i rozpoczyna wytwarzanie kolejnej: zmiana materiału, zmiana zmiany, przerwa na konserwację, wznowienie po awarii, ponowne uruchomienie tej samej konfiguracji po wystąpieniu usterki.
Każde z tych zdarzeń stanowi przerwę w ciągłości procesu, a w każdym z nich egzemplarze wyprodukowane przed nim i po nim mogą się różnić. Dlatego ponowna kontrola przy każdej zmianie produkcji jest najcenniejszą pojedynczą metodą kontroli spójności w całym systemie, a jednocześnie jest tania — wymaga tylko jednego egzemplarza i jednej procedury.
Zapytaj, w jaki sposób rejestrowane są zmiany produkcji. Rejestr zawierający czasy i wyniki stanowi dowód; dostawca, który twierdzi, że przeprowadza ponowne kontrole po zmianach produkcji, ale nie dysponuje takim rejestrem, opisuje jedynie zamiar.
Podczas kontroli końcowej: co faktycznie informuje Cię częstotliwość próbkowania
Próbkowanie jest normalną metodą kontroli końcowej, ponieważ sprawdzanie każdej sztuki w partii liczącej tysiące egzemplarzy nie ma sensu ekonomicznego. Plan próbkowania jest jednak twierdzeniem statystycznym i powinien zostać przedstawiony w warunkach, które czynią je twierdzeniem statystycznym: wielkość próby, liczba akceptacji, objęte klasy wad oraz sposób postępowania po przekroczeniu liczby akceptacji.
Klasy wad to element, który kupujący pomija. Próba dwudziestu egzemplarzy obejmująca kontrolę obudowy, przycisków, styków ładowania i opakowania akcesoriów to zupełnie inny dokument niż próba dwudziestu egzemplarzy obejmująca wyłącznie kontrolę obudowy. Oba zestawy opisuje się jednak jako „próbę dwudziestu egzemplarzy”.
Pozostałe dwa pominięcia mają większe znaczenie. Plan próbkowania, który nie określa postępowania w przypadku niezdatności, nie jest planem, ponieważ pozostawia nieokreślony los partii w momencie, w którym plan ma znaczenie. Plan milczący na temat daty wysyłki traktuje wynik jako formalność: niezdatna partia jest przydatna wyłącznie wtedy, gdy kupujący ma czas na podjęcie odpowiednich działań.
Kryteria akceptacji, które czynią spójność mierzalną, a nie przedmiotem sporów
Kryterium akceptacji, którego nie można zmierzyć, nie można egzekwować, a kryterium akceptacji, które nie zostało zapisane, nie można przytoczyć w roszczeniu. Poniższa tabela przedstawia kryteria, które warto mieć w formie pisemnej przed złożeniem zamówienia, wraz z metodą zastosowaną do każdego z nich.
| Kryterium | Sposób pomiaru | Wymagany poziom | Jak ujawnia się zawyżony wynik |
|---|---|---|---|
| Zgodność konfiguracji | Oznaczenie modelu na egzemplarzu w porównaniu z zamówieniem | Oznaczenie na egzemplarzu odpowiada zamówieniu | Egzemplarz z innego, podobnie nazwanego modelu |
| Praca baterii | Czas pracy w określonych warunkach testowych | Spełnia opublikowany czas pracy danego modelu | Wartość podana bez warunków testu, których dotyczy |
| Metoda ładowania | Zastosowane złącze ładowania | Odpiada opublikowanej metodzie danego modelu | Model, dla którego metoda nie została opublikowana, traktowany tak, jakby była znana |
| Zawartość zestawu akcesoriów | Zawartość opakowania sprawdzona względem specyfikacji | Opakowanie zawiera elementy wskazane w zamówieniu | Obecność etui lub ładowarki, których nie uwzględniono w ofercie |
| Wersja oprogramowania sprzętowego | Identyfikator kompilacji odczytany z urządzenia | Identyfikator na urządzeniu odpowiada zamówieniu | Identyfikator kompilacji, którego nikt wcześniej nie zapisał |
| Etykieta i oznaczenia | Oznaczenia na egzemplarzu w porównaniu z dokumentacją | Egzemplarz zawiera oznaczenia wymagane na rynku docelowym | Oznaczenie umieszczone na opakowaniu, ale nie na znajdującym się w nim egzemplarzu |
| Limity wyglądu | Określone kryteria dotyczące powierzchni i dopasowania w porównaniu ze specyfikacją | Spełnia określone kryteria | Limit ustanowiony po wykonaniu egzemplarzy |
Wiersz dotyczący czasu pracy i dlaczego opublikowana wartość wymaga podania warunków testu
Katalog publikuje czas pracy dla każdego modelu, a wartości te stanowią punkt odniesienia, który kupujący naturalnie wykorzysta. Przed zastosowaniem ich jako kryterium akceptacji konieczne jest dołączenie jednego warunku, ponieważ opublikowany czas pracy nie wskazuje poziomu naładowania, od którego rozpoczęto pomiar, ani kryterium kończącego pomiar.
Tę lukę widać w sposobie wyrażania samych wartości. Niektóre modele kamer publikują zakres — V06 i V03, S7 i V03 Pro publikują od pięciu do ośmiu godzin, a KY06 i MT5 od sześciu do ośmiu godzin — natomiast CY05, MT6 i L2 Utral, L1 Pro oraz CY03 publikują pojedynczą wartość około siedmiu godzin. Zakres i pojedyncza wartość wynikają z różnych praktyk pomiarowych, dlatego uczciwym sposobem ich wykorzystania jest wymaganie podania warunków testu wraz z liczbą, zamiast traktować zakres jako mniej rygorystyczną wersję pojedynczej wartości.
W tej samej obszarze występuje także druga, mniejsza pułapka, o której warto wiedzieć, ponieważ wyłapuje osoby szybko przeglądające katalog. Na różnych stronach katalogu czas pracy jest oznaczany różnymi określeniami, a w przypadku co najmniej jednego modelu kamery wiersz dotyczący czasu pracy zawiera etykietę normalnie stosowaną do czasu ładowania. Nie jest to tyle błąd katalogu, co przypomnienie, że etykieta nie jest definicją: kupujący porównujący dwa modele pod względem czasu pracy powinien potwierdzić, czy oba wiersze mierzą tę samą rzecz, zamiast zakładać, że wspólna etykieta oznacza wspólną metodę.
Wiersz dotyczący etykiety i oznaczeń oraz dlaczego jest to kwestia jakości
Oznaczenia na egzemplarzu nie są szczegółem estetycznym. Na rynku z wymogami dotyczącymi urządzeń radiowych identyfikacja na urządzeniu musi odpowiadać obowiązującej je dokumentacji, a właściwymi przepisami w zakresie urządzeń radiowych jest Dyrektywa (UE) 2014/53/WE w sprawie urządzeń radiowych. Egzemplarz, którego etykieta nie odpowiada dokumentacji, która go obejmuje, stanowi udokumentowaną niezgodność, niewidoczną dla osób, które nie wiedzą, czego szukać.
W tym miejscu milczenie katalogu staje się dla kupującego pomocne, a nie niezręczne. Katalog nie publikuje wiersza dotyczącego certyfikacji dla żadnego z dwudziestu ośmiu modeli, a jego tekst nie zawiera oznaczeń CE, FCC ani RoHS. Kupujący nie może więc zweryfikować tego kryterium na podstawie katalogu — musi je otrzymać w postaci dokumentów dotyczących konkretnego oznaczenia modelu. To powód, by o nie zapytać, a nie by zaakceptować ryzyko.
Audyt spójności przed wysłaniem pierwszej partii hurtowej
Weryfikacja w tej kategorii polega na kontroli dokumentów z końcową kontrolą fizyczną i działa najlepiej, gdy odbywa się przed rozpoczęciem produkcji, a nie po jej zakończeniu. Każdy z poniższych kroków ma test ukończenia: dokument z datą, numerem lub nazwanym osobistym odpowiedzialnym.
- Uzyskaj kryteria akceptacji na piśmie, własnymi słowami. Nie chodzi o odesłanie do standardu dostawcy, który został napisany tak, aby był możliwy do spełnienia. Kryteria przedstawione powyżej, wraz z metodą i dopuszczalnym limitem dla każdej pozycji, należy dołączyć do zamówienia zakupowego.
- Uzyskaj plan próbkowania przed rozpoczęciem produkcji, a nie po jej zakończeniu. Wielkość próbki, liczba sztuk dopuszczonych, klasy wad, reguła postępowania w razie niezgodności oraz czas potrzebny na otrzymanie wyniku. Jeśli wynik dotrze po wysłaniu towaru, plan będzie jedynie ozdobnikiem.
- Zorganizuj kontrolę pierwszej sztuki w sposób umożliwiający jej oględziny. Fotografia pierwszej sztuki jest dowodem; pierwsza sztuka trzymana przez własnego inspektora jest lepsza. To normalna prośba, a zarazem najtańszy moment w całym procesie, w którym można wykryć nieprawidłową konfigurację.
- Uzyskaj format dziennika zmian. Co jest rejestrowane, kiedy i kto go podpisuje. To sprawia, że deklaracja spójności jest możliwa do audytu, a nie jedynie wiarygodna.
- Uzyskaj informację o materiałach wejściowych konkretnie dla serii produkcyjnej. Czy ogniwo i moduł kamery do tego zamówienia pochodzą z tych samych partii, które wykorzystano w próbce, oraz co się zmieni, jeśli nie.
- Poproś o pisemną procedurę postępowania z wadliwymi sztukami. Dokąd trafiają odrzucone egzemplarze, jak są oznaczane i kto autoryzuje ich zwrot na linię produkcyjną. To etap decydujący o tym, czy wysłana partia jest tą samą partią, która przeszła kontrolę.
Wartość przeprowadzenia wszystkich sześciu działań przed rozpoczęciem produkcji polega na przekształceniu spójności z deklaracji w zapis. Kupujący, który dysponuje sześcioma dokumentami, może po fakcie odtworzyć losy partii; kupujący, który otrzymał jedynie ustną gwarancję, nie jest w stanie tego zrobić. Lista kontrolna spójności obejmuje te same sześć kroków w formie gotowej do wysłania dostawcy, a sekcja dotycząca spójności jakości zawiera strukturę referencyjną.
Miejsca, w których spójna produkcja wciąż nie sprawdza się w kanale sprzedaży
Partia jest spójna, ale wykonana w niewłaściwej konfiguracji
Co się dzieje. Każda sztuka w partii ma to samo akcesorium lub takie samo oznaczenie, którego nie zamawiano. Partia jest spójna wewnętrznie, kontrola przebiega zgodnie z zapisanymi kryteriami, a mimo towar jest niewłaściwy.
Dlaczego tak się dzieje. Kryteria spisano po ustaleniu konfiguracji, a nie przed nią albo konfiguracja się zmieniła, lecz kryteria nie zostały odpowiednio zmienione. Zmiana wykazu materiałów oznacza zmianę kryteriów akceptacji.
Jak tego unikać. Wyraźnie powiąż kryteria z konfiguracją i każdą zmianę wykazu materiałów potraktuj jako pisemne ponowne wydanie kryteriów oraz ponowną akceptację próbki. Artykuł o błędach wpływających na spójność omawia ten problem i powiązane z nim wzorce.
Akcesorium obecne tylko w niektórych opakowaniach
Co się dzieje. Próbka jest prawidłowa, ale produkcja już nie, ponieważ akcesorium pakowano według innej instrukcji. Niektóre opakowania zawierają etui, a inne nie.
Dlaczego tak się dzieje. W przypadku niektórych modeli pozycja akcesorium w tym katalogu jest naprawdę niejednoznaczna w specyfikacji. Nasz katalog podaje pojemność etui do ładowania dla pięciu modeli kamer, publikuje etui bez pojemności dla dwóch kolejnych, a dla czterech modeli w ogóle nie zawiera pozycji dotyczącej etui do ładowania — S7 i V03 Pro oraz V03 i V06. Instrukcja pakowania zawierająca określenie „z etui”, przy modelu bez odpowiedniej pozycji w katalogu, nie ma jasnego odniesienia.
Jak tego unikać. W zamówieniu zakupowym wskazaj pozycję akcesorium dla każdego modelu i na etapie próbkowania dodaj kontrolę zawartości opakowań, zamiast polegać na instrukcji pakowania.
Sztuka cięższa od zatwierdzonej
Co się dzieje. Próbka jest prawidłowa, ale produkcja jest cięższa, a przyczyną jest zmiana komponentu, a nie wada. Kupujący odkrywa to na podstawie faktury transportowej lub skargi dotyczącej opakowania.
Dlaczego tak się dzieje. Waga jest atrybutem, który kupujący najczęściej uznają za stały, ponieważ niemal wszystkie inne publikowane atrybuty są stałe. W naszym katalogu jedyną opublikowaną wagą modelu jest waga 158 gramów dla oprawy okularów MT6, która obejmuje baterię i kamerę, ale nie składane etui do ładowania; waga tego etui nie jest publikowana. W przypadku wszystkich pozostałych produktów w katalogu waga nie została podana.
Jak tego unikać. Poproś o wagę odpowiadającą konfiguracji produkcyjnej, zamiast przenosić wartość z próbki lub innego modelu, i traktuj nieoczekiwaną zmianę wagi jako zmianę komponentu, którą należy zadeklarować, a nie jako pomiar wart wyjaśnienia.
Oprogramowanie sprzętowe starsze o dwie wersje
Co się dzieje. Egzemplarze są fizycznie spójne, ale funkcjonalnie pozostają w tyle za wersją zatwierdzoną przez kupującego, a różnica ujawnia się w postaci kontaktów z działem wsparcia, a nie kryzysu zwrotów.
Dlaczego tak się dzieje. Próbka została wyprodukowana kilka tygodni przed złożeniem zamówienia produkcyjnego, a prace nad oprogramowaniem sprzętowym trwały w tym czasie bez przerwy.
Jak tego unikać. Wpisz identyfikator kompilacji do zamówienia zakupowego i potraktuj go jako kryterium akceptacji, a nie założenie. Następnie zapytaj, jak wygląda polityka przenoszenia kompilacji na produkcję: czy partia produkcyjna wykorzystuje kompilację próbki, czy bieżącą, oraz kto potwierdza tę decyzję.
Dokumentacja opisująca inny model
Co się dzieje. Towar jest prawidłowy, ale dokumentacja nie, więc wysyłka zostaje wstrzymana albo deklaracja zostaje zakwestionowany w miejscu docelowym.
Dlaczego tak się dzieje. Dokumentację przygotowano dla próbki, a zamówienie zostało później zmienione albo oznaczenie modelu w dokumentacji wskazuje model pokrewny, a nie zamówioną konfigurację.
Jak tego unikać. Przy wydawaniu dokumentu, a nie przy załadunku na magazynie, porównaj oznaczenie modelu na każdym dokumencie z oznaczeniem w zamówieniu zakupowym i na egzemplarzu. To niewielka kontrola o dużych konsekwencjach dla harmonogramu, dlatego zmianę w dokumentacji należy traktować jak zmianę konfiguracji.
Co publikujemy na temat jakości i do czego zobowiązujemy się w poszczególnych zamówieniach
Nie publikujemy wskaźników wadliwości, wartości wydajności ani liczb akceptacji dla naszych modeli i nie będziemy podawać typowej wartości, której nie można zweryfikować w odniesieniu do zamówienia. Wskaźnik wadliwości bez konfiguracji, ilości i okresu nie jest faktem dotyczącym naszej produkcji; jest jedynie pytaniem połączonym z przybliżeniem. Podanie takiej wartości wyglądałoby pewniej, ale byłoby mniej użyteczne niż określenie tego, do czego faktycznie możemy się zobowiązać.
Publikujemy natomiast specyfikację, którą musi spełniać spójna partia, a ta specyfikacja jest wyjątkowo kompletna w zakresie parametrów elektrycznych. Każdy z dwudziestu ośmiu modeli publikuje pojemność baterii, opublikowany czas pracy oraz czas ładowania, a dwadzieścia cztery z nich publikują również metodę ładowania. W przypadku MT6 i CY03 oraz L1 Pro i CY05 metoda ładowania nie została wymieniona. Klasa rozdzielczości kamery jest publikowana dla wszystkich jedenastu modeli z kamerą. Pozycja dotycząca etui ładującego jest publikowana dla pięciu modeli z kamerą wraz z pojemnościami etui; dla dwóch kolejnych etui opisano je bez wartości, a w przypadku czterech nie opublikowano żadnych danych. Oznaczenie IP54 występuje wyłącznie w modelach V06 i S7.
W odniesieniu do tej specyfikacji zobowiążemy się — dla konkretnego zamówienia i konkretnej konfiguracji — do stosowania kontroli materiału wejściowego dla partii tego zamówienia, kontroli pierwszej sztuki i ponownych kontroli przy zmianie produkcji, planu próbkowania wraz z liczbą akceptacji i klasami wad, procedury postępowania z wadliwymi egzemplarzami oraz raportu z inspekcji. Wyraźnie wskażemy również, których parametrów nie publikujemy dla danego modelu — masy we wszystkich modelach poza jednym, metody ładowania w czterech, pojemności etui w dwóch i wiersza dotyczącego etui w trzech — aby było wiadomo, które kryteria akceptacji musisz ustalić samodzielnie, a które ustalimy my.
To uczciwy podział obowiązków w tej branży. Specyfikacja jest jawna, proces stanowi zobowiązanie, które podejmujemy w odniesieniu do zamówienia, a kryteria akceptacji są dokumentem, w którym te dwie części się spotykają.
Powiązane lektury
- Sekcja dotycząca spójności jakości
- Lista kontrolna spójności
- Błędy dotyczące spójności
- Tabela porównawcza
Prześlij nam konfigurację, ilość i rynek docelowy, a wskażemy kryteria akceptacji, które wpiszemy do zamówienia.


