
Bir mikrofon spesifikasyonu, bir mikrofon ölçümü ve bir mikrofon süreci birbirinden farklı üç şeydir ve bu ürün kategorisinde sık sık birbirleriyle karıştırılır. Spesifikasyon, veri sayfasındaki bir sayıdır. Ölçüm, tek bir ortamda, tek bir ünite üzerinde, tek bir günde elde edilen bir sayıdır. Süreç ise üretim ünitelerini bu ölçüme yakın tutan kontroller bütünüdür. İlk ikisini koruyup üçüncüsü korumayan bir fabrika o gün şanslıydı; yalnızca spesifikasyonu sorgulayan bir tedarik ekibi ise bunu asla öğrenemez. Akıllı gözlük mikrofon kalite kontrolünün tamamı budur: soru, fabrikadan gelen rakam ne değildir, daha çok bu rakam değiştiğinde fabrikanın ne yaptığıdır.
Alıcı açısından pratik sonuç, uygulanması hiçbir maliyeti olmayan ve bir iade döngüsünü ortadan kaldıran bir satın alma kuralıdır: Belge aksiyonu belirtmedikçe her mikrofon iddiasını bir süreç iddiası olarak değerlendirin ve bu belgeyi tedarikçinin nazik bir jesti olmaktan ziyade satın alma siparişinin bir koşulu haline getirin.
Akıllı Gözlük Mikrofon Kalitesi: Bir kontrol noktasının dayanması gerekenler
Bu sorunun arkasındaki alıcı genellikle, ikisi de ses platformu için olmak üzere iki fiyat teklifi alan bir tedarik müdürüdür; her iki teklif de bir fabrikadan, çağrı odaklı bir kanal için ses öncelikli bir ürün için gelmiştir. Verilecek karar hangi mikrofonun daha iyi olduğu değildir. Hangi fabrikanın bir üretim süreci boyunca bir mikrofon özelliğini sabit tutabileceği ve alıcının bunu yapamadığında nasıl bileceğidir.
Bu kararı yöneten korku genel değil, belirli bir korkudur. Malların gecikmesinden veya evrakın hatalı olmasından değil; ilk müşteri yorumunun, karşı tarafın onları duyamadığını söylemesinden, kusurun aralıklı olmasından, alıcının test tezgâhında yeniden üretilememesinden ve fabrikanın yanıtının, numune ünitenin temsil edici olmadığı yönünde olmasından korkulur. Sevk edilen bir partideki aralıklı bir ses kusuru, boyut toleransı dışı bir durumdan farklı biçimde pahalıdır; çünkü gelen mal kabul kontrolünde görünmez, iade verilerinde açık bir örüntü olmadan kümelenir ve alıcının işaret edebileceği bir ölçüm bulunmaz.
Bu nedenle kontrol noktaları teknikten çok ticari açıdan önemlidir. Aşağıdaki her kontrol noktası, o noktada yakalanmadığı takdirde kimsenin kapatamadığı bir müşteri şikâyeti olarak ulaşacak belirli bir arıza nedeniyle mevcuttur.
Yayımlanan satırlar süreç hakkında hiçbir şeyi çözmez
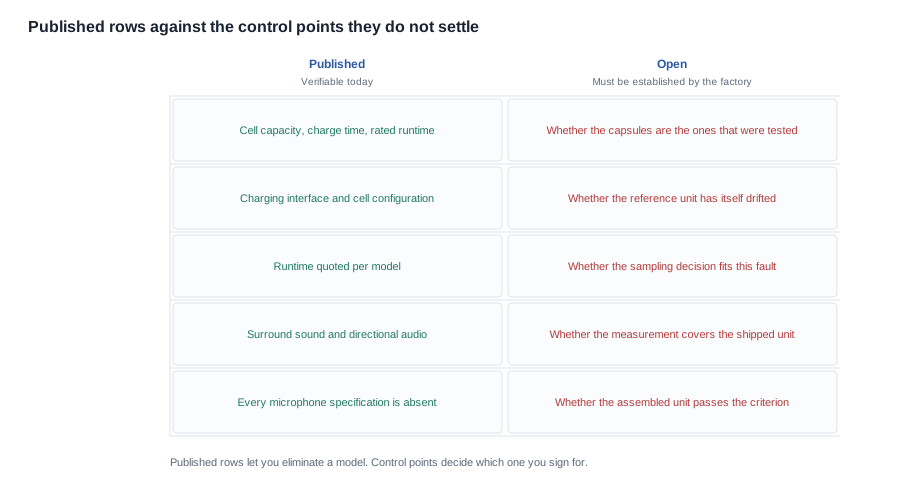
Katalogun Bluetooth ses ailesi için gerçekte yayımladığı bilgilere bakın. Ses ailesindeki her model, bir Bluetooth sürümü, bir kullanım süresi, bir pil yapılandırması, bir şarj süresi ve bir şarj yöntemi belirtir. K01 ve K02, iki pil başına 90 mAh, yaklaşık sekiz saatlik belirtilmiş kullanım süresi, manyetik şarj ve Bluetooth 5.3 bilgilerini yayımlar. D11 ve D12, tek bir 100 mAh pil, yaklaşık yedi saat, Type-C şarj ve Bluetooth 5.4 bilgilerini yayımlar. LC-105-1 ve LC-105-2, iki 55 mAh pil, yaklaşık sekiz saat ve manyetik şarj bilgilerini yayımlar. G07 ve YK12 ise iki 55 mAh pil ve yaklaşık altı saatlik daha kısa bir belirtilmiş kullanım süresi yayımlar; G07'nin ince ve çıkarılabilir kulp tasarımı, YK12'nin ise çevresel ses için ince kulp tasarımı öne çıkarılır. Spor modelleri, kendi koşullarında aynı beş satırı yayımlar: YKC02 iki 70 mAh pil, yaklaşık sekiz saat, manyetik şarj ve Bluetooth 5.4; D17 115 mAh, yaklaşık yedi saat ve Type-C üzerinde yaklaşık bir saatlik şarj süresi; ZH12 ise 100 mAh, yaklaşık sekiz saat ve yaklaşık bir saatlik şarj süresi bildirir.
Şimdi tüm bunların içinde eksik olanları sayın. Hiçbir model mikrofon sayısını yayımlamaz. Hiçbir model kapsül türünü, örnekleme hızını, hassasiyeti, sinyal gürültü oranını, frekans yanıtını, algılama mesafesini, iptal derinliğini veya hüzme oluşturma yöntemini yayımlamaz. Katalog akustik yaklaşımı — açık kulak akustik yapısı, yönlü ses, akıllı gürültü azaltma — adıyla belirtir; bu, teknik ailenin bir açıklamasıdır, onun ölçümü değil.
Bu, belirli bir nedenle önemlidir. Elektriksel satırlar neredeyse kendi kendilerini kanıtlar: Pil kapasitesi etiketle eşleşir veya eşleşmez; alıcı malları tartabilir. Akustik satırlar için durum farklıdır. Sevk kutusu, kapsüllerin ölçülen kapsüller olup olmadığı konusunda hiçbir şey söylemez. Dolayısıyla yayımlanan elektriksel bir satır, tedarik ekibine üretim hattı hakkında bir şey anlatır; buna karşılık yayımlanan bir akustik satır — var olsaydı — yine neredeyse hiçbir şey anlatırdı. Bu seride akustik satırların bulunmaması olağandır. Bunun sonucu, kalite hakkındaki tüm görüşmenin süreç düzeyinde gerçekleşmesi gerektiğidir.
Bir kontrol noktasının yakalamak üzere tasarlandığı arıza
Bileşen tedarikçisinden gelen yeni bir mikrofon kapsül grubunu düşünün. Hiçbiri bir testi geçemiyor. Hepsi tolerans sınırları içinde. Ancak popülasyon biraz kaymış ve bu kayma, yalnızca ölçülen sonuçta bir değişiklik olarak ortaya çıkıyor; reddedilen bir parça olarak değil. Fabrika bir referans birime karşı ölçüm yapıyorsa ve referans sabit aralıklarla kontrol ediliyorsa, kayma bir trend olarak ortaya çıkar ve araştırılır. Fabrika birinin bir gün elektronik tabloya girdiği bir sayıya karşı ölçüm yapıyorsa, kayma haftalık verilerde gürültü olarak görünür ve emilir.
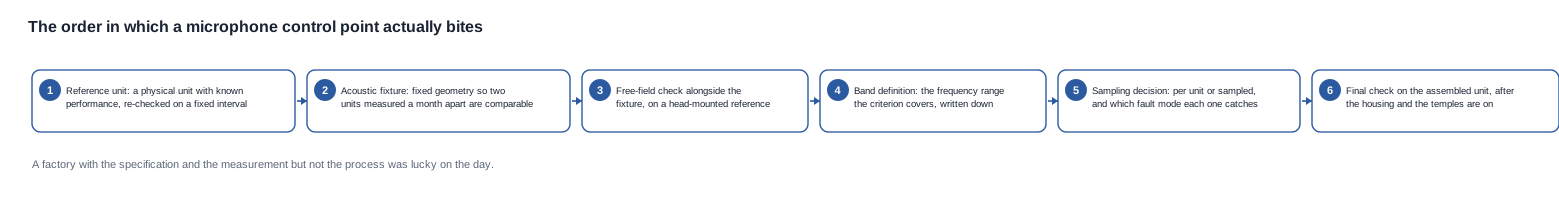
İkinci durum yaygındır ve gerçek kontrole sahip olmak isteyen bir alıcının, toleranstan önce referans birimi sormalarının nedenidir. Bilinen performansı olan, kontrollü koşullarda saklanan ve belirli bir programa göre yeniden kontrol edilen bir referans birim, birbirinden bir ay arayla yapılan iki ölçümün karşılaştırılabilir olmasını sağlar. Referans birim olmadan fabrikada yalnızca bir sayı bulunur, kontrol bulunmaz.
Gözlükte mikrofon kontrolü neden kulaklıktan daha maliyetlidir
Bu kategorinin kulaklığın sürecine direnç göstermesinin nedeni geometriktir. Bunu açıkça belirtmek, kulaklığa ait bir değerin neden aktarılamadığını ve kulaklığı üreten bir fabrikanın uyumluluk paketinin neden otomatik olarak gözlük üreten bir fabrikanın uyumluluk paketi olmadığını açıklar.
Kulaklıkta mikrofon, ağıza kısa bir mesafede, ağıza doğru yönelmiş bir boom veya gövde üzerinde, başla sabit bir ilişki içinde bulunur. Gözlükte ise mikrofon kulp veya çerçeve üyesi içinde daha uzakta, eksen dışında ve kişi her dönüş yaptığında başla birlikte hareket eden bir konumdadır. Aynı kapsül bu iki konumda aynı sonucu vermez. Hiçbir bileşen veri sayfası bu farkı kapsamaz; çünkü aktarım işlevi parçaya değil, ürüne aittir.
Bu durum, bir alıcının fiyat teklifinde ve teslim süresinde görmeyi beklediği üç maliyet sonucuna yol açar.
Birincisi, fikstür. Tekrarlanabilir akustik geometri, bir ölçümü karşılaştırılabilir bir sayıya dönüştüren unsurdur. Kulaklık fikstürü çoğu zaman tezgâh üzerindeki bir düzeneğin kendisi olabilir. Gözlük fikstürü ise ürünü tanımlı bir akustik kaynağa göre belirlenmiş bir konumda tutmalı ve birinci haftada üretilen birimle on ikinci haftada üretilen birim arasında tekrarlanabilir olmalıdır. Bu, kalıp işidir; kalıplar ise sermaye maliyeti ve değişiklik kontrolü sonuçları olan ayrı bir kalemdir.
İkincisi, serbest alan kontrolü. Fikstür tutarlılık sağlar; başa takılan bir referans üzerinde yapılan serbest alan kontrolü ise gerçeği ortaya koyar. Bir birim fikstür kriterini karşılayabilir, ancak ürünün satıldığı ortamda yine de kötü davranabilir; çünkü fikstür çenenin oluşturduğu gölgeyi, yüzün geometrisini veya kişinin hareketini içermez. İki düzen birlikte güvenilir yapılandırmayı oluşturur ve ikinci düzen daha pahalıdır.
Üçüncüsü, montajlı birim kontrolü. Kart üzerinde iyi, muhafaza içinde kötü ölçülen bir kapsül, montaj sırasında hasar görmüş, yapı tarafından engellenmiş veya baş üzerinde iyi çalışmayan bir konuma monte edilmiş olabilir. Bu arıza yalnızca kulaklar takıldıktan sonra ortaya çıkar; dolayısıyla kulaklar takıldıktan sonra kontrol edilmelidir. Bu aynı zamanda, yalnızca kart seviyesinde ölçüm yapan bir fabrikanın kontrol noktasının yanlış yerde olduğu anlamına gelir.
Tedarik ekibi açısından pratik yorum şudur: Mikrofon uyumluluk paketinin maliyeti, kapsülde değil; fikstürde, referans birimlerde ve örnekleme süresinde bulunur. Düşük bir birim fiyatı teklif edip fikstür görüşmesinden kaçınan bir fabrika, maliyetten nereye kaçındığını size bildirmiş olur.
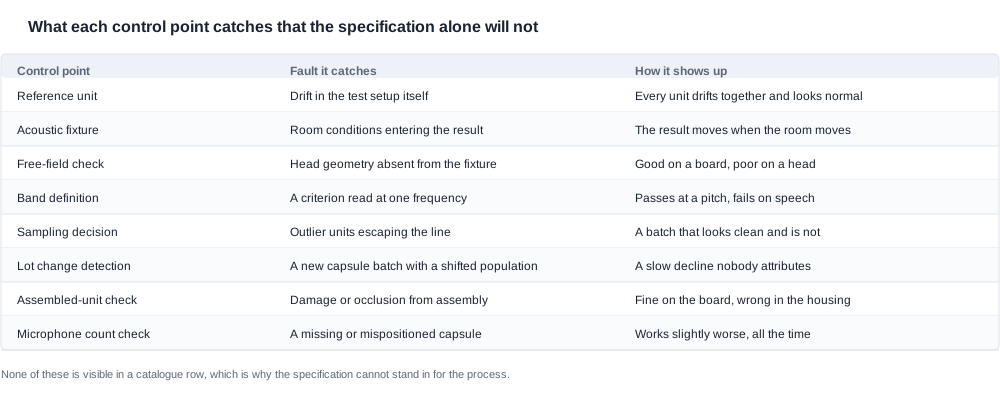
Bir tedarikçinin kanıtlaması gereken sekiz kontrol noktası ve bunların arkasındaki eşikler
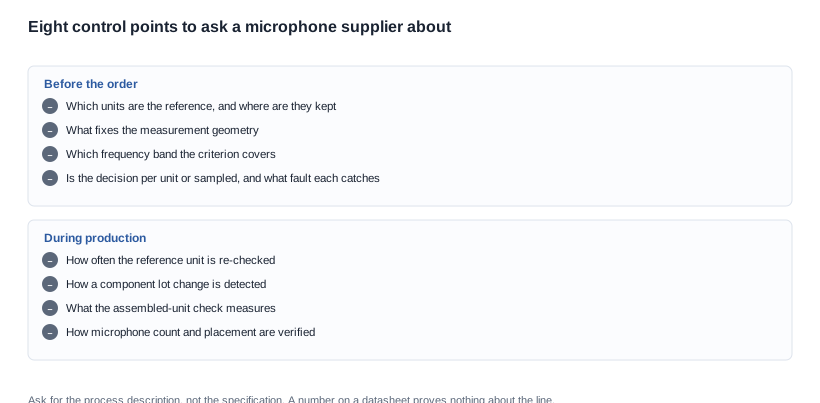
Aşağıdaki her kontrol noktası aynı şekilde ifade edilmiştir: nedir, tedarikçinin gösterebilmesi gereken şey nedir ve nokta eksik olduğunda başarısızlık nasıl görünür. Bunlar, mikrofon kalitesini kontrollü olarak tanımlayan iki fabrikayı karşılaştırmak için alıcının kullanabileceği ölçütlerdir; çünkü her iki açıklama da birbirinin aynısı gibi duyulur ve yalnızca kanıtlar bunları ayırır.
Bir: referans birim
Test düzenini normalleştirmek için kullanılan, bilinen performansa sahip, kontrollü koşullarda saklanan fiziksel bir birim. Sorusu, böyle bir birimin var olup olmadığı değil; nerede saklandığı, ne sıklıkla yeniden kontrol edildiği ve neye karşı kontrol edildiğidir. Kendisi kaymış olan bir referans birim, referans olmaktan daha kötüdür; çünkü kaymayı tüm üretim popülasyonunda görünmez bir değişime dönüştürür.
İki: akustik fikstür
Sabit geometri, sabit kaynak konumu, sabit mesafe; böylece bu sabah ölçülen birimle gelecek ay ölçülen birim aynı şekilde ölçülür. Bu olmadan test, bir odadır ve oda sonucun parçasıdır. Bu yöntemin yakaladığı hata biçimi, oda değiştiğinde ölçümün de değişmesidir; farklı bir tezgâh, farklı bir bina veya farklı bir hafta.
Üçüncü: fikstürle birlikte serbest alan kontrolü
Çıplak ürün yerine başa takılan bir referans üzerinde ve ideal olarak fikstür ölçümüyle aynı oturumda gerçekleştirilir; böylece ikisi karşılaştırılabilir. Baş geometrisi hatasını yakalayan kontrol noktası budur. Bunu uygulamayan bir fabrikanın göstergesi, tüm ölçümlerin fikstür üzerinde, hiçbirinin baş üzerinde yapılmasıdır.
Dördüncü: ölçütün kapsadığı bant
Frekans bandı boyunca ifade edilen bir ölçüt anlamlıdır; tek bir frekansta ifade edilen ölçüt ise değildir. Çünkü konuşma anlaşılabilirliği tek bir perde değil, bir bant içinde yer alır. Tedarikçi, ölçütün spektrumun hangi bölümünü kapsadığını ve bu bant içindeki eşiği belirtebilmelidir. Bu yöntemin yakaladığı hata, belirli bir perdede geçerli olup konuşmada başarısız olan birimdir; yani testi geçen fakat müşteriyi başarısız bırakan birimdir.
Beşinci: birim bazlı test veya örnekleme kararı
Her birimi test etmek daha geniş bir hata yelpazesini yakalar ancak üretim hattı zamanı maliyeti getirir. Örnekleme sistematik hataları yakalar, aykırı değerleri ise kaçırır. İkisinin de yanlış olmadığı söylenebilir; ancak kararın belirtilmemesi yanlıştır. Çünkü belirtilmemiş bir karar, hat yoğunlaştıkça örnekleme doğru kayar ve bu kayma, çok sayıda ürün sevk edilene kadar görünmez hâle gelir.
Her örnekleme kuralının hangi hata biçimini yakalamak üzere tasarlandığını sorun. Hata biçimleri üzerinden yanıt veren tedarikçinin gerçek bir örnekleme planı vardır. "AQL örneklemesi yapıyoruz" diyen tedarikçinin ise genel bir kalite sistemi ve üzerinde hiç düşünülmemiş bir mikrofon vardır.
Altıncı: üretim süreci boyunca oluşan kayma
Buradaki kontrol, referans birimin yeniden kontrol aralığı ve bir bileşen lotu değişikliğinin nasıl algılandığı yoldur. Bu yöntemin yakaladığı hata sessizdir: farklı bir toleransa sahip yeni bir kapsül lotu gürültülü biçimde başarısız olmaz; ürün popülasyonunun yerini değiştirir. Referans birim bulunmadığı ve kontrol edilmediği sürece, yavaş bir performans düşüşünü hiç kimse lot değişikliğine bağlamaz.
Yedinci: monte edilmiş birim kontrolü
Kutu ve kollar takıldıktan sonra gerçekleştirilir ve müşterinin fiilen aldığı ürün ölçülür. Montaj hasarı, yapısal örtülme ve montaj konumu hatalarını yakalar. Üçü de kart düzeyinde görünmezdir. Bu, sekiz kontrol noktası arasında en değerli olanı ve en sık atlananıdır; çünkü üretim hattı zamanı açısından en pahalısıdır.
Sekizinci: mikrofon sayısı ve yerleşim doğrulaması
Tasarım bir dizi gerektirdiğinde, her birimde mikrofon sayısı ve düzeni doğru olmalıdır. Hüzme oluşturma düzeninde eksik veya yanlış konumlandırılmış bir kapsül gürültülü biçimde başarısız olmaz; yalnızca sürekli olarak olması gerektiğinden biraz daha kötü çalışan bir ürün ortaya çıkarır. Kimse, rakip ürün aynı testte karşısına konulana kadar bunu fark etmez.
Bu sekiz neden iki fabrika arasında adil bir karşılaştırma sağlar
İki fabrika da mikrofon kontrolünü kapsamlı olarak tanımlar ve bu tanımlar birbirinin yerine kullanılabilir. Yukarıdaki sekiz nokta ayırt edicidir; çünkü her biri alıcının talep edebileceği bir kayıt oluşturur: referans birim günlüğü, fikstür çizimi, bant tanımı, örnekleme planı, yeniden kontrol programı, monte edilmiş birim sonucu ve sayım doğrulama adımı. Bunların tamamına sahip bir fabrika bir süreci tanımlamaktadır. Bunlara sahip olmayan bir fabrika ise yalnızca bir niyeti tanımlamaktadır.
Fabrika ziyareti olmadan tedarikçinin mikrofon sürecini denetlemek
Çoğu tedarik alma ekibi ilk siparişte fabrikayı ziyaret etmez ve temel unsurları belirlemek için bunu yapmaları gerekmez. Aşağıdaki denetim, bir belge talebi ve bir görüşmeden oluşur; masa başında oturan bir alıcı tarafından yürütülebilir. Her adımın, depozito ödenmeden ön değerlendirilebilecek bir tamamlanma ölçütü vardır.
Birinci adım: toleransı değil, kontrol noktalarını isteyin
Sekiz noktayı bir liste hâlinde gönderin; hangilerinin uygulandığını, hangilerinin yalnızca bazı modeller için uygulandığını ve hangilerinin henüz oluşturulmadığını sorun. Önemli olan yanıt, "hepsi" diyen değil; "henüz monte edilmiş birim kontrolümüz yok" diyen yanıttır. Eksikleri de dâhil olmak üzere net yanıt veren tedarikçinin yanıtlarından yararlanabilirsiniz.
Bu adımın tamamlanma ölçütü, uygulanan kontrol noktalarını, kapsadıkları modelleri ve eksikleri belirten yazılı bir listedir.
İkinci adım: referans birimin ne olduğunu ve nasıl yeniden kontrol edildiğini sorun
Nerede saklandığını, ne sıklıkla kontrol edildiğini, neye karşı kontrol edildiğini ve kontrol başarısız olduğunda üretim partisine ne olduğunu sorun. Son bölüm ayırt edici sorudur. Sapma tespitine sahip bir fabrikanın, başarısız referans kontrolü için genellikle üretimi durdurma ve yeniden ölçüm gibi belirlenmiş bir yanıtı vardır. Böyle bir yanıtı olmayan fabrikanın ise cevabı yoktur.
Tamamlama ölçütü, yeniden kontrol aralığının ve başarısız kontrol durumunda uygulanacak sonucun yazılı olarak belirtilmesidir.
Üçüncü adım: bant tanımını ve örnekleme planını isteyin
Ölçütün hangi frekans bandını kapsadığını, eşiğin ne olduğunu, testin birim başına mı yoksa örnek alınarak mı yapıldığını ve her örnekleme kuralının hangi arıza modunu yakaladığını sorun. Ardından tarihleri ve uygulandıkları modelle birlikte en son iki sonucu isteyin.
Tamamlama ölçütü, tarih, model tanımı ve belirtilmiş koşul içeren bir sonuçtur. Tarihi olmayan bir sonuç sonuç değildir.
Dördüncü adım: izlenebilirlik bağlantısını kurun
Test edilen birimin gönderilen birimlerle ilişkisini sorun: bileşen lotu, üretim tarihi ve test edilen örnekle üretim partisi arasındaki ilişki. Bu, üçüncü taraf raporunu kullanılabilir hâle getiren satırdır. Örnek üzerinde hazırlanan rapor, örnekle ilgili kanıttır. İzlenebilirlik bunu sizin siparişinizle ilgili kanıta dönüştürür.
Tamamlama ölçütü, örnekten lota uzanan belgelenmiş bir bağlantıdır.
Beşinci adım: üçüncü taraf raporunun nasıl olması gerektiğini belirleyin
Alıcı bağımsız kanıt istiyorsa, özetini değil raporun kendisini isteyin: standart, yöntem, örneklem büyüklüğü, tarih, test edilen yapılandırma ve adını belirttiği model listesi. Yöntem içeren bir rapor, yöntemsiz bir sayıdan daha değerlidir; tamamlanmış montaj üzerinde hazırlanan rapor ise tezgâh üzerinde hazırlanan bir rapordan daha değerlidir.
Tamamlama ölçütü, model listesi fiilen sipariş edilen modellerle karşılaştırılarak kontrol edilmiş rapordur. Bu, giriş koruma derecelendirme sorusunun gerektirdiği belge disiplininin aynısıdır ve mantık da aynıdır: farklı bir yapılandırmayı belirten bir belge sizin yapılandırmanızı kapsamaz.
Altıncı adım: kabul ölçütlerini satın alma siparişine yazın
Son adım, en sık atlanan ve yalnızca uygulanabilir olan adımdır. E-posta içinde yer alan ölçütler bağlayıcı değildir. Satın alma siparişinde yer alan ölçütler ise bağlayıcıdır. Modeli, geçer koşulu, örnekleme planını, gönderimle birlikte sunulacak belgeleri ve koşulun karşılanmaması hâlinde uygulanacak çözümü belirtin.
Tamamlama ölçütü, tedarikçinin accountable tutulabileceği bir satın alma siparişidir; bu, niyetleri tanımlayan kalite anlaşmasından farklı bir belgedir.
İlk üretim partisine kadar görünmeyen başarısızlıklar
Bunlar, satın alma ekibinin örnek testi geçtikten sonra keşfettiği başarısızlıklardır. Belirti, kök neden ve önlem yazılı olarak belirtilir; böylece önlem eyleme dönüştürülebilir olur, slogan olmaz. Aşağıdaki önlemlerin her biri ayrıca satın alma siparişine eklenebilecek bir ifadedir; program değişikliği karşısında hayatta kalabilecek tek yer satın alma siparişidir.
Belirti: ilk yüz birim iyidir, sonraki lot daha kötüdür
Kök neden: referans birim olmadığı için popülasyonu değiştiren bir bileşen lotu değişikliğinin görünmez hâle gelmesi veya kontrol edildiği hâlde göz ardı edilen bir referans birim.
Önlem: referansın yeniden kontrol aralığını, lot izlenebilirliğini ve başarısız referans kontrolü için belirtilmiş bir sonucu zorunlu kılın. Üretimi durdurup yeniden ölçme kuralı, toleranstan daha değerlidir; çünkü tolerans, kendi sınırları içinde kalan bir kaymayı göremez.
Belirti: birimler tezgâhta iyidir, muhafaza içinde yanlıştır
Kök neden: birleşik birim üzerinde hiçbir kontrol yapılmadığından montaj veya örtüşme arızasının kapsam dâline hiç dâhil edilmemiş olması.
Önlem: birleşik birim kontrolünü, sonucu ve tarihiyle birlikte adlandırılmış bir kontrol noktası olarak zorunlu kılın. Tedarikçi bunu sunamıyorsa, bu sessizce riski kabul etmek için bir gerekçe değil, sonraki üretim partisi hakkında kapsam belirleme görüşmesidir.
Belirti: dizi çalışır, ancak tasarımın izin verdiğinden daha kötüdür
Kök neden: sayım kontrolü mevcut olmadığı için hiçbir sayım kontrolünün yakalayamayacağı eksik veya yanlış konumlandırılmış bir kapsül.
Önlem: sayım ve yerleşim doğrulama adımını zorunlu kılın; düzen yalnızca bir sayımdan değil, konum bazlıysa bunu her birimde uygulatın.
Belirti: birim sessizdir ve kazanç artışı onu daha gürültülü hâle getirmiştir
Kök neden: gerçek neden ses yakalama yolunda olduğu hâlde, duyarlılık şikâyetinin bir yazılım sorunu olarak ele alınması ve böylece düzeltmenin arızayı gidermek yerine yerini değiştirmesi.
Önleme: Herhangi bir değişiklik üzerinde anlaşmaya varılmadan önce mevcut platformda temel ölçüm alınmalıdır — sessizlik, bir metre ve üç metre mesafeden sabit metin okunması ve gerçek bir ağ üzerinden yapılan çağrı. Temel ölçüm olmadan hiçbir değişiklik değerlendirilemez ve arıza, birimler arasındaki normal değişimden ayırt edilemez.
Belirti: İadeler rastgele görünüyor ve kimse sonuçlandıramıyor
Kök neden: Alıcının kendi elinde ölçüm yapılmadığı için her iddia izlenimlere dayanarak tartışılıyor ve anlaşmazlık ürünün kendisinden ziyade kimin haklı olduğu üzerine kuruluyor.
Önleme: İlk sevkiyattan iki birimde sabit protokol uygulayın ve kayıtları saklayın. Tek bir parti içindeki birimler arasındaki değişim, sık sık iki tedarikçi arasındaki değişimden daha büyüktür; iadeler de tam olarak bu değişimlerden oluşacaktır.
Var olmayan bir teknik özellik etrafında numune sipariş yönetmek
Aşağıdaki, bir müşteri projesi değil, uygulanan tedarik senaryosudur; adımların fiilen hangi sırayla yürütüldüğünü göstermek için hazırlanmıştır.
Çağrı odaklı bir ses kanalı için ilk siparişini açan bir marka alıcısı, iki adet 55 mAh pil, yaklaşık sekiz saatlik belgelenmiş kullanım süresi, manyetik şarj; yönlendirilmiş ses ve akıllı gürültü azaltma özelliklerine sahip açık kulak akustik yapısı sunan Bluetooth 5.4 platformlu bir tedarikçiden ürün almaktadır. Alıcının iç politikası, satın alma emri imzalanmadan önce bir mikrofon değeri gerektirmektedir. Tedarikçinin mikrofon değeri bulunmamaktadır; bunun nedeni katalogda da bulunmamasıdır: serideki hiçbir model için akustik ölçüm yayımlanmamıştır.
İlk karar ne isteneceğidir. Bir değer istemek hiçbir sonuç vermez. Süreç açıklamasını istemek ise bir belge getirir. Talep, kontrol noktalarını; bunlardan hangilerinin uygulanmakta, hangilerinin kısmen uygulanmakta ve hangilerinin belirlenmemiş olduğu sorusuyla birlikte sekiz kontrol noktası olarak gönderilir.
İkinci karar, dönen yanıttaki eksikliklerle ne yapılacağıdır. Önemli olan yanıt, bu sipariş sırasında kapanacak bir eksikliği kapanmayacak bir eksiklikten ayıran yanıttır. Kalıbı olan ancak monte edilmiş birim üzerinde kontrol yapmayan bir fabrikada, alıcı maliyeti karşıladığında ilk üretim partisi boyunca kapanabilecek bir eksiklik vardır. Referans birimi ve buna yönelik planı olmayan bir fabrikada ise eksiklik kapanmaz; çünkü kısıt ekipman değil, disiplindir.
Üçüncü karar, satın alma emrinin ne içereceğidir. Akustik bir değer mevcut olmadığından emir akustik kabul kriteri içeremez. Bunun yerine belgesel bir kriter içerebilir: uygulanan kontrol noktaları, her sevkiyatla birlikte sağlanan referans yeniden kontrol kaydı, lot izlenebilirliği ve numune alma planı. Emir, alıcının ilk teslimattaki iki birimde kendi protokolünü uygulayacağını ve sonucun ikinci teslimat için referans olacağını da kaydeder.
Dördüncü karar, ürün ilanında neyin yer alacağıdır. Mikrofon performansıyla ilgili hiçbir şey; çünkü alıcının arkasında durabileceği ölçülmüş hiçbir şey bulunmamaktadır. İlan, yayımlanan yapılandırmayı ve teknik yöntem ailesini tanımlar ve burada sona erer.
Bu, rahatsız edici bir başlangıç noktasından çıkan savunulabilir bir sonuçtur. Alıcı bir değer elde edemedi; bunun yerine bir süreç, bir belge seti ve temel ölçüm elde etti. İkinci siparişin tekrar mı yoksa müzakere mi olacağını fiilen belirleyen de budur.
Adı konması gereken denge, bu alıcının bilinçli olarak kabul ettiği denkedir. Daha kısa bir yol mevcuttu: teknik yöntem adlarını kabul etmek, ilana bir mikrofon ifadesi eklemek ve iadelerin izlenimler üzerinden tartışılmasını kabul etmek. Bu yol siparişten önce daha ucuz, sonrasında daha pahalıdır; çünkü yanlışlanamayan her iddia aynı zamanda uygulanamaz da. Sipariş vermeden önce kendinize sorulacak soru, fabrikanın bir mikrofon süreci olup olmadığı değil; fabrikanın tutulacağı altı belgeyi adlandırıp adlandıramadığınızdır. Adlandıramıyorsanız teklif ne derse desin süreç belirlenmemiştir.
İkisi de kontrol uyguladığını iddia eden iki fabrika arasında nasıl seçim yapılır
İki fabrika mikrofon kontrolünü aynı sözlükle tanımladığında, kısa liste kanıtlar ve sıfatlar yerine oluşturulur; fabrikaları ayıran yalnızca dört belge vardır: eksiklikleri belirtilen kontrol noktaları listesi, başarısız bir kontrolün sonucunu gösteren referans birimi yeniden kontrol programı, modeli ve koşulları belirtilen en güncel tarihli sonuç ve test edilen numuneyi bir lotla ilişkilendiren izlenebilirlik kaydı. Dördünü de üreten bir fabrika kanıtlara dayalı olarak kısa listeye alınabilir. Hiçbirini üretmeyen bir fabrikanın ise tanıyamadığı bir süreci vardır; buradaki denge fiyat değil, sürecin oluşturulmasını kendiniz finanse etmeye istekli olup olmadığınızdır; bu, hem gerçek bir maliyet hem de gerçek bir takvimdir.
Neleri yayımlıyoruz ve bunun yerine sizden neleri doğrulamanızı istiyoruz
Kataloğumuz, Bluetooth ses ailesindeki her modelin elektriksel ve yapısal satırlarını yayımlar; akustik teknik adlarını da yayımlar: açık kulak akustik yapısı, yönlü ses, akıllı gürültü azaltma. Hiçbir model için mikrofon özelliği yayımlamaz: algılama mesafesi, sinyal-gürültü oranı, frekans yanıtı, mikrofon sayısı, hüzme oluşturma açıklaması ve üçüncü taraf akustik raporu yok. Bu bir taslak kısayolu değildir. Bu ölçümler bize doğrulanmadı ve kanıtlayamadığımız bir süreci tanımlamayacağız.
Kolayca gözden kaçabilen bir sınırı da açıkça belirteceğiz. Kendi hat tarafı kontrollerimiz, örnekleme frekanslarımız, referans ünite uygulamamız ve test düzeneklerimiz de yayımlanmaz; çünkü şirket bunları bize doğrulamamıştır. Kanıtlayamadığımız bir süreci tanımlamayacağız; bu, kendi hat tarafımız için de başkaları için olduğu kadar geçerlidir.
Yapabileceğimiz şey, belirli bir modeli ve belirli bir mikrofon iddiasını ele alıp, bugün belgeleyebildiğimiz sekiz kontrol noktasından hangilerini belgeleyebildiğimizi; kalite sorusunu yanıtlamadan önce hangilerinin ortaya konması gerektiğini ve bu bilgileri elinde tutan bir tedarikçiden alıcının neleri talep etmesi gerektiğini söylemektir. Numune bize gönderildiğinde, sabit protokolü sizinle birlikte uygulayacak ve duyduğumuzu, sonucun beklentiden daha kötü olduğu durumlar dahil, raporlayacağız.
Karşılaştırdığınız modelleri, satıldıkları kanalı ve tedarikçinin teklifindeki mikrofon iddiasını bize gönderin. Size bu yapılandırmaya hangi yayımlanmış satırların geçerli olduğunu, akustik satırların neyi belirleyemeyeceğini ve yanıtın uygulanabilir olması için sipariş belgesine nelerin eklenmesi gerektiğini söyleyelim.
İlgili okuma
- Ailenin dayandığı teknik — açık kulak ses
- Doğrulama yolu — tedarikçi doğrulaması
- İddialar ve okuma yöntemi — üretici iddiaları
- Aynı bileşenin belgelendirme tarafı — mikrofon kalitesi ve belgelendirme
Modeli ve mikrofon iddiasını bize bildirin; bugün belgeleyebildiğimiz kontrol noktalarını ve önce ortaya konması gerekenleri söyleyelim.


