
Uma especificação de microfone, uma medição de microfone e um processo de microfone são três coisas diferentes e, nesta categoria de produtos, são confundidas rotineiramente entre si. A especificação é um número em uma folha de dados. A medição é um número obtido em um ambiente, em uma unidade, em um único dia. O processo é o conjunto de controles que mantém as unidades produzidas próximas dessa medição. Uma fábrica que preserva os dois primeiros, mas não o terceiro, teve sorte naquele dia, e uma equipe de compras que pergunta apenas sobre a especificação nunca descobrira isso. Este é o tema central do controle de qualidade do microfone dos smart glasses: a questão não é qual número a fábrica informa, mas o que ela faz quando esse número se desloca.
A consequência prática para um comprador é uma regra de compras que não custa nada para ser aplicada e evita um ciclo de devoluções: trate toda alegação sobre o microfone como uma alegação sobre o processo até que um documento indique o contrário, e torne esse documento uma condição da ordem de compra, em vez de uma cortesia do fornecedor.
Qualidade do microfone dos smart glasses: o que um ponto de controle deve suportar
O comprador por trás dessa pergunta costuma ser um gerente de suprimentos que recebeu duas solicitações de cotação, ambas para uma plataforma de Áudio, ambas de uma fábrica e ambas cotando um produto orientado por voz para um canal centrado em chamadas. A decisão a tomar não é qual microfone é melhor. É qual fábrica consegue manter uma característica do microfone estável ao longo de um lote de produção e como o comprador saberá caso isso não aconteça.
O medo que governa essa decisão é específico, não geral. Não é que as mercadorias chegarão atrasadas ou que a documentação esteja errada. É que a primeira avaliação do cliente dirá que a outra pessoa não consegue ouvi-lo, que o defeito é intermitente, que não pode ser reproduzido na bancada do comprador e que a resposta da fábrica será que a unidade de amostra não era representativa. Uma falha de voz intermitente em um lote enviado é cara de uma maneira que uma não conformidade dimensional não é, porque é invisível na inspeção de recebimento, se concentra nos dados de devoluções sem um padrão evidente e o comprador não tem nenhuma medição que possa indicar.
É por isso que os pontos de controle são comercialmente, e não apenas tecnicamente, importantes. Cada ponto de controle abaixo existe porque uma falha específica, se não for detectada nesse ponto, chegará como uma reclamação de cliente que ninguém conseguirá encerrar.
As linhas publicadas não esclarecem nada sobre o processo
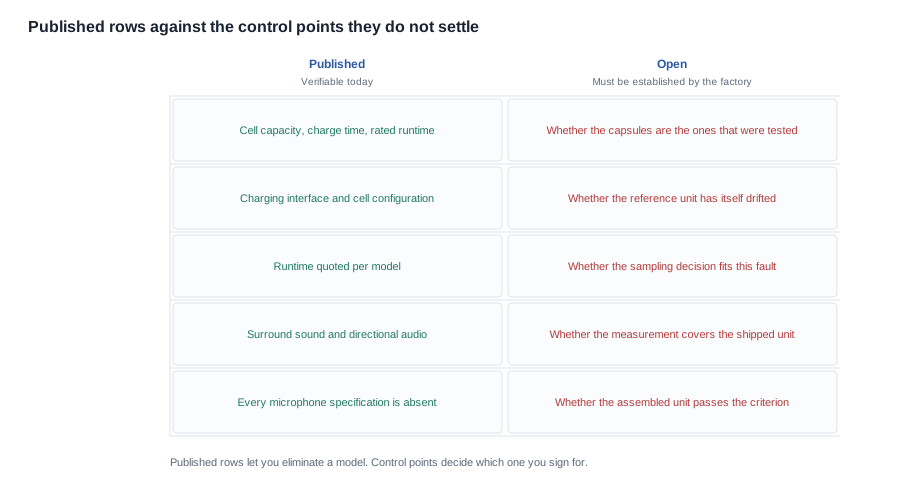
Veja o que o catálogo realmente publica para a família de Áudio Bluetooth. Todos os modelos da família de Áudio apresentam uma versão Bluetooth, uma autonomia nominal, uma configuração de bateria, um tempo de carregamento e um método de Carregamento. O K01 e o K02 publicam 90 mAh por célula em duas células, aproximadamente oito horas de uso nominal, Carregamento magnético e Bluetooth 5.3. O D11 e o D12 publicam uma única célula de 100 mAh, aproximadamente sete horas, Carregamento Type-C e Bluetooth 5.4. O LC-105-1 e o LC-105-2 publicam duas células de 55 mAh, aproximadamente oito horas e Carregamento magnético. O G07 e o YK12 publicam duas células de 55 mAh e uma janela nominal mais curta, de aproximadamente seis horas, com o G07 destacado por uma haste fina e removível e o YK12 por uma haste fina com som envolvente. Os modelos esportivos publicam as mesmas cinco linhas em seus próprios termos: o YKC02 publica duas células de 70 mAh, aproximadamente oito horas, Carregamento magnético e Bluetooth 5.4; o D17 publica 115 mAh, aproximadamente sete horas e um tempo de carregamento de cerca de uma hora com Type-C; e o ZH12 publica 100 mAh, aproximadamente oito horas e cerca de uma hora para carregar.
Agora, conte o que está ausente em tudo isso. Nenhum modelo publica a quantidade de microfones. Nenhum modelo publica o tipo de cápsula, a taxa de amostragem, a sensibilidade, a relação entre sinal e ruído, a resposta de frequência, a distância de captação, a profundidade de cancelamento ou o método de formação de feixe. O catálogo nomeia a abordagem acústica — estrutura acústica de ouvido aberto, Áudio direcional, redução inteligente de ruído —, e isso é uma descrição da família de técnicas, não uma medição dela.
Isso importa por um motivo específico. As linhas elétricas são quase autocomprováveis: a capacidade da bateria corresponde ao rótulo ou não corresponde, e o comprador pode pesar as mercadorias. As linhas acústicas não são. Nada na embalagem de envio informa se as cápsulas eram as mesmas que foram medidas. Portanto, uma linha elétrica publicada diz algo à equipe de suprimentos sobre a linha de produção, e uma linha acústica publicada — se existisse — ainda diria quase nada. A ausência de linhas acústicas nesta linha de produtos não é incomum. A consequência é que toda a conversa sobre qualidade precisa ocorrer no nível do processo.
A falha que um ponto de controle foi projetado para detectar
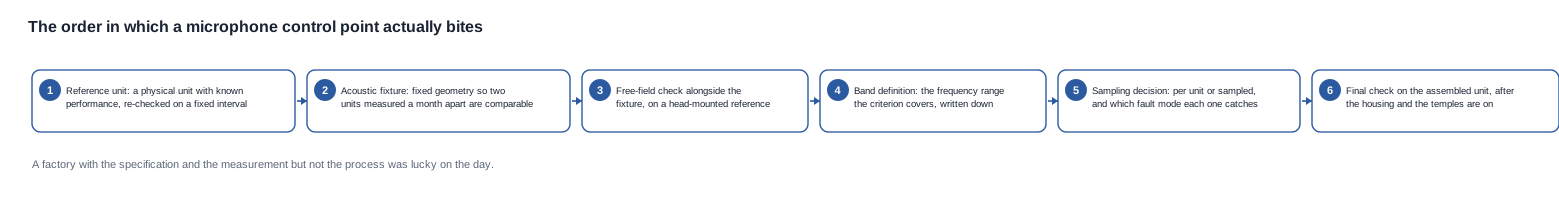
Considere um novo lote de cápsulas de microfone chegando de um fornecedor de componentes. Nada nelas reprova em um teste. Todas estão dentro da tolerância. No entanto, a população apresentou uma pequena mudança, visível apenas como uma alteração no resultado medido, e não como uma peça rejeitada. Se a fábrica compara as medições com uma unidade de referência verificada em intervalos fixos, a mudança aparece como uma tendência e é investigada. Se a fábrica compara as medições com um número que alguém digitou uma vez em uma planilha, a mudança aparece como ruído nos dados semanais e é absorvida.
O segundo caso é comum e é o motivo pelo qual um comprador que deseja ter controle real deve perguntar sobre a unidade de referência antes de perguntar sobre a tolerância. Uma unidade de referência com desempenho conhecido, mantida em condições controladas e verificada novamente conforme um cronograma, é o que torna comparáveis duas medições realizadas com um mês de intervalo. Sem ela, a fábrica tem um número, mas não tem controle.
Por que o controle do microfone custa mais em óculos do que em um headset
A razão pela qual esta categoria resiste ao processo de um headset é geométrica, e vale dejar clara porque isso explica por que os números de um headset não podem ser transferidos e por que o pacote de garantia de uma fábrica de headsets não é automaticamente o pacote de garantia de uma fábrica de óculos.
Em um headset, o microfone fica a uma curta distância da boca, sobre um braço ou haste, apontado para ela e em uma relação fixa com a cabeça. Nos óculos, o microfone fica em uma haste ou em uma parte da armação, mais distante, fora do eixo e se move junto com a cabeça sempre que a pessoa vira. A mesma cápsula nas duas posições não produz o mesmo resultado, e nenhuma folha de dados do componente cobre essa diferença porque a função de transferência pertence ao produto, não à peça.
Isso tem três consequências de custo que um comprador deve esperar ver em uma cotação e no prazo de entrega.
Primeiro, o dispositivo de teste. Uma geometria acústica repetível é o que transforma uma medição em um número comparável. O dispositivo de teste de um headset pode frequentemente ser uma estrutura sobre uma bancada. O dos óculos precisa manter o produto em uma posição definida em relação a uma fonte acústica definida, e precisa ser repetível entre uma unidade produzida na primeira semana e outra produzida na décima segunda semana. Isso é ferramental, e ferramental é uma item de custo com CAPITAL e consequências para o controle de alterações.
Segundo, a verificação em campo livre. Um dispositivo de teste proporciona consistência; uma verificação em campo livre com uma referência montada na cabeça proporciona realidade. Uma unidade pode atender a um critério do dispositivo de teste e ainda se comportar mal no ambiente em que o produto é vendido, porque o dispositivo de teste não inclui a sombra de um maxilar, a geometria de um rosto ou o movimento da pessoa. As duas montagens juntas constituem a configuração confiável, e a segunda é a que custa mais.
Terceiro, a verificação da unidade montada. Uma cápsula que apresenta bons resultados na placa e ruins na carcaça foi danificada durante a montagem, está ocluída pela estrutura ou foi montada em um local com baixo desempenho sobre a cabeça. Essa falha só aparece depois que as hastes são instaladas, o que significa que precisa ser verificada depois que as hastes são instaladas. Isso também significa que uma fábrica que mede apenas no nível da placa tem um ponto de controle no lugar errado.
Para uma equipe de suprimentos, a interpretação prática é que o custo de um pacote de garantia do microfone está no dispositivo de teste, nas unidades de referência e no tempo de amostragem, não na cápsula. Uma fábrica que cota um preço unitário baixo e se recusa a discutir o dispositivo de teste está indicando onde o custo foi evitado.
Os oito pontos de controle que um fornecedor deve comprovar e seus limites
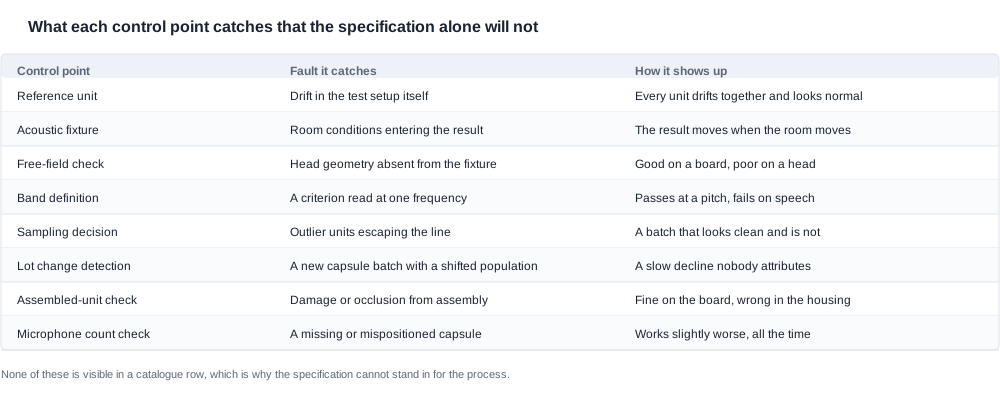
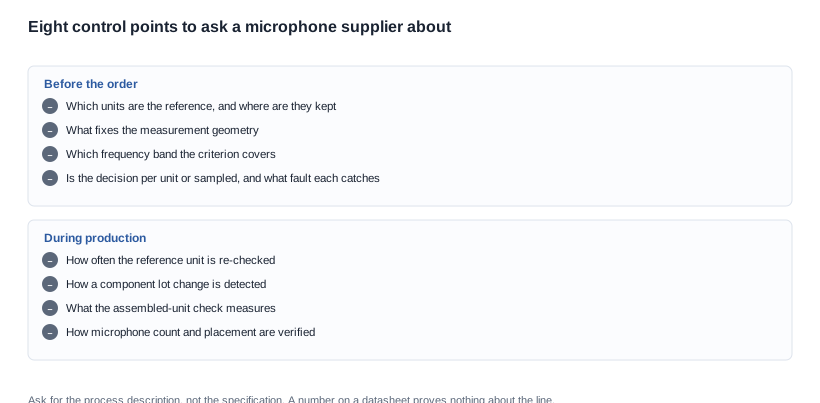
Todos os pontos de controle abaixo são apresentados da mesma forma: o que são, o que um fornecedor precisa demonstrar e como a falha aparece caso o ponto esteja ausente. Esses são os critérios que um comprador pode usar para comparar duas fábricas que descrevem sua qualidade de microfone como controlada, porque ambas as descrições soam idênticas e somente as evidências as diferenciam.
Um: a unidade de referência
Uma unidade física com desempenho conhecido, mantida em condições controladas e utilizada para normalizar a configuração de teste. A questão não é se uma existe, mas onde ela é mantida, com que frequência é verificada novamente e em relação a quê. Uma unidade de referência que também sofre deriva é pior do que não ter referência, porque converte a deriva em uma mudança invisível em toda a população de produção.
Dois: o dispositivo de teste acústico
Geometria fixa, posição fixa da fonte e distância fixa, para que uma unidade medida hoje de manhã e outra medida no próximo mês sejam medidas da mesma forma. Sem isso, o teste é a sala, e a sala faz parte do resultado. O modo de falha que isso detecta é uma medição que muda quando a sala muda — outra bancada, outro edifício, outra semana.
Três: a verificação em campo livre junto ao dispositivo de referência
Realizada em uma referência montada na cabeça, em vez de no produto isolado e, idealmente, na mesma sessão da medição com o dispositivo de referência, para que as duas possam ser comparadas. Este é o ponto de controle que detecta o erro de geometria da cabeça. O indício de que uma fábrica não realiza essa verificação é que todas as medições são feitas em um dispositivo de referência e nenhuma em uma cabeça.
Quatro: a faixa coberta pelo critério
Um critério expresso em uma faixa de frequência é significativo; um critério expresso em uma única frequência não é, porque a inteligibilidade está em uma faixa, e não em uma nota. O fornecedor deve ser capaz de indicar qual parte do espectro o critério abrange e qual é o limite dentro dela. A falha que isso detecta é uma unidade que aprova em uma nota e reprova na fala — ou seja, uma unidade que aprova no teste e reprova o cliente.
Cinco: a decisão de testar todas as unidades ou usar amostragem
Testar todas as unidades detecta uma gama mais ampla de falhas, mas consome tempo de produção. A amostragem detecta falhas sistemáticas e deixa passar os valores atípicos. Nenhuma das abordagens está errada; omitir a decisão é que está errado, porque uma decisão não declarada tende a migrar para a amostragem sempre que a linha fica ocupada, e essa migração permanece invisível até o envio de um lote.
Pergunte qual modo de falha cada regra de amostragem foi projetada para detectar. Um fornecedor que responde em termos de modos de falha possui um plano de amostragem real. Um fornecedor que responde "fazemos amostragem AQL" possui um sistema geral de qualidade e um microfone sobre o qual ninguém pensou com cuidado.
Seis: a deriva ao longo de uma série de produção
O controle aqui é o intervalo entre as verificações da unidade de referência e o meio pelo qual uma mudança no lote de componentes é detectada. A falha que isso detecta é silenciosa: um novo lote de cápsulas com uma tolerância diferente não reprova de forma evidente; ele desloca a população. Ninguém atribui uma degradação lenta a uma mudança de lote sem que exista uma referência e essa referência seja verificada.
Sete: a verificação da unidade montada
Realizada depois que a carcaça e as hastes são instaladas, medindo o produto que o cliente realmente recebe. Isso detecta danos Causados pela montagem, oclusão estrutural e falhas na posição de fixação, todas invisíveis no nível da placa. É a verificação mais valiosa das oito e também a que costuma ser mais negligenciada, porque é a mais cara em tempo de produção.
Oito: a verificação da quantidade e do posicionamento dos microfones
Quando o projeto exige uma matriz, a quantidade e a disposição precisam estar corretas em todas as unidades. Uma cápsula ausente ou posicionada incorretamente em uma disposição com formação de feixe não falha de forma evidente — ela produz um produto que funciona um pouco pior do que deveria, o tempo todo, e ninguém percebe até que o produto de um concorrente é comparado com ele no mesmo teste.
Por que essas oito verificações permitem uma comparação justa entre duas fábricas
Duas fábricas descreverão seu controle de microfones como minucioso, e as descrições serão intercambiáveis. Os oito pontos acima são discriminantes porque cada um gera um registro que um comprador pode solicitar: um registro da unidade de referência, um desenho do dispositivo de referência, uma definição de faixa, um plano de amostragem, um cronograma de reverificação, um resultado da unidade montada e uma etapa de verificação da quantidade. Uma fábrica que possui todos esses elementos está descrevendo um processo. Uma fábrica sem eles está descrevendo apenas uma intenção.
Auditando o processo de controle de microfones de um fornecedor sem visitar a fábrica
A maioria das equipes de compras não visita a fábrica para um primeiro pedido, e não deveria precisar hacerlo para estabelecer os fundamentos. A auditoria abaixo consiste em solicitar documentos e fazer uma chamada, e pode ser realizada por um comprador sentado à mesa. Cada etapa tem um critério de conclusão que pode ser avaliado antes do pagamento de um depósito.
Etapa um: pedir os pontos de controle, não a tolerância
Envie os oito pontos como uma lista e pergunte quais estão implementados, quais estão implementados apenas para alguns modelos e quais ainda não foram estabelecidos. A resposta que importa não é a que diz "todos", mas a que diz "ainda não temos uma verificação da unidade montada". Um fornecedor que responde com precisão, inclusive sobre as lacunas, é um fornecedor cujas respostas podem ser aproveitadas.
O critério de conclusão desta etapa é uma lista escrita que nomeie os pontos de controle implementados, os modelos que eles abrangem e as lacunas.
Etapa dois: perguntar qual é a unidade de referência e como ela é reverificada
Pergunte onde ele é mantido, com que frequência é verificado, com o que é confrontado e o que acontece com um lote de produção se a verificação falhar. A última parte é a pergunta que faz a diferença. Uma fábrica com detecção de desvios tem uma resposta definida para uma verificação de referência reprovada, normalmente a retenção do lote e uma nova medição. Uma fábrica sem esse mecanismo não tem resposta.
O critério de conclusão é um intervalo escrito para a reverificação e uma consequência também registrada para o caso de a verificação falhar.
Etapa três: peça a definição da faixa e do plano de amostragem
Pergunte qual faixa de frequência o critério abrange, qual é o limite, se os testes são realizados em cada unidade ou por amostragem e qual modo de falha cada regra de amostragem detecta. Em seguida, peça os dois resultados mais recentes, com as datas e o modelo aos quais se aplicam.
O critério de conclusão é um resultado que contenha uma data, uma designação de modelo e uma condição declarada. Um resultado sem data não é um resultado.
Etapa quatro: estabeleça o vínculo de rastreabilidade
Pergunte como uma unidade testada se relaciona com as unidades expedidas: lote de componentes, data de fabricação e relação entre a amostra testada e o lote de produção. É esta linha que torna utilizável um relatório de terceiros. Um relatório sobre uma amostra constitui evidência sobre a amostra. A rastreabilidade é o que o transforma em evidência sobre o seu pedido.
O critério de conclusão é um vínculo documentado entre a amostra e o lote.
Etapa cinco: determine o que o relatório de terceiros deve conter
Quando o comprador deseja evidência independente, peça o próprio relatório, em vez de um resumo: a norma, o método, o tamanho da amostra, a data, a configuração testada e a lista de modelos nele mencionada. Um relatório com método vale mais do que um número sem método, e um relatório sobre o conjunto final vale mais do que um relatório sobre uma bancada de testes.
O critério de conclusão é o relatório, com a lista de modelos conferida em relação aos modelos que estão sendo efetivamente pedidos. Esta é a mesma disciplina documental exigida pela pergunta sobre a classificação de proteção, e o raciocínio também é o mesmo: um documento que menciona uma configuração diferente não abrange a sua.
Etapa seis: inclua os critérios de aceitação no pedido de compra
A etapa final é a mais frequentemente ignorada e a única que pode ser aplicada. Os critérios enviados por e-mail não têm força vinculante. Os critérios incluídos no pedido de compra têm. Especifique o modelo, a condição de aprovação, o plano de amostragem, a documentação que deve acompanhar o envio e a providência a adotar quando a condição não for atendida.
O critério de conclusão é um pedido de compra ao qual o fornecedor possa ser responsabilizado, o que é um documento diferente de um acordo de qualidade que descreve intenções.
As falhas que permanecem invisíveis até o primeiro lote de produção
Estas são as falhas que uma equipe de compras discovers depois que a amostra foi aprovada, com o sintoma, a causa raiz e a prevenção documentados para que a prevenção seja aplicável, e não apenas um slogan. Cada prevenção abaixo também pode ser incluída em um pedido de compra, que é o único lugar onde uma prevenção sobrevive a uma alteração no cronograma.
Sintoma: as primeiras cem unidades estão boas, mas o lote seguinte é pior
Causa raiz: uma mudança no lote de componentes que deslocou a população, sem uma unidade de referência para tornar a mudança visível, ou uma unidade de referência que foi verificada e ignorada.
Prevenção: exija o intervalo de reverificação da referência, a rastreabilidade do lote e uma consequência declarada para o caso de a verificação de referência falhar. Uma regra de retenção e nova medição vale mais do que uma tolerância, porque a tolerância não consegue detectar uma mudança que permanece dentro dela.
Sintoma: as unidades estão boas na bancada, mas estão erradas no alojamento
Causa raiz: a inexistência de uma verificação da unidade montada, de modo que uma falha de montagem ou oclusão nunca entrou no escopo.
Prevenção: exija a verificação da unidade montada como um ponto de controle nominalmente definido, com o resultado e a data. Se o fornecedor não conseguir apresentar um resultado, trata-se de uma conversa sobre o escopo do próximo lote de produção, e não de um motivo para aceitar o risco silenciosamente.
Sintoma: o arranjo funciona, mas apresenta um desempenho pior do que o previsto no projeto
Causa raiz: uma cápsula ausente ou posicionada incorretamente que nenhuma verificação de contagem teria detectado, porque nenhuma verificação desse tipo existia.
Prevenção: exija a etapa de verificação da contagem e do posicionamento, e exija-a em todas as unidades se a disposição for posicional, e não apenas uma contagem.
Sintoma: a unidade emite um som baixo e o aumento do ganho a deixou mais ruidosa
Causa raiz: uma reclamação sobre sensibilidade tratada como um problema de software, quando a causa real está no caminho de captura, fazendo com que a correção deslocasse a falha em vez de eliminá-la.
Prevenção: exigir uma linha de base na plataforma atual antes de aprovar qualquer mudança — silêncio, uma passagem fixa a um metro e a três, e uma chamada em uma rede real. Sem uma linha de base, nenhuma mudança pode ser avaliada e nenhuma falha pode ser distinguida da variação normal entre unidades.
Sintoma: as devoluções parecem aleatórias e ninguém consegue resolvê-las
Causa raiz: não há medição nas próprias mãos do comprador, portanto todas as solicitações são discutidas com base em impressões, e a disputa passa a ser sobre quem está certo, e não sobre o produto.
Prevenção: executar o protocolo fixo em duas unidades do primeiro lote e conservar as gravações. A variação entre unidades dentro de um mesmo lote costuma ser maior do que a variação entre dois fornecedores, e é exatamente isso que as devoluçõesevinham a|refletir.
Como conduzir um pedido de amostra com base em uma especificação inexistente
O exemplo a seguir é um cenário de compras Squares, e não um projeto de cliente, apresentado para mostrar a ordem real em que as etapas são executadas.
Um comprador de marca está abrindo o primeiro pedido de um canal de Áudio orientado por chamadas. O fornecedor publica uma plataforma Bluetooth 5.4 com duas células de 55 mAh e uma autonomia nominal de aproximadamente oito horas, carregamento magnético, além de oferecer uma estrutura acústica de ouvido aberto com áudio direcional e redução inteligente de ruído. A política interna do comprador exige um valor de microfone antes da assinatura do pedido de compra. O fornecedor não tem esse valor, pelo mesmo motivo que o catálogo também não tem: nenhuma medição acústica foi publicada para qualquer modelo da linha.
A primeira decisão é o que solicitar. Pedir um valor não gera resultado. Pedir a descrição do processo gera um documento. A solicitação é enviada como os oito pontos de controle, com a pergunta sobre quais estão implementados, quais são parciais e quais não estão estabelecidos.
A segunda decisão é o que fazer com as lacunas retornadas. A resposta que importa é a que distingue uma lacuna que será fechada durante este pedido de uma que não será. Uma fábrica com um dispositivo de teste, mas sem verificação da unidade montada, tem uma lacuna que pode ser fechada durante a primeira produção, caso o comprador a financie. Uma fábrica sem unidade de referência e sem plano para tê-la tem uma lacuna que não será fechada, porque o equipamento não é o obstáculo — a disciplina é.
A terceira decisão é o que constar no pedido de compra. Como não existe um valor acústico, o pedido não pode incluir um critério de aceitação acústica. Pode, contudo, incluir um critério documental: os pontos de controle implementados, o registro de reverificação da unidade de referência fornecido com cada envio, a rastreabilidade dos lotes e o plano de amostragem. O pedido também registra que o comprador aplicará seu próprio protocolo em duas unidades da primeira entrega e que o resultado se tornará uma referência para a segunda.
A quarta decisão é o que colocar no anúncio. Nada sobre o desempenho do microfone, porque nada foi medido que o comprador possa apoiar. O anúncio descreve a configuração publicada e a família da tecnologia, e termina aí.
Esse é um resultado defensável a partir de um ponto de partida desconfortável. O comprador não obteve um valor de microfone. Obteve um processo, um conjunto de documentos e uma linha de base, que são os fatores que realmente decidem se o segundo pedido será uma repetição ou uma negociação.
A compensação que vale a pena destacar é aquela que este comprador aceitou deliberadamente. Existia um caminho mais curto: aceitar os nomes das tecnologias, colocar uma expressão sobre o microfone no anúncio e aceitar que as devoluções serão discutidas com base em impressões. Esse caminho é mais barato antes do pedido e mais caro depois dele, porque toda solicitação que não pode ser refutada também não pode ser cobrada. Antes de fazer o pedido, a questão que você deve se fazer não é se a fábrica tem um processo de microfone, mas se você consegue nomear os seis documentos que usará para cobrar o cumprimento desse processo. Se não conseguir, o processo não está estabelecido, independentemente do que diga a cotação.
Como escolher entre duas fábricas que alegam ter controle
Quando duas fábricas descrevem seu controle de microfone com o mesmo vocabulário, a seleção é feita com base em evidências, e não em adjetivos. Apenas quatro documentos as distinguem: a lista de pontos de controle com suas lacunas identificadas, o cronograma de reverificação da unidade de referência e sua consequência em caso de reprovação, o resultado datado mais recente com modelo e condição, e o registro de rastreabilidade que vincula uma amostra testada a um lote. Uma fábrica que apresenta os quatro documentos pode entrar na lista final com base em evidências. Uma fábrica que não apresenta nenhum deles tem um processo que não consegue descrever, e a compensação nesse caso não é o preço — é saber se você está disposto a financiar pessoalmente a implementação do processo, o que representa um custo e um prazo reais.
O que publicamos e o que pedimos que você verifique
Nosso catálogo publica as especificações elétricas e estruturais de todos os modelos da família de áudio com Bluetooth, além dos nomes das técnicas acústicas — estrutura acústica de ouvido aberto, áudio direcional e redução inteligente de ruído. Não publica nenhuma especificação de microfone para qualquer modelo: distância de captação, relação sinal-ruído, resposta de frequência, quantidade de microfones, descrição da formação de feixes nem relatório acústico de terceiros. Isso não é uma forma abreviada. Essas medições não foram confirmadas para nós, e não descreveremos um processo sem comprovação.
Também seremos explícitos sobre um limite que pode passar despercebido. Nossos próprios controles de linha, nossas frequências de amostragem, nossa prática com a unidade de referência e nosso dispositivo de teste também não são publicados, porque a empresa não os confirmou para nós. Não descreveremos um processo sem comprovação, e isso se aplica à nossa própria linha tanto quanto à de qualquer outra empresa.
O que podemos fazer é selecionar um modelo específico e uma alegação específica sobre o microfone e informar quais dos oito pontos de controle podemos documentar atualmente, quais precisariam serestablecidos antes de podermos responder a uma pergunta sobre sua qualidade e o que um comprador deve solicitar de um fornecedor que os detenha. Quando amostras são enviadas a nós, executaremos o protocolo fixo com você e relataremos o que ouvirmos, inclusive quando o resultado for pior do que a expectativa.
Envie os modelos que você está comparando, o canal em que eles são vendidos e a alegação sobre o microfone na cotação do fornecedor. Informaremos quais linhas publicadas se aplicam a essa configuração, o que as linhas acústicas não conseguirão esclarecer e o que deve constar no pedido de compra para que a resposta seja vinculante.
Leituras relacionadas
- A técnica na base da família — áudio de ouvido aberto
- A via de verificação — verificação do fornecedor
- As alegações e como lê-las — alegações do fabricante
- O aspecto da certificação do mesmo componente — qualidade do microfone e certificação
Informe o modelo e a alegação sobre o microfone, e diremos quais pontos de controle podemos documentar hoje e quais precisam ser estabelecidos primeiro.


