
Une spécification de microphone, une mesure de microphone et un processus de contrôle sont trois choses différentes et, dans cette catégorie de produits, elles sont couramment confondues. La spécification est un chiffre figurant sur une fiche technique. La mesure est un chiffre obtenu dans un environnement donné, sur un exemplaire donné, un jour donné. Le processus est l’ensemble des contrôles qui maintient les unités produites à proximité de cette mesure. Une usine qui respecte les deux premiers, mais pas le troisième, a simplement eu de la chance ce jour-là, et une équipe d’approvisionnement qui interroge uniquement la spécification ne le saura jamais. C’est là toute la question du contrôle de la qualité du microphone des lunettes connectées: l
La conséquence pratique pour un acheteur est une règle d’approvisionnement qui ne coûte rien à appliquer et évite un cycle de retour: considérer chaque affirmation relative au microphone comme une affirmation portant sur un processus tant qu’un document ne dit pas le contraire, et faire de ce document une condition du bon de commande plutôt qu’une simple commodité du fournisseur.
Qualité du microphone des lunettes connectées: ce qu’un point de contrôle doit supporter
L’acheteur à l’origine de cette question est généralement un responsable d’approvisionnement qui a reçu deux demandes de devis, toutes deux pour une plateforme Audio, toutes deux adressées par une usine et toutes deux portant sur un produit à commande vocale destiné à un canalaxé par les appels. La décision à prendre n’est pas de savoir quel microphone est le meilleur, mais de déterminer quelle usine peut maintenir stable une caractéristique du microphone tout au long d’une série de production, et comment l’acheteur saura si tel n’est pas le cas.
La crainte qui motive cette décision est précise plutôt que générale. Il ne s’agit pas que les marchandises arrivent en retard ou que la paperasse soit incorrecte. Il s’agit que le premier avis client indique que l’interlocuteur n’entend pas l’utilisateur, que le défaut soit intermittent, qu’il ne puisse pas être reproduit sur le banc de l’acheteur et que la réponse de l’usine soit que l’exemplaire échantillon n’était pas représentatif. Un défaut vocal intermittent dans un lot expédié coûte cher d’une manière qu’un dépassement dimensionnel ne coûte pas, car il est invisible lors du contrôle à réception, il se regroupe dans les données de retour sans schéma évident et l’acheteur ne dispose d’aucune mesure à pointer.
C’est pourquoi les points de contrôle importent sur le plan commercial plutôt que technique. Chacun des points de contrôle ci-dessous existe parce qu’un échec précis, s’il n’est pas détecté à ce stade, arrive sous forme d’une réclamation client que personne ne peut clôturer.
Les lignes publiées ne renseignent pas sur le processus
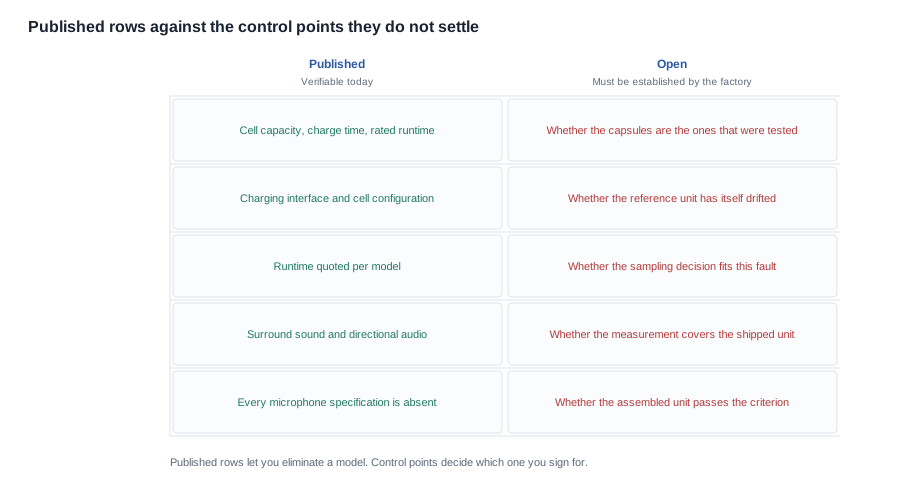
Examinons ce que le catalogue publie réellement pour la famille Audio Bluetooth. Chaque modèle de la famille Audio indique une version de Bluetooth, une autonomie nominale, une configuration de cellules, un temps de Recharge et une méthode de Recharge. Les K01 et K02 indiquent 90 mAh par cellule avec deux cellules, environ huit heures d’utilisation nominale, un Recharge magnétique et Bluetooth 5.3. Les D11 et D12 indiquent une seule cellule de 100 mAh, environ sept heures, un Recharge Type-C et Bluetooth 5.4. Les LC-105-1 et LC-105-2 indiquent deux cellules de 55 mAh, environ huit heures et un Recharge magnétique. Les G07 et YK12 indiquent deux cellules de 55 mAh et une durée nominale plus courte d’environ six heures, le G07 étant Clan pour sa branche fine et amovible et le YK12 pour sa branche fine à son surround. Les modèles de sport publient les mêmes cinq lignes selon leurs propres caractéristiques: le YKC02 indique deux cellules de 70 mAh, environ huit heures, un Recharge magnétique et Bluetooth 5.4; le D17 indique 115 mAh, environ sept heures et un temps de Recharge d’environ une heure en Type-C; et le ZH12 indique 100 mAh, environ huit heures et environ une heure de Recharge.
Comptons maintenant ce qui manque dans tout cela. Aucun modèle ne publie le nombre de microphones. Aucun modèle ne publie le type de capsule, la fréquence d’échantillonnage, la sensibilité, le rapport signal/bruit, la réponse en fréquence, la distance de captage, la profondeur d’annulation ou la méthode de formation de faisceau. Le catalogue nomme l’approche acoustique — structure acoustique à écoute ouverte, Audio directionnel, réduction intelligente du bruit — et il s’agit d’une description de la famille de techniques, pas d’une mesure de celle-ci.
Cela importe pour une raison précise. Les lignes électriques sont presque autoportantes: une capacité de cellule correspond soit à l’étiquette, soit non, et l’acheteur peut peser les marchandises. Les lignes acoustiques ne le sont pas. Rien dans le carton d’expédition ne vous indique si les capsules étaient celles qui ont été mesurées. Une ligne électrique publiée renseigne donc une équipe d’approvisionnement sur la ligne de production, tandis qu’une ligne acoustique publiée — si elle existait — ne lui renseignerait presque rien. L’absence de lignes acoustiques dans cette gamme n’a rien d’inhabituel. La conséquence est que toute la conversation sur la qualité doit se dérouler au niveau du processus.
L’échec qu’un point de contrôle est conçu pour détecter
Considérons un nouveau lot de capsules de microphone arrivant d’un fournisseur de composants. Rien n échoue aux tests. Toutes sont dans les limites de tolérance. Mais la population a légèrement dérivé, et cette dérive n’apparaît que comme une variation du résultat mesuré, et non comme un composant rejeté. Si l’usine mesure par rapport à une unité de référence contrôlée à intervalles fixes, la dérive apparaît comme une tendance et fait l’objet d’une enquête. Si l’usine mesure par rapport à un nombre que quelqu’un a une fois saisi dans un tableur, la dérive apparaît comme du bruit dans les données hebdomadaires et est absorbée.
Le second cas est fréquent, et c’est la raison pour laquelle un acheteur qui veut un contrôle réel doit interroger l’unité de référence avant la tolérance. Une unité de référence aux performances connues, conservée dans des conditions contrôlées et recontrôlée selon un calendrier permet de comparer deux mesures espacées d’un mois. Sans elle, l’usine dispose d’un nombre, pas d’un contrôle.
Pourquoi le contrôle du microphone coûte plus cher pour les lunettes que pour un casque
La raison pour laquelle cette catégorie résiste au processus utilisé pour les casques est géométrique, et il convient de l’énoncer clairement, car elle explique pourquoi les chiffres d’un casque ne peuvent pas être transposés et pourquoi le dossier d’assurance qualité d’une usine de casques n’est pas automatiquement celui d’une usine de lunettes.
Dans un casque, le microphone se trouve à une courte distance de la bouche, sur une perche ou une tige, orienté vers elle, dans une relation fixe avec la tête. Dans des lunettes, le microphone est logé dans une branche ou un élément de monture, plus loin, hors axe, et se déplace avec la tête à chaque mouvement de la personne. La même capsule ne produit pas le même résultat dans ces deux positions, et aucune fiche technique de composant ne couvre cette différence, car la fonction de transfert appartient au produit, et non à la pièce.
Cela a trois conséquences sur les coûts auxquelles un acheteur doit s’attendre dans un devis et un délai de livraison.
Premièrement, l’outillage de test. Une géométrie acoustique reproductible transforme une mesure en chiffre comparable. Pour un casque, l’outillage de test est souvent un montage fixé sur un établi. Pour des lunettes, il doit maintenir le produit dans une position définie par rapport à une source acoustique définie, et être reproductible entre une unité fabriquée la première semaine et une unité fabriquée la douzième semaine. Il s’agit d’un outillage, avec un poste de coût spécifique et des conséquences en matière de gestion des modifications.
Deuxièmement, le contrôle en champ libre. Un outillage de test assure la cohérence; un contrôle en champ libre avec une référence portative sur la tête fournit une mesure représentative. Une unité peut satisfaire aux critères de l’outillage de test et se comporter malgré tout mal dans l’environnement de vente du produit, car l’outillage ne tient pas compte de l’ombre de la mâchoire, de la géométrie du visage ni des mouvements de la personne. L’association des deux configurations constitue la configuration crédible, et c’est la seconde qui coûte le plus cher.
Troisièmement, le contrôle de l’unité assemblée. Une capsule qui donne de bons résultats sur la carte électronique mais de mauvais résultats dans son logement a été endommagée lors de l’assemblage, masquée par la structure, ou montée à un endroit qui fonctionne mal sur une tête. Ce défaut n’apparaît qu’une fois les branches montées, ce qui signifie qu’il doit être contrôlé après leur montage. Cela signifie également qu’une usine qui mesure uniquement au niveau de la carte électronique place son point de contrôle au mauvais endroit.
Pour une équipe d’approvisionnement, l’interprétation pratique est que le coût d’un dossier d’assurance qualité du microphone réside dans l’outillage de test, les unités de référence et le temps d’échantillonnage, et non dans la capsule. Une usine qui propose un prix unitaire faible et refuse d’aborder la question de l’outillage de test indique par là où le coût a été évité.
Les huit points de contrôle qu’un fournisseur doit prouver, et les seuils associés
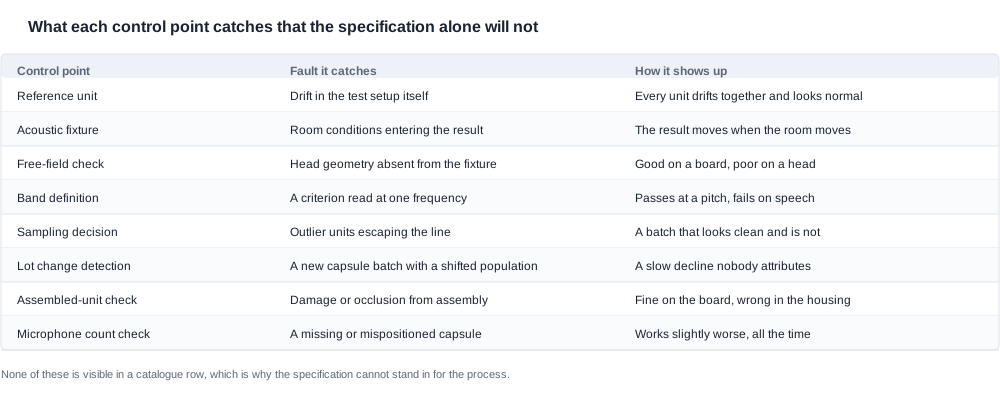
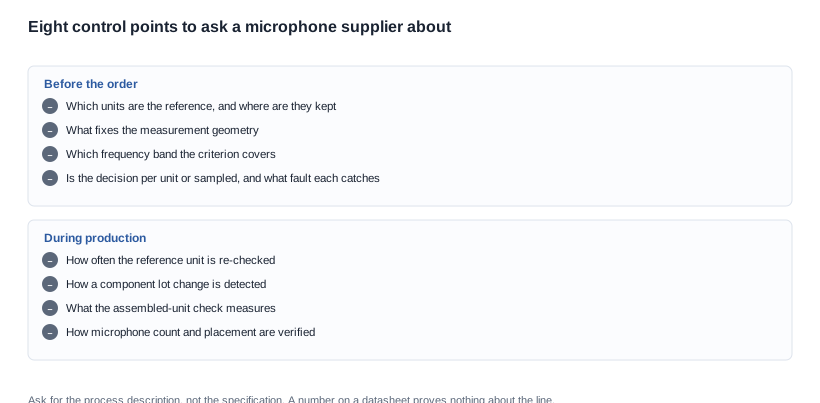
Chaque point de contrôle ci-dessous est présenté de la même manière: ce qu’il est, ce qu’un fournisseur doit être capable de démontrer et à quoi ressemble l’échec si le point est absent. Voici les critères qu’un acheteur peut utiliser pour comparer deux usines qui décrivent toutes deux leur qualité de microphone comme contrôlée, car ces descriptions sont identiques et seules les preuves permettent de les départager.
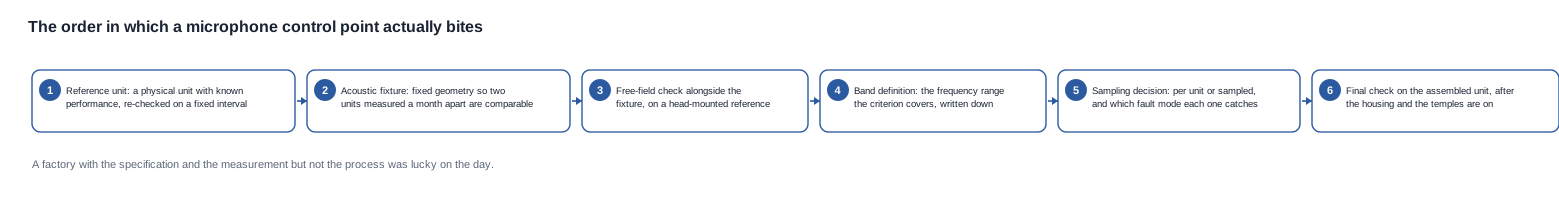
Un: l’unité de référence
Une unité physique aux performances connues, conservée dans des conditions contrôlées et utilisée pour normaliser le montage de test. La question n’est pas de savoir si elle existe, mais où elle est conservée, à quelle fréquence elle est recontrôlée et par rapport à quoi. Une unité de référence qui a elle-même dérivé est pire que l’absence de référence, car elle transforme la dérive en une variation invisible dans l’ensemble de la population produite.
Deux: l’outillage de test acoustique
Géométrie fixe, position fixe de la source et distance fixe, afin qu’une unité mesurée ce matin et une unité mesurée le mois prochain soient mesurées de la même manière. Sans cela, le test est une pièce, et la pièce fait partie du résultat. Le mode de défaillance que cela permet de détecter est une mesure qui varie lorsque la pièce varie: un autre banc, un autre bâtiment, une autre semaine.
Trois: le contrôle en champ libre parallèlement à la montage
Réalisé sur une référence montée sur une tête plutôt que sur un produit nu, et idéalement lors de la même session que la mesure sur montage, afin de pouvoir comparer les deux. C’est le point de contrôle qui permet de détecter le défaut lié à la géométrie de la tête. Pour une usine qui en est dépourvue, l’indice est clair: toutes les mesures sont effectuées sur un montage, et aucune sur une tête.
Quatre: la bande de fréquence couverte par le critère
Un critère exprimé sur une bande de fréquence est pertinent; un critère exprimé à une seule fréquence ne l’est pas, car l’intelligibilité réside dans une bande plutôt qu’à une fréquence isolée. Le fournisseur doit être en mesure d’indiquer quelle partie du spectre le critère couvre et quel est le seuil au sein de celle-ci. Le mode de défaillance que cela permet de détecter est une unité qui réussit à une fréquence mais échoue sur la parole — autrement dit, une unité qui réussit le test et échoue face au client.
Cinq: la décision entre l’inspection unitaire et l’échantillonnage
Tester chaque unité permet de détecter une plus large gamme de défauts, mais mobilise du temps de ligne. L’échantillonnage détecte les défauts systémiques et laisse passer les valeurs aberrantes. Ni l’un ni l’autre n’est incorrect; ne pas le préciser est une erreur, car une décision non déclarée dérive vers l’échantillonnage dès que la ligne est chargée, et cette dérive reste invisible jusqu’à l’expédition d’un lot.
Demandez quel mode de défaillance chaque règle d’échantillonnage est censée détecter. Un fournisseur qui répond en termes de modes de défaillance dispose d’un véritable plan d’échantillonnage. Un fournisseur qui répond « nous effectuons un échantillonnage AQL » dispose d’un système qualité généraliste et d’un microphone auquel personne n’a prêté attention.
Six: la dérive au cours d’une série de production
Le contrôle consiste ici dans l’intervalle de revérification de l’unité de référence et dans le processus de détection d’un changement de lot de composants. Le mode de défaillance que cela permet de détecter est discret: un nouveau lot de capsules avec une tolérance différente n’entraîne pas un échec bruyant, mais décale la population. Personne n’attribue un déclin lent à un changement de lot en l’absence d’une référence et sans vérification de celle-ci.
Sept: le contrôle de l’unité assemblée
Réalisé après la pose du boîtier et des branches, afin de mesurer le produit que le client reçoit réellement. Ce contrôle permet de détecter les dommages liés à l’assemblage, l’occlusion structurelle et les défauts de position de montage, tous invisibles au niveau de la carte. C’est le plus utile des huit contrôles, et aussi celui qui est le plus souvent omis, car il mobilise le plus de temps de ligne.
Huit: la vérification du nombre et de la position des microphones
Lorsque la conception prévoit un réseau, le nombre et la disposition doivent être corrects sur chaque unité. Une capsule manquante ou mal positionnée dans une configuration de formation de faisceau n’entraîne pas un échec bruyant — elle produit un produit dont les performances sont légèrement inférieures à ce qu’elles devraient être, en permanence, et personne ne s’en aperçoit jusqu’à ce que le produit d’un concurrent soit comparé au sien dans le même test.
Pourquoi ces huit points constituent une comparaison équitable entre deux usines
Deux usines décriront toutes deux leur contrôle des microphones comme rigoureux, et leurs descriptions seront interchangeables. Les huit points ci-dessus permettent de discriminer, car chacun produit un document qu’un acheteur peut demander: un registre de l’unité de référence, un plan du montage, une définition de bande, un plan d’échantillonnage, un calendrier de revérification, un résultat de contrôle sur l’unité assemblée et une étape de vérification du nombre de capsules. Une usine qui dispose de tous ces éléments décrit un processus. Une usine qui n’en dispose pas décrit une intention.
Auditer le processus de microphone d’un fournisseur sans visiter l’usine
La plupart des équipes d’approvisionnement ne visitent pas l’usine pour une première commande, et elles ne devraient pas avoir besoin de le faire pour établir les fondamentaux. L’audit ci-dessous consiste à demander des documents et à organiser un appel; il peut être réalisé par un acheteur assis à son bureau. Chaque étape comporte un critère de réalisation qui peut être évalué avant le versement d’un acompte.
Étape une: demander les points de contrôle, pas les tolérances
Envoyez les huit points sous forme de liste et demandez lesquels sont en place, lesquels ne s’appliquent qu’à certains modèles et lesquels ne sont pas encore établis. La réponse qui compte n’est pas celle qui dit « tous », mais celle qui dit « nous n’avons pas encore de contrôle de l’unité assemblée ». Un fournisseur qui répond avec précision, y compris sur les lacunes, est un fournisseur dont les réponses peuvent être exploitées.
Le critère de réalisation de cette étape consiste à obtenir une liste écrite nommant les points de contrôle en place, les modèles qu’ils couvrent et les lacunes.
Étape deux: demander ce qu’est l’unité de référence et comment elle est revérifiée
Demandez où il est conservé, à quelle fréquence il est vérifié, sur quelle base il est contrôlé et ce qui arrive à une série de production en cas d’échec du contrôle. La dernière partie est la question déterminante. Une usine dotée d’un système de détection des dérives dispose d’une réponse définie en cas d’échec d’un contrôle de référence, généralement un blocage et une nouvelle mesure. Une usine qui n’en dispose pas n’a pas de réponse.
Le critère de réalisation est un intervalle de revérification consigné et une conséquence consignée en cas d’échec du contrôle.
Étape trois: demander la définition de la bande et le plan d’échantillonnage
Demandez quelle bande de fréquence couvre le critère, quel est le seuil, si les tests sont réalisés sur chaque unité ou par échantillonnage, et quel mode de défaillance chaque règle d’échantillonnage permet de détecter. Demandez ensuite les deux résultats les plus récents, avec leurs dates et le modèle auquel ils s’appliquent.
Le critère de réalisation est un résultat accompagné d’une date, d’une désignation de modèle et d’un état déclaré. Un résultat sans date ne constitue pas un résultat.
Étape quatre: établir le lien de traçabilité
Demandez comment une unité testée est reliée aux unités expédiées: lot de composants, date de fabrication et relation entre l’échantillon testé et la série de production. C’est la ligne qui rend un rapport tiers exploitable. Un rapport portant sur un échantillon constitue une preuve concernant cet échantillon. La traçabilité le transforme en preuve concernant votre commande.
Le critère de réalisation est un lien documenté entre l’échantillon et le lot.
Étape cinq: déterminer ce que doit être le rapport tiers
Lorsqu’un acheteur souhaite obtenir des preuves indépendantes, demandez le rapport lui-même plutôt qu’un résumé: la norme, la méthode, la taille de l’échantillon, la date, la configuration testée et la liste des modèles qui y figurent. Un rapport comprenant une méthode vaut davantage qu’un chiffre sans méthode, et un rapport portant sur l’assemblage finalisé vaut davantage qu’un rapport réalisé sur un banc d’essai.
Le critère de réalisation est le rapport, avec la liste des modèles vérifiée par rapport aux modèles effectivement commandés. C’est la même rigueur documentaire qu’exige la question sur l’indice de protection contre les corps étrangers, et le raisonnement est identique: un document qui mentionne une configuration différente ne couvre pas la vôtre.
Étape six: inscrire les critères d’acceptation dans le bon de commande
La dernière étape est celle qui est le plus souvent omise et la seule qui soit exécutoire. Les critères qui figurent dans un e-mail ne sont pas contraignants. Ceux inscrits dans le bon de commande le sont. Précisez le modèle, la condition de réussite, le plan d’échantillonnage, la documentation à fournir avec l’expédition et la remedy applicable lorsque la condition n’est pas remplie.
Le critère de réalisation est un bon de commande auquel un fournisseur peut être tenu responsable, ce qui est un document différent d’un accord qualité qui décrit des intentions.
Les défaillances qui restent invisibles jusqu’au premier lot de production
Voici les défaillances qu’une équipe achats découvre après la validation de l’échantillon, avec le symptôme, la cause racine et la prévention décrites de manière à ce que cette dernière soit applicable plutôt que purement théorique. Chaque mesure de prévention ci-dessous peut aussi être inscrite dans un bon de commande, qui est le seul document où elle survit à une modification du calendrier.
Symptôme: les cent premières unités sont correctes, mais le lot suivant est moins bon
Cause racine: un changement de lot de composants qui a déplacé la population, sans unité de référence permettant de rendre cette évolution visible, ou une unité de référence contrôlée puis ignorée.
Prévention: exigez l’intervalle de revérification de l’unité de référence, la traçabilité des lots et une conséquence déclarée en cas d’échec du contrôle de référence. Une règle de blocage suivi d’une nouvelle mesure vaut davantage qu’une tolérance, car une tolérance ne permet pas de détecter une évolution qui se situe en dessous du seuil.
Symptôme: les unités sont correctes sur le banc d’essai, mais inadaptées dans le boîtier
Cause racine: l’absence de contrôle des unités assemblées, si bien qu’un défaut d’assemblage ou d’occlusion n’a jamais été pris en compte.
Prévention: exigez le contrôle des unités assemblées comme point de contrôle nommé, avec le résultat et la date. Si le fournisseur ne peut pas en fournir un, il s’agit d’une discussion sur le périmètre de la prochaine série de production, et non d’une raison d’accepter silencieusement le risque.
Symptôme: le réseau fonctionne, mais ses performances sont inférieures à ce que la conception devrait permettre
Cause racine: une capsule manquante ou mal positionnée qu’aucun contrôle du nombre de capsules n’aurait détecté, car aucun contrôle de ce type n’existait.
Prévention: exigez l’étape de vérification du nombre et du placement des capsules, et exigez cette vérification sur chaque unité si la disposition dépend de leur position et pas uniquement de leur nombre.
Symptôme: l’unité est silencieuse et l’augmentation du gain l’a rendue plus bruyante
Cause racine: une réclamation relative à la sensibilité a été traitée comme un problème logiciel, alors que la cause réelle se situe dans la chaîne de capture, de sorte que la correction a déplacé le défaut au lieu de l’éliminer.
Prévention: exiger un état de référence sur la plateforme actuelle avant toute modification à valider — le silence, un passage fixe à un mètre et à trois mètres, un appel sur un réseau réel. Sans état de référence, aucune modification ne peut être évaluée et aucun défaut ne peut être distingué des variations normales entre les unités.
Symptôme: les retours semblent aléatoires et personne ne peut les clore
Cause racine: aucune mesure effectuée dans les mains de l’acheteur, si bien que chaque réclamation se fonde sur des impressions et que le désaccord porte sur qui a raison plutôt que sur le produit.
Prévention: appliquer le protocole fixe à deux unités de la première expédition et conserver les enregistrements. La variation d’une unité à l’autre au sein d’un même lot est souvent supérieure à celle observée entre deux fournisseurs, et c’est précisément de cette variation que les retours seront composé.
Traitement d’une commande d’échantillon selon une spécification inexistante
L’exemple suivant est un scénario d’approvisionnement illustratif, et non un projet client. Il présente l’ordre réel dans lequel les étapes se déroulent.
Un acheteur de marque ouvre une première commande pour une chaîne Audio axée sur les appels. Le fournisseur propose une plateforme Bluetooth 5.4 avec deux cellules de 55 mAh, une fenêtre d’utilisation nominale d’environ huit heures, une recharge magnétique, ainsi qu’une structure acoustique à écoute ouverte avec Audio directionnel et réduction intelligente du bruit. La politique interne de l’acheteur exige un chiffre relatif au microphone avant la signature du bon de commande. Le fournisseur ne dispose d’aucun chiffre à ce sujet, pour la même raison que le catalogue n’en contient aucun: aucune mesure acoustique n’a été publiée pour aucun modèle de la gamme.
La première décision consiste à déterminer quoi demander. Demander un chiffre ne mène nulle part. Demander la description du processus permet d’obtenir un document. La demande est envoyée sous la forme de huit points de contrôle, avec pour question lesquels sont en place, lesquels sont partiels et lesquels ne sont pas établis.
La deuxième décision concerne la manière de traiter les lacunes renvoyées. La réponse importante est celle qui distingue les lacunes susceptibles d’être comblées au cours de cette commande de celles qui ne le seront pas. Une usine disposant d’un montage de contrôle, mais sans vérification de l’unité assemblée, présente une lacune qui peut être comblée dès la première série de production si l’acheteur la finance. Une usine dépourvue d’unité de référence et sans plan pour en créer une présente une lacune qui ne sera pas comblée, car l’équipement n’est pas la contrainte — c’est la discipline qui l’est.
La troisième décision concerne le contenu du bon de commande. Comme il n’existe aucun chiffre acoustique, la commande ne peut pas comporter de critère d’acceptation acoustique. Elle peut en revanche comporter un critère documentaire: les points de contrôle en place, le compte rendu de nouveau contrôle de l’unité de référence fourni avec chaque expédition, la traçabilité des lots et le plan d’échantillonnage. La commande consigne également que l’acheteur appliquera son propre protocole à deux unités de la première livraison et que le résultat constituera une référence pour la seconde.
La quatrième décision concerne la fiche produit. Aucun élément sur les performances du microphone, car aucune mesure dont l’acheteur pourrait répondre n’a été effectuée. La fiche décrit la configuration publiée et la famille de techniques, et s’arrête là.
Il s’agit d’un résultat défendable malgré un point de départ inconfortable. L’acheteur n’a pas obtenu de chiffre. Il a obtenu un processus, un ensemble de documents et un état de référence, ce qui détermine réellement si la deuxième commande sera un renouvellement ou une négociation.
Le compromis qu’il convient de nommer est celui que cet acheteur a délibérément accepté. Une voie plus courte existait: accepter les noms des techniques, inscrire une mention relative au microphone sur la fiche produit et admettre que les retours se fonderont sur des impressions. Cette voie est moins coûteuse avant la commande, mais plus coûteuse après, car toute réclamation qui ne peut être réfutée ne peut pas non plus être appliquée. Avant de commander, la question à vous poser n’est pas de savoir si l’usine dispose d’un processus de contrôle du microphone, mais si vous êtes en mesure de nommer les six documents sur lesquels vous exigerez qu’elle rende des comptes. Si vous ne le pouvez pas, le processus n’est pas établi, quel que soit le contenu du devis.
Comment choisir entre deux usines qui revendiquent toutes deux disposer d’un contrôle
Lorsque deux usines décrivent leur contrôle du microphone avec le même vocabulaire, la sélection s’effectue sur la base de preuves plutôt que d’adjectifs. Quatre documents suffisent à les départager: la liste des points de contrôle avec les lacunes identifiées, le calendrier de nouveau contrôle de l’unité de référence avec les conséquences d’un contrôle infructueux, le résultat le plus récent avec sa date, son modèle et ses conditions de, ainsi que l’enregistrement de traçabilité reliant un échantillon testé à un lot. Une usine qui produit les quatre documents peut être présélectionnée sur la base de preuves. Une usine qui n’en produit aucun dispose d’un processus qu’elle est incapable de décrire; le compromis n’y porte pas sur le prix, mais sur votre volonté de financer vous-même la mise en place du processus, ce qui représente un coût et un délai réels.
Ce que nous publions et ce que nous vous demandons de vérifier à la place
Notre catalogue publie les lignes relatives aux caractéristiques électriques et structurelles de chaque modèle de la famille Audio Bluetooth, ainsi que les noms des techniques acoustiques — structure acoustique à écoute ouverte, Audio directionnel, réduction intelligente du bruit. Il ne publie aucune spécification de microphone pour quelque modèle que ce soit: aucune distance de captage, aucun rapport signal/bruit, aucune réponse en fréquence, aucun nombre de microphones, aucune description du formation de faisceaux et aucun rapport acoustique d’un tiers. Il ne s’agit pas d’une simplification de rédaction. Ces mesures ne nous ont pas été confirmées et nous ne décrirons pas un processus que nous ne sommes pas en mesure de prouver.
Nous expliciterons également une limite qui passe facilement inaperçue. Nos propres commandes en ligne, nos fréquences d’échantillonnage, notre pratique relative à l’unité de référence et notre montage de test ne sont pas non plus publiés, car l’entreprise ne nous les a pas confirmés. Nous ne décrirons pas un processus que nous ne sommes pas en mesure de prouver, et cela s’applique autant à notre propre gamme qu’à celle de quiconque.
Ce que nous pouvons faire, c’est prendre un modèle précis et une allégation précise concerning le microphone, puis vous indiquer lesquels des huit points de contrôle nous pouvons actuellement documenter, lesquels devraient être établis avant de pouvoir répondre à une question de qualité à ce sujet, et ce qu’un acheteur devrait demander à un fournisseur qui les détient. Lorsque des échantillons nous sont envoyés, nous réaliserons avec vous le protocole fixe et rapporterons ce que nous entendons, y compris lorsque le résultat est moins bon que prévu.
Envoyez-nous les modèles que vous comparez, le canal de distribution concerné et l’allégation relative au microphone figurant dans le devis du fournisseur. Nous vous indiquerons quelles lignes publiées s’appliquent à cette configuration, ce que les lignes acoustiques ne permettent pas de trancher et ce qu’il faut inscrire au bon de commande pour que la réponse soit exécutoire.
Lectures complémentaires
- La technique sur laquelle repose la famille — Audio à écouteurs ouverts
- La voie de vérification — vérification par le fournisseur
- Les allégations et la manière de les interpréter — allégations du fabricant
- L’aspect certification du même composant — qualité du microphone et certification
Indiquez-nous le modèle et l’allégation relative au microphone, et nous vous dirons quels points de contrôle nous pouvons documenter aujourd’hui et lesquels doivent d’abord être établis.


