
Una especificación de micrófono, una medición de micrófono y un proceso de micrófono son tres cosas distintas que, en esta categoría de productos, se confunden habitualmente entre sí. La especificación es una cifra en una ficha técnica. La medición es una cifra obtenida en un entorno, en una unidad y en un día concretos. El proceso es el conjunto de controles que mantiene las unidades de producción cerca de esa medición. Una fábrica que conserva las dos primeras, pero no la tercera, tuvo suerte ese día, y un equipo de compras que solo pregunta por la especificación nunca se enterará. Ese es precisamente el tema del control de calidad del micrófono de las gafas inteligentes: la pregunta no es qué cifra cita la fábrica, sino qué hace la fábrica cuando esa cifra se mueve.
La consecuencia práctica para un comprador es una regla de compras que no cuesta nada aplicar y ahorra un ciclo de devoluciones: trate cada afirmación sobre el micrófono como una afirmación sobre un proceso hasta que un documento indique lo contrario, y condicione la orden de compra a la presentación de ese documento en lugar de considerarlo un cortesía del proveedor.
Calidad del micrófono de las gafas inteligentes: lo que debe resistir un punto de control
El comprador que plantea esta pregunta suele ser un responsable de compras que ha recibido dos solicitudes de cotización, ambas para una plataforma de Audio, ambas de una fábrica y ambas referidas a un producto orientado a la voz para un canal basado en llamadas. La decisión no consiste en saber qué micrófono es mejor, sino en determinar qué fábrica puede mantener estable una característica del micrófono durante una tirada de producción y cómo sabrá el comprador si no lo consigue.
El temor que rige esta decisión es específico, no general. No es que la mercancía llegue tarde o que la documentación esté mal. Es que la primera reseña de un cliente indique que la otra persona no lo oye, que el defecto sea intermitente, que no se pueda reproducir en el banco de pruebas del comprador y que la fábrica responda que la unidad de muestra no era representativa. Un fallo de voz intermitente en un lote enviado resulta más costoso que una desviación dimensional, porque resulta invisible en la inspección de recepción, se agrupa en los datos de devoluciones sin un patrón evidente y el comprador no dispone de ninguna medición que pueda señalar.
Por eso los puntos de control importan desde el punto de vista comercial, más que técnico. Cada punto de control que aparece a continuación existe porque un fallo concreto, si no se detecta en ese punto, llegará como una queja de cliente que nadie podrá resolver.
Las filas publicadas no dicen nada sobre el proceso
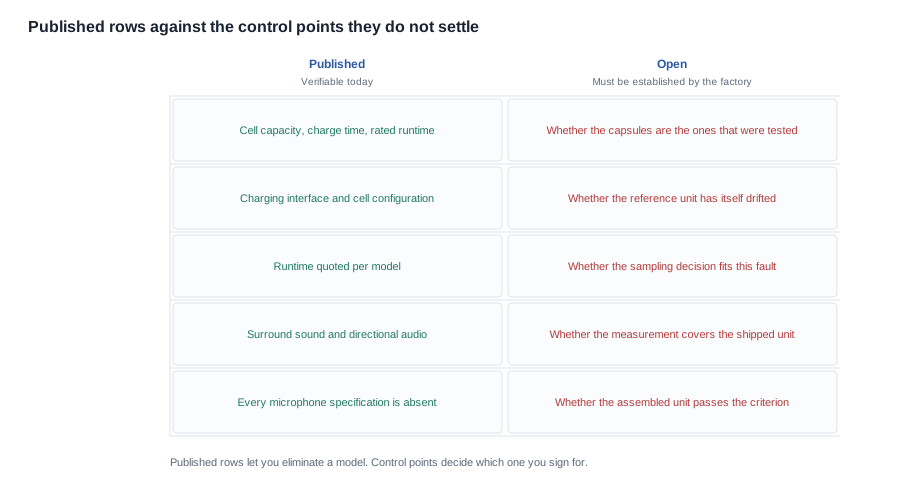
Mire lo que publica realmente el catálogo para la familia de Audio con Bluetooth. Todos los modelos de la familia de Audio indican una versión de Bluetooth, una autonomía nominal, una configuración de celdas, un tiempo de carga y un método de carga. El K01 y el K02 publican 90 mAh por celda en dos celdas, aproximadamente ocho horas de uso nominal, carga magnética y Bluetooth 5.3. El D11 y el D12 publican una única celda de 100 mAh, aproximadamente siete horas, carga Type-C y Bluetooth 5.4. El LC-105-1 y el LC-105-2 publican dos celdas de 55 mAh, aproximadamente ocho horas y carga magnética. El G07 y el YK12 publican dos celdas de 55 mAh y una autonomía nominal más corta, de aproximadamente seis horas; en el G07 se destaca una patilla delgada y desmontable, y en el YK12, una patilla delgada con sonido envolvente. Los modelos deportivos publican las mismas cinco filas con sus propios términos: el YKC02 publica dos celdas de 70 mAh, aproximadamente ocho horas, carga magnética y Bluetooth 5.4; el D17 publica 115 mAh, aproximadamente siete horas y un tiempo de carga de alrededor de una hora con Type-C; y el ZH12 publica 100 mAh, aproximadamente ocho horas y aproximadamente una hora de carga.
Ahora cuente lo que falta en todo ello. Ningún modelo publica el número de micrófonos. Ningún modelo publica el tipo de cápsula, la frecuencia de muestreo, la sensibilidad, la relación señal-ruido, la respuesta de frecuencia, la distancia de captación, la profundidad de cancelación ni el método de formación de haz. El catálogo nombra el enfoque acústico —estructura acústica de oído abierto, Audio direccional y reducción inteligente del ruido—, pero se trata de una descripción de la familia de técnicas, no de una medición de esta.
Esto importa por un motivo concreto. Las filas eléctricas son casi autopruebas: la capacidad de una celda coincide con la etiqueta o no coincide, y el comprador puede pesar la mercancía. Las filas acústicas no lo son. Nada en la caja de envío le indica si las cápsulas eran las mismas que se habían medido. Por tanto, una fila eléctrica publicada proporciona cierta información al equipo de compras sobre la línea de producción, mientras que una fila acústica publicada —si existiera— apenas le diría algo. La ausencia de filas acústicas en esta gama no es inusual. La consecuencia es que toda la conversación sobre la calidad debe celebrarse en el nivel del proceso.
El fallo que un punto de control está diseñado para detectar
Considere un nuevo lote de cápsulas de micrófono que llega de un proveedor de componentes. Ninguna falla una prueba. Todas están dentro de la tolerancia. Pero la población se ha desplazado ligeramente, y el desplazamiento solo es visible como un cambio en el resultado medido, no como una pieza rechazada. Si la fábrica mide respecto de una unidad de referencia y esta se comprueba a intervalos fijos, el desplazamiento aparece como una tendencia y se investiga. Si la fábrica mide respecto de un número que alguien escribió una vez en una hoja de cálculo, el desplazamiento aparece como ruido en los datos semanales y queda absorbido.
El segundo caso es común y es la razón por la que un comprador que quiere un control real debe preguntar por la unidad de referencia antes de preguntar por la tolerancia. Una unidad de referencia con un rendimiento conocido, conservada en condiciones controladas y comprobada según un calendario, es lo que hace comparables dos mediciones separadas por un mes. Sin ella, la fábrica tiene un número, pero no un control.
Por qué el control del micrófono cuesta más en las gafas que en un auricular
La razón por la que esta categoría se resiste al proceso de un auricular es geométrica, y conviene explicarla con claridad porque explica por qué no se puede trasladar una cifra de un auricular ni por qué el paquete de garantía de una fábrica de auriculares no es automáticamente el paquete de garantía de una fábrica de gafas.
En un auricular, el micrófono está a poca distancia de la boca, en una varilla o un brazo, orientado hacia ella y en una relación fija con la cabeza. En las gafas, el micrófono está en una patilla o un elemento del marco, más lejos, fuera del eje y en movimiento con la cabeza cada vez que la persona gira. La misma cápsula en ambas posiciones no ofrece el mismo resultado, y ninguna hoja de datos del componente recoge esa diferencia porque la función de transferencia pertenece al producto, no a la pieza.
Esto tiene tres consecuencias de coste que un comprador debería esperar ver en una cotización y en un plazo de entrega.
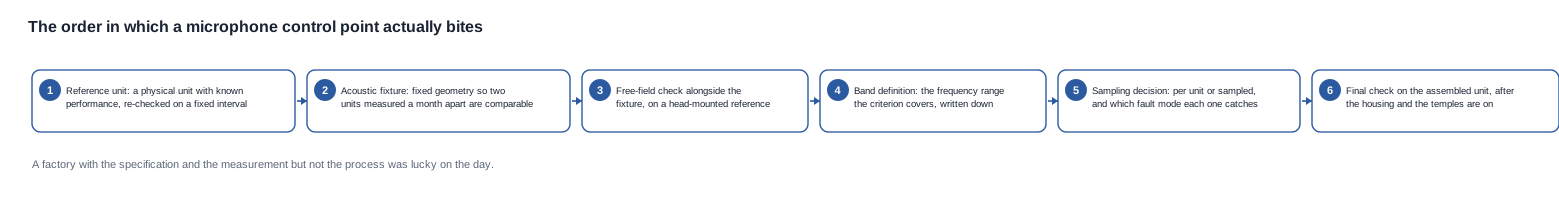
Primera, el utillaje. Una geometría acústica reproducible es lo que convierte una medición en un número comparable. El utillaje de un auricular suele ser un soporte colocado sobre un banco. El de unas gafas debe mantener el producto en una posición definida respecto de una fuente acústica definida, y debe ser reproducible entre una unidad fabricada en la primera semana y otra fabricada en la duodécima. Eso es utillaje, y el utillaje es una partida con un coste de capital y consecuencias para el control de cambios.
Segunda, la comprobación en campo libre. El utillaje aporta consistencia; una comprobación en campo libre sobre una referencia montada en la cabeza aporta realidad. Una unidad puede cumplir un criterio del utillaje y comportarse mal en el entorno en el que se vende el producto, porque el utillaje no incluye la sombra de una mandíbula, la geometría de un rostro ni el movimiento de la persona. Las dos configuraciones juntas constituyen la configuración creíble, y la segunda es la que cuesta más.
Tercera, la comprobación de la unidad montada. Una cápsula que mide bien sobre la placa y mal en la carcasa ha sufrido daños durante el montaje, está ocluida por la estructura o se ha montado en un lugar que funciona mal sobre una cabeza. Ese defecto solo aparece después de colocar las patillas, lo que significa que debe comprobarse después de colocarlas. También significa que una fábrica que mide únicamente a nivel de placa tiene un punto de control en el lugar equivocado.
Para un equipo de compras, la interpretación práctica es que el coste de un paquete de garantía del micrófono reside en el utillaje, las unidades de referencia y el tiempo de muestreo, no en la cápsula. Una fábrica que cotiza un precio unitario bajo y rechaza hablar del utillaje le está indicando dónde se ha evitado el coste.
Los ocho puntos de control que un proveedor debe acreditar y los umbrales que los sustentan
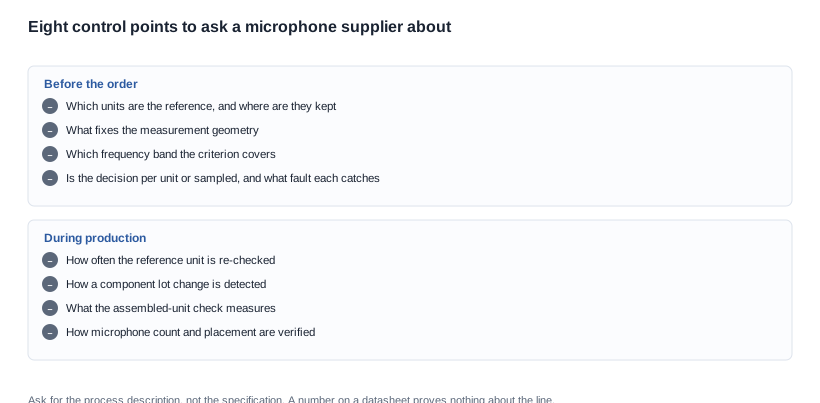
Todos los puntos de control siguientes se exponen del mismo modo: qué son, qué debe poder demostrar un proveedor y cómo es el fallo si falta el punto. Estos son los criterios que puede utilizar un comprador para comparar dos fábricas que describen su calidad de micrófono como controlada, porque ambas descripciones suenan idénticas y solo las pruebas permiten distinguirlas.
Uno: la unidad de referencia
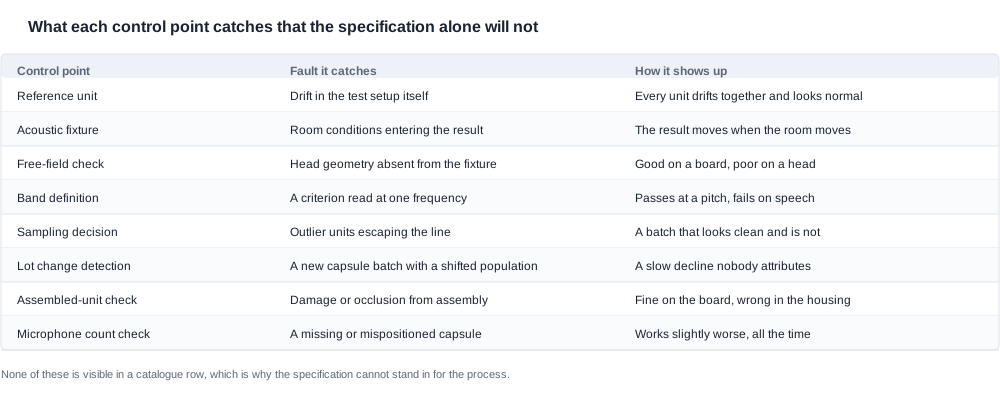
Una unidad física con un rendimiento conocido, conservada en condiciones controladas y utilizada para normalizar la configuración de la prueba. La pregunta no es si existe una, sino dónde se conserva, con qué frecuencia se vuelve a comprobar y respecto de qué se comprueba. Una unidad de referencia que ha derivado por sí misma es peor que no tener ninguna, porque convierte la deriva en un desplazamiento invisible en toda la población de producción.
Dos: el utillaje acústico
Geometría fija, posición fija de la fuente y distancia fija, de modo que una unidad medida esta mañana y otra medida el mes que viene se midan de la misma manera. Sin esto, la prueba es una habitación, y la habitación forma parte del resultado. El modo de fallo que detecta es una medición que cambia cuando cambia la habitación: un banco distinto, un edificio distinto, una semana distinta.
Tres: la comprobación de campo libre junto con la fixture
Se realiza sobre una referencia montada en una cabeza en lugar de sobre un producto sin montar e, idealmente, en la misma sesión que la medición con la fixture para que ambas puedan compararse. Este es el punto de control que detecta el fallo debido a la geometría de la cabeza. La señal de que a una fábrica le falta es que todas las mediciones se realizan con una fixture y ninguna sobre una cabeza.
Cuatro: la banda que abarca el criterio
Un criterio expresado en una banda de frecuencias es significativo; uno expresado en una sola frecuencia no lo es, porque la inteligibilidad reside en una banda y no en un tono. El proveedor debería poder indicar qué parte del espectro abarca el criterio y cuál es el umbral dentro de ella. El fallo que detecta es una unidad que supera la prueba en un tono, pero falla con voz; es decir, una unidad que supera la prueba y decepciona al cliente.
Cinco: la decisión de probar cada unidad o aplicar muestreo
Probar todas las unidades detecta una gama más amplia de fallos, pero consume tiempo de línea. El muestreo detecta los fallos sistemáticos y pasa por alto los valores atípicos. Ninguna opción es incorrecta; lo incorrecto es no indicarla, porque una decisión no comunicada deriva hacia el muestreo siempre que la línea seoccupieda, y esa deriva pasa inadvertida hasta que se envía un lote.
Pregunte qué modo de fallo pretende detectar cada regla de muestreo. Un proveedor que responde en términos de modos de fallo tiene un plan de muestreo real. Un proveedor que responde "muestreamos AQL" tiene un sistema general de calidad y un micrófono en el que no ha pensado.
Seis: la deriva a lo largo de una serie de producción
El control aquí consiste en el intervalo de recomprobación de la unidad de referencia y en el procedimiento mediante el cual se detecta un cambio en el lote de componentes. El fallo que detecta es silencioso: un lote nuevo de cápsulas con una tolerancia distinta no produce un fallo evidente, sino que desplaza la población. Nadie atribuye un descenso lento a un cambio de lote si no existe una referencia y esta se comprueba.
Siete: la comprobación de la unidad montada
Se realiza después de colocar la carcasa y las patillas, y mide el producto que recibe realmente el cliente. Detecta daños de montaje, oclusión estructural y fallos en la posición de montaje, los tres invisibles a nivel de placa. Es la comprobación más valiosa de las ocho y la que más veces se omite, porque es la que más tiempo de línea requiere.
Ocho: verificación del número y la colocación de los micrófonos
Cuando el diseño exige una matriz, el número y la disposición deben ser correctos en todas las unidades. Una cápsula ausente o mal colocada en una disposición de formación de haz no produce un fallo evidente: genera un producto que funciona algo peor de lo que debería, siempre, y nadie lo advierte hasta que el producto de un competidor se compara con él en la misma prueba.
Por qué estos ocho puntos permiten una comparación justa entre dos fábricas
Ambas fábricas describirán su control de micrófonos como minucioso, y las descripciones serán intercambiables. Los ocho puntos anteriores son discriminantes porque cada uno genera un registro que el comprador puede solicitar: un registro de la unidad de referencia, un plano de la fixture, una definición de banda, un plan de muestreo, un calendario de recomprobación, un resultado de la unidad montada y un paso de verificación del número de micrófonos. Una fábrica que cuenta con todo eso está describiendo un proceso. Una fábrica que no lo tiene está describiendo una intención.
Auditar el proceso de’affaires de de un proveedor sin visitar la fábrica
La mayoría de los equipos de compras no visitan la fábrica para un primer pedido, y no deberían necesitar hacerlo para establecer las bases. La auditoría siguiente es una solicitud de documentos y una llamada, y puede realizarla un comprador sentado ante su escritorio. Cada paso tiene un criterio de finalización que puede evaluarse antes de pagar un anticipo.
Paso uno: pedir los puntos de control, no la tolerancia
Envíe los ocho puntos en forma de lista y pregunte cuáles están implantados, cuáles lo están solo para algunos modelos y cuáles aún no se han establecido. La respuesta importante no es la que dice "todos", sino la que dice "todavía no tenemos una comprobación de la unidad montada". Un proveedor que responde con precisión, incluidos los vacíos, es un proveedor cuyas respuestas pueden utilizarse.
El criterio de finalización de este paso es una lista escrita que nombre los puntos de control implantados, los modelos que abarcan y los vacíos.
Paso dos: preguntar qué es la unidad de referencia y cómo se recomprueba
Pregunte dónde se conserva, con qué frecuencia se comprueba, contra qué se contrasta y qué ocurre con un lote de producción si la comprobación falla. Esta última parte es la pregunta decisiva. Una fábrica con detección de desviaciones cuenta con una respuesta definida para una comprobación de referencia fallida, normalmente la retención del lote y una nueva medición. Una fábrica sin ella no tiene respuesta.
El criterio de finalización es un intervalo de nueva comprobación por escrito y una consecuencia también escrita para el caso de que la comprobación falle.
Paso tres: solicite la definición de la banda y el plan de muestreo
Pregunte qué banda de frecuencias abarca el criterio, cuál es el umbral, si las pruebas se realizan por unidad o mediante muestreo y qué modo de fallo detecta cada regla de muestreo. A continuación, solicite los dos resultados más recientes, con sus fechas y el modelo al que se aplican.
El criterio de finalización es un resultado que incluye una fecha, una designación de modelo y una condición indicada. Un resultado sin fecha no es un resultado.
Paso cuatro: establezca el vínculo de trazabilidad
Pregunte cómo se relaciona una unidad probada con las unidades enviadas: lote de componentes, fecha de fabricación y relación entre la muestra probada y el lote de producción. Este es el dato que hace utilizable un informe de un tercero. Un informe sobre una muestra constituye evidencia sobre esa muestra. La trazabilidad es lo que lo convierte en evidencia sobre su pedido.
El criterio de finalización es un vínculo documentado entre la muestra y el lote.
Paso cinco: determine qué debe ser el informe de un tercero
Cuando el comprador quiera pruebas independientes, solicite el informe en sí, no un resumen: la norma, el método, el tamaño de la muestra, la fecha, la configuración probada y la lista de modelos que menciona. Un informe con un método tiene más valor que una cifra sin él, y un informe sobre el montaje final tiene más valor que un informe realizado sobre un banco de pruebas.
El criterio de finalización es el informe, con la lista de modelos cotejada con los modelos que realmente se están pedidos. Esta es la misma disciplina documental que exige la pregunta sobre el grado de protección contra la entrada de polvo, y el razonamiento es el mismo: un documento que menciona una configuración diferente no cubre la suya.
Paso seis: consigne los criterios de aceptación en la orden de compra
El paso final es el que más se omite y el único que es exigible. Los criterios que aparecen en un correo electrónico no tienen carácter vinculante. Los que figuran en la orden de compra sí. Especifique el modelo, la condición de aprobación, el plan de muestreo, la documentación que debe accompanyar al envío y la solución aplicable cuando no se cumpla dicha condición.
El criterio de finalización es una orden de compra frente a la cual el proveedor puede responder por su cumplimiento, lo que constituye un documento distinto de un acuerdo de calidad que describe intenciones.
Los fallos que pasan inadvertidos hasta el primer lote de producción
Estos son los fallos que un equipo de compras descubre después de que la muestra haya aprobado, con el síntoma, la causa raíz y la prevención documentados de modo que esta última sea aplicable y no una simple declaración de intenciones. Cada prevención indicada a continuación también es una cláusula que puede incluirse en una orden de compra, el único lugar donde una prevención sobrevive a un cambio de calendario.
Síntoma: las primeras cien unidades son correctas y el siguiente lote es peor
Causa raíz: un cambio en el lote de componentes que desplazó la población, sin una unidad de referencia que permitsiera visualizar el cambio, o con una unidad de referencia que se comprobó y se pasó por alto.
Prevención: exija el intervalo de nueva comprobación de la referencia, la trazabilidad de los lotes y una consecuencia indicada para el caso de que falle la comprobación de referencia. Una regla de retención y nueva medición tiene más valor que una tolerancia, porque una tolerancia no permite detectar un cambio que queda dentro de ella.
Síntoma: las unidades funcionan correctamente en el banco de pruebas, pero fallan en la carcasa
Causa raíz: la ausencia de una comprobación de la unidad montada, por lo que nunca se evaluó un fallo de montaje u oclusión.
Prevención: exija la comprobación de la unidad montada como un punto de control definido, junto con el resultado y la fecha. Si el proveedor no puede presentarla, entablar una conversación sobre el alcance del siguiente lote de producción, no aceptar el riesgo en silencio.
Síntoma: la matriz funciona, pero su rendimiento es peor de lo que permite el diseño
Causa raíz: una cápsula ausente o mal colocada que ninguna comprobación de recuento habría detectado, porque no existía ninguna comprobación de ese tipo.
Prevención: exija la etapa de verificación del recuento y la colocación, y exija que se realice en todas las unidades si la disposición depende de la posición y no únicamente del recuento.
Síntoma: la unidad produce un sonido débil y aumentar la ganancia lo hizo más ruidoso
Causa raíz: una queja sobre la sensibilidad tratada como un problema de software, cuando la causa real se encuentra en la ruta de captura, por lo que la solución trasladó el fallo en lugar de eliminarlo.
Prevención: exigir una línea base en la plataforma actual antes de acordar cualquier cambio: silencio, un pasaje fijo a un metro y a tres, y una llamada en una red real. Sin una línea base, no se puede evaluar ningún cambio ni separar una posible falla de la variación normal entre unidades.
Síntoma: las devoluciones parecen aleatorias y nadie puede resolverlas
Causa raíz: no hay mediciones realizadas por el propio comprador, por lo que cada reclamación se debate en función de impresiones y la controversia se centra en quién tiene razón, no en el producto.
Prevención: aplicar el protocolo fijo a dos unidades del primer envío y conservar las grabaciones. La variación entre unidades de un mismo lote suele ser mayor que la variación entre dos proveedores, y eso es precisamente lo queorneyen las devoluciones.
Gestionar un pedido de muestra con una especificación que no existe
El siguiente caso es un escenario de abastecimiento, no un proyecto de cliente, y se presenta para mostrar el orden en el que se ejecutan realmente las etapas.
Un comprador de marca estáalangos el primer pedido para un canal de Audio basado en llamadas. El proveedor publica una plataforma Bluetooth 5.4 con dos celdas de 55 mAh y una autonomía nominal de aproximadamente ocho horas, carga magnética, y ofrece una estructura acústica de oído abierto con audio direccional y reducción inteligente del ruido. La política interna del comprador exige una cifra del micrófono antes de firmar la orden de compra. El proveedor no tiene ninguna cifra del micrófono, por la misma razón que el catálogo tampoco la incluye: no se ha publicado ninguna medición acústica para ningún modelo de la gama.
La primera decisión es qué solicitar. Pedir una cifra noBxvalueget nada. Pedir la descripción del proceso sí proporciona un documento. La solicitud se envía como los ocho puntos de control, con la pregunta de cuáles están implementados, cuáles son parciales y cuáles no están establecidos.
La segunda decisión es qué hacer con las brechas que se devuelven. La respuesta importante es la que distingue una brecha que puede cerrarse durante este pedido de una que no podrá cerrarse. Una fábrica con una herramienta de verificación y sin comprobación de unidades ensambladas tiene una brecha que puede cerrarse durante la primera producción si el comprador la financia. Una fábrica sin unidad de referencia ni plan para conseguirla tiene una brecha que no se cerrará, porque el equipo no es la limitación: lo es la disciplina.
La tercera decisión es qué debe indicar la orden de compra. Como no existe una cifra acústica, el pedido no puede incluir un criterio de aceptación acústica. Sí puede incluir un criterio documental: los puntos de control implementados, el registro de la nueva verificación de la unidad de referencia que se adjunta a cada envío, la trazabilidad por lotes y el plan de muestreo. El pedido también registra que el comprador aplicará su propio protocolo a dos unidades de la primera entrega y que el resultado seará la referencia para el segundo envío.
La cuarta decisión es qué debe incluirse en la ficha del producto. Nada sobre el rendimiento del micrófono, porque no se ha medido nada que el comprador pueda respaldar. La ficha describe la configuración publicada y la familia de tecnología, y no va más allá.
Este es un resultado defendible desde un punto de partida incómodo. El comprador no obtuvo una cifra. Obtuvo un proceso, un conjunto de documentos y una línea base, que es lo que realmente determina si el segundo pedido será una repetición o una negociación.
La compensación que conviene mencionar es la que este comprador aceptó deliberadamente. Existía una vía más corta: aceptar los nombres de las tecnologías, incluir una frase sobre el micrófono en la ficha y aceptar que las devoluciones se debaterán en función de impresiones. Esa vía es más barata antes del pedido y más cara después, porque toda reclamación que no puede refutarse tampoco puede hacerse cumplir. Antes de pedir, la pregunta que debe hacerse no es si la fábrica tiene un proceso de verificación del micrófono, sino si es capaz de nombrar los seis documentos para exigir su cumplimiento. Si no puede nombrarlos, el proceso no está establecido, diga lo que diga la cotización.
Cómo elegir entre dos fábricas que ambas afirma&BHpn tener control
Cuando dos fábricas describen su control del micrófono con el mismo vocabulario, la selección debe basarse en pruebas, no en adjetivos, y solo cuatro documentos permiten distinguirlas: la lista de puntos de control con sus brechas identificadas, el calendario de nueva verificación de la unidad de referencia con la consecuencia de una verificación fallida, el resultado fechado más reciente con su modelo y condición, y el registro de trazabilidad que vincula una muestra probada con un lote. Una fábrica que produce los cuatro documentos puede seleccionarse en función de pruebas. Una fábrica que no produce ninguno tiene un proceso que no puede describir, y la compensación en ese caso no es el precio, sino si está dispuesto a financiar usted mismo la implantación del proceso, lo que supone un coste y un plazo reales.
Qué publicamos y qué le pedimos que verifique usted
Nuestro catálogo publica las filas eléctricas y estructurales de cada modelo de la familia de audio Bluetooth, y publica los nombres de las técnicas acústicas: estructura acústica de oído abierto, audio direccional y reducción inteligente del ruido. No publica ninguna especificación de micrófono para ningún modelo: ni distancia de captación, ni relación señal-ruido, ni respuesta de frecuencia, ni número de micrófonos, ni descripción de la formación de haces, ni informe acústico de terceros. No se trata de una abreviatura al redactar. Esas mediciones no se nos han confirmado y no describiremos un proceso del que no podamos aportar pruebas.
También seremos explícitos sobre un límite que puede pasar desapercibido. Nuestros propios controles de línea, nuestras frecuencias de muestreo, nuestra práctica de unidad de referencia y nuestro montaje de pruebas tampoco se publican, porque la empresa no los ha confirmado. No describiremos un proceso del que no podamos aportar pruebas, y eso se aplica tanto a nuestra propia línea como a la de cualquier otro.
Lo que sí podemos hacer es tomar un modelo concreto y una afirmación concreta sobre el micrófono, e indicarle cuáles de los ocho puntos de control podemos documentar actualmente, cuáles habría que verificar antes de poder responder a una pregunta sobre su calidad, y qué debería solicitar un comprador a un proveedor que los posea. Cuando se nos envíen muestras, ejecutaremos con usted el protocolo fijo e informaremos de lo que escuchamos, incluso cuando el resultado sea peor de lo esperado.
Envíenos los modelos que está comparando, el canal en el que se venden y la afirmación sobre el micrófono que figura en la cotización del proveedor. Le indicaremos qué filas publicadas se aplican a esa configuración, qué no podrán resolver las filas acústicas y qué debería incluir en la orden de compra para que la respuesta sea exigible.
Lecturas relacionadas
- La técnica sobre la que se basa la familia: audio de oído abierto
- La vía de verificación: verificación por parte del proveedor
- Las afirmaciones y cómo interpretarlas: afirmaciones del fabricante
- El aspecto de certificación del mismo componente: calidad del micrófono y certificación
Indíquenos el modelo y la afirmación sobre el micrófono, y le diremos qué puntos de control podemos documentar hoy y cuáles deben verificarse primero.


