
La consistencia es una propiedad de un programa de producción, no de un producto. Una plataforma que produce un excelente primer lote y un segundo lote deficiente no ha fracasado en la fabricación; ha fracasado en la transición entre ambos. Para una marca, esa transición es el momento en que la promesa deja de ser responsabilidad propia y pasa a ser del proveedor; el segundo pedido es donde el comprador descubre si la plataforma fue realmente una plataforma.
La razón por la que esto merece un tratamiento propio en una categoría con una especificación publicada tan limitada es sencilla. Cuando la especificación consiste en una resolución y una capacidad de batería, las propiedades que realmente varían entre unidades —la cámara acústica, la alineación de las cámaras, el sellado, el acabado y la geometría de la montura— son precisamente aquellas que el comprador no puede comprobar en el catálogo. Por tanto, la consistencia debe establecerse mediante el proceso, porque los criterios de inspección todavía no existen, en gran medida.
Este es el enfoque honesto y resulta más útil que prometer uniformidad. Un comprador que sabe en qué cinco puntos se rompe la consistencia, qué cuatro controles detienen esas desviaciones y qué propiedades no se pueden inspeccionar en absoluto puede redactar criterios de aceptación que realmente se cumplan. Un comprador que da por hecho que una plataforma es consistente por definición se está basando en una palabra.
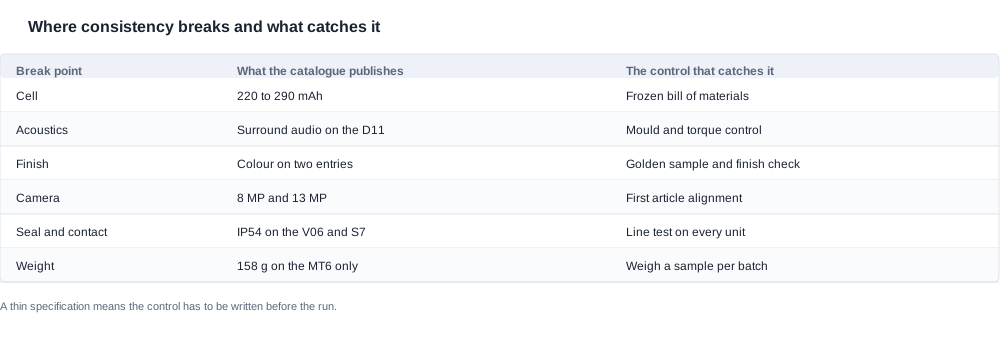
Plataformas OEM ready: los cinco puntos donde realmente se rompe la consistencia
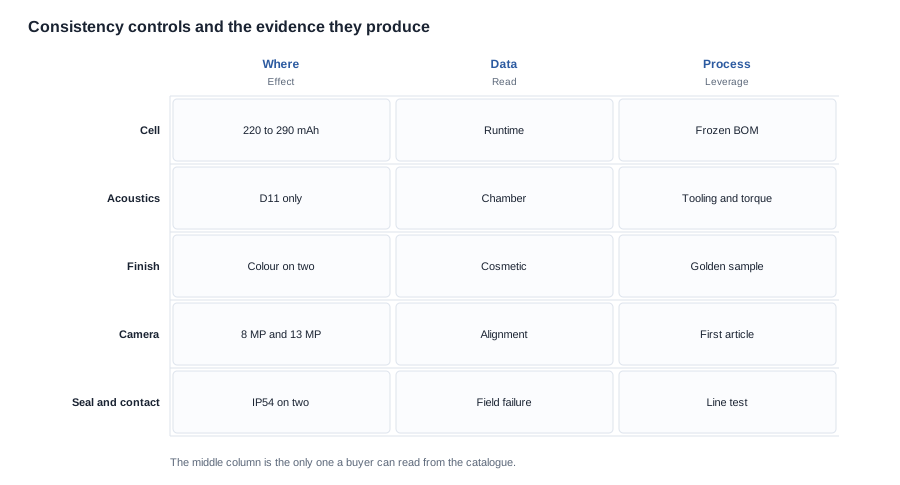
La batería. La sustitución de una batería es imperceptible en la unidad terminada y solo se manifiesta durante el funcionamiento, en el comportamiento de carga y en la documentación de transporte. Aquí importa más que en la mayoría de las categorías porque el catálogo deja cierta margen de autonomía: las baterías de cámara van de 220 mAh a 290 mAh y el método de carga no se publica para ninguno de los modelos CY05, CY03, MT6 y L1 Pro. El comprador que consulta el catálogo no puede saber qué contienen esas cuatro configuraciones, lo que significa que una sustitución en ellas no puede detectarse a partir de la especificación; solo puede evitarse mediante la lista de materiales.
La configuración acústica. La geometría de las patillas, la cámara interna y el sellado determinan el resultado sonoro, y ninguno de estos elementos se publica para ningún modelo de la gama. El catálogo publica Audio envolvente para exactamente un modelo, el D11. El G07 publica opciones de patillas ultradelgadas y extraíbles, y el YK12 publica una variante de patilla delgada, lo que indica que la geometría se considera una elección de especificación y no un detalle fijo; por tanto, debe fijarse. Cualquier variación en el molde o en el par de apriete de montaje modifica la cámara acústica, y ninguna comprobación en línea la detectará salvo que el criterio se haya documentado.
El acabado. El mate, el brillo y la textura soft-touch son procesos distintos con diferentes estándares de inspección, y la inspección de un acabado brillante es más estricta que la de uno mate. La variación estética es el motivo de rechazo del primer lote más habitual en este tipo de programas, lo que significa que es la variación que un lote de producción tiene más probabilidades de reproducir. El catálogo publica opciones de color para solo dos modelos de cámara: el V03 Pro, con tres opciones, que también es el único modelo de cámara con lentes fotocromáticas, y el V06, con cuatro opciones. Por tanto, para la mayor parte de la gama, el plan de colores sigue siendo una decisión abierta cuando se congela la lista de materiales.
El módulo de cámara. El soporte, la alineación y la calibración determinan el resultado de la imagen. El grupo de cámaras se divide claramente por resolución, con ocho modelos de 8 MP y tres de 13 MP, y los once publican una autonomía nominal de aproximadamente cinco a ocho horas sin indicar las condiciones de prueba. Como no se publican el modelo del sensor, el campo de visión ni la especificación de vídeo, este es el componente donde una variación tiene menos probabilidades de detectarse mediante inspección.
El sellado y la interfaz de carga. Un contacto desalineado provoca una carga intermitente que experimenta el cliente, no el operario de línea. Un sellado que no cumple la especificación produce un producto que falla en campo y no en fábrica. Aquí es donde la evidencia publicada es más escasa: solo el V06 y el S7 incluyen una marca IP54 en todo el catálogo, y la página de certificación de exportación no incluye ninguna fila de certificación por modelo ni ningún resumen publicado de las pruebas UN38.3, por lo que no existe ningún documento publicado contra el que se pueda verificar una declaración de protección frente a la entrada de líquidos y polvo.
Hay dos puntos de ruptura más debajo de esos cinco que vale la pena nombrar porque están determinados por el catálogo y no por la ingeniería. El primero es el comportamiento de carga. El catálogo publica dos horas o menos para 26 de las 28 entradas, y solo el D17 y el ZH12 publican aproximadamente una hora. Dos comportamientos de carga diferentes en una misma gama implican dos pruebas de línea distintas, dos Accessories de carga diferentes y dos condiciones térmicas diferentes. Un programa que incluya ambos tiene que especificar qué prueba se aplica a cada unidad; de lo contrario, un lote de la configuración más rápida se evalúa con el límite más lento y se rechaza por algo que no ha ocurrido. El segundo es el tamaño de la celda. Las entradas infantiles ofrecen 40 mAh para el A05 y el A06, y 70 mAh para el A07, con una autonomía nominal de unas veinte horas, mientras que las entradas con cámara van de 220 mAh a 290 mAh y duran entre cinco y ocho horas. Las celdas con capacidades entre cuatro y siete veces diferentes se comportan de otra manera bajo la misma prueba de carga, por lo que el límite de aceptación debe asociarse a la configuración y no a la familia de producto.
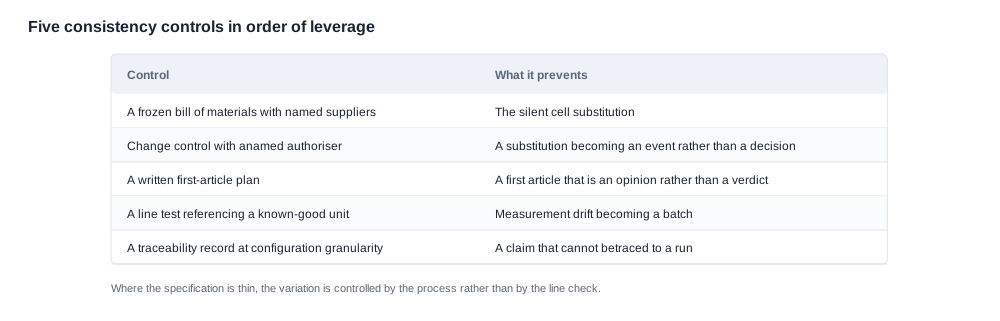
Plataformas OEM ready: los cuatro controles que establecen la consistencia
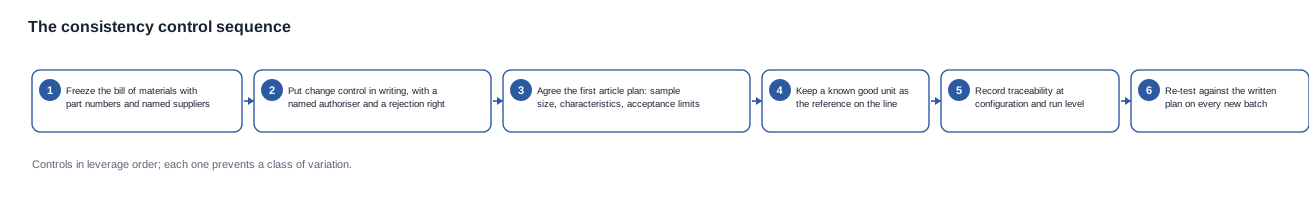
Especificar el trabajo de consistencia es barato; incorporarlo a posteriori es caro. Por orden de influencia, cuatro controles realizan la mayor parte del trabajo y conviene solicitarlos por escrito antes de la primera orden de compra, en lugar de descubrir su ausencia durante una disputa de calidad.
1. Una lista de materiales congelada con números de pieza y proveedores identificados. No una familia, ni un tipo, ni «un módulo de cámara equivalente». En el momento en que la lista de materiales identifica una pieza concreta de un proveedor concreto, sustituirla pasa a ser un evento visible en lugar de invisible. Este es el control de consistencia más eficaz de la categoría y funciona por una razón sencilla: una sustitución solo es posible si alguien la autoriza. En una plataforma OEM ready, la lista de materiales también incluirá la celda, los contactos de carga, la celda del estuche y los accesorios, y será el documento que vinculará los datos de configuración publicados con el producto físico.
2. Un procedimiento de control de cambios con un autorizador identificado. El requisito es que cualquier cambio exija notificación escrita y que el comprador tenga expresamente derecho a rechazarlo o a exigir una nueva verificación. La notificación por sí sola no basta: un cambio que el comprador no puede rechazar es una notificación, no un control. El autorizador debe ser un puesto identificado y no un departamento, y el procedimiento debe indicar qué ocurre con las unidades que ya están en producción cuando se introduce un cambio.
3. Un plan de verificación de la primera unidad con un criterio por escrito. Tamaño de la muestra, características que se medirán y límites de aceptación para cada una. Este es el control que con mayor frecuencia se reduce a una opinión y es el que determina si la primera serie de producción coincide con la muestra. El plan debería remitirse a las filas de especificaciones que el catálogo sí publica —la resolución, la capacidad de la celda, el método de carga, la capacidad del estuche y el tiempo de carga— y añadir criterios para las propiedades que el catálogo no publica, porque son precisamente las que cambiarán.
4. Un registro de trazabilidad a nivel de configuración. Una unidad en el terreno debe poder vincularse a un lote, y el lote debe poder examinarse. Eso significa que la fecha de producción, la configuración, el lote de celdas y el resultado de la prueba de línea deben acompañar al producto o poder recuperarse de sus identificadores. Sin esta información, no se puede diagnosticar una avería en el terreno, aislar un lote ni hacer una recuperación sin basarse en suposiciones.
Estos cuatro controles interactúan, y ahí es donde se concentra el coste de equivocarse. Una lista de materiales congelada sin control de cambios es un documento; el control de cambios sin una lista de materiales congelada es una notificación sin nada contra lo que comparar el cambio. Un plan para la primera unidad sin trazabilidad no puede indicar si una avería posterior pertenece a la misma población que la unidad aprobada. La trazabilidad sin una referencia para la primera unidad deja un registro perfecto de una serie de producción que nadie ha definido. Los cuatro forman un conjunto, y el comprador que negocie solo por uno de ellos normalmente descubrirá que los demás ya existen, porque un proveedor que mantiene correctamente uno de ellos casi siempre mantiene los cuatro.
La secuencia también indica dónde está el margen de negociación. Un comprador que solicita los cuatro controles hace que el proveedor describa su propio sistema de calidad, que es la solicitud más barata y más informativa de todo el proceso. Un comprador que solicita una tolerancia escrita para una dimensión obtiene una cifra, mucho más fácil de ofrecer para el proveedor y mucho menos útil. El compromiso es real: un conjunto completo de controles tiene un coste que se manifiesta como tiempo de ingeniería y como una línea ligeramente más lenta, pero ese coste se produce una vez por programa, mientras que su ausencia se hace notar en cada unidad que llega al cliente.
Plataformas listas para OEM: las preguntas que hay que hacer a un proveedor
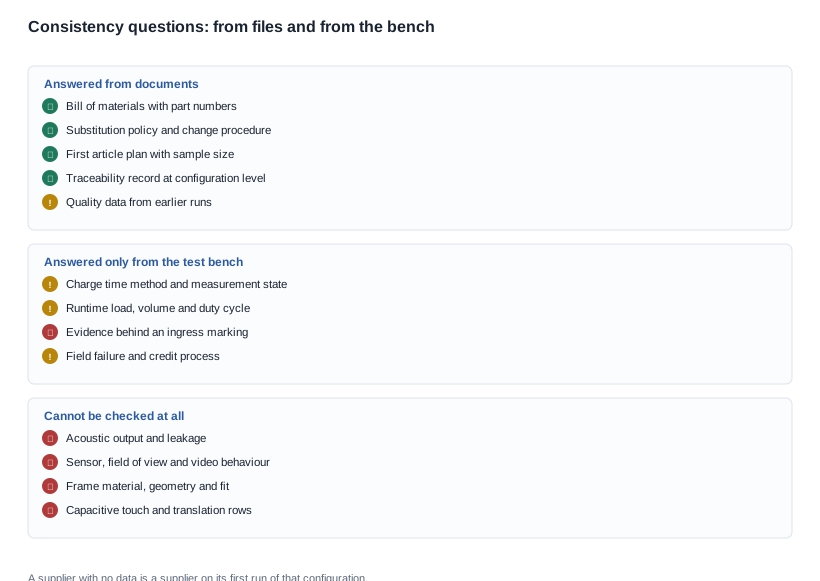
Estas son las preguntas que revelan si existe un programa de consistencia. Un proveedor con un programa real responde a todas por escrito y sin dudar, porque las respuestas ya están en su propio sistema de calidad.
- ¿Quéaspecto tiene la lista de materiales para esta configuración y cuál es la política de sustitución? Pida ver el número de pieza y el proveedor indicado para la batería, el módulo de cámara, los contactos de carga y la batería del estuche.
- ¿Cuál es el procedimiento de control de cambios y quién autoriza un cambio? Pida qué plazo de preaviso se aplica y si el comprador puede rechazarlo.
- ¿Cuál es el plan de inspección de la primera unidad? Pida el tamaño de la muestra, las características y los criterios de aceptación, no un resumen de ellos.
- ¿Cómo se referencia la prueba de línea a una unidad conocida como correcta, y se conserva una muestra de referencia para el programa?
- ¿Qué información contiene el registro de trazabilidad y con qué nivel de detalle? Pida ver un registro de una producción completada.
- ¿Qué datos de calidad existen dePrevious ejecuciones de producción de esta configuración? Un proveedor sin datos es un proveedor que está en su primera ejecución de esa configuración, algo que conviene saber antes de pedir y no después.
- ¿Cuál es el método de prueba del tiempo de carga y qué incluye? El catálogo publica dos horas o menos en 26 de las 28 entradas, y solo el D17 y el ZH12 publican aproximadamente una hora. El límite es una especificación, no una medición, y el método de prueba determina si una unidad la cumple.
- ¿Cómo se determina la cifra de autonomía, teniendo en cuenta que no se publica ninguna condición de prueba para el grupo de cámaras? Pregunte qué carga, qué volumen y qué ciclo de trabajo utiliza el proveedor cuando indica internamente una cifra.
- ¿Cuál es el proceso ante un fallo en campo, y qué obtiene el comprador como Abono o sustitución? Un proveedor con un proceso definido lo describirá sin que le pidan que lo redacte.
- ¿Qué evidencia respalda la marca de protección contra la entrada de agua y polvo en las configuraciones que la incluyen? Solo el V06 y el S7 publican IP54, y el catálogo no contiene ninguna fila de certificación por modelo.
Las tres últimas son las que hacen que la debida diligencia pase de ser documental a ser física. Un proveedor que responde a las preguntas de la uno a la seis a partir de archivos cuenta con un sistema de gestión. Uno que responde a las de la siete a la diez desde un banco de pruebas cuenta con un proceso.
Plataformas listas para OEM: lo que verifica un comprador y lo que no se puede inspeccionar
Parte de la variación en esta categoría es detectable y parte no lo es. Un comprador que redacte criterios de aceptación para toda la gama sin separarlos acabará con criterios que nadie puede cumplir.
Lo que se puede verificar en la recepción. La marca de la batería y su capacidad declarada frente a la especificación. El método de carga realmente instalado, lo que importa porque el catálogo no lo publica para cuatro entradas con cámara. La capacidad del estuche en las cinco configuraciones que publican una: el L1 Pro y el CY05, y el CY03, cada uno con 1400 mAh; el L2 Utral, con 900 mAh o 1400 mAh; y el MT6, en un formato plegable de 1200 mAh. El color frente a la muestra de referencia. El peso, en la única configuración donde se publica: 158 g para las gafas MT6, sin incluir el estuche. Los identificadores frente al registro de trazabilidad y la presencia de los accesorios en la lista de embalaje.
Lo que no se puede inspeccionar porque no existe un criterio publicado. La salida acústica y la fuga de sonido, porque el audio envolvente se publica únicamente para el D11 y ninguna medición acústica respalda ninguna entrada. El sensor de cámara, el campo de visión y el comportamiento del vídeo. El material y la geometría de la montura, así como el ajuste, ya que el catálogo no incluye dimensiones ni materiales de montura para ninguna entrada. El rendimiento frente a la entrada de agua y polvo más allá de la marca IP54 del V06 y el S7. El comportamiento del control táctil capacitivo y el de la traducción, porque el catálogo no tiene ninguna fila de control táctil capacitivo ni de traducción.
Lo que necesita un criterio es que se escriba antes de la producción, no después. El tiempo de carga, la autonomía nominal y el comportamiento del micrófono en condiciones reales se publican como rangos o límites máximos, por lo que una unidad puede cumplir las especificaciones y aun así decepcionar. El catálogo publica alrededor de cinco a ocho horas de autonomía nominal para el grupo de cámaras, sin indicar ninguna condición de prueba; publica dos horas o menos como límite máximo de carga para 26 entradas, y una autonomía nominal de alrededor de veinte horas para las entradas infantiles. Cada una de estas es una declaración de configuración. Los criterios de aceptación deben especificar la condición, y esa condición debe decidir el comprador, no el catálogo.
El rigor de las tres listas es el mismo: hay que redactar el criterio en función de la propiedad física, no de la cifra publicada. «Tiempo de carga inferior o igual a 2 horas a una temperatura ambiente específica, medido desde el estado vacío hasta la carga completa y promediado en tres unidades» es un criterio. «Se carga en 2 horas o menos» es un texto de marketing, y los textos de marketing no protegen al comprador frente a una variación que puede medir, pero sobre la que no puede reclamar.
La disciplina por lotes es la parte que más se omite y la que más resultados aporta. Una unidad del mismo lote que la aprobada le informa sobre ese lote, y la consistencia es una afirmación sobre los lotes, no sobre las unidades. El mínimo para que la afirmación tenga sentido es tomar unidades de al menos dos lotes y aplicar el mismo protocolo a cada uno, porque un único lote puede ser uniformemente bueno o uniformemente malo y no le enseñará nada sobre el proceso. Cuando el volumen lo permita, la versión más rigurosa consiste en tomar unidades al principio, a la mitad y al final de un lote, que es donde se detecta primero una desviación en una útil o en un lote de celdas. Conserve los datos brutos, no un resumen, porque es en el resumen donde desaparece una desviación.
También existe una versión de este enfoque que corresponde al comprador y no a la fábrica. Si aplica su propio protocolo a una muestra fija de unidades de cada entrega y conserva los resultados, habrá creado su propio historial de consistencia, que se mantiene tras un cambio de proveedor, porque el protocolo es suyo y la unidad de referencia también. Ese historial es lo que permite negociar con pruebas y no con afirmaciones, y es la única defensa disponible cuando la especificación publicada es tan escasa como en esta categoría.
Plataformas listas para OEM: criterios de aceptación que puede redactar realmente
La prueba de un buen criterio de aceptación es que un inspector que no participó en la conversación pueda redactarlo, medirlo con equipos en la línea de producción y evaluarlo sin interpretaciones. Este estándar es más difícil de alcanzar en esta categoría de lo que parece, porque gran parte de la especificación publicada es un rango o un límite máximo.
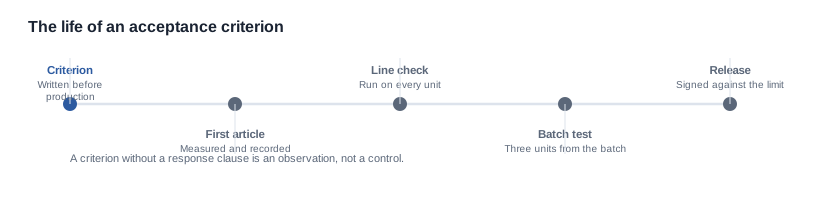
Una estructura viable tiene cuatro partes. Primero, la característica y su fuente: nombre la propiedad, el método de medición y el equipo, de modo que dos ejecuciones de la misma prueba produzcan cifras comparables. Segundo, el límite y la estadística: el valor de aceptación, si se trata de una media o de un máximo, y cuántas unidades se miden. Tercero, la referencia: la muestra de referencia o la unidad del primer artículo con la que se compara la cifra, porque un límite sin referencia describe una población, no un estándar. Cuarto, la respuesta: qué ocurre cuando una unidad queda fuera del límite —reprocesar, degradar, poner en cuarentena o enviar con una concesión— y quién firma esa decisión.
Ejemplo aplicado. Para el tiempo de carga de una configuración con cámara, el criterio es: medir desde el estado vacío, con el cargador suministrado, registrando la temperatura ambiente, en tres unidades del lote y anotando el valor más largo de los tres; el límite de aceptación es el máximo publicado de dos horas o menos; la referencia es el primer artículo; y la respuesta ante un incumplimiento es la cuarentena y una investigación de línea. Es un criterio que una fábrica puede aplicar, un auditor puede comprobar y un comprador puede exigir, y está construido a partir de una fila que el catálogo publica realmente.
La aplicación de la misma estructura a un parámetro que no se publica es donde el comprador aporta valor. Un criterio acústico para una plataforma sin cifras acústicas publicadas necesita una unidad de referencia en lugar de un límite numérico, porque no hay nada con lo que comparar; la prueba consiste en comprobar si una unidad de un lote nuevo coincide con la muestra de referencia dentro de una tolerancia definida. Es un criterio más débil que un valor numérico y reconoce honestamente su menorOliver. Aun así, es infinitamente mejor que no tener ningún criterio, porque, sin él, la primera unidad de un lote nuevo se convierte en el estándar.
Doscompromisos merecen nombrarse. El primero es entre la profundidad de la inspección y la velocidad de la línea: cada criterio añadido a la línea supone tiempo para cada unidad, y un comprador que añade diez controles para un programa de bajo volumen puede estar pagando la calidad a un precio que supera el riesgo. El segundo es entre un criterio numérico y un criterio de referencia: un número te protege más, pero requiere un valor publicado o el historial de mediciones para derivarlo, y esta categoría rara vez cuenta con ambas cosas.
Plataformas OEM ready: cómo delimitamos el trabajo por nuestra parte
La consistencia se delimita y se cotiza por programa, en función de una configuración concreta, un volumen anual, el alcance de la documentación que auditarán los clientes del cliente y el calendario vigente en ese momento. No es un concepto incluido en una página de catálogo, y no publicamos precios de lista, cantidades mínimas de pedido ni plazos de entrega para programas de consistencia, porque una cifra impresa aquí describiría una configuración que nadie en esta conversación ha mencionado todavía.
Lo que sí nos comprometemos a hacer es proporcionar por escrito los cuatro controles para una configuración concreta: la lista de materiales congelada, el procedimiento de control de cambios con un autorizador designado, el plan de verificación de la primera pieza con su tamaño de muestra y sus criterios, y el registro de trazabilidad a nivel de configuración. También le diremos con claridad cuándo la especificación es tan escueta que la inspección no puede aportar soluciones, para que sus criterios se formulen en función de las propiedades que realmente se pueden controlar.
Las plataformas a las que se aplican estos controles se encuentran en la página de productos OEM ready; la capa de marca que se superpone a una plataforma controlada se trata en plataformas OEM ready y opciones de marca; el marco de calidad más amplio para marcas de gafas está en garantía de calidad para marcas de gafas; y lo que ocurre en el punto en que un programa pasa a producción en volumen se explica en la etapa de producción en masa.
Lecturas relacionadas
- La gama de plataformas: productos OEM ready
- La capa de marca: plataformas OEM ready y opciones de marca
- El marco más amplio: garantía de calidad para marcas de gafas
- La etapa de producción: etapa de producción en masa
Indíquenos la configuración y el volumen y le diremos cómo son los controles de consistencia para ese programa.


