
La cohérence est une propriété d’un programme de production, et non d’un produit. Une plateforme qui produit un excellent premier article et une deuxième série médiocre n’a pas échoué au niveau de la fabrication; elle a échoué lors du transfert entre les deux. Pour une marque, ce transfert est le moment où la promesse cesse de vous appartenir et commence à appartenir à votre fournisseur — et la deuxième commande est l’occasion pour un acheteur de vérifier si la plateforme était réellement une plateforme.
La raison pour laquelle ce sujet mérite un traitement à part dans une catégorie dont les spécifications publiées sont limitées est simple. Lorsque la spécification se limite à une résolution et à une capacité de cellule, les propriétés qui varient réellement d’une unité à l’autre — la chambre acoustique, l’alignement de la caméra, le joint d’étanchéité, la finition, la géométrie du cadre — sont précisément celles qu’un acheteur ne peut pas vérifier dans le catalogue. La cohérence doit donc être établie par le processus, car les critères d’inspection n’existent pas encore.
C’est la formulation honnête, et elle est plus utile qu’une promesse d’uniformité. Un acheteur qui sait à quels cinq endroits la cohérence se rompt, quels quatre contrôles permettent de stopper ces ruptures et quelles propriétés ne peuvent pas être inspectées du tout peut rédiger des critères d’acceptation qui seront réellement respectés. Un acheteur qui suppose qu’une plateforme est cohérente par définition s’appuie sur un simple mot.
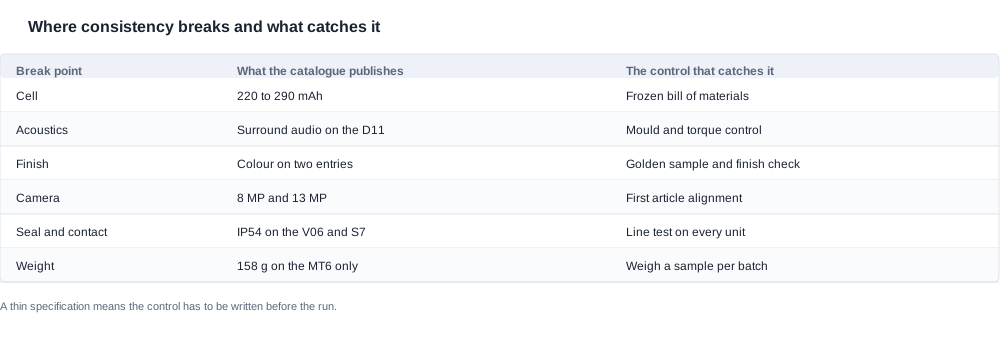
Plateformes prêtes pour l’OEM: les cinq endroits où la cohérence se rompt réellement
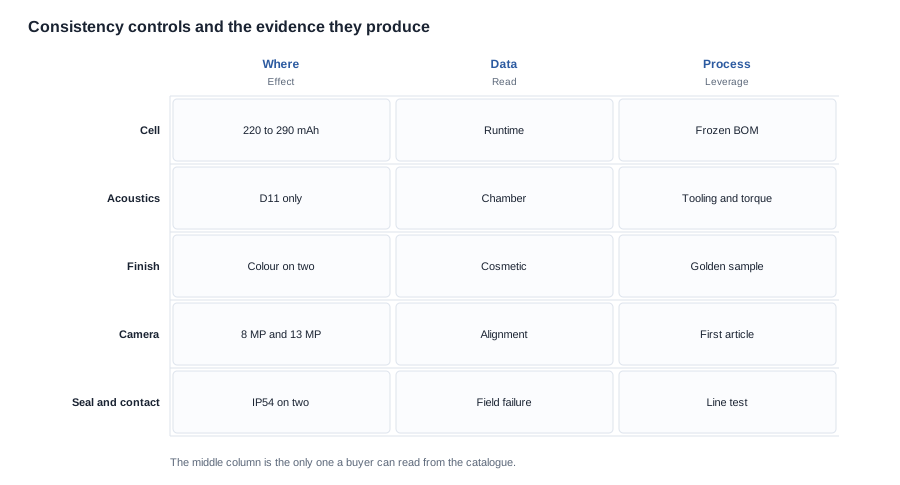
La cellule. Une substitution de cellule est invisible sur le produit fini et ne se révèle que pendant l’utilisation, dans le comportement de charge et dans la documentation de transport. Elle compte davantage ici que dans la plupart des catégories, car le catalogue laisse partiellement le choix ouvert: les batteries de caméra vont de 220 mAh à 290 mAh, et la méthode de recharge n’est publication pour aucun des appareils suivants: le CY05, le CY03, le MT6 et le L1 Pro. Un acheteur qui consulte le catalogue ne peut pas savoir ce qui se trouve dans ces quatre configurations, ce qui signifie qu’une substitution à ce niveau ne peut pas être détectée à partir des spécifications — elle peut uniquement être empêchée au moyen de la nomenclature.
La configuration acoustique. La géométrie des branches, la chambre interne et le joint d’étanchéité déterminent le résultat sonore, et aucun de ces éléments n’est publié pour les appareils de la gamme. Le catalogue présente l’Audio surround pour un seul modèle, le D11. Le G07 propose des options de branches ultra-fines et amovibles, tandis que le YK12 propose une variante à branches fines, ce qui indique que la géométrie est considérée comme un choix de spécification plutôt que comme un détail fixe — et qu’elle doit donc être figée. Une variation dans le moule ou dans le couple d’assemblage modifie la chambre, et aucun contrôle en ligne ne la détectera si le critère n’a pas été consigné.
La finition. Le mat, le brillant et le soft-touch sont des procédés différents soumis à des normes d’inspection distinctes, et le contrôle d’un brillant est plus strict que celui d’un mat. Les variationsEsthétiques constituent le motif de rejet le plus fréquent au premier article dans ce type de programme, ce qui signifie qu’il s’agit de la variation qu’une série de production a le plus de chances de reproduire. Le catalogue ne présente des choix de couleur que pour deux appareils photo — le V03 Pro avec trois options, qui est également le seul modèle de caméra équipé de verres photochromes, et le V06 avec quatre options — de sorte que, pour la majeure partie de la gamme, le plan de couleurs reste une décision ouverte au moment où la nomenclature est figée.
Le module de caméra. Le support, l’alignement et l’étalonnage déterminent le résultat de l’image. Les caméras se répartissent clairement en deux catégories selon leur résolution: huit références en 8 MP et trois en 13 MP. Chacune des onze indique une autonomie nominale d’environ cinq à huit heures, sans condition de test publiée. Comme le modèle de capteur, le champ de vision et la spécification vidéo ne sont pas publiés, il s’agit du composant où une variation a le moins de chances d’être détectée par une inspection.
Le joint d’étanchéité et l’interface de recharge. Un contact mal aligné provoque une charge intermittente que constate le client, et non l’opérateur en ligne. Un joint d’étanchéité non conforme aux spécifications donne un produit qui échoue sur le terrain plutôt qu’en usine. C’est ici que les preuves publiées sont les plus limitées: seuls le V06 et le S7 portent une mention IP54 dans l’ensemble du catalogue, et la page de certification à l’exportation ne comporte aucune ligne de certification par modèle ni aucun résumé de test UN38.3 publié. Il n’existe donc aucun document publié permettant de vérifier une déclaration d’étanchéité.
Deux autres points de rupture se situent sous ces cinq et méritent d’être mentionnés, car ils sont déterminés par le catalogue plutôt que par l’ingénierie. Le premier concerne le comportement de charge. Le catalogue annonce deux heures ou moins pour 26 des 28 entrées, seules les D17 et ZH12 étant annoncées à environ une heure. Deux comportements de charge différents au sein d’une même gamme impliquent deux tests de ligne différents, deux montages de chargeurs différents et deux conditions thermiques différentes. Un programme qui couvre les deux doit donc préciser quel test s’applique à quelle unité — sinon, un lot équipé de la configuration la plus rapide est évalué selon la limite de la plus lente et rejeté pour un motif qui ne le concerne pas. Le second point concerne la taille des cellules. Les modèles pour enfants sont annoncés à 40 mAh pour les A05 et A06, et à 70 mAh pour le A07, avec une durée de fonctionnement nominale d’environ vingt heures, tandis que les modèles avec caméra sont annoncés entre 220 mAh et 290 mAh, avec une autonomie d’environ cinq à huit heures. Des cellules dont les capacités sont quatre à sept fois différentes se comportent différemment sous le même test de charge. La limite d’acceptation doit donc être liée à la configuration plutôt qu’à la famille de produits.
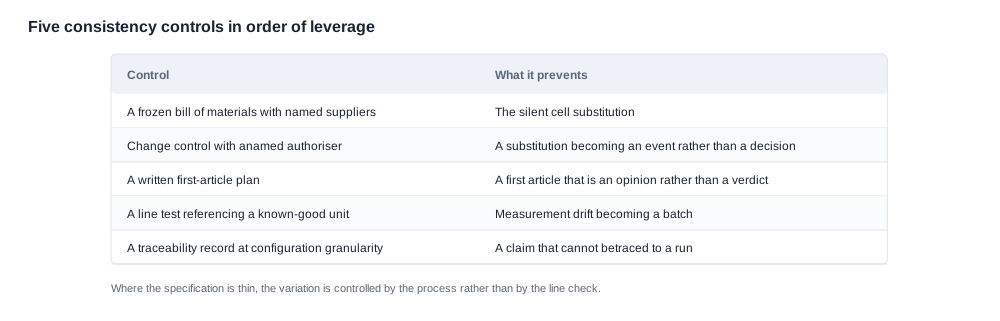
Plateformes prêtes pour l’OEM: les quatre contrôles qui établissent la cohérence
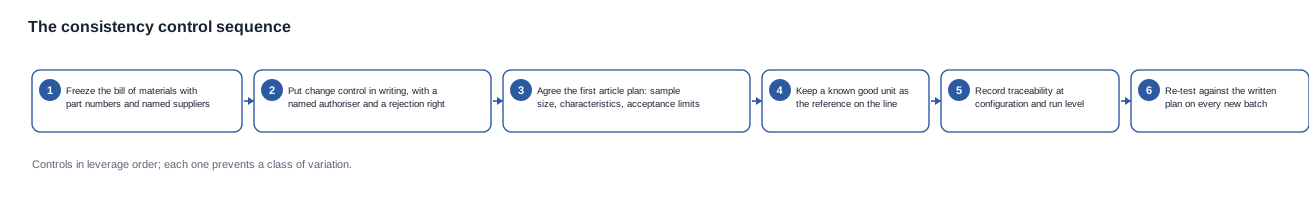
Le travail de mise en cohérence est peu coûteux à spécifier, mais coûteux à rattraper. Par ordre d’impact, quatre contrôles assurent l’essentiel du travail. Il vaut mieux les demander par écrit avant la première commande d’achat, plutôt que de découvrir leur absence lors d’un litige qualité.
1. Une nomenclature figée, avec les références des composants et les noms des fournisseurs. Pas une famille, pas un type, pas « un module caméra équivalent ». Dès que la nomenclature désigne un composant précis provenant d’un fournisseur précis, une substitution devient un événement visible plutôt qu’invisible. C’est le contrôle de cohérence le plus efficace dans cette catégorie, et il fonctionne pour une raison simple: une substitution n’est possible que si quelqu’un l’autorise. Sur une plateforme prête pour l’OEM, la nomenclature couvre également la cellule, les contacts de charge, la cellule du boîtier et les accessoires. C’est ce document qui relie les caractéristiques de configuration publiées au produit physique.
2. Une procédure de gestion des modifications avec un responsable d’approbation désigné. L’exigence est que toute modification fasse l’objet d’un avis écrit, et que l’acheteur dispose d’un droit explicite de la rejeter ou d’exiger une nouvelle vérification. Un simple avis écrit ne suffit pas — une modification que l’acheteur ne peut pas rejeter est une notification, pas un contrôle. Le responsable de l’approbation doit être un rôle nominativement désigné plutôt qu’un service, et la procédure doit préciser ce qu’il advient des unités déjà en production lorsqu’une modification est approuvée.
3. Un plan de vérification du premier article avec un critère écrit. Taille de l’échantillon, caractéristiques à mesurer et limites d’acceptation pour chacune d’elles. C’est le contrôle le plus souvent réduit à une simple opinion, et c’est celui qui détermine si la première série de production correspond à l’échantillon. Le plan doit faire référence aux lignes de spécifications effectivement publiées dans le catalogue — la résolution, la capacité de la cellule, la méthode de charge, la capacité du boîtier et le temps de charge — et ajouter des critères pour les propriétés qui n’y figurent pas, car ce sont précisément celles qui évolueront.
4. Un enregistrement de traçabilité au niveau de la configuration. Une unité en usage doit pouvoir être reliée à un lot, et un lot doit pouvoir être examiné. Cela signifie que la date de production, la configuration, le lot de cellules et le résultat du test de ligne doivent accompagner le produit ou pouvoir être retrouvés à partir de ses identifiants. Sans ces informations, une panne sur le terrain ne peut pas être diagnostiquée, un lot ne peut pas être isolé et un rappel de produit relève de la supposition.
Ces quatre contrôles interagissent, et c’est dans leurs interactions que se situe le coût d’une erreur. Une nomenclature figée sans gestion des modifications n’est qu’un document; une gestion des modifications sans nomenclature figée n’est qu’un avis sans aucun point de comparaison. Un plan de vérification du premier article sans traçabilité ne permet pas de déterminer si une panne ultérieure relève de la même population que l’unité approuvée. La traçabilité sans référence au premier article ne fournit qu’un enregistrement parfait d’une série de production que personne n’a définie. Ces quatre éléments forment un ensemble. Un acheteur qui en négocie un seul isolément constatera généralement que les autres existent déjà, car un fournisseur qui applique correctement l’un d’eux applique presque toujours les quatre.
La séquence vous indique également où se situe le levier de négociation. Un acheteur qui demande les quatre contrôles obtient du fournisseur une description de son propre système qualité, ce qui constitue la demande la moins coûteuse et la plus instructive de tout le processus. Un acheteur qui demande une tolérance écrite sur une dimension obtient un chiffre, beaucoup plus facile à proposer par un fournisseur et beaucoup moins utile. Le compromis est réel — un ensemble complet de contrôles a un coût qui se traduit par du temps d’ingénierie et par une ligne légèrement plus lente — mais ce coût est supporté une seule fois par programme, tandis que son absence se répercute sur chaque unité livrée à un client.
Plateformes prêtes pour l’OEM: les questions à poser à un fournisseur
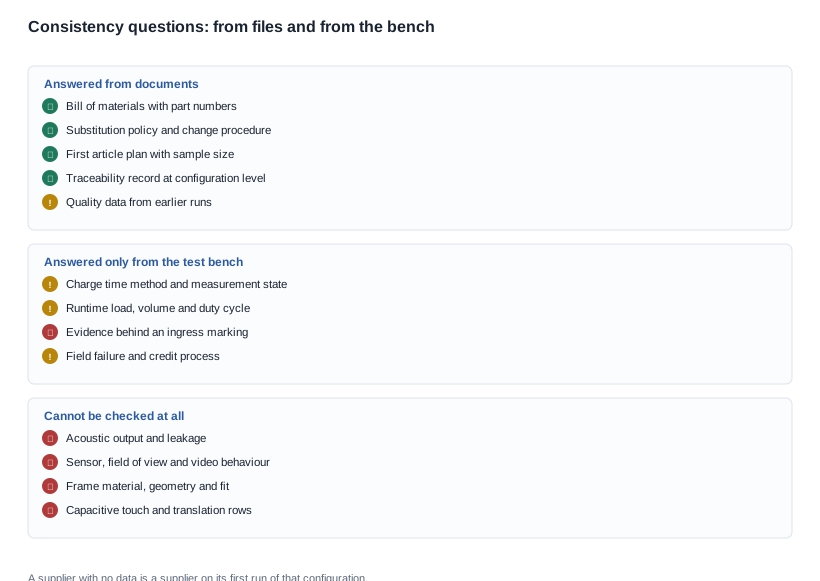
Voici les questions qui permettent de déterminer si un programme de cohérence existe. Un fournisseur doté d’un véritable programme répond à toutes par écrit et sans hésitation, car les réponses figurent déjà dans son propre système qualité.
- À quoi ressemble la nomenclature pour cette configuration et quelle est la politique de substitution? Demandez à voir la référence de pièce et le fournisseur désigné pour la batterie, le module de caméra, les contacts de recharge et la batterie du boîtier.
- Quelle est la procédure de maîtrise des changements et qui autorise un changement? Demandez quel délai de préavis s’applique et si l’acheteur peut refuser.
- Quel est le plan de contrôle de la première pièce? Demandez la taille de l’échantillon, les caractéristiques et les critères d’acceptation, plutôt qu’un simple résumé.
- Comment le test en ligne est-il rattaché à une unité de référence conforme, et un échantillon témoin est-il conservé pour le programme?
- Que contient l’enregistrement de traçabilité et à quel niveau de détail? Demandez à voir un enregistrement pour une série terminée.
- Quelles données qualité existent pour les séries de production précédentes de cette configuration? Un fournisseur sans données se trouve à sa première production de cette configuration, et il est préférable de le savoir avant de commander plutôt qu’après.
- Quelle est la méthode de test du temps de charge et qu’inclut-elle? Le catalogue publie une durée de deux heures ou moins pour 26 entrées sur 28, tandis que seules les D17 et les ZH12 publient une durée d’environ une heure. La limite constitue une spécification et non une mesure, et la méthode de test détermine si une unité est conforme.
- Comment le chiffre d’autonomie est-il déterminé, alors qu’aucune condition de test n’est publiée pour le groupe des caméras? Demandez quelle charge, quel volume et quel cycle de fonctionnement le fournisseur utilise lorsqu’il indique ce chiffre en interne.
- Quelle est la procédure en cas de défaillance sur le terrain, et qu’obtient l’acheteur sous forme d’avoir ou de remplacement? Un fournisseur doté d’une procédure définie la décrira sans qu’on lui demande de la rédiger.
- Quelles preuves étayent l’indication d’étanchéité des configurations qui en portent une? Seules les V06 et les S7 publient IP54, et le catalogue ne contient aucune ligne de certification par modèle.
Les trois dernières questions marquent le passage de la vérification documentaire à la vérification physique. Un fournisseur qui répond aux questions 1 à 6 à partir de dossiers dispose d’un système de management. Celui qui répond aux questions 7 à 10 depuis un banc d’essai dispose d’un processus.
Plateformes prêtes pour l’OEM: ce que l’acheteur vérifie et ce qui ne peut pas être inspecté
Une partie des variations de cette catégorie est détectable, tandis que l’autre ne l’est pas. Un acheteur qui définit des critères d’acceptation pour toute la gamme sans les séparer risque de produire des critères que personne ne peut satisfaire.
Ce qui peut être vérifié à la réception. Le marquage de la batterie et sa capacité annoncée par rapport à la spécification. La méthode de recharge effectivement installée, ce qui est important car le catalogue ne la publie pas pour quatre entrées avec caméra. La capacité du boîtier pour les cinq configurations qui en publient une — les L1 Pro et les CY05, ainsi que les CY03 — chacune de 1400 mAh, les L2 Utral à 900 mAh ou 1400 mAh, et les MT6 sous forme pliable de 1200 mAh. La couleur par rapport à l’échantillon témoin. Le poids, pour la seule configuration où il est publié: 158 g pour les lunettes MT6, hors boîtier. Les identifiants par rapport à l’enregistrement de traçabilité, ainsi que la présence des accessoires sur la liste de colisage.
Ce qui ne peut pas être inspecté, faute de critère publié. La puissance et les fuites acoustiques, car l’audio surround n’est publié que pour la D11 et aucune mesure acoustique ne vient étayer une quelconque entrée. Le capteur de la caméra, le champ de vision et le comportement vidéo. Le matériau de la monture, sa géométrie et l’ajustement, puisque le catalogue ne mentionne ni dimension ni matériau de monture pour aucune entrée. Les performances d’étanchéité au-delà de l’indication IP54 des V06 et des S7. Le comportement de la commande tactile capacitive et celui de la traduction, car le catalogue ne contient absolument aucune ligne consacrée à la commande tactile capacitive ni à la traduction.
Ce qui doit être défini avant la production, et non après. Le temps de charge, l’autonomie nominale et le comportement du microphone dans des conditions réelles sont publiés sous forme de plages ou de plafonds. Un appareil peut donc être conforme tout en décevant. Le catalogue publie une autonomie nominale d’environ cinq à huit heures pour l’ensemble des modèles de caméras, sans aucune condition de test, publie un plafond de charge de deux heures ou moins pour 26 références et une autonomie nominale d’environ vingt heures pour les modèles pour enfants. Chacune de ces mentions correspond à une configuration donnée. Les critères d’acceptation doivent préciser la condition de test, et cette condition relève de l’acheteur, pas du catalogue.
La rigueur appliquée aux trois listes est la même: formuler le critère en fonction de la propriété physique, et non de la valeur publiée. « Temps de charge inférieur ou égal à 2 heures à une température ambiante donnée, mesuré de l’état vide à l’état plein et calculé comme la moyenne de trois appareils » constitue un critère. « Se charge en 2 heures ou moins » est un argument commercial, et les arguments commerciaux ne protègent pas l’acheteur contre une variation qu’il peut mesurer, mais dont il ne peut se plaindre.
La discipline par lot est celle qui est le plus souvent négligée, et c’est celle qui produit les meilleurs résultats. Un appareil provenant du même lot que celui que vous avez approuvé vous renseigne sur ce lot, et la cohérence est une propriété des lots, non des appareils. Pour que cette affirmation soit significative, le minimum consiste à prélever des appareils dans au moins deux lots et à appliquer le même protocole à chacun, car un lot unique peut être uniformément bon ou uniformément mauvais et ne vous apprendra rien sur le processus. Lorsque les volumes le permettent, l’approche la plus robuste consiste à prélever des appareils au début, au milieu et à la fin d’un lot, là où une dérive de l’outillage ou d’un lot de cellules se manifeste en premier. Conservez les données brutes, et non un simple résumé, car c’est dans le résumé que les dérives disparaissent.
Il existe également une version de cette démarche qui relève de l’acheteur plutôt que de l’usine. Si vous appliquez votre propre protocole à un échantillon fixe d’appareils provenant de chaque livraison et conservez les résultats, vous aurez construit votre propre historique de cohérence, qui survit à un changement de fournisseur, puisque le protocole vous appartient et que l’appareil de référence vous appartient également. Cet historique permet à un acheteur de négocier sur la base de preuves plutôt que d’affirmations. Il constitue la seule défense disponible lorsque la spécification publiée est aussi rudimentaire dans cette catégorie.
Plateformes prêtes pour l’OEM: des critères d’acceptation que vous pouvez réellement rédiger
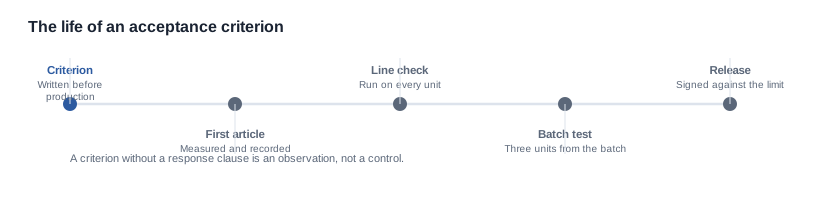
Un bon critère d’acceptation doit pouvoir être rédigé par un inspecteur qui n’a pas participé à la discussion, mesuré à l’aide d’équipements sur la ligne de production et évalué sans interprétation. Dans cette catégorie, ce standard est plus exigeant qu’il n’y paraît, car une grande partie de la spécification publiée se présente sous forme de plage ou de plafond.
Une structure exploitable comporte quatre éléments. Premièrement, la caractéristique et sa source: nommer la propriété, la méthode de mesure et l’équipement, afin que deux exécutions du même test donnent des résultats comparables. Deuxièmement, la limite et la statistique: la valeur d’acceptation, qu’il s’agisse d’une moyenne ou d’un maximum, ainsi que le nombre d’appareils mesurés. Troisièmement, la référence: l’échantillon de référence ou le premier article auquel le résultat est comparé, car une limite sans référence décrit une population plutôt qu’un standard. Quatrièmement, la réponse: ce qu’il convient de faire lorsqu’un appareil se situe hors de la limite — retouche, déclassement, mise en quarantaine ou expédition avec dérogation — et la personne qui valide cette décision.
Exemple concret. Pour le temps de charge d’une configuration avec caméra, le critère est le suivant: mesure à partir de l’état vide, avec le chargeur fourni, en consignant la température ambiante, sur trois appareils provenant du lot, avec enregistrement du temps le plus long parmi les trois; la limite d’acceptation est le plafond publié de deux heures ou moins; la référence est le premier article; en cas d’échec, la réponse consiste à mettre l’appareil en quarantaine et à mener une enquête sur la ligne de production. Il s’agit d’un critère qu’une usine peut appliquer, qu’un auditeur peut vérifier et qu’un acheteur peut faire respecter, à partir d’une ligne que le catalogue publie effectivement.
La même structure, appliquée à une caractéristique non publiée, permet à l’acheteur de créer de la valeur. Un critère acoustique portant sur une plateforme sans valeur acoustique publiée nécessite un appareil de référence plutôt qu’une limite numérique, faute d’élément de comparaison; le test consiste alors à vérifier si un appareil provenant d’un nouveau lot correspond à l’échantillon de référence dans les limites d’une tolérance définie. Ce critère est moins contraignant qu’une valeur numérique, et il assume honnêtement cette moindre précision. Il reste néanmoins bien supérieur à l’absence de critère, car, sans ce dernier, le premier appareil provenant d’un nouveau lot devient de facto le standard.
Deux arbitrages méritent d’être clairement posés. Le premier concerne la profondeur des inspections et la cadence de production: chaque critère ajouté à la ligne coûte du temps sur chaque unité, et un acheteur qui ajoute dix contrôles pour un programme à faible volume peut acheter de la qualité à un prix supérieur au risque encouru. Le second concerne les critères numériques et les critères de référence — une valeur numérique vous protège davantage, mais elle exige soit une valeur publiée, soit l’historique des mesures permettant de la déterminer, et cette catégorie dispose rarement des deux.
Plateformes prêtes pour l’OEM: comment nous délimitons notre intervention
La cohérence est délimitée et chiffrée pour chaque programme, en fonction d’une configuration précise, d’un volume annuel, du champ documentaire que les propres clients du client auditeront et du calendrier en vigueur au moment de la demande. Il ne s’agit pas d’une ligne de catalogue, et nous ne publions ni prix unitaire, ni quantité minimale de commande, ni délai de livraison pour un programme de cohérence, car tout chiffre affiché ici décrirait une configuration que personne dans cette conversation n’a encore désignée.
Ce sur quoi nous nous engageons, en revanche, est de fournir par écrit les quatre contrôles applicables à une configuration identifiée: la nomenclature figée, la procédure de gestion des changements avec un responsable désigné, le plan de vérification du premier échantillon avec sa taille d’échantillon et ses critères, ainsi que le dossier de traçabilité au niveau de la configuration. Nous nous engageons également à vous indiquer clairement lorsque la spécification est trop lacunaire pour que les inspections puissent être utiles, afin que vos critères soient fondés sur les propriétés qui peuvent réellement être contrôlées.
Les plateformes auxquelles ces contrôles s’appliquent sont présentées sur la page Produits prêts pour l’OEM. La couche de marquage superposée à une plateforme contrôlée est traitée dans Plateformes prêtes pour l’OEM et options de marquage, le cadre qualité plus large destiné aux marques de lunettes se trouve dans Assurance qualité pour les marques de lunettes, et le processus qui se déroule lorsqu’un programme passe à la production en volume est décrit dans Étape de production en masse.
Lectures associées
- La gamme de plateformes — Produits prêts pour l’OEM
- La couche de marquage — Plateformes prêtes pour l’OEM et options de marquage
- Le cadre plus large — Assurance qualité pour les marques de lunettes
- L’étape de production — Étape de production en masse
Indiquez-nous la configuration et le volume, et nous vous présenterons les contrôles de cohérence applicables à ce programme.


