
Spójność jest cechą programu produkcyjnego, a nie samego produktu. Platforma, która wytwarza doskonały pierwszy egzemplarz, ale słabą drugą partię, nie zawiodła w procesie produkcji — zawiodła na etapie przekazania między tymi partiami. Dla marki tym momentem przekazania jest chwila, w której obietnica przestaje należeć do marki, a zaczyna należeć do dostawcy — a drugie zamówienie pokazuje kupującemu, czy platforma rzeczywiście była platformą.
Powód, dla którego temat ten zasługuje na osobne ujęcie w kategorii o cienkiej, opublikowanej specyfikacji, jest prosty. Jeśli specyfikacja ogranicza się do rozdzielczości i pojemności ogniwa, właściwości, które faktycznie różnią się między egzemplarzami — komora akustyczna, kalibracja kamery, uszczelnienie, wykończenie i geometria oprawki — to dokładnie te właściwości, których kupujący nie może sprawdzić na podstawie katalogu. Spójność musi więc zostać zapewniona przez proces, ponieważ kryteria odbioru w ogromnej części nie zostały jeszcze opracowane.
To uczciwe ujęcie, a zarazem bardziej przydatne niż obietnica jednorodności. Kupujący, który wie, w których pięciu miejscach spójność się załamuje, które cztery mechanizmy kontroli temu zapobiegają i których właściwości w ogóle nie można skontrolować, może opracować kryteria odbioru, które rzeczywiście będą spełnione. Kupujący, który zakłada, że platforma jest spójna z definicji, opiera się wyłącznie na słowie.
Platformy gotowe do OEM: pięć miejsc, w których spójność rzeczywiście się załamuje
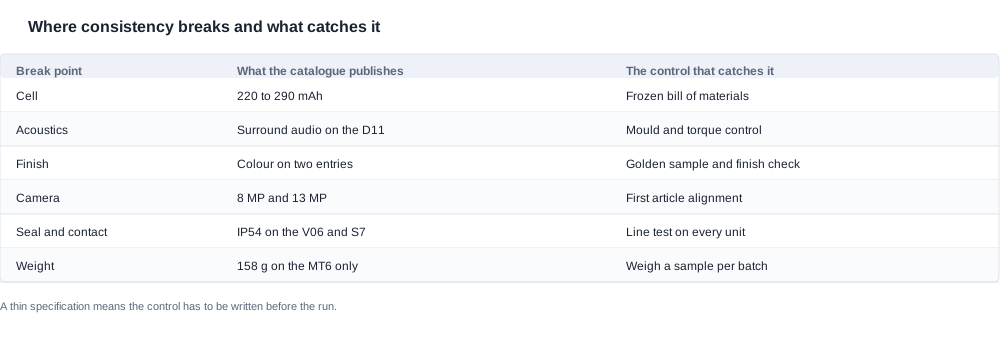
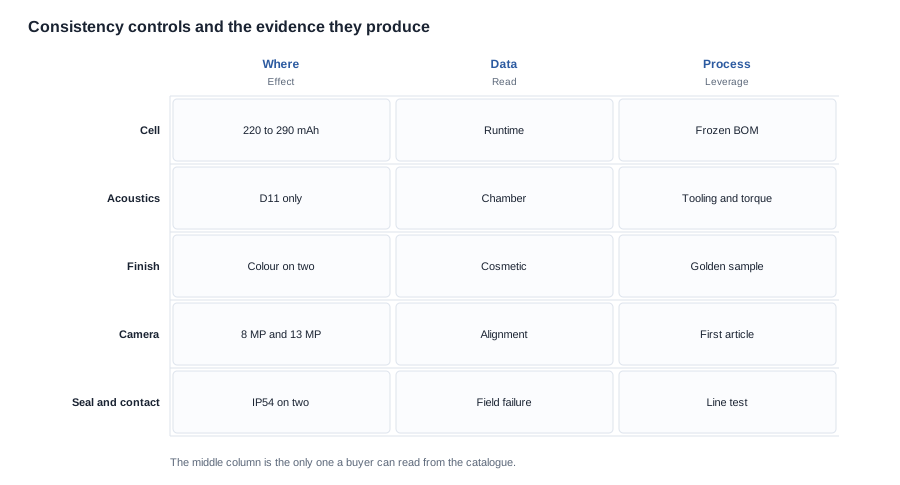
Ogniwo. Wymiana ogniwa jest niewidoczna w gotowym produkcie, a ujawnia się dopiero podczas działania, w zachowaniu ładowania oraz w dokumentacji transportowej. Ma to tutaj większe znaczenie niż w większości kategorii, ponieważ katalog pozostawia tę kwestię częściowo otwartą: baterie kamer mają pojemności od 220 mAh do 290 mAh, a metoda ładowania nie została opublikowana dla CY05, CY03, MT6 ani L1 Pro. Kupujący zapoznający się z katalogiem nie może stwierdzić, co znajduje się wewnątrz tych czterech konfiguracji, co oznacza, że wymiany ogniwa nie można wykryć na podstawie specyfikacji — można jej jedynie zapobiec za pomocą listy materiałowej.
Konfiguracja akustyczna. Geometria ramion, komora wewnętrzna i uszczelnienie decydują o rezultacie dźwiękowym, a żadna z tych cech nie jest opublikowana dla żadnego produktu w gamie. Katalog publikuje dźwięk przestrzenny dla dokładnie jednego modelu, D11. W przypadku G07 opublikowano opcje ultra-cienkich i odłączanych ramion, a w przypadku YK12 — wariant smukłych ramion, co wskazuje, że geometrię traktuje się jak wybór specyfikacyjny, a nie stały element — dlatego trzeba ją ostatecznie ustalić. Zmiana formy lub momentu dokręcenia podczas montażu zmienia komorę, a żadna kontrola linii produkcyjnej tego nie wykryje, o ile wcześniej nie zapisano odpowiedniego kryterium.
Wykończenie. Wykończenie matowe, błyszczące i miękkie w dotyku to różne procesy, podlegające różnym standardom odbioru, a kontrola wykończenia błyszczącego jest surowsza niż kontrola wykończenia matowego. Odchylenia kosmetyczne są najczęstszą przyczyną odrzucenia pierwszego egzemplarza w tego rodzaju programie, co oznacza, że to właśnie takie odchylenia seria produkcyjna najprawdopodobniej powtórzy. Katalog publikuje opcje kolorystyczne tylko dla dwóch produktów z kamerą — V03 Pro z trzema opcjami, który jest jedynym modelem kamerowym z soczewkami fotochromowymi, oraz V06 z czterema opcjami — więc w przypadku większości gamy plan kolorystyczny nadal pozostaje otwartą decyzją na etapie zatwierdzania listy materiałowej.
Moduł kamery. Mocowanie, ustawienie i kalibracja decydują o jakości obrazu. Grupa kamer wyraźnie dzieli się ze względu na rozdzielczość: osiem produktów ma 8 MP, a trzy — 13 MP; każdy z jedenastu opisuje czas pracy na poziomie około pięciu do ośmiu godzin, bez publikowania warunków testu. Ponieważ model matrycy, pole widzenia i specyfikacja wideo nie zostały opublikowane, jest to podzespół, w przypadku którego odchylenia rzadziej uda się wykryć za pomocą kontroli.
Uszczelnienie i interfejs ładowania. Źle ustawione styki powodują przerywane ładowanie, które doświadcza klient, a nie operator linii produkcyjnej. Uszczelnienie niezgodne ze specyfikacją prowadzi do powstania produktu, który zawodzi w warunkach rzeczywistych, a nie w fabryce. To miejsce, w którym opublikowane dowody są najcieńsze: tylko V06 i S7 mają w całym katalogu oznaczenie IP54, a strona certyfikacji eksportowej nie zawiera wierszy certyfikacji dla poszczególnych modeli ani opublikowanego podsumowania testów UN38.3, więc nie istnieje żaden udokumentowany materiał referencyjny, względem którego można zweryfikować deklarację dotyczącą odporności na przenikanie.
Dwa kolejne punkty przerwania znajdują się poniżej tych pięciu i warto je wskazać, ponieważ wynikają z katalogu, a nie z konstrukcji. Pierwszym jest zachowanie podczas ładowania. Katalog podaje maksymalnie dwie godziny dla 26 z 28 pozycji, a tylko dla D17 i ZH12 podaje około jednej godziny. Dwa różne zachowania podczas ładowania w jednej serii oznaczają dwa różne testy liniowe, dwa różne uchwyty ładowarek i dwa różne warunki termiczne, a program obejmujący oba warianty musi określać, który test dotyczy którego egzemplarza — w przeciwnym razie partia szybszej konfiguracji zostanie oceniona według wolniejszego limitu i odrzucona z powodu problemu, którego nie ma. Drugim jest wielkość ogniwa. Pozycje dla dzieci mają pojemność 40 mAh w przypadku A05 i A06 oraz 70 mAh w przypadku A07, przy znamionowym czasie działania około dwudziestu godzin, natomiast pozycje z kamerą mają od 220 mAh do 290 mAh i działają od około pięciu do ośmiu godzin. Ogniwa o pojemnościach różniących się cztero- do siedmiokrotnie zachowują się odmiennie podczas tego samego testu ładowania, dlatego limit akceptacji musi być powiązany z konfiguracją, a nie z rodziną produktów.
Gotowe dla OEM platformy: cztery kontrole ustanawiające spójność
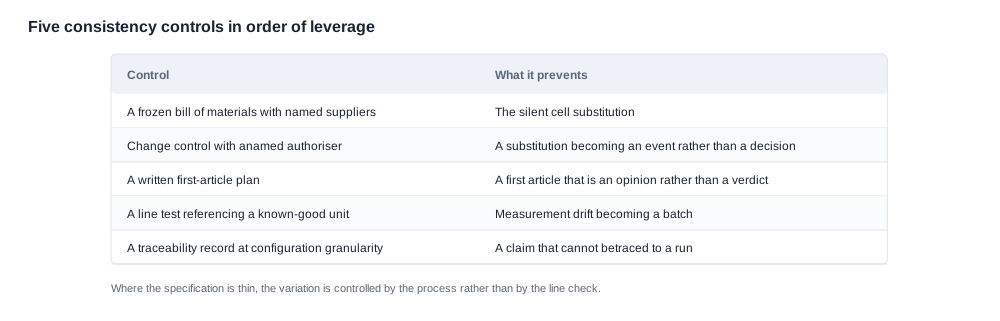
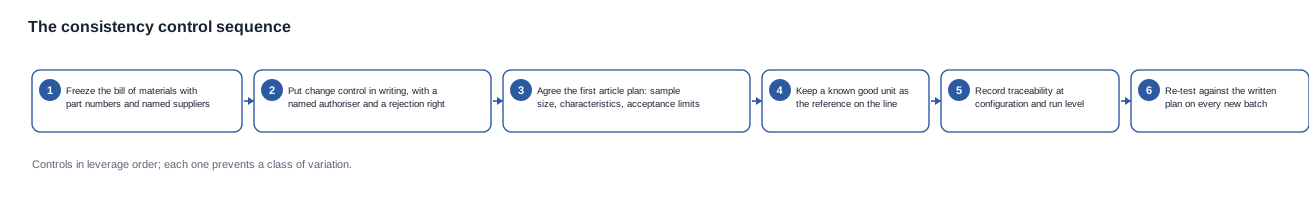
Prace nad spójnością można łatwo określić, ale drogo wdrożyć po fakcie. Według wpływu, zdecydowaną większość pracy wykonują cztery kontrole, o które warto poprosić na piśmie przed złożeniem pierwszego zamówienia zakupu, zamiast odkrywać ich brak w trakcie sporu dotyczącego jakości.
1. Zamrożony wykaz materiałowy z numerami części i nazwami dostawców. Nie rodzina, nie typ, a tym bardziej nie „zgodny moduł kamery”. W momencie, gdy wykaz materiałowy wskazuje konkretną część od konkretnego dostawcy, podmiana staje się widocznym zdarzeniem, a nie niewidocznym procesem. To najskuteczniejsza pojedyncza kontrola spójności w tej kategorii, działająca z prostego powodu: podmiana jest możliwa wyłącznie wtedy, gdy ktoś na nią zezwoli. W przypadku gotowej dla OEM platformy wykaz materiałowy obejmuje również ogniwo, styki ładowania, ogniwo etui i akcesoria, a ponadto jest dokumentem łączącym opublikowane dane konfiguracji z fizycznym produktem.
2. Procedura kontroli zmian z wyznaczonym osobą upoważnioną. Wymóg stanowi, że każda zmiana wymaga pisemnego zawiadomienia, a kupujący ma wyraźnie określone prawo do odrzucenia zmiany lub zażądania ponownej weryfikacji. Samo pisemne zawiadomienie nie wystarcza — zmiana, której kupujący nie może odrzucić, jest jedynie powiadomieniem, a nie kontrolą. Osoba upoważniona powinna mieć przypisaną konkretną rolę, a nie reprezentować całego działu, a procedura powinna określać, co dzieje się z egzemplarzami już znajdującymi się w produkcji po wprowadzeniu zmiany.
3. Plan weryfikacji pierwszej próbki z pisemnym kryterium. Liczebność próbki, cechy przeznaczone do zmierzenia oraz limity akceptacji dla każdej z nich. To kontrola, która najczęściej zostaje sprowadzona do opinii, i jednocześnie ta, która decyduje, czy pierwsza seria produkcyjna odpowiada próbce. Plan powinien odnosić się do wierszy specyfikacji publikowanych w katalogu — rozdzielczości, pojemności ogniwa, metody ładowania, pojemności etui i czasu ładowania — oraz uzupełniać go o kryteria właściwości, których katalog nie publikuje, ponieważ to właśnie one ulegną zmianie.
4. Rejestr identyfikowalności na poziomie konfiguracji. Egzemplarz użytkowany w terenie musi być powiązany z partią, a partia musi podlegać badaniu. Oznacza to, że data produkcji, konfiguracja, partia ogniw i wynik testu liniowego muszą towarzyszyć produktowi lub można je odzyskać na podstawie jego identyfikatorów. Bez tych danych awarii w terenie nie można zdiagnozować, partii nie można wyodrębnić, a wycofanie staje się zgadywanką.
Te cztery kontrole pozostają we wzajemnej zależności i właśnie w tym powiązaniu znajduje się koszt błędnego wdrożenia. Zamrożony wykaz materiałowy bez kontroli zmian jest jedynie dokumentem; kontrola zmian bez zamrożonego wykazu materiałowego jest zawiadomieniem bez punktu odniesienia, względem którego można porównać zmianę. Plan weryfikacji pierwszej próbki bez identyfikowalności nie pozwala ustalić, czy późniejsza awaria dotyczy tej samej populacji, co zatwierdzony egzemplarz. Identyfikowalność bez punktu odniesienia do pierwszej próbki pozostawia doskonały rejestr serii produkcyjnej, której nikt nie zdefiniował. Te cztery elementy tworzą zestaw, a kupujący negocjujący wyłącznie jeden z nich zwykle odkryje, że pozostałe już istnieją, ponieważ dostawca prawidłowo utrzymujący jeden z nich niemal zawsze utrzymuje wszystkie cztery.
Sekwencja pokazuje również, gdzie w negocjacjach znajduje się dźwignia. Kupujący, który prosi o wszystkie cztery elementy kontroli, uzyskuje od dostawcy opis jego własnego systemu jakości — to najtańsze i najbardziej informacyjne żądanie w całym procesie. Kupujący, który prosi o pisemną tolerancję dla jednego wymiaru, otrzymuje liczbę, którą dostawca może o wiele łatwiej podać, a która jest o wiele mniej przydatna. Ten kompromis jest realny — pełny zestaw kontroli wiąże się z kosztem w postaci czasu pracy inżynierów i nieco wolniejszej linii produkcyjnej — ale ten koszt ponoszony jest raz w ramach programu, natomiast brak kontroli obciąża każdą sztukę trafiającą do klienta.
Platformy gotowe do OEM: pytania, które należy zadać dostawcy
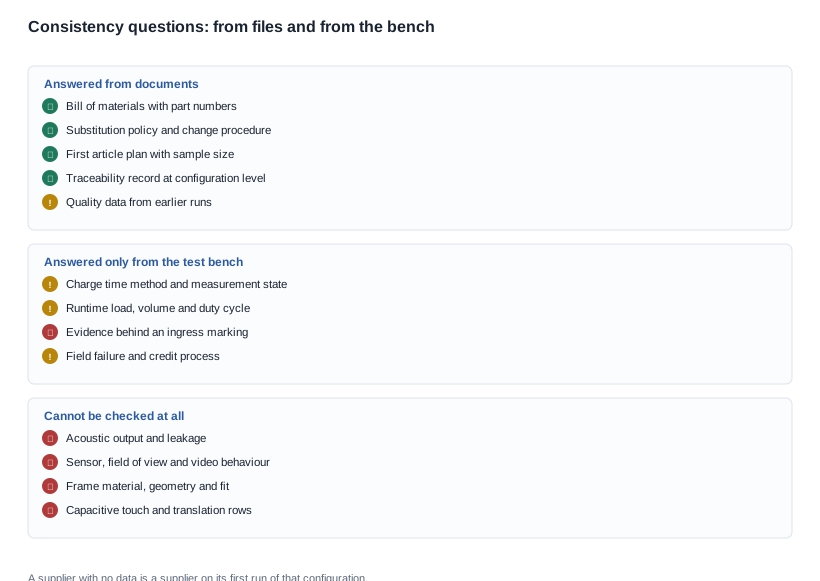
To są pytania, które ujawniają, czy istnieje program zapewnienia spójności. Dostawca z prawdziwym programem odpowie na wszystkie z nich na piśmie bez wahania, ponieważ odpowiedzi znajdują się już w jego własnym systemie jakości.
- Jak wygląda lista materiałowa dla tej konfiguracji i jak brzmi polityka zamienników? Poproś o numer części oraz nazwę dostawcy ogniwa, modułu kamery, styków ładujących i ogniwa etui.
- Jaka jest procedura kontroli zmian i kto autoryzuje zmianę? Zapytaj, jaki obowiązuje okres uprzedzenia i czy kupujący może odrzucić zmianę.
- Jaki jest plan kontroli pierwszej partii? Poproś o wielkość próbki, kontrolowane cechy i kryteria akceptacji, a nie o ich podsumowanie.
- W jaki sposób test linii produkcyjnej odnosi się do sprawdzonego egzemplarza referencyjnego i czy dla programu zachowywany jest wzorcowy egzemplarz?
- Co zawiera zapis identyfikowalności i na jakim poziomie szczegółowości? Poproś o okazanie jednego zapisu dla ukończonej serii produkcyjnej.
- Jakie dane jakościowe są dostępne z wcześniejszych serii produkcyjnych tej konfiguracji? Dostawca bez takich danych to dostawca realizujący pierwszą serię tej konfiguracji, a warto o tym wiedzieć przed złożeniem zamówienia, a nie po nim.
- Jaka jest metoda badania czasu ładowania i co obejmuje? Katalog podaje dwie godziny lub mniej dla 26 z 28 pozycji, a tylko dla D17 i ZH12 około jednej godziny. Maksymalny czas jest specyfikacją, a nie wynikiem pomiaru; zgodność egzemplarza zależy od metody badania.
- Jak ustalana jest wartość czasu pracy, skoro dla grupy kamer nie opublikowano żadnych warunków badania? Zapytaj, jakie obciążenie, głośność i cykl pracy stosuje dostawca, gdy wewnętrznie podaje taką wartość.
- Jaka jest procedura postępowania w razie usterki w terenie i co kupujący otrzymuje w postaci kredytu lub wymiany? Dostawca z określoną procedurą opisze ją bez potrzeby proszenia o jej sporządzenie.
- Jakie dowody potwierdzają oznaczenie odporności na przenikanie dla konfiguracji, które je posiadają? Tylko V06 i S7 podają IP54, a katalog nie zawiera wierszy certyfikacji dla poszczególnych modeli.
Ostatnie trzy pytania przenoszą due diligence z pisma na praktykę. Dostawca, który odpowiada na pytania od pierwszego do szóstego na podstawie dokumentów, ma system zarządzania. Dostawca, który odpowiada na pytania od siódmego do dziesiątego na stanowisku testowym, ma proces.
Platformy gotowe do OEM: co weryfikuje kupujący, a czego nie można sprawdzić
Część odchyleń w tej kategorii można wykryć, a części nie. Kupujący, który określi kryteria akceptacji dla całej gamy bez rozdzielenia tych dwóch grup, otrzyma kryteria, których nikt nie będzie w stanie spełnić.
Co można zweryfikować przy odbiorze. Oznaczenie ogniwa i deklarowaną pojemność ogniwa względem specyfikacji. Zamontowaną metodę ładowania, która ma znaczenie, ponieważ katalog nie podaje jej dla czterech pozycji z kamerami. Pojemność etui w pięciu konfiguracjach, które ją publikują — L1 Pro i CY05 oraz CY03, każda o pojemności 1400 mAh, L2 Utral o pojemności 900 mAh lub 1400 mAh oraz MT6 w składanej wersji o pojemności 1200 mAh. Kolor względem wzorcowego egzemplarza. Masę, w jedynej konfiguracji, dla której jest w ogóle publikowana: 158 g dla okularów MT6, bez etui. Identyfikatory względem zapisu identyfikowalności oraz obecność akcesoriów na liście pakunkowej.
Czego nie można sprawdzić, ponieważ nie opublikowano kryterium. Moc akustyczną i przeciek dźwięku, ponieważ dźwięk przestrzenny opisano wyłącznie dla D11, a żadna pozycja nie jest poparta pomiarem akustycznym. Czujnik kamery, pole widzenia i działanie wideo. Materiał ramki, jej geometrię i dopasowanie, ponieważ katalog nie zawiera wymiarów ani materiału ramki dla żadnej pozycji. Odporność na przenikanie poza oznaczeniem IP54 dla V06 i S7. Działanie paneli dotykowych pojemnościowych i tłumaczenia, ponieważ katalog nie zawiera ani wiersza dotyczącego dotyku pojemnościowego, ani wiersza dotyczącego tłumaczenia.
Kryterium trzeba opracować przed rozpoczęciem produkcji, a nie po niej. Czas ładowania, zadeklarowany czas pracy oraz działanie mikrofonu w rzeczywistych warunkach są publikowane jako zakresy lub wartości maksymalne, więc egzemplarz może spełniać wymagania i nadal rozczarować. Katalog podaje około pięciu do ośmiu godzin zadeklarowanego czasu pracy dla całej grupy modeli z kamerą, nie wskazując warunków testu; podaje dwie godziny lub mniej jako górną granicę czasu ładowania dla 26 pozycji oraz około dwudziestu godzin zadeklarowanego czasu pracy dla modeli dla dzieci. Każda z tych informacji jest jedynie opisem konfiguracji. Kryteria akceptacji muszą określać warunki, a warunki te zależą od decyzji kupującego, nie katalogu.
Wszystkie trzy listy wymagają tego samego podejścia: kryterium należy opracować na podstawie właściwości fizycznej, a nie opublikowanej wartości. „Czas ładowania poniżej 2 godzin lub w ciągu maksymalnie 2 godzin przy podanej temperaturze otoczenia, mierzony od stanu pustego do pełnego, uśredniony dla trzech egzemplarzy” jest kryterium. „Ładuje się w 2 godziny lub mniej” jest tekstem marketingowym, a teksty marketingowe nie chronią kupującego przed odchyleniem, które może zmierzyć, ale nie ma podstaw do reklamacji.
Dyscyplina dotycząca partii jest elementem, który najczęściej się pomija, a jednocześnie przynosi największe korzyści. Egzemplarz z tej samej partii co zatwierdzony model informuje o danej partii, ponieważ powtarzalność jest deklaracją dotyczącą partii, a nie pojedynczych egzemplarzy. Minimalny zakres zapewniający znaczenie takiej deklaracji to pobranie egzemplarzy co najmniej z dwóch partii i przeprowadzenie tego samego protokołu dla każdej z nich, ponieważ pojedyncza partia może być jednolicie dobra lub jednolicie zła i nie dostarczy żadnych informacji o procesie. Jeśli wolumen na to pozwala, silniejsze podejście obejmuje pobranie egzemplarzy na początku, w połowie i na końcu partii, ponieważ właśnie w tych miejscach najwcześniej ujawnia się dryf mocowania lub partii ogniw. Należy zachować dane źródłowe, a nie ich podsumowanie, ponieważ dryf znika właśnie w podsumowaniu.
Istnieje też wersja tego podejścia, która należy do kupującego, a nie do fabryki. Jeśli kupujący stosuje własny protokół do stałej próbki egzemplarzy z każdej dostawy i zachowuje wyniki, buduje własną historię powtarzalności, która przetrwa zmianę dostawcy, ponieważ protokół należy do kupującego, podobnie jak egzemplarz odniesienia. Dzięki tej historii kupujący może negocjować na podstawie dowodów, a nie zapewnień. To jedyna dostępna ochrona, gdy opublikowana specyfikacja jest tak szczątkowa, jak w tej kategorii.
Gotowe platformy OEM: kryteria akceptacji, które można faktycznie opracować
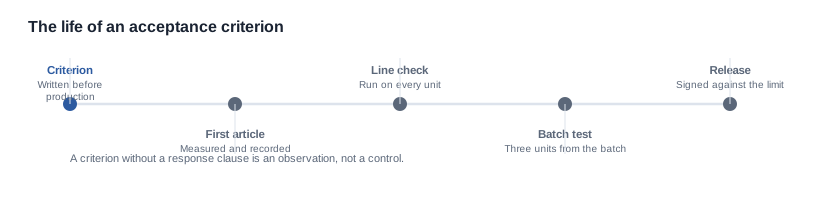
Dobrym kryterium akceptacji jest takie, które może opracować inspektor, który nie uczestniczył w rozmowie, można je zmierzyć za pomocą wyposażenia linii produkcyjnej, a wynik można ocenić bez interpretacji. W tej kategorii osiągnięcie tego standardu jest trudniejsze, niż się wydaje, ponieważ znaczna część opublikowanej specyfikacji ma formę zakresu lub wartości maksymalnej.
Funkcjonalna struktura obejmuje cztery elementy. Po pierwsze, cechę i jej źródło: nazwę właściwości, metodę pomiaru oraz sprzęt, aby dwa przebiegi tego samego testu dawały porównywalne wyniki. Po drugie, limit i statystykę: wartość akceptacyjną, informację, czy jest to średnia, czy maksimum, oraz liczbę mierzonych egzemplarzy. Po trzecie, punkt odniesienia: próbkę wzorcową lub egzemplarz pierwszej partii, względem którego porównuje się wynik, ponieważ limit bez punktu odniesienia opisuje populację, a nie standard. Po czwarte, reakcję: sposób postępowania, gdy egzemplarz przekroczy limit — poprawka, obniżenie klasy, poddanie kwarantannie lub wysyłka na podstawie odstępstwa — oraz osobę podpisującą tę decyzję.
Przykład. W przypadku czasu ładowania konfiguracji z kamerą kryterium brzmi: pomiar od stanu pustego, przy użyciu dostarczonej ładowarki, z odnotowaniem temperatury otoczenia, na trzech egzemplarzach z partii, z zapisaniem najdłużego z trzech czasów; limitem akceptacyjnym jest opublikowana górna granica dwóch godzin lub mniej; punktem odniesienia jest egzemplarz pierwszej partii; reakcją w razie niezgodności jest poddanie egzemplarza kwarantannie i zbadanie przyczyn na linii produkcyjnej. Jest to kryterium, które fabryka może stosować, audytor może sprawdzić, a kupujący może egzekwować. Powstało ono na podstawie wiersza faktycznie publikowanego w katalogu.
Ta sama struktura zastosowana do pola, którego nie opisano w katalogu, pozwala kupującemu wnieść wartość. Kryterium akustyczne dla platformy bez opublikowanej wartości akustycznej wymaga egzemplarza odniesienia zamiast limitu liczbowego, ponieważ nie ma czego porównać; testem staje się zgodność egzemplarza z nowej partii z próbką wzorcową w określonej tolerancji. Jest to słabsze kryterium niż wartość liczbowa i uczciwie informuje o tym, że jest słabsze. Nadal jest jednak ogromnie lepsze niż brak kryterium, ponieważ bez niego standardem staje się pierwszy egzemplarz z nowej partii.
Dwa kompromisy wymagają nazwania. Pierwszy dotyczy głębokości kontroli i prędkości linii produkcyjnej: każde kryterium dodane do procesu wydłuża czas obsługi każdego egzemplarza, a nabywca, który dodaje dziesięć kontroli do programu o małej wielkości, może płacić za jakość kwotą przewyższającą ryzyko. Drugi dotyczy kryterium liczbowego i kryterium odniesienia — liczba zapewnia większą ochronę, ale wymaga opublikowanej wartości lub historii pomiarów, aby ją wyznaczyć, a ta kategoria rzadko dysponuje obojgiem.
Platformy OEM ready: jak określamy zakres prac po naszej stronie
Spójność określamy i wyceniamy dla każdego programu, w odniesieniu do konkretnej konfiguracji, rocznej wielkości produkcji, zakresu dokumentacji, który będą kontrolować własni klienci klienta, oraz harmonogramu obowiązującego w danym czasie. Nie jest to pozycja w katalogu, a ponieważ liczba wydrukowana tutaj opisywałaby konfigurację, której nikt w tej rozmowie jeszcze nie wskazał, nie publikujemy cennika, minimalnej wielkości zamówienia ani terminu realizacji programu zapewniającego spójność.
Zobowiązujemy się natomiast do pisemnego dostarczenia czterech mechanizmów kontroli dla wskazanej konfiguracji: zamrożonego kosztorysu materiałowego (BOM), procedury zarządzania zmianami z wyznaczoną osobą upoważnioną do zatwierdzania, planu weryfikacji pierwszej partii wraz z wielkością próbki i kryteriami oraz rejestru identyfikowalności na poziomie konfiguracji. Poinformujemy również wprost, w których miejscach specyfikacja jest zbyt ogólna, aby kontrola mogła pomóc, dzięki czemu kryteria zostaną opracowane na podstawie właściwości, które można faktycznie kontrolować.
Platformy, których dotyczą te mechanizmy kontroli, znajdziesz na stronie produktów OEM ready. Warstwa brandingu nakładana na kontrolowaną platformę jest opisana w artykule Platformy OEM ready i opcje brandingu, szersze ramy zapewniania jakości dla marek okularów przedstawiono w artykule Zapewnianie jakości dla marek okularów, a proces przechodzenia od programu do produkji seryjnej opisano w artykule Etap produkcji masowej.
Powiązane lektury
- Platformy — produkty OEM ready
- Warstwa brandingu — Platformy OEM ready i opcje brandingu
- Szersze ramy — Zapewnianie jakości dla marek okularów
- Etap produkcji — Etap produkcji masowej
Podaj konfigurację i wielkość produkcji, a powiemy, jak będą wyglądać mechanizmy kontroli spójności w tym programie.


