
La última puerta del programa de desarrollo de gafas inteligentes de un OEM u ODM no es el momento en que la fábrica empieza a producir. Es el momento en que una producción controlada ha demostrado que la unidad que aprobaste es la unidad que se enviará, en el volumen que pediste, con los moldes que ya se han pagado. Todo lo anterior a esta etapa está diseñado para hacer posible una buena unidad. Esta etapa está diseñada para averiguar si las buenas unidades sobreviven a la repetición.
La mayoría de los programas no fracasan en el banco de ingeniería, donde una sola unidad es montada y probada cuidadosamente por personas que saben exactamente qué revisar. Fracan en el intervalo entre la última muestra de ingeniería y la primera caja para envío, porque ese intervalo contiene la transición de una producción unitaria a una producción repetible. El objetivo de una producción piloto es realizar esa transición de forma deliberada, bajo supervisión y con la posibilidad de detener el proceso y corregirlo, en lugar de descubrirla en el primer envío a clientes.
Este artículo explica para qué sirve una producción piloto, qué detecta que no puede detectar una producción de muestras de ingeniería, cómo se inspecciona y aprueba un piloto y qué debes acordar con tu proveedor antes de que se produzca la transición a producción en volumen.
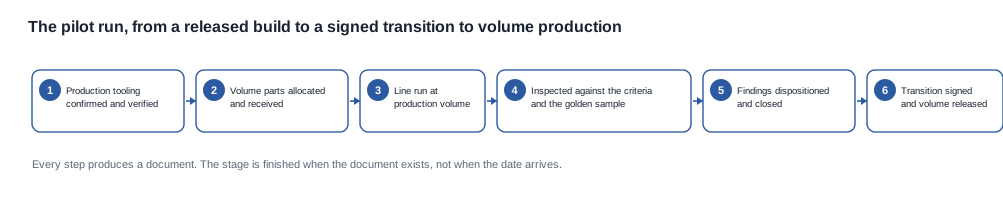
Proceso de desarrollo y producción en masa: la producción piloto
Una producción piloto es una producción realizada con los moldes de producción, en volumen de producción, utilizando materiales de producción y personal de la línea de producción, antes de que el programa se libere para una producción en masa sin restricciones. Estos tres calificadores constituyen toda la definición. Elimina cualquiera de ellos y tendrás otra cosa.
Si los moldes utilizados no son los moldes de producción, no has probado los moldes. Si la cantidad es un puñado de unidades en lugar de una cantidad de producción, no has probado la línea. Si las piezas proceden de una asignación piloto o de un inventario de muestras, no has probado la cadena de suministro en absoluto. El valor de esta etapa reside en eliminar exactamente estas condiciones.
En la práctica, el piloto responde cuatro preguntas que ninguna etapa anterior puede responder. Primero, ¿puede la línea producir físicamente esta unidad de forma repetida, al ritmo previsto, sin Intervention del tipo que solo una mano experimentada pueda ocultar? Segundo, ¿los componentes que llegan de la cadena de suministro se comportan como los componentes que se aprobaron durante la validación de ingeniería o han cambiado? Tercero, ¿la unidad terminada sigue coincidiendo con la muestra de referencia una vez que sale de una línea de producción en lugar de un banco de ingeniería? Cuarto, ¿la cadena de embalaje y documentación se comporta de la misma manera a escala de volumen, siguiendo la secuencia que realmente aplicará un almacén?
Para el comprador, esta etapa es el primer punto en el que cambia la naturaleza del perfil de riesgo. Hasta entonces, has estado comprando criterio de ingeniería. En este punto, estás comprando disciplina de procesos. La unidad puede estar bien y el proceso seguir siendo incorrecto, y la diferencia entre ambas situaciones es precisamente lo que el piloto está diseñado para revelar.
Una producción piloto también proporciona la primera respuesta defendible a la pregunta que todo responsable de compras de un canal acaba haciendo: ¿cuánto cuesta realmente una unidad de este programa hasta llegar a nuestro almacén, incluidos los pasos de embalaje y documentación que especificamos? Esa cifra solo cobra sentido cuando el proceso es estable, por lo que solicitarla antes suele dar como resultado una cifra que luego cambia.
Qué significa «volumen de producción» en la práctica
El volumen de producción es un concepto de línea, no de marketing. Significa la cantidad a la que la línea funciona con su configuración habitual, con los operarios habituales, siguiendo la secuencia habitual y al ritmo habitual, sin que el equipo de ingeniería esté de pie junto a la estación observando cada unidad. Si la producción piloto se realiza con una cantidad tan pequeña que la línea permanece inactiva durante la mayor parte del proceso, o tan grande que requiere turnos adicionales y personal temporal, el piloto no representará el estado estable en ninguno de los dos sentidos.
La razón por la que esto importa es que muchos de los modos de fallo que se analizan a continuación dependen de la frecuencia. Una herramienta que produce una pieza ligeramente fuera de tolerancia una vez cada cientos de disparos no aparecerá en una producción pequeña. Una cantidad de cajas declarada incorrectamente que ocurre cuando el operario de embalaje cambia de turno no aparecerá si es la misma persona la que monta toda la producción. Una tolerancia que se mantiene en una condición ambiental y se desvía en otra no aparecerá si el piloto se realiza en una única sesión cómoda. El piloto está diseñado para ser aburrido, y aburrido es exactamente como se ve la repetibilidad.
La situación de los moldes en este punto
Cuando se programa una prueba piloto, los utensilios ya se han completado y verificado, y su coste ya se ha comprometido. Esto convierte a la prueba piloto en el punto de máxima irreversibilidad de todo el proceso de desarrollo. Las etapas anteriores aún permiten al comprador cambiar de rumbo de forma económica. En la prueba piloto, un cambio de especificación implica rehacer los utensilios, y rehacerlos constituye un nuevo evento comercial que debe volver a negociarse.
Por este motivo, la etapa de prueba piloto existe como una puerta de control independiente en lugar de integrarse en el primer pedido de producción. Una vez pagados los utensilios y asignadas las piezas, las opciones realistas del comprador se reducen a aceptar, seleccionar o repetir la prueba. Una puerta de control existente mientras la decisión aún es económica vale más que cualquier garantía ofrecida posteriormente.
Lo que la prueba piloto entrega al comprador
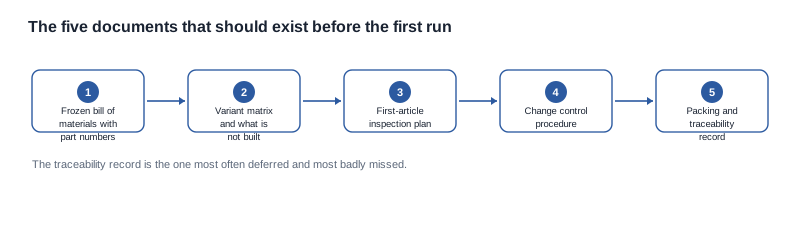
Una prueba piloto bien ejecutada deja como resultado un paquete documental, y ese paquete es el verdadero entregable de la etapa. Debe contener el registro de producción de la prueba piloto, el registro de inspección con los resultados frente a los criterios escritos, la disposición de cada hallazgo, las muestras físicas retenidas, la aprobación de transición firmada y el paquete de documentación de producción actualizado. Juntos, todos ellos constituyen la base de pruebas en la que nos apoyaremos para el primer pedido de compra de volumen y para cualquier conversación posterior sobre la consistencia entre envíos.
Seremos claros respecto al límite de esta etapa. Una prueba piloto es una actividad de verificación, no comercial. El pedido piloto es un pedido real con condiciones reales y debe gestionarse como tal, pero su función es cerrar la última puerta del proceso de desarrollo. Un programa que trate la prueba piloto como una oportunidad de descuento para presionar y obtener un mejor precio unitario ha cambiado el sentido de la etapa, y ese cambio se manifiesta más adelante como una transición precipitada en lugar de limpia.
La prueba piloto es el momento en que el proceso de desarrollo deja de ser un conjunto de documentos y se convierte en una operación repetible. Lo que un comprador del lado de la marca realmente adquiere en este punto no es el visor ni el firmware, sino la certeza de que lo mismo llegará al almacén una segunda vez, una tercera vez y después varios miles de veces.
Lo que detecta una prueba piloto y una prueba de muestras no
Una prueba de muestras de ingeniería se realiza en condiciones ideales. Los ingeniería que han desarrollado el programa seleccionan, montan y comprueban las piezas. Por construcción, cada unidad que supera la prueba es una unidad que alguien ha conseguido que funcione. Precisamente por eso no puede indicarnos qué ocurre en el caso de producción en volumen.
Los siguientes fallos son inherentes a una construcción puntual y prácticamente invisibles para una prueba de muestras. Todos son efectos de sustitución o de repetición, y todos se detectan habitualmente durante una prueba piloto.
Sustitución de componentes después de la asignación. Durante la ingeniería, las piezas exactas especificadas para el programa están disponibles porque alguien las ha reservado. En el caso de producción en volumen, el proveedor asigna las piezas según la previsión, otros programas y la situación de precios y suministro. Una pieza puede sustituirse por otra funcionalmente similar con una característica acústica diferente, un módulo de radio distinto, otra tolerancia en el controlador de carga o un comportamiento de visualización distinto con poca luz. Nada cambia en el registro de ingeniería porque no ha cambiado el número de pieza. La prueba piloto es el primer punto en el que la asignación real de producción está presente en la línea de fabricación.
La señal indicativa de este tipo de problema es una unidad que supera todas las pruebas funcionales, pero que se comporta de forma ligeramente distinta a la muestra de referencia en aspectos que una comprobación de aprobado o reprobado no puede detectar. Por eso, la comparación con la muestra de referencia durante la prueba piloto la realiza una persona autorizada para señalar que algo es diferente, en lugar de una lista de comprobación que solo pregunta si algo está dentro de la tolerancia. Un componente sustituido que sigue cumpliendo la tolerancia, pero suena de forma diferente, será aceptado por una lista de comprobación y rechazado al compararlo con la muestra de referencia.
Desgaste de los utensilios y desviación durante la primera producción. Los moldes de inyección de plástico, los utensilios de estampación metálica y los utensilios blandos se comportan de forma distinta en las primeras ejecuciones y de nuevo al cabo de unos cientos de ciclos. Las piezas producidas con un utensilio en su primera ejecución pueden superar todas las inspecciones de recepción y, aun así, montarse con un ajuste ligeramente diferente, lo que altera la cámara acústica, el espacio libre de la antena o la presión de un botón. Una muestra de ingeniería fabricada con un utensilio recién puesto en servicio ofrece el peor entorno posible para detectar esto, porque el utensilio todavía no ha entrado en su rango de funcionamiento.
Una complicación adicional es que una herramienta puede parecer correcta y, aun así, ser incorrecta. Las dimensiones, el peso y el aspecto pueden berada dentro del intervalo acordado, pero el acabado superficial, el ángulo de desmoldeo o la presión de moldeo pueden comportarse de forma diferente bajo ciclos repetidos. La única prueba fiable es la propia repetición, y por eso el volumen piloto no es una cifra decorativa.
Desviación de montaje en condiciones de línea. En un banco de ingeniería, un operario realiza una operación con tiempo ilimitado y total atención, y puede compensar a mano una pieza marginal. En una línea, la operación se divide, se cronometra y la repiten varias personas con hábitos distintos, por lo que la compensación que antes se producía de forma silenciosa en ingeniería simplemente no ocurre. Los problemas de ajuste, las variaciones en la aplicación del adhesivo, la deriva del par de apriete de los tornillos y las diferencias en el recorrido de los cables se manifiestan aquí y en ningún otro momento anterior.
La consecuencia práctica para el comprador es que un defecto con un amplio margen de tolerancia se distribuirá a lo largo de toda la producción en lugar de concentrarse, mientras que un defecto causado por una pieza o una estación concreta se agrupará. La inspección piloto debe registrar la distribución y no solo el número, porque la distribución indica si la producción debe repetirse, requiere cribado o no necesita ninguna intervención.
Comportamiento del embalaje y la preparación de pedidos. El embalaje se diseña y se revisa como un diseño, pero se pone a prueba a escala, siguiendo la secuencia del almacén y bajo la presión de una fecha límite de envío. Los errores de inserción, los accesorios incorrectos en la caja, los documentos ausentes o duplicados, las confusiones de idioma o de etiquetas y las cantidades de cajas que no coinciden con los pedidos se manifiestan en esta etapa. Para una marca, son los fallos que llegan al cliente final con tu nombre en la caja.
Esta categoría también abarca la capa de documentación que acompaña a la caja física. Un paquete de documentos de producción que era correcto en la etapa de ingeniería puede incluir una revisión obsoleta cuando la línea funciona a gran escala, porque las revisiones circulan más rápido que las personas. Pedir la revisión del documento que se utilizó realmente en la producción piloto, en lugar de la última revisión archivada, es una pregunta sencilla que evita un malentendido caro.
Distribución del rendimiento. Una producción de ingeniería indica que se puede obtener una unidad correcta. Una producción piloto indica qué proporción de unidades es correcta sin intervención. La distribución de los fallos en una línea revela algo que ninguna unidad fabricada individualmente puede mostrar: si un problema es sistemático y afecta a toda la producción, o está aislado y afecta a un número reducido de unidades que pueden cribarse.
Una forma útil de plantearlo es que una muestra de ingeniería responde a la pregunta «¿se puede fabricar este diseño de alguna manera?», mientras que una producción piloto responde a «¿se puede fabricar este diseño con esta línea, de esta forma, repetidamente y a este volumen?». La segunda pregunta es la que determina si tu primer envío es un producto o una disculpa, y es la que insistiremos en ver respondida antes de liberar cualquier pedido a volumen.
Diremos claramente que un proveedor que no puede explicar por qué falló una producción piloto, en términos de un paso específico del proceso y una causa raíz concreta, no ha sacado mucho partido de esta etapa. El valor de una producción piloto no reside en que haya sido superada, sino en que ha generado una respuesta defendible a una pregunta que nadie había planteado antes de iniciar la producción.
Cómo se inspecciona y aprueba una producción piloto
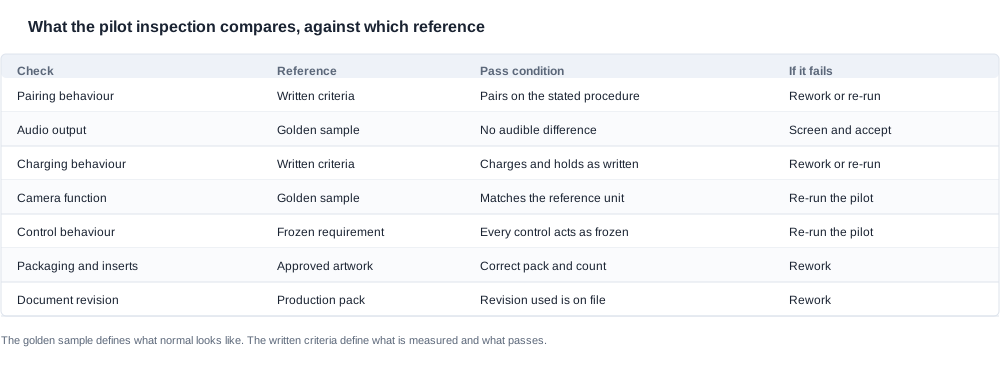
Una producción piloto se evalúa simultáneamente con dos referencias: la muestra de referencia y los criterios de inspección por escrito. Ninguna de las dos es opcional ni sustituye a la otra.
La muestra de referencia es la unidad aprobada que define el límite entre lo aceptable y lo inaceptable. Se estableció antes en el programa y sirve como referencia física para comparar las unidades de producción cuando surge una duda sobre si una diferencia constituye un defecto o una variación. La muestra de referencia define cómo es el aspecto normal. Los criterios de inspección por escrito definen qué se mide, cómo se mide y cuál es la condición de aprobación. Utilizar únicamente la muestra de referencia deja al proveedor la decisión de determinar, unidad por unidad, qué cuenta como diferencia, que es exactamente el punto donde una línea de producción se desvía con el paso del tiempo.
La inspección durante una producción piloto suele ser más amplia que la inspección final rutinaria de un pedido de producción en curso, porque el objetivo de la producción piloto es averiguar qué produce la línea, no solo rechazar lo que evidentemente está mal. Se examinan el comportamiento del emparejamiento, la salida de audio, el comportamiento de carga, cualquier función de la cámara y el comportamiento de sus controles, así como el ajuste físico del producto. Se conservan muestras físicas de la producción para que los hallazgos puedan reproducirse en lugar de generar discusiones.
La razón por la que la inspección piloto es deliberadamente más amplia que la inspección de producción es estructural. La inspección de producción está diseñada para proteger un proceso estable y, por lo tanto, puede ser limitada y rápida. La inspección piloto es el mecanismo que establece que el proceso es estable y debe ser lo suficientemente exhaustiva para detectar aquello que nadie pensó en comprobar. Una inspección piloto que simplemente repite la comprobación final rutinaria habría duplicado una rutina y habría pasado por alto su propósito.
La decisión sobre la disposición
Cuando la inspección piloto detecta un fallo, la respuesta debe ser corregirlo y repetirla, no enviar el producto de todos modos. Esta es la conducta más importante que debe buscarse en un proveedor, y conviene recogerla explícitamente en el acuerdo de desarrollo en lugar de darla por supuesta. Una inspección piloto que falla y se repite genera costes de tiempo. Una inspección piloto que falla y se ignora cuesta la misma cantidad de dinero y no aporta conocimiento alguno, además de desplazar el hallazgo al canal del cliente, donde la corrección vale muchas veces más.
La disposición debe ser una de un número limitado de opciones explícitas, y la elección debe registrarse junto con su motivo:
- Reparación. Las unidades pueden ponerse en conformidad sin necesidad de realizar una nueva producción. Es la opción adecuada cuando el defecto se debe a una operación de montaje o embalaje que puede corregirse.
- Inspección selectiva y aceptación. Las unidades defectuosas pueden identificarse y retirarse, y el resto del lote es aceptable. Solo es adecuada para fallos aislados, detectables y claramente delimitados.
- Desecho y repetición. La tirada no es utilizable y se requiere una nueva tirada piloto. Es la opción adecuada para fallos sistémicos y para cualquier problema que afecte al utillaje o a la compilación del firmware.
- Repetición de toda la inspección piloto. El proceso se ha corregido y la inspección piloto debe repetirse íntegramente para demostrar que la corrección funciona.
La opción que no existe es enviar el producto de todos modos con una nota. Esa opción convierte un fallo controlado en un fallo no controlado y elimina de forma permanente las pruebas necesarias para determinar la causa raíz. También es la opción con más probabilidades de proponerse de manera informal, precisamente por lo que las alternativas deben documentarse antes de la tirada en lugar de improvisarse durante su ejecución.
Qué contiene el documento de aprobación
La transición de la fase piloto a la producción a gran escala es un acto firmado, y el documento que la formaliza debe poder ser leído por alguien ajeno al programa. Debe confirmar que la inspección piloto se ejecutó con utillaje de producción y a volumen de producción, que la inspección se realizó conforme a los criterios acordados y a la muestra de referencia, que los hallazgos se cerraron con una disposición registrada y que la tirada de producción está autorizada para continuar.
También debe indicar quién lo firma, establecer qué compromisos está autorizado a asumir y hacer referencia a las revisiones de la especificación, los criterios de inspección y la documentación de producción utilizados durante la tirada. Una firma de un responsable de producción que no puede autorizar cambios en la especificación ni compromisos sobre el utillaje es una firma sin una decisión detrás, y conviene preguntar por ello antes de solicitarla en lugar de hacerlo después.
La aprobación de la transición también es el momento en que la responsabilidad cambia de forma. Antes de ella, el programa es un trabajo conjunto con incertidumbres compartidas. Después, existe un producto con una configuración definida, un método de inspección documentado y una relación de suministro. Las pruebas en las que confiaremos más adelante, cuando se cuestione el primer envío, son precisamente este conjunto de documentos, y merece la pena comprobar en el momento que puedan ser leídos por alguien que no participó en el programa.
Los documentos derivados de esta etapa —registro de inspección piloto, disposición de los hallazgos, muestras retenidas, aprobación de transición firmada y paquete actualizado de documentación de producción— son los que recibe el comprador y constituyen la base probatoria para la primera orden de compra de producción y para cualquier conversación posterior sobre consistencia.
Lo que el comprador debe acabar teniendo en sus manos es un expediente que permita a un tercero entender qué se produjo y cómo se evaluó, sin necesidad de llamar por teléfono a la fábrica para interpretarlo. Si ese expediente es incompleto, la transición a volumen es una suposición y no una decisión.
Preguntas que deben formularse al pasar a producción
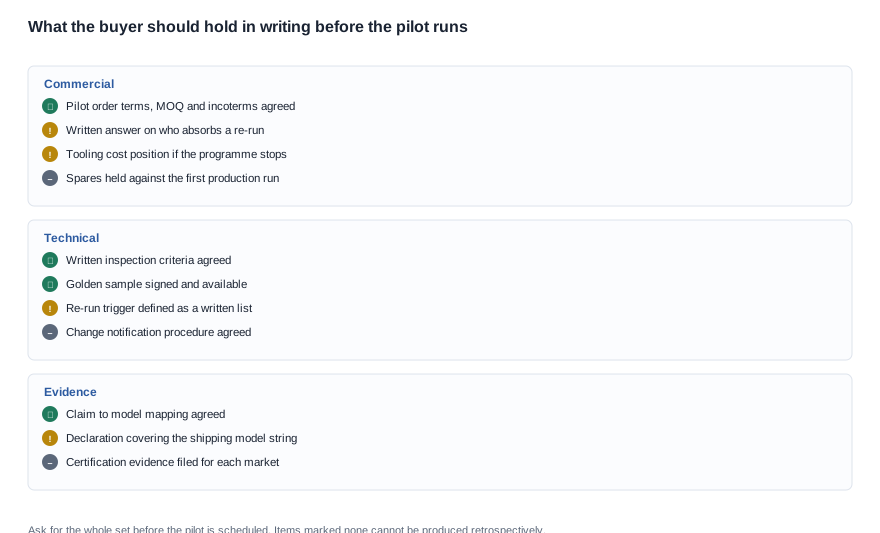
Lo más útil que puede hacer un comprador antes de una tirada piloto es resolver por adelantado las cuestiones comerciales y procedimentales, porque varias de ellas solo se hacen visibles cuando ya se ha producido un fallo.
-
¿Quién asume el coste de una repetición? Si la inspección piloto falla por un motivo atribuible a la ingeniería, la puesta en marcha de la línea o el utillaje del proveedor, la repetición y el desecho resultante deben correr a cargo del proveedor. Si falla porque cambió un requisito después de la congelación, o porque una decisión del comprador llegó tarde, el tratamiento de costes debe acordarse por adelantado y no durante la discusión. Solicítelo por escrito, vinculado al criterio que desencadena la repetición, antes de programar la inspección piloto.
-
¿Qué desencadena exactamente una repetición, frente a una reparación o una inspección selectiva? Obtenga la lista por escrito. Un criterio que dice «desviación significativa» no es un criterio válido; uno que enumera los criterios de inspección y las clases de defectos que no pueden excluirse mediante inspección selectiva sí lo es.
-
¿Cuál es el pedido piloto y cómo se relaciona con la primera orden de compra? Pregunte si las unidades piloto son independientes del primer pedido de producción o se contabilizan dentro de él, qué Incoterms y especificación de embalaje se aplican y cómo se gestionan las piezas de repuesto durante la transición. Tratar una inspección piloto de forma encubierta como un pequeño primer pedido cambia el significado de esta etapa.
-
¿Qué documentación resulta de la inspección piloto? Solicite el registro de inspección, las disposiciones de los hallazgos, el régimen de muestras retenidas, la aprobación de transición firmada y el paquete de documentación de producción, y pida recibirlos como parte del entregable piloto y no como un favor posterior.
-
¿Qué se comprueba en cada unidad después de la transición y qué se comprueba en una muestra? Solicite por escrito los criterios de inspección final y confirme que coinciden con los criterios de la fase piloto, de modo que esta no sea una norma puntual que la línea en funcionamiento aplique discretamente de forma distinta.
-
¿Quién firma la transición y qué está autorizado a comprometer? Una firma de un responsable de producción que no puede autorizar la transición respecto al gasto en utillaje o al cambio de especificación es una firma sin una decisión detrás.
-
¿Qué ocurre con el utillaje si el programa se detiene después de la fase piloto? Esta pregunta es el reflejo de la relativa al utillaje en la etapa de ingeniería y merece la misma respuesta por escrito, porque para entonces el utillaje ya está totalmente pagado y el coste irrecuperable es máximo.
-
¿Qué afirmaciones puede hacer el producto y qué pruebas las respaldan? Pregunte qué se permite afirmar en la documentación y el embalaje del producto y qué pruebas de certificación respaldan cada afirmación. Si la respuesta es que una afirmación aparece únicamente en el material de marketing, existe un riesgo real para un socio de canal que debe resolverse antes del pedido a volumen y no después de una reclamación.
-
¿Qué existencias de piezas de repuesto y unidades para reparación se mantienen y bajo qué régimen? Pregunte cuántas unidades de repuesto se mantienen para la primera tirada de producción, dónde se almacenan y cuál es el régimen de sustitución en garantía para los primeros envíos. Aquí es donde convergen realmente la conversación sobre el MOQ y la conversación sobre la garantía, y es mejor mantenerla antes de que salga la primera caja que durante una reclamación.
-
¿Cómo me comunicarán que algo ha cambiado después de la transición? Pregunte qué aviso dará el proveedor si se sustituye un componente, cambia una compilación del firmware o se emite una revisión de la documentación. Un proveedor sin un proceso de notificación de cambios acabará cambiando algo, y usted se enterará por un cliente y no mediante una nota.
-
¿Qué sacrificedaría si la fase piloto entrara en conflicto con el calendario? Formule la pregunta de modo que obtenga una respuesta y no un principio. Todos los proveedores afirmarán que la fase piloto tiene prioridad. La versión útil es qué sacrificarían si no fuera así, y si ese sacrificio sería el utillaje, el calendario, la cantidad o la documentación.
El vocabulario comercial resulta sencillo una vez que se comprende el proceso, y la secuencia que solicitaremos es la que sitúa las decisiones sobre riesgos antes del pedido por volumen y no después. Un pedido piloto incluye MOQ, Incoterms, plazo de entrega y negociación del coste de losUtillajes y las piezas de repuesto exactamente igual que un pedido de producción. La diferencia está en el propósito y el papeleo. Una vez firmado el cambio, el programa se convierte en una relación de suministro habitual con una orden de compra habitual detrás, y el valor de la fase piloto es que la parte habitual llegó sin sorpresas.
También indicaremos lo que no es esta fase. No es un lugar para negociar un precio unitario más bajo, porque la cantidad implicada no reúne las condiciones económicas de una tirada de producción, y un descuento negociado allí significa poco o bien indica que el piloto se tratará como un pedido pequeño. No es un lugar para introducir nuevos requisitos, porque un requisito introducido después del cierre pertenece a una nueva versión del producto y conlleva nuevos trabajos de utillaje y firmware. Tampoco es un lugar para saltarse la inspección porque la tirada parezca limpia, porque que la tirada parezca limpia es precisamente el resultado que existe para lograr la inspección.
La lectura adicional sobre el método de desarrollo en general se encuentra en la descripción del pilar en /oem-odm-process, y la parte documental del proceso se en /blog/development-process-documentation. La secuencia de extremo a extremo se describe en /blog/development-process-method-how-it-works, y la cuestión de planificación de qué ocurre con la capacidad una vez que comienza el volumen se trata por separado en /procurement/production-capacity.


