
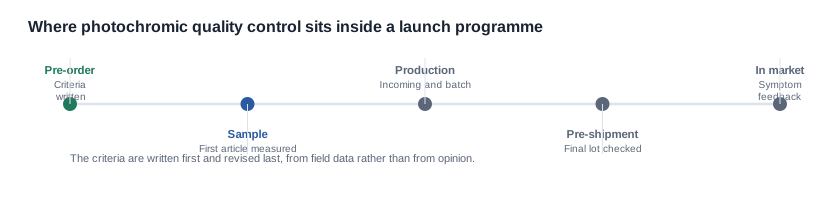
El control de calidad de un producto fotocromático es estructuralmente diferente del control de calidad en el resto de la gama, porque los criterios de aceptación no existen en ningún documento publicado. Nuestra ficha de catálogo publica Bluetooth 5.4, una Batería de 100 mAh, un tiempo de Carga de dos horas o menos, una autonomía aproximada de siete horas y carga magnética, y nada en absoluto sobre las lentes.
Esto convierte el control de calidad de las gafas inteligentes fotocromáticas en una tarea que consiste, primero, en establecer los criterios y, después, en hacerlos cumplir, en ese orden. Aplicar criterios que nunca se han acordado es el motivo por el que un programa acaba rechazando buenas lentes y aceptando malas; y, como toda la categoría funciona así, el comprador que considera la ausencia de datos una razón para omitir la etapa de criterios se queda con la posición de inspección más débil posible.
Convienear la posición publicada, porque determina todas las etapas que siguen. No existe una designación de modelo para la entrada electrocromática, ni tiempo de conmutación, ni rango de transmisión, ni comportamiento térmico, ni cifras de uniformidad, ni durabilidad por ciclos, ni detalles del recubrimiento. Tampoco existe otra plataforma fotosensible con datos publicados sobre las lentes que permita comparar un lote, porque el V03 Pro incorpora una configuración de lentes fotocromáticas, pero no tiene ninguna cifra propia sobre las lentes, de modo que no hay un producto equivalente que arbitre una discrepancia. El comprador debe crear todas las referencias que necesite el proceso de inspección.
El problema del control de calidad de las gafas inteligentes fotocromáticas comienza antes de que existan los criterios
Por qué aplicar criterios no escritos es peor que no tener ninguno
En una categoría con escasa información publicada, la reacción natural es inspeccionar «según la muestra»: comparar la unidad aprobada y declarar defecto todo lo que no coincida con ella. El problema es que «coincidir con la muestra» no es un criterio y, en cuanto surge una discrepancia, se trata de determinar cuál de dos elementos no expresados constituye la referencia.
Los tres modos de fallo de un criterio no escrito son previsibles. El primero es el rechazo falso: se rechaza un lote por una diferencia que el criterio habría permitido, y el coste de ese rechazo implica un retraso, un nuevo pedido y una relación con el proveedor. El segundo es la aceptación falsa: se acepta un lote porque parecía idéntico a la muestra en una lectura central, y el fallo aparece sobre el terreno tres meses después. El tercero es la discrepancia irresoluble: el comprador y el proveedor creen que el otro ha cambiado la especificación, pero ninguno puede presentarla, por lo que la controversia continúa hasta que alguien cede.
Los tres se evitan con la misma acción, que además es económica: redactar el criterio, adjuntar las condiciones y acordarlo antes de producir la primera unidad. En una categoría sin normas, ese documento escrito es la norma.
La posición más débil en la que se encuentra cuando no hay información publicada
La posición de inspección del comprador aquí es más débil que en casi cualquier otra categoría, y merece la pena ser claro sobre la naturaleza de esa debilidad para dirigir al proveedor las solicitudes adecuadas.
Un comprador que dispone de una especificación publicada inspecciona con arreglo a un documento que describe todos los productos del mercado, de modo que una lectura puede compararse con el mercado, una no conformidad puede escalarse y la negativa del proveedor puede contrastarse con una referencia externa. Aquí, el comprador inspecciona con arreglo a los criterios que proporciona el fabricante más una unidad de referencia aprobada que el propio comprador conserva. La cifra del fabricante es una declaración de intenciones, y la unidad de referencia es un único artículo.
Esta posición es más débil de tres maneras concretas, y cada una genera una solicitud específica. Como las cifras del fabricante son la única referencia externa, el comprador necesita que se adjunten las condiciones aplicables a cada una. Como la referencia es una sola unidad, el comprador necesita una cuadrícula y una tolerancia, en lugar de una lectura puntual. Y como no existe un producto equivalente, necesita que la tolerancia se redacte de forma explícita, en lugar de deducirse de una convención del mercado. Esto significa que la solicitud de criterios no es un trámite que pueda delegarse en el proveedor: es el trabajo principal.
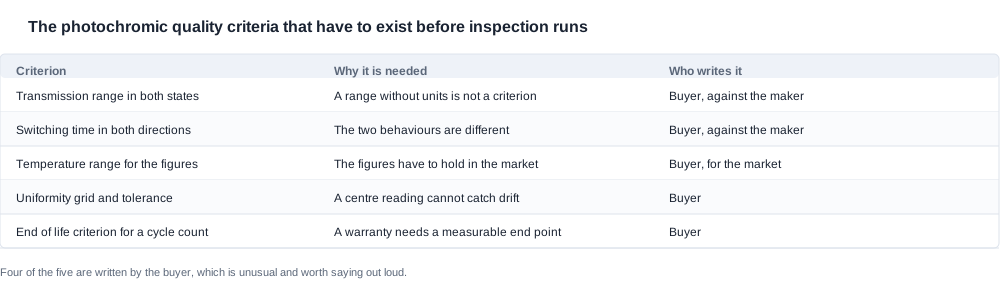
Los cinco criterios que deben redactarse antes de poder realizar la inspección
Estos cinco constituyen el conjunto mínimo, y la tercera columna es más importante de lo que parece: cuatro de los cinco los redacta el comprador, lo cual es inusual en fabricación y conviene señalar explícitamente antes de que comience el programa.
| Criterio | Por qué es necesario | Quién lo redacta |
|---|---|---|
| Intervalo de transmisión en ambos estados | Un intervalo sin unidades no es un criterio | El comprador, según el método del fabricante |
| Tiempo de conmutación en ambas direcciones | El oscurecimiento y el aclaramiento son comportamientos distintos | El comprador, según el método del fabricante |
| Intervalo de temperatura para esos valores | Los valores deben cumplirse en el mercado en el que vende el comprador | El comprador, para el mercado |
| Retícula de uniformidad y tolerancia | Una lectura central no puede detectar desviaciones | El comprador |
| Criterio de fin de vida para un recuento de ciclos | Una garantía de durabilidad necesita un punto final medible | El comprador |
El intervalo de transmisión y por qué las unidades determinan si es un criterio
El primer criterio es el intervalo de transmisión, y es donde fracasa la mayoría de las solicitudes de criterios. «¿Cuál es el intervalo?» es una pregunta con cien respuestas, porque un intervalo sin unidades no es un criterio en absoluto: es una frase.
Lo que debe especificarse es un par de valores en una unidad determinada, uno en el estado transparente y otro en el estado oscurecido, junto con el método de medición. El par en conjunto describe el intervalo en el que la lente funciona realmente, y debe incluir el estado transparente, porque un proveedor que solo cita el valor oscurecido ha citado la parte que parece mejor en una playa. El criterio del propio comprador también debe indicar la tolerancia alrededor de cada valor, porque un intervalo sin tolerancia es un punto central y no un intervalo.
Los dos tiempos de conmutación y la temperatura a la que deben cumplirse los valores
El segundo criterio es el tiempo de conmutación, y debe contener dos valores en lugar de uno, porque el oscurecimiento y el aclaramiento son comportamientos separados. Cada valor necesita cuatro condiciones: la dirección de la transición, el nivel de luz inicial, el nivel de luz final y la temperatura.
El tercer criterio es el intervalo de temperatura en el que se mantienen los valores indicados. Este es el que más se omite y el que determina si el producto funciona en el mercado en el que vende el comprador. Un criterio redactado a temperatura ambiente es un criterio que se ha probado en las condiciones más fáciles disponibles. Si el canal vende a mercados con inviernos fríos, el criterio debe cumplirse a la temperatura que experimentará el cliente, y la prueba de aceptación debe incluir una prueba en frío.
La retícula de uniformidad y el criterio de fin de vida
El cuarto criterio es la tolerancia de uniformidad, y exige que se indiquen tres elementos: la retícula, la geometría de observación y la diferencia máxima permitida entre zonas. Una lectura central no puede detectar el fallo que este criterio existe para detectar, porque los usuarios perciben las variaciones entre los bordes y el centro antes que un promedio, y muchas zonas pueden estar dentro de un buen promedio y, aun así, presentar bandas visibles.
El quinto criterio es la definición de fin de vida para un recuento de ciclos. Un recuento de ciclos sin un criterio de fallo no es una prueba, y el criterio debe responder a una pregunta concreta: ¿en qué nivel de transmisión se considera fallida la lente? Sin esa respuesta, una garantía de durabilidad no tiene un punto final medible y no se puede resolver la primera reclamación al amparo de ella. Merece la pena incluir esa pregunta literalmente en la solicitud de criterios, porque un proveedor que la responde tiene una garantía en mente y uno que no la responde solo tiene una cifra de marketing.
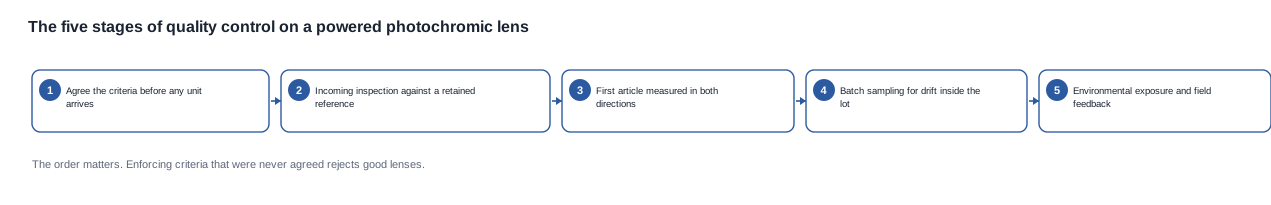
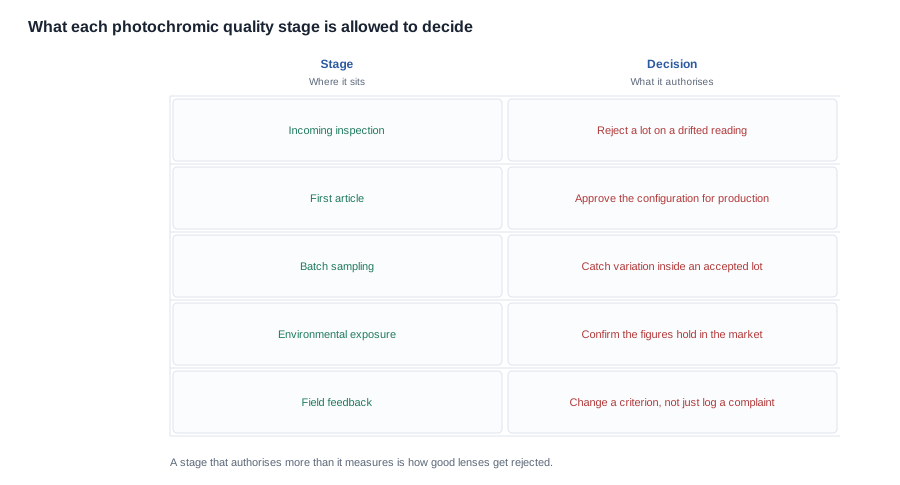
Las cinco etapas y qué se permite decidir en cada una
Inspección de recepción con una unidad de referencia conservada
Una vez que existen los criterios, la inspección de recepción es sencilla en principio: comprobar la transmisión en un estado indicado y registrar el resultado. Su valor reside en detectar variaciones entre lotes, que son normales en cualquier producción óptica y se convierten en un problema cuando no son visibles.
En la práctica, la referencia es la unidad aprobada conservada, lo que convierte la manipulación de dicha referencia en parte del criterio. Necesita una condición de almacenamiento, una rutina de carga, una comprobación periódica y una regla para actuar si la propia referencia se desvía. Una unidad de referencia que se ha manejado de forma distinta de las unidades que utiliza para juzgarlas constituye una segunda fuente de rechazos incorrectos, y el comprador que no haya redactado una regla de manipulación de la referencia acabará discutiendo sobre la referencia en lugar del producto.
La primera pieza es una unidad y no una muestra
La primera pieza debe evaluarse según su comportamiento completo en ambas direcciones, no mediante una medición puntual. Una lectura puntual confirma que la unidad funciona; una evaluación completa confirma que la unidad funciona tal como describen los criterios.
La primera pieza es también una unidad individual, y aquí es donde la mayoría de los procesos de calidad se extralimitan. Es una prueba de que el proceso puede producir una unidad conforme. No es una prueba del comportamiento del lote, y un comprador que trate la primera pieza como una muestra descubrirá la diferencia en el peor momento posible, cuando llega la primera reclamación.
Lo que debe ser capaz de hacer el equipo de inspección del comprador
La inspección suele llevarla a cabo el equipo del comprador y, en esta categoría, hace algo que no hace en ningún otro caso: es la única parte de la cadena que dispone de un criterio escrito. Esto cambia lo que el equipo debe ser capaz de hacer, y merece la pena detallar esa capacidad porque a menudo se presupone en lugar deqrse igualdad de condiciones.
Acondicionamiento. El equipo debe llevar una unidad a un estado conocido antes de leerla: cargarla hasta un nivel conocido, mantenerla a una temperatura conocida y observarla desde una dirección conocida. Dos inspectores que conditioners de forma diferente obtendrán dos series de cifras, y la discusión posterior versará sobre la inspección y no sobre el producto.
Lectura en cuadrícula. El equipo debe realizar la lectura sobre la cuadrícula acordada y no en el centro, porque la lectura central no puede detectar la variación que el criterio existe para detectar. En la práctica, esto es más una.fixture y una fuente de luz que una habilidad, y normalmente lo que hay que comprar es la fixture.
Gestión de la referencia. La unidad de referencia conservada necesita unas condiciones de almacenamiento, una rutina de carga, una verificación periódica y una regla para actuar si se desvía. Sin esa regla, una referencia desviada se convierte en una nueva fuente de rechazos falsos, y la discusión sobre la referencia sustituye a la discusión sobre el lote.
Registro. Todas las lecturas deben registrarse junto con sus condiciones, porque una lectura sin ellas no puede compararse con otra realizada tres meses después durante una discrepancia. Un registro que solo anota el valor no sirve como prueba y es caro de mantener, porque aparenta ser una prueba.
Escalado. El equipo debe conocer la diferencia entre una lectura fuera del criterio y una lectura que no puede realizarse, y debe saber cuál de las dos requiere una conversación con el proveedor y cuál exige una investigación interna. Una lectura ausente no es una no conformidad, y tratarla como tal es como termina una buena relación.
Ninguna de estas capacidades es difícil. Todas están ausentes de forma predeterminada, porque, en una categoría con una especificación publicada, no hace falta ninguna de ellas: el número figura en la ficha técnica, la cuadrícula es del fabricante y la referencia es la especificación. El esfuerzo es el precio de inspeccionar en una categoría sin datos de rendimiento publicados, y merece la pena reconocerlo antes de que un comprador se comprometa con un programa, no después.
Muestreo por lotes para detectar desviaciones dentro de un lote
El muestreo por lotes detecta desviaciones dentro de un lote, y la desviación es el modo de fallo que genera la reclamación del cliente tres meses después de una buena primera pieza. Ambos están relacionados, no son independientes: la primera pieza se extrae del comienzo de la producción y la muestra del lote se extrae de su interior, por lo que un lote puede comenzar cumpliendo y terminar sin cumplir.
En esta categoría, el muestreo es más difícil de lo que parece, porque una unidad debe llevar a un estado conocido antes de poder leerse: cargarla, mantenerla a una temperatura conocida y observarla desde una dirección conocida. Por tanto, el plan de muestreo debe especificar tanto el acondicionamiento como el tamaño; de lo contrario, dos inspectores obtendrán dos series de cifras y ninguna será comparable.
Muestreo, desviaciones y la reclamación que llega tres meses después
Por qué la primera pieza no detecta el fallo importante
La razón por la que una buena primera pieza puede coexistir con una mala reclamación sobre el terreno es que el fallo no está en la unidad inspeccionada, sino en las unidades que no se inspeccionaron y en las condiciones que no se reprodujeron. Tres brechas específicas explican la mayor parte de estos casos.
Desviación dentro del lote. Las unidades del final de una tirada de producción se comportan de forma distinta de las del comienzo, y solo se inspeccionó el comienzo. Esta es la causa más habitual.
Acondicionamiento. Una unidad leída a temperatura ambiente no le dice nada al comprador sobre otra que se leerá en un mercado frío. Si los criterios se redactaron a una temperatura y el producto se distribuye en otra, la primera reclamación llegará del mercado frío y la lectura no tendrá valor.
La configuración no registrada. Una unidad creada con un módulo de lentes, una celda o una versión de firmware diferentes supera la misma inspección, pero se comporta de otro modo. Por eso, una lista de control de cambios y una obligación de notificación son instrumentos de control de calidad, no simples papeleo.
Elegir el tamaño de la muestra como decisión comercial
El tamaño de la muestra es una decisión comercial y merece tratarse como tal. Las muestras pequeñas detectan fallos graves: una unidad que no responde en absoluto o que presenta un defecto evidente. Las muestras grandes detectan desviaciones, que son los fallos que realmente cuestan dinero en el terreno. Un comprador que dimensiona la muestra para detectar fallos graves obtendrá un programa que supera la inspección y genera reclamaciones.
El equilibrio es directo y cuantificable en los propios términos del comprador, aunque las cifras correspondan al comprador y no al fabricante. Una muestra grande exige más tiempo de inspección y retrasa la liberación del lote; una muestra pequeña libera el lote más rápido y traslada el coste al terreno, donde se paga con devoluciones, tiempo de soporte y puntuaciones de revisión. La respuesta correcta depende de la tolerancia del canal ante los fallos en el terreno y es una cuestión sobre el negocio del comprador, no sobre el producto.
La instrucción siguiente es sencilla: «no inspeccione nada salvo la primera unidad y confíe en la primera unidad» no está disponible como estrategia. La primera unidad es una sola unidad.
Exposición ambiental y temperaturas extremas
Aquí es donde los productos fotocromáticos suelen diferir más de lo esperado. El comportamiento electrocrómico depende de la temperatura, y una lente que funciona correctamente a temperatura ambiente puede comportarse de otro modo en un coche aparcado durante el verano o al aire libre en invierno.
Si el canal vende en mercados con temperaturas extremas, añada ciclos de calor y frío a los criterios de aceptación antes de la producción, en lugar de descubrir el comportamiento mediante las devoluciones. Las condiciones de la prueba importan tanto como su existencia: una lente que ha permanecido una hora en un coche caliente y una lente trasladada de un almacén frío a una habitación cálida tienen dos historiales térmicos diferentes, y solo uno se asemeja al día de un cliente.
El ciclo de retroalimentación en el terreno que cambia un criterio en lugar de solo registrarlo
Categorizar las devoluciones por síntoma en lugar de por fallo
Las devoluciones de un producto fotocromático deben categorizarse por síntoma y no por fallo, porque el síntoma es lo que comunica el cliente: no se oscurece, se oscurece demasiado despacio, no se aclara, se aclaró y permaneció oscuro, el color es incorrecto o el producto funcionaba bien hasta que se agotó la batería.
Cada categoría apunta a una causa distinta, y ninguna de ellas resulta visible para un equipo de atención al cliente sin recibir orientación. Una hoja de síntomas convierte una reclamación de texto libre en una categoría cuantificable, y una categoría cuantificable es la única forma en la que puede observarse una tendencia.
La hoja de categorización que supera a un formulario de devoluciones en texto libre
Una breve hoja de categorización enviada junto con las instrucciones de devolución generará muchos mejores datos que un formulario de devoluciones en texto libre, y solo ocupa una página. La hoja necesita cinco elementos: las categorías de síntomas, las condiciones en las que se encontraba el cliente, el estado de la batería, una solicitud de fotografías y el número de serie del modelo. Los dos últimos importan más de lo que parecen, porque una fotografía del estado de la lente es lo más parecido a una medición que puede aportar un cliente, y el número de serie es la única forma de vincular una reclamación con una unidad concreta.
Lo único que merece la pena exigir es que la categorización se retroalimente a los criterios. De lo contrario, la misma reclamación se acumula durante un año mientras el proceso la registra diligentemente y no cambia nada. Un proceso de calidad que solo cuenta las reclamaciones es un archivo, y la diferencia entre un archivo y un sistema de control reside en si cambia una cifra cuando aparece un patrón.
Lo que publicamos y lo que debe decir una solicitud de criterios
La respuesta breve es la siguiente: no publicaremos una cifra de rendimiento de las lentes, un criterio de aceptación ni una cifra de durabilidad para el modelo electrocrómico, porque no se nos ha publicado ninguna y no inventaremos una. Una cifra de apariencia verosímil en un producto de lentes se convierte en una declaración en una página de producto, y una declaración que la inspección no puede reproducir se convierte en una disputa.
Lo que podemos hacer es indicarte qué criterios deben existir antes de poder llevar a cabo el control de calidad y ayudarte a redactar la solicitud al fabricante para que los incluya. La solicitud debería pedir, en este orden: el rango de transmisión en ambos estados, con sus unidades y método; los dos tiempos de conmutación, con sus cuatro condiciones; el rango de temperatura en el que se mantienen esos valores; la cuadrícula de uniformidad y la tolerancia; el criterio de fin de vida para un número de ciclos y el estado de la lente con la batería descargada. Si un fabricante no puede facilitar un rango de transmisión o un punto final de ciclo, eso constituye un hallazgo sobre la preparación del producto para un programa controlado, y no una carencia en la solicitud.
En el ámbito comercial, los criterios y el protocolo de inspección son documentos negociables, y un proveedor dispuesto a firmar el protocolo del comprador acepta que se lo evalúe según el umbral del propio comprador. La cantidad mínima de pedido, el número de configuraciones, el diseño del embalaje y del prospecto, el número de rondas de arte final y la estructura de los hitos de pago son puntos de negociación habituales. Lo que no es negociable es el coste y el tiempo transcurrido de una vía de conformidad, la amortización de las herramientas de producción o la propia existencia de los criterios.
La información de contexto está en tecnología de lentes fotocromáticas, el mecanismo se explica en tecnología de lentes fotocromáticas y el proceso de gestión de devoluciones corresponde a nuestro equipo de soporte posventa y reclamaciones de calidad.
Indícanos tu mercado y tus necesidades de aceptación y te ayudaremos a redactar la solicitud de criterios.
Lecturas relacionadas
- Tecnología de lentes fotocromáticas
- Declaraciones de fabricantes de lentes fotocromáticas
- Soporte posventa y reclamaciones de calidad
Indícanos tu mercado y tus necesidades de aceptación y te ayudaremos a redactar la solicitud de criterios.


