
Le contrôle qualité d’un produit photochromique est structurellement différent du contrôle qualité ailleurs dans la gamme, car les critères d’acceptation ne figurent dans aucun document publié. Notre fiche catalogue mentionne Bluetooth 5.4, une batterie de 100 mAh, un temps de recharge de deux heures ou moins, une autonomie d’environ sept heures et une recharge magnétique — mais absolutely rien au sujet des verres.
Cela fait de la Qualité des lunettes connectées photochromiques un exercice consistant d’abord à établir des critères, puis à les appliquer, dans cet ordre. Appliquer des critères qui n’ont jamais été convenus, c’est le moyen pour un programme de finir par rejeter de bons verres et en accepter de mauvais; comme toute la catégorie fonctionne ainsi, un acheteur qui considère l’absence de données comme une raison de sauter l’étape de définition des critères se retrouve avec la position d’inspection la plus faible possible.
Il convient de rappeler la position publiée, car elle détermine chaque étape ci-dessous. Il n’existe aucune désignation de modèle pour l’entrée électrochromique, aucun temps de basculement, aucune plage de transmission, aucun comportement en température, aucune valeur d’uniformité, aucune durabilité en cycles et aucun détail sur le revêtement. Il n’existe pas non plus de seconde plateforme photosensible dotée de données publiées sur les verres permettant de comparer un lot, car les V03 Pro proposent une configuration des verres photochromes, mais aucune valeur propre relative aux verres; il n’y a donc aucun équivalent permettant de trancher un désaccord. Toutes les références nécessaires au processus d’inspection doivent être créées par l’acheteur.
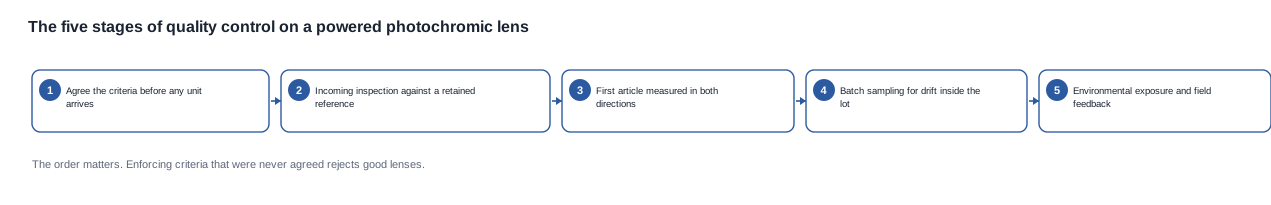
Le problème du contrôle qualité des lunettes connectées photochromiques commence avant l’existence des critères
Pourquoi l’application de critères non rédigés est pire que l’absence de critères
Dans une catégorie aux données publiées limitées, le réflexe naturel consiste à inspecter « par rapport à l’échantillon » — à présenter l’unité approuvée et à déclarer non conforme tout ce qui ne lui ressemble pas. Le problème est que « correspondre à l’échantillon » n’est pas un critère et, dès qu’un désaccord survient, il porte sur la question de savoir lequel de deux éléments non énoncés constitue la référence.
Les trois modes de défaillance d’un critère non rédigé sont prévisibles. Le premier est le rejet à tort: un lot est refusé pour une différence que le critère aurait autorisée, et le coût de ce rejet consiste en un retard, une nouvelle commande et une relation fournisseur fragilisée. Le deuxième est l’acceptation à tort: un lot est accepté parce qu’il semblait identique à l’échantillon sur une mesure centrale, puis la défaillance apparaît sur le terrain trois mois plus tard. Le troisième est le désaccord insoluble: l’acheteur et le fournisseur chacun sont convaincus que l’autre a modifié la spécification, mais aucun ne peut la produire; le litige se prolonge donc jusqu’à ce que quelqu’un cède.
Ces trois situations sont évitées par la même action, qui est peu coûteuse: rédiger le critère, y annexer les conditions et le convenir avant la production de la première unité. Dans une catégorie sans norme, ce document écrit constitue la norme.
La position plus faible dans laquelle vous vous trouvez lorsque rien n’est publié
La position de l’acheteur en matière d’inspection est ici plus faible que dans presque toutes les autres catégories, et il vaut mieux être clair sur la nature de cette faiblesse afin d’adresser les bonnes demandes au fournisseur.
Un acheteur disposant d’une spécification publiée inspecte en se fondant sur un document qui décrit chaque produit du marché: une mesure peut donc être comparée au marché, une non-conformité peut être escaladée et le refus d’un fournisseur peut être confronté à une référence externe. Ici, l’acheteur inspecte en fonction des critères fournis par le fabricant, complétés par une unité de référence approuvée qu’il conserve. Le chiffre du fabricant est une déclaration d’intention, tandis que l’unité de référence est un article unique.
Cette position est plus faible de trois façons précises, chacune appelant une demande spécifique. Comme les chiffres du fabricant constituent la seule référence externe, l’acheteur a besoin que les conditions y soient annexées. Comme la référence est une unité unique, l’acheteur a besoin d’une grille et d’une tolérance plutôt que d’une mesure ponctuelle. Et comme il n’existe aucun produit équivalent, l’acheteur doit rédiger lui-même la tolérance au lieu de la déduire d’une convention de marché — ce qui signifie que la demande de critères n’est pas une formalité pouvant être déléguée au fournisseur: c’est le travail même.
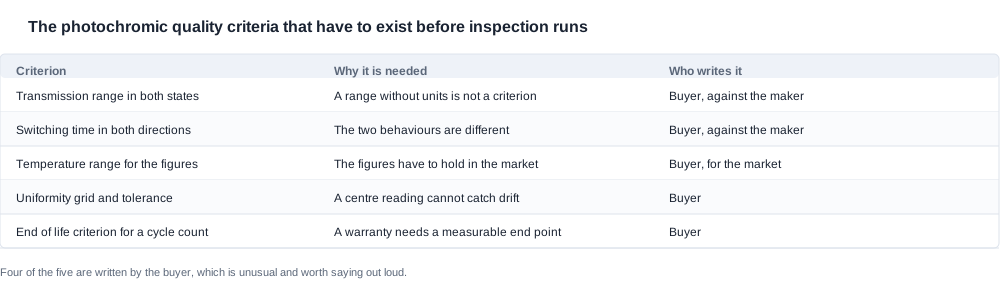
Les cinq critères à rédiger avant de pouvoir lancer l’inspection
Ces cinq critères constituent le minimum requis, et la troisième colonne compte davantage qu’elle n’y paraît: quatre des cinq doivent être rédigés par l’acheteur, ce qui est inhabituel dans l’industrie et mérite d’être clairement indiqué avant le lancement du programme.
| Critère | Pourquoi il est nécessaire | Qui le rédige |
|---|---|---|
| Plage de transmission dans les deux états | Une plage sans unité ne constitue pas un critère | Acheteur, selon la méthode du fabricant |
| Temps de commutation dans les deux sens | L’assombrissement et l’éclaircissement sont des comportements différents | Acheteur, selon la méthode du fabricant |
| Plage de température pour ces valeurs | Les valeurs doivent être valides sur le marché dans lequel l’acheteur vend | Acheteur, pour le marché |
| Grille d’uniformité et tolérance | Une mesure au centre ne permet pas de détecter une dérive | Acheteur |
| Critère de fin de vie pour un nombre de cycles | Une garantie de durabilité nécessite un point de fin mesurable | Acheteur |
La plage de transmission et pourquoi les unités déterminent si elle constitue un critère
Le premier critère est la plage de transmission, et c’est là que la plupart des demandes de critères échouent. « Quelle est la plage? » est une question qui admet cent réponses, car une plage sans unité ne constitue pas du tout un critère — c’est une phrase.
Ce qui doit être précisé, c’est une paire de valeurs exprimées dans une unité indiquée, une pour l’état clair et une pour l’assombri, accompagnées de la méthode de mesure. Ensemble, ces deux valeurs décrivent la plage sur laquelle le verre fonctionne réellement, et cette paire doit inclure l’état clair, car un fournisseur qui ne cite que la valeur à l’état assombri n’a communiqué que la partie qui paraît la plus favorable sur une plage de beach. Le critère de l’acheteur doit également préciser la tolérance autour de chaque valeur, car une plage sans tolérance constitue un point central plutôt qu’une plage.
Les deux temps de commutation et la température à laquelle les valeurs doivent s’appliquer
Le deuxième critère est le temps de commutation, et il doit comporter deux valeurs plutôt qu’une, car l’assombrissement et l’éclaircissement sont des comportements distincts. Chaque valeur nécessite quatre conditions: le sens de transition, le niveau de lumière initial, le niveau de lumière final et la température.
Le troisième critère est la plage de température sur laquelle les valeurs indiquées restent valides. C’est celui qui est le plus souvent omis, et c’est celui qui détermine si le produit fonctionne sur le marché dans lequel l’acheteur vend. Un critère rédigé à température ambiante est un critère qui a été testé dans les conditions les plus faciles possibles. Si le canal de distribution cible des marchés où les hivers sont rigoureux, le critère doit rester valide à la température que connaîtra le client, et le test d’acceptation doit inclure un essai à froid.
La grille d’uniformité et le critère de fin de vie
Le quatrième critère est la tolérance d’uniformité, et il exige que trois éléments soient indiqués: la grille, la géométrie d’observation et l’écart maximal autorisé entre les zones. Une mesure au centre ne permet pas de détecter la défaillance que ce critère est censé révéler, car les utilisateurs remarquent les variations entre les bords et le centre avant de remarquer une moyenne, et un lot peut présenter une bonne moyenne tout en étant visiblement strié.
Le cinquième critère est la définition de la fin de vie en fonction d’un nombre de cycles. Un nombre de cycles sans critère de défaillance ne constitue pas un test, et le critère doit répondre à une question précise: à quel niveau de transmission le verre est-il considéré comme défaillant. Sans cette réponse, une garantie de durabilité ne possède aucun point de fin mesurable et la première réclamation au titre de cette garantie ne peut être tranchée. Il vaut mieux question inscrite mot pour mot dans la demande de critères, car un fournisseur qui y répond envisage une garantie, tandis qu’un fournisseur qui n’y répond pas propose un simple argument marketing.
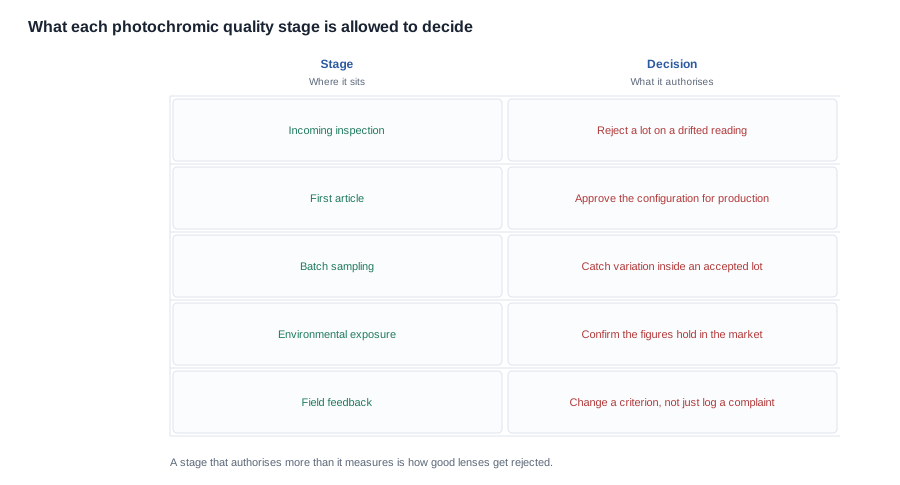
Les cinq étapes et ce que chaque étape est autorisée à décider
Inspection des articles entrants par rapport à un unité de référence conservée
Une fois les critères établis, l’inspection des articles entrants est simple en principe — vérifier la transmission dans un état indiqué et consigner le résultat — et son intérêt réside dans la détection des variations entre lots, normales dans toute production optique et qui deviennent problematicues lorsqu’elles sont invisibles.
En pratique, la référence est l’unité approuvée conservée, ce qui fait de la manipulation de cette référence une composante du critère. Elle nécessite une condition de stockage, une routine de recharge, un réexamen périodique et une règle définissant ce qui se produit si la référence elle-même dérive. Une unité de référence manipulée différemment des unités qu’elle sert à évaluer constitue une deuxième source de rejets erronés, et l’acheteur qui n’a pas défini de règle de manipulation pour la référence finira par débattre de la référence plutôt que du produit.
Le premier article est une unité, et non un échantillon
Le premier article doit être évalué selon l’ensemble du comportement dans les deux sens, et non au moyen d’une mesure ponctuelle. Une lecture ponctuelle confirme que l’unité fonctionne; une évaluation complète confirme que l’unité fonctionne de la manière décrite par les critères.
Le premier article est également une unité unique, et c’est là que la plupart des processus qualité vont trop loin. Il prouve que le processus peut produire une unité conforme. Il ne dit rien du comportement d’un lot, et un acheteur qui traite le premier article comme un échantillon découvrira la différence au pire moment, c’est-à-dire lorsque la première réclamation arrive.
Ce que l’équipe d’inspection de l’acheteur doit être capable de faire
L’inspection est généralement réalisée par l’équipe de l’acheteur et, dans cette catégorie, elle accomplit une tâche qu’elle ne fait pas ailleurs: elle est la seule partie de la chaîne à disposer d’un critère écrit. Cela modifie ce que l’équipe doit être capable de faire, et il convient d’expliciter cette capacité, car elle est souvent présumée plutôt qu’integrée au processus.
Conditionnement. L’équipe doit amener une unité à un état connu avant de la mesurer: chargée à un niveau connu, maintenue à une température connue et observée sous un angle connu. Deux inspecteurs qui procèdent à des conditionnements différents produiront deux séries de mesures, et la discussion qui s’ensuivra portera sur l’inspection plutôt que sur le produit.
Lecture sur grille. L’équipe doit effectuer les mesures sur la grille convenue plutôt qu’au centre, car une mesure au centre ne peut pas détecter les variations que le critère est censé repérer. En pratique, il s’agit davantage d’un gabarit et d’une source lumineuse que d’une compétence, et c’est généralement le gabarit qui doit être acheté.
Gestion de l’unité de référence. L’unité de référence conservée nécessite des conditions de stockage, une routine de recharge, un contrôle périodique et une règle prévoyant ce qu’il faut faire en cas de dérive. Sans cette règle, une référence qui dérive devient une nouvelle source de rejets injustifiés, et le débat sur la référence remplace celui sur le lot.
Enregistrement. Chaque mesure doit être consignée avec ses conditions, car une mesure sans celles-ci ne peut pas être comparée à une mesure effectuée trois mois plus tard lors d’un litige. Un registre qui ne consigne que la valeur est dénué de toute valeur probante et coûteux à tenir à jour, précisément parce qu’il donne l’impression de constituer une preuve.
Escalade. L’équipe doit connaître la différence entre une mesure hors critère et une mesure impossible à réaliser, et savoir laquelle exige une discussion avec le fournisseur et laquelle appelle une enquête interne. Une mesure manquante ne constitue pas une non-conformité, et c’est en la traitant comme telle qu’une bonne relation prend fin.
Aucune de ces capacités n’est difficile. Toutes sont absentes par défaut, car, dans une catégorie dotée d’une spécification publiée, aucune n’est nécessaire: le chiffre figure sur la fiche technique, la grille est celle du fabricant et la référence est la spécification. Ces efforts sont le prix de l’inspection dans une catégorie dépourvue de données de performance publiées, et il vaut mieux les nommer avant qu’un acheteur ne s’engage dans un programme, plutôt qu’après.
Échantillonnage par lot pour détecter la dérive au sein d’un lot
L’échantillonnage par lot détecte la dérive au sein d’un lot, et la dérive est le mode de défaillance qui entraîne la réclamation du client trois mois après un bon premier article. Les deux sont liés plutôt que distincts: le premier article est prélevé au début de la production et un échantillon de lot au sein de celle-ci, de sorte qu’un lot peut commencer par être conforme et finir par ne plus l’être.
L’échantillonnage dans cette catégorie est plus complexe qu’il n’y paraît, car une unité doit être amenée à un état connu avant de pouvoir être mesurée: chargée, maintenue à une température connue et observée sous un angle connu. Le plan d’échantillonnage doit donc préciser le conditionnement ainsi que la taille de l’échantillon, faute de quoi deux inspecteurs produiront deux séries de mesures qui ne seront pas comparables.
Échantillonnage, dérive et réclamation reçue trois mois plus tard
Pourquoi le premier article ne détecte pas la défaillance qui compte
La raison pour laquelle un bon premier article peut coexister avec une mauvaise réclamation du terrain est que la défaillance ne se trouve pas dans l’unité inspectée. Elle se trouve dans les unités qui ne l’ont pas été et dans les conditions qui n’ont pas été reproduites. Trois lacunes spécifiques expliquent la majeure partie de ces défaillances.
Dérive au sein du lot. Les unités à la fin d’une série de production se comportent différemment de celles du début, et seule la partie initiale a été inspectée. C’est la cause la plus fréquente.
Conditionnement. Une unité mesurée à température ambiante n’apprend rien à l’acheteur sur une unité qui sera mesurée sur un marché froid. Si les critères ont été établis à une température et que le produit est expédié vers un marché soumis à une autre température, la première réclamation viendra du marché froid et la mesure sera dénuée de toute valeur.
La configuration non documentée. Une unité construite avec un autre module de verres, une autre batterie ou une autre version du micrologiciel passe la même inspection et se comporte différemment. C’est pourquoi une liste de contrôle des modifications et une obligation d’information sont des instruments de maîtrise de la qualité, et pas uniquement des formalités administratives.
Choisir la taille de l’échantillon comme une décision commerciale
La taille de l’échantillon est une décision commerciale, et il convient de la traiter comme telle. Les petits échantillons détectent les défaillances manifestes: une unité qui ne répond pas du tout, une unité présentant un défaut évident. Les grands échantillons détectent la dérive, qui est la défaillance qui coûte réellement de l’argent sur le terrain. Un acheteur qui dimensionne l’échantillon uniquement pour détecter les défaillances manifestes obtiendra un programme qui passe l’inspection mais génère des réclamations.
Le compromis est direct et quantifiable selon les propres critères de l’acheteur, même si les chiffres appartiennent à l’acheteur et non au fabricant. Un grand échantillon augmente le temps d’inspection et retarde la libération du lot; un petit échantillon permet de libérer le lot plus rapidement et déplace les coûts sur le terrain, où ils se traduisent en retours, en temps de support et en notes d’évaluation. La bonne réponse dépend de la tolérance du canal de distribution aux défaillances sur le terrain; il s’agit d’une question relatives à l’activité de l’acheteur plutôt qu’au produit.
L’instruction qui suit est simple: « ne prélevez que le premier article et fiez-vous au premier article » n’est pas une stratégie disponible. Le premier article ne représente qu’une seule unité.
Exposition à l’environnement et températures extrêmes
C’est ici que les produits photochromiques diffèrent le plus souvent des attentes. Le comportement électrochrome dépend de la température, et un verre qui fonctionne correctement à température ambiante peut se comporter différemment dans une voiture garée en été ou à l’extérieur en hiver.
Si le canal de distribution vend sur des marchés soumis à des températures extrêmes, ajoutez les cycles de chaleur et de froid aux critères d’acceptation avant la production, au lieu de découvrir ce comportement au moyen des retours. Les conditions du test importent autant que son existence: un verre resté une heure dans une voiture chaude et un verre sorti d’un entrepôt froid pour être placé dans une pièce chaude ont deux historiques thermiques différents, et seul l’un d’eux ressemble à la journée d’un client.
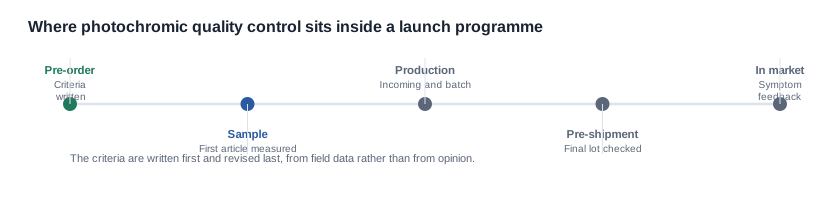
La boucle de retour du terrain qui modifie un critère au lieu de simplement l’enregistrer
Catégoriser les retours par symptôme plutôt que par défaillance
Les retours de produits photochromiques doivent être catégorisés par symptôme plutôt que par défaillance, car le symptôme est ce que le client signale: les verres ne s’assombrissent pas, ils s’assombrissent trop lentement, ils ne seclaircissent pas, ils se sont éclaircis puis sont restés sombres, la couleur est incorrecte, le produit fonctionnait normalement jusqu’à ce que la batterie soit vide.
Chaque catégorie renvoie à une cause différente, et aucune n’est visible par une équipe de service client sansOrientation. Une fiche de symptômes transforme une réclamation en texte libre en catégorie dénombrable, et une catégorie dénombrable est la seule forme sous laquelle une tendance peut être observée.
La fiche de catégorisation qui surpasse un formulaire de retour en texte libre
Une courte fiche de catégorisation envoyée avec les instructions de retour produira des données bien plus utiles qu’un formulaire de retour en texte libre, pour une page de plus. La fiche doit comporter cinq éléments: les catégories de symptômes, les conditions dans lesquelles se trouvait le client, l’état de la batterie, une demande de photographies et le numéro de série du modèle. Les deux derniers éléments sont plus importants qu’ils ne semblent l’être, car une photographie de l’état des verres est ce qui se rapproche le plus d’une mesure qu’un client puisse fournir, et le numéro de série est le seul moyen de rattacher une réclamation à une version de production.
La seule chose sur laquelle il faut vraiment insister est que la catégorisation doit être réinjectée dans les critères. Sinon, la même réclamation s’accumule pendant un an tandis que le processus enregistre consciencieusement les données sans rien changer. Un processus qualité qui ne fait que compter les réclamations est une archive, et la différence entre une archive et un système de contrôle réside dans le fait qu’un chiffre change lorsqu’une tendance apparaît.
Ce que nous publions et ce qu’une demande de critères devrait contenir
La réponse brève est la suivante: nous ne publierons pas de chiffre de performance des verres, de critère d’acceptation ni de donnée de durabilité pour la solution électrochrome, car aucun ne nous a été communiqué et nous n’en inventerons pas. Un chiffre vraisemblable dans une fiche produit de lunettes devient une allégation sur une page produit, et une allégation que l’inspection ne peut pas reproduire donne lieu à un litige.
Ce que nous pouvons faire, c’est vous indiquer quels critères doivent être réunis avant de pouvoir lancer le contrôle qualité et vous aider à rédiger la demande adressée au fabricant pour les obtenir. La demande doit solliciter, dans cet ordre: la portée de transmission dans les deux états, avec ses unités et sa méthode de mesure, les deux temps de commutation avec leurs quatre conditions, la plage de température sur laquelle ces valeurs sont valides, la grille d’uniformité et la tolérance, le critère de fin de vie pour un nombre de cycles, ainsi que l’état du verre en cas de décharge complète de la batterie. Si un fabricant ne peut pas fournir de portée de transmission ni de point de fin de cycle, cela constitue une conclusion sur l’état de préparation du produit à un programme contrôlé, et non une lacune dans la demande.
Sur le plan commercial, les critères et le protocole d’inspection sont des documents négociables, et un fournisseur prêt à signer le protocole de l’acheteur accepte d’être évalué selon le seuil de l’acheteur. La quantité minimale de commande, le nombre de configurations, la conception des emballages et des inserts, le nombre d’allers-retours de validation des visuels et la structure des étapes de paiement sont des points de négociation ordinaires. En revanche, le coût et le délai écoulé d’une démarche de conformité, l’amortissement des outillages ou l’existence même des critères ne sont pas négociables.
Le contexte technique est présenté dans la section technologie des verres photochromes, le mécanisme est expliqué dans la section technologie des verres photochromes, et le processus de gestion des retours relève de notre équipe support après-vente et réclamations qualité.
Indiquez-nous votre marché et vos critères d’acceptation, et nous vous aiderons à rédiger la demande de critères.
Lectures complémentaires
- Technologie des verres photochromes
- Allégations des fabricants de verres photochromes
- Support après-vente et réclamations qualité
Indiquez-nous votre marché et vos critères d’acceptation, et nous vous aiderons à rédiger la demande de critères.


