
Il controllo qualità di un prodotto fotocromatico è strutturalmente diverso dal controllo qualità in qualsiasi altra area della gamma, perché i criteri di accettazione non esistono in alcun documento pubblicato. La nostra scheda di catalogo indica Bluetooth 5.4, una batteria da 100 mAh, un tempo di ricarica di due ore o meno, un'autonomia di circa sette ore e la ricarica magnetica — ma non dice assolutamente nulla sulle lenti.
Questo rende il controllo qualità degli Occhiali smart fotocromatici un esercizio che richiede anzitutto di definire i criteri e poi di applicarli, in quest'ordine. Applicare criteri mai concordati è il modo in cui un programma finisce per respingere lenti valide e accettarne altre difettose; poiché l'intera categoria funziona così, chi considera l'assenza di dati una ragione per saltare la fase di definizione dei criteri si ritrova nella posizione di ispezione più debole possibile.
Vale la pena ribadire la posizione pubblicata, perché influenza ogni fase descritta di seguito. Non esiste una denominazione di modello per il modello elettrocromico, né un tempo di commutazione, un intervallo di trasmissione, un comportamento termico, un valore di uniformità, una durata in cicli o dettagli sul rivestimento. Non esiste inoltre una seconda piattaforma sensibile alla luce con dati pubblicati sulle lenti con cui confrontare un lotto, perché i V03 Pro sono dotati di una configurazione delle lenti fotocromatiche, ma non hanno dati specifici sulle lenti; non esiste dunque un prodotto di riferimento cui affidare la risoluzione di un disaccordo. Ogni riferimento necessario al processo di ispezione deve essere creato dall'acquirente.
Il problema del controllo qualità degli Occhiali smart fotocromatici inizia prima che i criteri esistano
Perché applicare criteri non scritti è peggio che non averne
In una categoria con pochi dati pubblicati, l'istinto naturale è ispezionare «rispetto al campione» — mostrare il campione approvato e considerare difettoso qualsiasi elemento che non corrisponda. Il problema è che «corrispondere al campione» non è un criterio e, nel momento in cui emerge un disaccordo, si tratta di stabilire quale tra due elementi non dichiarati sia il riferimento.
Le tre modalità di failure tipiche di un criterio non scritto sono prevedibili. La prima è il rifiuto errato: un lotto viene respinto per una differenza che il criterio avrebbe consentito, e il costo del rifiuto consiste in un ritardo nelle consegne, un nuovo ordine e un rapporto con il fornitore sotto tensione. La seconda è l'accettazione errata: un lotto viene accettato perché somigliava al campione in una misurazione centrale, mentre il difetto emerge sul campo tre mesi dopo. La terza è il disaccordo irrisolvibile: acquirente e fornitore ritengono ciascuno che l'altro abbia modificato la specifica, ma nessuno dei due è in grado di produrla, così la controversia prosegue finché qualcuno cede.
Tutte e tre si evitano con la stessa azione, che è anche economica: scrivere il criterio, allegare le condizioni e concordarlo prima che venga prodotto il primo esemplare. In una categoria priva di standard, quel documento scritto è lo standard.
La posizione più debole in cui vi trovate quando non viene pubblicato nulla
La posizione dell'acquirente in fase di ispezione è più debole qui che in quasi ogni altra categoria. Vale la pena essere chiari sulla natura di questa debolezza, affinché al fornitore vengano rivolte le richieste appropriate.
Un acquirente dotato di una specifica pubblicata ispeziona rispetto a un documento che descrive ogni prodotto sul mercato: una misurazione può quindi essere confrontata con il mercato, una non conformità può essere inoltrata e un rifiuto del fornitore può essere verificato rispetto a un riferimento esterno. Qui, invece, l'acquirente ispeziona rispetto ai criteri forniti dal produttore e a un'unità di riferimento approvata che lo stesso acquirente conserva. Il dato del produttore è una dichiarazione d'intenti, mentre l'unità di riferimento è un singolo esemplare.
Questa posizione è più debole in tre modi specifici, ciascuno dei quali dà origine a una richiesta precisa. Poiché i dati del produttore sono l'unico riferimento esterno, l'acquirente ha bisogno delle condizioni associate a ciascuno di essi. Poiché il riferimento è un'unità singola, l'acquirente ha bisogno di una griglia e di una tolleranza anziché di una singola misurazione. E poiché non esiste un prodotto equivalente, l'acquirente deve definire autonomamente la tolleranza anziché dedurla da una convenzione di mercato: la richiesta dei criteri non è dunque una formalità da delegare al fornitore, ma il lavoro stesso.
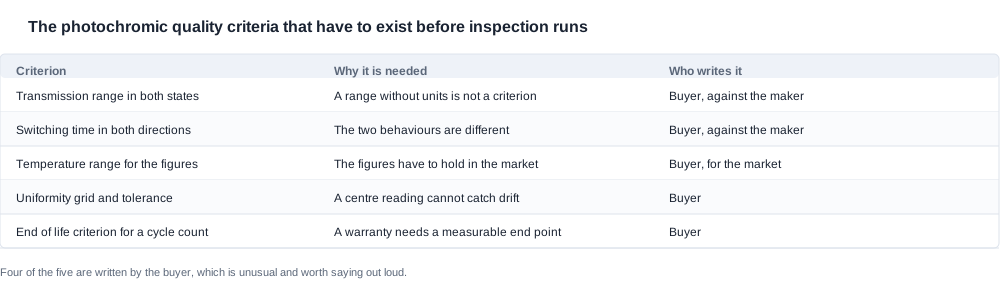
I cinque criteri da scrivere prima che l'ispezione possa essere avviata
Questi cinque costituiscono il set minimo e la terza colonna conta più di quanto possa sembrare: quattro dei cinque criteri devono essere scritti dall'acquirente, cosa insolita nel settore manifatturiero e che vale la pena dichiarare apertamente prima dell'avvio del programma.
| Criterio | Perché è necessario | Chi lo redige |
|---|---|---|
| Intervallo di trasmissione in entrambi gli stati | Un intervallo privo di unità non è un criterio | Acquirente, secondo il metodo del produttore |
| Tempo di commutazione in entrambe le direzioni | L’oscuramento e la schiaritura sono comportamenti diversi | Acquirente, secondo il metodo del produttore |
| Intervallo di temperatura per tali valori | I valori devono essere validi nel mercato in cui l’acquirente vende | Acquirente, per il mercato |
| Griglia di uniformità e tolleranza | Una lettura al centro non rileva la deriva | Acquirente |
| Criterio di fine vita per un conteggio dei cicli | Una garanzia di durata richiede un punto finale misurabile | Acquirente |
L’intervallo di trasmissione e perché le unità determinano se sia un criterio
Il primo criterio è l’intervallo di trasmissione, ed è il punto in cui falliscono la maggior parte delle richieste di criteri. «Qual è l’intervallo?» è una domanda con cento risposte, perché un intervallo privo di unità non è affatto un criterio: è una frase.
Occorre specificare una coppia di valori espressi in un’unità dichiarata, uno nello stato trasparente e uno nello stato oscurato, accompagnati dal metodo di misurazione. La coppia descrive nel complesso l’intervallo in cui la lente funziona effettivamente e deve includere lo stato trasparente, perché un fornitore che cita soltanto il valore nello stato oscurato ha indicato la parte che appare più favorevole su una spiaggia. Il criterio dell’acquirente deve inoltre indicare la tolleranza intorno a ciascun valore, perché un intervallo privo di tolleranza è un punto centrale anziché un intervallo.
I due tempi di commutazione e la temperatura a cui devono essere validi i valori
Il secondo criterio è il tempo di commutazione, che deve esserecompound da due valori anziché uno, perché l’oscuramento e la schiaritura sono comportamenti distinti. Ciascun valore richiede quattro condizioni: la direzione della variazione, il livello di luce iniziale, il livello di luce finale e la temperatura.
Il terzo criterio è l’intervallo di temperatura entro il quale restano validi i valori indicati. È quello più spesso omesso ed è quello che determina se il prodotto funziona nel mercato in cui l’acquirente vende. Un criterio redatto a temperatura ambiente è un criterio testato nelle condizioni più facili disponibili. Se il canale venditore opera in mercati con inverni freddi, il criterio deve essere valido alla temperatura che il cliente sperimenterà e il test di accettazione deve comprendere una prova al freddo.
La griglia di uniformità e il criterio di fine vita
Il quarto criterio è la tolleranza di uniformità e richiede che vengano indicati tre elementi: la griglia, la geometria di osservazione e la differenza massima consentita tra le zone. Una lettura al centro non rileva il difetto che questo criterio esiste per individuare, perché gli utenti notano le variazioni dal bordo al centro prima di notare una media, e moltissime zone possono rientrare in una buona media e apparire tuttavia visivamente bandeggiate.
Il quinto criterio è la definizione di fine vita per un conteggio dei cicli. Un conteggio dei cicli privo di un criterio di guasto non è un test, e il criterio deve rispondere a una domanda specifica: a quale livello di trasmissione la lente viene considerata difettosa. Senza questa risposta, una garanzia di durata non ha un punto finale misurabile e il primo reclamo ai sensi della garanzia non può essere risolto. Vale la pena riportare quella domanda testualmente nella richiesta dei criteri, perché un fornitore che la tratta ha in mente una garanzia, mentre uno che non la tratta sta indicando un valore di marketing.
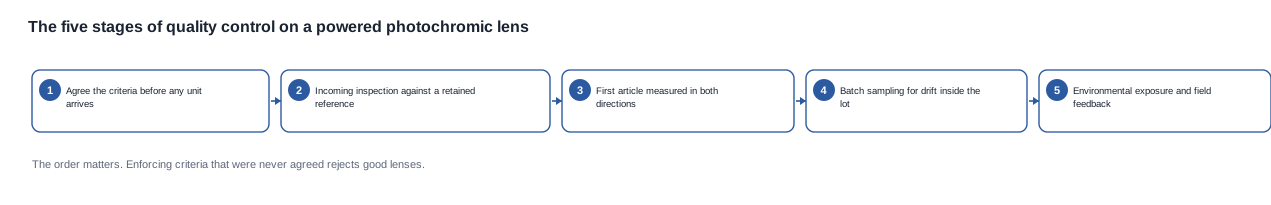
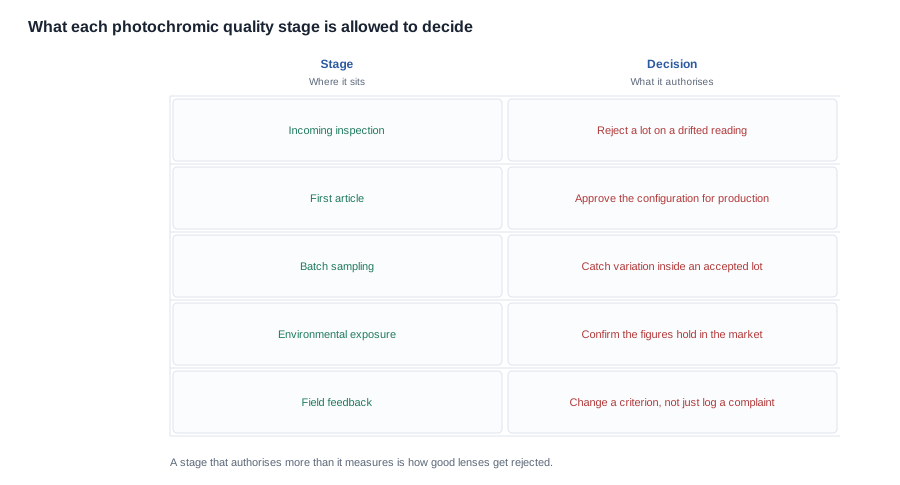
Le cinque fasi e ciò che ciascuna fase può decidere
Ispezione in ingresso rispetto a un’unità di riferimento conservata
Una volta definiti i criteri, l’ispezione in ingresso è semplice in principio: verificare la trasmissione in uno stato dichiarato e registrarne il valore. Il vantaggio consiste nel rilevare le variazioni tra lotti, normali in qualsiasi produzione ottica, che diventano un problema quando sono invisibili.
In pratica, il riferimento è l’unità approvata conservata, il che rende la gestione del riferimento parte integrante del criterio. Sono necessari una condizione di conservazione, una routine di ricarica, un ricontrollo periodico e una regola che stabilisca cosa accada se anche il riferimento subisce deriva. Un’unità di riferimento gestita in modo diverso rispetto alle unità che serve a valutare costituisce una seconda fonte di falsi rifiuti, e l’acquirente che non ha definito una regola di gestione del riferimento finirà per discutere del riferimento anziché del prodotto.
Il primo articolo è un’unità, non un campione
Il primo articolo deve essere valutato rispetto al comportamento completo in entrambe le direzioni, non tramite una singola misurazione. Una lettura puntuale conferma che l’unità funziona; una valutazione completa conferma che l’unità funziona come descrivono i criteri.
Anche il primo articolo è un’unità singola ed è qui che la maggior parte dei processi qualitativi va oltre il dovuto. Dimostra che il processo è in grado di produrre un’unità conforme. Non dimostra nulla sul comportamento del lotto, e un acquirente che considera il primo articolo alla stregua di un campione scoprirà la differenza nel momento peggiore, ossia quando arriva il primo reclamo.
Ciò che il team di ispezione dell’acquirente deve essere in grado di fare
L’ispezione viene solitamente svolta dal team dell’acquirente e, in questa categoria, il team sta facendo qualcosa che non fa altrove: è l’unica parte della catena a disporre di un criterio scritto. Questo cambia ciò che il team deve essere in grado di fare ed è opportuno definire esplicitamente questa capacità, perché spesso viene data per scontata anziché essere sviluppata.
Condizionamento. Il team deve portare un’unità in uno stato noto prima di effettuare la lettura: caricata a un livello noto, mantenuta a una temperatura nota e osservata da una direzione nota. Due ispettori che condizionano in modo diverso produrranno due serie di valori e la discussione che ne seguirà riguarderà l’ispezione anziché il prodotto.
Lettura sulla griglia. Il team deve effettuare le letture sulla griglia concordata anziché al centro, perché la lettura centrale non può rilevare la variazione che il criterio esiste per individuare. In pratica, si tratta più di un attrezzaggio e di una sorgente luminosa che di una competenza, ed è l’attrezzaggio che di solito deve essere acquistato.
Gestione del riferimento. L’unità di riferimento conservata richiede una condizione di stoccaggio, una routine di ricarica, un ricontrollo periodico e una regola che stabilisca cosa fare in caso di deviazione. Senza questa regola, un riferimento che deriva diventa una nuova fonte di falsi rifiuti e la discussione sul riferimento sostituisce quella sul lotto.
Registrazione. Ogni lettura deve essere registrata insieme alle relative condizioni, perché una lettura senza esse non può essere confrontata con una rilevata tre mesi più tardi durante una controversia. Un registro che riporta soltanto il valore è inutile come prova ed è costoso da mantenere, perché appare essere una prova.
Escalation. Il team deve conoscere la differenza tra una lettura fuori dai criteri e una lettura che non è stato possibile effettuare, e deve sapere quale delle due richieda un confronto con il fornitore e quale un’indagine interna. Una lettura mancante non costituisce una non conformità e trattarla come tale è il modo in cui una buona relazione si conclude.
Nessuna di queste capacità è difficile. Tutte sono assenti per impostazione predefinita, perché in una categoria con una specifica pubblicata nessuna di esse è necessaria: il valore è sul foglio dati tecnici, la griglia appartiene al produttore e il riferimento è la specifica. Questo sforzo è il prezzo per effettuare le ispezioni in una categoria priva di dati pubblici sulle prestazioni ed è opportuno indicarlo prima che un acquirente si impegni in un programma, non dopo.
Campionamento del lotto per rilevare la deriva al suo interno
Il campionamento del lotto rileva la deriva interna al lotto, e la deriva è la modalità di guasto che genera il reclamo del cliente tre mesi dopo un buon primo articolo. Le due cose sono collegate, non separate: il primo articolo proviene dall’inizio della produzione e il campione di lotto è prelevato al suo interno, perciò un lotto può iniziare conforme e terminare non conforme.
In questa categoria il campionamento è più difficile di quanto sembri, perché un’unità deve essere portata in uno stato noto prima di poter essere letta: caricata, mantenuta a una temperatura nota e osservata da una direzione nota. Il piano di campionamento deve quindi specificare il condizionamento oltre alla dimensione del campione, altrimenti due ispettori produrranno due serie di valori, nessuna delle quali confrontabile.
Campionamento, deriva e il reclamo che arriva tre mesi dopo
Perché il primo articolo non rileva il guasto che conta
Il motivo per cui un buon primo articolo può coesistere con un cattivo reclamo sul campo è che il guasto non si trova nell’unità ispezionata, bensì nelle unità non ispezionate e nelle condizioni non riprodotte. Tre lacune specifiche spiegano la maggior parte dei casi.
Deriva all’interno del lotto. Le unità alla fine di una campagna di produzione si comportano in modo diverso rispetto a quelle all’inizio, ma è stata ispezionata soltanto l’inizio. Questa è la causa più comune.
Condizionamento. Un’unità letta a temperatura ambiente non dice nulla all’acquirente su un’unità che sarà letta in un mercato freddo. Se i criteri sono stati definiti a una temperatura e il prodotto viene distribuito in un’altra, il primo reclamo arriverà dal mercato freddo e la lettura sarà inutile.
La configurazione non documentata. Un’unità costruita con un modulo delle lenti, una cella o una versione del firmware diversi supera la stessa ispezione, ma si comporta in modo differente. Ecco perché un elenco di controllo delle modifiche e un obbligo di notifica sono strumenti di controllo qualità, non soltanto adempimenti burocratici.
Scegliere la dimensione del campione come decisione commerciale
La dimensione del campione è una decisione commerciale e vale la pena trattarla come tale. I campioni piccoli rilevano i guasti evidenti: un’unità che non risponde affatto, un’unità con un difetto macroscopico. I campioni grandi rilevano la deriva, che è il guasto che effettivamente costa denaro sul campo. Un acquirente che dimensiona il campione per rilevare i guasti evidenti si ritroverà con un programma che supera l’ispezione e genera reclami.
Il compromesso è diretto e quantificabile nei termini dell’acquirente, anche se i numeri appartengono all’acquirente anziché al produttore. Un campione grande richiede tempo di ispezione e ritarda il rilascio del lotto; un campione piccolo rilascia il lotto più rapidamente e trasferisce il costo sul campo, dove viene sostenuto attraverso i resi, il tempo dedicato all’assistenza e i punteggi delle recensioni. La risposta corretta dipende dalla tolleranza del canale ai guasti sul campo ed è una questione che riguarda l’attività dell’acquirente, non il prodotto.
L’istruzione seguente è semplice: non campionare nulla se non il primo articolo e fare affidamento sul primo articolo non è disponibile come strategia. Il primo articolo è un’unità.
Esposizione ambientale ed estremi di temperatura
È qui che i prodotti fotocromatici si discostano più spesso dalle aspettative. Il comportamento elettrocromico dipende dalla temperatura e una lente che funziona correttamente a temperatura ambiente può comportarsi in modo diverso in un’auto parcheggiata d’estate o all’aperto d’inverno.
Se il canale vende in mercati con temperature estreme, aggiungere cicli di caldo e freddo ai criteri di accettazione prima della produzione, anziché scoprire il comportamento dai resi. Le condizioni del test sono importanti tanto quanto la sua esistenza: una lente rimasta un’ora in un’auto calda e una lente spostata da un magazzino freddo a una stanza calda rappresentano due diverse histories termiche, e soltanto una assomiglia alla giornata di un cliente.
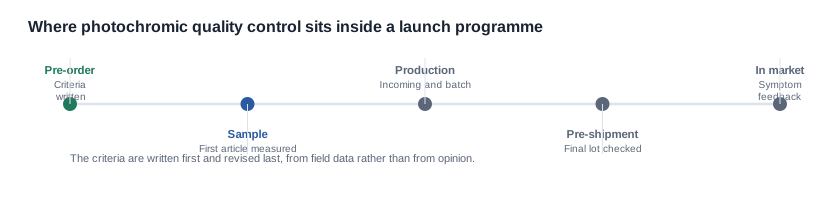
Il ciclo di feedback sul campo che modifica un criterio, anziché limitarsi a registrarlo
Categorizzare i resi in base al sintomo anziché al difetto
I resi di un prodotto fotocromatico devono essere categorizzati in base al sintomo anziché al difetto, perché il sintomo è ciò che il cliente segnala: non si scurisce, si scurisce troppo lentamente, non si schiarisce, si è schiarita e resta scura, il colore è sbagliato, il prodotto funzionava finché la batteria si è scaricata.
Ogni categoria indica una causa diversa e nessuna è visibile a un team di assistenza clienti senza indicazioni. Una scheda dei sintomi converte un reclamo in testo libero in una categoria contabile e una categoria contabile è l’unica forma in cui è possibile individuare un trend.
La scheda di categorizzazione più efficace di un modulo di resi in testo libero
Una breve scheda di categorizzazione inviata con le istruzioni per i resi produrrà dati molto migliori di un modulo di resi in testo libero e costerà una sola pagina. La scheda richiede cinque elementi: le categorie dei sintomi, le condizioni in cui si trovava il cliente, lo stato della batteria, la richiesta di fotografie e il numero di serie del modello. Gli ultimi due sono più importanti di quanto sembrino, perché una fotografia dello stato della lente è la misura più vicina a una rilevazione che un cliente possa fornire, mentre il numero di serie è l’unico modo per collegare un reclamo a una specifica build.
L’unica cosa su cui vale la pena insistere è che la categorizzazione venga reintegrata nei criteri. In caso contrario, lo stesso reclamo si accumula per un anno mentre il processo lo registra fedelmente senza cambiare nulla. Un processo di qualità che conta soltanto i reclami è un archivio, e la differenza tra un archivio e un sistema di controllo sta nel fatto che un numero cambi quando emerge un pattern.
Che cosa pubblichiamo e che cosa dovrebbe dire una richiesta di criteri
La risposta breve è la seguente: non pubblicheremo alcun dato sulle prestazioni delle lenti, alcun criterio di accettazione o alcun valore di durata per la voce elettrocromica, perché non ci è stato fornito alcun dato e non ne inventeremo uno. Un numero plausibile in un prodotto con lenti diventa un’affermazione in una pagina prodotto e un’affermazione che l’ispezione non riesce a riprodurre diventa una contestazione.
Possiamo dirvi quali criteri devono essere disponibili prima di avviare il controllo qualità e aiutarvi a redigere la richiesta al produttore per ottenerli. La richiesta deve chiedere, in quest'ordine: la portata di trasmissione in entrambi gli stati, con relative unità e metodologia, i due tempi di commutazione con le loro quattro condizioni, l'intervallo di temperatura entro il quale tali valori restano validi, la griglia di uniformità e la tolleranza, il criterio di fine ciclo per un numero di cicli e lo stato delle lenti con batteria scarica. Se un produttore non è in grado di fornire una portata di trasmissione o un punto di fine ciclo, ciò costituisce una constatazione sulla preparazione del prodotto per un programma controllato, non un'incompletezza della richiesta.
Sul piano commerciale, i criteri e il protocollo di ispezione sono documenti negoziabili, e un fornitore disposto a firmare il protocollo dell'acquirente accetta di essere valutato rispetto alla soglia stabilita dall'acquirente stesso. La quantità minima d'ordine, il numero di configurazioni, la progettazione dell'imballaggio e dell'inserto, il numero di round dell'artwork e la struttura delle fasi di pagamento sono normali punti di negoziazione. Non sono negoziabili invece il costo e il tempo trascorso per una via di conformità, l'ammortamento degli utensili o l'esistenza stessa dei criteri.
Il contesto tecnico riguarda la tecnologia delle lenti fotocromatiche, il meccanismo è descritto nella tecnologia delle lenti fotocromatiche, mentre la gestione dei resi è affidata al nostro team di assistenza post-vendita e reclami sulla qualità.
Indicaci il tuo mercato e le tue esigenze di accettazione e ti aiuteremo a redigere la richiesta dei criteri.
Letture correlate
- Tecnologia delle lenti fotocromatiche
- Dichiarazioni dei produttori di lenti fotocromatiche
- Assistenza post-vendita e reclami sulla qualità
Indicaci il tuo mercato e le tue esigenze di accettazione e ti aiuteremo a redigere la richiesta dei criteri.


