
La Carga es la función con más probabilidades de aprobarse en una muestra y, después, ser rechazada por los clientes, porque se degrada de forma gradual en lugar de fallar. Un producto que carga correctamente al principio, pero que poco a poco deja de hacerlo tras seis meses, genera quejas que nunca llegan como defectos de fabricación: llegan como «ha dejado de funcionar correctamente» y son indistinguibles de las de un cliente que cambió el cargador.
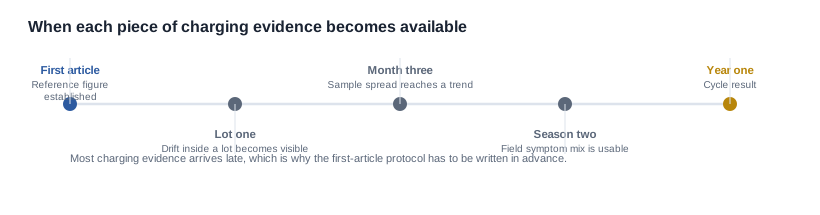
Por lo tanto, un plan de control de calidad de la carga no es principalmente un conjunto de inspecciones de entrada. Es un plan de detección de derivas: debe establecer una cifra de referencia a tiempo, comparar la población con ella mediante muestreo y devolver los fallos de campo a los criterios, de modo que el siguiente lote se evalúe frente a algo mejor que el anterior. El orden siguiente se basa en cuándo está disponible la evidencia, no en cuándo se realiza cada etapa.
Carga de las gafas inteligentes: dónde aparecen primero las derivas en la producción
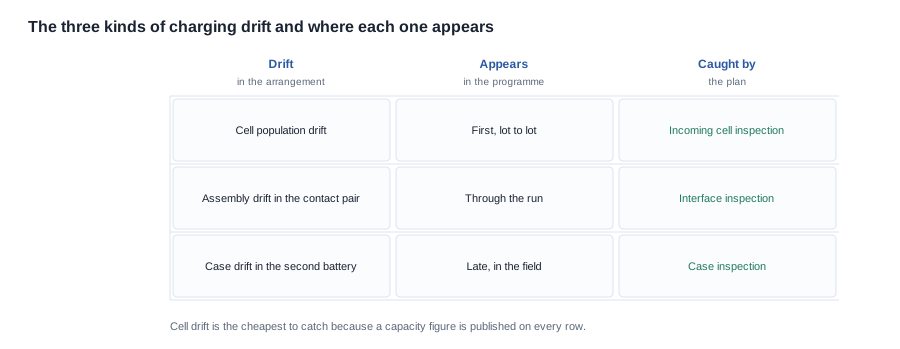
existen tres tipos de deriva en un sistema de carga, y aparecen en distintos momentos y partes del programa de gafas inteligentes. Un plan de calidad que no pueda distinguirlos reaccionará al tipo equivocado.
La deriva de la población de celdas aparece primero y es la más barata de detectar. Las celdas se compran como componentes, y un proveedor puede cambiar la celda dentro de una ventana de especificación sin avisar a nadie, porque nada en el pedido indica que esté congelada. El síntoma es un lote cuyo tiempo de carga es ligeramente superior al del lote anterior, algo que nadie nota hasta que lo nota el cliente. nuestro catálogo publica una capacidad de celda para cada modelo: 40 mAh en el A05 y el A06, 70 mAh en el A07, 220 mAh en el V03, el V03 Pro y el MT5, 290 mAh en el CY03, el CY05, el L1 Pro y el L2 Utral, 265 mAh en el MT6, y 100 mAh, 115 mAh y 200 mAh en las filas que los incluyen. Esto significa que, para todos los modelos de la gama, se puede realizar una comprobación de capacidad frente a la cifra publicada durante la inspección de entrada, con el coste de una medición por unidad.
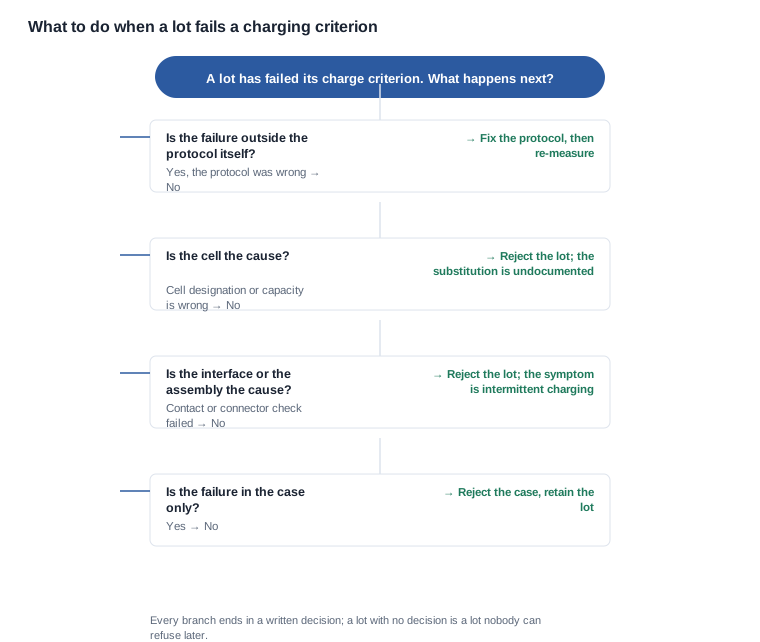
La deriva de montaje aparece en el par de contactos o en el conector. No se garantiza que una interfaz magnética que está correctamente asentada en la primera unidad lo esté en la unidad cuatro mil, porque la alineación magnética depende del proceso de montaje y no de una útil. Un receptáculo Type-C es menos sensible a esto, pero el puerto puede deformarse durante el embalaje. Ambos producen el mismo síntoma: una unidad que carga de forma intermitente, lo que se interpreta como un rendimiento deficiente de la Batería y se diagnostica como un fallo de la celda.
La deriva de la funda aparece en la segunda Batería. La funda es un objeto independiente con una celda, una carcasa y, en el MT6, una bisagra, y ninguno de esos elementos es visible en una prueba de muestra de las gafas. En las filas equipadas con funda —el KY06 y el MT6, el L1 Pro y el L2 Utral, y el MT5 y el CY05, además del CY03, cuya capacidad de funda no está publicada—, la funda es el lugar donde es más probable que se produzca un fallo y donde un plan de calidad tiene más probabilidades de guardar silencio.
Inspección de entrada: las dos comprobaciones que merece la pena realizar en cada lote
Dos comprobaciones aportan la mayor parte del valor en la inspección de entrada, y ambas son baratas.
Comprobar la celda frente a la cifra publicada. La capacidad está publicada para todos los modelos de la gama, por lo que la comprobación consiste en compararla con una cifra, no en emitir un juicio. La razón por la que importa no es la celda que falla la comprobación —una celda que no supera una comprobación de capacidad representa un problema visible—, sino la celda que la supera tras haber sido sustituida por otra química o por otro circuito de protección. Esa sustitución es el fallo que aparece meses después como una queja inexplicada sobre la Batería, y es invisible en la inspección de entrada salvo que se compruebe la propia designación de la celda.
Comprobar la interfaz, interfaz por interfaz. En un modelo con carga magnética, se trata de una comprobación visual y táctil durante el montaje: los contactos están limpios, la alineación está dentro de las tolerancias y el asentamiento funciona correctamente. En un modelo con Type-C, se trata de inspeccionar el conector y comprobar que el puerto no esté deformado. Ambas comprobaciones sirven para detectar la conexión marginal que provoca una carga intermitente, el defecto que con mayor frecuencia se presenta como algo completamente diferente.
Una tercera comprobación se aplica únicamente a los modelos equipados con funda y merece el esfuerzo precisamente porque suele omitirse: comprobar la celda de la funda frente a esta y verificar la ruta de carga de la funda como un sistema propio. En este caso, las gafas no son el producto; el producto son las gafas junto con la funda, y solo se inspecciona la mitad si la inspección termina en la patilla.
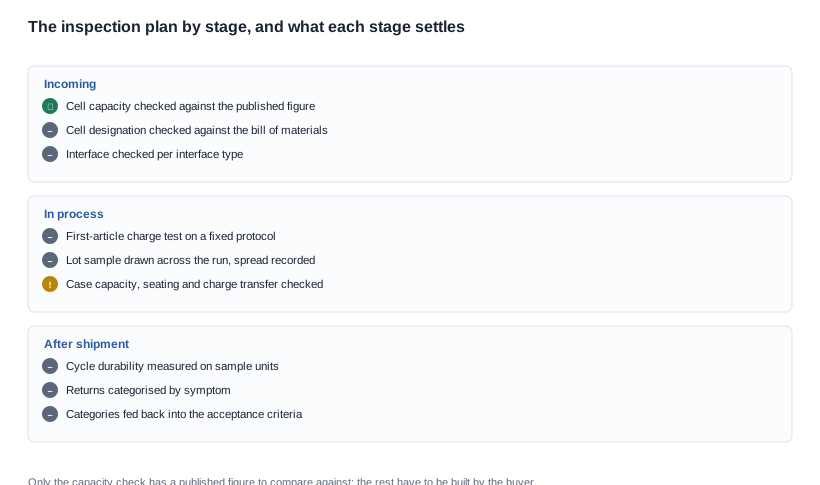
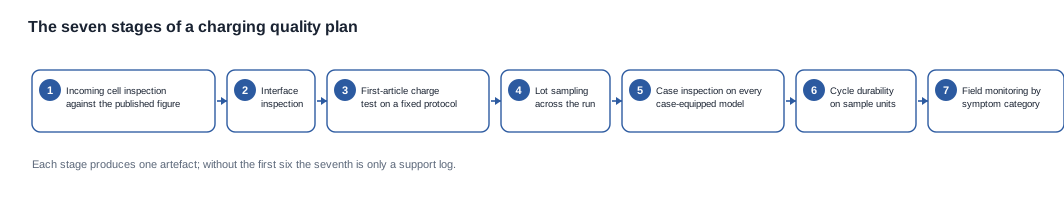
Las siete etapas y la evidencia que aporta cada una
-
Inspección de celdas a la entrada. Capacidad frente a la cifra publicada y designación de la celda frente a la lista de materiales.
-
Inspección de la interfaz. Contactos limpios y alineados en los modelos magnéticos; asentamiento del conector y geometría del puerto en los modelos Type-C.
-
Prueba de carga de la primera unidad. Desde un estado indicado hasta otro estado indicado, registrando el cargador y siguiendo un protocolo fijado de antemano.
-
Muestreo por lotes. Una muestra extraída de todo el lote, no de un solo extremo de la serie, con registro de la dispersión.
-
Inspección de la funda. Asentamiento, alineación de los contactos y transferencia de carga en todos los modelos equipados con funda.
-
Durabilidad de los ciclos. Un número definido de ciclos seguido de una nueva medición, realizado en unidades de muestra en lugar de unidades de producción.
-
Vigilancia en campo. Devoluciones clasificadas por síntoma y categorías realimentadas a los criterios de aceptación.
Cada etapa genera un artefacto y, en conjunto, los artefactos son lo que hace defendible una declaración sobre la carga. Un programa que solo conserva el último tiene un registro de soporte; un programa que conserva los siete tiene un sistema de calidad.
El tamaño de la muestra es el único parámetro de un plan de calidad de carga que constituye realmente una decisión comercial en lugar de técnica, y merece negociarse de forma explícita en lugar de heredarse de una plantilla. Una muestra de tres unidades detecta fallos graves —una unidad que no carga en absoluto— y no dice nada sobre una desviación del tiempo de carga en un lote de varios miles de unidades. Una muestra mayor detecta desviaciones, pero implica más horas de inspección para la fábrica y un retraso en la entrega de un pedido para el comprador. En un programa destined a un canal de larga vida útil, el coste de no detectar las desviaciones se paga en devoluciones y reclamaciones de garantía, mientras que el coste de la muestra mayor se paga una sola vez. Qué lado de este equilibrio es el adecuado depende del valor del pedido, la tasa de defectos que el canal puede tolerar y el margen del programa; el comprador es la única parte que conoce los tres.
Un plan de calidad también debe superar una auditoría. Si el canal, el minorista o un organismo de certificación pregunta cómo se controló el producto, los registros de las siete etapas son la respuesta y valen más que un resumen porque están fechados, corresponden a cada lote y están vinculados a un criterio establecido. En la práctica, esto es lo que diferencia a un proveedor que puede cotizar un plazo de entrega de otro que puede comprometer una posición de calidad: el segundo puede generar una comprobación de capacidad, un registro de muestreo y una tasa de defectos para un lote concreto en un día, mientras que el primero tiene que ir a buscarlos. Una auditoría de proveedor, un acuerdo de control de calidad y los criterios de aceptación de la orden de compra dependen de que esa capacidad exista en la otra parte de la mesa.
Prueba de carga de la primera unidad y el protocolo que la hace defendible
La prueba de carga de la primera unidad es la etapa que establece la cifra de referencia y, al mismo tiempo, la que se realiza con mayor frecuencia sin un protocolo, motivo por el cual genera un número que después nadie puede utilizar.
Nuestro catálogo publica un tiempo de carga para las 28 filas de modelos —26 de ellas con ≤2 h, y la D17 y la ZH12 con ~1 h— y no publica el estado inicial ni el criterio final de ninguna. Esto significa que la cifra del catálogo es un límite superior y no puede ser la referencia. La referencia debe ser su propia medición, realizada conforme a un protocolo redactado antes de efectuar la lectura.
El protocolo tiene cinco componentes, y cada uno existe para cerrar una ta.
- Un estado inicial establecido. Normalmente, el estado en el que una unidad sale de la línea de producción, que no es el estado en el que la carga un cliente. Indique cuál está midiendo y mida más de uno si es posible.
- Una fuente de alimentación establecida. Un adaptador identificado con una corriente de salida especificada. Un tiempo de carga obtenido con una fuente de alimentación no es la cifra que obtiene un cliente al utilizar un puerto de portátil, y esa diferencia debe figurar en su documentación y no en una cola de soporte.
- Un criterio final establecido. Puede ser un estado de carga absoluto o un umbral de corriente. Sin uno, el tiempo transcurrido es una propiedad del cronómetro.
- Una cantidad de unidades y una dispersión establecidas. Una unidad indica que una unidad pasó la prueba. La cantidad de unidades y la dispersión son las que convierten la cifra en una afirmación sobre la población.
- Un entorno establecido. La temperatura ambiente importa en una celda de litio, y la categoría no publica ningún intervalo seguro de temperatura de carga para ningún modelo.
De ello se desprenden dos reglas. Documente el protocolo antes de la primera lectura, porque un protocolo diseñado después se limita a describir lo ocurrido. Y modifíquelo únicamente mediante control de cambios, porque un protocolo que cambia entre lotes hace que la comparación entre lotes carezca de sentido, que es el único motivo por el que existe.
Muestreo por lotes, inspección de casos y ciclo de retroalimentación desde el campo
El muestreo por lotes es donde un plan de calidad de carga demuestra su utilidad, porque es la única etapa que detecta desviaciones dentro de un lote y no únicamente en sus extremos. El tamaño de la muestra es una decisión comercial: una muestra pequeña detecta fallos graves y una muestra mayor detecta desviaciones. No muestrear nada y depender de la primera unidad implica aceptar que el primer cliente encuentre el problema.
Dos prácticas importan más que la cifra exacta. Muestree a lo largo de todo el lote y no solo desde un extremo de una tirada de producción, porque las condiciones de la tirada se desvían a lo largo de su duración. Y registre la dispersión, porque una dispersión amplia es en sí misma un hallazgo que merece escalar antes de que el lote se envíe, en lugar de ser una cifra que se promedia hasta hacerla desaparecer.
La inspección del funda es la etapa que más veces falta, y existe por un motivo concreto: una funda que carga de forma poco fiable se diagnostica con frecuencia como un defecto del producto, porque las gafas permanecen en la funda y parecen no cargar. Los modelos en los que esto importa más son el CY03 y el L1 Pro, y el CY05: cada uno con 1400 mAh, el MT6 con su funda plegable de 1200 mAh y el L2 Utral, cuya funda se publica con una capacidad de 900 o 1400 mAh, una ambigüedad que facilita enviar la funda equivocada para el producto correcto y convierte un error de configuración en una incidencia en el terreno.
La durabilidad por ciclos es la etapa que produce los únicos datos que la mayoría de los compradores tendrán nunca sobre la vida útil del sistema de carga, porque no publicamos la vida útil en ciclos de ninguna celda ni de ninguna funda. Somete una unidad a un número definido de cargas y vuelve a medir. Incluso un resultado parcial resulta útil para que un canal planifique las existencias de repuesto, porque la decisión sobre las existencias de repuesto depende de si las fundas y las celdas se degradan o fallan y, sin datos, esa decisión se toma a ciegas.
La monitorización en el terreno es la etapa que cierra el ciclo y solo funciona si las devoluciones están categorizadas. No carga, carga lentamente, carga de forma intermitente, pierde carga más rápido de lo previsto y la funda no mantiene la carga son cinco síntomas distintos que apuntan a cinco etapas diferentes del proceso. Un equipo de soporte sin la hoja de categorización no puede distinguirlos. Incluye las categorías en las instrucciones de devolución y los datos se vuelven utilizables; sin ellas, el canal acumula texto libre que no aporta información a nadie.
Después, incorpora las categorías a los criterios. De lo contrario, el proceso registra la misma reclamación durante un año y no cambia nada.
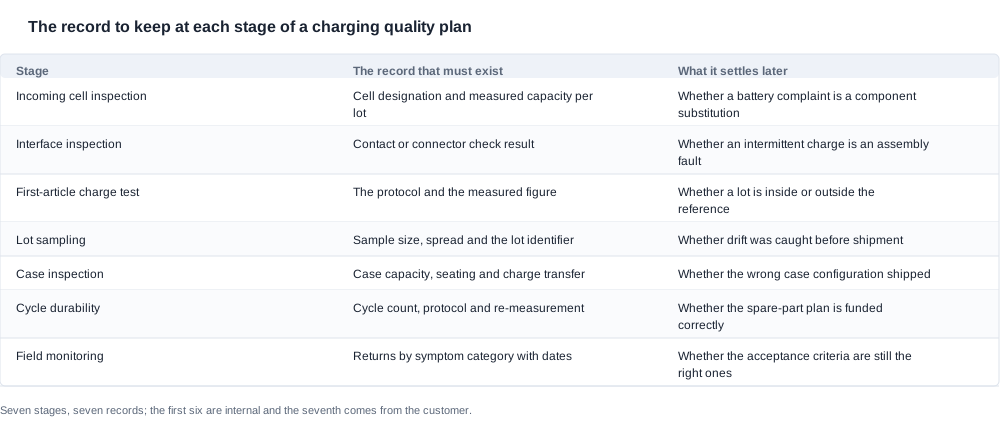
| Etapa | El registro que debe existir | Lo que determina más adelante |
|---|---|---|
| Inspección de las celdas al recibirlas | Designación de la celda y capacidad medida por lote | Si una reclamación sobre la batería se debe a una sustitución de componentes |
| Inspección de la interfaz | Resultado de la comprobación de contactos o conectores | Si una carga intermitente se debe a un fallo de montaje |
| Prueba de carga de la primera unidad | El protocolo y el valor medido | Si un lote se sitúa dentro o fuera de la referencia |
| Muestreo por lotes | Tamaño de la muestra, dispersión e identificador del lote | Si la desviación se detectó antes del envío |
| Inspección de la funda | Capacidad de la funda, asiento y transferencia de carga | Si se envió una configuración de funda incorrecta |
| Durabilidad por ciclos | Número de ciclos, protocolo y nueva medición | Si el plan de repuestos está correctement financiado |
| Monitorización en el terreno | Devoluciones por categoría de síntoma, con fechas | Si los criterios de aceptación siguen siendo los adecuados |
Un ejemplo práctico: un plan de calidad para una línea de gafas con cámara y funda
Este es un caso hipotético, no un proyecto de cliente, y está redactado para mostrar cómo encajan las etapas en un programa, no para presentar un resultado.
Supongamos que una marca realiza un Primer Pedido de gafas con cámara y funda incluida para un canal con una vida de dos años y un modelo de servicio mediante depósito. El plan de calidad se basa en las cinco pruebas que necesita una reclamación sobre la carga.
El valor de referencia. Antes de la primera unidad, la marca redacta el protocolo de carga: un estado inicial declarado al final de la línea, un adaptador de pared identificado, un criterio final expresado como umbral de corriente, un número de unidades y una banda de temperatura ambiente. La cifra del catálogo de ≤2 h se registra como límite superior y no como objetivo, porque el catálogo no publica ninguna condición y, de lo contrario, la marca mediría frente a una cifra sin significado.
La comprobación de la celda. En la inspección de recepción, la marca verifica la capacidad frente a la cifra publicada y comprueba la designación de la celda frente a la lista de materiales, porque una sustitución dentro de la ventana de tolerancia es el único fallo que no aparecería en la recepción, pero sí se manifestaría en el segundo año.
La comprobación de la interfaz. La marca pide al proveedor que indique la interfaz de carga de cada modelo del pedido. En el caso de las cuatro referencias de gafas con cámara que no publican su interfaz, la respuesta llega por escrito antes de realizar el pedido, y la hoja de inspección se redacta en torno a ella, no a una suposición.
La comprobación de la funda. La marca añade una etapa de inspección de la funda con su propio registro: la capacidad en miliamperios-hora frente a la cifra publicada, el asiento y la transferencia de carga de la funda a las gafas. Las dos capacidades publicadas del L2 Utral implican que la hoja de inspección debe incluir el campo de capacidad, y una funda que llega con una capacidad incorrecta se rechaza en lugar de generar una simple observación.
El plan de muestreo. La marca toma una muestra de cada lote, registra la dispersión y establece una regla sobre qué debe desencadenar una dispersión amplia: una escalada antes de enviar el lote, en lugar de aceptar una media.
El bucle de campo. La hoja de devoluciones incluye las cinco categorías de síntomas, y una revisión trimestral compara la combinación de síntomas con los criterios. La primera revisión determina que la categoría «el caso no retiene la carga» es lo bastante importante como para justificar una línea independiente de piezas de repuesto. Es una decisión que Took los datos, pero que un comprador no habría podido tomar a partir del catálogo.
El resultado es un programa que puede rechazar un lote, un modelo de devoluciones que permite fijar precios y un registro de reclamaciones que supera una revisión del minorista.
La base honesta para una declaración sobre la calidad de la carga
Merece la pena ser precisos: publicamos el tiempo de carga exactamente como lo indica el catálogo, señalamos que las condiciones de prueba no se han publicado y declaramos que no disponemos de datos sobre la vida útil en ciclos, la eficiencia de carga, la corriente de entrada, la vida útil en ciclos de contacto, el intervalo seguro de temperatura de carga ni el peso del estuche para ningún modelo de la gama. Cuando se necesita una declaración sobre la carga dirigida al cliente, la base honesta es una cifra que el comprador ha medido conforme a un protocolo que él mismo ha definido.
El mismo límite se aplica a las cifras que sí existen. Publicamos la capacidad de celda para cada fila del catálogo con su propio formato, incluidas las filas de doble celda como valores de celda por número de celdas, y no publicamos una capacidad total derivada en lugar de ese formato, porque un total impreso como si fuera un valor del catálogo se citará como tal. Publicamos 158 g para la unidad de gafas MT6, que incluye la batería y la cámara, pero no el estuche de carga plegable, y no publicamos el peso de ningún otro modelo ni del propio estuche. Tampoco publicamos números de certificado por modelo, porque la certificación de exportación que figura en nuestro catálogo es una capacidad a nivel de empresa y no una fila por modelo.
Tampoco formulamos declaraciones sobre visión, salud o protección ocular para ningún producto en ningún mercado. Una declaración sobre la calidad de la carga no es una declaración sobre la salud, y precisamente por eso necesita un protocolo que la respalde.
Qué negociar y qué redactar. El plan de calidad en sí es negociable en cuanto al tamaño de las muestras, la frecuencia de inspección y los umbrales de escalado, y merece la pena negociarlos porque requieren esfuerzo por parte del proveedor. Los criterios no lo son: el estado inicial, el criterio final, la designación de la celda y los límites de aceptación deben figurar en la orden de compra, donde un lote que no los cumpla se podrá rechazar. Hay que establecer una obligación de notificación de cambios para la celda, el estuche, el conector y el firmware, junto con la obligación de reemitir el paquete documental, porque una sustitución que nunca se ha notificado se descubrirá en el campo y no durante la inspección de recepción.
El siguiente paso. Envíenos los modelos, las cantidades y el mercado objetivo, y le indicaremos qué Modalidades de carga existen para ese requisito, qué filas publicadas están disponibles para Elaborar un protocolo y qué filas tendrá que establecer usted mismo en sus propias unidades. Las modalidades en sí se describen en soluciones de carga e interfaces; el mismo tema se aborda desde el punto de vista operativo en rendimiento de carga en el mundo real, y los límites publicados se exponen en limitaciones e inconvenientes de la carga.


