
La recharge est la fonction qui a le plus de chances d’être acceptée sur un échantillon, puis rejetée par les clients, car elle se dégrade progressivement au lieu de tomber en panne. Un produit qui se recharge correctement au départ, puis de plus en plus lentement au bout de six mois, génère des réclamations qui ne sont jamais présentées comme des défauts de fabrication: elles arrive sous la forme « il ne fonctionne plus correctement » et sont indiscernables de celles d’un client qui a changé de chargeur.
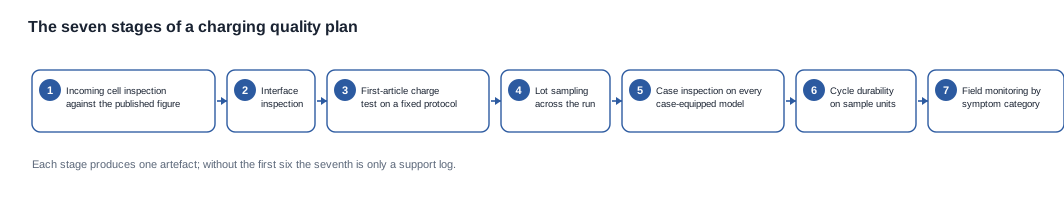
Un plan de contrôle qualité de la recharge ne consiste donc pas principalement en une série d’inspections à réception. Il s’agit d’un plan de détection des dérives: il doit établir tôt une valeur de référence, prélever des échantillons dans la population à comparer à celle-ci, puis réinjecter les défaillances observées sur le terrain dans les critères, afin que le prochain lot soit évalué par rapport à quelque chose de meilleur que le précédent. L’ordre ci-dessous est celui auquel les preuves deviennent disponibles, et non celui auquel les étapes sont réalisées.
Recharge des lunettes connectées: là où les dérives apparaissent en premier dans la production
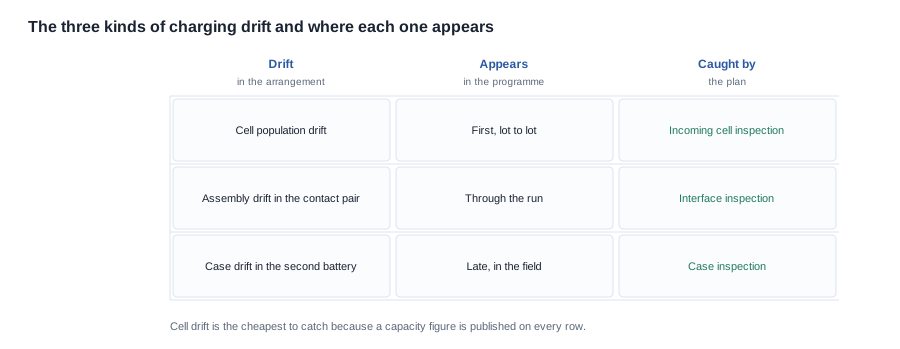
Il existe trois types de dérive dans un dispositif de recharge, et ils apparaissent à des moments différents et dans différentes parties du programme. Un plan qualité incapable de les distinguer réagira à la mauvaise dérive.
La dérive de la population de cellules apparaît en premier et est la moins coûteuse à détecter. Les cellules sont achetées comme composants, et un fournisseur peut remplacer une cellule par une autre dans la plage des spécifications sans en informer personne, car la commande ne précise pas que la cellule est figée. Le symptôme est un lot dont le temps de recharge est légèrement supérieur à celui du lot précédent, ce que personne ne remarque avant le client. Notre catalogue publie une capacité de cellule pour chaque modèle — 40 mAh pour l’A05 et l’A06, 70 mAh pour l’A07, 220 mAh pour le V03, le V03 Pro et le MT5, 290 mAh pour le CY03, le CY05, le L1 Pro et le L2 Utral, 265 mAh pour le MT6, ainsi que 100 mAh, 115 mAh et 200 mAh pour les lignes qui portent ces valeurs — ce qui signifie qu’une vérification de la capacité par rapport à la valeur publiée est possible pour chaque modèle de la gamme, dès la réception, pour le coût d’une mesure par unité.
La dérive d’assemblage apparaît au niveau de la paire de contacts ou du connecteur. Une interface magnétique correctement en place sur le premier exemplaire ne garantit pas qu’elle le soit sur la quatre-millième unité, car l’alignement magnétique dépend du processus d’assemblage et non d’un outillage. Un récepteur Type-C est moins sensible à ce phénomène, mais le port peut se déformer lors du conditionnement. Les deux produisent le même symptôme: une unité qui se recharge par intermittence, ce qui est interprété comme une mauvaise performance de la batterie et diagnostiqué comme une défaillance de cellule.
La dérive du boîtier apparaît au niveau de la deuxième batterie. Le boîtier est un objet distinct comprenant une cellule, un élément de protection et, sur le MT6, une charnière, et aucun de ces éléments n’est visible lors d’un essai des lunettes sur échantillon. Sur les lignes équipées d’un boîtier — le KY06 et le MT6, le L1 Pro et le L2 Utral, le MT5 et le CY05, ainsi que le CY03, dont la capacité du boîtier n’est pas publiée — le boîtier est l’endroit où une défaillance est la plus probable et où un plan qualité a le plus de chances de rester muet.
Inspection à réception: les deux vérifications à effectuer sur chaque lot
Deux vérifications procurent l’essentiel de la valeur à la réception, et toutes deux sont peu coûteuses.
Vérifiez la cellule par rapport à la valeur publiée. La capacité est publiée pour chaque modèle de la gamme, si bien que la vérification consiste en une comparaison avec une valeur et non en un jugement. Ce qui compte n’est pas la cellule qui échoue au test de capacité — une telle cellule constitue un problème visible — mais celle qui le réussit alors qu’elle a été remplacée par une cellule utilisant une chimie différente ou unst.autre circuit de protection. Ce remplacement est la défaillance qui apparaît des mois plus tard sous la forme d’une réclamation inexpliquée relative à la batterie; elle est invisible à la réception, à moins que la désignation de la cellule elle-même ne soit vérifiée.
Vérifiez l’interface, interface par interface. Sur un modèle à recharge magnétique, il s’agit d’une vérification visuelle et tactile lors de l’assemblage: les contacts sont propres, l’alignement est dans les tolérances et l’encliquetage fonctionne normalement. Sur un modèle Type-C, il s’agit d’inspecter le connecteur et de vérifier que le port n’est pas déformé. Ces deux vérifications servent à détecter la connexion limite qui entraîne une recharge intermittente, le défaut qui se manifeste le plus souvent sous une forme entièrement différente.
Une troisième vérification ne concerne que les modèles équipés d’un boîtier et vaut l’effort consenti précisément parce qu’elle est généralement omise: vérifiez la cellule du boîtier par rapport au boîtier et contrôlez le circuit de recharge du boîtier comme un système à part entière. Dans ce cas, les lunettes ne sont pas le produit; le produit, ce sont les lunettes associées au boîtier, et si l’inspection s’arrête aux branches, seule la moitié du produit est contrôlée.
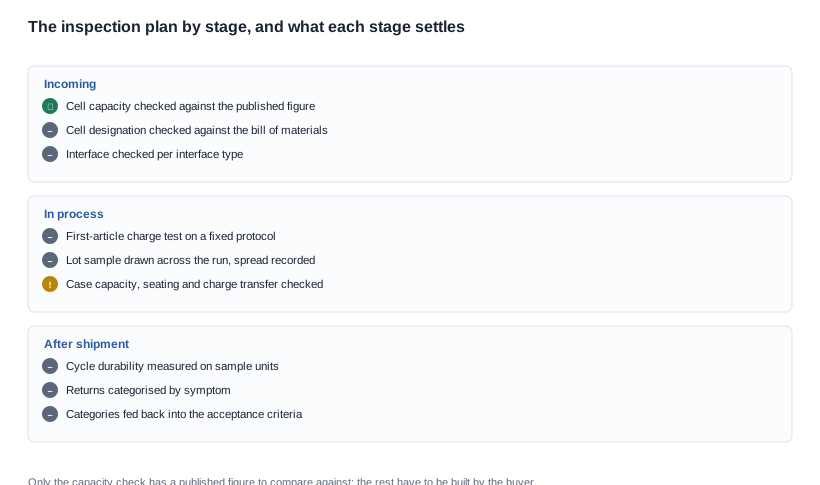
Les sept étapes et les preuves produites par chacune
-
Inspection des cellules à réception. Capacité par rapport à la valeur publiée et désignation de la cellule par rapport à la nomenclature.
-
Inspection des interfaces. Propreté et alignement des contacts sur les modèles magnétiques; encliquetage du connecteur et géométrie du port sur les modèles Type-C.
-
Essai de recharge du premier exemplaire. D’un état défini à un autre état défini, avec enregistrement du chargeur, selon un protocole fixé à l’avance.
-
Échantillonnage par lot. Un échantillon prélevé sur l’ensemble du lot plutôt qu’à une extrémité de la série, avec enregistrement de la dispersion.
-
Inspection du boîtier. Encliquetage, alignement des contacts et transfert de charge, sur chaque modèle équipé d’un boîtier.
-
Durabilité des cycles. Un nombre défini de cycles suivi d’une nouvelle mesure, sur des unités d’échantillonnage plutôt que sur des unités de production.
-
Suivi sur le terrain. Retours classés par symptôme, avec réintégration des catégories dans les critères d’acceptation.
Chaque étape produit un artefact, et c’est l’ensemble de ces artefacts qui rend une affirmation sur la charge défendable. Un programme qui ne conserve que le dernier n’a qu’un journal de support; un programme qui conserve les sept possède un système qualité.
La taille de l’échantillon est le seul paramètre d’un plan de qualité de charge qui relève réellement d’une décision commerciale plutôt que technique, et elle mérite d’être négociée explicitement plutôt que reprise d’un modèle. Un échantillon de trois unités détecte les défaillances majeures — une unité qui ne charge pas du tout — et ne dit rien d’une dérive du temps de charge sur un lot de plusieurs milliers d’unités. Un échantillon plus important détecte les dérives, mais coûte à l’usine des heures d’inspection et à l’acheteur un retard dans la libération d’une commande en grande quantité. Pour un programme destiné à un canal à cycle de vie long, le coût d’une dérive non détectée se paie sous forme de retours et de réclamations au titre de la garantie, tandis que celui d’un échantillon plus important ne se paie qu’une fois. Le côtéESTAMPEDE de cet arbitrage qui convient dépend de la valeur de la commande, du taux de défauts que le canal peut absorber et de la marge du programme; l’acheteur est la seule partie qui connaît les trois.
Un plan qualité doit également survivre à un audit. Si le canal, le détaillant ou un organisme de certification demande comment le produit a été contrôlé, les enregistrements des sept étapes constituent la réponse et valent davantage qu’un simple résumé, car ils sont datés, établis par lot et rattachés à un critère explicite. En pratique, c’est ce qui distingue un fournisseur capable d’annoncer un délai de fabrication d’un fournisseur capable de s’engager sur une position qualité: le second peut produire en un jour un contrôle de capacité, un enregistrement d’échantillonnage et un taux de défauts pour un lot désigné, tandis que le premier doit aller les rechercher. Un audit fournisseur, un accord de contrôle qualité et les critères d’acceptation du bon de commande dépendent tous de l’existence de cette capacité chez l’autre partie.
Test de charge du premier article et protocole permettant de le rendre défendable
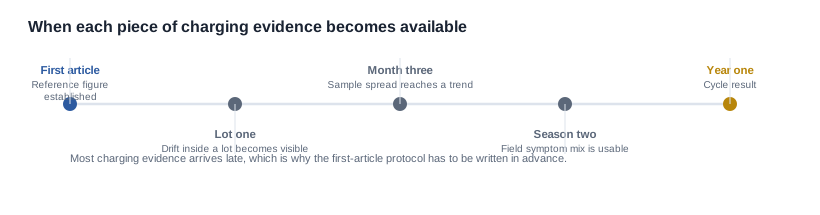
Le test de charge du premier article est l’étape qui établit la valeur de référence, et c’est aussi celle qui est le plus souvent réalisée sans protocole, d’où une valeur inutilisable par personne ensuite.
Notre catalogue publie un temps de charge pour les 28 lignes de modèles — dont 26 à ≤2 h, et le D17 et le ZH12 à ~1 h — mais ne publie l’état initial ni le critère de fin pour aucun d’entre eux. Cela signifie que la valeur du catalogue est une limite supérieure et ne peut pas servir de référence. La référence doit être votre propre mesure, réalisée selon un protocole rédigé avant la prise de la valeur.
Le protocole comporte cinq composants, chacun destiné à combler une lacune précise.
- Un état initial explicite. Généralement l’état dans lequel une unité quitte la ligne de production, qui n’est pas celui dans lequel un client la charge. Indiquez l’état que vous mesurez et, si possible, mesurez-en plusieurs.
- Une source d’alimentation explicite. Un adaptateur désigné avec un courant de sortie indiqué. Un temps de charge obtenu avec une source d’alimentation donnée n’est pas la valeur qu’un client obtient depuis un port d’ordinateur portable, et cette différence doit figurer dans votre documentation plutôt que dans une file d’assistance.
- Un critère de fin explicite. Soit un état de charge absolu, soit un seuil de courant. Sans critère, le temps écoulé relève uniquement du chronomètre.
- Un nombre d’unités et une dispersion explicites. Une seule unité indique simplement qu’une unité a réussi. Le nombre d’unités et la dispersion transforment cette valeur en affirmation sur une population.
- Un environnement explicite. La température ambiante compte pour une cellule au lithium, et la catégorie ne publie aucune plage de température sécurisée pour la charge, quel que soit le modèle.
Deux règles en découlent. Rédigez le protocole avant la première mesure, car un protocole conçu après coup ne fait que décrire ce qui s’est passé. Ne le modifiez que par le biais du contrôle des modifications, car un protocole qui varie d’un lot à l’autre rend la comparaison entre lots dénuée de sens — et cette comparaison constitue la seule raison d’avoir un protocole.
Échantillonnage par lot, inspection des unités et boucle de retour du terrain
L’échantillonnage par lot est l’étape où un plan de qualité de charge prouve sa valeur, car c’est la seule étape qui détecte les dérives à l’intérieur d’un lot plutôt qu’à ses limites. La taille de l’échantillon relève d’une décision commerciale: un petit échantillon détecte les défaillances majeures, un échantillon plus important détecte les dérives. Ne rien échantillonner et compter uniquement sur le premier article revient à accepter que le premier client trouve le problème.
Deux pratiques comptent davantage que le nombre exact. Prélever des échantillons sur l’ensemble du lot plutôt qu’à une seule extrémité d’une série de production, car les conditions évoluent le long de la série. Enregistrer la dispersion, car une dispersion importante constitue en elle-même un résultat qui mérite d’être signalé avant l’expédition du lot, plutôt qu’une valeur à lisser par une moyenne.
L’inspection des étuis est l’étape qui est le plus souvent omise, et elle existe pour une raison précise: un étui qui se recharge de manière peu fiable est fréquemment diagnostiqué comme un défaut du produit, car les lunettes sont placées dans l’étui et semblent ne pas se recharger. Les modèles où cela importe le plus sont les CY03 et L1 Pro, ainsi que les CY05 — chacune à 1400 mAh —, le MT6 avec son étui pliable de 1200 mAh et le L2 Utral, pour lequel l’étui est présenté avec une capacité de 900 ou 1400 mAh — une ambiguïté qui facilite l’expédition du mauvais étui avec le bon produit et transforme une erreur de configuration en défaillance sur le terrain.
La durabilité des cycles est l’étape qui produit les seules données dont la plupart des acheteurs disposeront jamais sur la durée de vie du système de recharge, car nous ne publions aucune durée de vie en cycles pour les cellules ou les étuis. Faites passer une unité par un nombre défini de cycles de charge, puis mesurez à nouveau. Même un résultat partiel est utile pour planifier le stock de pièces de rechange sur un canal de distribution, car la décision concerning le stock de rechange dépend de la dégradation ou de la défaillance des étuis et des cellules; en l’absence de données, cette décision est prise à l’aveugle.
Le suivi sur le terrain est l’étape qui boucle le processus, et elle ne fonctionne que si les retours sont classés. L’absence de recharge, la recharge lente, la recharge intermittente, la perte de charge plus rapide que prévu et l’incapacité de l’étui à conserver sa charge sont cinq symptômes différents qui renvoient à cinq étapes distinctes du processus. Sans la fiche de classification, une équipe de support client ne peut les distinguer. Joignez les catégories aux instructions de retour et les données deviennent exploitables; sans elles, le canal de distribution accumule des textes libres qui n’apprennent rien à personne.
Réintégrez ensuite ces catégories dans les critères. Sinon, le processus consigne la même réclamation pendant un an sans rien changer.
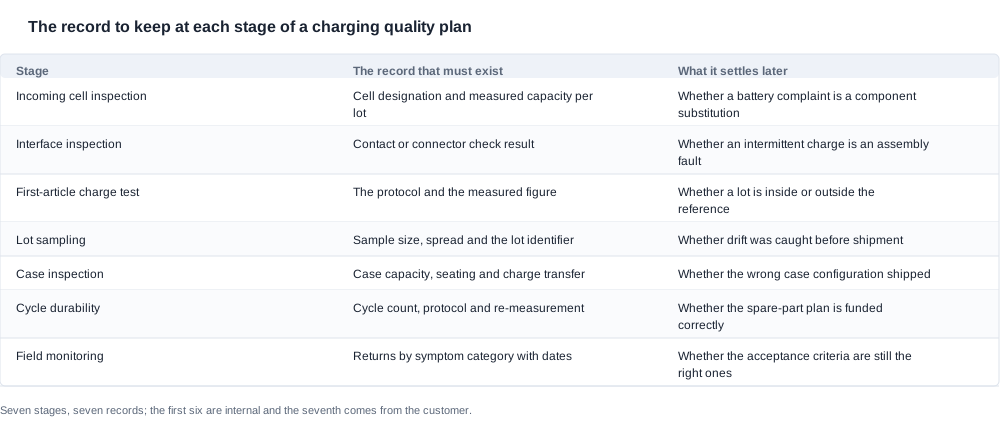
| Étape | L’enregistrement qui doit exister | Ce qu’il permet de déterminer plus tard |
|---|---|---|
| Inspection des cellules à réception | Référence de la cellule et capacité mesurée par lot | Si une réclamation relative à la batterie correspond à un remplacement de composant |
| Inspection de l’interface | Résultat du contrôle des contacts ou du connecteur | Si une recharge intermittente est due à un défaut d’assemblage |
| Essai de recharge du premier article | Le protocole et la valeur mesurée | Si un lot est dans la limite de référence ou hors de celle-ci |
| Échantillonnage des lots | Taille de l’échantillon, dispersion et identifiant du lot | Si une dérive a été détectée avant l’expédition |
| Inspection des étuis | Capacité de l’étui, ajustement et transfert de charge | Si la mauvaise configuration d’étui a été expédiée |
| Durabilité des cycles | Nombre de cycles, protocole et nouvelle mesure | Si le plan de pièces de rechange est correctement financé |
| Suivi sur le terrain | Retours classés par catégorie de symptôme avec dates | Si les critères d’acceptation sont toujours appropriés |
Un cas concret: plan de qualité pour une gamme de lunettes avec caméra et étui
Il s’agit d’un cas hypothétique plutôt que d’un projet client, et il est rédigé pour montrer comment les étapes s’intègrent à un programme, et non pour présenter un résultat.
Supposons qu’une marque passe une première commande de lunettes avec caméra fournies avec un étui, pour un canal de distribution doté d’une durée de vie de deux ans et d’un modèle de service par dépôt. Le plan de qualité est construit à partir des cinq éléments de preuve dont une réclamation relative à la recharge a besoin.
La valeur de référence. Avant le premier article, la marque établit le protocole de recharge: un état de départ déclaré à la fin de la ligne, un adaptateur secteur désigné, un critère de fin exprimé sous la forme d’un seuil de courant, un nombre d’unités et une plage de température ambiante. La valeur catalogue de ≤2 h est enregistrée comme une limite supérieure et non comme une cible, car le catalogue ne publie aucune condition et la marque serait sinon amenée à mesurer par rapport à un chiffre dénué de sens.
Le contrôle de la cellule. Lors de l’inspection à réception, la marque vérifie la capacité par rapport à la valeur publiée et contrôle la référence de la cellule par rapport à la nomenclature, car un remplacement dans la tolérance est le seul type de défaillance qui ne se matérialiserait pas à la réception mais apparaîtrait au cours de la deuxième année.
Le contrôle de l’interface. La marque demande au fournisseur d’indiquer l’interface de recharge de chaque modèle commandé. Pour les quatre références de lunettes avec caméra accompagnées d’un étui qui ne publient aucune interface, la réponse est fournie par écrit avant la passation de la commande, et la fiche d’inspection est établie en fonction de celle-ci plutôt que d’une hypothèse.
Le contrôle de l’étui. La marque ajoute une étape d’inspection des étuis avec son propre enregistrement: la capacité en milliampères-heures par rapport à la valeur publiée, l’ajustement et le transfert de charge de l’étui vers les lunettes. Les deux capacités publiées pour le L2 Utral signifient que la fiche d’inspection comporte un champ de capacité, et qu’un étui reçu avec une capacité incorrecte entraîne un refus plutôt qu’une simple observation.
Le plan d’échantillonnage. La marque prélève un échantillon dans chaque lot, enregistre la dispersion et fixe une règle déterminant ce qu’une dispersion importante déclenche: une escalade avant l’expédition du lot plutôt que le recours à une moyenne.
La boucle terrain. La fiche de retours contient les cinq catégories de symptômes, et une revue trimestrielle compare la répartition des symptômes aux critères. La première revue révèle que la catégorie « le cas ne conserve pas sa charge » est suffisamment importante pour justifier une ligne distincte de pièces de rechange: c’est une décision que les données permettent de prendre, contrairement au catalogue.
Le résultat est un programme capable de refuser un lot, un modèle de retour que l’on peut chiffrer et un registre de réclamations qui résiste à une revue conducted par un distributeur.
La base honnête d’ occurrence sur la qualité de charge
Il convient d’être précis: nous publions le temps de charge exactement tel que le catalogue l’indique, signalons que les conditions de test ne sont pas publiées et déclarons ne disposer d’aucune donnée relative à la durée de vie en cycles, au rendement de charge, au courant d’entrée, à la durée de vie en cycles de contact, à la plage de température de charge sûre ou au poids du boîtier pour aucun modèle de la gamme. Lorsqu’une ALLER déclaration de charge destinée aux clients est nécessaire, la base honneste est une valeur mesurée par l’acheteur selon un protocole qu’il a lui-même rédigé.
La même limite s’applique aux valeurs qui existent. Nous publions une capacité de cellule pour chaque ligne du catalogue, sous la forme propre à celui-ci, y compris pour les lignes à double cellule sous forme de valeurs de cellules par nombre, et ne publions aucun total calculé en remplacement de cette forme, car un total imprimé comme s’il s’agissait d’une valeur du catalogue sera cité comme tel. Nous publions 158 g pour l’unité de lunettes MT6, qui comprend la batterie et la caméra, mais exclut le boîtier de charge pliable, et ne publions le poids d’aucun autre modèle ni celui du boîtier lui-même. Enfin, nous ne publions aucun numéro de certificat par modèle, car la certification d’exportation dont notre catalogue dispose est une capacité au niveau de l’entreprise et non une ligne par modèle.
Nous ne formulons pas non plus d’ALLER proclamation relative à la vision, à la santé ou à la protection oculaire pour aucun produit sur aucun marché. Une déclaration sur la qualité de charge n’est pas une ALLER déclaration de santé: c’est précisément pourquoi elle doit être étayée par un protocole.
Ce qui doit être négocié et ce qui doit être consigné. Le plan qualité lui-même est négociable quant à la taille des échantillons, à la fréquence des inspections et aux seuils d’escalade, autant d’éléments qui valent la peine d’être négociés, car ils exigent un effort de la part du fournisseur. Les critères ne le sont pas: l’état initial, le critère final, la désignation des cellules et les limites d’acceptation doivent figurer dans le bon de commande, où un lot qui n’est pas conforme peut être refusé. Imposez une obligation de notification de modification pour la cellule, le boîtier, le connecteur et le micrologiciel, ainsi qu’une obligation de réémission du dossier documentaire, car une substitution jamais notifiée sera détectée sur le terrain plutôt qu’à l’inspection à réception.
La prochaine étape. Envoyez-nous les modèles, les quantités et le marché cible, et nous vous indiquerons quels dispositifs de charge existent pour ce besoin, quelles lignes publiées peuvent servir de référence pour、 un protocole et quelles lignes vous devrez établir vous-même sur vos propres unités. Ces dispositifs sont décrits dans les solutions et interfaces de charge; le même sujet est traité sous l’angle terrain dans les performances de charge en conditions réelles, et les limites publiées sont présentées dans les limites et inconvénients de la charge.


