
Laddning är den funktion som troligast accepteras i ett urprov och sedan avvisas av kunder, eftersom den försämras gradvis i stället för att sluta fungera. En produkt som laddar korrekt från början och långsammare efter sex månader ger klagomål som aldrig inkommer som en tillverkningsdefekt — de inkommer som ”den slutade fungera som den skulle”, och de går inte att skilja från en kund som har bytt laddare.
En kvalitetsplan för laddning är därför inte främst en uppsättning inkommande kontroller. Det är en plan för driftdetektering: den måste fastställa en referensvärde tidigt, provmjäpta populationen mot det och sedan återföra fältfelen till kriterierna, så att nästa parti bedöms mot något bättre än det föregående. Ordningen nedan är ordnad efter när underlaget blir tillgängligt, inte efter när respektive steg utförs.
Laddning av smarta glasögon: var drift först uppstår i produktionen
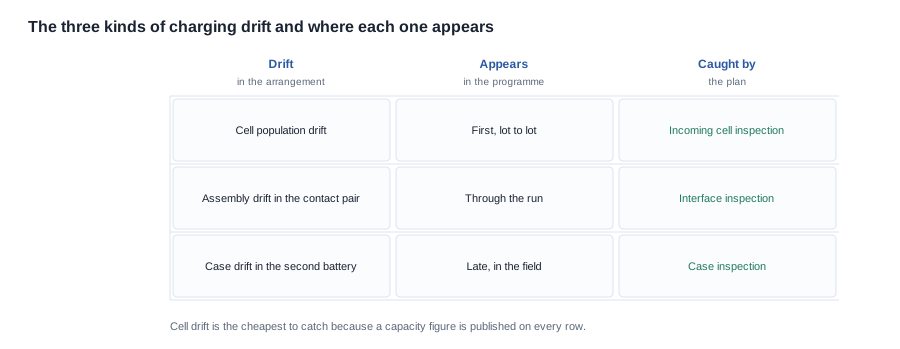
Det finns tre typer av drift i en laddningslösning, och de uppstår vid olika tider och i olika delar av programmet. En kvalitetsplan som inte kan skilja dem åt kommer att reagera på fel.
Drift i cellpopulationen uppstår först och är den billigaste att upptäcka. Celler köps som komponenter, och en leverantör kan byta cell mot en annan inom ett toleransintervall utan att informera någon, eftersom ingenting i ordern anger att cellen är låst. Symtomet är ett parti vars laddtid är något längre än föregående parts, vilket ingen upptäcker förrän kunden gör det. Vår katalog publicerar cellkapaciteten för varje modell — 40 mAh för A05 och A06, 70 mAh för A07, 220 mAh för V03, V03 Pro och MT5, 290 mAh för CY03, CY05, L1 Pro och L2 Utral, 265 mAh för MT6 samt 100 mAh, 115 mAh och 200 mAh för de modeller där dessa värden anges — vilket innebär att en kapacitetskontroll mot det publicerade värdet är möjlig för varje modell i sortimentet, vid inkommande kontroll, till kostnaden av en mätning per enhet.
Drift i montering uppstår i kontaktparet eller kontaktdonen. Ett magnetiskt gränssnitt som sitter korrekt på den första tillverkade enheten är inte garanterat att sitta korrekt på den fyratusende enheten, eftersom magnetisk inriktning beror på monteringsprocessen och inte på en fixtur. En Type-C-hållare är mindre känslig för detta, men porten kan deformeras vid packning. Båda ger samma symtom: en enhet som laddar oregelbundet, vilket uppfattas som dåligt batteriprestanda och diagnostiseras som ett cellfel.
Drift i fodret uppstår i det andra batteriet. Fodret är en separat produkt med en cell, ett hölje och, på MT6, ett gångjärn, och inget av det syns i ett provprov av glasögonen. För modellerna med fodral — KY06 och MT6, L1 Pro och L2 Utral, MT5 och CY05 samt CY03, vars fodralkapacitet inte publiceras — är det i fodret som ett fel är mest sannolikt och där en kvalitetsplan är mest sannolik att förbli tyst.
Inkommande kontroll: de två kontroller som är värda att göra för varje parti
Två kontroller ger störst värde vid inkommande kontroll, och båda är billiga.
Kontrollera cellen mot det publicerade värdet. Kapaciteten publiceras för varje modell i sortimentet, så kontrollen är en jämförelse mot ett tal och inte ett omdöme. Det viktiga är inte cellen som inte klarar kontrollen — en cell som underkänns i en kapacitetskontroll är ett synligt problem — utan cellen som klarar kontrollen trots att den har ersatts med en annan kemisk sammansättning eller ett annat skyddskretslopp. Den ersättningen är det fel som uppstår månader senare som ett oförklarat batteriklagomål, och det är osynligt vid inkommande kontroll om inte även cellbeteckningen kontrolleras.
Kontrollera gränssnittet utifrån respektive gränssnitt. För en modell med magnetisk laddning innebär detta en visuell och taktil kontroll vid montering: kontaktarna är rena, inriktningen är inom toleransen och placeringsfunktionen fungerar som den ska. För en Type-C-modell innebär det en kontroll av kontaktdonen samt kontroll av att porten inte är deformerad. Båda kontrollerna syftar till att upptäcka den marginaliserade anslutningen som orsakar oregelbunden laddning, ett fel som oftast visar sig som något helt annat.
En tredje kontroll gäller endast modeller med fodral och är värd ansträngningen just därför att den vanligtvis utelämnas: kontrollera fodralets cell mot fodralet och kontrollera fodralets laddningsväg som ett eget system. Glasögonen är inte produkten i detta fall; glasögonen tillsammans med fodralet är produkten, och endast hälften av den inspekteras om kontrollen upphör vid glasbågen.
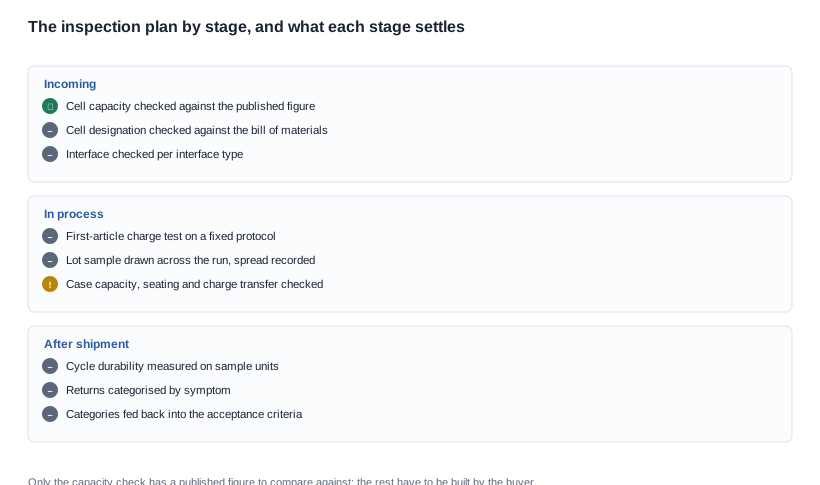
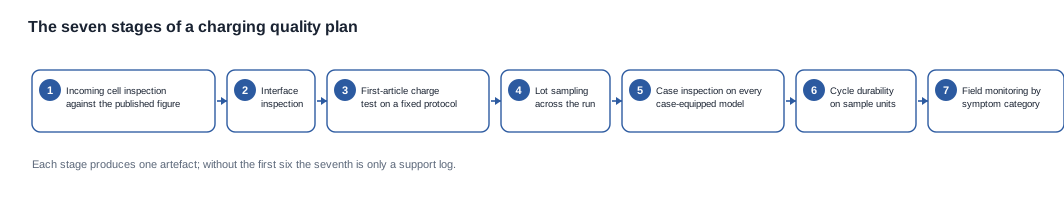
De sju stegen och det underlag som respektive steg ger
-
Inkommande cellkontroll. Kapacitet mot det publicerade värdet och cellbeteckning mot produktionstycklistan.
-
Gränssnittsinspektion. Rena och korrekt inriktade kontakter på magnetiska modeller; korrekt placerad kontaktdon och portgeometri på Type-C-modeller.
-
Laddningstest av första artikeln. Från ett angivet tillstånd till ett angivet tillstånd, med laddaren dokumenterad och en metod som fastställts i förväg.
-
Provtagning i sats. Ett prov som dragits tvärs över partiet i stället för från ena änden av produktionen, med spridningen dokumenterad.
-
Fodralkontroll. Placering, kontaktinriktning och laddningsöverföring på varje modell med fodral.
-
Livscykelhållbarhet. Ett definierat antal cykler följt av en ny mätning, på provenheter i stället för på produktionsenheter.
-
Fältövervakning. Returer kategoriserade efter symtom, och kategorierna återförda till acceptanskriterierna.
Varje steg producerar ett underlag, och det är tillsammans som underlagen gör ett laddningspåstående försvarbart. Ett program som endast behåller det sista underlaget har en supportlogg; ett program som behåller alla sju har ett kvalitetssystem.
Provstorleken är den enda parametern i en plan för laddningskvalitet som verkligen är en kommersiell decision snarare än en teknisk, och den bör förhandlas uttryckligen i stället för att ärvas från en mall. Ett urval på tre enheter fångar upp grova fel – en enhet som inte ladds alls – och säger ingenting om en förändring i laddningstid över en sats på flera tusen enheter. Ett större urval fångar upp förändringar och kostar fabriken kontrolltimmar samt köparen en fördröjning av stora order. För ett program som ska distribueras via en kanal med lång livslängd betalas kostnaden för att missa förändringar i returer och garantianspråk, medan kostnaden för det större urvalet betalas en enda gång. Vilken sida av den avvägningen som är rätt beror på ordervärdet, den felandel kanalen kan absorbera och programmets marginal, och endast köparen känner till alla tre.
En kvalitetsplan måste också klara en revision. Om kanalen, återförsäljaren eller ett certifieringsorgan frågar hur produkten kontrollerades är dokumentationen från de sju stegen svaret, och den är värdefullare än en sammanfattning eftersom den är daterad, specificerad per sats och knuten till ett angivet kriterium. I praktiken är detta vad som skiljer en leverantör som kan ange en leveranstid från en leverantör som kan åta sig en kvalitetsposition: den senare kan inom en dag ta fram en kapacitetskontroll, en provningsdokumentation och en felandel för en namngiven sats, medan den förra måste leta rätt på informationen. Leverantörsrevision, kvalitetsavtal och acceptanskriterier i inköpsordern förutsätter alla att den här förmågan finns hos motparten.
Laddningstest av första artikel och protokollet som gör det försvarbart
Laddningstestet av den första artikeln är det steg som fastställer referensvärdet, och det är det steg som oftast utförs utan protokoll, vilket är anledningen till att det resulterar i ett tal som ingen kan använda i efterhand.
Vår katalog publicerar en laddningstid för alla 28 modellrader – 26 av dem på ≤2 h, D17 och ZH12 på ~1 h – men publicerar varken startläge eller slutkriterium för någon av dem. Det innebär att katalogvärdet är en övre gräns och inte kan utgöra referensen. Referensen måste vara er egen mätning, utförd enligt ett protokoll som ni skrev innan mätningen gjordes.
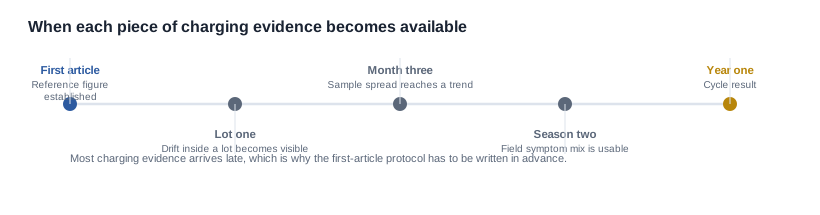
Protokollet har fem komponenter, och var och en finns där för att täppa till en specifik brist.
- Angivet startläge. Vanligtvis det läge i vilket en enhet lämnar produktionslinjen, vilket inte är det läge i vilket en kund laddar den. Ange vilket läge ni mäter, och mät fler än en enhet om ni kan.
- Angiven strömkälla. En namngiven laddare med angiven utström. En laddningstid som uppnåtts med en strömkälla är inte det värde en kund får från en datorport, och den skillnaden hör hemma i er dokumentation, inte i ett supportflöde.
- Angivet slutkriterium. Antingen ett absolut laddningsläge eller en strömtröskel. Utan ett sådant kriterium är den förflutna tiden en egenskap hos stoppuret.
- Angiven antalsenheter och angiven spridning. En enhet berättar att en enhet godkändes. Antalet enheter och spridningen gör att värdet kan uttrycka ett påstående om hela populationen.
- Angiven miljö. Omgivningstemperaturen är viktig för en litiumcell, och kategorin publicerar inget säkert laddningstemperaturområde för någon modell.
Det följer två regler. Skriv ner protokollet före den första mätningen, eftersom ett protokoll som utformats i efterhand bara beskriver vad som hände. Ändra det endast genom ändringsstyrning, eftersom ett protokoll som ändras mellan satser gör jämförelsen mellan satserna meningslös – vilket är den enda anledningen till att ha det.
Provning per sats, inspektion av enskilda enheter och återkopplingen från fältet
Provning per sats är där en plan för laddningskvalitet gör nytta, eftersom det är det enda steg som fångar upp förändringar inom en sats i stället för vid dess ytterkanter. Provstorleken är en kommersiell decision: ett litet urval fångar upp grova fel, medan ett större urval fångar upp förändringar. Att inte ta några prover och i stället förlita sig på den första artikeln innebär att ni accepterar att den första kunden hittar problemet.
Två metoder är viktigare än det exakta antalet. Ta prover spridda över hela satsen i stället för från ena änden av en produktionskörning, eftersom förhållandena under körningen förändras längs dess förlopp. Och dokumentera spridningen, eftersom en stor spridning i sig är ett fynd som bör eskaleras innan satsen skickas, inte ett värde som ska utjämnas bort.
Inspektion av fodral är det steg som oftast saknas, och det finns av en specifik anledning: ett fodral som laddar otillförlitligt diagnosticeras ofta som ett produktfel, eftersom glasögonen ligger i fodralet och ser ut att inte laddas. De modeller där detta spelar störst roll är CY03 och L1 Pro samt CY05 – alla med 1400 mAh – MT6 med sitt hopfällbara fodral på 1200 mAh och L2 Utral, där fodralet anges ha antingen 900 eller 1400 mAh – en tvetydighet som gör det enkelt att skicka fel fodral till rätt produkt och förvandla en konfigurationsfel till ett fel i drift.
Livslängd vid cykler är det steg som genererar de enda uppgifterna som de flesta köpare någonsin kommer att ha om laddningssystemets livslängd, eftersom vi inte publicerar någon cykellivslängd för någon cell eller något fodral. Cykla en enhet genom ett definierat antal laddningar och mät om. Även ett delvis resultat är användbart för att planera reservlager i kanalen, eftersom beslutet om reservlager beror på om fodral och celler försämras eller går sönder, och utan data fattas detta beslut i blindo.
Övervakning i drift är det steg som sluter cirkeln, och det fungerar endast om returerna kategoriseras. Laddar inte, laddar långsamt, laddar ojämnt, tappar laddning snabbare än väntat och behåller inte laddningen i fodralet är fem olika symtom som pekar mot fem olika steg i processen, och ett supportteam utan kategoriseringsunderlag kan inte skilja dem åt. Skicka med kategorierna i returinstruktionerna så blir datan användbar; utan dem samlar kanalen in fritext som inte berättar något för någon.
Feed sedan tillbaka kategorierna till kriterierna. Annars registrerar processen samma klagomål i ett år och förändrar ingenting.
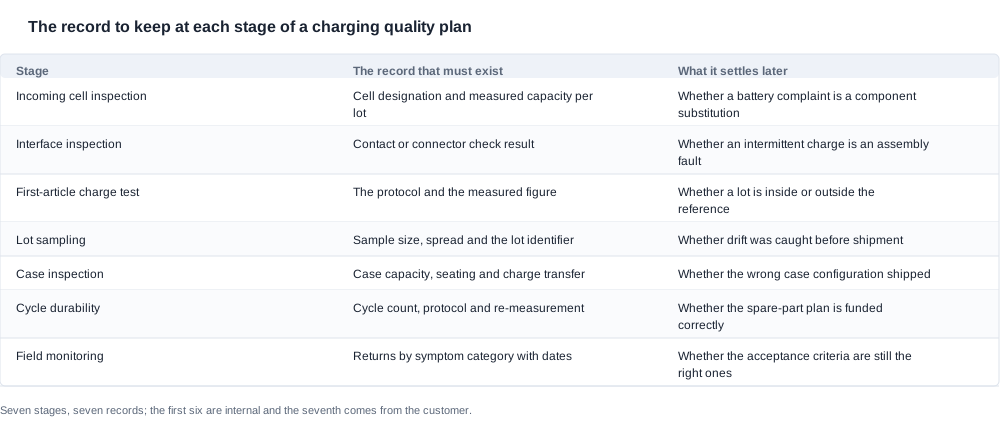
| Steg | Dokumentation som måste finnas | Vad den avgör senare |
|---|---|---|
| Inspektion av inkommande celler | Cellbeteckning och uppmätt kapacitet per parti | Om ett batteriklagomål beror på att en komponent ersatts |
| Gränssnittsinspektion | Resultat av kontroll av kontakter eller anslutning | Om en ojämn laddning beror på ett montagefel |
| Laddningstest av första artikel | Testmetod och uppmätt värde | Om ett parti ligger inom eller utanför referensvärdet |
| Stickprov på parti | Provstorlek, spridning och partiidentifierare | Om avdrift upptäcktes före leverans |
| Inspektion av fodral | Fodralets kapacitet, placering och laddningsöverföring | Om fel fodralkonfiguration levererades |
| Livslängd vid cykler | Antal cykler, testmetod och ny mätning | Om reservdelsplanen är korrekt finansierad |
| Övervakning i drift | Returer efter symtomkategori med datum | Om acceptanskriterierna fortfarande är rätt |
Genomgående scenario: en kvalitetsplan för en kameralinje med fodral
Detta är ett hypotetiskt fall och inte ett klientprojekt, och det skrivs för att visa hur stegen passar in i ett program, inte för att redovisa ett resultat.
Anta ett varumärke som lägger en första order på kameraglasögon med medföljande fodral, till en kanal med en livslängd på två år och en depåservicemodell. Kvalitetsplanen byggs utifrån de fem uppgifter som ett klagomål om laddning kräver.
Referensvärdet. Före den första artikeln anger varumärket laddningsmetoden: ett angivet starttillstånd vid slutet av produktionslinjen, en namngiven väggadapter, ett sluttillstånd uttryckt som en strömmtröskel, ett antal enheter och ett intervall för omgivningstemperatur. Katalogvärdet på ≤2 h registreras som en övre gräns och inte som målvärde, eftersom katalogen inte anger några förhållanden och varumärket annars skulle mäta mot ett tal som saknar betydelse.
Cellkontrollen. Vid inspektion av inkommande celler verifierar varumärket kapaciteten mot det publicerade värdet och kontrollerar cellbeteckningen mot bills of materials, eftersom en ersättning inom toleransintervallet är det enda felet som inte skulle upptäckas vid inkommande inspektion, men som skulle upptäckas under år två.
Gränssnittskontrollen. Varumärket begär att leverantören anger laddningsgränssnitt för varje modell i ordern. För de fyra kamaramodellerna med fodral som inte anger något kommer svaret skriftligt innan ordern läggs, och inspektionsunderlaget utarbetas utifrån detta svar och inte utifrån ett antagande.
Fodralkontrollen. Varumärket lägger till ett steg för inspektion av fodral med egen dokumentation: kapaciteten i milliampere-timmar jämfört med det publicerade värdet, placeringen samt laddningsöverföringen från fodralet till glasögonen. Eftersom L2 Utral har två publicerade kapaciteter innehåller inspektionsunderlaget ett fält för kapaciteten, och ett fodral som kommer med fel kapacitet innebär ett avslag och inte bara en iakttagelse.
Provtagningsplanen. Varumärket tar ett stickprov från varje parti, registrerar spridningen och anger en regel för vad en stor spridning ska leda till: en eskalering innan partiet skickas, inte ett medelvärde.
Fältloopen. Returlappen innehåller de fem symtomkategorierna, och den kvartalsvisa granskningen jämför symtomblandningen mot kriterierna. Den första granskningen visar att symtomkategorin för ärenden som inte klarar laddningskravet är tillräckligt stor för att motivera en separat reservdelsrad. Det är ett beslut som data fattat, inte ett som köparen hade kunnat fatta utifrån katalogen.
Resultatet är ett program som kan neka ett parti, en returmodell som kan prissättas och en reklamationsregisterhållning som överlever en återförsäljargranskning.
Den ärliga grunden för ett krav på laddningskvalitet
Det är värdefullt att vara exakt: vi publicerar laddningstiden precis som katalogen anger den, markerar testvillkoren som ej publicerade och anger att vi varken har dokumenterad cykelLivslängd, laddningseffektivitet, inström, kontaktcykelLivslängd, säkert laddningstemperaturområde eller vikt för någon modell i sortimentet. När ett kundnära laddningskrav behövs är den ärliga grunden en siffra som köparen har mätt enligt ett protokoll som köparen själv har skrivit.
Samma avgränsning gäller de värden som faktiskt finns. Vi publicerar cellkapaciteten för varje rad i katalogens eget format, inklusive raderna med dubbla celler som cellvärden efter antal, och publicerar inte ett derivat totalvärde i stället för det formatet, eftersom ett totalvärde som trycks som om det vore ett katalogvärde kommer att citeras som ett sådant. Vi publicerar 158 g för MT6-glasögonenheten, vilket inkluderar batteriet och kameran men inte det hopfällbara laddningsfodralet, och publicerar ingen vikt för någon annan modell eller för fodralet självt. Vi publicerar heller inga modellbundna certifikatnummer, eftersom exportcertifieringen som vår katalog omfattar är en företagsövergripande förmåga och inte avser varje modellrad.
Vi gör inte heller några påståenden om syn, hälsa eller ögonskydd för någon produkt på någon marknad, och ett krav på laddningskvalitet är inte ett hälsopåstående, vilket är precis därför som det krävs ett protokoll bakom det.
Vad som bör förhandlas och vad som bör skrivas. Kvalitetsplanen i sig är förhandlingsbar när det gäller stickprovsstorlekar, inspektionsfrekvens och eskaleringströsklar, och de är värda att förhandla eftersom de innebär arbete för leverantören. Kriterierna är däremot inte förhandlingsbara: startläget, slutkriteriet, cellbeteckningen och acceptansgränserna ska finnas i inköpsordern, där ett parti som inte uppfyller dem är ett parti som du kan neka. Inför en skyldighet att meddela ändringar för cellen, fodralet, kontakten och den inbyggda programvaran, samt en skyldighet att utfärda en ny version av dokumentationspaketet, eftersom ett byte som aldrig har meddelats är ett byte som upptäcks i fältet i stället för vid mottagningsinspektionen.
Nästa steg. Skicka modellerna, antalen och målmarknaden till oss, så berättar vi vilka laddningslösningar som finns för kravet, vilka publicerade rader som kan användas som grund för ett protokoll och vilka rader du själv måste ta fram med dina egna enheter. Lösningarna beskrivs under laddningslösningar och gränssnitt; samma ämne behandlas ur fältperspektivet i laddningsprestanda i verkliga förhållanden, och de publicerade gränserna anges i laddningens begränsningar och nackdelar.


