
Ładowanie jest funkcją, która najprawdopodobniej zostanie zaakceptowana na próbce, a następnie odrzucona przez klientów, ponieważ pogarsza się stopniowo, zamiast nagle przestać działać. Produkt, który początkowo ładuje się prawidłowo, ale po sześciu miesiącach ładuje się wolniej, wywołuje skargi, które nigdy nie są zgłaszane jako wada produkcyjna — przychodzą jako „przestało działać prawidłowo” i są nie do odróżnienia od sytuacji, w której klient wymienił ładowarkę.
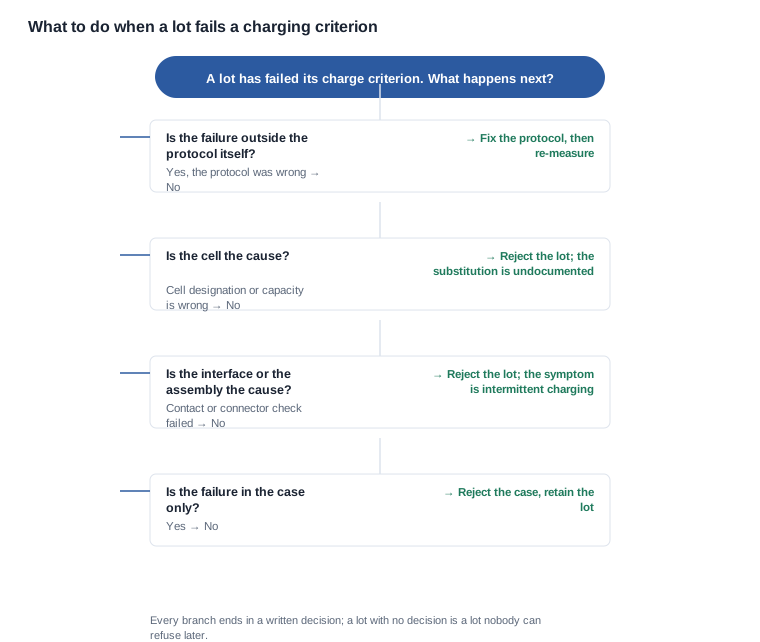
Plan kontroli jakości ładowania nie jest więc przede wszystkim zestawem odbiorów materiałowych. Jest planem wykrywania zmian: musi wcześnie ustalić wartość odniesienia, pobierać próbki z populacji i porównywać je z nią, a następnie przekazywać awarie z terenu z powrotem do kryteriów, aby następna partia była oceniana według lepszej wartości niż poprzednia. Poniższa kolejność wynika z czasu, w którym stają się dostępne dowody, a nie z kolejności wykonywania etapów.
Ładowanie inteligentnych okularów: gdzie w produkcji najwcześniej pojawiają się zmiany
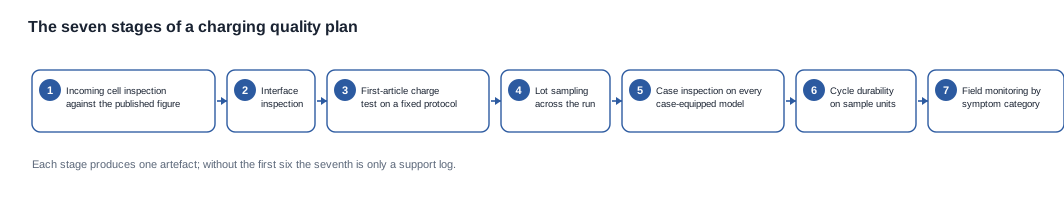
W konfiguracji ładowania występują trzy rodzaje zmian, które pojawiają się w różnym czasie i w różnych częściach programu. Plan jakości, który nie potrafi ich rozróżnić, zareaguje na niewłaściwy rodzaj.
Zmiana populacji ogniw pojawia się najwcześniej i jest najłatwiejsza do wykrycia. Ogniwa są kupowane jako podzespoły, a dostawca może zmienić ogniwo w ramach określonego przedziału tolerancji, nie informując o tym nikogo, ponieważ w zamówieniu nie ma zapisu, że zastosowane ogniwo jest ostatecznie ustalone. Objawem jest partia, której czas ładowania jest nieco dłuższy niż w przypadku poprzedniej partii, czego nikt nie zauważa, dopóki nie zrobi tego klient. Nasz katalog publikuje pojemność ogniwa dla każdego modelu — 40 mAh w A05 i A06, 70 mAh w A07, 220 mAh w V03, V03 Pro i MT5, 290 mAh w CY03, CY05, L1 Pro i L2 Utral, 265 mAh w MT6 oraz 100 mAh, 115 mAh i 200 mAh w wariantach, które je oferują — co oznacza, że w każdym modelu z gamy można podczas odbioru materiałowego sprawdzić pojemność względem opublikowanej wartości, przy koszcie jednego pomiaru na sztukę.
Zmiana procesu montażu pojawia się w parze styków lub złączu. Interfejs magnetyczny, który jest prawidłowo osadzony w pierwszym egzemplarzu, nie musi być prawidłowo osadzony w czterech tysięcznym egzemplarzu, ponieważ ustawienie magnetyczne zależy od procesu montażu, a nie od uchwytu. Gniazdo Type-C jest mniej wrażliwe na ten problem, ale port może ulec odkształceniu podczas pakowania. Oba przypadki wywołują ten sam objaw: egzemplarz ładujący się z przerwami, co jest interpretowane jako słaba wydajność baterii, a następnie diagnozowane jako usterka ogniwa.
Zmiana obudowy pojawia się w drugiej baterii. Obudowa jest odrębnym elementem składającym się z ogniwa, korpusu, a w modelu MT6 także zawiasu, a żadna z tych części nie jest widoczna podczas testu próbki okularów. W wariantach z obudową — KY06 i MT6, L1 Pro i L2 Utral, MT5 i CY05 oraz CY03, dla którego nie opublikowano pojemności obudowy — obudowa jest miejscem, w którym awaria jest najbardziej prawdopodobna i w którym plan jakości najczęściej pozostaje milczący.
Odbiór materiałowy: dwa kontrole warte wykonania dla każdej partii
Dwa kontrole podczas odbioru materiałowego dają większość wartości i oba są tanie.
Sprawdź ogniwo względem opublikowanej wartości. Pojemność jest opublikowana dla każdego modelu z gamy, więc kontrola polega na porównaniu z liczbą, a nie na ocenie. Nie chodzi o ogniwo, które nie spełni kontroli pojemności — takie ogniwo stanowi widoczny problem — lecz o ogniwo, które ją spełni, mimo że zastąpiono je ogniwem o innej chemii lub z innym obwodem zabezpieczającym. Takie zastąpienie prowadzi do awarii, która po kilku miesiącach objawia się jako niewyjaśniona skarga dotycząca baterii i pozostaje niewidoczna podczas odbioru materiałowego, chyba że sprawdzona zostanie sama oznaczenie ogniwa.
Sprawdź interfejs, każdy z osobna. W modelu z ładowaniem magnetycznym jest to kontrola wizualna i dotykowa podczas montażu: styki są czyste, ustawienie mieści się w tolerancji, a osadzanie przebiega prawidłowo. W modelu Type-C obejmuje ona oględziny złącza oraz sprawdzenie, czy port nie jest odkształcony. Oba kontrole mają wykryć połączenie na granicy tolerancji, które powoduje ładowanie z przerwami — usterkę najczęściej przedstawiającą się jako zupełnie inny problem.
Trzeci kontrol dotyczy wyłącznie modeli z obudową i jest wart wysiłku właśnie dlatego, że zwykle się go pomija: porównaj ogniwo obudowy z obudową oraz sprawdź ścieżkę ładowania obudowy jako odrębny system. W tym przypadku produktem nie są same okulary; produktem są okulary wraz z obudową, a jeśli kontrola kończy się na skroni, sprawdzona jest tylko połowa produktu.
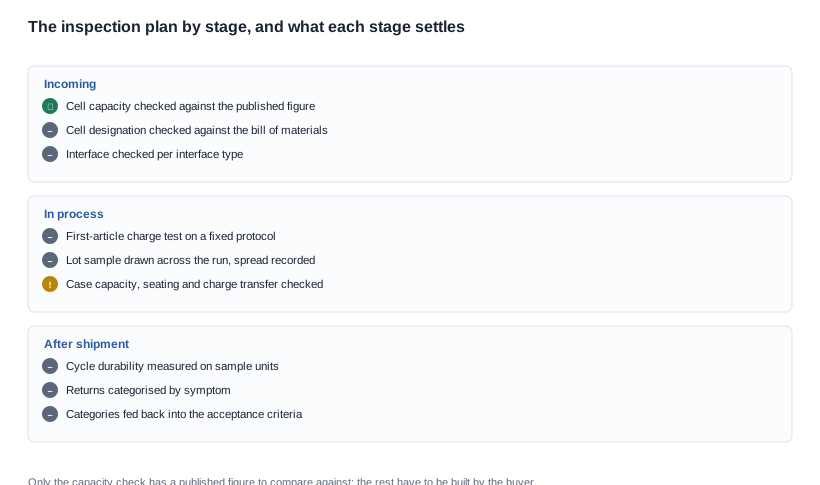
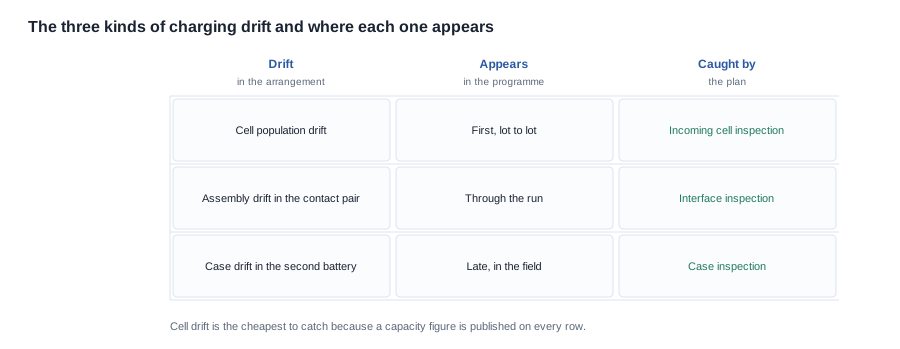
Siedem etapów i dowody, które każdy z nich dostarcza
-
Odbiór ogniw. Pojemność względem opublikowanej wartości oraz oznaczenie ogniwa względem specyfikacji materiałowej.
-
Kontrola interfejsu. Czystość i prawidłowe ustawienie styków w modelach magnetycznych; osadzenie złącza i geometria portu w modelach Type-C.
-
Test ładowania pierwszego egzemplarza. Z określonego stanu do określonego stanu, z zapisaniem danych ładowarki, według protokołu ustalonego z góry.
-
Próbkowanie partii. Próba pobrana z całej partii, a nie z jednego końca serii produkcyjnej, z zapisaniem rozrzutu wyników.
-
Kontrola obudowy. Osadzenie, ustawienie styków i przekazywanie ładunku w każdym modelu z obudową.
-
Trwałość cykli. Określona liczba cykli, a następnie ponowny pomiar na egzemplarzach próbnych, a nie produkcyjnych.
-
Monitorowanie w terenie. Zwroty sklasyfikowane według objawów, a kategorie przekazane z powrotem do kryteriów akceptacji.
Każdy etap generuje jeden dowód, a razem tworzą one podstawę do obrony deklaracji dotyczących ładowania. Program, który zachowuje tylko ostatni z nich, prowadzi rejestr wsparcia; program, który zachowuje wszystkie siedem, stanowi system jakości.
Wielkość próby to jedyny parametr planu jakości ładowania, który jest rzeczywiście decyzją handlową, a nie techniczną, dlatego powinna być uzgodniona wprost, zamiast być odziedziczona z szablonu. Próba trzech sztuk wykrywa poważne usterki — egzemplarz, który w ogóle się nie ładuje — ale niczego nie mówi o zmianie czasu ładowania w partii liczącej kilka tysięcy sztuk. Większa próba wykrywa takie zmiany, ale kosztuje fabrykę dodatkowe godziny kontroli, a kupującemu opóźnia wydanie zamówienia hurtowego. W przypadku programu wchodzącego do kanału o długim cyklu życia koszt przeoczenia zmian ponoszą zwroty i reklamacje gwarancyjne, natomiast koszt większej próby ponoszony jest jednorazowo. Która strona tej wymiany jest korzystniejsza, zależy od wartości zamówienia, poziomu wad, który kanał jest w stanie zaakceptować, oraz marży programu, a jedynie kupujący zna wszystkie te trzy wartości.
Plan jakości musi również wytrzymać audyt. Jeśli kanał, sprzedawca lub jednostka certyfikująca zapyta, w jaki sposób kontrolowano produkt, odpowiedzią będą zapisy z siedmiu etapów. Są one cenniejsze niż podsumowanie, ponieważ są oznaczone datą, dotyczą poszczególnych partii i odnoszą się do określonego kryterium. W praktyce to właśnie odróżnia dostawcę, który może podać termin realizacji, od dostawcy, który może zobowiązać się do określonej pozycji jakościowej: drugi potrafi w ciągu jednego dnia przedstawić wynik sprawdzenia zdolności produkcyjnych, rejestr próbkowania i poziom wad dla wskazanej partii, natomiast pierwszy musi dopiero sprawdzić dokumenty. Audyt dostawcy, umowa o kontroli jakości oraz kryteria akceptacji w zamówieniu zakupowym zależą od istnienia tej możliwości po drugiej stronie stołu.
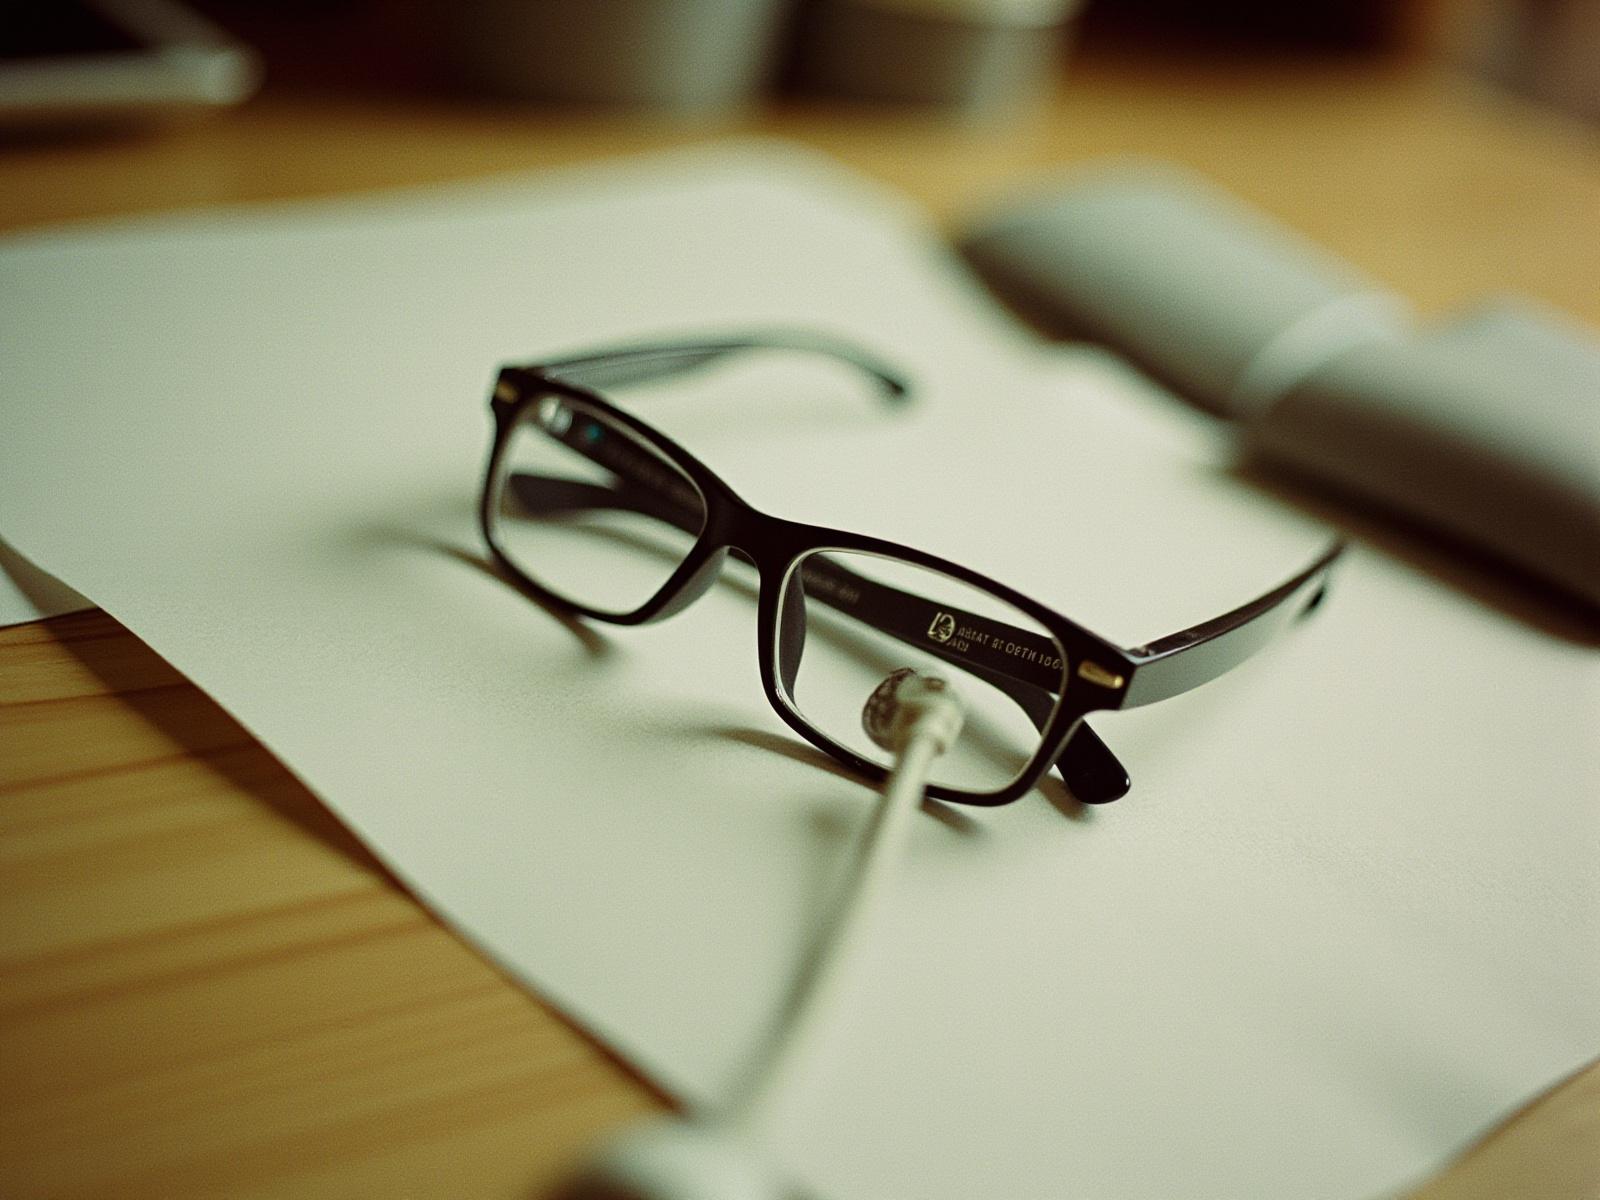
Test ładowania egzemplarza wzorcowego i protokół, który zapewnia wiarygodność wyników
Test ładowania egzemplarza wzorcowego to etap, który ustala wartość odniesienia, a jednocześnie najczęściej jest przeprowadzany bez protokołu, dlatego daje wynik, którego nikt nie może później wykorzystać.
W naszym katalogu publikujemy czas ładowania dla wszystkich 28 wierszy modeli — w przypadku 26 wynosi on ≤2 h, a w przypadku D17 i ZH12 około ~1 h — natomiast nie publikujemy dla żadnego z nich stanu początkowego ani kryterium zakończenia. Oznacza to, że wartość z katalogu jest górną granicą i nie może stanowić wartości odniesienia. Wartością odniesienia musi być Twój własny pomiar wykonany zgodnie z protokołem, który sporządziłeś przed odczytem.
Protokół składa się z pięciu elementów, a każdy z nich służy zamknięciu konkretnego braku.
- Określony stan początkowy. Zwykle jest to stan, w którym egzemplarz opuszcza linię produkcyjną, a nie stan, w którym ładuje go klient. Wskaż, który z nich mierzysz, i w miarę możliwości dokonaj pomiaru dla więcej niż jednego stanu.
- Określone źródło zasilania. Wskazany zasilacz z podanym prądem wyjściowym. Czas ładowania uzyskany przy jednym źródle zasilania nie jest wartością, którą klient uzyska przy ładowaniu przez port laptopa, a tę różnicę należy odnotować w dokumentacji, a nie w kolejce zgłoszeń do wsparcia.
- Określone kryterium zakończenia. Może to być bezwzględny stan naładowania albo próg prądu. Bez niego czas trwający odczyt jest jedynie właściwością stopera.
- Określona liczba egzemplarzy i określony rozrzut wyników. Jeden egzemplarz informuje jedynie, że przeszedł test. Liczba egzemplarzy i rozrzut wyników sprawiają, że wartość staje się stwierdzeniem o całej populacji.
- Określone środowisko. Temperatura otoczenia ma znaczenie dla ogniwa litowego, a kategoria nie publikuje bezpiecznego zakresu temperatur ładowania dla żadnego modelu.
Z tego wynikają dwie zasady. Zapisz protokół przed pierwszym pomiarem, ponieważ protokół opracowany po fakcie jest jedynie opisem tego, co się wydarzyło. Zmieniaj go wyłącznie za pomocą procedury zarządzania zmianami, ponieważ protokół różniący się między partiami nadaje bez znaczenia porównaniom między partiami — a to jedyny powód jego istnienia.
Próbkowanie partii, kontrola egzemplarzy i pętla informacji zwrotnej z rynku
Próbkowanie partii to etap, w którym plan jakości ładowania zasługuje na swoją nazwę, ponieważ jest jedynym etapem wykrywającym zmiany wewnątrz partii, a nie na jej obrzeżach. Wielkość próby jest decyzją handlową: mała próba wykrywa poważne usterki, większa — zmiany. Rezygnacja z próbkowania i poleganie wyłącznie na egzemplarzu wzorcowym oznacza zaakceptowanie, że problem odkryje pierwszy klient.
Dwie praktyki są ważniejsze niż dokładna liczba. Próbki należy pobierać z całej partii, a nie z jednego końca serii produkcyjnej, ponieważ warunki produkcji zmieniają się wraz z jej przebiegiem. Należy również zapisywać rozrzut wyników, ponieważ szeroki rozrzut sam w sobie jest ustaleniem, które warto przekazać do dalszego postępowania przed wysyłką partii, a nie liczbą, którą można uśrednić.
Inspekcja etui to etap, który najczęściej pomijany jest z konkretnego powodu: etui, które ładuje się niestabilnie, jest często diagnozowane jako usterka produktu, ponieważ okulary leżą w etui i wyglądają na nienaładowane. Największe znaczenie ma to w przypadku modeli CY03, L1 Pro i CY05 — każdy ma baterię o pojemności 1400 mAh — MT6 z składanym etui o pojemności 1200 mAh oraz L2 Utral, w którym pojemność etui podano jako 900 lub 1400 mAh. Ta niejednoznaczność ułatwia wysłanie niewłaściwego etui do właściwego produktu i zamienia błąd konfiguracji w usterkę występującą w warunkach eksploatacji.
Trwałość cykli to etap, który dostarcza jedynych danych, jakie większość kupujących kiedykolwiek otrzyma na temat żywotności układu ładowania, ponieważ nie publikujemy liczby cykli dla żadnego ogniwa ani etui. Należy wykonać określoną liczbę cykli ładowania, a następnie ponownie zmierzyć parametry. Nawet wynik częściowy jest przydatny przy planowaniu zapasów dla kanału, ponieważ decyzja o rezerwowaniu zapasów zależy od tego, czy etui i ogniwa ulegają degradacji lub awarii. Bez danych decyzja ta jest podejmowana w ciemno.
Monitorowanie w terenie to etap, który domyka proces, ale działa wyłącznie wtedy, gdy zwroty są klasyfikowane. Brak ładowania, wolne ładowanie, ładowanie przerywane, szybsza utrata ładunku niż oczekiwano oraz etui, które nie utrzymuje ładunku, to pięć różnych objawów wskazujących na pięć różnych etapów procesu. Zespół wsparcia bez arkusza klasyfikacji nie jest w stanie ich odróżnić. Należy dołączyć kategorie do instrukcji dotyczących zwrotów — wtedy dane staną się użyteczne. Bez nich kanał kumuluje swobodne uwagi, które nikomu niczego nie mówią.
Następnie należy włączyć kategorie z powrotem do kryteriów. W przeciwnym razie proces przez rok rejestruje tę samą skargę i niczego nie zmienia.
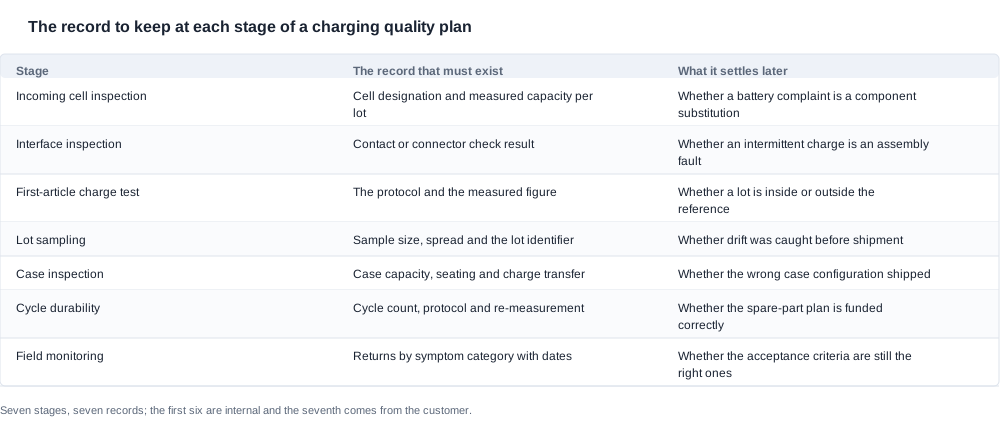
| Etap | Rejestr, który musi istnieć | Co rozstrzyga później |
|---|---|---|
| Inspekcja ogniw przy przyjęciu | Oznaczenie ogniwa i zmierzona pojemność dla każdej partii | Czy skarga dotycząca baterii wynika z podmiany komponentu |
| Inspekcja interfejsu | Wynik sprawdzenia styków lub złącza | Czy przerwane ładowanie jest usterką montażową |
| Test ładowania pierwszego egzemplarza | Protokół i zmierzona wartość | Czy partia mieści się w zakresie wartości odniesienia |
| Próbkowanie partii | Wielkość próbki, rozrzut wartości i identyfikator partii | Czy dryf wykryto przed wysyłką |
| Inspekcja etui | Pojemność etui, osadzenie i przeniesienie ładunku | Czy wysłano etui o niewłaściwej konfiguracji |
| Trwałość cykli | Liczba cykli, protokół i ponowne pomiary | Czy plan części zamiennych jest odpowiednio finansowany |
| Monitorowanie w terenie | Zwroty według kategorii objawów wraz z datami | Czy kryteria akceptacji są nadal właściwe |
Przykład praktyczny: plan jakości dla linii okularów z kamerą i etui
Jest to scenariusz hipotetyczny, a nie projekt klienta. Ma ilustrować sposób, w jaki etapy wpisują się w program, a nie przedstawiać wynik.
Załóżmy, że marka składa pierwszą kolejność dotyczącą okularów z kamerą w zestawie z etui, wprowadzając je do kanału o dwuletnim cyklu życia, w którym stosuje się model serwisowy oparty na magazynie centralnym. Plan jakości opracowuje się na podstawie pięciu rodzajów dowodów, których wymaga reklamacja dotycząca ładowania.
Wartość odniesienia. Przed produkcją pierwszego egzemplarza marka opracowuje protokół ładowania: określony stan początkowy na końcu linii, nazwany zasilacz ścienny, kryterium zakończenia wyrażone jako próg prądu, liczbę egzemplarzy oraz zakres temperatury otoczenia. Katalogową wartość ≤2 h zapisuje się jako górną granicę, a nie cel, ponieważ katalog nie publikuje warunków, a w przeciwnym razie marka dokonywałaby pomiarów względem liczby pozbawionej znaczenia.
Kontrola ogniwa. Podczas inspekcji przy przyjęciu marka weryfikuje pojemność względem opublikowanej wartości i sprawdza oznaczenie ogniwa względem listy materiałowej. Podmiana w obrębie tolerancji jest bowiem jedyną usterką, która nie ujawniłaby się podczas inspekcji przy przyjęciu, lecz stałaby się widoczna w drugim roku.
Kontrola interfejsu. Marka prosi dostawcę o wskazanie interfejsu ładowania dla każdego modelu w zamówieniu. W przypadku czterech modeli okularów z kamerą wyposażonych w etui, dla których nie opublikowano interfejsu, odpowiedź otrzymuje się w formie pisemnej przed złożeniem zamówienia, a arkusz inspekcji opracowuje się z uwzględnieniem tej informacji, a nie założenia.
Kontrola etui. Marka dodaje etap inspekcji etui wraz z odrębnym rejestrem: pojemność w miliamperogodzinach względem opublikowanej wartości, osadzenie oraz przeniesienie ładunku z etui do okularów. Ponieważ dla L2 Utral opublikowano dwie różne pojemności, arkusz inspekcji zawiera pole pojemności, a etui dostarczone o niewłaściwej pojemności stanowi podstawę do odrzucenia, a nie jedynie obserwacji.
Plan próbkowania. Marka pobiera próbkę z każdej partii, rejestruje rozrzut wartości i ustala regułę określającą skutki szerokiego rozrzutu: eskalację przed wysyłką partii, a nie uznanie wartości średniej za wystarczającą.
Pętla terenowa. Arkusz zwrotów zawiera pięć kategorii objawów, a przegląd kwartalny porównuje ich strukturę z kryteriami. Pierwszy przegląd wykazuje, że kategoria „przypadek nie utrzymuje ładunku” jest na tyle duża, że uzasadnia osobną pozycję części zamiennej. To decyzja, którą podjęły dane, a której kupujący nie mógłby podjąć na podstawie katalogu.
W rezultacie powstaje program, który może odrzucać partie, model wyceny zwrotów, który można wycenić, oraz rejestr roszczeń, który wytrzyma przegląd u detalisty.
Rzetelna podstawa deklaracji jakości ładowania
Warto być precyzyjny: publikujemy czas ładowania dokładnie tak, jak podaje go katalog, oznaczamy warunki testów jako niepublikowane oraz stwierdzamy, że dla żadnego modelu z tej serii nie dysponujemy danymi o liczbie cykli, skuteczności ładowania, prądzie wejściowym, trwałości styków cyklicznych, bezpiecznym zakresie temperatur ładowania ani masie etui. Gdy potrzebna jest deklaracja o ładowaniu kierowana do klienta, jej rzetelną podstawą jest wynik zmierzony przez kupującego według protokołu, który sam opracował.
Ta sama granica dotyczy dostępnych danych. Publikujemy pojemność ogniwa dla każdego wiersza w formularzu katalogu, w tym dla wierszy z dwoma ogniwami jako wartości ogniw podane liczbowo, ale nie publikujemy wartości łącznej wyliczonej w ich miejsce, ponieważ suma przedstawiona tak, jakby była wartością katalogową, będzie cytowana jako taka. Publikujemy 158 g dla zestawu okularów MT6, uwzględniając baterię i kamerę, ale bez składanego etui do ładowania. Nie publikujemy masy żadnego innego modelu ani samego etui. Nie publikujemy również numerów certyfikatów dla poszczególnych modeli, ponieważ certyfikacja eksportowa, którą dysponuje nasz katalog, jest możliwością firmy, a nie wartością wiersza dotyczącą konkretnego modelu.
Nie formułujemy również żadnych deklaracji dotyczących widzenia, zdrowia ani ochrony oczu dla żadnego produktu na żadnym rynku. Deklaracja jakości ładowania nie jest deklaracją dotyczącą zdrowia i właśnie dlatego wymaga opartego na danych protokołu.
Co negocjować i co zapisać. Sam plan jakości można negocjować pod względem wielkości próbek, częstotliwości kontroli i progów eskalacji. Warto to robić, ponieważ wiąże się z nakładem dostawcy. Kryteriów nie można: stan początkowy, kryterium końcowe, oznaczenie ogniwa i limity akceptacji należy ująć w zamówieniu, dzięki czemu partia, która ich nie spełnia, będzie partią, którą można odrzucić. Należy nałożyć obowiązek zgłaszania zmian dotyczący ogniwa, etui, złącza i oprogramowania oraz obowiązek ponownego wydania pakietu dokumentacji, ponieważ niezgłoszona zmiana zostanie wykryta w terenie, a nie podczas kontroli odbiorowej.
Następny krok. Prześlij nam modele, ilości i docelowy rynek, a powiemy, które rozwiązania dotyczące ładowania są dostępne dla danego wymagania, które opublikowane wiersze można wykorzystać do opracowania protokołu oraz które dane trzeba ustalić na własnych egzemplarzach. Same rozwiązania opisano w sekcji rozwiązania dotyczące ładowania i interfejsy; ten sam temat jest przedstawiony od strony praktyki w sekcji wydajność ładowania w warunkach rzeczywistych, a opublikowane ograniczenia zestawiono w sekcji ograniczenia i wady ładowania.


