
La capacidad de producción de gafas inteligentes funciona como una cadena de colas y no como una cifra única, y esa es toda la explicación de por qué dos fábricas que cotizan la misma cifra pueden entregar en fechas completamente distintas. Cada etapa de una serie de producción tiene su propia cola, cada cola tiene su propia tasa de servicio y su pedido las atraviesa todas en secuencia. La cifra que un proveedor denomina capacidad suele ser la tasa de servicio de una etapa —la línea de montaje—, que es la etapa más visible y, con frecuencia, no la que determina la fecha. Esta página recorre la cadena etapa por etapa, muestra dónde suele estar la restricción en un producto como el nuestro y explica qué debe incluir una declaración de capacidad para poder verificarse.
La capacidad de producción de gafas inteligentes funciona como una cadena de colas
La conclusión y el lector para el que está escrita
Cada etapa de una serie de producción es una cola con su propia tasa de llegada y su propia tasa de servicio, y toda la serie constituye una cadena de colas. El tiempo total que tarda su pedido es la suma del tiempo de espera y del tiempo de trabajo en cada etapa, por lo que dos fábricas con la misma capacidad de línea pueden diferir en semanas para un mismo pedido. El comprador que comprende esto deja de preguntar «cuánto pueden fabricar» y empieza a preguntar «cuál es la cola más larga para mi configuración», porque es la única pregunta cuya respuesta cambia el calendario.
El lector es un responsable de compras deSupply en el lado de la marca, un comprador de canal o un importador. Tiene cotizaciones en mano y necesita saber cuáles describen un plan y cuáles describen una capacidad. Lo que gestiona no es la tasa de producción en sí, sino la fecha en la que se fabricará su pedido y el riesgo de que esa fecha dependa de algo sobre lo que nunca preguntó.
Por qué la tasa de montaje no es el factor correcto para comparar
La capacidad de montaje se cotiza porque es fácil de cotizar y resulta tranquilizadora. También es la etapa donde una fábrica ofrece la menor diferenciación y la mayor flexibilidad, ya que la capacidad de montaje normalmente puede ampliarse con o un segundo turno más rápido que cualquier otra etapa. Las etapas que no pueden ampliarse con rapidez son las que tienen una cola física delante: componentes comprados a la espera de llegar, lotes a la espera de inspección de entrada, unidades a la espera de una franja de programación o unidades a la espera de una estación de pruebas.
Esta es también la razón por la que el alcance del producto cambia la respuesta de forma tan drástica. Un modelo con cámara tiene un módulo de cámara que debe llegar antes de poder montarse, una etapa de integración de firmware que un producto de audio Bluetooth no tiene y un perfil de defectos diferente al final. Cotizar una única tasa para toda la gama equivale a cotizar el caso de audio, porque es el caso con la cadena más corta; en la práctica, ambos difieren considerablemente más de lo que el comprador espera.
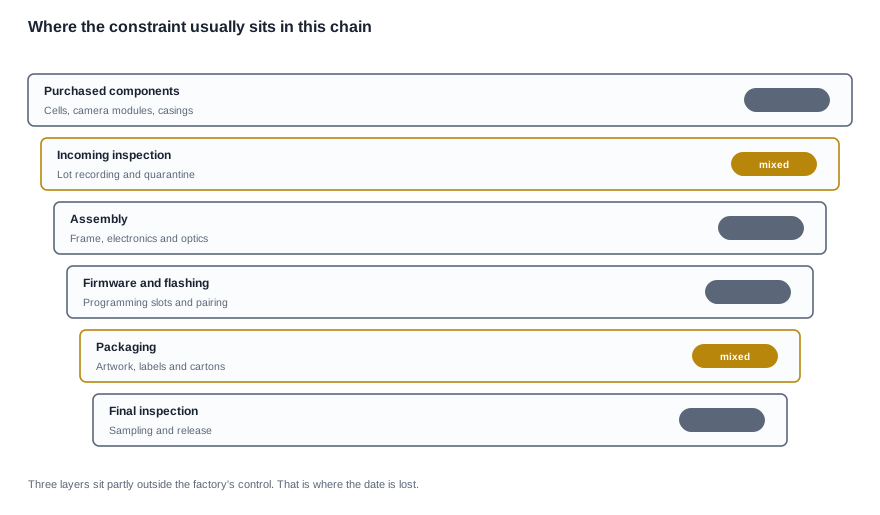
Las etapas por las que atraviesa una serie de producción de gafas inteligentes
Siete etapas y lo que consume cada una
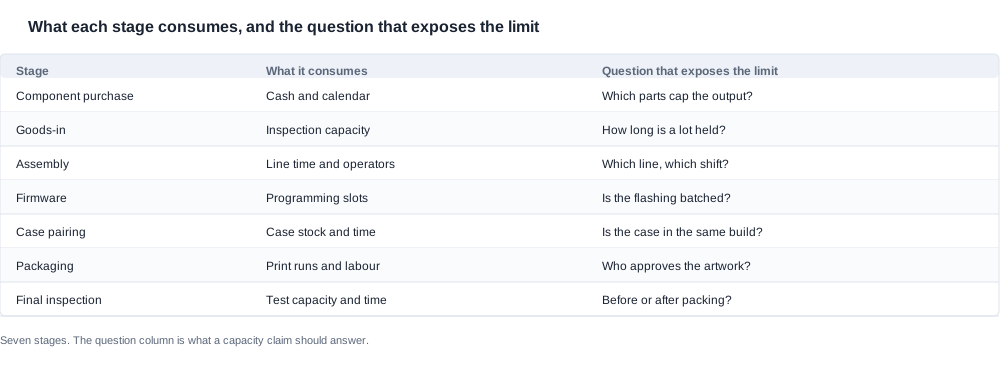
El flujo anterior es la secuencia. La tercera columna de la tabla siguiente es la parte más importante, porque indica la pregunta que revela el límite de cada etapa.
| Etapa | Lo que consume | Pregunta que revela el límite |
|---|---|---|
| Compra de componentes | Capital y calendario | ¿Qué componentes limitan la producción? |
| Recepción de mercancía | Capacidad de inspección | ¿Cuánto tiempo se retiene un lote? |
| Montaje | Tiempo de línea y operarios | ¿Qué línea y qué turno? |
| Firmware | Franjas de programación | ¿La programación se realiza por lotes? |
| Emparejamiento de cajas | Existencias de cajas y tiempo | ¿La caja está incluida en la misma serie de producción? |
| Envasado | Tiradas de impresión y mano de obra | ¿Quién aprueba el diseño? |
| Inspección final | Capacidad y tiempo de pruebas | ¿Antes o después del empaquetado? |
Las etapas que controla el comprador
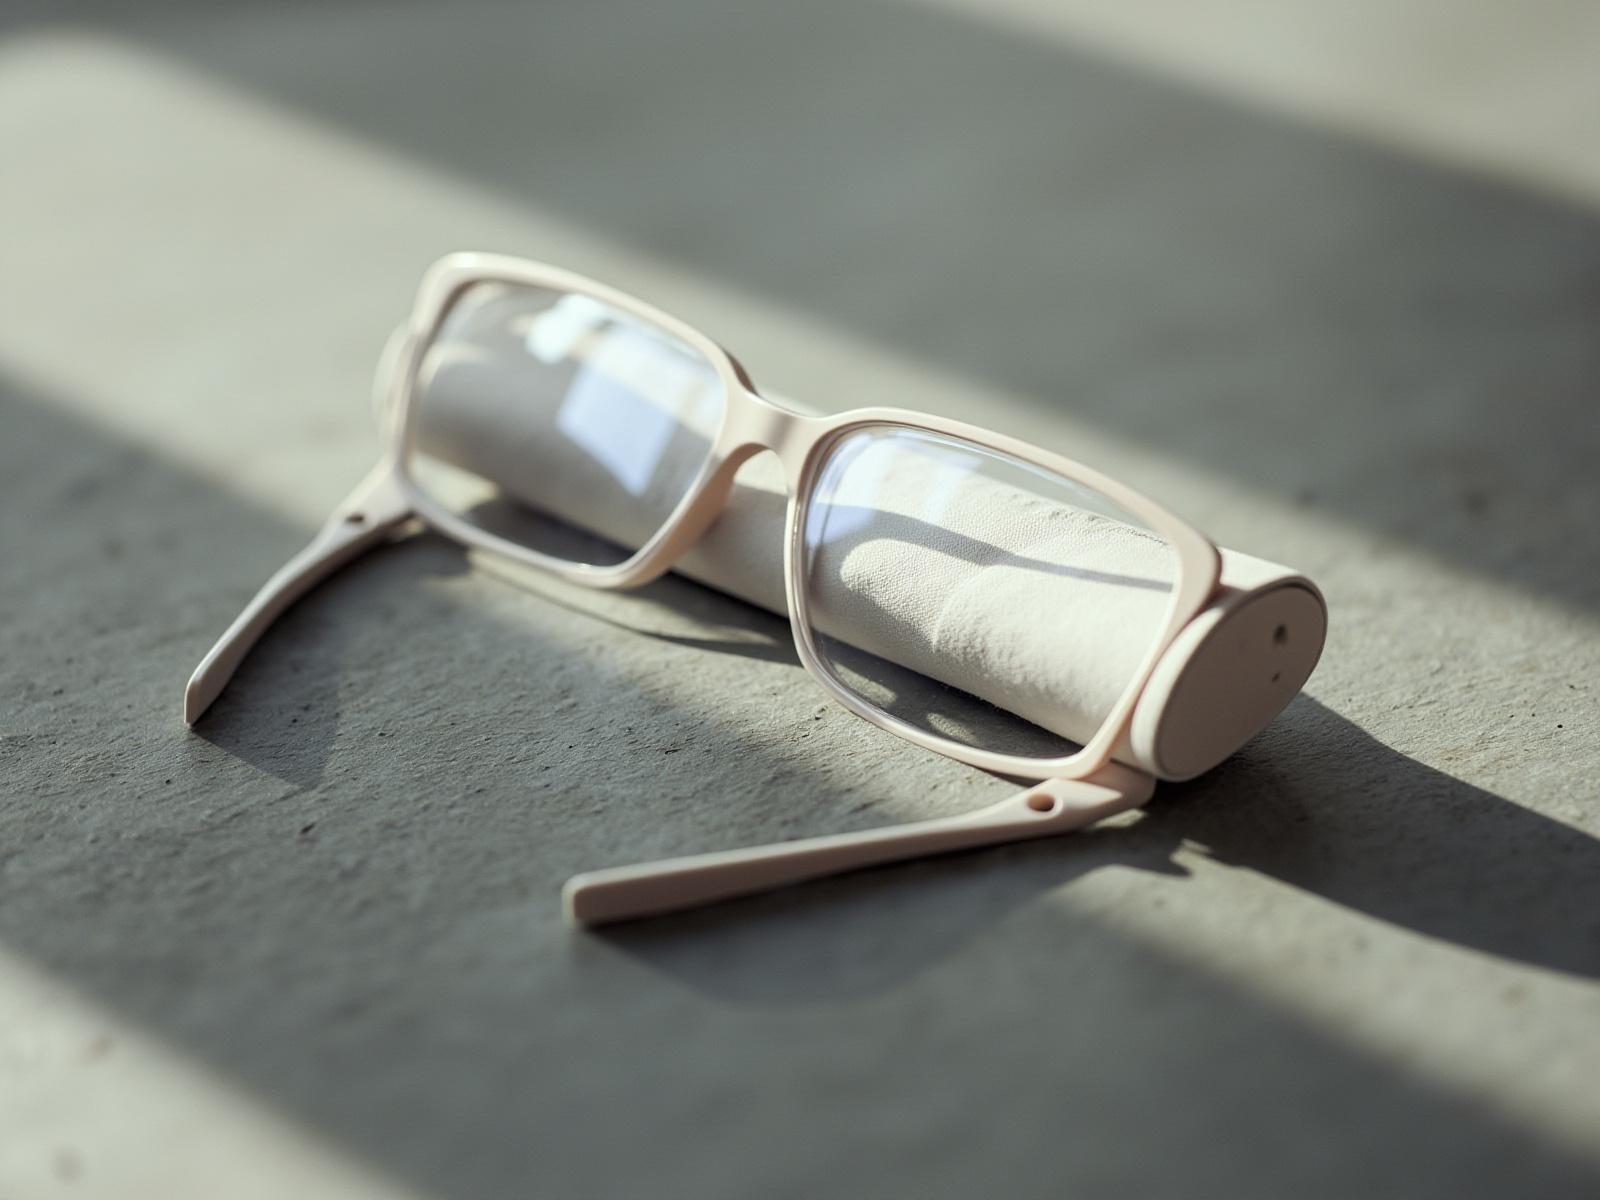
Tres de las siete etapas dependen en parte del comprador, y quien las considera responsabilidad de la fábrica está pasando por alto las palancas de control disponibles. La compra de componentes comienza con un pronóstico que controla el comprador: la firmeza con la que se mantiene un pronóstico determina cuánta celda y suministro de módulos está dispuesto a almacenar la fábrica por usted. El envasado comienza con el diseño, y su aprobación recae en el lado del comprador de la línea, con más responsables de aprobación de lo que nadie espera; es una etapa que puede comprimirse fácilmente acordando de antemano una fecha límite de revisión.
El emparejamiento de estuches es el tercer factor, y es el que los compradores casi nunca consideran. Si el estuche se integra en la misma unidad de producción que las gafas o se suministra por separado, cambia la lista de materiales, la secuencia de empaquetado y el número de unidades que la línea debe gestionar. Nuestro catálogo hace visible esta diferencia: el L1 Pro, el CY05 y el CY03 se publican con un estuche de 1400 mAh; el L2 Utral, con un estuche de 900 o 1400 mAh; el MT6, con un estuche plegable de 1200 mAh; el KY06 y el MT5, con un estuche cuya capacidad no se publica; y el V03 Pro, sin estuche. Un programa que combina una producción con estuche y otra sin estuche tiene dos rutas de lista de materiales, no una.
Por qué las etapas no tienen la misma duración
Las siete etapas no son comparables en duración, y la tentación de tratarlas como si lo fueran produce.programaciones incorrectas. La compra de componentes se mide en semanas y está fuera del control de la fábrica. La recepción de materiales se mide en horas, pero con frecuencia constituye una cola de espera más que un tiempo de trabajo. El montaje se mide en minutos por unidad y es la etapa que con mayor probabilidad se cotiza como una tasa. El firmware se procesa por lotes, por lo que un pedido pequeño espera a un lote en lugar de programarse de forma individual. La inspección final se mide en minutos de banco de pruebas, y la ubicación del punto de muestreo —antes o después del empaquetado— determina si un defecto se detecta en un punto donde todavía puede corregirse o en uno donde solo puede registrarse.
La consecuencia es que la etapa con la mejor tasa suele ser la que menos influye en la fecha, mientras que la etapa con la peor tasa suele ser la que nadie cotiza. Un comprador que dedica dos rondas a negociar la tasa de montaje ha optimizado el único factor que nunca fue vinculante. Es fácil caer en la sustitución de esfuerzos porque la tasa de montaje es la única cifra que ambas partes pueden mencionar sin nombrar a un proveedor, un subproveedor o un componente, mientras que las preguntas que revelarían la restricción real obligan a nombrar esas cosas.
Cómo identificar la restricción vinculante
Criterios para evaluar una afirmación de capacidad
Antes de poder localizar la restricción, necesita criterios con los que evaluar cualquier afirmación, ya que una afirmación que se putting en tela de juicio más adelante debe evaluarse con respecto a algo escrito de antemano, no según una impresión. Bastan cinco criterios, y cada uno puede responderse con un documento en lugar de una conversación. El primero es si la tasa se cotiza para la configuración exacta del pedido. El segundo es si la tasa describe unidades montadas o unidades terminadas y empaquetadas. El tercero es si el periodo que cubre la tasa es un pico o un promedio. El cuarto es si se indica el coste de preparación de cada configuración del pedido. El quinto es si la afirmación se ha obtenido del sistema de producción o se ha determinado de otra forma.
Esos cinco criterios constituyen la base de la lista corta. Dos fábricas pueden ser ambas creíbles y, aun así, no ser adecuadas. Esto ocurre cuando una cotiza una tasa aplicable a una configuración diferente y la otra cotiza una tasa aplicable a la suya. Compararlas por precio entonces premia la respuesta equivocada, un equilibrio que conviene mencionar antes de empezar, no después.
Las preguntas que debe hacer y las señales de alerta que debe registrar
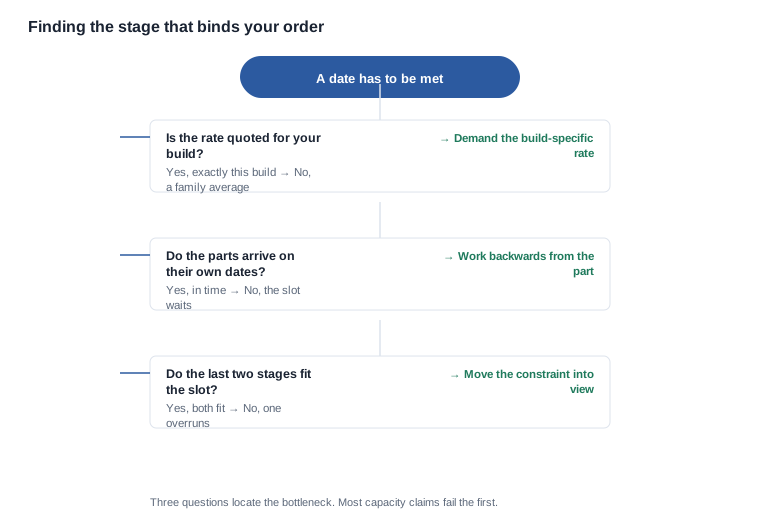
Cuatro preguntas localizan la restricción, y el diagrama de decisión indica la secuencia. La primera es la que más afirmaciones de capacidad incumplen, porque una tasa cotizada para una familia de productos, en lugar de para su configuración, no puede recalcularse para su caso. La tercera es una pregunta de planificación de la producción sobre la parte final de la cadena, y detecta el caso habitual en que la producción termina, pero la mercancía aún no puede enviarse.
Las señales de alerta que conviene registrar para cada afirmación son las siguientes: una tasa que no varía cuando cambia la configuración, lo que sugiere que no se ha derivado de la línea; una unidad de producción no indicada; un periodo descrito como típico, en lugar de nombrado con precisión; y una cifra presentada como el total de la instalación cuando la pregunta se refería a una sola línea. Ninguna de ellas prueba que el proveedor no sea fiable. Cada una constituye un motivo para hacer una pregunta más, y un proveedor que la responde con claridad demuestra exactamente la capacidad que usted intenta contratar.
Tres preguntas que la localizan
El gráfico de decisión muestra la secuencia. La primera pregunta es aquella en la que fracasan la mayoría de las declaraciones de capacidad, porque una tasa citada para una familia de productos, en lugar de para tu pedido, no se puede recalcular para tu pedido. La segunda localiza la restricción en la cadena de suministro, no en la fábrica, y merece la pena porque la respuesta te indica si el riesgo del cronograma es compartido o recae enteramente sobre ti. La tercera es una pregunta de planificación de la producción sobre el extremo final de la cadena, y es la que detecta el caso habitual en que la fabricación termina pero los productos aún no se pueden enviar.
El resultado de las tres es una frase que puedes adjuntar al pedido: para esta configuración, con esta cantidad, la etapa limitante es esta, y esto es lo que tendría que cambiar para que fuera otra. Esa frase es lo más útil que puede aportar una conversación sobre capacidad y vale más que cualquier tasa.
Rastrear una afirmación hasta sus datos de origen
Una declaración de capacidad derivada del número de líneas, el patrón de turnos y el tiempo de ciclo puede contrastarse con tu propio pedido. Una declaración basada en un objetivo de ventas no se puede verificar en absoluto: solo se puede aceptar como cierta. La diferencia se nota en la información que el proveedor decide facilitar. Si la derivación está disponible, obtendrás el número de líneas, el número de turnos y el tiempo de ciclo de tu pedido, y podrás recalcular la tasa para tu cantidad y tu número de variantes. Si no lo está, obtendrás una cifra que no cambia al modificar la configuración, la señal más clara disponible de que la cifra no se ha derivado del sistema de producción en absoluto.
Hay otra forma de leer los datos que también conviene dominar. Solicita la tasa para la misma configuración con dos cantidades distintas. Una fábrica que opera con una línea estable mostrará una tasa prácticamente constante, porque se aplica el mismo tiempo de ciclo. Una fábrica que ofrezca un promedio mostrará una tasa que cambia con el volumen, porque el promedio se ha desplazado. La primera es una tasa; la segunda, una combinación de varias tasas en la que se oculta el peso de cada una.
Rastrear una declaración de capacidad hasta sus datos de origen
Qué debe incluir una declaración completa
Una declaración completa de capacidad, para esta categoría, debe indicar el alcance del producto, la unidad, la posición de la cadena a la que se refiere la tasa, el efecto de tu configuración en la tasa y el periodo que abarca la tasa. Una declaración que omita el tercero de esos elementos —si la cifra describe unidades ensambladas o unidades terminadas y empaquetadas— presenta la omisión más habitual, y es importante, porque el empaquetado, la programación y la inspección tienen lugar después del ensamblaje y cada uno consume capacidad.
El quinto elemento es el que determina si una cifra puede servir, siquiera, para planificar. Una cifra correspondiente a una semana pico y otra correspondiente a un mes promedio son números distintos, y solo la segunda puede servir como plan. La mayoría de las declaraciones de capacidad se presentan cuando la fábrica está más ocupada, porque es el momento en que la cifra suena mejor, y un comprador que la tome como cierta planificará con una cifra que no volverá a darse.
La trampa de las cifras aparentemente comparables
Una advertencia se aplica a toda la categoría. Dos cifras que parecen idénticas pueden describir cosas distintas, y el caso más habitual de esto en una especificación de producto es la unidad de medida. La capacidad de celdas indicada para un paquete y la capacidad de celdas indicada para una celda son la misma cifra en la misma unidad, pero no la misma cantidad, porque el paquete incorpora un circuito de protección y una carcasa. Lo mismo sucede con las cifras de capacidad: una tasa de unidades ensambladas y otra de unidades terminadas se expresan en la misma unidad, pero no son el mismo número. Cuando dos proveedores ofrezcan una cifra en la misma unidad, determina qué nivel representa cada una antes de compararlas; de lo contrario, la comparación mostrará una brecha de especificación cuando solo existe una diferencia en lo que se está contando.
Existe una trampa relacionada en las cifras de duración. El plazo de entrega, el tiempo de ciclo y el tiempo de espera se miden todos en días, y ninguno es intercambiable con otro. El tiempo de ciclo describe el trabajo; el de espera, la espera; y el plazo de entrega es la suma de ambos. Citar los tres con una sola palabra —duración— es la forma en que una fábrica transparente sobre su trabajo acaba comparándose con una cifra que excluye la espera, y la espera suele ser la mayor de las dos magnitudes.
Qué datos de producción incluye nuestro catálogo y cuáles no
Cómo debe evaluar un comprador una fábrica sin ver la línea de producción
Los capítulos anteriores describen la cadena. Existe una segunda forma de saber dónde se encuentra la restricción de un proveedor, y no le cuesta nada a un proveedor honesto, pero le cuesta bastante a uno que no lo sea del todo: preguntar qué harían si su pedido llegara en medio de su semana de mayor actividad. Una fábrica cuya cadena tenga margen al principio describirá una regla de prioridad y un espacio de tiempo. Una fábrica cuya cadena ya esté completa explicará cómo funciona la cola, quién tiene prioridad y qué tendría que cambiar.
Esa respuesta es más informativa que cualquier tasa, porque revela la naturaleza de la restricción, no su magnitud. También genera los dos documentos que conviene conservar en el expediente. El primero es la regla de asignación, por escrito, indicando quién tiene prioridad durante un periodo restringido y cómo se decide. El segundo es el plazo de aviso, porque un espacio de tiempo sin plazo de aviso puede desplazarse sin avisarte.
La prueba práctica de la respuesta de un proveedor es si es concreta. «Haríamos lo posible» no es una regla de asignación. «Su lote se fabricaría en la primera ventana disponible después de que termine la campaña actual, y confirmaríamos el espacio de tiempo en un plazo de tres días laborables desde el pago del depósito» sí lo es. La diferencia entre ambas respuestas distingue a un proveedor que ya ha programado esto antes de a otro que no lo ha hecho.
Otra pregunta debe formar parte de la misma ronda, y es la que distingue a un fabricante de una empresa comercial sin que ninguna de las partes tenga que hacer declaraciones sobre sí misma. Pregunte qué etapas de la secuencia se realizan en la instalaciones que presenta la oferta y cuáles se realizan en otros lugares. Un proveedor que responde «todas, aquí» está haciendo una afirmación sobre su propia operación que el comprador puede comprobar más adelante solicitando el registro de producción y el registro de recepción de mercancía. Un proveedor que responde con honestidad e indica dos o tres etapas que corresponden a un subproveedor también estáeka provideciéndole información igual de útil, porque esas son las etapas que no debe esperar que estén cubiertas por el plazo de entrega de la oferta.
Esa respuesta también resuelve dónde recae el riesgo. Una etapa realizada internamente es una etapa que la fábrica puede reprogramar; una etapa realizada por otro llega cuando llega. No es una crítica al proveedor —el suministro por subproveedores es habitual en esta categoría y, a menudo, la única solución comercialmente viable para un módulo especializado—, pero sí cambia qué preguntas conviene hacer. La pregunta pasa de «¿cuánto tiempo tarda?» a «¿qué ocurre cuando llega tarde?», una pregunta cuya respuesta es mucho más útil.
Dónde queda resuelta nuestra propia documentación
Todo lo que declara nuestra documentación es algo que respaldamos, y todo lo que no declara es una cuestión que corresponde al expediente del propio proveedor. Las filas publicadas se reproducen tal como las proporciona el catálogo, las abiertas se identifican como abiertas y ninguna fila abierta se completa con datos generales del proveedor. Si un comprador basa una reclamación en una cifra estimada, encontrará el error en los datos de campo y no en la cotización, y la corrección siempre costará más que la pregunta previa.
Estas son las filas que resuelven nuestros datos publicados. El catálogo contiene veintiocho modelos: once modelos con cámara, ocho modelos de audio, tres modelos deportivos y seis entradas adicionales: el marco de RA, los tres modelos infantiles, el modelo electrocrómico y el modelo de conducción ósea. La resolución de la cámara se publica para once modelos: ocho megapíxeles en ocho de ellos y trece megapíxeles en tres. La protección IP54 aparece únicamente en el V06 y el S7. Las capacidades de batería publicadas van de 40 mAh a 290 mAh, y cada nivel es una compra independiente con su propia disponibilidad, por lo que la etapa de compra depende del nivel de batería y no del modelo. El tiempo de carga se publica para todos los modelos: veintiséis en dos horas o menos, y el D17 y el ZH12 en aproximadamente una hora. El peso unitario se publica únicamente para un modelo, el MT6, con 158 gramos para el cuerpo de las gafas, incluida la batería y la cámara y excluido el estuche plegable de 1200 mAh, cuyo propio peso no se publica.
Las filas que dejamos abiertas deliberadamente
Estas son las filas que no publicamos:
-
No se publican el número de unidades por línea, la producción diaria, la duración de las etapas ni la capacidad total resultante. Una cifra fija sería incorrecta para la mayoría de los pedidos con los que se comparara, por lo que la evaluación analiza las etapas de su propio lote.
-
El peso unitario se publica únicamente para un modelo; no se publica el peso del marco sin componentes para ningún modelo de la gama.
-
No se publican los números de pieza de los sensores, los números de informe de las pruebas de protección ni los números de certificación. Nuestro catálogo de productos incluye una página de certificación de exportación a nivel de empresa, pero no contiene una fila de certificación por modelo.
-
La versión de Bluetooth de los modelos con cámara no se publica en sus filas, por lo que la configuración de esos lotes debe determinarse, no presuponerse.
Envíanos los modelos, las cantidades y el mercado objetivo, y te diremos qué configuraciones existen, de qué etapas depende cada una y qué partes de la cadena cubren los datos publicados para tu proyecto.
Lecturas relacionadas


