
La capacità produttiva di occhiali smart funziona come una catena di code anziché come un singolo numero, e questa è l’intera spiegazione del perché due fabbriche che citano lo stesso valore possono consegnare in date completamente diverse. Ogni fase di una produzione ha la propria coda, ogni coda ha il proprio tasso di servizio e il tuo ordine le attraversa tutte in sequenza. Il valore che un fornitore definisce come capacità è solitamente il tasso di servizio di una sola fase — la linea di assemblaggio — che è la fase più visibile e, frequentemente, non quella che determina la data. Questa pagina illustra la catena fase per fase, mostra dove si trova di solito il vincolo in un prodotto come il nostro e spiega che cosa deve includere un'indicazione di capacità prima di poter essere verificata.
La capacità produttiva di occhiali smart funziona come una catena di code
La conclusione e il lettore cui è destinata
Ogni fase di una produzione è una coda con il proprio tasso di arrivo e il proprio tasso di servizio, e l'intera produzione è una catena di code. Il tempo totale richiesto dal tuo ordine è la somma del tempo di attesa e del tempo di lavorazione in ciascuna fase, ecco perché due fabbriche con la stessa capacità di linea possono essere distanti settimane per lo stesso ordine. L'acquirente che comprende questo smette di chiedere «quanto potete produrre» e inizia a chiedere «qual è la coda più lunga per la mia configurazione», perché è l'unica domanda la cui risposta modifica il programma di produzione.
Il lettore è un responsabile degli approvvigionamenti lato brand, un acquirente di canale o un importatore. Ha tra le mani diverse quotazioni e deve sapere quali descrivono un piano e quali descrivono una capacità operativa. Ciò che sta gestendo non è il ritmo di produzione in sé, ma la data in cui il suo ordine viene costruito e il rischio che tale data dipenda da qualcosa su cui non ha mai chiesto informazioni.
Perché il tasso di assemblaggio è l'elemento sbagliato da confrontare
La capacità di assemblaggio viene citata perché è facile da quantificare e rassicurante. È anche la fase in cui una fabbrica presenta la minore differenziazione e la massima flessibilità, perché la capacità di assemblaggio può di solito essere aumentata con straordinari o un secondo turno più rapidamente rispetto a qualsiasi altra fase. Le fasi che non possono essere ampliate rapidamente sono quelle che hanno davanti una coda fisica: componenti acquistati in attesa di arrivare, lotti in attesa del controllo in ingresso, unità in attesa di uno slot di programmazione, unità in attesa di una postazione di collaudo.
Questo è anche il motivo per cui l'ambito del prodotto modifica la risposta in modo così drammatico. Un modello con telecamera dispone di un modulo della telecamera che deve arrivare prima che il prodotto possa essere assemblato, di una fase di integrazione del firmware che un prodotto audio Bluetooth non ha e di un profilo di difetti diverso nella fase finale. Citare un unico tasso per l'intera gamma significa citare il caso audio, perché è il caso con la catena più breve — e in pratica i due differiscono per molto più di quanto l'acquirente si aspetti.
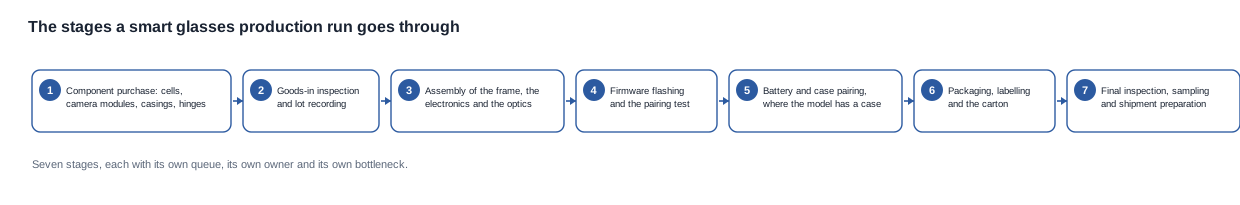
Le fasi attraversate da una produzione di occhiali smart
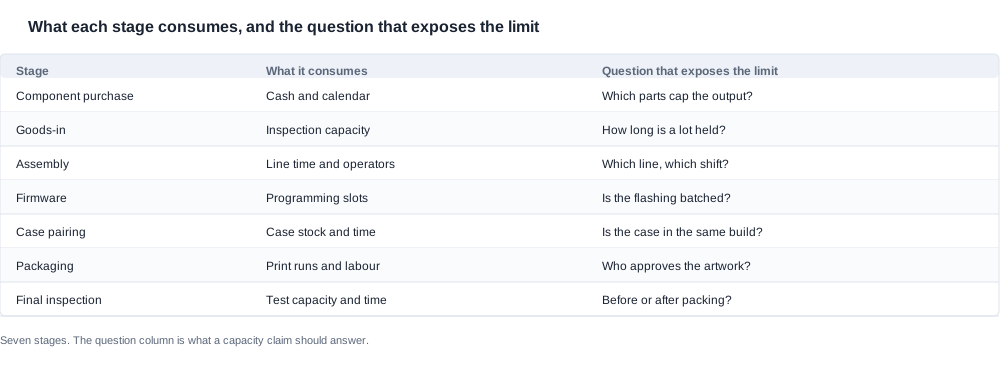
Sette fasi e ciò che ciascuna consuma
Il flusso riportato sopra è la sequenza. La terza colonna della tabella seguente è la parte più importante, perché indica la domanda che rivela il limite di ciascuna fase.
| Fase | Che cosa consuma | Domanda che rivela il limite |
|---|---|---|
| Acquisto dei componenti | Denaro e calendario | Quali componenti limitano la produzione? |
| Ingresso merci | Capacità di controllo | Per quanto tempo viene trattenuto un lotto? |
| Assemblaggio | Tempo di linea e operatori | Quale linea, quale turno? |
| Firmware | Slot di programmazione | La programmazione viene eseguita in lotti? |
| Abbinamento delle custodie | Scorte di custodie e tempo | La custodia è inclusa nella stessa produzione? |
| Imballaggio | Tipografie e manodopera | Chi approva i materiali grafici? |
| Controllo finale | Capacità e tempo di collaudo | Prima o dopo l'imballaggio? |
Le fasi controllate dall'acquirente
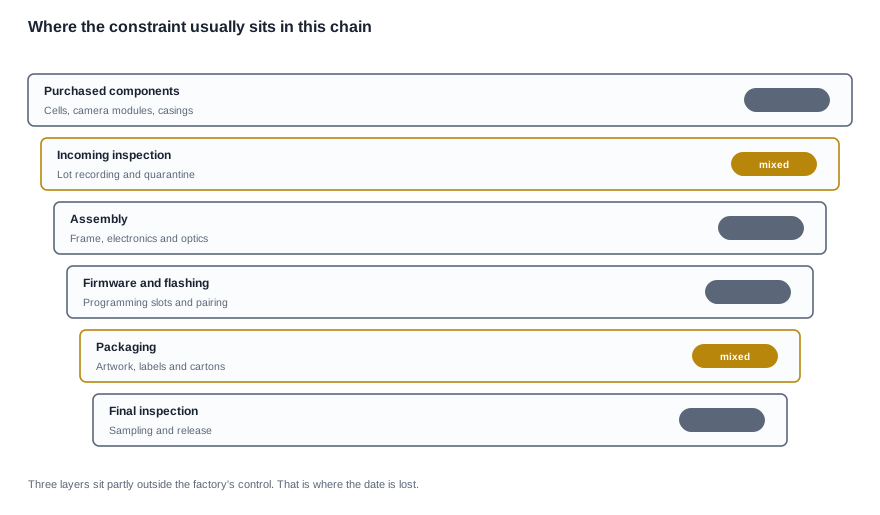
Tre delle sette fasi dipendono in parte dall'acquirente, che, se le considera interamente di responsabilità della fabbrica, non sta sfruttando i propri strumenti di azione. L'acquisto dei componenti inizia da una previsione controllata dall'acquirente: quanto una previsione è vincolante determina quanta scorta di celle e moduli la fabbrica è disposta a detenere per tuo conto. L'imballaggio inizia dai materiali grafici e la loro approvazione si trova dal lato dell'acquirente, con più approvatori di quanti chiunque si aspetti — una fase che può essere ridotta facilmente fissando in anticipo un termine per la revisione.
Il pairing della custodia è il terzo, ed è quello che gli acquirenti raramente prendono in considerazione. Il fatto che la custodia sia confezionata con gli occhiali o fornita separatamente modifica la distinta base, la sequenza di confezionamento e il numero di unità che la linea deve gestire. Il nostro catalogo rende visibile la portata di questa differenza: L1 Pro e CY05, così come CY03, sono pubblicati con una custodia da 1400 mAh; L2 Utral, con una custodia da 900 o 1400 mAh; MT6, con una custodia pieghevole da 1200 mAh; KY06 e MT5, con una custodia la cui capacità non è pubblicata; e V03 Pro, senza alcuna custodia. Un programma che abbina una versione con custodia a una versione senza custodia presenta due percorsi nella distinta base, non uno.
Perché le fasi non hanno la stessa durata
Le sette fasi non sono confrontabili in termini di durata, e la tentazione di trattarle come se lo fossero genera pianificazioni inadeguate. L’acquisto dei componenti viene misurato in settimane ed è al di fuori del controllo della fabbrica. Il ricevimento delle merci viene misurato in ore, ma è spesso una coda di attesa anziché un tempo di lavoro. Il montaggio viene misurato in minuti per unità ed è la fase più probabile a essere indicata come tasso. Il firmware viene elaborato in lotti, quindi un ordine di piccole dimensioni attende un lotto anziché essere programmato singolarmente. L’ispezione finale viene misurata in minuti per postazione di test, e la posizione del punto di campionamento — prima o dopo la confezionamento — determina se un difetto viene individuato in un momento in cui può ancora essere corretto o soltanto registrato.
Di conseguenza, la fase con il tasso migliore è generalmente quella con la minore influenza sulla data, mentre la fase con il tasso peggiore è generalmente quella che nessuno indica. Un acquirente che ha dedicato due round di negoziazione al tasso di montaggio ha ottimizzato l’unico parametro che non è mai stato vincolante. È facile cadere nella tentazione di sostituire l’impegno su una fase con un altro, perché il tasso di montaggio è l’unico numero di cui entrambe le parti possono parlare senza nominare un fornitore, un subfornitore o un componente, mentre le domande che individuerebbero il vincolo reale richiedono di nominare proprio questi elementi.
Individuare il vincolo
I criteri per valutare un’indicazione di capacità
Prima di poter individuare il vincolo sono necessari criteri rispetto ai quali valutare l’indicazione, perché un’indicazione che verrà contestata in seguito deve essere valutata in base a qualcosa messo per iscritto in anticipo, non a un’impressione. Cinque criteri sono sufficienti, e ciascuno può essere soddisfatto con un documento anziché con una conversazione. Il primo è se il tasso indicato si riferisce esattamente alla configurazione ordinata. Il secondo è se il tasso descrive unità montate o unità finite e confezionate. Il terzo è se il periodo coperto dal tasso è un picco o una media. Il quarto è se è indicato il costo di preparazione di ciascuna configurazione presente nell’ordine. Il quinto è se l’indicazione è stata ricavata dal sistema di produzione o ottenuta in altro modo.
Questi cinque criteri costituiscono la base della shortlist. Due fabbriche possono essere entrambe credibili e tuttavia non adatte: accade quando una ha indicato un tasso valido per una configurazione diversa, mentre l’altra ha indicato un tasso valido per la vostra configurazione. Confrontarle in base al prezzo premia quindi la risposta sbagliata, un compromesso che conviene mettere sul tavolo prima di iniziare anziché dopo.
Le domande da porre e i segnali d’allarme da registrare
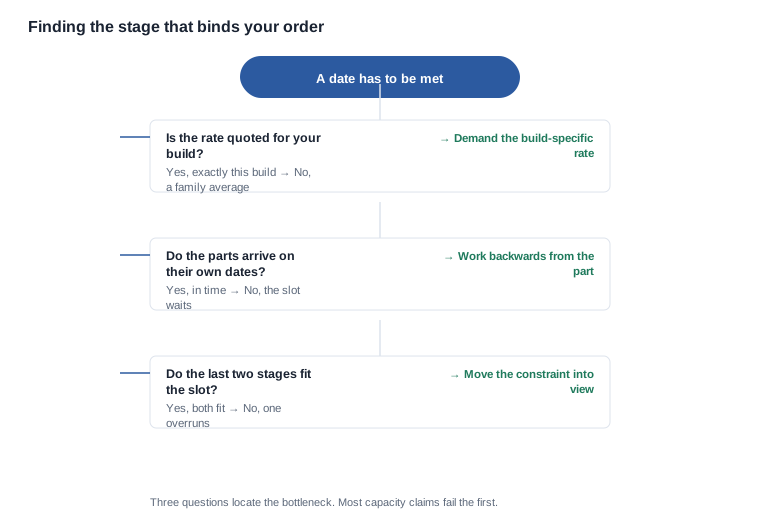
Quattro domande individuano il vincolo, e il grafico decisionale ne indica la sequenza. La prima è quella che la maggior parte delle indicazioni di capacità non supera, perché un tasso indicato per una famiglia di prodotti anziché per la vostra configurazione non può essere ricalcolato per la vostra configurazione. La terza è una domanda di pianificazione della produzione relativa al back end della catena, e intercetta il caso comune in cui la produzione della configurazione è completata, ma le merci non possono ancora essere spedite.
I segnali d’allarme da registrare per ciascuna indicazione sono questi: un tasso che non varia quando cambia la configurazione, il che suggerisce che non sia stato ricavato dalla linea; un’unità dioutput non specificata; un periodo descritto come tipico anziché indicato con precisione; e un dato presentato come totale del sito, quando la domanda riguardava una singola linea. Nessuno di questi elementi dimostra che il fornitore sia inaffidabile. Ciascuno è un motivo per formulare un’ulteriore domanda, e un fornitore che vi risponde in modo chiaro sta dimostrando esattamente la capacità che intendete acquistare.
Tre domande che lo individuano
Il diagramma decisionale indica la sequenza. La prima domanda è quella a cui fallisce la maggior parte delle dichiarazioni di capacità, perché un tasso citato per una famiglia di prodotti anziché per la vostra configurazione non può essere ricalcolato per la vostra configurazione. La seconda individua il vincolo nella catena di fornitura anziché nella fabbrica, ed è utile chiedere questa informazione perché la risposta indica se il rischio del calendario è condiviso o interamente a vostro carico. La terza è una domanda di pianificazione della produzione relativa al back end della catena ed è quella che intercetta il caso più comune: la produzione si conclude, ma le merci non possono comunque essere spedite.
Il risultato delle tre domande è un’unica frase da inserire nell’ordine: per questa configurazione, con questa quantità, la fase vincolante è questa, ed ecco cosa dovrebbe cambiare perché ne sia una diversa. Questa frase è l’informazione più utile che possa produrre una conversazione sulla capacità, ed è più preziosa di qualsiasi tasso.
Ricollegare una dichiarazione ai suoi elementi di base
Una dichiarazione di capacità derivata dal numero di linee, dal pattern dei turni e dal tempo ciclo può essere verificata rispetto al proprio ordine. Una dichiarazione derivata da un obiettivo di vendita, invece, non può essere verificata in alcun modo: può solo essere accettata per fiducia. La differenza si nota in ciò che il fornitore fornisce volontariamente. Se la derivazione è disponibile, riceverete il numero di linee, il numero di turni e il tempo ciclo per la vostra configurazione,allowing di ricalcolare il tasso per la vostra quantità e il numero di varianti. Se non lo è, riceverete un valore che non varia quando modificate la configurazione: è il segnale più chiaro disponibile che il valore non derivi affatto dal sistema di produzione.
Esiste una seconda capacità di analisi che vale la pena acquisire. Chiedete il tasso per la stessa configurazione a due quantità diverse. Una fabbrica che gestisce una linea stabile mostra un tasso sostanzialmente costante, perché si applica lo stesso tempo ciclo. Una fabbrica che cita una media mostra invece un tasso che varia con il volume, perché la media si è spostata. Il primo è un tasso; il secondo è una combinazione di più tassi con pesi nascosti.
Ricollegare una dichiarazione di capacità ai suoi elementi di base
Che cosa contiene una dichiarazione completa
Una dichiarazione di capacità completa, per questa categoria, indica l’ambito del prodotto, l’unità di misura, la posizione nella catena cui si riferisce il tasso, l’effetto della configurazione sul tasso e il periodo coperto dal tasso. Una dichiarazione che omette il terzo elemento — se il valore descrive unità assemblate o unità finite e confezionate — presenta la lacuna più comune, ed è una lacuna importante, perché confezionamento, programmazione e ispezione si svolgono tutti dopo l’assemblaggio e consumano tutti capacità.
Il quinto elemento è quello che determina se un valore può essere pianificato. Un valore settimanale di picco e un valore mensile medio sono numeri diversi, e solo il secondo è utilizzabile per la pianificazione. La maggior parte delle dichiarazioni di capacità viene formulata nel momento in cui la fabbrica è più occupata, perché è il momento in cui il numero suona più positivo, e un acquirente che lo accetta per sta pianificando rispetto a un valore che non si ripeterà.
La trappola del numero dall’aspetto comparabile
Un avvertimento vale per l’intera categoria. Due numeri che sembrano identici possono descrivere cose diverse, e la versione più comune di questo problema in una specifica di prodotto riguarda l’unità di misura. Una capacità di cella citata per un pacchetto e una capacità di cella citata per una cella sono lo stesso valore nella stessa unità, ma non la stessa quantità, perché il pacchetto aggiunge un circuito di protezione e un involucro. Lo stesso vale per i valori di capacità: un tasso di unità assemblate e un tasso di unità finite sono espressi nella stessa unità, ma non sono lo stesso numero. Quando due fornitori offrono un valore nella stessa unità, stabilite quale livello ciascuno descrive prima di confrontarli; in caso contrario, il confronto evidenzierà una differenza nella specifica quando esiste soltanto una differenza in ciò che viene conteggiato.
Esiste una trappola analoga nei valori di durata. Un lead time, un tempo ciclo e un tempo di attesa in coda sono tutti misurati in giorni e nessuno è intercambiabile con gli altri. Il tempo ciclo descrive il lavoro; il tempo di attesa descrive l’attesa; il lead time è la loro somma. Citare tutti e tre con un’unica parola — durata — è il modo in cui una fabbrica onesta sul proprio lavoro finisce per essere confrontata in base a un numero che esclude l’attesa, ed è spesso l’attesa a costituire la componente maggiore.
Quali dati di produzione il nostro catalogo riporta e quali no
Come un acquirente dovrebbe valutare una fabbrica senza vedere la linea
I capitoli precedenti descrivono la catena. Esiste un secondo modo per individuare il vincolo di un fornitore, che costa nulla a un fornitore onesto e parecchio a un fornitore non del tutto onesto: chiedere che cosa farebbe se il vostro ordine arrivasse nel mezzo della sua settimana più impegnativa. Una fabbrica la cui catena ha capacità residua iniziale descriverà una regola di priorità e uno slot. Una fabbrica la cui catena è già al completo descriverà il funzionamento della coda, chi sarà prima di voi e che cosa dovrebbe cambiare.
Questa risposta è più informativa di qualsiasi tasso, perché rivela la natura del vincolo anziché la sua entità. Produce inoltre i due documenti che si vuole avere nel fascicolo. Il primo è la regola di assegnazione, messa per iscritto, che indica chi ha la priorità in un periodo vincolato e come viene decisa. Il secondo è il periodo di preavviso, perché uno slot senza un periodo di preavviso è uno slot che può spostarsi senza avvisarvi.
Il test pratico della risposta di un fornitore è la sua specificità. «Faremo il meglio possibile» non è una regola di assegnazione. «La vostra produzione si svolgerà nella prima finestra dopo la fine della campagna in corso e vi confermeremo lo slot entro tre giorni lavorativi dal versamento dell’acconto» sì. La differenza tra le due risposte è la differenza tra un fornitore che ha già pianificato operazioni di questo tipo e uno che non lo ha mai fatto.
Un’ulteriore domanda appartiene alla stessa serie ed è quella che distingue un produttore da una società commerciale senza che nessuna delle due parti debba fare dichiarazioni su sé stessa. Chiedere quali fasi della sequenza vengono svolte presso lo stabilimento che presenta il preventivo e quali altrove. Un fornitore che risponde «tutte, qui» sta formulando un’affermazione sulla propria attività che un acquirente potrà verificare in seguito richiedendo il registro di produzione e il registro di carico merci. Un fornitore che risponde onestamente e indica due o tre fasi affidate a un subfornitore staProvides un’informazione altrettanto utile, perché sono le fasi per le quali non si deve presumere che il lead time indicato nel preventivo sia applicabile.
Questa risposta chiarisce anche dove si trova il rischio. Una fase svolta internamente è una fase che la fabbrica può ripianificare attorno a essa; una fase svolta da qualcun altro arriva quando arriva. Non è una critica al fornitore — il subappalto è normale in questa categoria e spesso è l’unica soluzione commercialmente sensata per un modulo specializzato — ma cambia quali domande vale la pena fare. La domanda passa da «quanto tempo occorre» a «che cosa succede in caso di ritardo», una domanda alla quale è molto più facile dare una risposta utile.
Dove la nostra documentazione è esaustiva
Tutto ciò che la nostra documentazione afferma è qualcosa su cui ci assumiamo la responsabilità, mentre tutto ciò che non afferma è una domanda che spetta al fascicolo del fornitore. Le righe pubblicate sono riportate come il catalogo le presenta, quelle aperte sono contrassegnate come aperte e nessuna riga aperta viene compilata usando dati generali del fornitore. Un acquirente che basa una contestazione su un numero stimato troverà l’errore sul campo anziché nel preventivo, e la correzione costerà sempre più di quanto sarebbe costata la domanda.
Le righe che i nostri dati pubblicati chiariscono sono queste. Il catalogo comprende ventotto modelli: undici modelli con telecamera, otto modelli audio, tre modelli sportivi e sei voci aggiuntive — l’AR frame, i tre modelli per bambini, il modello elettrocromico e il modello a conduzione ossea. La risoluzione della telecamera è pubblicata per undici modelli: otto megapixel per otto di essi e tredici megapixel per tre. La classe di protezione IP54 compare soltanto sul V06 e sul S7. Le capacità pubblicate delle batterie vanno da 40 mAh a 290 mAh e ciascun livello è un acquisto separato con la propria disponibilità; pertanto la fase di acquisto segue il livello della batteria anziché il modello. Il tempo di ricarica è pubblicato per ogni modello: ventisei a due ore o meno e il D17 e lo ZH12 a circa un’ora. Il peso unitario è pubblicato per un solo modello, l’MT6, a 158 grammi per il corpo degli occhiali, incluso la batteria e la telecamera ed escluso il case pieghevole da 1200 mAh, il cui peso non è pubblicato.
Le righe che lasciamo aperte deliberatamente
Le righe che non pubblichiamo sono queste:
-
Il numero di linee, la produzione giornaliera, la durata delle fasi e la capacità complessiva non sono pubblicati. Un dato stabile sarebbe errato per la maggior parte degli ordini rispetto ai quali un lettore lo confrontasse, poiché la valutazione legge le fasi della vostra produzione anziché basarsi su di esso.
-
Il peso unitario è pubblicato per un solo modello; per nessun modello della gamma è pubblicato il peso della sola montatura.
-
I codici dei componenti dei sensori, i numeri dei rapporti di prova di protezione e i numeri di certificazione non sono pubblicati. Il nostro catalogo di prodotti contiene una pagina aziendale relativa alla certificazione per l’export, ma non riporta una riga di certificazione per ogni modello.
-
La versione Bluetooth dei modelli con telecamera non è pubblicata nelle rispettive righe; pertanto la configurazione di queste produzioni deve essere accertata, non presupposta.
Inviate i modelli, le quantità e il mercato di riferimento e vi diremo quali configurazioni esistono, da quali fasi dipende ciascuna e quali aspetti della catena produttiva i dati pubblicati consentono di definire per il vostro progetto.
Letture correlate


