
Produktionskapaciteten för smarta glasögon fungerar som en kedja av köer snarare än som ett enda tal, och det är hela förklaringen till varför två fabriker som lämnar samma siffra kan leverera helt olika datum. Varje stadium i en produktionsomgång har sin egen kö, varje kö har sin egen servicehastighet, och din order passerar alla i tur och ordning. Siffran som en leverantör kallar kapacitet är vanligtvis servicehastigheten för ett enda stadium – monteringslinjen – vilket är det stadium som är mest synligt och ofta inte det som avgör datumet. Den här sidan går igenom kedjan steg för steg, visar var begränsningen normalt ligger för en produkt som vår och förklarar vad en kapacitetsuppgift måste innehålla innan den kan kontrolleras.
Produktionskapaciteten för smarta glasögon fungerar som en kedja av köer
Slutsatsen och vem den är skriven för
Varje stadium i en produktionsomgång är en kö med sin egen ankomsthastighet och sin egen servicehastighet, och hela omgången är en kedja av sådana köer. Den totala tid som din order tar är summan av väntetiden och arbetstiden vid varje stadium, vilket är anledningen till att två fabriker med identisk linjekapacitet kan ligga veckor emellan på samma order. Köpare som förstår detta slutar fråga "hur mycket kan ni tillverka" och börjar i stället fråga "vilken kö är längst för min konfiguration", eftersom det är den enda frågan vars svar påverkar schemat.
Läsaren är en inköpsansvarig på varumärkessidan, en distributionsköpare eller en importör. De har offerter liggande och behöver veta vilka av dem som beskriver en plan och vilka som beskriver en möjlighet. Det de hanterar är inte produktionstakten i sig – utan datumet då ordern byggs och risken att datumet beror på något de aldrig frågat om.
Varför monteringshastigheten är fel sak att jämföra
Monteringskapaciteten anges eftersom det är enkelt att ange och eftersom det är betryggande. Det är också det stadium där en fabrik har minst differentiering och störst flexibilitet, eftersom monteringskapaciteten vanligtvis kan utökas med övertid eller ett extra skift snabbare än något annat stadium. De stadier som inte kan utökas snabbt är de som har en fysisk kö framför sig: inköpta komponenter som väntar på att komma fram, partier som väntar på inkommande inspektion, enheter som väntar på en programmeringsplats och enheter som väntar på en teststation.
Det är också därför produktomfånget förändrar svaret så dramatiskt. En kameramodell har en kameramodul som måste komma fram innan den kan byggas, ett steg för firmwareintegration som en produkt med Bluetooth-ljud inte har och en annan profil av defekter i slutet. Att ange en enda hastighet för hela sortimentet innebär att ange ljudvarianten, eftersom det är den som har den kortare kedjan – och i praktiken skiljer de två sig på betydligt mer än köparen förväntar sig.
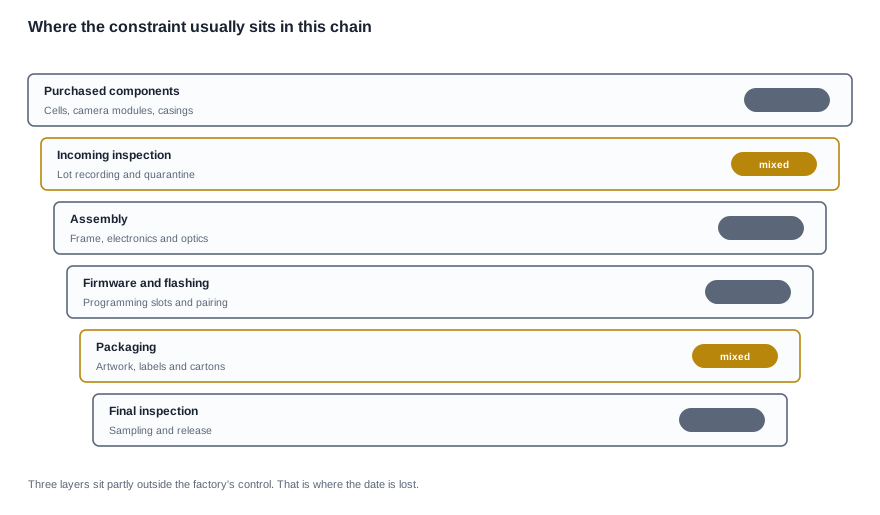
De stadier som en produktionsomgång av smarta glasögon går igenom
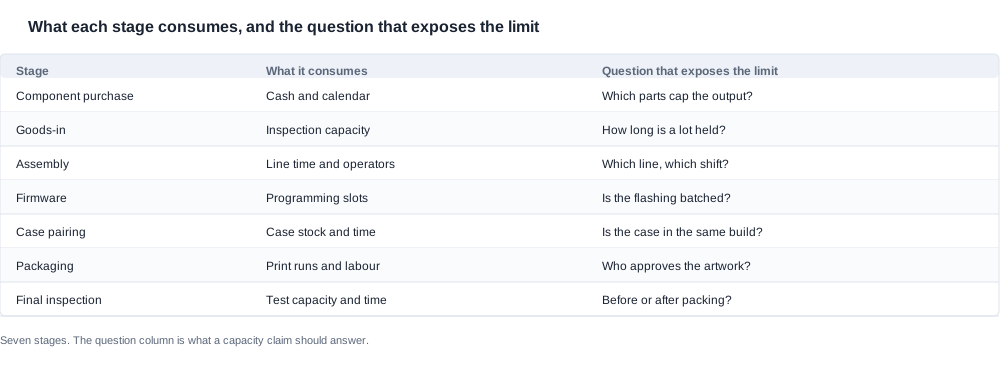
Sju stadier och vad varje stadium förbrukar
Flödet ovan är sekvensen. Den tredje kolumnen i tabellen nedan är den viktigaste delen, eftersom den anger den fråga som avslöjar varje stadiums gräns.
| Stadium | Vad det förbrukar | Fråga som avslöjar gränsen |
|---|---|---|
| Komponentinköp | Kapital och kalender | Vilka komponenter begränsar produktionen? |
| Mottagning av varor | Inspektionskapacitet | Hur länge hålls ett parti? |
| Montering | Linjetid och operatörer | Vilken linje, vilket skift? |
| Firmware | Programmeringsplatser | Programmeras enheterna i grupp? |
| Parning av fodral | Fodralförråd och tid | Ingår fodralet i samma produktion? |
| Förpackning | Tryckningar och arbetskraft | Vem godkänner grafiken? |
| Slutinspektion | Testkapacitet och tid | Före eller efter förpackningen? |
De stadier som köparen kontrollerar
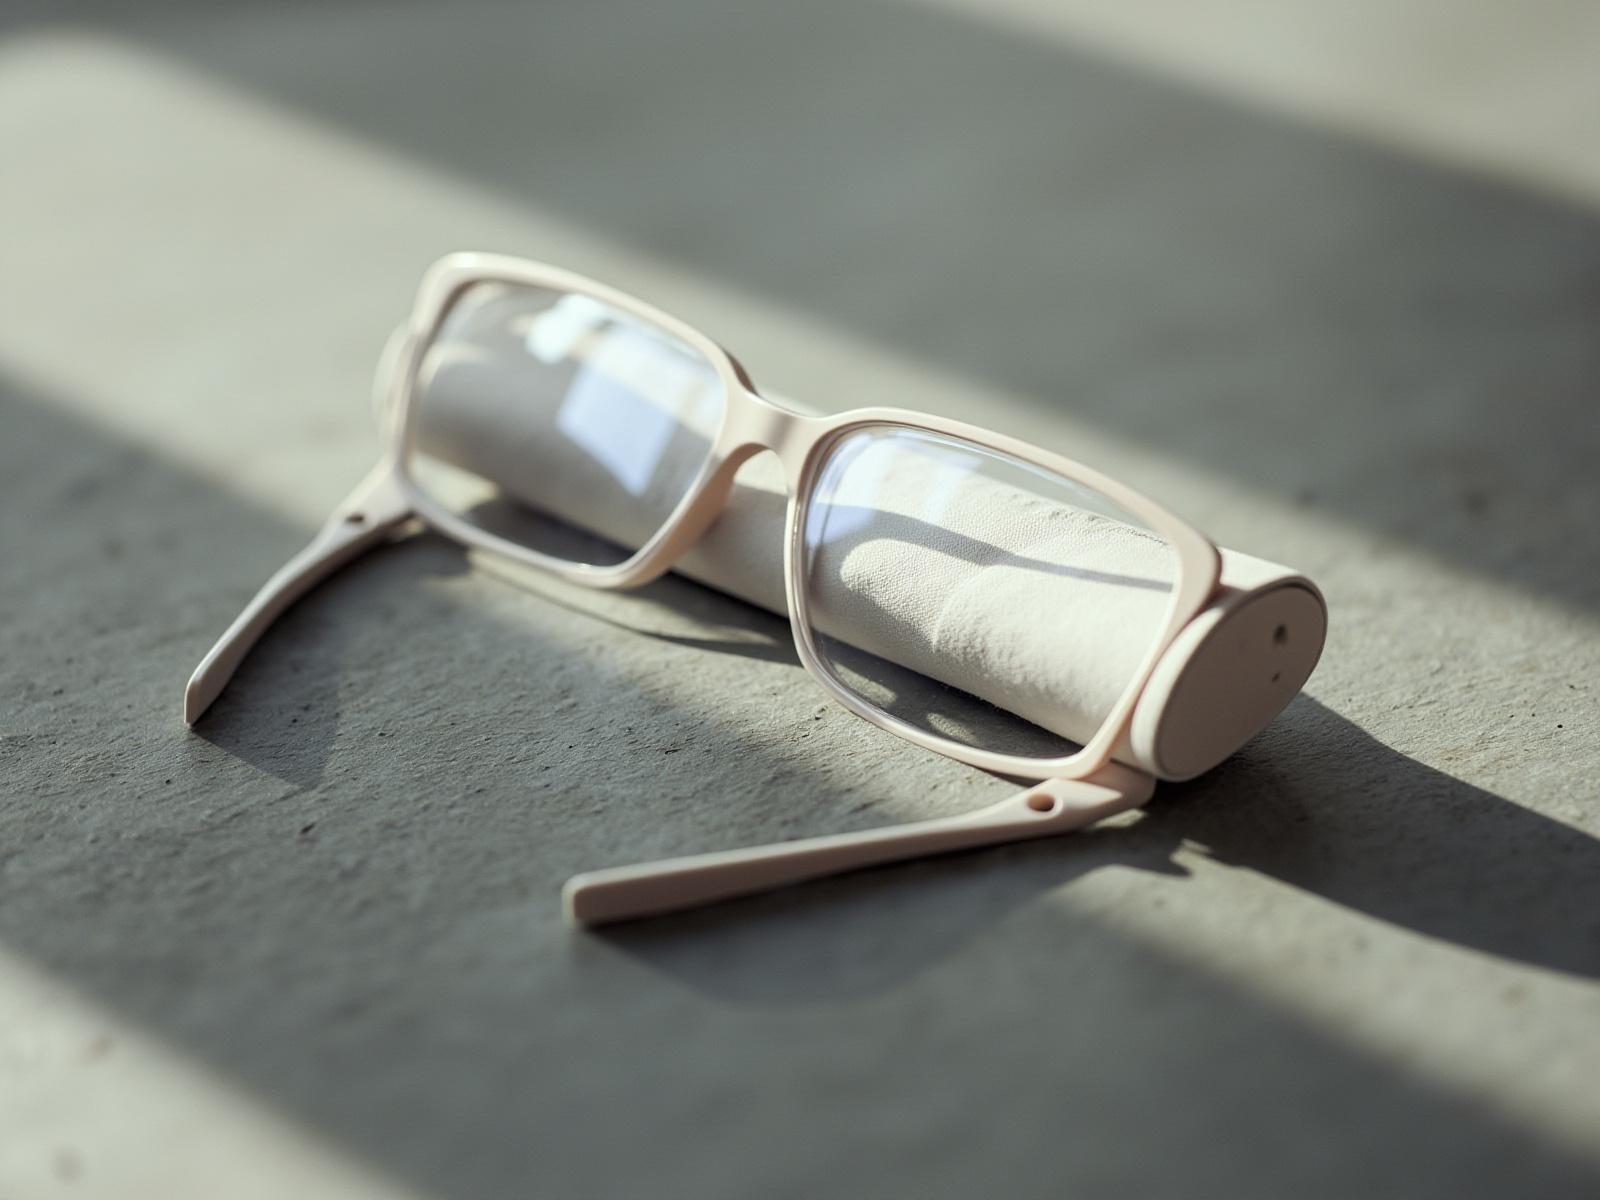
Tre av de sju stadierna är delvis köparens, och en köpare som behandlar dem som fabrikens går miste om de reglage som finns. Komponentinköpet börjar med en prognos som köparen kontrollerar: hur fast en prognos är åtagen avgör hur mycket av cell- och modulförsörjningen som fabriken är villig att hålla å dina vägnar. Förpackningen börjar med grafiken, och godkännandet av grafiken ligger på köparens sida av linjen med fler godkännare än någon förväntar sig – ett stadium som enkelt kan komprimeras genom att i förväg komma överens om en deadline för granskning.
Parutförlagets utförande är den tredje frågan, och den är den som köpare sällan överväger alls. Om fodret packas i samma byggsats som glasögonen eller levereras separat påverkar det materialförteckningen, packningsordningen och det antal enheter som produktionslinjen måste hantera. Vår katalog gör detta omfattning tydligt: L1 Pro och CY05 samt CY03 publiceras med ett fodral på 1400 mAh, L2 Utral med antingen ett 900 eller 1400 mAh-fodral, MT6 med ett hopfällt fodral på 1200 mAh, KY06 och MT5 med ett fodral vars kapacitet inte publiceras, samt V03 Pro helt utan fodral. Ett program som kombinerar en byggsats med fodral och en byggsats utan fodral har två materialrutter, inte en.
Varför stegen inte har samma längd
De sju stegen är inte jämförbara avseende varaktighet, och att behandla dem som jämförbara leder till dåliga produktionsplaner. Komponentinköp mäts i veckor och ligger utanan fabrikens kontroll. Varumottagning mäts i timmar men är ofta en kö före arbete. Montering mäts i minuter per enhet och är det steg som oftast anges som en takt. Fast programvara hanteras i batchar, så en liten order väntar på en batch i stället för att programmeras enhetsvis. Slutinspektion mäts i minuter vid teststationer, och provtagningspunktens placering – före eller efter packning – avgör om ett fel upptäcks innan det kan åtgärdas eller först när det bara kan registreras.
Följden är att steget med bäst takt oftast är det som har minst påverkan på datumet, och steget med sämst takt är oftast det som ingen anger. En köpare som har förhandlat om monteringstakten i två omgångar har optimerat den enda post som aldrig varit begränsande. Det är lätt att falla för substitution av arbete eftersom monteringstakten är den enda siffra som båda parter kan tala om utan att behöva ange en leverantör, underleverantör eller komponent, medan de frågor som identifierar den verkliga begränsningen kräver att just dessa nämns.
Att hitta den begränsande faktorn
Kriterier för att bedöma en kapacitetsuppgift
Innan du kan identifiera begränsningen behöver du kriterier som en uppgift kan bedömas mot, eftersom en uppgift som senare kommer att ifrågasättas måste utvärderas mot något som har skrivits ned i förväg och inte mot ett intryck. Fem kriterier räcker, och varje kriterium kan besvaras med ett dokument i stället för ett samtal. Det första är om takten anges för exakt den byggsats som står i ordern. Det andra är om takten beskriver monterade enheter eller färdigpackade enheter. Det tredje är om perioden som takten omfattar är en toppperiod eller ett genomsnitt. Det fjärde är om omställningskostnaden för varje byggsats i ordern anges. Det femte är om uppgiften har härletts från produktionssystemet eller har tagits fram på något annat sätt.
Dessa fem utgör grunden för urvalet. Två fabriker kan båda vara trovärdiga och ändå olämpliga. Det kan inträffa när den ena anger en takt som gäller en annan konfiguration medan den andra anger en takt som gäller din. En jämförelse baserad på pris belönar då fel svar, vilket är en avvägning som bör namnges innan du börjar i stället för efteråt.
Frågorna att ställa och de varningssignaler som bör dokumenteras
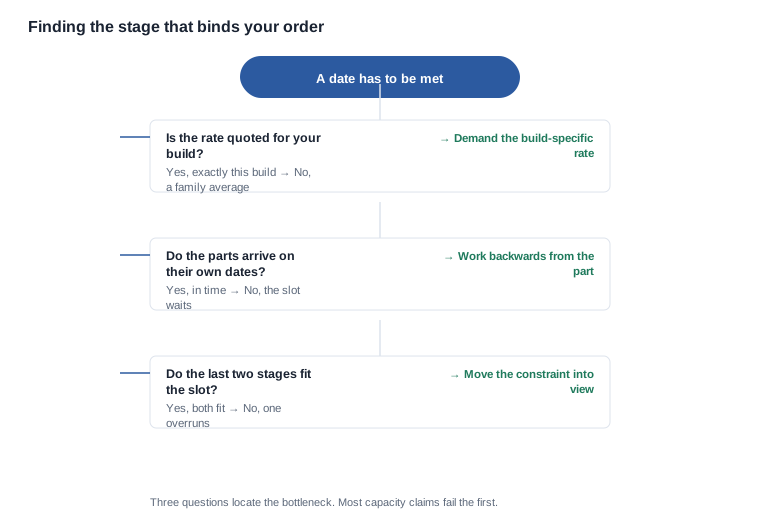
Fyra frågor identifierar begränsningen, och beslutsdiagrammet visar ordningen. Den första är den som de flesta kapacitetsuppgifter faller på, eftersom en takt som anges för en produktfamilj i stället för för din byggsats inte kan härledas om för din byggsats. Den tredje är en produktionsplaneringsfråga om kedjans slutdel, och den fångar upp det vanliga fallet där byggsatsen är färdig men varorna fortfarande inte kan skickas.
De varningssignaler som bör dokumenteras för varje uppgift är dessa: en takt som inte förändras när konfigurationen ändras, vilket tyder på att den inte har härletts från linjen; en enhet för produktionen som inte anges; en period som beskrivs som typisk i stället för att få ettnamn; samt en siffra som presenteras som en total för anläggningen när frågan gällde en enda linje. Inget av detta bevisar att leverantören är opålitlig. Varje punkt är i stället en anledning att ställa en ytterligare fråga, och en leverantör som besvarar den tydligt visar exakt den förmåga som du försöker köpa.
Tre frågor som identifierar begränsningen
Beslutsdiagrammet visar sekvensen. Den första frågan är den som flest kapacitetspåståenden faller på, eftersom en takt som anges för en produktfamilj och inte för din specifika version inte kan räknas om för din version. Den andra lokaliserar begränsningen i leveranskedjan snarare än i fabriken, och den är värd att ställa eftersom svaret visar om schemarisken delas eller ligger helt på dig. Den tredje är en produktionsplaneringsfråga om kedjans slutled och den som fångar det vanliga fallet där tillverkningen är klar men varorna fortfarande inte kan skickas.
Resultatet av alla tre blir en enda mening som du kan använda i beställningen: för denna konfiguration, vid denna kvantitet, är den begränsande etappen denna, och så här skulle den behöva ändras för att bli en annan. Den meningen är det mest användbara en kapacitetsdiskussion ger, och den är värd mer än någon enskild takt.
Att spåra ett påstående tillbaka till dess underlag
En kapacitetsuppgift som har kommit från ett antal linjer, ett skiftschema och en cykeltid kan kontrolleras mot din egen beställning. En uppgift som har kommit från ett försäljningsmål kan inte kontrolleras alls — den kan bara tas för given. Skillnaden syns i vad leverantören frivilligt delar med sig. Om härledningen finns tillgänglig får du antalet linjer, antalet skift och cykeltiden för din version, och du kan räkna om takten för din kvantitet och ditt antal varianter. Om den inte finns får du en siffra som inte förändras när du ändrar konfigurationen, vilket är den tydligaste tillgängliga signalen att siffran alls inte är härledd från produktionssystemet.
Det finns en andra förmåga värd att ha: att kunna läsa. Be om takten för samma konfiguration vid två olika kvantiteter. En fabrik som kör en stabil linje visar en takt som i stort sett är konstant, eftersom samma cykeltid gäller. En fabrik som anger ett genomsnitt visar en takt som förändras med volymen, eftersom genomsnittet har förskjutits. Den första är en takt; den andra är ett blandvärde av flera taktvärden med vikterna dolda.
Att spåra en kapacitetsuppgift tillbaka till dess underlag
Vad en fullständig uppgift innehåller
En fullständig kapacitetsuppgift för denna kategori anger produktomfattningen, enheten, den plats i kedjan som takten avser, effekten av din konfiguration på takten och den period som takten täcker. En uppgift som utelämnar den tredje av dessa — om siffran avser monterade enheter eller färdigpackade enheter — har den vanligaste luckan, och det är en stor lucka, eftersom förpackning, programmering och kontroll alla sker efter montering och alla förbrukar kapacitet.
Den femte avgör om en siffra alls kan användas för planering. En siffra för en toppvecka och en siffra för en genomsnittlig månad är olika värden, och endast den senare utgör en plan. De flesta kapacitetsuppgifter lämnas vid den tidpunkt då fabriken är som mest belastad, eftersom det är då siffran låter bäst, och en köpare som tar den på tro och vet planerar mot en siffra som inte återkommer.
Fällan med det jämförbara värdet
En varning gäller för hela kategorin. Två siffror som ser identiska ut kan beskriva olika saker, och den vanligaste varianten av detta i en produktspecifikation är mätenheten. En cellkapacitet som anges för ett paket och en cellkapacitet som anges för en cell är samma siffra i samma enhet men inte samma antal, eftersom paketet har ett skyddskretslager och ett hölje. Detsamma gäller kapacitetssiffror: en monterad takt och en färdig takt har samma enhet men är inte samma värde. När två leverantörer erbjuder en siffra i samma enhet ska du alltid fastställa vilken nivå varje siffra avser innan du jämför dem. Annars visar jämförelsen en specifikationslucka när det endast rör sig om en skillnad i vad som räknas.
En relaterad fälla finns i tidsuppgifterna. En ledtid, en cykeltid och en kötid mäts alla i dagar och ingen av dem kan bytas ut mot någon annan. En cykeltid beskriver arbetet; en kötid beskriver väntet; ledtiden är summan. Att ange alla tre med ett enda ord — varaktighet — gör att en fabrik som är öppen om sitt arbete jämförs utifrån ett värde som utesluter väntetiden, och väntetiden är vanligtvis den större av de två.
Vilka produktionsfakta vår katalog innehåller och vilka den inte innehåller
Hur en köpare bör bedöma en fabrik utan att se linjen
Kapitlen ovan beskriver kedjan. Det finns ett andra sätt att ta reda på var en leverantörs flaskhals ligger, och det kostar en ärlig leverantör ingenting men en leverantör som inte är fullt ärlig mycket: fråga vad de skulle göra om er order kom mitt under deras mest belastade vecka. En fabrik vars kedja har marginaler i början kommer att beskriva en prioriteringsregel och en tid. En fabrik vars kedja redan är full kommer att beskriva hur kön fungerar, vem som ligger före er och vad som skulle behöva ändras.
Det svaret är mer informativt än någon kapacitet, eftersom det avslöjar flaskhalsens form snarare än dess storlek. Det ger er också de två dokument ni vill ha i akten. Det första är prioriteringsregeln, nedskriven, som anger vem som prioriteras under en begränsad period och hur det avgörs. Det andra är återkommandetiden, eftersom en tid utan återkommandetid är en tid som kan flyttas utan att ni informeras.
Det praktiska testet av ett leverantörssvar är om det är specifikt. ”Vi skulle göra vårt bästa” är ingen prioriteringsregel. ”Er produktion skulle köra i det första fönstret efter den pågående kampanjen avslutats, och vi skulle bekräfta tiden inom tre arbetsdagar från depositionen” är det. Skillnaden mellan de två är skillnaden mellan en leverantör som har planerat detta tidigare och en som inte har gjort det.
En ytterligare fråga hör hemma i samma omgång, och det är frågan som skiljer en tillverkare från ett handelsföretag utan att någon av parterna behöver påstå något om sig själv. Fråga vilka steg i sekvensen som utförs på den anläggning som lämnar offerten och vilka som utförs någon annanstans. En leverantör som svarar ”alla, här” lämnar ett påstående om sin egen verksamhet som en köpare senare kan kontrollera genom att begära körningsregistret och leveransregistret. En leverantör som svarar ärligt och anger två eller tre steg som ligger hos en underleverantör berättar något lika användbart, eftersom det är de stegen som ni inte bör förvänta er att omfattas av offertens leveranstid.
Det svaret avgör också var risken ligger. Ett steg som utförs internt är ett steg som fabriken kan planera om runt; ett steg som utförs av någon annan är ett steg som kommer när det kommer. Det är ingen kritik mot leverantören – underleveranser är vanliga i denna kategori och är ofta den enda kommersiellt rimliga lösningen för en specialiserad modul – men det förändrar vilka frågor som är värda att ställa. Frågan förflyttas från ”hur lång tid tar det” till ”vad händer om det blir försenat”, och det är en fråga med ett mycket mer användbart svar.
Där vår egen dokumentation avgör
Allt som vår dokumentation anger är något som vi står fast för, och allt som den inte anger är en fråga som hör hemma i leverantörens egen akt. De publicerade raderna återges så som katalogen anger dem, de öppna raderna är märkta som öppna, och ingen öppen rad fylls i utifrån en leverantörs allmänna data. En köpare som bygger ett krav på en uppskattad siffra hittar felet i verkligheten i stället för i offerten, och rättelsen kostar alltid mer än frågan hade kostat.
De rader som vår publicerade data avgör är följande. Katalogen innehåller tjugåtta modeller: elva kameramodeller, åtta ljudmodeller, tre sportmodeller och sex ytterligare poster — AR-glasögonen, tre barnmodeller, den elektrokromiska modellen och benledningsmodellen. Kameraupplösningen publiceras för elva modeller, med åtta megapixlar på åtta av dem och tretton megapixlar på tre. Ingressmärkningen IP54 finns endast på V06 och S7. De publicerade cellkapaciteterna sträcker sig från 40 mAh till 290 mAh, och varje nivå är ett separat köp med egen tillgänglighet, så inköpssteget följer cellnivån snarare än modellen. Laddtiden publiceras för varje modell: tjugosex på två timmar eller mindre, och D17 och ZH12 på cirka en timme. Enhetsvikten publiceras endast för en modell, MT6 med 158 gram för glasögonens stomme inklusive cellen och kameran men exklusive det hopfällbara 1200 mAh-fodralet, vars egen vikt inte publiceras.
De rader som vi medvetet lämnar öppna
De rader som vi inte publicerar är följande:
-
Antal linjer, daglig produktion, stegens varaktighet och den kapacitet de summeras till publiceras inte. En fast siffra skulle vara fel för de flesta order som en läsare jämförde den med, och bedömningen läser i stället stegen i er egen produktion.
-
Enhetsvikten publiceras endast för en modell; vikten för en barm eller ett glasögon utan utrustning publiceras inte för någon modell i sortimentet.
-
Artikelnummer för sensorer, nummer på ingressprovningsrapporter och certifieringsnummer publiceras inte. Vår produktkatalog innehåller en sida med företagets exportcertifiering, men den innehåller ingen certifieringsrad per modell.
-
Bluetooth-versionen för kameramodellerna publiceras inte på deras rader, så konfigurationen för dessa produktioner måste fastställas i stället för att antas.
Skicka modellerna, antalen och målmarknaden, så berättar vi vilka konfigurationer som finns, vilka steg varje modell beror på och vilka delar av kedjan de publicerade uppgifterna fastställer för din tillverkning.
Relaterad läsning


