
La capacité de production de lunettes connectées fonctionne comme une succession de files d’attente plutôt que comme un chiffre unique, et c’est là toute l’explication de pourquoi deux usines qui annoncent le même chiffre peuvent livrer à des dates complètement différentes. Chaque étape d’une série de production possède sa propre file d’attente, chaque file d’attente a son propre taux de service, et votre commande les traverse toutes dans l’ordre. Le chiffre qu’un fournisseur qualifie de capacité correspond généralement au taux de service d’une seule étape — la ligne d’assemblage —, qui est l’étape la plus visible et souvent pas celle qui détermine la date. Cette page parcourt la chaîne étape par étape, montre où se situe généralement la contrainte pour un produit comme le nôtre et explique ce qu’une déclaration de capacité doit inclure avant de pouvoir être vérifiée.
La capacité de production de lunettes connectées fonctionne comme une succession de files d’attente
La conclusion et le lecteur auquel elle s’adresse
Chaque étape d’une série de production est une file d’attente avec son propre taux d’arrivée et son propre taux de service, et l’ensemble de la série constitue une succession de ces files. Le délai total de votre commande correspond à la somme des temps d’attente et des temps de traitement à chaque étape, ce qui explique pourquoi deux usines disposant d’une capacité de ligne identique peuvent être séparées de plusieurs semaines sur une même commande. L’acheteur qui comprend ce mécanisme cesse de demander « combien pouvez-vous produire » et commence à demander « quelle file d’attente est la plus longue pour ma configuration », car c’est la seule question dont la réponse modifie le planning.
Le lecteur est un responsable des achats côté marque, un acheteur de canal ou un importateur. Il détient des devis et doit déterminer lesquels décrivent un plan et lesquels décrivent une capacité. Ce qu’il gère n’est pas le rythme de production lui-même, mais la date à laquelle sa commande sera fabriquée, ainsi que le risque que cette date dépende d’un facteur sur lequel il n’a jamais posé de question.
Pourquoi le rythme d’assemblage est le mauvais élément de comparaison
La capacité d’assemblage est annoncée parce qu’elle est facile à chiffrer et qu’elle est rassurante. C’est aussi l’étape où une usine présente le moins de différenciation et le plus de flexibilité, car la capacité d’assemblage peut généralement être augmentée plus rapidement que toute autre étape, grâce à des heures supplémentaires ou à un deuxième poste. Les étapes qui ne peuvent pas être augmentées rapidement sont celles qui ont une file d’attente physique en amont : les composants achetés qui attendent d’arriver, les lots en attente de contrôle à réception, les unités qui attendent un créneau de programmation ou une station de test.
C’est également pourquoi le périmètre du produit change la réponse de manière si spectaculaire. Un modèle avec caméra possède un module de caméra qui doit arriver avant de pouvoir être fabriqué, une étape d’intégration du micrologiciel qu’un produit audio Bluetooth n’a pas et un profil de défauts différent au final. Annoncer un seul rythme pour toute la gamme revient en réalité à annoncer le cas audio, car c’est celui qui présente la chaîne la plus courte — et, dans les faits, les deux diffèrent bien plus que l’acheteur ne l’attend.
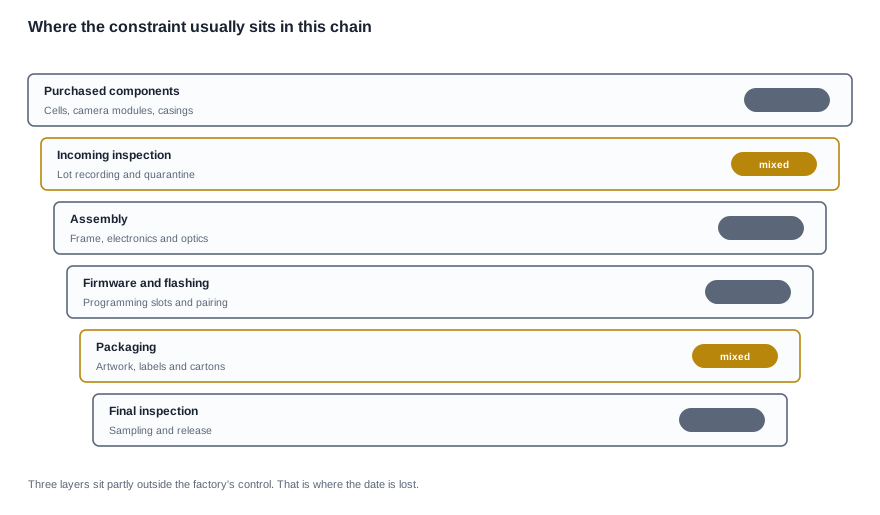
Les étapes traversées par une série de production de lunettes connectées
Sept étapes et ce que chacune consomme
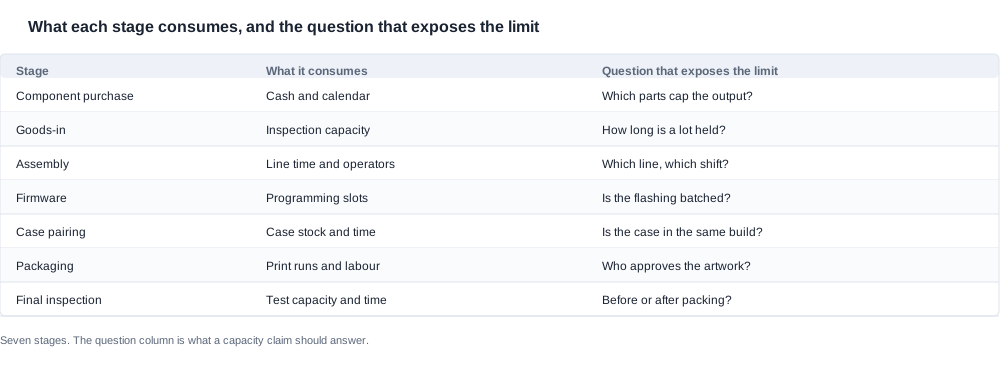
Le flux ci-dessus correspond à la séquence. La troisième colonne du tableau ci-dessous est la partie la plus importante, car elle désigne la question qui révèle la limite de chaque étape.
| Étape | Ce qu’elle consomme | Question qui révèle la limite |
|---|---|---|
| Achat des composants | Trésorerie et calendrier | Quels composants limitent la production ? |
| Réception des marchandises | Capacité de contrôle | Combien de temps un lot est-il retenu ? |
| Assemblage | Temps de ligne et opérateurs | Quelle ligne, quel poste ? |
| Micrologiciel | Créneaux de programmation | Le flashage est-il effectué par lots ? |
| Association des étuis | Stock d’étuis et temps | L’étui est-il inclus dans la même série de fabrication ? |
| Conditionnement | Tirages d’impression et main-d’œuvre | Qui valide les visuels ? |
| Contrôle final | Capacité et temps de test | Avant ou après l’emballage ? |
Les étapes que l’acheteur contrôle
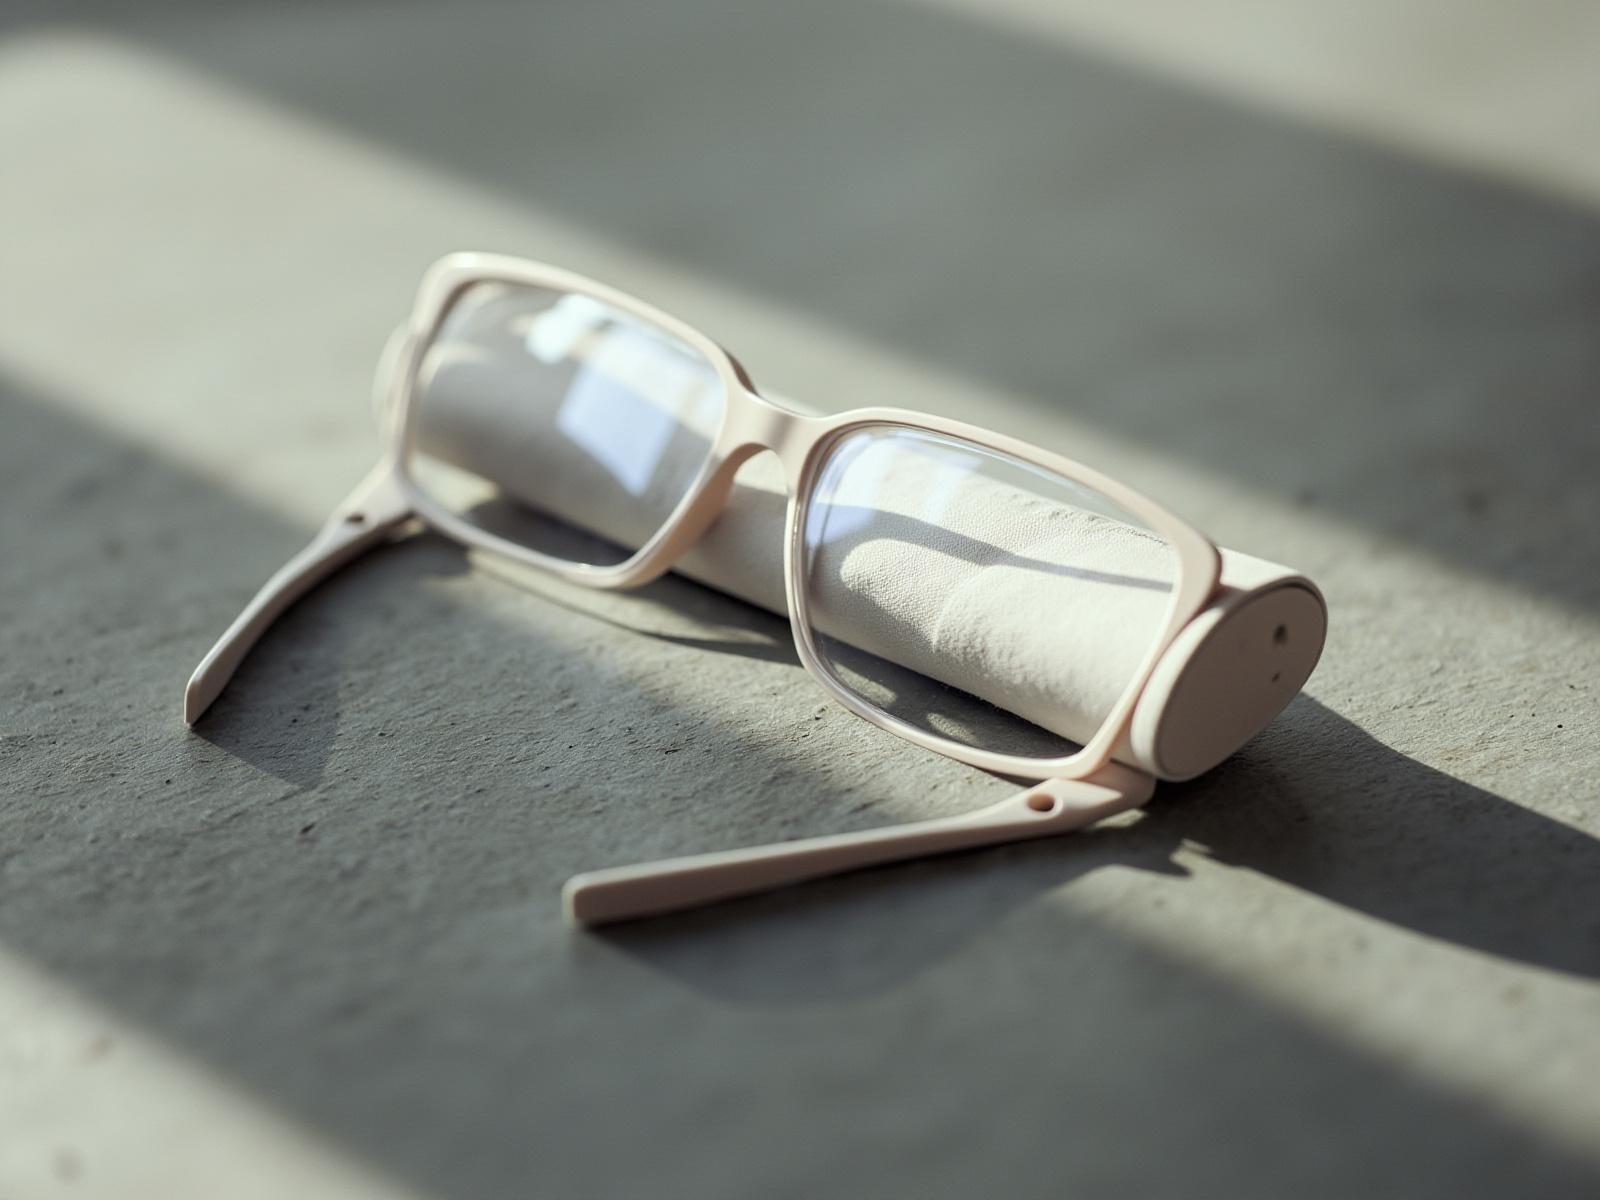
Trois des sept étapes relèvent en partie de l’acheteur, et un acheteur qui les considère comme relevant exclusivement de l’usine passe à côté des leviers d’action disponibles. L’achat des composants commence par une prévision que l’acheteur contrôle : le degré d’engagement d’une prévision détermine la quantité de cellules et de modules que l’usine est disposée à stocker pour votre compte. Le conditionnement commence par les visuels, dont la validation se situe du côté de l’acheteur, avec davantage d’intervenants que quiconque ne l’imagine — une étape qui peut être comprimée sans difficulté en convenant à l’avance d’un délai de revue.
L’appariement des étuis est la troisième étape, et c’est celle que les acheteurs envisagent rarement. Le fait que l’étui soit intégré à la même version que les lunettes ou fourni séparément modifie la nomenclature, la séquence d’emballage et le nombre d’unités que la ligne doit traiter. Notre catalogue rend cette visible: les L1 Pro et CY05, ainsi que les CY03, sont publiés avec un étui de 1400 mAh; les L2 Utral, avec un étui de 900 ou 1400 mAh; le MT6, avec un étui pliable de 1200 mAh; les KY06 et MT5, avec un étui dont la capacité n’est pas publiée; et le V03 Pro, sans étui. Un programme associant une version avec étui et une version sans étui comporte deux parcours de nomenclature, et non un seul.
Pourquoi les étapes n’ont pas la même durée
Les sept étapes ne sont pas comparables en durée, et la tentation de les traiter comme telles conduit à-establishir de mauvais plannings. L’achat des composants se mesure en semaines et échappe au contrôle de l’usine. La réception des marchandises se mesure en heures, mais constitue souvent une file d’attente plutôt qu’un temps de travail. L’assemblage se mesure en minutes par unité et est l’étape la plus susceptible d’être chiffrée comme un taux. Le micrologiciel est traité par lots: une petite commande attend un lot au lieu d’être programmée unité par unité. Le contrôle final se mesure en minutes de poste de test, et la position du point d’échantillonnage — avant ou après l’emballage — détermine si un défaut est détecté à un stade où il peut encore être corrigé ou à un stade où il ne peut plus être que consigné.
Par conséquent, l’étape présentant le meilleur taux est généralement celle qui influence le moins la date, tandis que l’étape présentant le pire taux est généralement celle que personne ne chiffre. Un acheteur qui a consacré deux rounds de négociation au taux d’assemblage a optimisé le seul poste qui n’a jamais été contraignant. Il est facile de remplacer l’effortAx par un autre, car le taux d’assemblage est le seul chiffre dont les deux parties peuvent parler sans mentionner un fournisseur, un sous-fournisseur ou un composant; or les questions permettant d’identifier la véritable contrainte exigent précisément de nommer ces éléments.
Identifier la contrainte déterminante
Critères d’évaluation d’une affirmation de capacité
Avant de pouvoir identifier la contrainte, vous avez besoin de critères permettant d’évaluer une affirmation, car une affirmation susceptible d’être contestée ultérieurement doit être évaluée par rapport à des éléments consignés à l’avance, et non à une simple impression. Cinq critères suffisent, et chacun peut être vérifié à partir d’un document plutôt que d’une conversation. Le premier consiste à déterminer si le taux est chiffré pour la version exacte commandée. Le deuxième, à savoir si le taux décrit des unités assemblées ou des unités finies et emballées. Le troisième, à déterminer si la période couverte correspond à un pic ou à une moyenne. Le quatrième, à vérifier si le coût de changement de série de chaque version de la commande est indiqué. Le cinquième, à déterminer si l’affirmation provient du système de production ou a été établie autrement.
Ces cinq critères constituent la base de la présélection. Deux usines peuvent toutes deux être crédibles et néanmoins inadaptées: l’une a chiffré un taux applicable à une configuration différente, tandis que l’autre a chiffré un taux applicable à la vôtre. Les comparer ensuite en fonction du prix récompense alors la mauvaise réponse, un compromis qu’il convient de nommer avant de commencer plutôt qu’après.
Les questions à poser et les signaux d’alerte à consigner
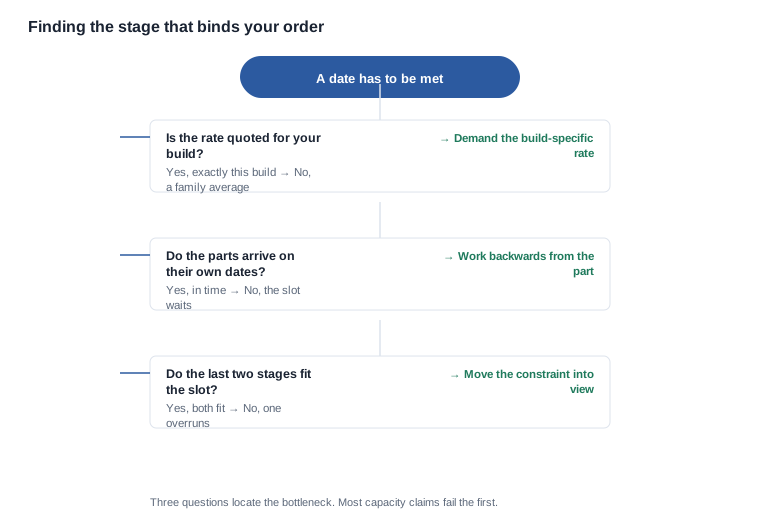
Quatre questions permettent d’identifier la contrainte, et le diagramme de décision en présente la séquence. La première est celle à laquelle échouent la plupart des affirmations de capacité: un taux chiffré pour une famille de produits plutôt que pour votre version ne peut être recalculé pour votre version. La troisième est une question de planification de production portant sur l’aval de la chaîne, qui permet de détecter le cas courant où la production est terminée, mais où les marchandises ne peuvent toujours pas être expédiées.
Les signaux d’alerte à consigner pour chaque affirmation sont les suivants: un taux qui ne varie pas lorsque la configuration change, ce qui suggère qu’il n’a pas été établi à partir de la ligne de production; une unité de production non précisée; une période décrite comme typique plutôt que désignée nommément; et un chiffre présenté comme le total d’un site lorsque la question portait sur une seule ligne. Aucun de ces éléments ne prouve que le fournisseur n’est pas fiable. Chacun constitue une raison de poser une question supplémentaire, et un fournisseur qui y répond clairement démontre exactement la capacité que vous cherchez à acquérir.
Trois questions qui permettent de l’identifier
L’organigramme de décision donne la séquence. La première question est celle à laquelle échouent la plupart des affirmations de capacité, car un taux quoted pour une famille de produits plutôt que pour votre configuration ne peut pas être recalculé pour votre configuration. La deuxième localise la contrainte dans la chaîne d’approvisionnement plutôt qu’à l’usine, et il vaut la peine de la poser, car la réponse indique si le risque de planification est partagé ou entièrement à votre charge. La troisième est une question de planification de la production portant sur l’aval de la chaîne, et c’est celle qui permet de détecter le cas courant où la production est terminée, mais où les marchandises ne peuvent toujours pas être expédiées.
Le résultat des trois questions se resume en une seule phrase que vous pouvez formuler ainsi : pour cette configuration, à cette quantité, l’étape limitante est celle-ci, et voici ce qui devrait changer pour qu’il en soit une autre. Cette phrase est l’élément le plus utile produit par une discussion sur la capacité, et elle vaut davantage que n’importe quel taux.
Reconstituer une affirmation à partir de ses données d’entrée
Une affirmation de capacité issue d’un nombre de lignes, d’un régime de rotation et d’un temps de cycle peut être vérifiée par rapport à votre propre commande. Une affirmation issue d’un objectif de vente ne peut pas être vérifiée du tout — elle peut seulement être acceptée comme telle. La différence se voit dans ce que le fournisseur fournit volontairement. Si le calcul est disponible, vous obtiendrez le nombre de lignes, le nombre de rotations et le temps de cycle pour votre configuration, et vous pourrez recalculer le taux pour votre quantité et votre nombre de variantes. Si ce n’est pas le cas, vous obtiendrez un chiffre qui ne varie pas lorsque vous modifiez la configuration, ce qui constitue le signal le plus clair disponible que ce chiffre n’est pas issu du système de production.
Une deuxième compétence de lecture mérite d’être acquise. Demandez le taux pour la même configuration à deux quantités différentes. Une usine fonctionnant avec une ligne stable affichera un taux globalement constant, car le même temps de cycle s’applique. Une usine qui fournit une moyenne affichera un taux qui varie avec le volume, car la moyenne a évolué. Le premier est un taux ; le second est une moyenne pondérée de plusieurs taux, dont la pondération reste cachée.
Reconstituer une affirmation de capacité à partir de ses données d’entrée
Ce que contient une affirmation complète
Une affirmation de capacité complète, pour cette catégorie, précise le périmètre du produit, l’unité, la position dans la chaîne à laquelle le taux se rapporte, l’effet de votre configuration sur le taux et la période couverte par le taux. Une affirmation qui omet le troisième élément — savoir si le chiffre décrit des unités assemblées ou des unités finies et conditionnées — est l’omission la plus fréquente, et elle est importante, car le conditionnement, la programmation et le contrôle interviennent tous après l’assemblage et consomment tous de la capacité.
Le cinquième élément détermine si un chiffre peut être intégré à une planification. Un chiffre pour une semaine de pointe et un chiffre moyen pour un mois sont deux valeurs différentes, et seul le second constitue une planification. La plupart des affirmations de capacité sont fournies au moment où l’usine est la plus chargée, car c’est le moment où le chiffre sonne le mieux, et un acheteur qui l’accepte au pied de la lettre planifie sur la base d’une valeur qui ne se reproduira pas.
Le piège du chiffre apparemment comparable
Un avertissement s’applique à toute la catégorie. Deux chiffres qui semblent identiques peuvent décrire des éléments différents, et la version la plus fréquente de ce problème dans une spécification de produit est l’unité de mesure. Une capacité de cellules indiquée pour un pack et une capacité de cellules indiquée pour une cellule sont le même chiffre dans la même unité, mais ne représentent pas la même quantité, car le pack ajoute un circuit de protection et un boîtier. La même logique s’applique aux chiffres de capacité : un taux d’assemblage et un taux de produits finis sont exprimés dans la même unité, mais ne représentent pas le même nombre. Chaque fois que deux fournisseurs proposent un chiffre dans la même unité, établissez ce que chacun décrit avant de les comparer, sinon la comparaison fera apparaître un écart de spécification là où il n’existe qu’une différence dans ce qui est comptabilisé.
Un piège connexe concerne les chiffres de durée. Un délai de livraison, un temps de cycle et un temps d’attente sont tous mesurés en jours et ne sont pas interchangeables. Un temps de cycle décrit le travail ; un temps d’attente décrit l’attente ; le délai de livraison est leur somme. Indiquer les trois avec un seul mot — durée — explique qu’une usine honnête sur son travail finit par être comparée sur la base d’un chiffre qui exclut l’attente, alors que l’attente est généralement le plus important des deux.
Les données de production que notre catalogue contient ou ne contient pas
Comment évaluer une usine sans voir la ligne de production
Les chapitres ci-dessus décrivent la chaîne. Il existe une deuxième façon de déterminer où se situe la contrainte d’un fournisseur, et elle ne coûte rien à un fournisseur honnête, mais très cher à un fournisseur moins honnête : demander ce qu’il ferait si votre commande arrivait au milieu de sa semaine la plus chargée. Une usine dont la chaîne dispose d’une marge au début décrira une règle de priorité et un créneau. Une usine dont la chaîne est déjà complète expliquera le fonctionnement de la file d’attente, qui se trouve devant vous et ce qui devrait changer.
Cette réponse est plus instructive que n’importe quel taux, car elle révèle la nature de la contrainte plutôt que son ampleur. Elle permet également d’obtenir les deux documents que vous souhaitez conserver au dossier. Le premier est la règle d’allocation, consignée par écrit, indiquant qui passe en priorité pendant une période de tension et comment cela est décidé. Le second est le délai de préavis, car un créneau sans délai de préavis est un créneau susceptible de bouger sans vous en informer.
Le test pratique de la réponse d’un fournisseur est son caractère précis. « Nous ferons de notre mieux » n’est pas une règle d’allocation. « Votre série serait produite au premier créneau suivant la fin de la campagne en cours, et nous confirmerions le créneau dans les trois jours ouvrés suivant le versement de l’acompte » en est une. La différence entre ces deux réponses distingue un fournisseur qui a déjà planifié ce type de commande de celui qui ne l’a pas fait.
Une question supplémentaire relève du même échange, et c’est elle qui distingue un fabricant d’une société de négoce sans qu’aucune des deux parties ait à revendiquer quoi que ce soit à son sujet. Demandez quelles étapes de la séquence sont réalisées sur le site qui établit le devis et lesquelles le sont ailleurs. Un fournisseur qui répond « toutes, ici » fait une déclaration sur sa propre activité qu’un acheteur pourra vérifier ultérieurement en demandant le dossier de production et le registre des réceptions de marchandises. Un fournisseur qui répond honnêtement et indique deux ou trois étapes confiées à un sous-fournisseur vous fournit tout autant d’informations utiles, car ce sont précisément les étapes que vous ne devez pas attendre de voir couvertes par le délai de livraison du devis.
Cette réponse tranche également la question de la localisation du risque. Une étape réalisée en interne est une étape que l’usine peut replanifier en conséquence ; une étape réalisée par un tiers arrive quand elle arrive. Ce n’est pas une critique du fournisseur — la sous-traitance est courante dans cette catégorie et constitue souvent la seule solution commercialement raisonnable pour un module spécialisé —, mais cela modifie les questions qu’il convient de poser. La question passe de « combien de temps cela prend-il » à « que se passe-t-il en cas de retard », une question dont la réponse est bien plus utile.
Ce que notre propre documentation établit
Tout ce que notre documentation indique est un élément que nous assumons, et tout ce qu’elle n’indique pas constitue une question relevant du dossier du fournisseur. Les lignes publiées sont reproduites telles que le catalogue les présente, les données en suspens sont identifiées comme telles, et aucune ligne en suspens n’est complétée à partir de données générales sur un fournisseur. Un acheteur qui fonde une réclamation sur un chiffre estimé trouvera l’erreur dans les données réelles plutôt que dans le devis, et la correction coûte toujours davantage que la question ne l’aurait coûté.
Voici les lignes que nos données publiées établissent. Le catalogue présente vingt-huit modèles : onze modèles avec caméra, huit modèles audio, trois modèles sport et six entrées supplémentaires — la monture AR, les trois modèles pour enfants, le modèle électrochrome et le modèle à conduction osseuse. La résolution de la caméra est publiée pour onze modèles, dont huit en huit mégapixels et trois en treize mégapixels. L’indication d’étanchéité IP54 apparaît uniquement sur le V06 et le S7. Les capacités de batterie publiées vont de 40 mAh à 290 mAh, et chaque niveau constitue un achat distinct avec sa propre disponibilité ; l’étape d’achat suit donc le niveau de batterie plutôt que le modèle. Le temps de charge est publié pour tous les modèles : vingt-six sont chargés en deux heures ou moins, tandis que le D17 et le ZH12 sont chargés en environ une heure. Le poids unitaire n’est publié que pour un seul modèle, le MT6, à 158 grammes pour le corps des lunettes, notamment la batterie et la caméra, mais hors boîtier pliable de 1200 mAh, dont le poids propre n’est pas publié.
Les lignes que nous laissons délibérément en suspens
Voici les lignes que nous ne publions pas :
-
Les quantités par ligne, la production quotidienne, la durée des étapes et la capacité totale qu’elles représentent ne sont pas publiées. Un chiffre fixe serait inexact pour la plupart des commandes auxquelles un lecteur le comparerait, et l’évaluation analyse plutôt les étapes de votre propre série.
-
Le poids unitaire n’est publié que pour un seul modèle ; aucun poids de monture nue n’est publié pour les modèles de la gamme.
-
Les numéros de pièces des capteurs, les numéros de rapports d’essais d’étanchéité et les numéros de certification ne sont pas publiés. Notre catalogue produits comprend une page de certification d’exportation au niveau de l’entreprise, mais celle-ci ne comporte aucune ligne de certification par modèle.
-
La version Bluetooth des modèles avec caméra n’est pas publiée dans leurs lignes ; la configuration de ces séries doit donc être établie et non présumée.
Envoyez-nous les modèles, les quantités et le marché cible, et nous vous indiquerons les configurations existantes, les étapes dont chacune dépend et les aspects de la chaîne de production que les données publiées permettent de déterminer pour votre projet.
Lectures complémentaires


