
Ce qu’un audit d’usine de lunettes connectées change à la qualité, et ce qu’il ne change pas
Un audit d’usine de lunettes connectées modifie beaucoup plus votre position commerciale dans cette catégorie que le produit lui-même, et les acheteurs qui arrivent en attendant le contraire ont tendance à repartir déçus. Le produit reste le produit. La fiche technique publiée d’un modèle ne change pas parce que vous avez parcouru l’usine: la V06 publie un appareil photo de 8 mégapixels, une batterie de 260 mAh, une autonomie nominale de cinq à huit heures, une interface de recharge magnétique, une certification IP54 indiquée au catalogue et une monture intérieure amovible, et elle publiera exactement les mêmes informations le lendemain matin de votre visite.
Ce que la visite modifie, c’est le niveau de confiance que vous pouvez accorder à quatre autres éléments: le prix que vous payez, la date sur laquelle vous planifiez, les documents que vous pouvez déposer auprès d’un client ou d’une autorité de marché, et le taux de retour des unités. Ces quatre éléments ne figurent pas dans la fiche technique, et ce sont précisément ceux qui occasionnent les pertes liées à un problème de qualité. C’est cette asymétrie qui détermine l’utilité d’un audit d’usine de lunettes connectées. Il ne s’agit pas d’une inspection du produit, mais d’une inspection des risques, et les risques ainsi évalués sont ceux qui ne figurent pas dans la fiche technique.
La conséquence compte tout autant que le principe lui-même. Un constat qui ne modifie aucun de ces quatre éléments n’était probablement pas à la hauteur de la journée. Il existe une forme d’audit qui produit un rapport rassurant, confirme que l’usine existe et que la chaîne de production fonctionne, sans rien changer à votre position commerciale. Cette forme est plus courante qu’elle ne devrait l’être, simplement parce qu’elle est plus facile à rédiger.
Les quatre risques que’un audit d’usine de lunettes connectées évalue réellement
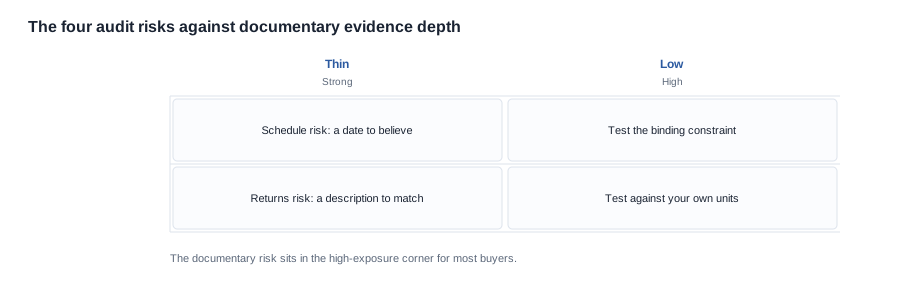
Le risque documentaire est le plus important dans cette catégorie, et il l’est précisément parce qu’une grande partie des éléments qu’un acheteur doit déposer n’est pas publiée. Les numéros de certificats, les organismes émetteurs et les dates de validité ne sont pas publiés pour notre gamme, tout comme la plupart des détails des rapports de tiers qui les accompagnent. La certification IP54 indiquée sur la V06 et la S7 est une mention de catalogue à laquelle aucun numéro de rapport de tiers n’est associé. Ces deux modèles proposent également une monture intérieure amovible et un ensemble de fonctions sport qui rendent cette certification pertinente pour l’acheteur. Une usine disposant d’un véritable dossier documentaire par modèle peut vous présenter les documents en une minute, tandis qu’une usine qui n’en dispose pas parlera de certification de manière générale. Les exigences documentaires de l’audit présentent la liste des demandes dans le détail, champ par champ.
Le risque de configuration arrive en deuxième position et, dans cette catégorie, il est particulièrement facile à évaluer car les options publiées sont précises et peu nombreuses. Un étui de recharge de 900 mAh plutôt que de 1400 mAh, une interface magnétique plutôt que Type C, trois couleurs pour la V03 Pro plutôt que quatre pour la V06, une monture intérieure amovible sur la version sport, un appareil photo de 8 MP plutôt que de 13 MP. Chacun de ces éléments correspond à une ligne sur une liste de colisage et représente un point de divergence possible entre l’unité terminée et les documents, sans que personne ne soit nécessairementlite en train de tromper autrui. Les options d’étui de 900 et 1400 mAh de la L2 Utral constituent l’exemple le plus explicite du catalogue: deux configurations, un seul nom de modèle et un étui qu’un acheteur peut commander par erreur un après-midi chargé de travail.
Le risque de calendrier arrive en troisième position. C’est celui qui est le plus souvent invisible, car rien de ce qui est publié ne le décrit. La capacité de production, le nombre de chaînes et les délais de livraison ne sont pas publiés. La crédibilité d’une date doit donc être établie autrement, et une visite constitue l’une des rares occasions de vérifier l’existence d’une chaîne configurée pour une configuration comparable à la vôtre. L’erreur sur ce point ne se traduit pas simplement par une livraison tardive, mais par une fenêtre de lancement, un engagement commercial et un plan marketing fondés sur une date que l’usine n’était de toute façon pas en mesure de respecter.
Le risque de retour arrive en quatrième position et est souvent traité trop tard, au moment où le programme touche à sa fin, ce qui est exactement le mauvais moment. Dans cette catégorie, les retours sont principalement dus à des écarts avec la description, et celle-ci est rédigée par l’acheteur. Un audit vous indique si le produit sur la chaîne de production correspond au produit que vous avez décrit. C’est la moitié du problème des retours que vous pouvez influencer; l’autre moitié dépend de la description que vous rédigez. Une usine qui produit une unité conforme à votre description le jour de votre visite constitue un indice sur la moitié que vous contrôlez.
Un cinquième risque se cache derrière les quatre autres, et il vous appartient. Le risque de spécification est le risque que la configuration demandée, telle qu’elle est rédigée, ne corresponde pas à celle pour laquelle l’usine a établi ses devis, et c’est celui qui engendre les quatre autres. Un étui de 900 mAh lorsque vous vouliez 1400 mAh est une erreur de spécification qui se manifeste à la fois comme un problème de retours, un désaccord sur le planning et une non-conformité documentaire. L’audit ne la corrige pas, car le défaut réside dans le document émis par l’acheteur. L’audit permet en revanche de la révéler tant qu’elle reste peu coûteuse, et la meilleure façon de s’en protéger est de faire de la chaîne de configuration la référence unique utilisée par toutes les parties: le devis, le bon de commande, la liste de colisage, les instructions d’inspection et le dossier.
Établir le lien entre un constat qualité et sa conséquence commerciale
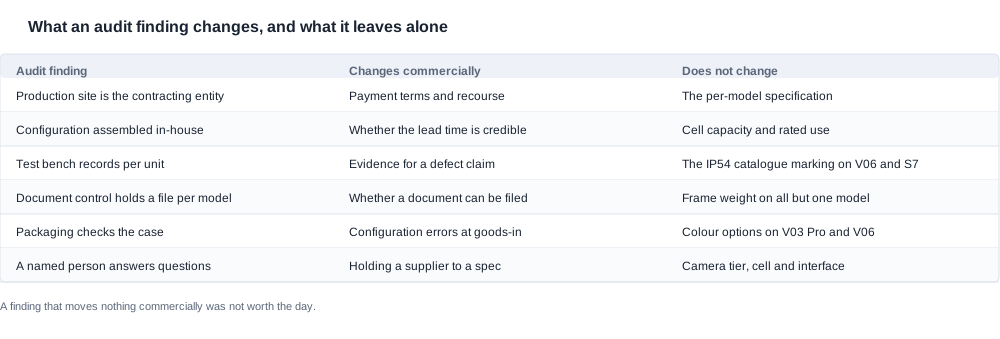
Le tableau ci-dessous constitue la version opérationnelle de notre évaluation. Chaque ligne indique ce que l’audit a constaté, sa conséquence commerciale et — tout aussi important — ce qu’il ne modifie pas, car c’est la troisième colonne qui empêche un rapport d’audit de devenir une liste de réclamations.
| Constat d’audit | Conséquence commerciale | Ce qui n’est pas modifié |
|---|---|---|
| Le site de production est la même entité juridique que la partie contractante | Le niveau de confiance accordé à vos conditions de paiement et à vos voies de recours | La spécification publiée pour chaque modèle |
| La configuration est assemblée en interne plutôt qu’achetée | La crédibilité du délai de livraison annoncé | La capacité de la batterie, l’usage nominal ou la capacité du boîtier |
| Le banc d’essai enregistre un résultat pour chaque unité | Les preuves que vous pouvez fournir à un client interrogeant un défaut | L’absence de numéro de rapport d’un organisme tiers pour la protection IP54 |
| La gestion documentaire conserve un dossier par modèle | La possibilité d’associer un document à votre commande | L’absence du poids de la monture sur chaque modèle de la gamme |
| La zone d’emballage vérifie le boîtier par rapport à la commande | Le taux d’erreurs de configuration à la réception des marchandises | Les options de couleurs publiées pour les V03 Pro et V06 |
| Une personne identifiée répond aux questions techniques | La possibilité de tenir un fournisseur responsable d’un échange sur les spécifications | Le fait que le niveau de caméra, la capacité de la batterie et l’interface sont déterminés par le modèle |
Lisez la colonne centrale et vous obtiendrez le retour commercial de la visite. Lisez la colonne de droite et vous trouverez la partie du rapport qu’il convient de lire attentivement, car un constat qui contredit une ligne publiée constitue un motif de prudence, et non de satisfaction. Lorsqu’une usine vous affirme qu’un modèle dispose d’un rapport IP54 d’un organisme tiers, alors que cette mention correspond à une référence de catalogue sans numéro de rapport publié, elle vous a montré les limites de sa propre gestion documentaire d’une manière facile à manquer par une belle journée.
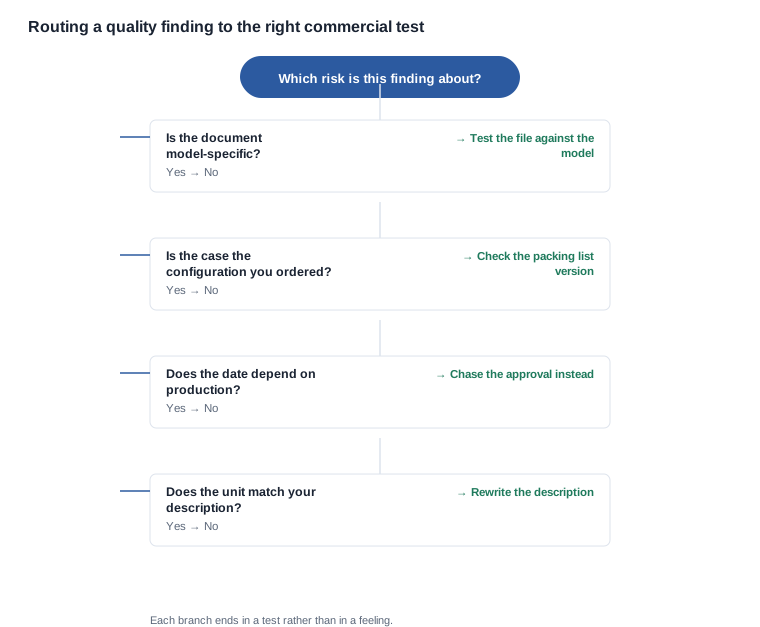
Chiffrer un constat qualité sans refaire tout le devis
Après une visite difficile, le réflexe consiste à rouvrir l’intégralité du devis et, dans la plupart des programmes, ce réflexe est mal é, car un nouveau devis complet demande plusieurs semaines et rouvre des conditions déjà négociées. La bonne approche est plus ciblée: identifiez la composante du prix affectée par le constat et ajustez uniquement cette composante.
Un constat documentaire affecte le coût de l’émission d’un dossier pour le modèle et — point bien plus important pour un acheteur desservant plusieurs marchés — le coût de planning lié à l’attente de ce dossier. Ce second effet est généralement supérieur au premier, car un document qui doit être émis après la passation de la commande retarde la livraison, et une date de livraison repoussée entraîne un coût que personne ne chiffre, puisqu’il ne figure pas sur une facture. Il se manifeste par une fenêtre de vente manquée.
Un constat de configuration affecte le coût d’une double erreur et doit être chiffré en conséquence: une unité fabriquée selon une mauvaise spécification n’est pas une unité, mais un rebut, un créneau de retouche et une seconde unité. Demandez quelle est la procédure de retouche et ce qu’elle coûte, plutôt que de supposer que l’usine l’absorbe. Un fournisseur doté d’un processus de retouche maîtrisé chiffrera ce coût; un fournisseur qui n’en dispose pas l’absorbera une fois, puis vous informera que la date a été repoussée.
Un constat de planning affecte le coût de la contrainte, et non celui de l’usine. Si la contrainte déterminante est un document ou la validation d’une création graphique, le coût est administratif et relève de votre côté du tableau; la solution consiste à fixer une date limite et à désigner un responsable, plutôt qu’à rechercher un second fournisseur. Si la contrainte déterminante est un composant, le coût est commercial et doit être intégré au prix; il doit être chiffré sous forme de délai de livraison plutôt que de supplément.
La forme générale de la règle est simple: évaluer le risque là où il se situe et ne pas répartir un constat étroit sur l’ensemble du prix unitaire, car un acheteur qui renégocie un programme à chaque visite habitue les fournisseurs à s’y attendre et ceux-ci intègrent alors ce risque dans le prix de la prochaine offre.
Déterminer quel risque qualité tester en premier lors d’un audit d’usine de lunettes connectées
Tout tester le jour même est le moyen d’allonger les visites à deux jours et de laisser sans réponse la question essentielle. L’ordre ci-dessous est celui qui fonctionne, et le raisonnement est simple: chaque étape either élimine un fournisseur ou transforme un risque en un risque de moindre priorité.
Commencez par le risque documentaire, car il s’agit du moins coûteux à tester et du plus déterminant. La demande d’un seul document mentionnant un modèle précis demande un e-mail et permet d’établir si l’usine conserve des dossiers par modèle. Un fournisseur incapable d’en produire un vous a communiqué une information qu’une visite d’une journée aurait confirmée à un coût considérable, et que vous pouvez désormais intégrer au devis ou utiliser pour l’écarter de la liste présélectionnée.
Passez ensuite au risque de configuration, car c’est là que la prévention la moins coûteuse se trouve. Une erreur de configuration détectée au poste d’emballage entraîne la mise au rebut d’un exemplaire; la même erreur détectée dans le canal de distribution provoque une série de retours impliquant votre marque, et l’écart entre ces deux chiffres est assez important pour justifier un contrôle précis. Lisez la chaîne de configuration à voix haute en la confrontant à la liste de colisage le jour même.
Le risque de délai vient en troisième, car il relève à la fois de l’usine et de la paperasse, et que la partie documentaire est souvent plus rapide. Demandez ce qui pourrait faire glisser une date et, si la réponse désigne un élément extérieur à l’usine — la validation d’un visuel, l’émission d’un document pour le modèle, un cycle de réapprovisionnement d’un composant — vous disposez d’une contrainte que vous pouvez gérer plutôt que d’un mystère. Ce n’est qu’à ce moment qu’une visite de la ligne de production présente de l’intérêt, car vous y chercherez une configuration précise au lieu de vous former une impression générale.
Le risque de retour vient en dernier, car c’est le seul qui exige réellement des unités de votre fabrication, dont une première visite dispose rarement. La partie que vous pouvez tester le jour même est la question de la description: un exemplaire sur la ligne correspond-il aux spécifications que vous avez rédigées, et le fournisseur produit-il la fiche technique à l’origine de la fiche catalogue? La liste de contrôle pour l’audit d’usine correspond à la liste des éléments à vérifier pour cette partie, tandis que l’article consacré aux idées reçues sur l’audit d’usine traite des hypothèses qui conduisent le plus souvent un acheteur à une conclusion erronée le jour même.
Transformer un constat qualité en une mesure que le contrat peut porter
Un constat qui reste dans un rapport n’est qu’un souvenir, et les souvenirs sont peu fiables dans les deux sens: ils s’effacent du côté de l’acheteur et sont contestés du côté du fournisseur. La valeur d’un audit d’usine de lunettes connectées ne se matérialise que lorsque chaque constat est transformé en un élément qui modifie une décision future — une clause, une ligne de bon de commande, une instruction de contrôle à réception ou un prix.
Cette transformation est mécanique et mérite d’être effectuée le jour même plutôt qu’une semaine plus tard, tant que la visite est encore nette à l’esprit. Reprenez le constat et écrivez la conséquence: voici ce que je ferai si cela se reproduit. Si un lot de cellules est enregistré au niveau du distributeur plutôt qu’à celui du fabricant de cellules, la conséquence consiste à inscrire une spécification de cellule dans le bon de commande et à la vérifier lors du contrôle à réception, car, sans cela, le niveau de la chaîne de approvisionnement demeure une demande et non une spécification. Si la liste de colisage était en retard sur la fiche catalogue, la conséquence consiste à établir une liste de colisage sous gestion des versions et à contrôler un exemplaire par lot de produits finis par rapport à celle-ci. Si un dossier est organisé par entreprise plutôt que par modèle, la conséquence consiste à formaliser l’exigence d’une couverture par modèle avant l’émission du bon de commande.
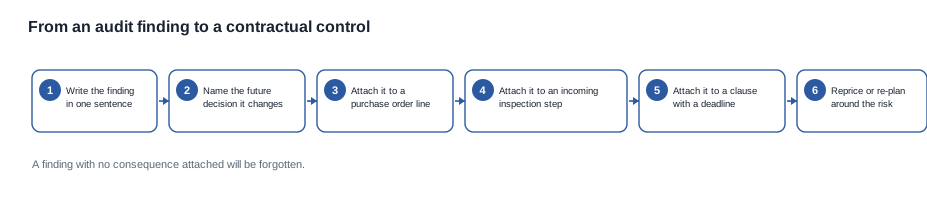
Deux de ces conséquences sont commerciales plutôt que techniques, et ce sont précisément celles que les acheteurs ont tendance à négliger parce qu’elles leur semblent Fastidieuses. La première est le prix: si la visite a révélé un risque que votre devis n’avait pas intégré, le nouveau montant doit porter ce risque, à défaut de quoi c’est votre entreprise qui le supporte, et seule l’une de ces deux options constitue une décision. La seconde est le délai: si la contrainte déterminante est un document ou un visuel plutôt que la capacité de production, le problème de délai se résout généralement en fixant une date limite de validation plutôt qu’en ayant recours à une seconde usine. L’article consacré à l’impact de l’audit sur vos marges explique comment des constats de ce type modifient le coût rendu, qui constitue le chiffre sur lequel porte réellement la discussion commerciale.
Il existe une troisième conséquence, facile à manquer parce qu’elle n’a rien de commercial, et c’est celle qui protège le programme après la première expédition: le contrôle doit être confié à quelqu’un. Une action corrective sans responsable n’est qu’un souhait, et une action corrective dont le responsable a quitté l’entreprise est un point non soldé qui n’a jamais été clôturé. Demandez le nom et la fonction du responsable, demandez les preuves de clôture plutôt que l’affirmation de clôture, et demandez la liste des actions encore ouvertes — car un fournisseur qui ne vous montre que les actions clôturées vous indique indirectement laquelle des actions ouvertes est la plus intéressante.
La même discipline s’applique au droit de réaudit. Il vaut la peine de le demander non pas parce que vous prévoyez de l’exercer lors d’un litige, mais parce que son existence modifie les comportements: une usine qui sait que vous pouvez revenir vérifier accomplit davantage de ce que vous avez demandé la première fois. Le coût de ce droit est faible, et son effet sur les comportements vaut généralement plus cher que son coût.
Les questions sur la qualité auxquelles nous répondrons après une visite, et celles auxquelles nous ne répondrons pas
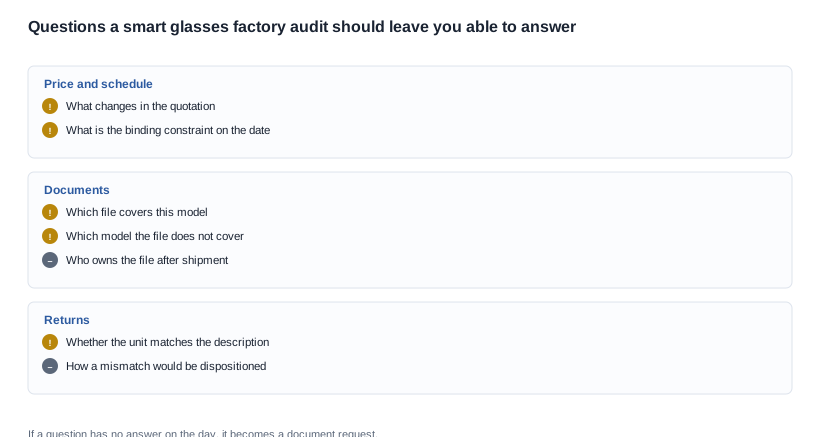
La règle de travail que nous appliquons: un audit d’usine de lunettes connectées doit être évalué selon les conditions qu’il modifie, et les données publiées par modèle constituent le point fixe autour duquel se déroule la discussion commerciale. Nous publions le niveau de la caméra, la capacité de la batterie, le temps de recharge, l’usage nominal, l’interface de recharge, la capacité du boîtier de recharge, la disponibilité des couleurs et le seul poids d’unité complète dont nous disposons, à savoir la monture des lunettes MT6 à 158 g, batterie et caméra comprises, mais hors boîtier de recharge pliable. Nous ne publions pas les prix unitaires, les quantités minimales de commande, les capacités de production ni les délais de livraison, et ce n’est pas par pudeur vis-à-vis des chiffres; c’est qu’un chiffre que nous ne pouvons pas étayer est pire que l’absence totale de chiffre, car il finit dans un tableau comparatif comme s’il avait été testé.
Nous seront également directs sur ce qu’une visite ne peut pas vous dire de la qualité. La réponse honnête à la question « cette usine/usinewormwfactory.rb produira-t-elle mon produit correctement » ne peut pas venir d’une visite, et quiconque vous affirme le contraire vous vend une visiteódigoire. Un échantillon testé selon une liste écrite, établie par vous plutôt que par l’usine, vous en dit considérablement plus sur votre commande spécifique qu’une inspection du produit d’un autre. C’est pourquoi le meilleur audit d’usine dans cette catégorie est celui qui arrive avec des critères d’acceptation écrits et repart avec un plan de test pour l’échantillon, plutôt que celui qui produit le plus de photographies.
Ainsi, la réponse à une question que nous recevons souvent — pouvez-vous me donner le taux de défauts, le rendement, le taux de livraison à temps, le nombre de lignes? — est que nous ne publions pas ces données, et nous voudrions que la même discipline soit appliquée à notre égard. Nous vous indiquerons précisément quelles configurations existent, lesquelles sont ouvertes dans les données publiées, ce que nous pouvons étayer et ce que nous ne pouvons pas. Un acheteur qui fonde une réclamation sur un nombre estimé découvre l’erreur sur le terrain plutôt que dans le devis, et la correction est toujours plus coûteuse que ne l’aurait été la question.
Lectures complémentaires
- Les documents à demander lors d’une visite — exigences documentaires pour l’audit
- La liste plus détaillée pour une première visite — liste de contrôle pour l’audit d’usine
- Les hypothèses qui rendent les audits coûteux — idées reçues sur les audits d’usine
- La valeur commerciale d’un constat — effet sur votre marge
Envoyez-nous le modèle, la configuration, le marché de destination et le volume annuel, et nous vous dirons lequel des quatre risques ci-dessus mérite le plus votre temps d’audit pour ce programme particulier.


