
Une norme OEM standard n’est utile que si quelqu’un peut la vérifier. Cela semble évident, et c’est l’échec le plus courant dans cette catégorie de produits: les documents qualité sont diffusés, approuvés, archivés, puis utilisés comme référence, alors que ce sur quoi ils sont censés être contrôlés se révèle être une description et non une mesure. Une norme que personne ne peut évaluer n’est pas une norme, mais une déclaration d’intention, et une déclaration d’intention ne fournit aucun argument au moment où l’argument est nécessaire.
Cette page est organisée autour de cette idée unique. Elle présente les trois niveaux de vérifiabilité qu’une exigence qualité peut atteindre, distingue les lignes publiées dans notre catalogue des documents qu’il ne publie pas, explique la chaîne d’acceptation — qui inspecte, qui signe et ce qui se passe en cas d’échec d’un lot — et fournit la liste de questions qui transforme un dossier qualité en outil réellement utilisable par une équipe achats lors de l’inspection à réception.
Cette page ne revendique aucune certification, aucun numéro de certificat, aucun résultat de test, aucun taux de défauts ni aucune durée de garantie. Notre matériel publié ne contient aucune ligne de certification par modèle, aucun rapport de test pour l’un des vingt-huit modèles et aucun enregistrement photo ou vidéo d’un quelconque modèle. Il contient en revanche des lignes de spécifications, plus utiles que les documents manquants, car une ligne peut être vérifiée par rapport à un exemplaire entre les mains de l’acheteur.
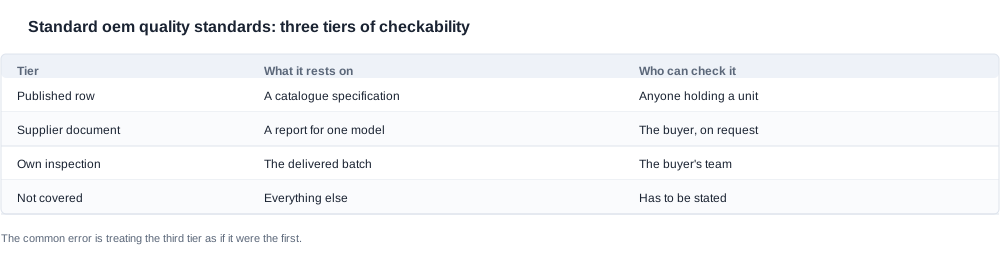
Ce tableau constitue le fil conducteur de toute la page. Une exigence relevant du premier niveau peut être vérifiée par toute personne disposant d’un exemplaire et d’un instrument de mesure. Une exigence du deuxième niveau ne peut être vérifiée qu’au moyen d’un document détenu par le fournisseur et communiqué sur demande. Une exigence du troisième niveau ne peut être vérifiée qu’au moyen de l’inspection réalisée par l’acheteur; c’est le seul niveau qui concerne le lot effectivement livré.
Sur quoi une norme qualité peut être contrôlée
Le premier niveau correspond à la ligne de spécifications publiée. Chaque modèle de notre gamme comprend quatre lignes standard — la batterie, l’autonomie, le temps de charge et le mode de charge — et les onze modèles de caméra ajoutent à ces quatre éléments une classe de résolution. Une version Bluetooth est publiée pour les quatorze modèles qui en sont équipés. Une capacité de boîtier est publiée pour cinq modèles de caméra, des noms de couleurs pour deux modèles, la présence d’une pièce amovible pour trois modèles, un indice d’étanchéité pour le V06 et le S7, un déclencheur à distance pour le D17 et le ZH12, ainsi qu’un seul poids dans toute la gamme, celui du MT6, à 158 g pour la monture de lunettes hors étui pliable.
Une exigence formulée à partir de l’une de ces lignes est vérifiable au sens le plus strict: l’acheteur détient l’exemplaire et peut effectuer la comparaison. Une batterie livrée avec une configuration différente de celle publiée constitue un défaut qui ne nécessite aucune interprétation.
Même ce niveau présente une limite, et un dossier qualité qui l’ignore n’est pas utilisable. Pour vingt-six des vingt-huit modèles, le temps de charge publié constitue un plafond de deux heures ou moins; pour le D17 et le ZH12, il est d’environ une heure. Aucune ligne publiée ne précise l’état de charge initial ni le point de terminaison considéré comme achevé. Une autonomie publiée d’environ six heures pour le G07 et le YK12, ou une plage de cinq à huit heures pour le S7, le V03 et le V06 Pro, indique une fourchette sans préciser de méthode de test. Une classe de résolution publiée indique une classe, et non une objectif, une fréquence d’images ou un champ de vision. Ainsi, une ligne publiée permet de réaliser le contrôle, mais la méthode qui sous-tend ce contrôle doit provenir d’une autre source: c’est précisément là que commence le deuxième niveau.
Les lignes publiées ne constituent donc pas, à elles seules, une norme qualité. Elles représentent la partie d’une norme qui peut être contrôlée sur un banc de réception, ce qui en fait la section la plus fiable de tout dossier et la moins coûteuse à obtenir. Cela facilite également l’évaluation du reste du dossier, car l’acheteur peut voir précisément quels éléments sont déjà résolus et lesquels restent ouverts — et un élément ouvert qui a été recensé devient une tâche, tandis qu’un élément ouvert oublié constitue une découverte qui attend d’atterrir sur le quai de réception.
Le deuxième niveau correspond au document détenu par le fournisseur. Un rapport d’essai couvre une configuration. Un document de conformité couvre une désignation de modèle précise. Un enregistrement d’inspection couvre un lot. Aucun de ces documents n’est publié ici et aucun ne peut être déduit d’une page de catalogue, mais ce sont les seuls éléments qui étayent une allégation concernant une configuration que le catalogue ne décrit que partiellement. La demande appropriée doit indiquer la désignation exacte du modèle, la configuration exacte et la destination, car un rapport établi pour une autre configuration ne couvre pas celle-ci.
Le troisième niveau correspond à l’inspection à réception réalisée par l’acheteur et constitue le seul niveau qui porte sur le lot effectivement livré. Ce niveau couvre ce que ni la ligne publiée ni un document du fournisseur ne peuvent établir: la conformité de l’unité dans le carton à l’unité de référence, la présence des accessoires indiqués dans la commande, l’exactitude de l’étiquetage pour la destination, l’absence de dommage sur l’emballage et la cohérence interne du lot tel qu’il est livré.
L’erreur qui coûte le plus cher consiste à traiter le troisième niveau comme s’il s’agissait du premier. Une spécification indiquant « correspond à l’échantillon approuvé », sans unité de référence signée qui l’étaye, déplace un argument juridique vers une file d’inspection où il ne peut être tranché, car les personnes qui réalisent l’inspection ne sont pas celles qui ont approuvé l’échantillon.
Les lignes publiées et les documents qui ne sont pas publiés
L’ensemble publié est limité et il convient de le connaître précisément, car l’acheteur qui connaît cette limite cesse de demander des preuves impossibles à obtenir et commence à demander celles qui existent.
En matière de certification, aucun modèle de la gamme ne comporte sa propre ligne de certification et le texte du catalogue ne mentionne ni CE, ni FCC, ni RoHS. La page contient des éléments graphiques de l’entreprise plutôt que des enregistrements par modèle: dix images de certificats, dont huit brevets d’apparence et deux brevets de modèle d’utilité, ce qui constitue une déclaration sur l’entreprise et non un enregistrement de conformité pour un quelconque modèle de la gamme.
Le dossier produit interne est plus précis que le catalogue et consigne la certification dans exactement trois états. Pour le groupe des caméras et le groupe audio, ainsi que pour l’entrée photochromique, le dossier ne comporte ni cadre publié ni numéro de certificat. Pour le groupe sportif, le dossier présente la même absence et ajoute une note indiquant que la mention IP54 ne comporte aucun numéro de rapport de tiers. Pour le groupe enfants, les informations de certification ne sont pas publiées du tout. Pour l’entrée à conduction osseuse, elles ne sont pas davantage publiées. Pour l’entrée AR, qui ne comporte aucun code modèle, rien n’est consigné non plus.
Trois états, et pas un quatrième: une allégation dont les numéros sont en attente de confirmation, une allégation assortie d’une note précisant qu’aucun rapport n’est détenu, et l’absence totale d’informations de certification. Un dossier qualité qui indique « certifié » dans le premier cas, ou qui traite les trois états comme équivalents, est erroné d’une manière qui se traduira par un problème d’accès au marché plutôt que par un problème de qualité.
La même rigueur s’applique aux deux valeurs de la gamme qui invitent à surinterpréter les informations. La mention IP54 sur le V06 et le S7 est annotée sur la page du catalogue; aucun numéro de rapport n’est publié à côté et elle ne peut être reformulée hors de l’usine sans rapport à l’appui. Le gain de 35 dB publié pour l’entrée à conduction osseuse correspond à une ligne de catalogue sans rapport de performance acoustique joint et ne permet d’étayer aucune affirmation concernant l’audition, l’usage médical ou l’adéquation à une population donnée. Il s’agit dans les deux cas de lignes légitimes dans le dossier, et aucune ne constitue une autorisation de communication marketing.
Ce qui manque de manière générale dépasse la certification. Pour les vingt-huit entrées, notre matériel publié ne comporte aucun rapport d’essai, aucune mesure par un tiers, aucune photographie ni aucune vidéo du produit physique. Toutes les références visuelles de cette gamme sont des rendus numériques. Ce n’est pas un reproche à l’adresse de la documentation; il s’agit d’une caractéristique du rôle du catalogue, avec une conséquence directe pour le dossier qualité: celui-ci doit être constitué à partir des lignes de spécification et des documents demandés par écrit, car il n’existe aucune image susceptible de remplacer les uns ou les autres.
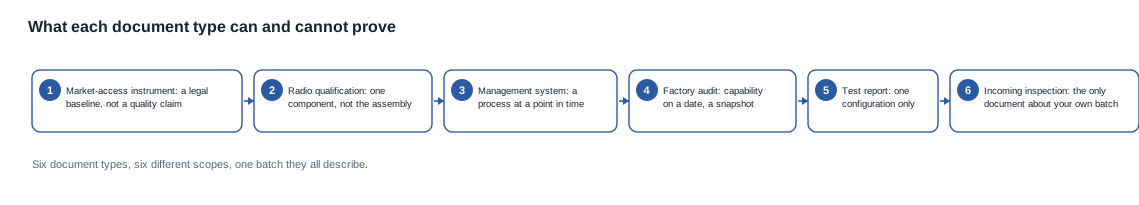
Le processus ci-dessus présente les six types de documents qui figurent dans un dossier qualité et ce que chacun d’eux est apte à prouver. Un instrument d’accès au marché établit un cadre juridique et ne dit rien de la qualité du produit. Une qualification radio porte sur un seul composant. Une certification de système de management indique qu’un processus est documenté et audité à un moment donné. Un audit d’usine établit la capacité de production à une date donnée et constitue un instantané. Un rapport d’essai couvre une seule configuration. Et le contrôle de réception effectué par l’acheteur est le seul à des informations sur le lot contenu dans les cartons — et uniquement sur les attributs que l’acheteur a choisi de tester.
Inspection, acceptation et signature du lot
L’acceptation est le moment où une norme qualité fonctionne ou non, et c’est la partie de l’organisation qui reste généralement sans documentation.
Trois parties peuvent intervenir dans l’inspection d’un lot, et un programme doit préciser laquelle accomplit quoi. L’inspection réalisée par le fournisseur lui-même porte sur les attributs qu’il vérifie avant le départ des marchandises. L’inspection avant expédition est un contrôle indépendant effectué à l’usine, et sa portée dépend entièrement de ce qui a été convenu à l’avance. L’inspection de réception effectuée par l’acheteur a lieu sur son propre site, sur un échantillon du lot livré prélevé par ses soins, et c’est la seule inspection qui permet de voir les marchandises telles qu’expédiées plutôt que telles qu’elles ont été présentées. La plupart des litiges surviennent parce que l’on a supposé que ces trois contrôles remplissaient la même fonction.
Quatre éléments doivent être consignés pour qu’une inspection produise un résultat exploitable. Ce qui est inspecté — la liste des attributs, reliée aux lignes publiées et à la tolérance convenue. L’ampleur de l’inspection — la taille de l’échantillon et le fait qu’il s’agisse d’un nombre fixe ou d’un plan d’échantillonnage statistique, car un tel plan comporte un nombre d’acceptation qui doit être consigné dans le même document. La manière dont le résultat est enregistré — le relevé doit identifier le lot, la configuration et la date, faute de quoi il ne pourra pas être utilisé dans un litige ultérieur. Et qui signe.
La question de la signature est la plus importante et reçoit le moins d’attention. Un lot est accepté par une partie désignée disposant d’une autorité désignée. Cette autorité peut relever de la fonction qualité de l’acheteur, d’un inspecteur tiers, du propriétaire de la marque, ou de personne; ce dernier cas étant le plus fréquent: les marchandises arrivent, sont rangées, et le lot est accepté du simple fait de sa réception. Cela ne constitue pas une acceptation, mais l’absence de rejet, ce qui n’est pas la même chose. Un programme qui a consigné qui signe, ainsi que les critères applicables, a déjà résolu la majorité des litiges qui surviennent ultérieurement.
La procédure à appliquer en cas d’échec doit également être consignée. Lorsqu’un lot ne respecte pas les critères convenus, que se passe-t-il: reprise à l’usine, remplacement par des unités issues de la série suivante, avoir, retour ou rejet de l’ensemble du lot. Ces options ont des conséquences commerciales très différentes et ne sont pas équivalentes du point de vue de l’acheteur, car une reprise conserve le risque lié au calendrier tandis qu’un rejet reporte le risque sur le stock. Décider laquelle s’applique alors que le lot se trouve chez le fournisseur relève de la planification; le décider après coup revient à négocier avec une date de livraison déjà manquée.
Un dernier point de calendrier mérite d’être mentionné. Les critères d’acceptation doivent être convenus avant la série de production, et non après l’arrivée du lot. Un critère rédigé au moment du désaccord est un critère qui a été négocié avec les éléments de preuve déjà en main, et le fournisseur ne s’y trompera pas. Les critères convenus à l’avance sont défendables, et la position du programme en cas d’échec est alors bien plus solide.
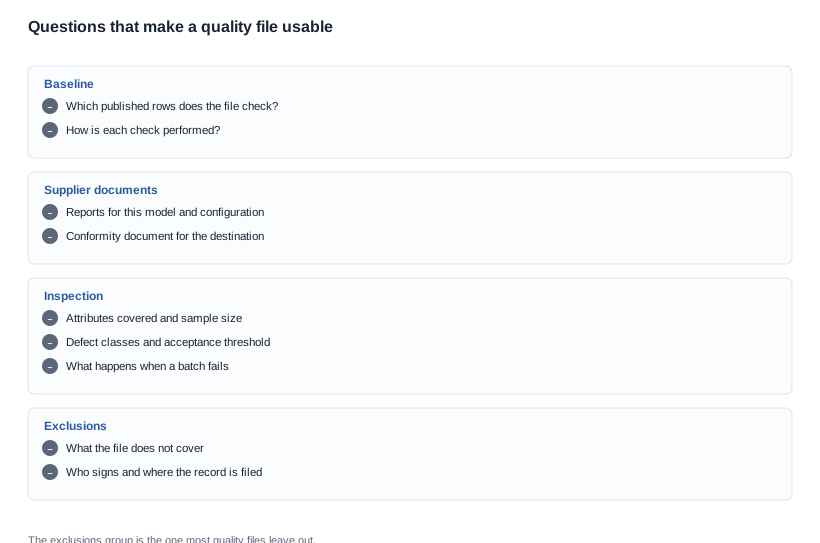
Questions qui rendent un dossier qualité exploitable
Un dossier qualité est un ensemble de documents organisés de manière à permettre l’action. Les questions ci-dessous sont celles qui transforment une pile de relevés en quelque chose d’exploitable; elles sont regroupées selon la partie du dossier à laquelle elles se rapportent.
Le premier groupe établit le cadre de référence: les lignes publiées auxquelles le dossier sera confronté et la manière dont chaque contrôle est effectué. Sans la ligne de référence ni la méthode, un contrôle ne produit qu’un chiffre dépourvu de sens.
Le deuxième groupe demande ce que le fournisseur détient et est prêt à fournir: quels rapports d’essai existent pour le modèle et la configuration concernés, quels documents de conformité existent pour la désignation exacte du modèle et la destination concernée, et quels relevés d’inspection existent pour le lot une fois sa production achevée. Ces éléments sont demandés par écrit, car une réponse verbale ne constitue pas une preuve, et un document dépourvu de la désignation du modèle ne prouve rien sur ce modèle.
Le troisième groupe concerne l’inspection elle-même: les attributs couverts, la taille de l’échantillon, la classification des défauts, le seuil d’acceptation et le sort d’un lot qui ne le respecte pas.
Le quatrième groupe est celui que la plupart des dossiers omettent. Ce que le dossier ne couvre pas. Un dossier qualité qui n’indique pas ses exclusions laisse croire que tout ce qui n’en fait pas partie est couvert, alors que les exclusions sont généralement plus importantes que la couverture. Les éléments qu’aucun document de cette gamme ne couvre comprennent l’aspect physique de l’appareil, les performances acoustiques des modèles Audio, le comportement des entrées photochromes et électrochromes, ainsi que tout ce qui concerne la durabilité à long terme. Il s’agit de points d’inspection relevant de l’acheteur, qui doivent être consignés comme tels plutôt que supposés relever du dossier d’un tiers.
Deux autres exclusions sont propres à cette gamme et sont susceptibles d’être présumées plutôt que remarquées. Aucun rapport de performances acoustiques n’est publié pour les modèles Audio; toute déclaration sur leur qualité sonore doit donc provenir d’une mesure confiée ou demandée par quelqu’un. Aucun paramètre de performance optique n’est publié pour les entrées photochromes ou électrochromes; une exigence portant sur le comportement de l’une ou l’autre doit donc préciser qui a effectué la mesure, par rapport à quelle référence et où l’enregistrement est conservé. Dans le cas contraire, l’exigence n’est qu’un souhait accompagné d’un document agrafé.
Le cinquième groupe concerne la signature d’acceptation: qui signe, selon quels critères et où l’enregistrement signé est classé. Un dossier sans piste de signature ne fournit aucune preuve de clôture.
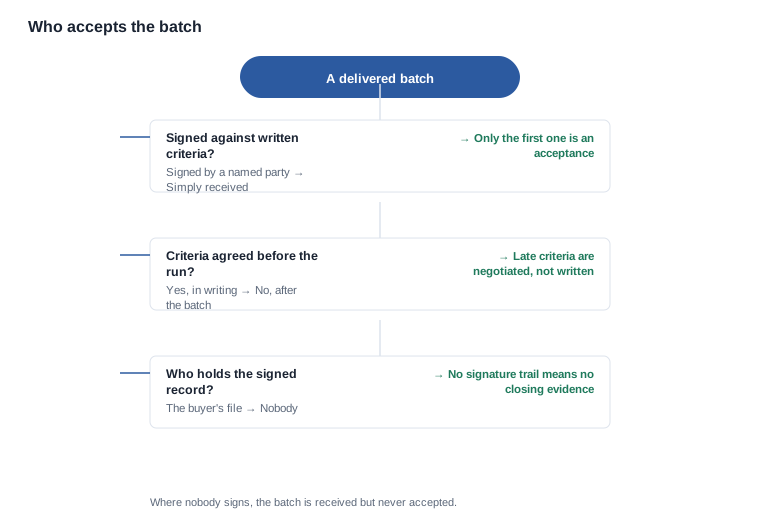
Le diagramme de décision est l’explication la plus simple de ce point. Un lot est soit accepté par une partie désignée sur la base de critères écrits, soit reçu sans avoir été accepté, et c’est dans ce second cas que le débat commence. Avant de passer une commande, la question est facile à trancher et coûteuse à laisser en suspens.
La position de CYNRIN sur les preuves des normes qualité OEM standard
Nous publions des lignes de spécifications, mais aucun document de preuve; un acheteur qui connaît la différence peut élaborer un dossier exploitable à partir des deux. Les lignes publiées peuvent être vérifiées par quiconque détient un appareil; les documents que nous détenons peuvent être communiqués sur demande pour un modèle, une configuration et une destination précis; et le reste relève de l’inspection propre à l’acheteur. Nous préférons le dire clairement plutôt que de laisser découvrir une lacune à la réception.
Nous n’affirmerons pas qu’un modèle est certifié, car aucune ligne de certification n’existe permettant de l’énoncer. Nous décrirons les trois états réellement consignés dans nos dossiers internes: une déclaration dont les numéros de modèle et de certificat sont encore en attente de confirmation par l’entreprise, une déclaration assortie d’une note indiquant qu’aucun rapport n’existe encore, et l’absence totale d’information de certification — et nous préciserons la catégorie dans laquelle chaque modèle se trouve. Nous ne présenterons pas le marquage IP54 du V06 et du S7 comme une déclaration externe sans rapport tiers, et n’étendent pas la valeur de 35 dB publiée pour l’entrée à conduction osseuse à une quelconque déclaration touchant l’audition, l’usage médical ou l’adéquation à une population d’utilisateurs.
Nous ne publions pas non plus de période de garantie, de taux de défauts, de seuil d’acceptation, de taille d’échantillon ni de coût d’inspection; ces éléments relèvent de l’accord et du devis plutôt que d’un catalogue. Nous indiquerons en revanche, pour une configuration donnée, les lignes publiées qui s’appliquent, les documents existants, ce que couvre notre propre inspection et les conditions auxquelles un lot doit être accepté — puis laisserons l’acheteur décider si cet ensemble est suffisant pour la destination prévue.
Pour un responsable des achats, la méthode est concise. Établir le référentiel vérifiable à partir des lignes publiées, demander les documents correspondant à la désignation précise du modèle, convenir de la portée de l’inspection et des critères d’acceptation avant la production et désigner la partie qui signe. Un programme qui accomplit ces quatre actions peut évaluer une déclaration qualité fournisseur, la comparer à celle d’un second fournisseur et la défendre au moment de l’arrivée du lot — et les signaux d’alerte sont ceux qui apparaissent dès que l’une des quatre actions est omise.
Lectures complémentaires
- une configuration et un dossier qualité qui dépendent l’un de l’autre
- ce que tranche un échantillon et l’unité de référence qui se trouve derrière
- les lignes de catalogue à partir desquelles une spécification peut être élaborée
- les déclarations imprimées sur un carton qui nécessitent des preuves
- l’outillage et la géométrie auxquels une référence signée doit correspondre
Une norme qualité trouve sa place dès lors que quelqu’un peut la vérifier — le fait que cette vérification soit placée dans la ligne publiée, dans le document du fournisseur ou dans l’inspection à réception propre à l’acheteur constitue une structure qu’il vaut mieux concevoir correctement.


