
Materiały oprawek okularów AR: jedyna opublikowana masa
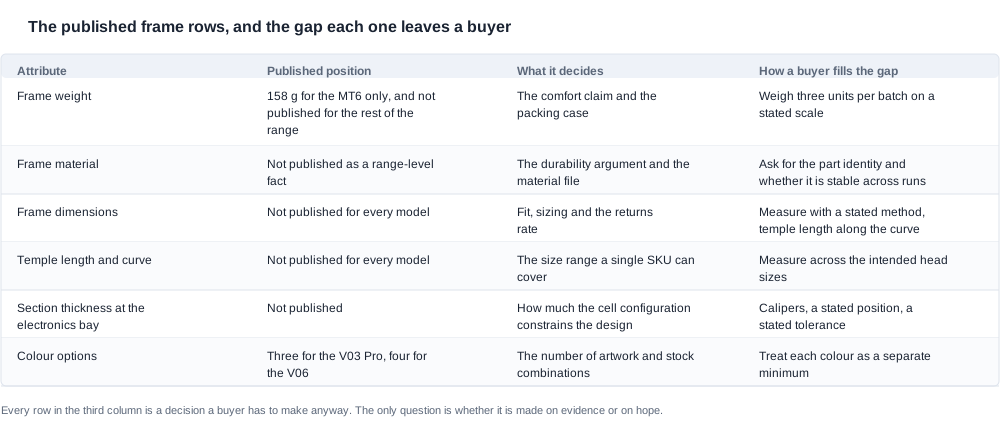
Materiał oprawki to zwykle specyfikacja, którą kupujący traktuje jako ustaloną, ponieważ oprawka jest oprawką: materiałem jest znany plastik lub metal, masa jest liczbą, a wymiary znajdują się na rysunku. W tej kategorii żadna z tych informacji nie jest dostępna dla całej gamy, i ten jedyny fakt powinien determinować całe podejście. Nasze opublikowane stanowisko jest takie, że materiał oprawki nie jest informacją dotyczącą całej gamy, masa jednostkowa istnieje tylko dla jednego modelu w całym katalogu — 158 g dla MT6 — a wymiary oprawki, długość ramion i ich krzywizna nie są opublikowane dla każdego modelu. Plan testów opracowany na podstawie opublikowanych wierszy nie miałby zatem czego testować.
Decyzja w trzech zdaniach. Traktuj każdy parametr oprawki jako pomiar wykonywany przez kupującego, dopóki dostawca nie przekaże wartości wraz z metodą jej uzyskania, i ustal własne kryteria przed dotarciem próbek, ponieważ liczby dostawcy nie istnieją jako punkt odniesienia do porównań. Najważniejszy jest pomiar grubości przekroju w miejscu modułu elektronicznego, ponieważ to właśnie ta wartość łączy materiał z konfiguracją ogniw i wokół niej zaprojektowano oprawkę. Wpisz także zakres tolerancji dla pierwszego egzemplarza, ponieważ zakres uzgodniony po drugiej partii to zakres, który już został przekroczony.
Kto wykonuje ten pomiar i co musi on chronić. Czytelnikiem jest menedżer produktu marki lub inżynier ds. zakupów, który ma oprawkę w rękach albo zaraz ją otrzyma i musi zdecydować, czy dany materiał jest akceptowalny, zanim zatwierdzi specyfikację materiałową. Chronione są profil zwrotów, ekspozycja gwarancyjna związana z oprawką, która pęka lub odkształca się, oraz projekt graficzny i opakowania zakładające stabilny kształt. Oprawka jest jedyną częścią produktu z kategorii okularów inteligentnych, którą klient fizycznie dotyka przez cały dzień, dlatego wzorzec zużycia, który wywołuje, jest zmienną handlową, a nie szczegółem dotyczącym komfortu.
Co nasz katalog publikuje na temat fizycznego produktu. Masę jednostkową jednego modelu, 158 g dla MT6, który jest również modelem ze składaną etui o pojemności 1200 mAh i opublikowanym pozycjonowaniem jako produkt przenośny. Trzy opublikowane warianty kolorystyczne dla V03 Pro i cztery dla V06, przy czym każdy kolor stanowi odrębne minimum zamówienia, odrębny projekt graficzny i odrębną pozycję magazynową. V06 i S7 publikują zdejmowaną wewnętrzną oprawkę oraz ergonomiczny projekt oprawki wraz z oznaczeniem IP54. Konfiguracje ogniw obejmują od 40 mAh w A05 i A06 do 290 mAh w L1 Pro, CY05, L2 Utral i CY03, a dla LC-105, K01, YKC02, YK12, G07 oraz K02 opublikowano konfiguracje dwuogniwowe dla każdej strony o pojemności 55 mAh, 70 mAh i 90 mAh.
Co nie jest opublikowane: materiał oprawki jako informacja dotycząca całej gamy, wymiary oprawki, długość i krzywizna ramion, grubość przekroju, proces wykończenia oraz standard kontroli.
Dlaczego konfiguracja ogniw w ogóle znajduje się na tej stronie. Elektronika znajduje się w ramionach, a ramię jest elementem konstrukcyjnym, który musi pomieścić ogniwo, płytkę, złącze baterii, styk ładowania oraz, w modelach z kamerą, moduł kamery. Grubość przekroju w tym miejscu jest konsekwencją geometryczną wszystkich tych elementów, a pojemność ogniwa stanowi główny wpływający na nią parametr. Dlatego ramię z dwoma ogniwami o pojemności 55 mAh i ramię z jednym ogniwem o pojemności 100 mAh nie stanowią tego samego problemu konstrukcyjnego, a materiał i grubość przekroju muszą być omawiane razem, a nie oddzielnie.
Gdzie w decyzji dotyczącej materiału znajduje się koszt. Sam materiał to niewielka pozycja. Koszt dotyczy oprzyrządowania, wykończenia, standardu kontroli oraz liczby kombinacji, w jakie oprawka się mnoży: jedna oprawka, cztery kolory i dwie konfiguracje ogniw dają osiem wariantów do formowania i magazynowania. Kupujący, który negocjuje cenę jednostkową i materiał, nie uwzględniając liczby kombinacji i zakresu tolerancji, negocjuje najmniejsze pozycje na ofercie.
Grubość przekroju to wartość łącząca materiał z ogniwem
Sama pomiar jest prosty, a dyscyplina tkwi w metodzie. Zmierz grubość przekroju w miejscu przedziału na elektronikę za pomocą suwmiarka, w określonej pozycji, przy określonym ustawieniu i na określonej liczbie egzemplarzy. Pozycja pomiaru musi zostać określona, ponieważ ramię okulara nie jest jednolitym prętem: zwęża się, poszerza w okolicy przedziału i może mieć zagłębienie. Dwie osoby mierzące „grubość ramienia” tego samego egzemplarza mogą uzyskać dziesięcioprocentową różnicę, a kryterium, które na to pozwala, nie jest kryterium.
Liczba, z którą porównuje się pomiar, pochodzi z projektu, a nie z katalogu. Zamysł projektowy przedziału na baterię 55 mAh z każdej strony jest inny niż w przypadku baterii 100 mAh, a grubość przekroju wskazuje, czy oprawka jest budowana wokół elektroniki, czy elektronika jest do niej wtłaczana. Jeśli dostawca nie określa zamysłu projektowego, pomiar staje się porównaniem kandydatów, a nie bezwzględnym kryterium akceptacji. Nadal warto go przeprowadzić, ponieważ to względna wartość decyduje o powołaniu do shortlisty.
Jakie są handlowe konsekwencje zbyt małej grubości przekroju. Oprawka, która jest cienka w miejscu przeznaczonym na baterię, ugina się, a oprawka, która się ugina, powoduje wcześniejsze odchylenie styków baterii i osi ramienia niż okres rękojmi. Kupujący widzi w tym narastającą grupę egzemplarzy, które już się nie ładują lub nie przylegają prawidłowo, a dostawca traktuje to jako reklamację z tytułu rękojmi, a nie jako decyzję projektową. Pomiar przekroju przed złożeniem zamówienia zapobiega takiej rozmowie.
Wymiar sprzężony z tym parametrem to długość ramienia, mierzona na dwa sposoby. Długość ramiona mierzona wzdłuż krzywizny i długość ramiona mierzona w linii prostej to dwie różne wartości, a różnica między nimi określa rozmiar. Nie publikujemy żadnej z nich w katalogu, dlatego kupujący mierzy parametry na rzeczywistych kształtach głowy w całym zakresie rozmiarów, który produkt ma obejmować, a wynik staje się tabelą rozmiarów w ofercie i powiązaną z nią tolerancją.
Kupujący rejestruje więcej niż pięć wymiarów. Całkowita szerokość, szerokość soczewki, szerokość mostka, długość ramienia wzdłuż krzywizny, długość ramienia w linii prostej oraz przekrój w miejscu przedziału na elektronikę. Każdą z tych wartości można podać w ofercie, na jej podstawie można opracować tabelę rozmiarów i przeprowadzić kontrolę przy odbiorze — a obecnie żaden z sześciu wymiarów nie jest publikowany dla tej serii.
Spójność między partiami i pasmo tolerancji, które należy określić jako pierwsze
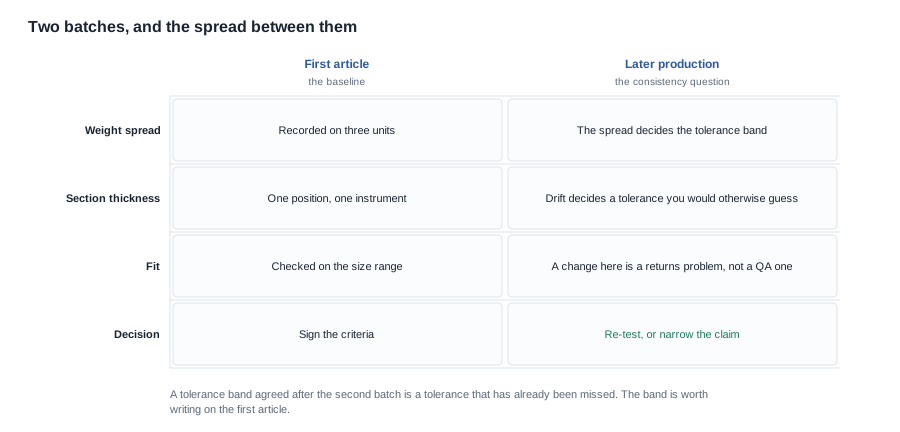
Pomiar, który decyduje o rękojmi, to rozrzut wartości między dwiema partiami, a nie wynik z jednego egzemplarza. Pojedynczy produkt pokazuje, co wyprodukowano danego dnia. Dwa egzemplarze z tej samej partii mówią niemal to samo. Egzemplarze z różnych serii produkcyjnych informują o procesie, a to właśnie proces stanowi podstawę rękojmi.
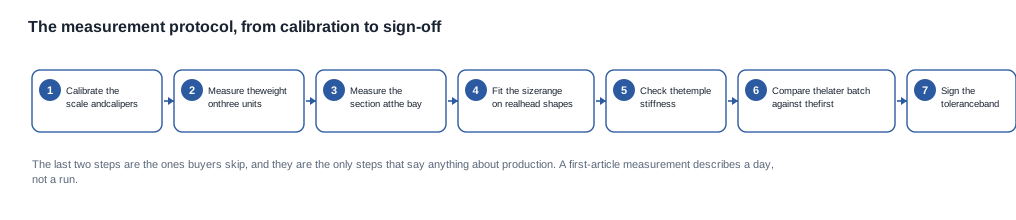
Protokół w kolejności zapewniającej porównywalność wyników. Skalibruj wagę i suwmiarki oraz zapisz wyniki kalibracji. Zważ każdy egzemplarz na wadze, zachowując za każdym razem taki sam stan egzemplarza i wagi. Zmierz przekrój w miejscu przedziału na elektronikę, zapisując pozycję pomiaru. Dopasuj serię rozmiarową do rzeczywistych kształtów głowy, uwzględniając skrajne rozmiary, a nie tylko środkowy. Sprawdź sztywność ramienia i odnotuj, gdzie przyłożony nacisk pada względem przedziału na elektronikę. Następnie pobierz drugi zestaw egzemplarzy z późniejszej partii i porównaj oba zestawy. Podpisz pasmo tolerancji na podstawie drugiego zestawu, a nie pierwszego.
Pasmo tolerancji jest dokumentem handlowym. Decyduje o tym, co kupujący może odrzucić podczas kontroli przy odbiorze, do czego dostawca jest zobowiązany oraz względem czego można rozstrzygnąć reklamację jakościową. Pasmo określone po dostarczeniu drugiej partii to pasmo, które proces już przekroczył. Pasmo określone na podstawie pierwszego egzemplarza to pasmo, które proces miał utrzymać, a dostawca, który je akceptuje, kontroluje proces.
Dopasowanie w całym zakresie rozmiarów to pomiar o najdłuższym ogonie statystycznym. Dziesięć kształtów głowy wskazuje kupującemu, od czego zacząć, ale nie, gdzie zakończyć, a typowy tryb awarii to skupisko zwrotów koncentrujące się na jednym końcu zakresu. Pomiar na docelowych użytkownikach, a nie na współpracownikach, nadaje wynikom znaczenie, ponieważ dopasowanie zależy od kształtu głowy, a nie wyłącznie od jej rozmiaru.
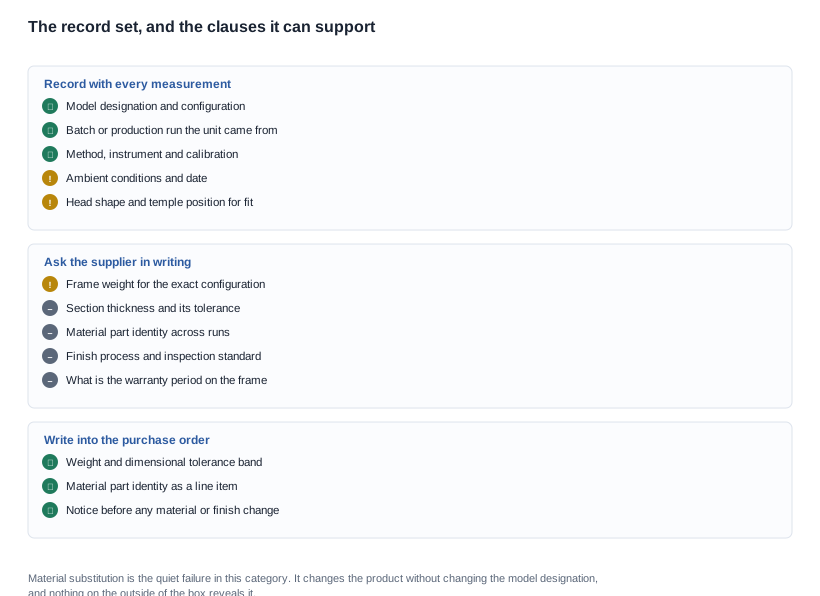
Co należy zapisywać przy każdym pomiarze. Oznaczenie modelu i konfigurację, partię lub serię produkcyjną, z której pochodził egzemplarz, metodę pomiaru, przyrząd i jego kalibrację, warunki otoczenia, datę, osobę przeprowadzającą test oraz — w przypadku pomiarów dopasowania — kształt głowy i miejsca kontaktu z ramionami oprawek. Bez informacji o partii odczyt masy jest jedynie anegdotą, a rozrzut między partiami stanowi cały sens takich pomiarów.
Czego te pomiary nie mogą potwierdzić. Nie potwierdzają jednorodności produkcji w skali całej serii, ponieważ kilka egzemplarzy z dwóch partii jest wskazówką, a nie gwarancją. Nie potwierdzają długoterminowego zachowania materiału, ponieważ stan oprawki w pierwszym roku jej użytkowania nie jest taki sam jak w trzecim roku. Nie potwierdzają dopasowania na całym rynku. Nie potwierdzają też, czy produkt jest odpowiedni dla danego kanału sprzedaży — to kwestia oferty, a nie właściwości materiału.
Wzór kontaktu i reklamacje zużycia pojawiające się rok później
Wzór kontaktu to miejsce, w którym materiał styka się z głową klienta, i stanowi mechanizm leżący u źródła większości reklamacji dotyczących oprawek. W miejscu nacisku ramienia oprawki materiał przejmuje obciążenie; tam, gdzie obciążenie jest skoncentrowane, materiał ulega odkształceniu, a powierzchnia zużywa się. Oprawka, która jest wygodna w pierwszym miesiącu, może stać się niewygodna w szóstym miesiącu, jeśli punkt kontaktu znajduje się na twardej krawędzi lub miejscu koncentracji naprężeń. Klient opisuje wtedy komfort, a nie wadę materiałową.
Jak to obserwować. Nałóż oprawkę na głowę i zaznacz miękkim ołówkiem miejsca kontaktu ramion oprawki oraz miejsca, w których nacisk przypada względem modułu elektroniki. Następnie wygnij ramię oprawki pod niewielkim obciążeniem i obserwuj, gdzie koncentruje się ugięcie. Punkt największego ugięcia będzie się przemieszczać i zwykle nie jest to miejsce zamierzone przez projektanta.
Dlaczego punkt kontaktu i moduł elektroniki znajdują się w tym samym odcinku ramienia oprawki. Koncentracja obciążenia w module elektroniki to nie tylko kwestia komfortu: tam znajdują się ogniwo, złącze i styk ładowania, a elastyczny moduł oznacza połączenia podatne na przemieszczenie. Oprawka, która spełnia wszystkie wymiary statyczne, ale zawodzi w warunkach użytkowania, zazwyczaj zawodzi właśnie tutaj. Dlatego wzór kontaktu należy uwzględnić w kryteriach akceptacji, a nie jedynie we w uwagach dotyczących komfortu.
Proces wykończenia decyduje o tym, jak widoczne jest zużycie. Nie publikujemy procesów wykończenia ani norm kontroli dla żadnego modelu, a oba te elementy warto uzyskać. Powierzchnia malowana proszkowo i powierzchnia polerowana zużywają się w różny sposób przy takim samym wzorze kontaktu. Dostawca, który potrafi wskazać wykończenie i normę kontroli, dysponuje metodą wykrywania usterki, zanim trafi ona do klienta.
Co należy zapytać dostawcę oprócz przesłania próbek. Masę oprawki w gramach dla dokładnej konfiguracji, aby pomiar kupującego można było porównać z jego wynikiem. Grubość ścianki w module elektroniki wraz z tolerancją. Identyfikator części materiałowej i informację, czy pozostaje on taki sam w kolejnych seriach produkcyjnych. Proces wykończenia i stosowaną do niego normę kontroli. Okres gwarancji na oprawkę wraz z określonym terminem reakcji, ponieważ gwarancja na oprawkę bez normy kontroli jest jedynie liczbą, a nie zobowiązaniem.
Zmiana materiału jest podstępnym problemem tej kategorii i właśnie dlatego warto pytać o identyfikator części. Zmiana materiału między seriami zmienia produkt, nie zmieniając oznaczenia modelu na opakowaniu, a nic widocznego na zewnątrz tego nie zdradza. Objawy pojawiają się jednocześnie w obrębie jednej partii: nieco inna masa, inny dźwięk, inne ugięcie, odmienne zużycie powierzchni. Pisemne zobowiązanie informowania o zmianie materiału wraz z podaniem identyfikatora części w zamówieniu sprawia, że zmiana staje się dla Ciebie widoczna.
Opracowywanie specyfikacji materiałowej z dostawcą, który nie publikuje parametrów
Specyfikacja jest krótka, co oznacza, że została prawidłowo opracowana. Identyfikator części materiałowej. Masa z przedziałem tolerancji. Wymiary wraz z metodą ich pomiaru. Grubość ścianki w module elektroniki wraz z położeniem pomiarowym i tolerancją. Proces wykończenia. Norma kontroli. Warianty kolorystyczne, każdy z własnym minimalnym wynikiem. Zobowiązanie dotyczące zarządzania zmianami dla wszystkich wymienionych parametrów. Osiem pozycji, a każdą z nich fabryka może stosować, a inspektor może sprawdzić.
Pytania, które należy zadać w identycznych słowach każdemu kandydatowi. Jaka jest masa oprawki w gramach dla dokładnej konfiguracji. Jaka jest grubość przekroju w miejscu przedziału na elektroniki i jaka jest tolerancja. Jaka jest identyfikacja części materiałowej i czy pozostaje taka sama w kolejnych seriach produkcyjnych. Jaki jest proces wykończenia i jaka jest norma odbiorcza. Jaki jest okres gwarancji na oprawkę.
Jak brzmi miękka odpowiedź w tej kategorii. „Materiał wysokiej jakości” jako identyfikacja materiału. „Piórkowo lekka” jako masa. „Ergonomiczny design” jako wymiar. „Trwała do codziennego użytkowania” jako wynik testu zużycia. Każde z tych określeń to hasło ze sklepu, a program oparty na takich hasłach nie nadaje się do kontroli.
Klauzule, które należy wpisać do zamówienia zakupu. Identyfikację części materiałowej jako osobną pozycję. Masę i przedział tolerancji wymiarów wraz z metodą pomiaru. Normę odbiorczą wskazaną jako kryterium akceptacji. Klauzulę wymagającą zgłoszenia przed jakąkolwiek zmianą materiału, wykończenia, profilu zawiasów lub konfiguracji ogniw, ponieważ każda z nich unieważnia wymiary przyjęte w projekcie opakowania i grafiki. Okres gwarancji z podanym czasem reakcji, powiązany z normą odbiorczą, a nie z liczbą lat. Klauzulę wskazującą, kto ponosi koszty, gdy pierwsza próbna partia nie spełnia kryteriów akceptacji.
Dwie pozycje w ofercie są danymi wejściowymi harmonogramu, a nie pozycjami negocjacyjnymi. Koszt oprzyrządowania jest zwykle jednorazowym kosztem amortyzowanym na pierwszą kolejność, dlatego istotne pytania dotyczą wolumenu, na który jest amortyzowany, oraz tego, co z nim się dzieje w przypadku zakończenia programu. O kosztach certyfikacji i czasie ich trwania decydują harmonogram oraz osoba przeprowadzająca test.
Przykładowy program pomiarowy dla linii opartej na materiale
To studium przypadku, a nie projekt klienta. Jednym z powodów jest pokazanie kolejności działań.
Załóżmy, że marka tworzy lekką linię sportową opartą na odłączanej wewnętrznej oprawce, dostępną w czterech kolorach, z konfiguracją ogniw, którą dostawca określa jedynie jako dwuogniwową. Menedżer produktu marki ma na myśli docelową masę na potrzeby deklaracji „lekka”, lecz nic w ofercie tego nie potwierdza.
Pierwszą decyzją jest przekształcenie deklaracji w kryterium. Marka zapisuje potrzebną masę jako liczbę z przedziałem tolerancji i prosi dostawcę o jej potwierdzenie. Odpowiedź dostawcy pokazuje, że cel jest nieosiągalny przy obecnej geometrii oprawki i zastosowanej konfiguracji ogniw. Marka dowiaduje się — jeszcze przed zamówieniem próbki — że pozycjonowanie „lekka” wymaga innej oprawki, a nie lżejszego materiału. Jest to ustalenie o znaczeniu konstrukcyjnym, które kosztowało jednego e-maila.
Drugą decyzją jest rozpoczęcie od pomiaru przekroju w miejscu przedziału. Pomiar wykonuje się na trzech egzemplarzach z zapisaniem położenia punktu pomiarowego, a wynik porównuje z zamierzeniem projektowym, które dostawca ma podać. Jeśli zamierzenie projektowe nie zostało określone, marka prosi o jego pisemne przekazanie i otrzymuje je, dzięki czemu pomiar staje się porównaniem z projektem, a nie z domysłem.
Trzecim krokiem jest dopasowanie w całym zakresie rozmiarów, na rzeczywistych kształtach głowy. Badanie obejmuje dziesięciu użytkowników, w tym osoby o skrajnych kształtach głowy zgodnych z zamierzonym zakresem, z oznaczeniem punktu kontaktu na każdej oprawce. Wynik wskazuje, że w przypadku mniejszych kształtów punkt kontaktu znajduje się przed zawiasem skroni, co koncentruje obciążenie w miejscu, w którym oprawka już przenosi elektronikę. Marka wpisuje ten wniosek do kryteriów dla drugiej próbnej partii.
Czwartym krokiem jest druga partia i rozrzut wyników. Trzy egzemplarze z późniejszej partii mierzy się tą samą metodą, a rozrzut masy jest większy, niż marka zakładała. Marka ustala na podstawie rozrzutu przedział tolerancji, a nie na podstawie pojedynczego odczytu, ponieważ tylko w ten sposób przedział tolerancji można utrzymać w całej serii produkcyjnej.
Piątym krokiem jest uzyskanie pisemnej identyfikacji materiału. Dostawca podaje część materiałową i potwierdza, że pozostaje ona stabilna w kolejnych seriach. Marka wpisuje identyfikację tej części do zamówienia zakupu jako osobną pozycję i dodaje klauzulę o obowiązku zgłoszenia zmian, dzięki czemu przyszła zmiana materiału staje się widoczna, a nie niewidoczna.
Szóstym krokiem są wykończenie i norma odbiorcza. Dostawca przekazuje oba elementy, a marka wpisuje normę odbiorczą do kryteriów kontroli towarów przychodzących obok kontroli masy i wymiarów. Marka wykorzystuje również jedno z użytkowanych etui lub próbkę po użyciu jako wzorzec odbiorczy dla towarów przychodzących. Jest to najtańszy zasób kontroli jakości w programie.
Ostatnim krokiem jest treść oferty. Marka zastępuje określenie „lekka” zmierzoną masą i podaje zakres rozmiarów, w których dopasowano oprawkę. To właśnie ta informacja ogranicza liczbę zwrotów bardziej niż jakikolwiek inny element opisu produktu.
Rezultatem jest specyfikacja zawierająca osiem linii, pasmo tolerancji, które jest w stanie utrzymać seria produkcyjna, jednoznaczna identyfikacja materiału, której nie można zmienić bez poinformowania, oraz ogłoszenie, którego liczby wynikają z jednostek, a nie z kategorii.
Co może, a czego nie może rozstrzygnąć jedyna opublikowana masa oprawki
Pomożemy kupującemu przygotować kryteria i protokół przed nadejściem próbek, ponieważ w tej kategorii to właśnie ten etap stanowi całą wartość. Opublikowane informacje mówią, że masa jednostki istnieje tylko dla jednego modelu w całym katalogu — 158 g dla MT6 — materiał nie jest opisany dla całego asortymentu, a wymiary nie są podane dla każdego modelu, więc test opracowany na podstawie opublikowanych wierszy nie miałby czego testować.
Będziemy również wprost mówić o granicy: pomiar przeprowadzony przez kupującego na próbkach jest pomiarem tych egzemplarzy w określonych warunkach, a nie specyfikacją producenta. Liczba uzyskana przez kupującego jest dowodem dotyczącym próbki; staje się specyfikacją, gdy zostaje wpisana do zamówienia, a tolerancją produkcyjną, gdy zostanie podpisana przez dostawcę.
Trzy kwestie, które należy rozstrzygnąć przed wpisaniem materiału do specyfikacji
Poproście w formie pisemnej o grubość ścianki w miejscu modułu elektronicznego wraz z położeniem i tolerancją. Jest to jedyny pomiar, który łączy materiał z konfiguracją ogniw, i to właśnie wokół tej wartości projektowana jest oprawka.
Prześlijcie nam model, konfigurację ogniw i scenariusz użycia, a my wskażemy, które pomiary są istotne i jakie kryteria należy zapisać. Tło znajdziecie w sekcji materiały i ergonomia, pytania do dostawców — w artykule weryfikacja dostawców materiałów oprawek okularów, kwestie produkcyjne — w artykule kontrola jakości materiałów oprawek okularów, a metodę doboru rozmiaru — w artykule jak znaleźć swój rozmiar.
Powiązane lektury
- Materiały i ergonomia
- Weryfikacja dostawców materiałów oprawek okularów
- Kontrola jakości materiałów oprawek okularów
- Jak znaleźć swój rozmiar
Prześlijcie model i scenariusz użycia, a my powiemy, które pomiary są istotne.


