
Matériaux des montures de lunettes connectées: le seul poids publié
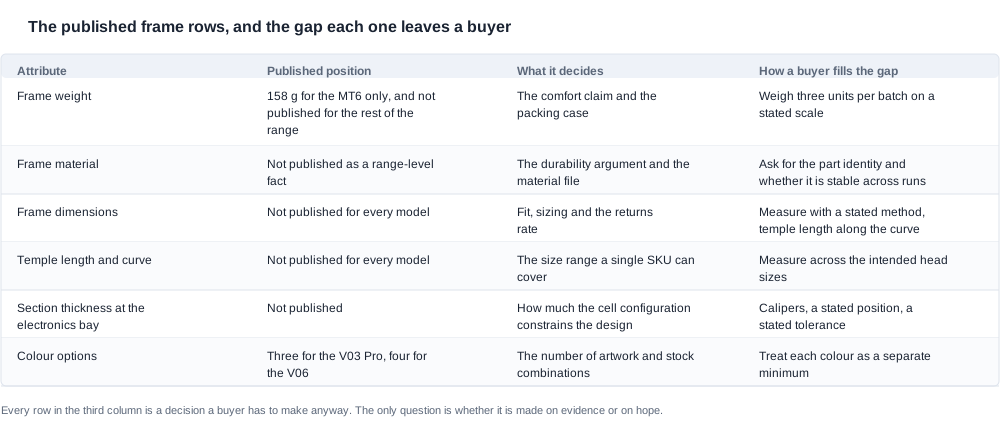
Les matériaux des montures sont la spécification qu’un acheteur considérerait normalement comme acquise, parce qu’une monture est une monture: le matériau est un plastique ou un métal connu, le poids est un chiffre et les dimensions figurent sur un plan. Dans cette catégorie, aucune de ces informations n’est disponible sur l’ensemble de la gamme, et ce seul fait doit guider toute la démarche. Notre position publiée est que le matériau de la monture ne constitue pas une donnée valable à l’échelle de la gamme, que le poids unitaire n’existe que pour un modèle dans tout le catalogue — 158 g pour le MT6 — et que les dimensions de la monture, la longueur des branches et leur courbure ne sont pas publiées pour tous les modèles. Un plan d’essai conçu autour des lignes publiées n’aurait donc rien à tester.
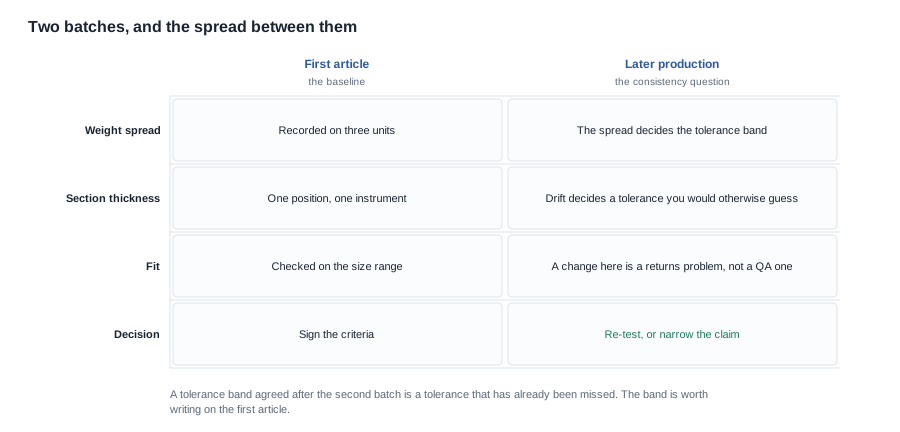
La décision, en trois phrases. Considérez chaque attribut de la monture comme une mesure à réaliser par l’acheteur jusqu’à ce qu’un fournisseur vous fournisse un chiffre assorti d’une méthode, et établissez vos propres critères avant l’arrivée des échantillons, car les chiffres du fournisseur n’existent pas pour servir de base de comparaison. La mesure la plus importante est l’épaisseur de la section au niveau du compartiment électronique, car c’est le chiffre qui relie le matériau à la configuration de la cellule et celui autour duquel la monture est réellement conçue. Et indiquez la tolérance sur le premier article, car une tolérance convenue après le deuxième lot est une tolérance déjà manquée.
Qui réalise cette mesure et ce qu’elle doit protéger. Le lecteur est un responsable de produit de marque ou un ingénieur d’approvisionnement qui a une monture en main, ou qui est sur le point de recevoir une monture, et qui doit déterminer si un matériau est acceptable avant de valider une spécification de matériau. Ce qui est protégé est le profil des retours, le risque de garantie lié à une monture qui se fissure ou se déforme, ainsi que les visuels et les emballages qui supposent une forme stable. La monture est la seule partie d’un produit de lunettes connectées que le client touche physiquement toute la journée; le modèle d’usure qu’elle génère est donc une variable commerciale et non un simple détail de confort.
Ce que notre catalogue publie sur le produit physique. Le poids unitaire d’un seul modèle, 158 g pour le MT6, qui est également le modèle doté d’un étui pliable de 1200 mAh et d’un positionnement portable publié. Trois options de couleurs publiées pour le V03 Pro et quatre pour le V06, chaque couleur correspondant à un minimum distinct, à un visuel distinct et à une ligne de stock distincte. Le V06 et le S7 publient une monture intérieure amovible et une conception ergonomique, ainsi qu’une classification IP54 indiquée dans le catalogue. Les configurations de cellules vont de 40 mAh sur le A05 et le A06 à 290 mAh sur le L1 Pro et le CY05, ainsi que sur le L2 Utral et le CY03, avec des configurations à double cellule publiées par côté à 55 mAh, 70 mAh et 90 mAh sur le LC-105, le K01 et le YKC02, le YK12 et le G07, et le K02.
Ce qui n’est pas publié: le matériau de la monture en tant que donnée valable à l’échelle de la gamme, les dimensions de la monture, la longueur et la courbure des branches, l’épaisseur de la section, le procédé de finition et la norme d’inspection.
Pourquoi la configuration de la cellule figure sur cette page. Les composants électroniques se trouvent dans les branches, et la branche est un élément structurel qui doit supporter une cellule, une carte, un connecteur de batterie, un contact de charge et, dans les modèles avec caméra, un ensemble caméra. L’épaisseur de la section à cet endroit est la conséquence géométrique de l’ensemble de ces éléments, et la capacité de la cellule en est la principale donnée d’entrée. C’est pourquoi une branche à double cellule de 55 mAh et une branche à cellule unique de 100 mAh ne représentent pas le même problème structurel, et pourquoi le matériau et l’épaisseur de la section doivent être abordés ensemble plutôt que séparément.
Où se situe l’enjeu financier dans le choix d’un matériau. Le matériau lui-même représente un poste de expenditure mineur. L’argent se trouve dans l’outillage, la finition, la norme d’inspection et le nombre de combinaisons générées par une monture: une monture, quatre couleurs et deux configurations de cellules donnent huit variantes moulées et stockées. Un acheteur qui négocie le prix unitaire et le matériau sans examiner le nombre de combinaisons ni la bande de tolérance négocie les postes les plus faibles du devis.
L’épaisseur de la section est le chiffre qui relie le matériau à la cellule
La mesure elle-même est simple, et la rigueur réside dans la méthode. Mesurez l’épaisseur de la section au niveau du compartiment électronique à l’aide d’un pied à coulisse, à une position indiquée, dans une orientation indiquée, sur un nombre d’unités indiqué. La position doit être précisée parce qu’une branche n’est pas une barre uniforme: elle s’affine, s’élargit autour du compartiment et peut comporter un logement. Deux personnes mesurant « l’épaisseur de la branche » sur la même unité peuvent obtenir une différence de dix pour cent, et un critère qui autorise une telle variation n’est pas un critère.
Le chiffre auquel la mesure est comparée provient de la conception, et non du catalogue. L’intention de conception diffère pour un compartiment accueillant une cellule de 55 mAh de chaque côté et pour un compartiment accueillant une cellule de 100 mAh. C’est l’épaisseur de la section qui indique si la monture est conçue autour des composants électroniques ou si ceux-ci sont comprimés à l’intérieur. Lorsque le fournisseur ne précise pas l’intention de conception, la mesure devient une comparaison entre des candidats plutôt qu’une acceptation absolue. Cela reste néanmoins utile, car c’est la valeur relative qui permet d’établir la présélection.
Ce qu’une faible épaisseur de section coûte, sur le plan commercial. Une monture trop fine à l’endroit où elle doit accueillir une cellule est une monture qui se déforme, et une monture qui se déforme est une monture dont le contact de la batterie et l’alignement des branches dérivent avant la fin de la période de garantie. L’acheteur y voit un groupe croissant d’unités qui ne se rechargent plus de manière fiable ou ne restent plus bien droites, tandis que le fournisseur y voit une réclamation au titre de la garantie plutôt qu’une décision de conception. Mesurer la section avant la commande permet d’éviter cette discussion.
La dimension associée est la longueur de branche, mesurée de deux façons. La longueur de branche mesurée le long de la courbe et la longueur de branche mesurée en ligne droite sont deux valeurs différentes, et leur différence correspond à une taille. Notre catalogue ne publie ni l’une ni l’autre. L’acheteur mesure donc sur de véritables formes de tête, sur toute la gamme de tailles que le produit est censé couvrir, et le résultat devient le tableau des tailles de l’annonce, avec les tolérances correspondantes.
Les dimensions relevées par un acheteur sont plus de cinq. Largeur totale, largeur des verres, largeur du pont, longueur de branche le long de la courbe, longueur de branche en ligne droite et section au niveau du compartiment. Chacune peut être citée dans une annonce, servir à un tableau des tailles et faire l’objet d’un contrôle à réception — et aucune de ces six dimensions n’est publiée aujourd’hui pour cette gamme.
La cohérence entre lots et la bande de tolérance à définir en premier
La mesure qui détermine une garantie est l’écart entre deux lots, et non la valeur relevée sur une seule unité. Un article unique indique ce qu’une journée de production a donné. Deux unités du même lot indiquent à peu près la même chose. Des unités provenant de différentes séries de production renseignent sur le procédé, et c’est le procédé que la garantie vise.
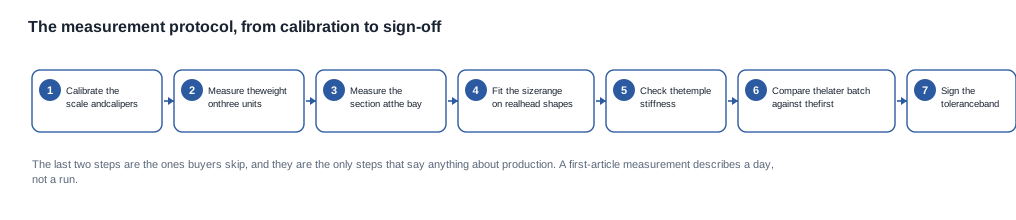
Le protocole, dans l’ordre qui garantit la comparabilité des chiffres. Étalonnez la balance et le pied à coulisse, puis consignez l’étalonnage. pesez chaque unité sur la balance, en veilleillant à ce que l’unité et la balance soient toujours dans le même état. Mesurez la section au niveau du compartiment et enregistrez la position. Ajustez la gamme de tailles sur de véritables formes de tête, en incluant les extrémités de la gamme plutôt que sa partie médiane. Vérifiez la rigidité des branches et notez l’emplacement de la pression par rapport au compartiment électronique. Prélevez ensuite un second ensemble d’unités dans un lot ultérieur et comparez les deux ensembles. Validez la bande de tolérance sur la base du second ensemble, et non du premier.
La bande de tolérance est un document commercial. Elle détermine ce que l’acheteur peut refuser lors du contrôle à réception, ce que le fournisseur est tenu de maintenir et sur quelle base une réclamation qualité peut être réglée. Une bande définie après l’arrivée du second lot est une bande que le procédé a déjà dépassée. Une bande définie à partir du premier article est une bande que le procédé a été conçu pour respecter, et le fournisseur qui l’accepte est un fournisseur qui maîtrise le procédé.
L’ajustement sur une gamme de tailles est la mesure dont les répercussions sont les plus importantes. Dix formes de tête indiquent à l’acheteur où commencer, et non où s’arrêter. Le mode de défaillance se manifeste par un groupe de retours concentré à une extrémité de la gamme. Effectuer les mesures sur les utilisateurs visés plutôt que sur des collègues rend le résultat pertinent, car l’ajustement varie selon la forme de la tête, et pas seulement selon sa taille.
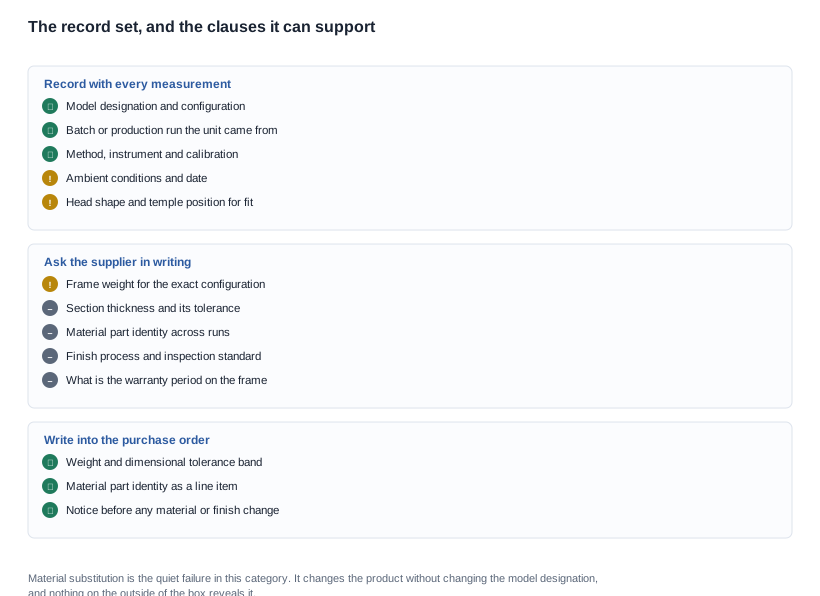
Ce qu’il faut consigner avec chaque mesure. La désignation et la configuration du modèle, le lot ou la série de production dont l’unité est issue, la méthode de mesure, l’instrument et son étalonnage, les conditions ambiantes, la date, le testeur ainsi que — pour les mesures de port — la forme de la tête et l’emplacement des contacts des branches. Sans le lot, une mesure de poids n’est qu’un anecdote, et l’écart entre les lots constitue précisément l’essentiel.
Ce que ces mesures ne peuvent pas établir. Elles n’établissent pas la cohérence de production sur l’ensemble d’une série, car quelques unités issues de deux lots constituent une indication et non une garantie. Elles n’établissent pas le comportement durable des matériaux, car l’état d’une monture après sa première année n’est pas le même qu’après sa troisième année. Elles n’établissent pas le confort sur l’ensemble d’un marché. Et elles n’établissent pas si le produit convient au canal de distribution, ce qui relève de la proposition de valeur plutôt que des caractéristiques matérielles.
Le schéma de contact et la réclamation d’usure qu’il entraîne un an plus tard
Le schéma de contact correspond à l’endroit où le matériau rencontre la tête du client et constitue le mécanisme derrière la plupart des réclamations relatives aux montures. Là où la branche appuie, le matériau supporte la charge; là où la charge est concentrée, le matériau se déforme et la finition s’use. Une monture confortable au premier mois peut devenir inconfortable au sixième mois si le point de contact se situe sur une arête dure ou un concentrateur de contraintes. À ce stade, le client parle de confort plutôt que d’un défaut de matériau.
Comment l’observer. Placez la monture sur la tête et marquez, à l’aide d’un crayon souple, les points de contact des branches et l’emplacement de la pression par rapport au logement des composants électroniques. Flexez ensuite la branche sous une charge légère et observez où se concentre la déformation. Le point où elle fléchit le plus est celui qui bougera, et il ne s’agit généralement pas de l’emplacement prévu par le concepteur.
Pourquoi le point de contact et le logement des composants électroniques se trouvent dans la même section de la branche. Une concentration de charge dans ce logement ne pose pas uniquement un problème de confort: c’est là que se trouvent la pile, le connecteur et le contact de recharge. Un logement qui fléchit sous la charge est un logement dont les connexions bougent. Une monture qui réussit toutes les mesures statiques mais échoue sur le terrain a tendance à échouer à cet endroit. C’est pourquoi le schéma de contact relève des critères d’acceptation plutôt que d’une simple remarque sur le confort.
Le procédé de finition détermine l’aspect de l’usure. Nous ne publions ni procédé de finition ni norme d’inspection pour aucun modèle, et les deux valent la peine d’être demandés. Une surface recouverte de poudre et une surface polie s’usent différemment sous un même schéma de contact. Un fournisseur capable d’indiquer la finition et la norme d’inspection dispose d’un moyen de détecter la défaillance avant qu’elle n’atteigne un client.
Ce qu’il faut demander au fournisseur en plus des échantillons. Le poids de la monture en grammes pour la configuration exacte, afin que la mesure de l’acheteur puisse être comparée à la sienne. L’épaisseur de la section au niveau du logement des composants électroniques, ainsi que la tolérance. L’identité de la pièce en matériau et sa constance d’une série de production à l’autre. Le procédé de finition et la norme d’inspection qui lui est appliquée. Finally, la période de garantie de la monture, assortie d’un délai de réponse explicite, car une garantie de monture sans norme d’inspection n’est qu’un chiffre plutôt qu’un engagement.
La substitution de matériau constitue la défaillance discrète dans cette catégorie, et c’est la raison pour laquelle il convient de demander l’identité de la pièce. Un matériau modifié d’une série à l’autre change le produit sans modifier la désignation du modèle indiquée sur l’emballage, et rien à l’extérieur ne le révèle. Les symptômes apparaissent comme un ensemble de manifestations issues d’un même lot: un poids légèrement différent, un autre son, une autre souplesse et une finition qui s’use différemment. Un engagement écrit selon lequel toute modification de matériau doit être signalée, ainsi que l’indication de l’identité de la pièce dans le bon de commande, permettent de rendre ce changement visible.
Rédiger une spécification de matériaux avec un fournisseur qui ne publie aucune ligne de données
La spécification est brève, ce qui est le signe qu’elle est correctement rédigée. L’identité de la pièce en matériau. Le poids avec une plage de tolérance. Les dimensions avec la méthode utilisée pour les mesurer. L’épaisseur de la section au niveau du logement, avec la position et la tolérance. Le procédé de finition. La norme d’inspection. Les options de couleur, chacune avec son minimum. Et l’engagement de maîtrise des modifications pour l’ensemble de ces éléments. Huit lignes, dont chacune peut être respectée par une usine et vérifiée par un inspecteur.
Les questions à poser avec les mêmes mots, pour chaque candidat. Quel est le poids de la monture en grammes pour la configuration exacte. Quelle est l’épaisseur de la section au niveau du compartiment des composants électroniques, et quelle est la tolérance. Quelle est l’identité de la pièce matériau, et est-elle identique d’une série de production à l’autre. Quel est le procédé de finition, et quelle est la norme d’inspection. Quelle est la durée de garantie sur la monture.
À quoi ressemble une réponse vague dans cette catégorie. « Matériau de haute qualité » pour l’identité du matériau. « Ultra-léger » pour le poids. « Design ergonomique » pour une dimension. « Durable pour un usage quotidien » pour un essai d’usure. Chacune de ces formulations est une phrase d’annonce, et un programme rédigé avec des phrases d’annonce ne peut pas être inspecté.
Les clauses à inscrire dans le bon de commande. L’identité de la pièce matériau comme ligne distincte. Le poids et la plage de tolérance dimensionnelle, avec la méthode de mesure annexée. La norme d’inspection, référencée comme critère d’acceptation. Une clause exigeant un préavis avant tout changement de matériau, de finition, de profil de branche ou de configuration de cellule, car chacun de ces changements invalide les dimensions sur lesquelles reposent l’emballage et les visuels. Une durée de garantie assortie d’un délai de réponse défini, liée à la norme d’inspection plutôt qu’à un simple nombre d’années. Et une clause désignant la partie qui assume les frais lorsque le premier article ne respecte pas les critères d’acceptation.
Deux lignes du devis sont des paramètres de planification, et non des positions de négociation. Les frais d’outillage sont normalement un coût unique amorti sur le premier ordre; les questions utiles sont donc de savoir sur quel volume il est amorti et ce qu’il advient s’il si le programme est abandonné. Le coût de la certification et sa durée sont déterminés par le calendrier et par la personne responsable de l’essai.
Un programme de mesure appliqué à une gamme axée sur les matériaux
Il s’agit d’un cas pratique, et non d’un projet client. L’une des raisons est de montrer l’ordre des étapes.
Supposons qu’une marque développe une gamme sportive légère autour d’une monture interne amovible, en quatre couleurs, avec une configuration de cellule que le fournisseur décrit uniquement comme « double cellule ». Le chef de produit de la marque a en tête un poids cible pour revendiquer la lightweightté, mais rien dans le devis ne l’étaye.
La première décision consiste à convertir l’argument en critère. La marque inscrit le poids requis sous forme de valeur assortie d’une plage de tolérance, et demande au fournisseur de le confirmer. La réponse du fournisseur établit que la cible dépasse ce que permet la géométrie actuelle de la monture pour la configuration de cellule. La marque comprend ainsi — avant la commande d’échantillons — que le positionnement « léger » exige une monture différente, et non un matériau plus léger. Il s’agit d’un constat structurel, obtenu au prix d’un seul e-mail.
La deuxième décision consiste à mesurer d’abord la section au niveau du compartiment. La mesure est réalisée sur trois unités, avec la position consignée, puis le résultat est comparé à l’intention de conception que le fournisseur indiquera. Lorsque celle-ci n’est pas précisée, la marque la demande par écrit et l’obtient, ce qui transforme la mesure en comparaison avec une conception plutôt qu’avec une supposition.
La troisième étape consiste à évaluer l’ajustement sur toute la plage de tailles, avec des formes de tête réelles. Dix porteurs, dont les morphologies aux extrémités de la plage visée, sont testés, avec le point de contact marqué sur chacun. Le constat est que le point de contact se situe en avant de la charnière de branche sur les morphologies les plus petites, ce qui concentre la charge là où la monture porte déjà les composants électroniques. La marque inscrit ce point dans les critères du deuxième article.
La quatrième étape concerne la deuxième série et la dispersion des mesures. Trois unités provenant d’une série ultérieure sont mesurées selon la même méthode, et la dispersion du poids est supérieure à celle attendue par la marque. La marque utilise cette dispersion, et non la mesure ponctuelle, pour définir la plage de tolérance, seule méthode permettant à celle-ci de survivre à une série de production.
La cinquième étape consiste à obtenir par écrit l’identité du matériau. Le fournisseur nomme la pièce matériau et confirme sa stabilité d’une série à l’autre. La marque inscrit cette identité de pièce dans le bon de commande comme ligne distincte et ajoute la clause de préavis, ce qui rend visible toute substitution future au lieu de la laisser passer inaperçue.
La sixième étape porte sur la finition et la norme d’inspection. L’une et l’autre sont fournies, et la marque inscrit la norme d’inspection dans les critères de contrôle à réception, aux côtés des vérifications de poids et de dimensions. La marque utilise également l’un des montages utilisés ou un échantillon usagé comme référence d’inspection pour les marchandises réceptionnées, ce qui constitue l’actif de contrôle qualité le moins coûteux du programme.
La dernière étape concerne l’annonce. La marque remplace « léger » par le poids mesuré et indique la plage de tailles sur laquelle la monture a été ajustée. C’est l’information qui réduit davantage les retours que toute autre ligne du texte de l’annonce.
Le résultat est une spécification à huit lignes, une tolérance qu’une série de production peut réellement respecter, une identité matière qui ne peut pas être modifiée en silence et une fiche produit dont les chiffres proviennent des unités et non de la catégorie.
Ce que le poids de monture publié peut et ne peut pas trancher
Nous aiderons l’acheteur à définir les critères et le protocole avant l’arrivée des échantillons, car, dans cette catégorie, cette étape constitue l’essentiel de la valeur. La position publiée est la suivante: le poids unitaire n’existe que pour un seul modèle dans l’ensemble du catalogue — 158 g pour le MT6 —, la matière n’est pas publiée pour toute la gamme et les dimensions ne sont pas publiées pour chaque modèle. Un test conçu à partir des lignes publiées n’aurait donc rien à tester.
Nous seront également directs sur la limite: une mesure réalisée par l’acheteur sur des échantillons correspond à ces unités dans ces conditions et ne constitue pas une spécification fabricant. Un chiffre produit par l’acheteur constitue une preuve concerning un échantillon; il devient une spécification lorsqu’il est inscrit dans le bon de commande et une tolérance de fabrication lorsque le fournisseur l’a signé.
Trois points à trancher avant d’inscrire une matière dans une spécification
Demandez par écrit l’épaisseur de la section au niveau de l’emplacement des composants électroniques, ainsi que sa position et sa tolérance. C’est la seule mesure qui relie la matière à la configuration des cellules et c’est le chiffre autour duquel une monture est conçue.
Envoyez-nous le modèle, la configuration des cellules et le cas d’utilisation; nous vous indiquerons les mesures importantes et les critères à rédiger. Le contexte figure dans matériaux et ergonomie, les questions à poser au fournisseur se trouvent dans vérification des fournisseurs de matériaux de montures, l’aspect production est traité dans contrôle qualité des matériaux de montures et la méthode de détermination de la taille est présentée dans comment trouver votre taille.
Lectures complémentaires
- Matériaux et ergonomie
- Vérification des fournisseurs de matériaux de montures
- Contrôle qualité des matériaux de montures
- Comment trouver votre taille
Envoyez le modèle et le cas d’utilisation; nous vous dirons quelles mesures sont importantes.


