
Material i glasögonramar: den enda publicerade vikten
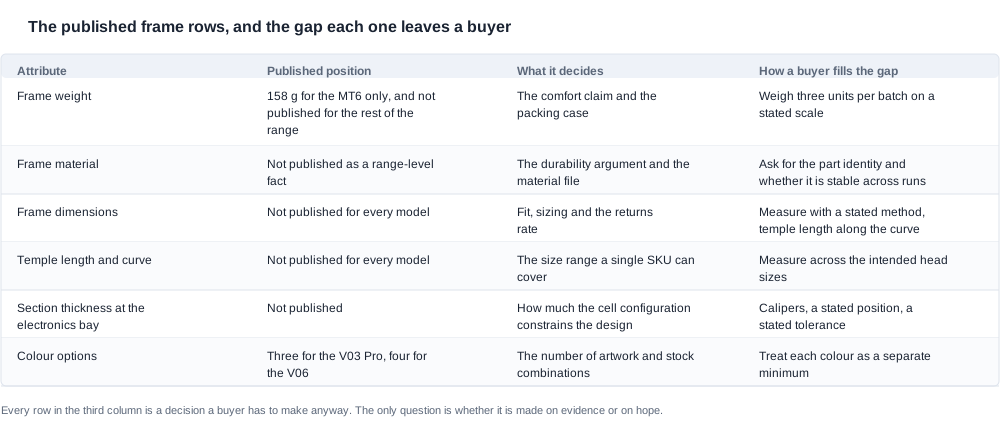
Ramaterial är den specification som en köpare normalt skulle betrakta som fastställd, eftersom en ram är en ram: materialet är en känd plast eller metall, vikten är ett tal och måtten finns på en ritning. Inom denna kategori är inget av det tillgängligt för hela sortimentet, och just det faktum bör prägla hela tillvägagångssättet. Vår publicerade ståndpunkt är att rammaterialet inte är en sortimentsöverskridande uppgift, att enhetsvikten finns för en enda modell i hela katalogen — 158 g för MT6 — och att rammåtten, tamlängden och bågarnas böj inte publiceras för varje modell. En testplan utformad kring publicerade rader skulle därför inte ha något att testa.
Beslutet, i tre meningar. Behandla alla ramattribut som köparens egna mätningar tills en leverantör ger dig en siffra med en tillhörande metod, och skriv dina egna kriterier innan proverna kommer, eftersom leverantörens siffror inte finns att jämföra mot. Den viktigaste mätningen är section thickness vid elektronikfacket, eftersom det är talet som knyter ihop materialet med cellkonfigurationen och det tal som ramen faktiskt är utformad kring. Och ange toleransintervallet på den första serietillverkningsenheten, eftersom ett intervall som godkänns efter det andra partiet redan har missats.
Vem som utför mätningen, och vad den måste skydda. Läsaren är en produktchef på ett varumärke eller en inköpsingenjör som har en ram i handen, eller är på väg att få en, och som behöver avgöra om ett material är godkänt innan en materialspecifikation återlämnas. Det som skyddas är returprofilen, garantirisken för en ram som spricker eller deformeras, samt grafiken och förpackningen som förutsätter en stabil form. En ram är den enda delen av ett smartglasögon som kunden fysiskt rör vid under hela dagen, så slitageffekten som den ger är en kommersiell variabel och inte en komfortdetalj.
Vad vår katalog publicerar om den fysiska produkten. Enhetsvikten för en modell, 158 g för MT6, som också är modellen med ett hopfällt fodral på 1200 mAh och en publicerad bärbar positionering. Tre publicerade färgalternativ för V03 Pro och fyra för V06, och varje färg är ett separat minimikvantitet, separat grafik och en separat lagerartikel. V06 och S7 publicerar en avtagbar innerram och en ergonomisk ramdesign tillsammans med en IP54 som är markerad i katalogen. Cellkonfigurationerna sträcker sig från 40 mAh för A05 och A06 till 290 mAh för L1 Pro och CY05, samt L2 Utral och CY03, med konfigurationer för två celler per sida som publicerats i storleken 55 mAh, 70 mAh och 90 mAh för LC-105, K01 och YKC02, YK12 och G07, samt K02.
Det som inte publiceras: rammaterialet som en sortimentsöverskridande uppgift, rammåtten, tamlängden och bågarnas böj, section thickness, ytbehandlingsprocessen och inspektionsstandarden.
Varför cellkonfigurationen finns med på den här sidan. Elektroniken sitter i tarmarna, och tarmen är en konstruktionsdel som måste bära en cell, ett kretskort, en batterikontakt, en laddningskontakt och, i kameramodellerna, en kameramodul. Section thickness vid det facket är den geometriska konsekvensen av allt detta, och cellkapaciteten är den viktigaste inputen. Det är därför som en tarm med två celler på 55 mAh och en tarm med en cell på 100 mAh inte utgör samma strukturella problem, och därför som materialet och section thickness måste diskuteras tillsammans i stället för var för sig.
Var pengarna ligger i ett materialbeslut. Materialet i sig är en liten post. Pengarna ligger i formverktygen, ytbehandlingen, inspektionsstandarden och i det antal kombinationer som en ram multiplicerar till: en ram, fyra färger och två cellkonfigurationer blir åtta formpressade och lagerlagda varianter. En köpare som förhandlar enhetspriset och materialet utan att ta hänsyn till antalet kombinationer och toleransintervallet förhandlar om de minsta posterna i offerten.
Section thickness är talet som knyter ihop materialet med cellen
Mätningen i sig är enkel, men disciplinen ligger i metoden. Mät godstjockleken i elektronikfacket med en skjutmått, vid en angiven position, i en angiven riktning och på ett angivet antal enheter. Positionen måste anges eftersom en båge inte är en jämntjock stång: den avtar, blir bredare kring facket och kan ha en ursparing. Två personer som mäter ”bågens tjocklek” på samma enhet kan få en skillnad på tio procent, och ett kriterium som tillåter en sådan skillnad är inte ett kriterium.
Talet som mätningen jämförs med kommer från konstruktionen, inte från katalogen. Konstruktionsintentionen för ett fack som rymmer ett batteri på 55 mAh per sida är annorlunda än för ett fack som rymmer ett batteri på 100 mAh, och godstjockleken visar om ramen byggs runt elektroniken eller om elektroniken trängs in i den. Om leverantören inte vill ange konstruktionsintentionen blir mätningen en jämförelse mellan kandidater i stället för ett absolut godkännande, och det är fortfarande värt att göra eftersom det relativa talet avgör vilka som tas med i listan.
Vad en låg godstjocklek kostar i kommersiella termer. En ram som är tunn där den måste bära ett batteri är en ram som böjer sig, och en ram som böjer sig är en ram vars batterikontakt och bågarnas inriktning börjar avdrifta före garantiperioden. Köparen ser det som ett växande kluster av enheter som inte längre laddas pålitligt eller inte längre sitter rakt, och leverantören ser det som ett garantianspråk i stället för ett konstruktionsbeslut. Att mäta godstjockleken före beställningen är det som hindrar den diskussionen från att uppstå.
Dimensionen som hör ihop med denna är båglängden, som mäts på två sätt. Båglängd mätt längs kurvan och båglängd mätt rakt är två olika värden, och skillnaden är en storlek. Vår katalog publicerar varken det ena eller det andra, så köparen mäter på verkliga huvudformer inom det storleksintervall som produkten är avsedd att täcka, och resultatet blir storlekstabellen i annonsen och toleransen bakom den.
De dimensioner en köpare registrerar är fler än fem. Totalbredd, linsbredd, näsbryggsbredd, båglängd längs kurvan, båglängd rakt och godstjocklek i facket. Varje ett av dessa är ett värde som en annons kan ange, en storlekstabell kan byggas utifrån och en varumottagningskontroll kan utföras mot — och ingen av de sex publiceras i dag för det här intervallet.
Konsekvens mellan batcher och toleransbandet som måste skrivas först
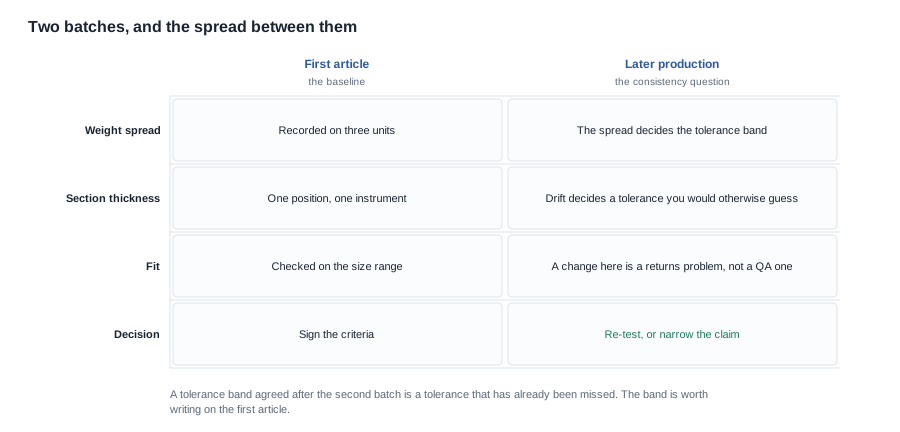
Mätningen som avgör en garanti är skillnaden mellan två batcher, inte avläsningen från en enhet. En enskild artikel visar vad en dag producerade. Två enheter från samma batch visar i stort sett samma sak. Enheter från olika produktionsomgångar visar något om processen, och det är processen som en garanti skrivs mot.
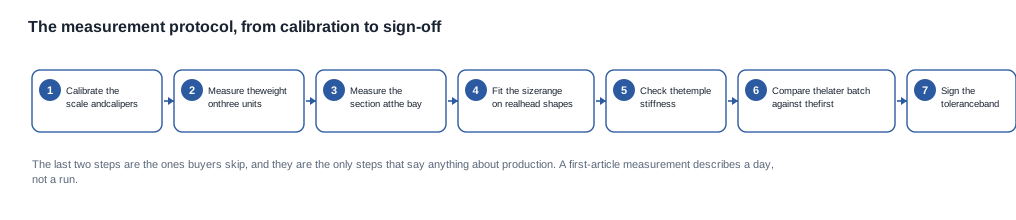
Protokollet, i den ordning som håller värdena jämförbara. Kalibrera vågen och skjutmätten och dokumentera kalibreringen. Väg varje enhet på vågen, med enheten och vågen i samma skick varje gång. Mät godstjockleken i facket och dokumentera positionen. Testa storleksintervallet på verkliga huvudformer, inklusive ytterligheterna i intervallet och inte bara mitten. Kontrollera bågarnas styvhet och dokumentera var trycket hamnar i förhållande till elektronikfacket. Ta sedan en andra uppsättning enheter från en senare batch och jämför de två uppsättningarna. Underteckna toleransbandet utifrån den andra uppsättningen, inte den första.
Toleransbandet är ett kommersiellt dokument. Det avgör vad en köpare kan neka mottagande vid varumottagningskontroll, vad leverantören är skyldig att hålla och vad ett kvalitetsanspråk kan avgöras mot. Ett band som skrivs efter att den andra batchen har ankommit är ett band som processen redan har överskridit. Ett band som skrivs utifrån den första artikeln är ett band som processen konstruerades för att hålla, och en leverantör som godkänner det är en leverantör som kontrollerar processen.
Passformen över ett storleksintervall är den mätning som har längst efterspel. Tio huvudformer visar en köpare var den ska börja, inte var den ska sluta, och felet är en klump returer som koncentreras till ena änden av intervallet. Att mäta på de avsedda användarna i stället för på kollegor gör resultatet meningsfullt, eftersom passformen varierar med huvudform och inte enbart med huvudstorlek.
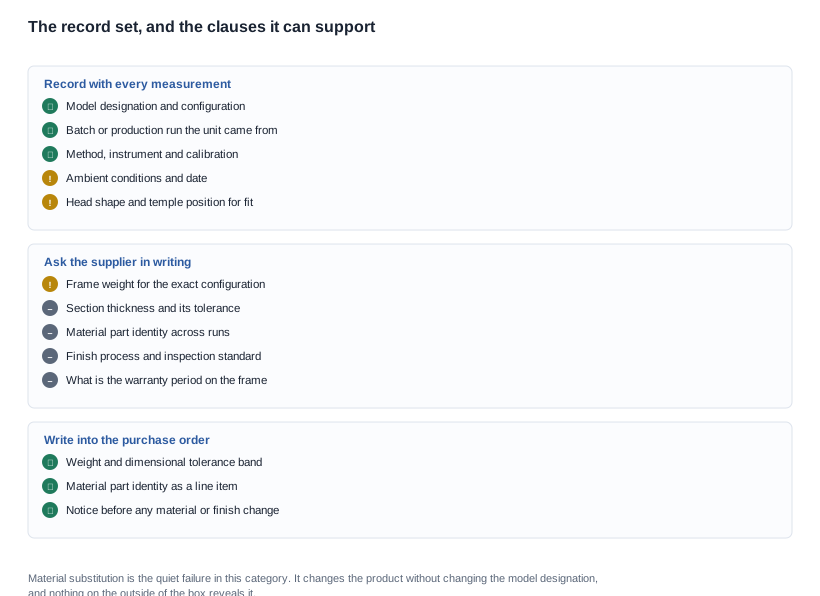
Vad som ska dokumenteras vid varje mätning. Modellbeteckning och konfiguration, batch eller produktionsserie som enheten kommer från, mätmetod, instrument och dess kalibrering, omgivningsförhållanden, datum, testperson och – för passformsmätningarna – huvudets form och var skalmarna är i kontakt. Utan batchen är en viktmätning bara en anekdot, och skillnaden mellan batcher är hela poängen.
Vad dessa mätningar inte kan fastställa. De fastställer inte produktionskonsistens under en hel serie, eftersom några enheter från två batcher är en indikation snarare än en garanti. De fastställer inte materialets långsiktiga egenskaper, eftersom en rams skick under det första året inte är detsamma som under det tredje året. De fastställer inte passformen på hela marknaden. Och de fastställer inte om produkten är rätt produkt för kanalen, vilket är en fråga om produktstrategi snarare än en materialfråga.
Kontaktmönstret och slitaget som uppstår ett år senare
Kontaktmönstret är där materialet möter kundens huvud, och det är mekanismen bakom de flesta ramklagomål. Där skalmen trycker belastas materialet; där belastningen koncentreras deformeras materialet och ytbehandlingen slits. En ram som är bekväm under den första månaden kan bli obekväm under den sjätte om kontaktpunkten ligger på en hård kant eller en stresskoncentrationspunkt, och då beskriver kunden komfort snarare än ett materialfel.
Hur man observerar det. Sätt på ramen på huvudet och markera med en mjuk penna var skalmarna är i kontakt och hur trycket fördelas i förhållande till elektronikfacket. Belasta sedan skalmen med en lätt kraft och observera var deformationen koncentreras. Punkten där den böjs mest är punkten som kommer att förändras, och den ligger vanligtvis inte där konstruktören hade för avsett.
Varför kontaktpunkten och elektronikfacket utgör samma del av skalmen. En belastningskoncentration i facket är inte bara en komfortfråga: där finns också cellen, kontakten och laddkontakten, och ett fack som böjs under belastning är ett fack vars förbindelser rör sig. En ram som klarar alla statiska mätningar men faller ute i fältet har oftast problem just här, vilket är anledningen till att kontaktmönstret hör hemma i acceptanskriterierna och inte bara i en komfortnot.
Ytbehandlingsprocessen är den post som avgör hur slitaget tar sig uttryck. Vi publicerar varken någon ytbehandlingsprocess eller någon inspektionsstandard för någon modell, och båda är värda att fråga efter. En pulverbelagd yta och en polerad yta slits på olika sätt under samma kontaktmönster, och en leverantör som kan ange ytbehandlingen och inspektionsstandarden är en leverantör som har ett sätt att upptäcka felet innan det når en kund.
Vad man ska fråga en leverantör utöver proverna. Ramens vikt i gram för exakt den aktuella konfigurationen, så att köparens mätning kan jämföras med leverantörens. Sektionens tjocklek vid elektronikfacket och toleransen. Materialets artikelidentitet och om den är densamma mellan produktionsserierna. Ytbehandlingsprocessen och den tillämpliga inspektionsstandarden. Och ramens garantiperiod, med en angiven åtgärdstid, eftersom en ramb garanti utan inspektionsstandard bara är ett tal och inte ett åtagande.
Materialbyte är det tysta felet i denna kategori, och det är anledningen till att artikelidentiteten är värd att fråga efter. Ett material som byts ut mellan serier förändrar produkten utan att modellbeteckningen på kartongen ändras, och inget synligt utanpå avslöjar förändringen. Symptomen kommer som ett kluster från en enda batch: något annorlunda i vikten, ett annat ljud, en annan böjlighet och en ytbehandling som slits på ett annat sätt. Ett skriftligt åtagande om att materialändringar kräver varsel, tillsammans med artikelidentiteten i inköpsordern, är det som gör förändringen synlig för dig.
Att skriva en materialspecifikation tillsammans med en leverantör som saknar publicerade värden
Specifikationen är kort, och det är ett tecken på att den är välskriven. Materialets artikelidentitet. Vikten med ett toleransintervall. Måtten med den metod som använts för att mäta dem. Sektionens tjocklek vid facket, med placering och tolerans. Ytbehandlingsprocessen. Inspektionsstandarden. Färgalternativen, var och en med sin egen minimiinvikt. Och åtagandet om ändringskontroll för allt detta. Åtta rader, och varje rad är en post som en fabrik kan hålla sig till och en inspektör kan kontrollera.
Frågorna som bör ställas med exakt samma ord till varje kandidat. Vad är bågens vikt i gram för den exakta konfigurationen. Vad är sectionens tjocklek vid elektronikfacket, och vilken tolerans. Vad är materialets artikelidentitet, och är den densamma mellan produktionsomgångar. Vilken ytbehandlingsprocess används, och vilken inspektionsstandard gäller. Vad är garantiperioden för bågen.
Hur ett vagt svar låter i den här kategorin. ”Högst kvalitetsmaterial” som materialidentitet. ”Fjäderlätt” som vikt. ”Ergonomisk design” som mått. ”Slitstark för daglig användning” som slitageprov. Samtliga är formuleringar från annonser, och ett program som är skrivet i annonsformuleringar går inte att inspektera.
Klausulerna som bör skrivas in i inköpsordern. Materialets artikelidentitet som en separat ordersrad. Vikten och toleransbandet för måtten, med mätmetoden bifogad. Inspektionsstandarden, refererad som ett godkännande- eller acceptanskrav. En klausul som kräver meddelande före ändring av material, ytbehandling, bågshornsprofil eller cellkonfiguration, eftersom varje sådan ändring gör de mått ogiltiga som förpackningen och det grafiska materialet utgår från. En garantiperiod med angiven svarstid, knuten till inspektionsstandarden snarare än till ett antal år. Och en klausul som anger vem som bär kostnaden när den första tillverkningsenheten inte uppfyller acceptanskriterierna.
Två rader i offerten är planeringsunderlag, inte förhandlingspositioner. Formkostnaden är normalt en engångskostnad som fördelas över den första ordern, så de relevanta frågorna är över vilken volym den fördelas och vad som händer med den om programmet avslutas. Vilka certifieringskostnader som uppstår och hur lång tid det tar avgörs av projektplanen och av vem som utför testet.
Exempel på ett mätprogram för en materialorienterad produktserie
Det här är ett räkneexempel och inte ett kundprojekt. Ett skäl är att visa ordningen.
Anta ett varumärke som bygger en lätt idrottsserie kring en avtagbar innanram, i fyra färger och med en cellkonfiguration som leverantören endast beskriver som dubbelcell. Varumärkets produktchef har en viktmål i åtanke för att kunna använda påståendet ”lätt”, men ingenting i offerten stödjer det.
Det första beslutet är att omvandla påståendet till ett kriterium. Varumärket anger den vikt som behövs, med ett toleransband, och ber leverantören bekräfta den. Leverantörens svar visar att målet ligger över vad den nuvarande båggeometrin tillåter för den aktuella cellkonfigurationen. Varumärket får därmed veta — redan före provordern — att positioneringen som ”lätt” kräver en annan båg och inte ett lättare material. Det är en strukturell iakttagelse, och den kostade ett e-postmeddelande.
Det andra beslutet är att först mäta sektionen vid facket. Mätningen görs på tre enheter med positionen dokumenterad, och resultatet jämförs med leverantörens angivna designintention. Om designintentionen inte anges begär varumärket den skriftligen och får den, vilket gör att mätningen jämförs med en design i stället för med en gissning.
Det tredje steget är passformen över storleksintervallet på verkliga huvudformer. Tio användare, inklusive ytterligterna i det avsedda intervallet, med kontaktpunkten markerad på varje båg. Resultatet visar att kontaktpunkten ligger framför bågshornets led på de mindre huvudformerna, vilket koncentrerar belastningen till den del av bågen som redan bär elektroniken. Varumärket skriver detta in i kriterierna för den andra tillverkningsenheten.
Det fjärde steget är den andra batchen och spridningen. Tre enheter från en senare batch mäts med samma metod, och viktspridningen är större än varumärket förväntade sig. Varumärket använder spridningen för att fastställa toleransbandet i stället för det enskilda mätvärdet, vilket är det enda sättet att bandet överlever en produktionsomgång.
Det femte steget är materialidentiteten, som inhämtas skriftligen. Leverantören anger materialets artikelnummer och bekräftar att det är stabilt mellan omgångarna. Varumärket anger artikelidentiteten som en separat ordersrad i inköpsordern och lägger till klauseln om meddelande i förväg, vilket gör att en framtida substitution blir synlig i stället för osynlig.
Det sjätte steget är ytbehandlingen och inspektionsstandarden. Båda lämnas, och varumärket skriver in inspektionsstandarden i kriterierna för varumottagningen tillsammans med viktkontrollerna och måttkontrollerna. Varumärket tar också med en av de begagnade enheterna eller ett begagnat prov som referens vid inspektionen av varumottagningen, vilket är projektets billigaste resurs för kvalitetskontroll.
Det sista steget är produkttexten. Varumärket ersätter ”lätt” med den uppmätta vikten och anger vilket storleksintervall bågen provades på, vilket är den uppgift som minskar returer mer än någon annan rad i texten.
Resultatet är en specifikation med åtta rader, en toleransband som en produktionsserie faktiskt kan hålla, en materialidentitet som inte kan ändras i smyg och en produktlista vars siffror kommer från enheterna snarare än från kategorin.
Vad den enda publicerade ramvikten kan och inte kan avgöra
Vi hjälper köparen att skriva kriterierna och protokollet innan proven kommer, eftersom det steget utgör hela värdet inom denna kategori. Den publicerade uppgiften är att enhetsvikten finns för en enda modell i hela katalogen – 158 g för MT6 – att materialet inte publiceras för hela sortimentet och att måtten inte publiceras för varje modell. Ett test utformat kring publicerade rader skulle alltså inte ha något att testa.
Vi är också tydliga med begränsningen: en mätning som köparen utför på prover är en mätning av de enheterna under dessa förhållanden och är inte en tillverkarspecifikation. En siffra som köparen tar fram är ett underlag om ett prov; den blir en specifikation när den skrivs in i beställningen och en tillverkningstolerans när leverantören har undertecknat den.
Tre saker att fastställa innan ett material skrivs in i en specifikation
Begär godstjockleken i elektronikfacket, med placering och tolerans, skriftligt. Det är den enda mätning som kopplar materialet till cellkonfigurationen och det är talet som ramen är utformad kring.
Skicka modellen, cellkonfigurationen och användningsfallet, så berättar vi vilka mätningar som spelar roll och vilka kriterier som ska skrivas. Bakgrunden finns under material och ergonomi, frågorna till leverantören finns i verifiering av rammaterial hos leverantör, produktionsdelen finns i kvalitetskontroll av rammaterial och metoden för storleksanpassning finns i hur du hittar din storlek.
Relaterad läsning
- Material och ergonomi
- Verifiering av rammaterial hos leverantör
- Kvalitetskontroll av rammaterial
- Hur du hittar din storlek
Skicka modellen och användningsfallet, så säger vi vilka mätningar som spelar roll.


