
Ostatnią bramką programu rozwoju okularów typu smart w ramach OEM lub ODM nie jest moment rozpoczęcia produkcji w fabryce. Jest nim moment, w którym kontrolowany przebieg produkcji wykazał, że zatwierdzony egzemplarz jest tym samym egzemplarzem, który trafi do wysyłki, w zamówionej wielkości, na narzędziach, za które już zapłacono. Wszystko przed tym etapem służy umożliwieniu powstania dobrego egzemplarza. Ten etap ma sprawdzić, czy dobre egzemplarze wytrzymają powtarzalność.
Większość programów nie kończy się niepowodzeniem na stanowisku inżynierskim, gdzie pojedynczy egzemplarz jest starannie montowany i testowany przez osoby, które dokładnie wiedzą, na co zwracać uwagę. Programy zawodzą w przepaści między ostatnią próbką inżynierską a pierwszym opakowaniem wysyłkowym, ponieważ właśnie tam następuje przejście od produkcji pojedynczego egzemplarza do produkcji powtarzalnej. Celem przebiegu pilotażowego jest przeprowadzenie tego przejścia celowo, pod nadzorem, z możliwością wstrzymania i wprowadzenia poprawek — zamiast odkrywania go podczas pierwszej wysyłki do klienta.
Ten artykuł wyjaśnia, po co przeprowadza się przebieg pilotażowy, co w nim wykrywa się, czego nie wykryje seria próbek inżynierskich, jak przeprowadza się odbiór i zatwierdzenie pilota oraz co należy uzgodnić z dostawcą przed przejściem na produkcję seryjną.
Proces rozwoju i produkcja masowa: przebieg pilotażowy
Przebieg pilotażowy to seria produkcyjna wykonana na narzędziach produkcyjnych, przy docelowym wolumenie, z materiałami produkcyjnymi i pracownikami linii produkcyjnej, przed zatwierdzeniem programu do nieograniczonej produkcji masowej. Te trzy określenia stanowią całą definicję. Pomijając którekolwiek z nich, mamy do czynienia z czymś innym.
Jeśli użyte narzędzia nie są narzędziami produkcyjnymi, nie przetestowano narzędzi. Jeśli wolumen ogranicza się do kilku egzemplarzy, a nie odpowiada ilości produkcyjnej, nie przetestowano linii. Jeśli części pochodzą z puli pilotażowej lub zapasu próbek, w ogóle nie przetestowano łańcucha dostaw. Wartość tego etapu polega właśnie na wyeliminowaniu tych zastrzeżeń.
W praktyce pilot odpowiada na cztery pytania, na które nie potrafi odpowiedzieć żaden wcześniejszy etap. Po pierwsze, czy linia jest w stanie fizycznie powtarzalnie wytwarzać ten egzemplarz z zamierzoną wydajnością, bez ingerencji, którą potrafi ukryć jedynie wprawniona ręka? Po drugie, czy komponenty przychodzące z łańcucha dostaw działają tak jak komponenty zatwierdzone podczas walidacji inżynierskiej, czy ich parametry się zmieniły? Po trzecie, czy gotowy egzemplarz nadal odpowiada wzorcowi referencyjnemu po zejściu z linii produkcyjnej, a nie ze stanowiska inżynierskiego? Po czwarte, czy proces pakowania i dokumentacji zachowuje się tak samo przy docelowym wolumenie i w kolejności, którą magazyn rzeczywiście będzie stosował?
Dla nabywcy ten etap jest pierwszym punktem, w którym profil ryzyka zmienia charakter. Do tego momentu kupowaliśmy osąd inżynierski. Na tym etapie kupujemy dyscyplinę procesową. Egzemplarz może być w porządku, a proces nadal może być wadliwy — dokładnie ta różnica jest tym, co pilot ma ujawnić.
Przebieg pilotażowy pozwala również po raz pierwszy udzielić wiarygodnej odpowiedzi na pytanie, które ostatecznie zadaje każdy kierownik ds. zakupów w kanałach dystrybucji: ile faktycznie kosztuje dostarczenie egzemplarza z tego programu do naszego magazynu, wraz z określonymi przez nas etapami pakowania i dokumentacji? Ta liczba nabiera znaczenia dopiero po ustabilizowaniu procesu, dlatego wcześniejsze zapytanie o nią zwykle daje wynik, który następnie się zmienia.
Co w praktyce oznacza „wolumen produkcyjny”
Wolumen produkcyjny jest pojęciem dotyczącym linii, a nie marketingu. Oznacza ilość, przy której linia działa w standardowej konfiguracji, z typowymi pracownikami, w typowej kolejności i w typowym rytmie, bez udziału zespołu inżynierskiego stojącego przy stanowisku i obserwującego każdy egzemplarz. Jeśli pilot przeprowadza się przy tak małej ilości, że linia przez większość przebiegu stoi bezczynnie, albo przy tak dużej, że konieczne są dodatkowe zmiany i pracownicy tymczasowi, pilot nie odzwierciedla stanu ustalonego w żadnym z tych przypadków.
Powodem, dla którego ma to znaczenie, jest fakt, że wiele opisanych poniżej trybów awarii zależy od częstotliwości występowania. Narzędzie wytwarzające część nieznacznie przekraczającą tolerancję raz na kilkaset cykli nie ujawni się podczas małej serii. Błędna liczba sztuk na opakowaniu, ujawniająca się przy zmianie zmiany przez pracownika pakującego, nie wystąpi, jeśli całą serię zmontuje ta sama osoba. Tolerancja utrzymywana w jednym warunku otoczenia, ale rozjeżdżająca się w innym, nie ujawni się, jeśli pilot zostanie przeprowadzony podczas jednej komfortowej sesji. Pilot ma być nudny, a powtarzalność właśnie wygląda nudno.
Status narzędzi na tym etapie
Do czasu zaplanowania przebiegu pilotażowego narzędzia są już wykonane, sprawdzone, a ich koszt został zobowiązany. Oznacza to, że pilot jest momentem o największej nieodwracalności w całym procesie rozwoju. Na wcześniejszych etapach kupujący nadal może tanio zmienić kierunek działań. Podczas pilota zmiana specyfikacji oznacza ponowne wykonanie narzędzi, a ponowne opracowanie narzędzi to nowe zdarzenie handlowe, które wymaga ponownego uzgodnienia.
Dlatego etap pilotażowy istnieje jako osobna bramka, a nie jest połączony z pierwszym zamówieniem produkcyjnym. Po opłaceniu narzędzi i przydzieleniu części realistyczne możliwości kupującego ograniczają się do akceptacji, kontroli lub powtórzenia przebiegu. Bramka, która istnieje jeszcze wtedy, gdy decyzja jest tania, jest warta więcej niż jakiekolwiek zapewnienie oferowane później.
Co pilot dostarcza kupującemu
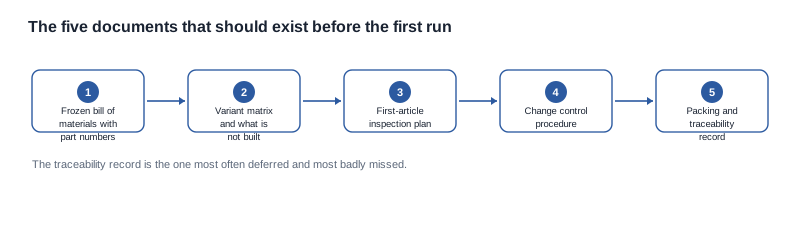
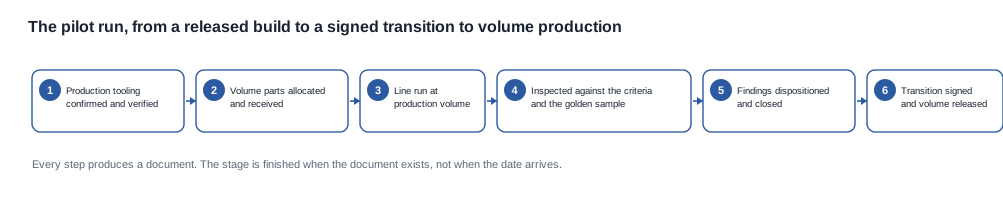
Prawidłowo przeprowadzony pilot pozostawia pakiet dokumentów, który stanowi właściwy rezultat tego etapu. Powinien on obejmować zapis produkcji pilotażowej, protokół kontroli wraz z wynikami odniesionymi do zapisanych kryteriów, rozstrzygnięcie każdego ustalonego problemu, zachowane próbki fizyczne, podpisane zatwierdzenie przejścia do kolejnego etapu oraz zaktualizowany pakiet dokumentacji produkcyjnej. Razem tworzą one podstawę dowodową, na której będziemy polegać przy pierwszym zamówieniu zakupowym na wolumen oraz przy każdej późniejszej rozmowie o powtarzalności między dostawami.
Będziemy wprost mówić o granicy tego etapu. Przebieg pilotażowy jest działaniem weryfikacyjnym, a nie handlowym. Zamówienie pilotażowe jest rzeczywistym zamówieniem na rzeczywistych warunkach i powinno być nim zarządzane jak takim, ale jego funkcją jest zamknięcie ostatniej bramki w procesie rozwoju. Program, który traktuje pilota jako okazję do rabatu i wykorzystuje ją do wywierania presji w celu uzyskania lepszej ceny jednostkowej, zmienia sens tego etapu, a zmiana ta ujawnia się później jako pospieszne przejście, a nie sprawne i kontrolowane.
Przebieg pilotażowy to moment, w którym proces rozwoju przestaje być zbiorem dokumentów, a staje się powtarzalną operacją. Wszystko, co kupujący po stronie marki faktycznie kupuje na tym etapie, to nie zestaw słuchawkowy ani oprogramowanie sprzętowe, lecz pewność, że to samo trafi do magazynu drugi raz, trzeci raz, a następnie kilka tysięcy razy.
Co pilot wykrywa, a czego nie wykrywa przebieg próbny
Przebieg próbek inżynieryjnych odbywa się w idealnych warunkach. Części są dobierane, montowane i sprawdzane przez konkretnych inżynierów, którzy opracowali program. Każdy egzemplarz, który przejdzie testy, z założenia jest egzemplarem, który ktoś uruchomił i doprowadził do działania. Właśnie dlatego nie pozwala nam ustalić, co dzieje się w przypadku produkcji wolumenowej.
Poniższe usterki są nieodłączne od produkcji pojedynczego zestawu i zasadniczo niewidoczne dla takiego przebiegu. Każda z nich wynika z wymiany lub powtórzenia, a każdą rutynowo wykrywa się podczas pilota.
Wymiana komponentów po przydzieleniu. Na etapie inżynieryjnym dokładnie określone części są dostępne, ponieważ ktoś je zarezerwował. W przypadku produkcji wolumenowej dostawca przydziela części na podstawie prognozy, innych programów oraz sytuacji cenowej i podażowej. Część można zastąpić funkcjonalnie podobnym komponentem o innych właściwościach akustycznych, innym module radiowym, innej tolerancji układu ładowania lub innym zachowaniu wyświetlacza przy słabym oświetleniu. W dokumentacji inżynieryjnej nic się nie zmienia, ponieważ numer katalogowy części pozostaje bez zmian. Przebieg pilotażowy jest pierwszym momentem, w którym rzeczywisty przydział produkcyjny znajduje się w hali.
Objawem tej klasy problemów jest egzemplarz, który przechodzi wszystkie testy funkcjonalne, ale zachowuje się nieco inaczej niż wzorcowy egzemplarz w sposób niemożliwy do uchwycenia przez kontrolę wyłącznie typu „zdał lub nie zdał”. Dlatego porównanie z wzorcowym egzemplarzem podczas pilota przeprowadza osoba upoważniona do stwierdzenia, że coś się różni, a nie lista kontrolna sprawdzająca jedynie, czy wynik mieści się w granicach tolerancji. Wymieniony komponent, który nadal mieści się w tolerancji, ale brzmi inaczej, zostanie zaakceptowany przez listę kontrolną i odrzucony po porównaniu z wzorcowym egzemplarzem.
Zużycie narzędzi i dryf podczas pierwszych cykli. Formy do wtrysku, narzędzia do tłoczenia metalu i narzędzia miękkie zachowują się inaczej podczas pierwszych cykli, a następnie inaczej po kilku hundredach cykli. Części wyprodukowane narzędziem podczas jego pierwszego przebiegu mogą przejść każdą kontrolę wejściową, a mimo to układać się z niewielką różnicą, która zmienia komorę akustyczną, odstęp antenowy lub siłę nacisku przycisku. Próbka inżynieryjna wykonana na świeżo uruchomionym narzędziu jest najgorszym możliwym środowiskiem do wykrycia tego problemu, ponieważ narzędzie nie weszło jeszcze w swój zakrob roboczy.
Kolejnym komplikującym czynnikiem jest to, że narzędzie może wyglądać poprawnie, a mimo to być wadliwe. Wymiary, waga i wygląd mogą mieścić się w uzgodnionym zakresie, podczas gdy wykończenie powierzchni, zbieżność czy ciśnienie formowania zachowują się inaczej podczas kolejnych cykli. Jedynym niezawodnym testem jest samo powtarzanie, dlatego wielkość partii pilotażowej nie jest jedynie liczbą dekoracyjną.
Dryf montażu w warunkach pracy linii. Na stanowisku inżynierycznym jeden monter wykonuje jedną operację bez ograniczeń czasowych i przy pełnej koncentracji, więc może ręcznie skompensować część graniczną. Na linii operacja jest podzielona, mierzona czasowo i powtarzana przez kilku pracowników o różnych nawykach, więc kompensacja, która wcześniej po cichu następowała w dziale inżynieryjnym, po prostu nie występuje. Problemy z dopasowaniem, zmienność nakładania kleju, dryf momentu dokręcania śrub oraz różnice w prowadzeniu kabli ujawniają się tutaj i nigdzie wcześniej.
Praktyczną konsekwencją dla kupującego jest to, że wada o szerokim zakresie tolerancji rozprzestrzeni się w całej partii zamiast występować w określonych miejscach, natomiast wada spowodowana konkretną częścią lub stanowiskiem wystąpi skupiskowo. Kontrola pilotażowa powinna rejestrować rozkład, a nie tylko liczbę, ponieważ rozkład informuje, czy partię trzeba powtórzyć, poddać selekcji, czy nie wymaga żadnych działań.
Zachowanie opakowań i procesu realizacji zamówienia. Opakowanie jest projektowane i oceniane jako projekt, ale jest testowane w dużej skali, według kolejności magazynowej i pod presją terminu wysyłki. Błędy w wkładach, niewłaściwe akcesoria w kartonie, brakujące lub zduplikowane dokumenty, pomylone wersje językowe lub etykiet oraz liczby kartonów niezgodne z ilościami zamówionymi ujawniają się na tym etapie. Dla marki są to usterki, które trafiają do klienta końcowego z nazwą firmy na opakowaniu.
Ta kategoria obejmuje również warstwę dokumentacji towarzyszącą fizycznemu kartonowi. Pakiet dokumentów produkcyjnych, który był poprawny na etapie inżynieryjnym, może zawierać już zastąpioną wersję w chwili uruchomienia linii na dużą skalę, ponieważ wersje dokumentów rozchodzą się szybciej niż informacje między ludźmi. Poproszenie o wersję dokumentacji faktycznie użyta podczas przebiegu pilotażowego, zamiast najnowszej wersji w aktach, to niewielkie pytanie, które zapobiega kosztownemu nieporozumieniu.
Rozkład wydajności. Przebieg inżynieryjny pokazuje, że dobrą sztukę można wyprodukować. Przebieg pilotażowy pokazuje, jaki odsetek sztuk jest dobry bez interwencji. Rozkład awarii na linii ujawnia coś, czego nie potrafi wykazać żadna pojedyncza sztuka wykonana ręcznie: czy problem jest systematyczny i wpływa na całą partię, czy izolowany, dotyczy niewielkiej liczby sztuk i można go poddać selekcji.
Przydatnym sposobem myślenia jest porównanie pytań: próbka inżynieryjna odpowiada na pytanie „czy ten projekt w ogóle można wyprodukować”, natomiast przebieg pilotażowy odpowiada na pytanie „czy ten projekt można powtarzalnie wyprodukować na tej linii, tym sposobem i w tej skali”. To drugie pytanie decyduje, czy pierwsza wysyłka będzieproduktem, czy przeprosinami, i to właśnie na uzyskanie odpowiedzi będziemy nalegać przed zatwierdzeniem jakiegokolwiek zamówienia hurtowego.
Otwarcie powiemy, że dostawca, który nie potrafi wyjaśnić, dlaczego przebieg pilotażowy zakończył się niepowodzeniem, wskazując konkretny etap procesu i konkretną przyczynę główną, niewiele zyskał na tym etapie. Wartość przebiegu pilotażowego polega nie na tym, że się powiódł, lecz na tym, że dostarczył wiarygodną odpowiedź na pytanie, którego nikt nie zadał przed rozpoczęciem produkcji.
Jak przebieg pilotażowy jest kontrolowany i zatwierdzany
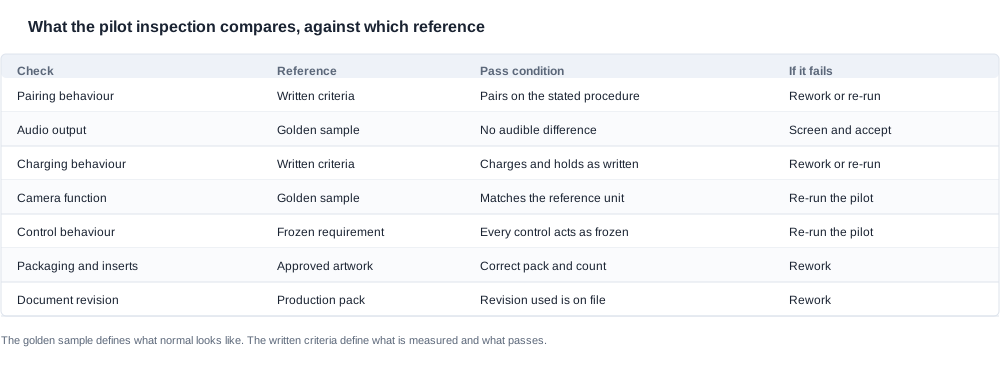
Przebieg pilotażowy ocenia się jednocześnie względem dwóch punktów odniesienia: próbki wzorcowej oraz pisemnych kryteriów kontroli. Żadne z nich nie jest opcjonalne i żadne nie zastępuje drugiego.
Próbnik wzorcowy jest podpisaną sztuką referencyjną, która wyznacza granicę między stanem akceptowalnym a nieakceptowalnym. Została ustalona wcześniej w ramach programu i to z nią fizycznie porównuje się sztukę produkcyjną, gdy pojawia się pytanie, czy dana różnica jest wadą, czy wariantem. Próbnik wzorcowy określa, jak wygląda stan prawidłowy. Pisemne kryteria kontroli określają, co jest mierzone, jak jest mierzone i jaki warunek stanowi zaliczenie. Sama próba wzorcowa pozostawia dostawcy decyzję dla każdej sztuki, co liczy się jako różnica, a dokładnie na tym etapie linia produkcyjna z czasem zaczyna odbiegać od założonego standardu.
Kontrola podczas przebiegu pilotażowego jest zwykle szersza niż rutynowa kontrola końcowa stosowana w trwającym zamówieniu produkcyjnym, ponieważ celem pilotażu jest ustalenie, co wytwarza linia, a nie jedynie odrzucanie oczywiście wadliwych egzemplarzy. Sprawdza się współpracę par urządzeń, wyjście dźwiękowe, zachowanie podczas ładowania, wszystkie funkcje kamery i sposób ich obsługi oraz fizyczne dopasowanie produktu. Z przebiegu zachowuje się próbki fizyczne, aby wyniki można było odtworzyć, zamiast o nich dyskutować.
Powodem, dla którego kontrola pilotażowa jest celowo szersza niż kontrola produkcyjna, jest wzgląd strukturalny. Kontrola produkcyjna ma chronić stabilny proces, dlatego może być wąska i szybka. Kontrola pilotażowa jest mechanizmem, który potwierdza stabilność procesu, i musi być na tyle szeroka, aby wykryć rzeczy, których nikt nie wziął pod uwagę przy sprawdzaniu. Kontrola pilotażowa, która jedynie powtarza rutynową kontrolę końcową, dubluje rutynową procedurę i nie realizuje swojego celu.
Decyzja dotycząca postępowania
Gdy kontrola pilotażowa wykaże niezgodność, reakcją powinno być jej usunięcie i ponowne przeprowadzenie, a nie wysyłka mimo wszystko. To najważniejsza pojedyncza cecha, której należy szukać u dostawcy. Warto wyraźnie zapisać ją w umowie na opracowanie, zamiast jej zakładać. Pilotaż, który zakończy się niepowodzeniem i zostanie powtórzony, kosztuje czas. Pilotaż, który zakończy się niepowodzeniem i zostanie zignorowany, kosztuje tyle samo pieniędzy, ale nie przynosi żadnej wiedzy, a ponadto przenosi odkrycie do kanału klienta, gdzie koszt wprowadzenia poprawki jest wielokrotnie wyższy.
Postępowanie musi mieć postać jednej z niewielkiej liczby wyraźnie określonych opcji, a wybór należy udokumentować wraz z uzasadnieniem:
- Poprawka. Wyroby można doprowadzić do zgodności bez ponownego wykonania całej partii. Jest to właściwe, gdy wada wynika z możliwej do skorygowania czynności montażowej lub opakowaniowej.
- Sortowanie i akceptacja. Wyroby wadliwe można zidentyfikować i usunąć, a pozostała partia jest akceptowalna. Ta opcja jest właściwa wyłącznie w przypadku izolowanych, wykrywalnych i wyraźnie ograniczonych niezgodności.
- Utylizacja i ponowne uruchomienie. Partia nie nadaje się do wykorzystania i konieczne jest przeprowadzenie nowego przebiegu pilotażowego. Jest to właściwe w przypadku niezgodności systemowych oraz wszystkiego, co wpływa na oprzyrządowanie lub kompilację oprogramowania sprzętowego.
- Ponowne przeprowadzenie całego pilotażu. Proces został skorygowany, dlatego pilotaż należy powtórzyć w całości, aby wykazać skuteczność korekty.
Opcją, która nie istnieje, jest wysyłka mimo wszystko z adnotacją. Zamienia ona kontrolowaną porażkę w niekontrolowaną i bezpowrotnie pozbawia dowodów potrzebnych do ustalenia przyczyny źródłowej. Jest to również opcja, którą najczęściej proponuje się nieformalnie, dlatego alternatywy należy spisać przed rozpoczęciem przebiegu, a nie improwizować podczas niego.
Zawartość dokumentu zatwierdzenia
Przejście z pilotażu do produkcji seryjnej jest formalnym wydarzeniem, a dokument je potwierdzający powinien być czytelny dla osoby spoza programu. Powinien potwierdzać, że pilotaż przeprowadzono na oprzyrządowaniu produkcyjnym przy produkcyjnej wielkości partii, że kontrolę wykonano zgodnie z uzgodnionymi kryteriami i próbką wzorcową, że ustalenia zamknięto z udokumentowanym postępowaniem oraz że zezwolono na rozpoczęcie przebiegu produkcyjnego.
Powinien również wskazywać osobę składającą podpis, określać, do czego jest ona uprawniona się zobowiązać, oraz odsyłać do wersji specyfikacji, kryteriów kontroli i dokumentacji produkcyjnej wykorzystanych podczas przebiegu. Podpis kierownika produkcji, który nie może zatwierdzić zmiany specyfikacji ani zobowiązania dotyczącego oprzyrządowania, jest podpisem bez stojącej za nim decyzji. O tym warto zapytać przed wystąpieniem o taki podpis, a nie po nim.
Zatwierdzenie przejścia jest również momentem, w którym zmienia się charakter odpowiedzialności. Przed nim program jest wspólnym przedsięwzięciem z podzielonymi niewiadomymi. Po nim istnieje produkt o zdefiniowanej konfiguracji, udokumentowana metoda kontroli oraz relacja dostawcza. Dowody, na których opraniemy później, gdy zakwestionowana zostanie pierwsza wysyłka, to dokładnie ten zestaw dokumentów. Warto więc sprawdzić już wtedy, czy może go odczytać osoba, która nie uczestniczyła w programie.
Dokumenty powstające na tym etapie — protokół kontroli pilotażowej, postępowanie w sprawie ustaleń, próbki retencyjne, podpisane zatwierdzenie przejścia oraz zaktualizowany pakiet dokumentacji produkcyjnej — otrzymuje kupujący. Stanowią one podstawę dowodową dla pierwszego zamówienia produkcyjnego oraz dla późniejszych dyskusji na temat spójności.
Kupujący powinien ostatecznie otrzymać komplet dokumentów, który pozwala osobie trzeciej zrozumieć, co zostało wyprodukowane i w jaki sposób oceniono zgodność, bez konieczności dzwonienia do fabryki w celu ich interpretacji. Jeśli ten komplet jest niekompletny, przejście do produkcji seryjnej jest założeniem, a nie decyzją.
Pytania, które należy zadać przed przejściem do produkcji
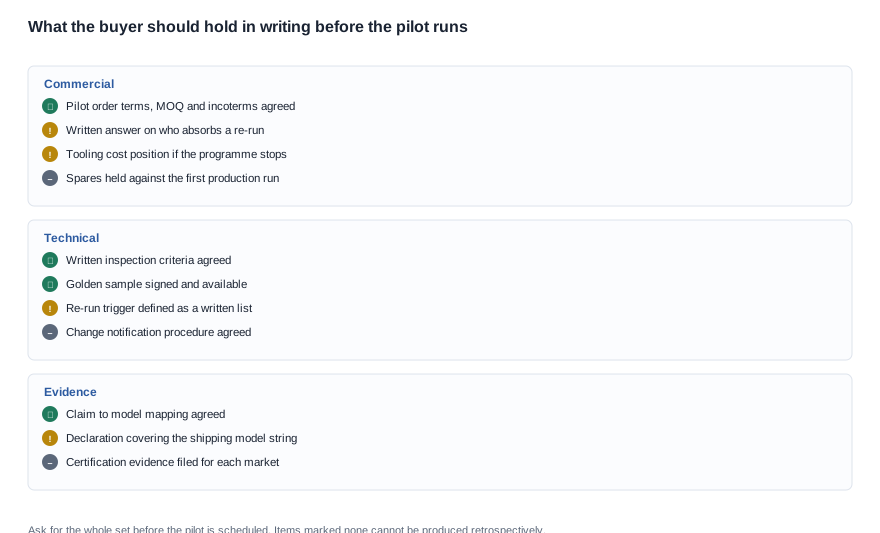
Najbardziej przydatną rzeczą, jaką kupujący może zrobić przed przebiegiem pilotażowym, jest wcześniejsze rozstrzygnięcie kwestii handlowych i proceduralnych, ponieważ część z nich staje się widoczna dopiero po wystąpieniu niezgodności.
-
Kto ponosi koszt ponownego uruchomienia? Jeżeli pilotaż zakończy się niepowodzeniem z przyczyny leżącej po stronie dostawcy, np. w zakresie inżynierii, konfiguracji linii lub oprzyrządowania, koszt ponownego uruchomienia i wynikającej z niego utylizacji powinien ponosić dostawca. Jeżeli przyczyną jest zmiana wymagania po zamrożeniu specyfikacji albo spóźniona decyzja kupującego, sposób rozliczenia kosztów należy ustalić z góry, a nie w trakcie sporu. Należy uzyskać to na piśmie i powiązać z przesłanką ponownego uruchomienia przed zaplanowaniem pilotażu.
-
Co dokładnie powoduje ponowne uruchomienie, a nie poprawkę lub sortowanie? Należy uzyskać pisemną listę. Przesłanka określona jako „istotne odstępstwo” nie jest wyzwalaczem; wyzwalacz powinien wskazywać kryteria kontroli i rodzaje wad, których nie można wyeliminować przez sortowanie.
-
Jaki jest wolumen pilotażu i jak ma się on do pierwszego zamówienia zakupu? Należy zapytać, czy egzemplarze pilotażowe są oddzielne od pierwszego zamówienia produkcyjnego, czy też są wliczane do jego realizacji, jakie są warunki Incoterms i specyfikacja opakowań oraz jak w okresie przejściowym traktowane są części zamienne. Pilotaż, który po cichu traktowany jest jako niewielkie pierwsze zamówienie, zmienia znaczenie tego etapu.
-
Jaką dokumentację obejmuje pilotaż? Należy poprosić o protokół kontroli, postępowanie w sprawie ustaleń, zasady przechowywania próbek retencyjnych, podpisane zatwierdzenie przejścia oraz pakiet dokumentacji produkcyjnej i uzyskać je jako element rezultatu pilotażu, a nie jako późniejszą przysługę.
-
Co jest sprawdzane w każdym egzemplarzu po przejściu, a co w próbce? Należy uzyskać pisemne kryteria kontroli końcowej i potwierdzić, że są zgodne z kryteriami pilotażowymi, aby pilotaż nie stał się jednorazowym standardem, którego działająca linia produkcyjna po cichu nie stosuje.
-
Kto podpisuje zatwierdzenie przejścia i do czego jest uprawniony się zobowiązać? Podpis kierownika produkcji pod przejściem, którego nie może zatwierdzić w zakresie wydatków na oprzyrządowanie lub zmiany specyfikacji, jest podpisem bez stojącej za nim decyzji.
-
Co dzieje się z oprzyrządowaniem, jeśli program zostanie zatrzymany po pilotażu? Jest to odpowiednik pytania o oprzyrządowanie na etapie inżynierii i zasługuje na taką samą pisemną odpowiedź, ponieważ do tego czasu oprzyrządowanie jest już w pełni opłacone, a koszt utopiony jest największy.
-
Jakie twierdzenia dotyczące produktu są dozwolone i jakie dowody je wspierają? Należy zapytać, co wolno deklarować w dokumentacji i na opakowaniach produktu oraz jakie dowody certyfikacji stoją za każdym twierdzeniem. Jeśli odpowiedź brzmi, że dane twierdzenie znajduje się wyłącznie w materiałach marketingowych, stanowi to realne ryzyko dla partnera kanałowego i powinno zostać rozwiązane przed złożeniem zamówienia seryjnego, a nie po otrzymaniu skargi.
-
Jakie części zamienne i zapas poddawany poprawkom są przechowywane i na jakich warunkach? Należy zapytać, ile egzemplarzy rezerwowych jest przygotowanych na pierwszy przebieg produkcyjny, gdzie są przechowywane oraz jak wygląda tryb wymiennej reklamacji dla pierwszych wysyłek. To właśnie tutaj spotykają się kwestia MOQ i kwestia gwarancji, dlatego lepiej ustalić je przed wysyłką pierwszego kartonu niż w trakcie rozpatrywania reklamacji.
-
Jak poinformuje mnie Pan/Pani o zmianie po przejściu? Należy zapytać, jakie zawiadomienie dostawca przekaże w przypadku wymiany komponentu, zmiany kompilacji oprogramowania sprzętowego lub wydania nowej wersji dokumentacji. Dostawca bez procesu powiadamiania o zmianach prędzej czy później coś zmieni, a dowiedzę się o tym od klienta, a nie z adnotacji.
-
Jakiego kompromisu dokonałby Pan/Pani w razie konfliktu między pilotażem a terminem? Pytanie należy sformułować tak, aby uzyskać konkretną odpowiedź, a nie ogólną zasadę. Każdy dostawca powie, że pilotaż ma pierwszeństwo. Bardziej informacyjna wersja pytania brzmi: co musiałby Pan/Pani poświęcić, gdyby nie było to możliwe i czy byłoby to termin, oprzyrządowanie, wielkość partii czy dokumentacja.
Słownictwo handlowe staje się proste, gdy rozumie się proces, a sekwencja, o którą będziemy prosić, to taka, która umieszcza decyzje dotyczące ryzyka przed zamówieniem wolumenowym, a nie po nim. Zamówienie próbne wiąże się z takimi samymi kwestiami jak zamówienie produkcyjne: MOQ, warunkami Incoterms, czasem realizacji oraz negocjacjami kosztów oprzyrządowania i części zapasowych. Różnica polega na celu oraz dokumentacji. Po podpisaniu przejścia program staje się zwykłą relacją dostaw z opartą na zwykłym zamówieniu zakupowym, a wartość etapu próbnego polega na tym, że zwykła partia dotarła bez niespodzianek.
Warto również podkreślić, czym ten etap nie jest. Nie jest to miejsce do negocjowania niższej ceny jednostkowej, ponieważ ilość nie daje podstaw ekonomicznych produkcji, a rabat wynegocjowany w tym miejscu albo niewiele znaczy, albo sygnalizuje, że zamówienie próbne będzie traktowane jako małe zamówienie. Nie jest to również miejsce do wprowadzania nowych wymagań, ponieważ wymaganie dodane po zamrożeniu należy do nowej wersji produktu i wiąże się z nowym oprzyrządowaniem oraz nowymi pracami nad oprogramowaniem sprzętowym. Nie jest to także miejsce do pominięcia inspekcji tylko dlatego, że partia wygląda dobrze, ponieważ estetyczny wygląd jest właśnie rezultatem, dla którego istnieje inspekcja.
Dodatkowe informacje na temat szerszej metody rozwoju znajdują się w przeglądzie filarów na stronie /oem-odm-process, a dokumentacja procesu jest omówiona na stronie /blog/development-process-documentation. Pełną sekwencję opisano na stronie /blog/development-process-how-it-works, a kwestię planowania, co się stanie z wydajnością po rozpoczęciu produkcji wolumenowej, omówiono osobno na stronie /procurement/production-capacity.


