
Spójność jakości to obietnica, którą składa każde zakłady, ale żadne zakłady nie potwierdza, chyba że zapytanie zostanie sformułowane we właściwej formie. Powodem, dla którego trudno odpowiedzieć na to pytanie w tej kategorii, nie jest niechęć, lecz luka dokumentacyjna o określonym kształcie. Karta produktu tego katalogu obejmuje dwadzieścia osiem modeli, a w przypadku każdego z nich wskazuje, że nie dostarczono zdjęć produktów, materiałów wideo ani raportów z badań. Strony katalogu publikują dane techniczne: klasy rozdzielczości, pojemności ogniw, limity ładowania, wartości czasu pracy, metody ładowania, pojemności etui ładujących, a w dwóch przypadkach oznaczenie odporności na przenikanie. Żadna z nich nie publikuje jednak pomiaru, względem którego można porównać drugi egzemplarz. Nie można więc odczytać spójności z dokumentacji, a przydatnym pytaniem kupującego jest to, którą metodą można zweryfikować każdy parametr i ile egzemplarzy dana metoda rzeczywiście wymaga.
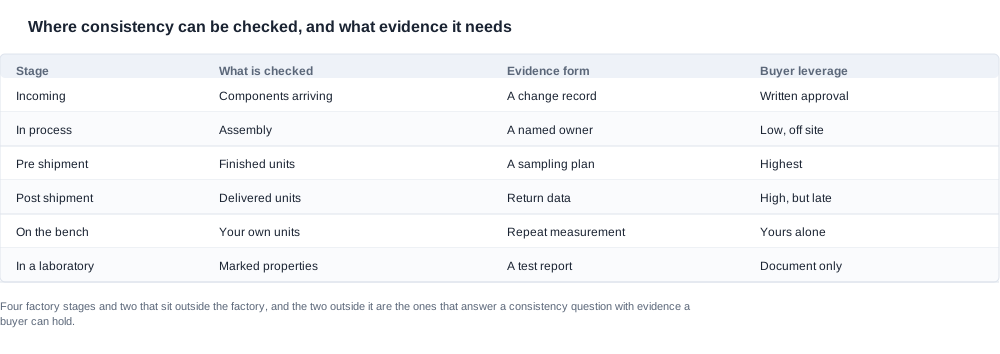
Miejsca, w których można sprawdzić spójność, oraz wymagane dowody
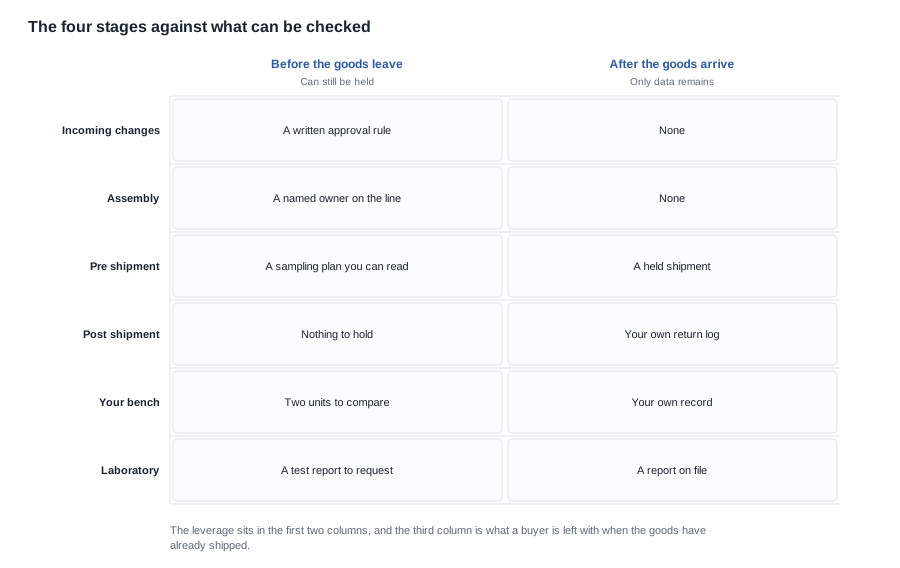
Poniższa tabela rozdziela cztery etapy wewnątrz zakładu od dwóch etapów poza nim, ponieważ te ostatnie dostarczają dowodów, które kupujący może przechowywać.
| Etap | Co jest sprawdzane | Forma dowodu | Wpływ kupującego |
|---|---|---|---|
| Przyjmowanie | Komponenty przychodzące | Rejestr zmian | Pisemna akceptacja |
| W trakcie produkcji | Montaż | Wyznaczony właściciel | Mały, poza zakładem |
| Przed wysyłką | Gotowe egzemplarze | Plan próbkowania | Największy |
| Po wysyłce | Dostarczone egzemplarze | Dane dotyczące zwrotów | Duży, ale opóźniony |
| Na stanowisku | Własne egzemplarze | Powtórzony pomiar | Wyłącznie kupującego |
| W laboratorium | Deklarowane właściwości | Raport z badania | Wyłącznie dokumentacyjny |
Dwie rzeczy w tej tabeli warto przeczytać uważnie, ponieważ to właśnie w nich programy najczęściej błędnie oceniają własną pozycję.
Po pierwsze, wpływ kupującego nie jest rozłożony równomiernie na cztery etapy w zakładzie. Podczas kontroli przyjmowania wpływ kupującego jest pośredni, ale realny, ponieważ wymóg, aby zmiana komponentu wymagała pisemnej akceptacji, można wpisać do zamówienia zakupowego, zamiast jedynie uprzejmie o to prosić. Podczas montażu kontrola jest znikoma, chyba że ktoś przebywa na terenie zakładu, a najlepszym dostępnym zamiennikiem jest zasada, zgodnie z którą linię produkcyjną odpowiada wyznaczony inżynier, a każde odstępstwo od zatwierdzonej próbki jest odnotowywanym zdarzeniem. Podczas kontroli przed wysyłką kontrola jest najsilniejsza, ponieważ towar już istnieje, a wysyłkę można wstrzymać. Podczas pomiarów po wysyłce kontrola jest realna, ale pojawia się zbyt późno, aby chronić zamówienie, które trafiło już do kanału dystrybucji. Dlatego wcześniejsze etapy mają większe znaczenie, niż programy zwykle zakładają.
Po drugie, dwa wiersze znajdują się całkowicie poza zakładem i to właśnie one odpowiadają na pytanie o spójność, przedstawiając odpowiednie dowody. Powtórzona kontrola na stanowisku, wykonana na różnych egzemplarzach, daje porównanie, którego nie zastąpi żaden wewnętrzny rejestr kontroli. Kontrola w laboratorium daje dokument. Pozostała część rozmowy o jakości toczy się w budynku zakładu, na warunkach ustalonych przez zakład. Nie jest to powód, by mu nie ufać, lecz powód, by jasno rozróżniać wiersze, które można zweryfikować samodzielnie, od tych, które przyjmuje się na podstawie dokumentu.
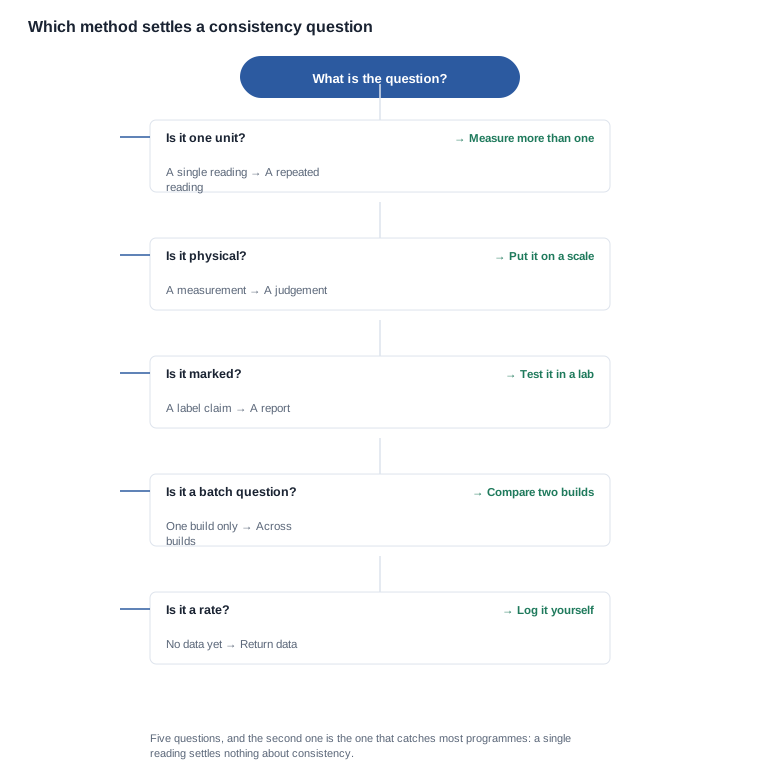
Metoda wymagana do rozstrzygnięcia kwestii spójności gotowych platform OEM
Najczęstszym błędem w programie jakości jest traktowanie pojedynczego pomiaru jak kontroli spójności. Jeden egzemplarz na wadze daje liczbę. Dwa egzemplarze na wadze dają różnicę, a różnica jest pierwszymi naprawdę użytecznymi danymi, jakimi dysponuje kupujący. Trzy egzemplarze dają coś bliższego rozkładu wartości. Zasada jest krótka: na pytania o spójność odpowiada powtarzalność, natomiast pojedynczy odczyt odpowiada na zupełnie inne pytanie.
Ma to tutaj znaczenie, ponieważ katalog publikuje niewiele danych, które można porównać. Klasa rozdzielczości jest publikowana i obejmuje zakres dwóch wartości dla modeli kamer, więc jest to parametr techniczny, a nie kwestia spójności. W przypadku żadnego modelu nie publikuje się natomiast informacji o czujniku, obiektywie, polu widzenia, formacie zapisu, liczbie klatek na sekundę ani sposobie przechowywania danych. Każdy z tych parametrów stanowi wiersz, dla którego jedynym dostępnym dowodem jest pomiar egzemplarza. To samo dotyczy wymiarów klatek, wejścia ładowania oraz czasu pracy w warunkach innych niż te, których użył katalog.
W całym katalogu występuje jedna wartość referencyjna i warto ją potraktować ostrożnie, a nie w sposób powierzchowny. Jeden model aparatu opisuje wagę jako sto pięćdziesiąt osiem gramów, wskazaną w tym samym podpisie ilustracji co składany case ładowania, natomiast katalog nie precyzuje, czy dotyczy ona okularów, czy etui. Sytuacja, z którą mierzy się kupujący, nie jest więc całkowitym brakiem wartości referencyjnej, lecz czymś bardziej kłopotliwym: mamy jedną wartość referencyjną o nieokreślonym zakresie, co oznacza, że bez ustalenia, co dokładnie zostało zważone, nie można stwierdzić, czy zmierzona własna waga odpowiada tej wartości, czy jej nie odpowiada. Wystarczy krótkie pisemne zapytanie, które warto wysłać przed dostawą, a nie po niej, ponieważ od tego zależy, czy pomiar w ogóle nadaje się do wykorzystania.
Dwa pozostałe wiersze wykraczają poza możliwości sprawdzenia stanowiskowego i oba dotyczą modeli sportowych. W dwóch modelach pojawia się oznaczenie odporności na przenikanie, a dokumentacja produktu stwierdza, że jest to adnotacja katalogowa bez popierającego jej numeru raportu z testu zewnętrznej strony oraz że poziom odporności na przenikanie wymaga raportu z testu, zanim można go publicznie deklarować. Zgodności tej właściwości nie można więc potwierdzić ani na podstawie dokumentacji, ani za pomocą sprawdzenia stanowiskowego; można ją potwierdzić wyłącznie w laboratorium. Uczciwe stanowisko kupującego jest zatem takie, że od początku mamy tu do czynienia z kwestią dokumentacji, a nie z pomiarem, którego nie udało się przeprowadzić.
Istnieje jeszcze trzecia kategoria, którą warto wyodrębnić i która najczęściej jest błędnie uznawana za problem jakości, choć w rzeczywistości jest to problem dokumentacji. Niektórych wierszy dotyczących tych modeli nie opublikowano dlatego, że są trudne do zmierzenia, ani dlatego, że fabryka nie chce ich udostępniać. Nie opublikowano ich, ponieważ dana właściwość nie została w ogóle scharakteryzowana. Dokumentacja produktu mówi o tym w kilku miejscach, a wzorzec jest spójny. W przypadku modelu fotochromowego dokumentacja stwierdza, że szybkość reakcji soczewki, jednorodność zmiany oraz przepuszczalność światła przez soczewkę stanowią podstawowe miary dla tej kategorii, a katalog nie zawiera żadnego parametru wydajności soczewki. Nie ma zatem podstaw do deklarowania odróżnienia, ale również nie ma podstaw do porównania zgodności. W przypadku modeli audio dokumentacja stwierdza, że za właściwościami akustycznymi nie stoją pomiary wykonane przez stronę trzecią, więc dwie kategorie, których cała oferta opiera się na fizycznym zachowaniu, to właśnie te, w których zachowanie to nie zostało zmierzone. A w przypadku modeli, których opublikowane wiersze specyfikacji są identyczne, ich identyczność nie jest zbieżnością wymagającą wyjaśnienia różnicą jakości, lecz po prostu wynika z treści dokumentacji. Program, który odczyta w tym problem jakości, będzie długo szukał przyczyny, której dokumentacja nie zawiera.
To rozróżnienie zmienia to, o co kupujący powinien prosić. W przypadku wiersza nieopublikowanego dlatego, że dana właściwość nigdy nie została scharakteryzowana, prośba o pomiar jest właściwym żądaniem, a fabryka, która nie jest w stanie go dostarczyć, przekazuje coś istotnego. W przypadku wiersza nieopublikowanego z powodów handlowej wrażliwości na nieodpowiadanie udzielić odpowiedzi, a odpowiedź może być przydatna. Jednak w przypadku wiersza nieopublikowanego dlatego, że dana kategoria nie jest gotowa, żadne żądanie nie przyniesie porównywalnej odpowiedzi, a program, który wciąż pyta, kupuje czas zamiast informacji. Praktycznym testem jest to, czy można podać metodę oceny danej właściwości. Jeśli odpowiedź brzmi, że nikt w branży takiej metody nie ma, uczciwym stanowiskiem jest uznanie, że kategoria jest we wczesnej fazie rozwoju, a właściwą reakcją jest potraktowanie tego jako decyzji dotyczącej kategorii, a nie jakości.
Jeszcze jedna cecha spójności warta jest podkreślenia, ponieważ to ona odróżnia ją od zgodności. Zgodność jest cechą binarną danej sztuki: albo spełnia specyfikację, albo nie, a ocenia się ją dla pojedynczej sztuki względem określonego punktu odniesienia. Spójność jest cechą populacji: opisuje, jak bardzo poszczególne sztuki różnią się od siebie, i można ją zaobserwować wyłącznie w obrębie wielu sztuk. Dlatego kontrola zgodności i kontrola spójności wymagają różnych dowodów, nawet jeśli dotyczą tej samej właściwości fizycznej, a pozytywny wynik pojedynczej sztuki nie mówi nic o tym, czy kolejne sto sztuk przejdzie kontrolę. Z tego samego powodu program, który wykonuje pierwszą inspekcję na próbce liczonej jako jedna sztuka, przeprowadził kontrolę zgodności i nie udokumentował niczego na temat spójności, niezależnie od liczby przeprowadzonych równolegle testów. Praktyczną konsekwencją jest to, że liczba sztuk badanych w ramach kontroli przed wysyłką sama w sobie stanowi decyzję jakościową i jest jedyną decyzją, którą nabywca może podjąć samodzielnie, wpisując ją do zamówienia.
Co wymagać i w jakiej formie uzyskać odpowiedzi
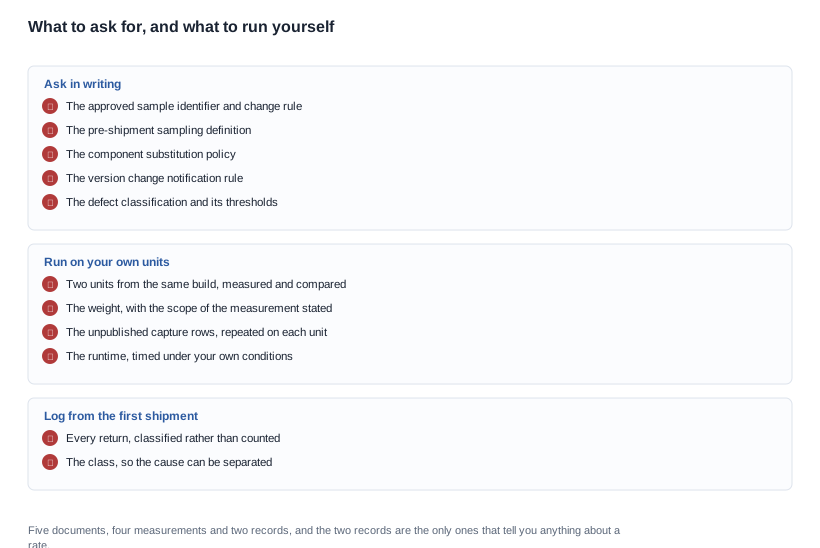
Pięć żądań, każde sformułowane tak, aby odpowiedzią był dokument, a nie zapewnienie.
Zatwierdzona próbka oraz reguła jej zmiany. Nie ogólne stwierdzenie, że sztuki będą produkowane zgodnie ze standardem, lecz identyfikacja zatwierdzonej sztuki, reguła stanowiąca, że zmiana komponentów, oprogramowania sprzętowego lub procesu wymaga ponownego zatwierdzenia próbki, oraz zapis, w którym poprzednia wersja pozostaje w aktach. Bez tej reguły fabryka może ulepszyć produkt bez wiedzy dostawcy, a opakowanie nadal będzie zawierało stare informacje.
Definicja kontroli przed wysyłką. Nie wartość procentowa, lecz definicja. Jakie klasy wad istnieją, jaka jest liczba akceptowalna, kto przeprowadza kontrolę, czy jest to kontrola wewnętrzna, czy prowadzona przez stronę trzecią oraz co się dzieje w przypadku niezdatności. Jeśli odpowiedź brzmi, że każda sztuka jest sprawdzana, właściwym pytaniem uzupełniającym jest to, z czego składa się kontrola i co zapisuje, ponieważ kontrola, która nie zapisuje żadnych wyników, nie może zostać później poddana audytowi.
Polityka dotycząca zamiany komponentów. Akumulatory, moduły, oprogramowanie sprzętowe i materiały zmieniają produkt, a rozstrzygnięcia wymaga odpowiedź na pytanie, czy zamiana wymaga pisemnej zgody i gdzie wymóg ten jest udokumentowany. Powinien on znaleźć się w zamówieniu, a nie w rozmowie, ponieważ rozmowa nie stanowi mechanizmu kontroli.
Reguła powiadamiania o zmianie wersji. To pozycja, która generuje największe koszty dla programów marek własnych, ponieważ zmiana wersji jest niewidoczna w opakowaniu, lecz widoczna dla klienta, a dokumentacja nie zawiera danych o wersji żadnego modelu z gamy. Należy zapytać, jak rejestrowane są wersje, jak powiadamiany jest nabywca oraz czy zmiana wersji wymaga ponownego zatwierdzenia próbki.
Klasyfikacja wad. Zwroty trafiają do firm jako anegdoty, chyba że istnieje klasyfikacja z uzgodnionymi progami, a właśnie klasyfikacja umożliwia interpretację wskaźnika zwrotów. Rysa na ramieniu, akumulator, który nie utrzymuje ładunku, i przerwa w połączeniu to trzy różne problemy o trzech różnych przyczynach, a pojedynczy licznik zwrotów łączy je w jeden wynik, na którym nie można oprzeć działań.
Piąte żądanie ma pewną subtelność, którą warto wyjaśnić, ponieważ najczęściej formułowane jest nieprecyzyjnie. Klasyfikacja jest przydatna wyłącznie wtedy, gdy progi są uzgodnione, a nie zaproponowane, i uzgodnienie to musi nastąpić przed pierwszą wysyłką, a nie po pierwszym sporze. Klasy wad istotne dla tej kategorii to nie te, które znalazłyby się na ogólnej liście. Są to wady wynikające z faktycznie publikowanych danych tych modeli: czas pracy krótszy niż wartość podana na stronie, inne zachowanie podczas ładowania niż opisana metoda, różniąca się między sztukami masa oprawy, etui niezawierające elementów wskazanych w konfiguracji, soczewka lub element montażowy, który nie przylega prawidłowo, oznaczenie odporności na przenikanie, które okazuje się nieskuteczne, oraz sztuka, która nie łączy się z innym urządzeniem. Ogólna lista wad kosmetycznych i funkcjonalnych obejmie przypadki łatwe, ale pominie dwie najtrudniejsze dla kanału dystrybucji: sztukę zachowującą się inaczej niż zatwierdzona egzemplarz oraz sztukę, której akumulator nie wytrzymuje ładunku przez jeden dzień roboczy.
Istnieje powiązany kwestia dotycząca tego, kto ustala wartość akceptowalną, i warto powiedzieć o niej wprost. Liczba zapisana przez fabrykę to liczba, którą fabryka uznaje za akceptowalną. Liczba zapisana przez kupującego, nawet niedoskonała, ma znaczenie dla jego własnego kanału, ponieważ konsekwencje niezgodności ponosi kupujący: zatrzymaną wysyłkę, przełożoną komunikację w kanale albo zmianę wskaźnika zwrotów. Rozwiązanie, które działa, to klasa wady, próg i określona konsekwencja uzgodnione z góry. Warto porozmawiać o tym przed pierwszym zamówieniem produkcyjnym, a nie podczas pierwszego sporu dotyczącego wysyłki. Nic w tym nie wymaga, aby fabryka miała wyrafinowany system zarządzania jakością. Wymaga natomiast, aby obie strony zapisały, na czym każda z nich opiera swoją ocenę.
Co kupujący może zweryfikować bez udziału fabryki
Pięć rzeczy, z których każda daje kupującemu dowód, który jest w jego posiadaniu, a nie jedynie przekaz, który usłyszy.
- Zamów dwie sztuki i porównaj je, zamiast porównywać jedną sztukę ze specyfikacją. Różnica między dwiema sztukami tej samej wersji to pierwsze dostępne, rzeczywiste dane o spójności, a kosztuje tylko jedną dodatkową sztukę i arkusz pomiarowy.
- Zważ własne egzemplarze i określ zakres pomiaru. Niezależnie od tego, czy uda się powtórzyć wagę podaną w katalogu, własny wynik ważenia stanowi punkt odniesienia, który jest w Twojej gestii i który ma znaczenie dla wysyłki oraz dla deklaracji dotyczących komfortu.
- Przetestuj parametry, których katalog nie publikuje, i powtórz każdy pomiar na każdej posiadanej sztuce. Format obrazu i liczbę klatek na sekundę odczytaj z nagranego pliku, czas działania zmierz w swoich warunkach, a mocę ładowania zmierz przy użyciu kontrolowanego źródła zasilania. Powtarzalność pomiarów na różnych egzemplarzach zamienia trzy oddzielne obserwacje w rozkład wyników, a ten rozkład jest odpowiedzią na pytanie o spójność.
- Sam przeprowadź kontrolę przed wysyłką przy pierwszym zamówieniu, a następnie na jej podstawie zdecyduj, czy warto ją powtarzać. Pierwsze zamówienie to najtańsze miejsce, aby dowiedzieć się, ile kosztuje kontrola i jakie wady wyłapuje. Alternatywą jest poznanie tego dopiero przy drugim zamówieniu.
- Sklasyfikuj własne zwroty już po pierwszej wysyłce i przedstaw klasyfikację dostawcy. Tylko ta droga prowadzi do wskaźnika wad, który cokolwiek znaczy, ponieważ tylko ona prowadzi do danych, którymi kontrolujesz. Dopiero na tym etapie w ogóle możliwe jest ustalenie wskaźnika.
W rozmowie o jakości należy zwrócić uwagę na cztery sygnały ostrzegawcze, które łatwo rozpoznać. Pierwszy to deklaracja spójności oparta na jednym egzemplarzu. Drugi to wartość odniesienia bez określonego zakresu — dokładnie tak wygląda sytuacja jedynej wagi podanej w tym katalogu, a liczby bez zakresu nie można porównywać. Trzeci to wskaźnik podany bez klasyfikacji, ponieważ wskaźnika bez klasyfikacji nie można przypisać do określonej przyczyny, a tym samym nie można go obniżyć. Czwarty to oznaczenie właściwości przedstawione jako ustalone, a w tej kategorii dotyczy to oznaczenia odporności na przenikanie w dwóch modelach, w których dokumentacja wskazuje, że za adnotacją katalogową nie stoi numer raportu z badania. Zanim zdecydujesz się na program jakości, sprawdź, czy występują te cztery przypadki, ponieważ każdy z nich opisuje rozmowę przeprowadzoną z fabryką, która zakończyła się wygodną odpowiedzią, a nie odpowiedzią możliwą do zweryfikowania.
Jak oceniać program jakości na podstawie dokumentacji
Program jakości jest tak dobry, jak dokumentacja, na której się opiera, a ten program celowo obejmuje wąski zakres. Nie podamy wskaźnika wad, zapisu kontroli towarów przy przyjęciu, planu próbek ani raportu kontroli jakości, jeśli dokumentacja produktu ich nie zawiera. Nie będziemy też przedstawiać systemu kontroli jako udokumentowanego, skoro jego dokumentacji nie ma w dostępnych materiałach. Nie będziemy przedstawiać jedynej opublikowanej wagi w katalogu jako punktu odniesienia dla Twoich egzemplarzy, dopóki nie potwierdzimy jej zakresu, ponieważ katalog nie wyjaśnia, czego pomiar dotyczy. Nie potraktujemy oznaczenia odporności na przenikanie jako zweryfikowanej właściwości, ponieważ dokumentacja stanowi, że jest to adnotacja katalogowa bez numeru raportu z badania. Nie opiszemy też pojedynczego zmierzonego egzemplarza jako dowodu spójności, ponieważ spójność jest właściwością populacji, a pojedyncza sztuka nie jest populacją.
To, co dokumentacja faktycznie potwierdza, to podział obowiązków, który sprawia, że program jakościowy działa sprawnie. Katalog ustala wiersze specyfikacji i robi to wystarczająco dobrze, aby można było na jego podstawie opracować krótką listę. Sprawdzenie stanowiskowe, powtarzane na różnych egzemplarzach, ustala dane fizyczne i zarejestrowane, a dla większości z nich jest jedyną metodą ich uzyskania. Laboratorium ustala oznaczone właściwości, a zapytanie o taki raport należy złożyć na początku, nie na końcu. Własny rejestr zwrotów kupującego, klasyfikowany, a nie tylko zliczany, jest jedynym źródłem wartości współczynnika zwrotów i rozpoczyna się wraz z pierwszą wysyłką, a nie po niej.
Marka, która rozdziela te cztery źródła i prosi o pięć dokumentów w formie przedstawionej powyżej, otrzymuje komplet dokumentacji jakościowej, którą można przekazać klientowi lub audytorowi. Zasady doboru prób, które poprzedzają cały proces, opisano w artykule OEM ready platforms sample before bulk, kwestię certyfikacji, która poprzedza kontrolę jakości, przedstawiono w artykule certification checks, a kwestię wyboru modelu, która poprzedza oba etapy, opisano w artykule OEM ready platforms which models are ready. Strona sample evaluation opisuje sam format oceny, a strona quality consistency page — sposób prowadzenia dokumentacji po wysyłce.
Prześlijcie dane o rynku docelowym, wielkości zamówienia i trybach awarii, których chcecie uniknąć, a my powiemy, które z pięciu etapów weryfikacji możecie przeprowadzić samodzielnie, a które zależą od dokumentów, o które warto poprosić.


