
Qualitätskonsistenz der Smart Glasses: vier Messwerte und ihre blinden Flecken
Das Fazit zu vier Messwerten und keiner einzigen Kennzahl
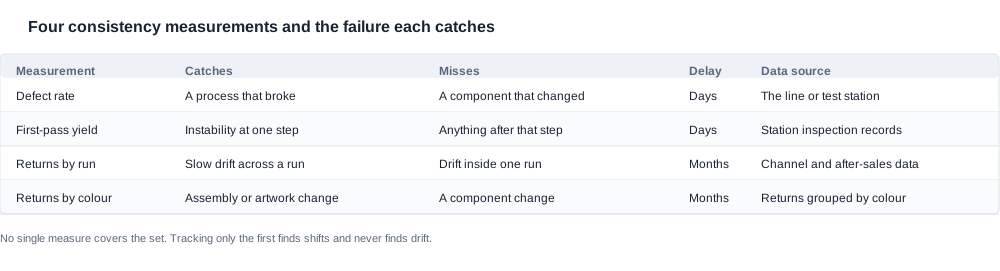
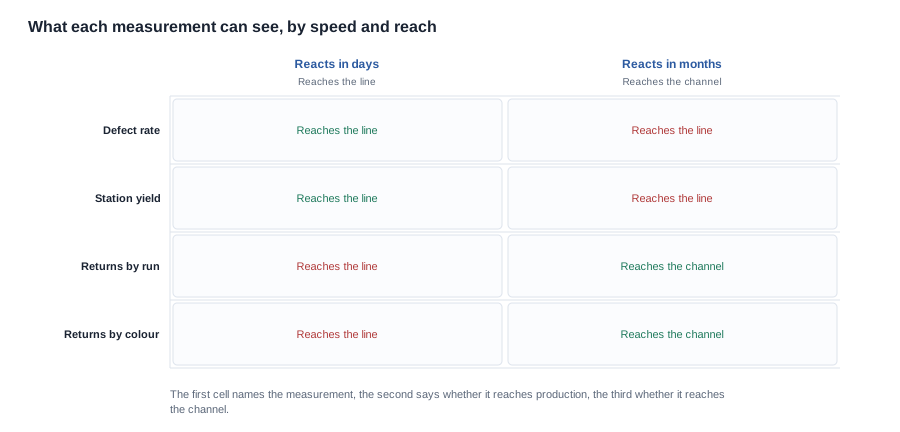
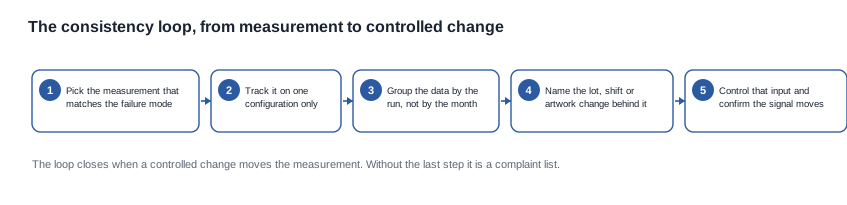
Üblicherweise wird eine einzelne Kennzahl zur Konsistenz angefragt, und die ehrliche Antwort lautet, dass wir keine veröffentlichen. Nützlicher ist zu zeigen, welche vier Messwerte tatsächlich Inkonsistenzen aufdecken, denn jeder erfasst eine andere Fehlerklasse, und keiner erfasst sie alle. Eine Fehlerquote erkennt einen Prozess, der gestört ist, übersieht jedoch eine Komponente, die sich unmerklich verändert hat. Die Ausbeute beim ersten Durchlauf je Station erkennt Instabilität an einem bestimmten Arbeitsschritt und übersieht alles, was nach diesem Schritt folgt. Nach Produktionsmonat gruppierte Rücksendungen erkennen eine langsame Abweichung über einen Produktionslauf hinweg, übersehen jedoch eine Abweichung, die innerhalb eines Laufs remained. Nach Farbvariante gruppierte Rücksendungen erkennen Unterschiede bei Montage und Bedruckung, übersehen jedoch vollständig eine Komponentenänderung. Ein Programm, das nur den ersten dieser Messwerte verfolgt, erkennt Verschiebungen, aber niemals langsame Abweichungen. Dies ist genau die Fehlerart, die eine Käuferin oder einen Käufer am meisten kostet, denn bei dieser Abweichung geht nichts sofort kaputt. Wenn Sie die Konsistenz in dieser Kategorie berechnen möchten, wählen Sie den Messwert, der der vermuteten Fehlerart entspricht, verfolgen Sie ihn nur für eine Konfiguration und gruppieren Sie die Daten nach dem Produktionslauf statt nach dem Kalender.
Wer einkauft und was Konsistenz für die Beteiligten bedeutet
Die Lesenden sind marktseitige Einkäuferinnen und Einkäufer, Channel-Einkäuferinnen und -Einkäufer oder Importeure, und die Situation liegt meist einer von drei Varianten zugrunde. Ein Programm läuft seit mehreren Monaten, und der Channel meldet eine langsame Zunahme von Beschwerden, die niemand reproduzieren kann. Ein zweiter Lieferant hat einen besseren Preis angeboten, und die Einkäuferin oder der Einkäufer muss wissen, ob beide Lieferanten tatsächlich dasselbe Produkt liefern. Oder die Einkäuferin oder der Einkäufer eröffnet ein neues Programm und muss die Abnahmekriterien vor dem ersten Produktionslauf festlegen, denn nur in diesem Moment können die Kriterien vereinbart werden.
In allen drei Fällen lautet die zugrunde liegende Frage gleich: Sind die Einheiten, die das Werk jetzt verlassen, identisch mit den freigegebenen Einheiten, und wenn nicht, wann haben sie aufgehört, identisch zu sein? Der letzte Teil ist zwölf Monate nach Programmbeginn entscheidend, und genau diesen Teil kann keine einzelne Prozentzahl beantworten. Eine Konsistenzkennzahl zeigt den Einkäuferinnen und Einkäufern, dass sich zwei Dinge unterscheiden; die neu gruppierten Daten zeigen ihnen, welcher Monat, welche Farbvariante oder welche Station dafür verantwortlich ist. Erst dadurch wird der Unterschied behebbar.
Der Abschnitt Qualitätskonsistenz behandelt den Rahmen, und der Vergleich der Abnahmekriterien zeigt, wie sich zwei Lieferanten auf dieser Grundlage ehrlich vergleichen lassen.
Der Marktkontext: Warum Konsistenz hier schwieriger ist als der Preis
Die veröffentlichte Modellpalette ist so heterogen, dass sich eine einzelne Methode zur Konsistenzmessung nur schwer anwenden lässt. Achtundzwanzig Modelle umfassen Kameraeinheiten mit 8 MP und 13 MP Sensoren, Audioeinheiten mit einer Zelle sowie mit zwei Zellen mit jeweils 55 mAh und 90 mAh pro Seite, Sporteinheiten mit unterschiedlichen Ladenmethoden und eine kleine Gruppe von Kindermodellen. Eine über einen Kameraaufbau und einen Audioaufbau gemittelte Ausbeute ist der Durchschnitt zweier verschiedener Prozesse und sagt den Einkäuferinnen und Einkäufern über keinen der beiden etwas.
Der Konfigurationsraum vergrößert diese Heterogenität weiter. Ein Kameramodell wird mit einem Ladecase mit 900 mAh oder 1400 mAh angeboten, ein weiteres mit einem faltbaren Case mit 1200 mAh, zwei Modelle haben einen Case mit unbekannter Kapazität, und eines hat überhaupt keinen Case. Die Farboptionen unterscheiden sich je nach Modell, während Montageschritte, Verpackungsbedruckung und Sichtprüfung je nach Farbvariante variieren, die Elektronik jedoch nicht. Eine Konsistenzmessung, die nicht auf eine Konfiguration abgrenzt ist, liefert eine arithmetisch korrekte, praktisch jedoch nutzlose Kennzahl.
Was jeder Messwert wert ist, sobald die Fehlerart bekannt ist
Jeder Messwert in diesem Abschnitt wird anhand eines Referenzwerts bewertet, und dieser Referenzwert ist die veröffentlichte Spezifikation. Das sollte vor den vier Messwerten klargestellt werden, denn der Referenzwert ist über die Modellpalette hinweg ungleichmäßig verteilt, und gerade in den Lücken darin verbergen sich Konsistenzprobleme am längsten. Das Diagramm unten zählt für die achtundzwanzig Modelle auf, wie viele für jedes Feld eine veröffentlichte Zeile aufweisen.
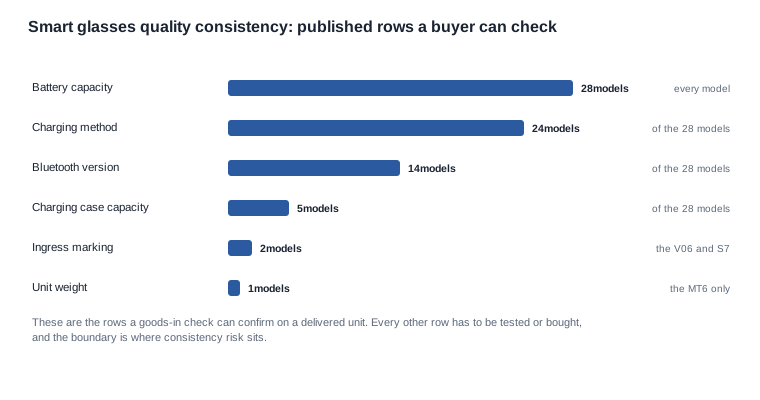
Die Verteilung ist für Konsistenzarbeit auf eine bestimmte Weise relevant. Die Zeilen links lassen sich durch eine Wareneingangsprüfung an einer Sendung bestätigen, ohne dass jemand gefragt werden muss. Damit wird ein Konfigurationsfehler oder eine Verwechslung an der Verpackungslinie erkannt, bevor die Ware den Channel erreicht. Bei den Zeilen rechts verändert eine Austauschkomponente innerhalb einer Kapazitätsstufe nichts, was Einkäuferinnen und Einkäufer sehen können. Genau diese Zeilen machen ein Konsistenzprogramm teuer, denn das Problem wird erst durch eine Rücksendung erkannt und nicht bereits bei der Annahme im Wareneingang.
Fehlerquote nach Kategorie erkennt Verschiebungen, nicht langsame Abweichungen
Die Fehlerrate ist die Kennzahl, nach der alle zuerst fragen, und speziell hinsichtlich der Konsistenz ist sie die schwächste der vier. Sie wird anhand der produzierten und der fehlgeschlagenen Einheiten berechnet und steigt stark an, wenn etwas ausfällt, bleibt jedoch flach, wenn eine Komponente stillschweigend gewechselt wird.
Drift ist genau der Fehler, bei dem nichts kaputtgeht. Innerhalb einer Kapazitätsstufe ausgetauschte Zellen lassen die Spezifikationstabellen intakt. Die angegebene Akkukapazität, die angegebene Laufzeit, die angegebene Ladezeit und die angegebene Lademethode beschreiben das Produkt weiterhin zutreffend, weil der Katalog das Produkt und nicht die bestimmte Zellcharge in diesem bestimmten Fertigungslauf beschreibt. Das Gerät besteht jeden Funktionstest und läuft lediglich um einen Marginalwert kürzer als das vorherige – eine Abweichung, die nur ein Vertriebskanal bemerken würde. Eine Fehlerrate erfasst dies niemals, weil nichts ausgefallen ist.
Die Kennzahl ist dennoch weiterhin sinnvoll, weil sie das schnellste verfügbare Signal liefert und dem Käufer zeigt, wo er die anderen drei ansetzen sollte. Ihre Schwäche besteht darin, dass sie ein nachlaufender Indikator für Ausfälle und kein vorauslaufender Indikator für Abweichungen ist.
Die Ausbeute beim ersten Durchlauf nach Station ist die aussagekräftigste Kennzahl
Die über die Zeit nachverfolgte Ausbeute je Station ist die Kennzahl, die tatsächliche Instabilitäten lokalisiert. Sie verändert sich, bevor Rücksendungen eintreten, weil sie sich an der Stelle verändert, an der die Abweichung eingeführt wird, und nicht erst dann, wenn sie im Vertriebskanal sichtbar wird.
Verfolgen Sie sie nach Station und nicht als einzelne Gesamtkennzahl und betrachten Sie stets nur dieselbe Konfiguration. Ein Durchschnitt über Geräte mit Kamera und Geräte ausschließlich mit Audio ist – wie oben erläutert – ein Durchschnitt aus zwei unterschiedlichen Prozessen. Ein Durchschnitt über eine Kamerakonfiguration mit Gehäuse und eine ohne Gehäuse ist ein Durchschnitt aus zwei unterschiedlichen Verpackungsprozessen. Die Stationsausbeute ist außerdem die Kennzahl, die eine Korrekturmaßnahme am direktesten unterstützt, weil sie den Arbeitsschritt benennt, an dem die Abweichung eingeführt wurde.
Die praktische Einschränkung besteht darin, dass der Lieferant stationsbezogene Aufzeichnungen bereithalten und herausgeben muss. Wer diese Kennzahl wünscht, muss während der Vertragsverhandlung danach fragen, weil sie nachträglich weitaus schwerer zu erhalten ist als eine aggregierte Kennzahl.
Rücksendungen nach Produktionsmonat erkennen langsame Drift
Rücksendungen sind die Kennzahl mit der längsten Rückmeldeverzögerung und der besten Abdeckung, weil sie Fehler einschließen, die das Werk nicht sehen kann: Beschwerden zur Passform, Verbindungsprobleme, die erst im normalen Gebrauch auftreten, und optische Abweichungen, die bei der Stationsprüfung durchgehen.
Die Gruppierung nach dem Produktionsmonat des Geräts statt nach dem Rücksendemonat macht aus der Anzahl der Beschwerden ein Konsistenzsignal. Die neu gruppierte Version zeigt, ob sich die dritte Nachbestellung von der ersten unterscheidet – genau die Frage, die zwölf Monate nach Programmbeginn relevant ist. Eine auf Basis des Rücksendedatums monatlich konstante Rücksenderate kann weiterhin eine gleichmäßige monatliche Zunahme verbergen, weil die in Monat neun zurückgesandten Produkte in Monat sechs gefertigt wurden.
Daraus ergibt sich für den Käufer die Anforderung nach einer nachvollziehbaren Zuordnung zwischen einem zurückgesandten Gerät und dem Fertigungslauf, der es hergestellt hat. Ohne diese Zuordnung lassen sich die Daten überhaupt nicht neu gruppieren. Der Käufer muss sie daher vor Programmbeginn schaffen, statt die Lücke erst bei der ersten Auseinandersetzung festzustellen.
Die Rücksenderate nach Farbvariante erfasst, was die anderen Kennzahlen übersehen
Die Farbvariante ist in dieser Kategorie ein ungewöhnlich guter Näherungswert, weil Montageschritte, Verpackungsgrafiken und Sichtprüfung je nach Farbvariante abweichen, die Elektronik jedoch nicht. Eine Farbvariante mit einer höheren Rücksenderate deutet eher auf einen Unterschied bei Montage oder Grafik als auf einen Unterschied bei Komponenten hin.
Außerdem überrascht diese Kennzahl das Werk am häufigsten, weil sie nie nachverfolgt wurde. Die Aufteilung der Rücksendungen nach Farbvariante anhand vorhandener Daten kostet nichts und kann nachträglich vorgenommen werden. Damit ist sie die schnellste verfügbare Konsistenzprüfung für Käufer, die bereits über Vertriebsdaten verfügen. Der veröffentlichte Umfang bietet dieser Kennzahl eine höhere Auflösungsgenauigkeit als die meisten Kategorien, weil für mehrere Modelle drei oder vier Farboptionen veröffentlicht werden und die Farbvarianten in den Rücksendedaten unterscheidbar sind.
Eine vierte Aufteilung, die sich lohnt: Produktionswoche statt Nachbestellmonat
Eine vierte Aufteilung lohnt sich, wenn die Daten vorliegen: Rücksendungen, gruppiert nach Produktionswoche statt nach Nachbestellmonat. Nachbestellmonate sind zu grob und verdecken eine Drift, die innerhalb von zwei Sendungen begann und endete. Produktionswochen bieten eine feinere Aufteilung. Das erkennbare Muster – eine Häufung von Rücksendungen, die alle auf zwei aufeinanderfolgende Wochen zurückgehen – weist in der Regel auf eine bestimmte Materialcharge oder eine bestimmte Schicht hin und nicht auf ein Konstruktionsproblem.
Dies ist die Schnittstelle, die eine allgemeine Beobachtung in eine umsetzbare überführt, denn ein Zwei-Wochen-Cluster hat eine Ursache, nach der gesucht werden kann. Sie erfordert die oben beschriebene Rückverfolgbarkeit des Produktionslaufs und ist der Grund, warum die Aufbewahrung von Produktionsmustern aus jedem Lauf als Nachweis und nicht als Formsache wichtig ist.
Überprüfung einer Konsistenzaussage, bevor Sie sich darauf verlassen
Die Schritte zur Überprüfung, wie eine Konsistenzkennzahl ermittelt wurde
Eine Konsistenzaussage ist eine Aussage über eine Grundgesamtheit. Ihre Überprüfung bedeutet daher, zu prüfen, wie die Kennzahl ermittelt wurde, und nicht, die Kennzahl selbst zu prüfen. Jeder der folgenden Schritte umfasst einen Abschlussnachweis in Form eines Dokuments, einer namentlich benannten verantwortlichen Person oder eines aufbewahrten Artefakts.
- Fragen Sie nach dem Nenner, der Stichprobengröße und der Prüfmethode hinter jeder Kennzahl. Ein Prozentwert ohne diese drei Angaben kann vom Käufer nicht überprüft und daher nicht als belastbar eingestuft werden. Dies ist die wichtigste Frage in einem Gespräch über Konsistenz.
- Fragen Sie, wie die Daten gruppiert sind. Ob Rücksendungen nach Rücksendedatum oder nach Produktionsdatum gruppiert werden, verändert die Bedeutung der Kennzahl grundlegend. Der Unterschied zwischen beiden Methoden bildet meist den gesamten Befund ab.
- Überprüfen Sie den Umfang der Konfiguration. Ob die Messung einen einzigen Fertigungslauf oder einen Durchschnitt über mehrere Läufe abdeckt, entscheidet darüber, ob die Kennzahl überhaupt etwas Umsetzbares beschreibt.
- Fragen Sie, welche Änderungen erfasst werden. Bei einem Werk, das Austauschkomponenten, Änderungen an Druckvorlagen und Firmware-Änderungen nachverfolgt, kann gefragt werden, warum sich ein Messwert verschoben hat. Ein Werk, das diese Änderungen nicht erfasst, kann lediglich mitteilen, dass sich ein Messwert verschoben hat.
- Bestätigen Sie die Aufbewahrungsregelung. Pro Produktionslauf aufbewahrte Produktionsmuster und eine unterzeichnete Freigabe der Druckvorlage, die zusammen mit den Laufunterlagen aufbewahrt wird, sind die beiden Artefakte, mit denen sich ein späterer Streitfall klären lässt. Beide werden vor dem ersten Lauf festgelegt, nicht erst danach.
Fragen zu Nachweisen für Konsistenz
- Welche Methode liegt dem Prüfergebnis zugrunde, und wie groß ist die Stichprobe?
- Werden die Daten nach dem Monat der Produktion oder nach dem Monat der Rücksendung gruppiert?
- Wird die Messung an einer Konfiguration oder über die gesamte Baureihe hinweg vorgenommen?
- Welche Prozessänderungen werden erfasst, und wo werden sie aufbewahrt?
- Werden Produktionsmuster pro Lauf aufbewahrt, und wie lange?
- Wird die unterzeichnete Freigabe der Druckvorlage zusammen mit den Laufunterlagen aufbewahrt?
- Welche Komponentenaustausche wurden seit dem ersten Produktionslauf genehmigt, und wer hat sie genehmigt?
Das Fallbeispiel zeigt eine Abweichung, die vier Monate zu spät entdeckt wurde, sowie die Maßnahmen, mit denen sie früher aufgefallen wäre. Der Artikel über häufige Fehler behandelt die Irrtümer, die eine Lieferung verhindern.
Vergleich der Konsistenzaussagen zweier Lieferanten
Beim Vergleich der Konsistenz zweier Lieferanten müssen drei Faktoren konstant gehalten werden: die Konfiguration, die Messmethode und die Datengruppierung. Eine Fehlerquote von einem Lieferanten und eine Ausbeute beim ersten Durchlauf von einem anderen Lieferanten sind nicht vergleichbar. Dasselbe gilt für Fehlerquoten, die auf Grundlage unterschiedlicher Fehlerdefinitionen berechnet wurden.
Nützlicher ist der Vergleich der Nachweise, die beide Lieferanten bereitzuhalten bereit sind, wenn ihre Kennzahlen nicht direkt verglichen werden können. Ein Lieferant, der Produktionsmuster aufbewahrt, Austauschkomponenten mit schriftlicher Genehmigung dokumentiert, ein Protokoll über Korrekturmaßnahmen führt und eine unterzeichnete Freigabe der Druckvorlage aufbewahrt, hat einen funktionierenden Prozess nachgewiesen. Das Fehlen von Kennzahlen ist dann eine Frage der Offenlegung und nicht der Leistungsfähigkeit. Ein Lieferant, der einen Prozentwert liefert, aber keine Methode angibt, hat das Gegenteil nachgewiesen.
Kontrollmaßnahmen, die eine Konsistenzkennzahl schützen, sobald das Programm läuft
Kontrollmaßnahmen, die vor dem ersten Produktionslauf vereinbart werden sollten
Konsistenz wird nicht durch eine Kennzahl geschützt, sondern durch Kontrollmaßnahmen, die vor dem ersten Lauf eingerichtet wurden. Die folgende Tabelle enthält die entsprechende Liste. Entscheidend ist der Zeitpunkt: Jeder Eintrag ist in Woche eins kostengünstig und in Monat sechs teuer.
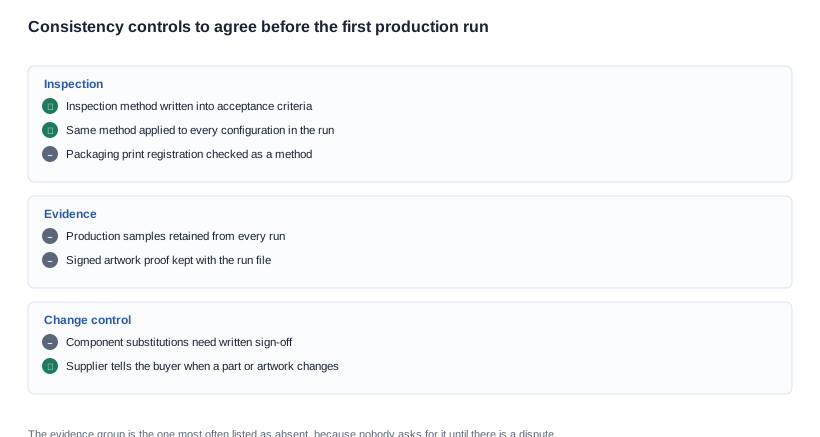
Die drei Gruppen unterscheiden sich grundlegend. Die Prüfgruppe umfasst Entscheidungen über die Durchführung von Prüfungen und kann kostenfrei vereinbart werden, da lediglich festgehalten werden muss, was ohnehin bereits getan wird. Die Nachweisgruppe betrifft Artefakte, die aufbewahrt werden müssen. Die Kosten je Lauf sind gering und der Unterschied zwischen einem klärbaren und einem nicht klärbaren Streitfall. Die Gruppe für Änderungssteuerung ist wertvoller und wird am häufigsten vernachlässigt. Denn ein Austausch einer Zelle mit gleicher Kapazität verändert das Gerät, ohne dass sich eine veröffentlichte Zeile ändert, und kann nur durch einen Prozess zur Änderungssteuerung erkannt werden.
Wo ein Konsistenzprogramm scheitert
Der Durchschnitt, der zwei Prozesse verdeckt. Eine Ausbeute, die über Kamera- und Audio-Fertigungen hinweg berechnet wird, wird als einzelne Kennzahl gemeldet und schwankt aus Gründen, die mit keiner der beiden Fertigungen zusammenhängen. Die Abhilfe besteht darin, den Umfang der Messung auf eine Konfiguration festzulegen, bevor die Kennzahl gemeldet wird, und nicht erst, wenn sie angezweifelt wird.
Die Rückgabe, die keinem Fertigungslauf zugeordnet werden kann. Ohne eine Verknüpfung zwischen einem zurückgesandten Gerät und dem Fertigungslauf, der es hervorgebracht hat, ist eine neu gruppierte Analyse zur Erkennung von Abweichungen unmöglich, und der Käufer erhält lediglich eine Anzahl von Beschwerden statt eines belastbaren Signals. Die Lösung ist eine von Beginn des Programms vereinbarte Rückverfolgbarkeit der Fertigungsläufe.
Die Spezifikation, die nicht angepasst wird. Die veröffentlichten Zeilen beschreiben das Produkt. Eine Substitution innerhalb einer Kapazitätsstufe lässt jede veröffentlichte Zeile unverändert, sodass nichts, was auf diesen Zeilen aufbaut, sie erkennt, und die Erkennung erfolgt erst durch eine Rückgabe. Die Lösung ist eine schriftliche Freigabe von Substitutionen. Sie ist die einzige Kontrolle in dieser Liste, die ein wiederkehrendes Risiko verhindert, statt ein vergangenes zu dokumentieren.
Die Druckvorlage, von der Abweichungen ausgehen. Druckregister, Farb- und Substratunterschiede sind die Fehler, die Kunden am häufigsten fotografieren, und sie lassen sich am besten nachverfolgen, weil die Abweichung am Gerät sichtbar und der Nachweis in der Datei vorhanden ist. Die Lösung ist die Aufbewahrung des signierten Freigabemusters aus der Vorproduktion zusammen mit der Fertigungsdatei.
Worüber sich die Qualitätskonsistenz der Smart Glasses verhandeln lässt und worüber nicht
Die Verhandlungsgegenstände, auf die es sich lohnt
Konsistenzkontrollen werden gewöhnlich nur zögernd vereinbart, weil jede einzelne der Produktion Kosten verursacht und der Käufer zunächst nicht erkennt, welchen Nutzen sie bringt. Drei davon sind es wert, auf die zu bestehen, denn ihre Kosten sinken mit steigendem Volumen, während das beseitigte Risiko gleich bleibt.
Der erste ist das Maßnahmenprotokoll. Für die Einführung benötigt eine Produktion einen Nachmittag, die Pflege verursacht keine weiteren Kosten, und nur dieser Punkt in dieser Liste wandelt eine wiederkehrende Feststellung in eine abgeschlossene Feststellung um. Eine Produktion mit Protokoll kann einem Käufer belegen, dass dasselbe Problem nicht erneut aufgetreten ist; eine Produktion ohne Protokoll kann lediglich behaupten, dass dies nicht der Fall sei.
Der zweite ist die Aufbewahrung von Produktionsmustern. Zwei fertige Geräte pro Fertigungslauf stellen einen geringen Kostenfaktor dar, der mit der Anzahl der Läufe skaliert, und sie entscheiden darüber, ob eine Aussage zur Konsistenz überprüfbar oder lediglich behauptet ist. Wenn der Käufer eine Vertriebsbeziehung hat, in der Streitigkeiten über Rücksendungen häufig vorkommen, ist dies gewöhnlich der Verhandlungspunkt mit dem höchsten Nutzen.
Der dritte ist die Prüfmethode, insbesondere für die Passgenauigkeit des Verpackungsdrucks. Sie erfordert weder Ausrüstung noch einen neuen Prozessschritt, sondern lediglich eine Entscheidung darüber, wie die Prüfung durchgeführt und von wem sie durchgeführt wird. Es ist die günstigste verfügbare Kontrolle und addressiert den Fehler, den Kunden am häufigsten melden.
Die Punkte, für die sich keine Diskussion lohnt
Ein Prüfregime pro Gerät, das über die Anforderungen der Kategorie hinausgeht, ist teuer und angesichts der vorliegenden Hinweise auf Abweichungen weniger wirksam als die vier oben genannten Messungen. Ein Lieferant, der einen umfangreicheren Prüfschritt einführt, hat damit nicht zwangsläufig die Konsistenz verbessert, aber zweifellos die Kosten erhöht. Der bessere Handel besteht gewöhnlich darin, den Standard unverändert zu lassen und die Rückverfolgbarkeit zu verbessern, damit ein Problem bei Auftreten gefunden und abgeschlossen werden kann.
Auch ein garantierter Konsistenzprozentsatz ist nicht verhandelnswert, und dieser Punkt sollte einem Käufer verdeutlicht werden, der annimmt, dass dies so sein sollte. Eine Garantie für eine Zahl, die der Lieferant nicht anhand einer mit dem Käufer vereinbarten Methode überprüfen kann, ist eine Zusage ohne zugrunde liegende Messung. Die messbare Alternative ist eine Klausel, die die Prüfmethode, das Annahmekriterium, die Aufbewahrungsfrist und die Verpflichtung zu Korrekturmaßnahmen benennt. Sie bietet einen stärkeren Schutz als ein Prozentsatz, weil sie anhand eines definierten Standards durchsetzbar ist.
Die Klausel, die die gesamte Vereinbarung durchsetzbar macht
Die für den Auftrag empfehlenswerte Klausel ist keine Zahl. Sie ist eine Verpflichtung zu einer Methode, einem Muster und einer Reaktionszeit: zur Anwendung der Prüfmethode auf jede Konfiguration im Fertigungslauf, zur Aufbewahrung von Produktionsmustern aus jedem Fertigungslauf, zur Benachrichtigung über jede Bauteilsubstitution oder Änderung der Druckvorlage vor deren Verwendung sowie zu einer festgelegten Korrekturmaßnahme für jede Feststellung oberhalb des vereinbarten Annahmekriteriums. Diese Klausel ist wertvoller als jede veröffentlichte Zahl, weil der Käufer tatsächlich darauf verweisen kann, wenn im Vertrieb Beschwerden eingehen.
Der Umfang unserer Veröffentlichungen zur Qualitätskonsistenz der Smart Glasses
Was wir nicht veröffentlichen und warum
Wir veröffentlichen keine Fehlerrate, keine Ausbeutezahl und keinen Konsistenzprozentsatz. Alle drei werden in unserer Dokumentation nicht veröffentlicht, nicht weil die entsprechenden Arbeiten nicht durchgeführt werden, sondern weil ein Prozentsatz ohne Nenner, Stichprobengröße und zugrunde liegende Prüfmethode vom Käufer nicht überprüft und daher nicht als belastbar angesehen werden kann. Die Veröffentlichung einer solchen Zahl würde einen Wert erzeugen, der wie eine Garantie wirkt, aber keine Garantie darstellen kann. Ein Käufer, der seine Forderung darauf stützt, würde den Fehler im Vertrieb und nicht in den Unterlagen finden.
Auch bei den meisten Modellen geben wir kein Rahmengewicht an. Wir möchten den Käufer lieber darauf hinweisen, als eine typische Zahl zu nennen, die er nicht überprüfen kann. Die vorhandenen veröffentlichten Zeilen beziehen sich auf die Spezifikationen: Akkukapazität, Laufzeit, Ladezeit, Lademethode, Bluetooth-Version, sofern sie im Katalog angegeben ist, Kapazität des Ladekoffers, sofern sie ausgewiesen ist, die Schutzkennzeichnung beim V06 und S7 sowie das Gewicht von 158 g für das MT6-Brillengestell einschließlich Akku und Kamera, jedoch ohne die faltbare Hülle.
Prüfmethode, zurückbehaltene Muster und der Korrekturabzug
Vor der Produktion vereinbaren wir mit dem Käufer eine Prüfmethode und ein Annahmekriterium, behalten aus jeder Fertigung Muster zurück, führen den unterschriebenen Korrekturabzug mit den Fertigungsunterlagen und informieren den Käufer bei Änderungen an einer Komponente oder einer Version des Artworks. Denn genau diese Faktoren beeinflussen das Konsistenzsignal – unabhängig davon, ob die jeweilige Zahl veröffentlicht wird. Wir werden außerdem klar angeben, welche der vier Messwerte wir für eine bestimmte Konfiguration ermitteln können und welche Daten aus den Vertriebskanälen des Käufers stammen müssen.
Konfiguration, Menge und Zielmarkt
Senden Sie uns Modell, Konfiguration, Menge und Zielmarkt, und wir teilen Ihnen mit, welche der vier Messwerte für diese Fertigung ermittelt werden können, was die Annahmekriterien festlegen müssten und welche Konsistenzrisiken außerhalb der Kontrolle des Werks liegen.
Senden Sie uns die Konfiguration und die Menge, und wir sagen Ihnen, welche Konsistenzmessung zu dieser Fertigung passt und welche Risiken beim Vertrieb liegen.


