
Consistencia de calidad de las gafas inteligentes: cuatro mediciones y qué omite cada una
La conclusión sobre las cuatro mediciones y la ausencia de una cifra única
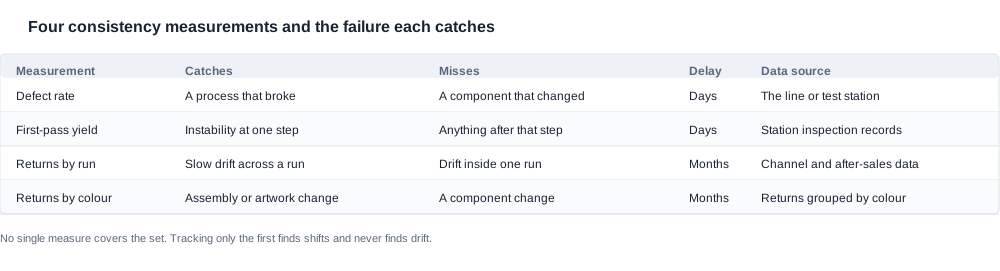
La solicitud suele ser una única cifra de consistencia, y la respuesta honesta es que no publicamos una. Resulta más útil mostrar cuáles de las cuatro mediciones detectan realmente las inconsistencias, porque cada una detecta una clase diferente de fallo y ninguna los detecta todos. Una tasa de defectos detecta un proceso que se ha roto, pero pasa por alto un componente que ha cambiado sin que se note. El rendimiento en la primera pasada por estación detecta la inestabilidad en un paso concreto, pero pasa por alto cualquier problema posterior a ese paso. Las devoluciones agrupadas por mes de producción detectan una deriva lenta a lo largo de una serie, pero no detectan una deriva que se mantuvo dentro de una sola serie. Las devoluciones agrupadas por combinación de color detectan diferencias de montaje y decoración, pero no detectan un cambio en un componente. Un programa que solo siga la primera de estas mediciones encuentra desplazamientos y nunca encuentra derivas, que es el modo de fallo que más le cuesta al comprador, porque la deriva es el fallo que no rompe nada. Si desea calcular la consistencia en esta categoría, el método consiste en elegir la medición que corresponda al fallo que suspiciona, hacer su seguimiento en una sola configuración y agrupar los datos por serie de producción y no por calendario.
Quién compra y qué significa la consistencia para esa persona
El lector es un comprador por parte de la marca, un comprador de canal o un importador, y la situación suele ser una de tres. Un programa lleva varios meses en marcha y el canal informa de un aumento lento de las quejas que nadie consigue reproducir. Un segundo proveedor ha cotizado un mejor precio y el comprador necesita saber si ambos proveedores están entregando realmente el mismo producto. O el comprador está abriendo un nuevo programa y necesita establecer los criterios de aceptación antes de la primera serie de producción, porque ese es el único momento en que pueden acordarse los criterios.
En los tres casos, la pregunta subyacente es la misma: ¿son las unidades que salen ahora de la línea las mismas que las unidades aprobadas y, si no son, cuándo dejaron de serlo? Esta última parte es la que importa a los doce meses de iniciado un programa, y es la parte que ningún porcentaje único puede responder. Una cifra de consistencia indica al comprador que hay dos elementos distintos; los datos reagrupados le muestran qué mes, qué combinación de color o qué estación es responsable, y eso es lo que permite recuperar la diferencia.
La sección sobre consistencia de calidad explica el marco de referencia, y la comparación de criterios de aceptación explica cómo comparar honestamente a dos proveedores en este aspecto.
El contexto del mercado: por qué aquí la consistencia es más difícil que el precio
El rango publicado es heterogéneo de un modo que dificulta aplicar un único método de consistencia. Veintiocho modelos abarcan unidades de cámara con sensores de 8 MP y 13 MP, unidades de Audio con una sola celda o con dos celdas de 55 mAh y 90 mAh por lado, unidades deportivas con distintos métodos de Carga y un pequeño grupo de modelos infantiles. Un rendimiento calculado como promedio entre una configuración con cámara y otra con Audio es el promedio de dos procesos distintos y no aporta al comprador información sobre ninguno de ellos.
El espacio de configuraciones lo agrava aún más. Un modelo de cámara incluye un estuche de 900 mAh o de 1400 mAh; otro tiene un estuche plegable de 1200 mAh; dos tienen un estuche cuya capacidad no se publica y uno no incluye estuche. Las opciones de color varían entre modelos, y los pasos de montaje, la decoración del embalaje y la inspección estética varían según la combinación de color, mientras que la electrónica no. Una medición de consistencia que no esté limitada a una configuración concreta producirá una cifra aritméticamente correcta y prácticamente inútil.
El valor de cada medición cuando se conoce el modo de fallo
Todas las mediciones de esta sección se evalúan con respecto a una línea base, y esa línea base es la especificación publicada. Conviene indicarlo antes de presentar las cuatro, porque la línea base está distribuida de forma irregular en el rango y sus vacíos son el lugar donde un problema de consistencia puede permanecer oculto durante más tiempo. El gráfico siguiente cuenta, en los veintiocho modelos, cuántos incluyen una fila publicada para cada campo.
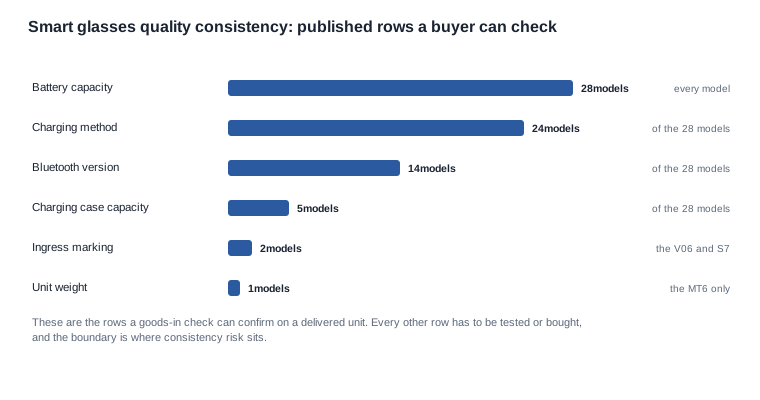
La distribución importa para el trabajo de consistencia por una razón concreta. Las filas de la izquierda son las que una inspección de recepción puede confirmar en un envío sin pedirle nada a nadie, lo que significa que los errores de configuración o las confusiones en la línea de embalaje se detectan antes de que lleguen al canal. Las filas de la derecha corresponden a casos en los que sustituir un componente dentro de un mismo nivel de capacidad no cambia nada que el comprador pueda ver, y son precisamente las filas que encarecen un programa de consistencia, porque la detección llega como una devolución y no como un rechazo en la puerta de fábrica.
La tasa de defectos por categoría detecta desplazamientos, no derivas
La tasa de defectos es la medida que todos solicitan primero y la más débil de las cuatro en cuanto a consistencia. Se calcula a partir de las unidades producidas y las unidades fallidas, aumenta bruscamente cuando algo se rompe y se mantiene estable cuando un componente cambia sin que se note.
La deriva es precisamente el fallo que no rompe nada. Una celda sustituida dentro de un nivel de capacidad deja intactas las filas de especificaciones. La capacidad de batería publicada, la autonomía publicada, el tiempo de carga publicado y el método de carga publicado siguen describiendo el producto correctamente, porque el catálogo describe el producto y no el lote concreto de celdas de esta producción concreta. La unidad supera todas las pruebas funcionales y funciona durante menos tiempo que la anterior por un margen que solo un canal detectaría. Una tasa de defectos nunca registrará eso, porque nada falló.
La medida sigue siendo útil, porque es la señal más rápida disponible y le indica al comprador hacia dónde dirigir las otras tres. Su debilidad es que es un indicador rezagado de roturas, no un indicador anticipado de variación.
El rendimiento en la primera pasada por estación es el más diagnóstico
El rendimiento por estación, registrado a lo largo del tiempo, es la medida que realmente localiza la inestabilidad. Se mueve antes que las devoluciones, porque cambia en el punto donde se introduce la variación y no en el punto donde se hace visible en el canal.
Regístrelo por estación y no como una única cifra global, y haga un seguimiento de una sola configuración. Como se ha indicado antes, el promedio de unidades con cámara y solo de audio es el promedio de dos procesos distintos; del mismo modo, el promedio de una configuración con cámara con funda y otra sin funda es el promedio de dos operaciones de embalaje distintas. El rendimiento por estación también es la medida que respaldan de forma más directa una acción correctiva, porque identifica el paso donde entró la variación.
La limitación práctica es que exige que el proveedor conserve registros por estación y los facilite. El comprador que quiera esta medida debe solicitarla durante la negociación del contrato, porque es mucho más difícil obtenerla a posteriori que una cifra agregada.
Las devoluciones por mes de producción detectan las derivas lentas
Las devoluciones son la medida con el mayor retardo de retroalimentación y la mejor cobertura, porque incluyen fallos que la fábrica no puede ver: quejas sobre el ajuste, problemas de conexión que solo aparecen en el uso normal y diferencias estéticas que una inspección en la estación considera aptas.
Agruparlas por el mes de producción de la unidad, en lugar de por el mes de devolución, es lo que convierte esto de un recuento de quejas en una señal de consistencia. La versión reagrupada muestra si el tercer pedido es diferente del primero, que es la pregunta relevante a los doce meses de un programa. Una tasa de devoluciones que se mantiene estable mes a mes según la fecha de devolución todavía puede estar ocultando un aumento mensual constante, porque los productos devueltos en el mes nueve se fabricaron en el mes seis.
El requisito que esto impone al comprador es una relación trazable entre una unidad devuelta y la producción que la generó. Sin esa relación, los datos no pueden reagruparse de ninguna manera, y el comprador debe establecerla antes de que comience el programa, en lugar de descubrir la carencia cuando llegue la primera disputa.
La tasa de devoluciones por combinación de colores detecta lo que las demás no detectan
En esta categoría, la combinación de colores es un proxy inusualmente bueno, porque los pasos de montaje, las ilustraciones del embalaje y la inspección estética varían según ella, mientras que los componentes electrónicos no. Una combinación de colores con una mayor tasa de devoluciones apunta a una diferencia de montaje o de ilustraciones, no de componentes.
Esta también es la medida que más a menudo sorprende a la fábrica, porque nunca se ha registrado. Dividir las devoluciones por combinación de colores con los datos existentes no tiene ningún coste y puede hacerse a posteriori, lo que la convierte en la comprobación de consistencia más rápida disponible para un comprador que ya tenga datos del canal. El rango publicado ofrece a esta medida más resolución que a la mayoría de las categorías, porque varios modelos se publican con tres o cuatro opciones de color y las combinaciones de colores se distinguen en los datos de devoluciones.
Un cuarto corte que merece la pena añadir: semana de producción en lugar de mes de pedido
Si dispone de los datos, merece la pena añadir un cuarto corte: devoluciones agrupadas por semana de producción en lugar de por mes de pedido. Los meses de pedido son demasiado generales y ocultarán una deriva que empezó y terminó dentro de dos envíos. Las semanas de producción ofrecen un nivel de detalle más fino, y el patrón que aparece, un grupo de devoluciones todas relacionadas con dos semanas consecutivas, suele apuntar a un lote de material específico o a un turno concreto, no a un problema de diseño.
Este es el punto de corte que convierte una observación general en una accionable, porque un grupo de dos semanas tiene una causa que se puede buscar. Requiere la trazabilidad de producción descrita anteriormente y es la razón por la que conservar muestras de producción de cada lote importa como evidencia y no como un formality.
Verificar una afirmación de consistencia antes de depender de ella
Los pasos para comprobar cómo se generó una cifra de consistencia
Una afirmación de consistencia es una afirmación sobre una población, por lo que verificarla significa comprobar cómo se generó el número en lugar de comprobar el número en sí. Cada paso que figura a continuación tiene una prueba de finalización que es un documento, un responsable identificado o un artefacto conservado.
- Solicite el denominador, el tamaño de la muestra y el método de inspección detrás de cualquier cifra. Un porcentaje sin esos tres elementos no puede ser comprobado por el comprador y, por tanto, no se puede depender de él. Esta es la pregunta más importante en una conversación sobre consistencia.
- Pregunte cómo se agrupan los datos. Agrupar las devoluciones por fecha de devolución o por fecha de producción cambia por completo el significado de la cifra, y la diferencia entre ambas suelen constituir el hallazgo principal.
- Compruebe el alcance de la configuración. Si la medida cubre una solaBuild o el promedio de varias determina si la cifra describe algo accionable.
- Pregunte qué cambios se registran. A una fábrica que hace un seguimiento de sustituciones, revisiones de Specifications técnicas y cambios de firmware se le puede preguntar por qué se desplazó una medición. Una fábrica que no los registra solo puede informar de que no lo hizo.
- Confirme la política de conservación. Las muestras de producción conservadas por lote y la prueba de Specifications técnicas firmada y guardada con el archivo del lote son los dos artefactos que permiten resolver una controversia posterior, y ambos se deciden antes del primer lote, no después.
Las preguntas que debe hacer sobre la evidencia de consistencia
- ¿Cuál es el método detrás del resultado de la inspección y cuál es el tamaño de la muestra?
- ¿Los datos se agrupan por el mes en que se produjo la unidad o por el mes en que se devolvió?
- ¿La medida se aplica a una sola configuración o a toda la gama?
- ¿Qué cambios de proceso se registran y dónde se conservan?
- ¿Se conservan muestras de producción por lote y durante cuánto tiempo?
- ¿Se conserva la prueba de Specifications técnicas firmada junto con el archivo del lote?
- ¿Qué sustituciones de componentes se han aprobado desde el primer lote de producción y quién las ha firmado?
El ejemplo de caso muestra una desviación detectada cuatro meses más tarde y lo que habría permitido detectarla antes, mientras que el artículo sobre errores comunes aborda los errores que impiden realizar un envío.
Cómo comparar las afirmaciones de consistencia de dos proveedores
Comparar a dos proveedores en cuanto a consistencia exige mantener constantes tres elementos: la configuración, el método de medición y la agrupación de datos. Una tasa de defectos de un proveedor y un rendimiento en la primera inspección de otro no son comparables, y tampoco lo son dos tasas de defectos calculadas con definiciones diferentes de defecto.
Cuando no se pueden comparar las cifras de dos proveedores, la comparación más útil es la de las evidencias que están dispuestos a conservar. Un proveedor que conserva muestras de producción, registra sustituciones con aprobación por escrito, mantiene un registro de acciones correctivas y conserva una prueba de Specifications técnicas firmada ha demostrado que cuenta con un proceso, por lo que la ausencia de cifras es entonces una cuestión de transparencia y no de capacidad. Un proveedor que presentar un porcentaje pero no un método ha demostrado lo contrario.
Los controles que protegen una cifra de consistencia una vez iniciado el programa
Los controles que deben acordarse antes del primer lote de producción
La consistencia no se defiende con una cifra, sino con los controles establecidos antes del primer lote. La siguiente tabla recoge la lista, y el momento es lo importante: todos sus elementos son baratos en la primera semana y caros en el sexto mes.
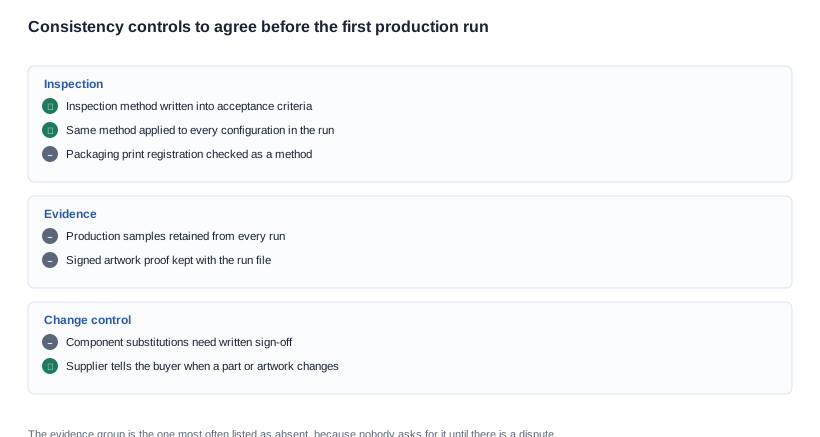
Los tres grupos son diferentes en cuanto a su naturaleza. El grupo de inspección es un conjunto de decisiones sobre cómo realizar una comprobación y puede acordarse sin coste, ya que solo exige que las partes documenten lo que ya estaban haciendo. El grupo de evidencia se refiere a artefactos que deben conservarse, lo que supone un coste pequeño por lote y marca la diferencia entre una controversia resoluble y otra irresoluble. El grupo de control de cambios es el más valioso y el que con mayor frecuencia falta, porque sustituir una celda de la misma capacidad cambia la unidad sin modificar ninguna fila publicada, y solo un proceso de control de cambios puede detectarlo.
Dónde se rompe un programa de consistencia
El promedio que oculta dos procesos. Una cifra de rendimiento calculada en varias configuraciones de cámara y Audio se presenta como un único número y varía por motivos que no guardan relación con ninguna de las configuraciones. La solución es delimitar la medida a una configuración antes de presentarla, no después de que se cuestione.
La devolución que no puede vincularse a una producción. Sin un vínculo entre la unidad devuelta y la producción que la generó, es imposible realizar el análisis agrupado que permitiría localizar una desviación, y el comprador solo obtiene un recuento de reclamaciones, no una señal. La solución es acordar la trazabilidad de las producciones desde el inicio del programa.
La especificación que no cambia. Las filas publicadas describen el producto. Una sustitución dentro de un nivel de capacidad deja intactas todas las filas publicadas, por lo que nada basado en esas filas puede detectarla, y la detección llega en forma de devolución. La solución es la aprobación por escrito de las sustituciones, el único control de esta lista que detiene un riesgo recurrente en lugar de documentar uno pasado.
La artesanía que se ha desviado. El registro de impresión, el color y las diferencias de soporte son los defectos que los clientes fotografiaron con mayor frecuencia, y también los más trazables, porque la desviación es visible en la unidad y la prueba está en el archivo. La solución es conservar la prueba de preproducción firmada junto con el archivo de producción.
Qué se puede negociar y qué no en torno a la consistencia
Los aspectos que merece la pena negociar
Los controles de consistencia suelen acordarse a regañadientes, porque cada uno supone un coste para la fábrica y el comprador no puede ver de inmediato qué aporta. Tres merecen.. presionar, y la razón es que su coste disminuye con el volumen, mientras que el riesgo que eliminan no lo hace.
El primero es el registro de acciones correctivas. Empezar uno le cuesta a la fábrica una tarde y mantenerlo no le cuesta nada. Además, es el único elemento de esta lista que convierte un hallazgo recurrente en un hallazgo cerrado. Una fábrica con un registro puede demostrar al comprador que el mismo problema no ha vuelto a aparecer; una fábrica sin él solo puede afirmar que no lo ha hecho.
El segundo son las muestras de producción conservadas. Conservar dos unidades terminadas por producción supone un coste pequeño que aumenta con el número de producciones y marca la diferencia entre una afirmación de consistencia que se puede comprobar y una que simplemente se formula. Cuando el comprador mantiene una relación comercial con el canal en la que son frecuentes las disputas por devoluciones, este suele ser el elemento con mayor rentabilidad en la negociación.
El tercero es el método de aceptación, concretamente el relativo al registro de impresión del embalaje. No requiere equipos ni nuevos pasos de proceso, solo una decisión sobre cómo realizar la comprobación y quién la realiza. Es el control más barato disponible y aborda el defecto que los clientesijiadores con mayor frecuencia.
Los aspectos que no merecen la discusión
Un régimen de inspección por unidad que exceda lo exigido por la categoría es caro y, según las pruebas de desviación, menos eficaz que las cuatro mediciones anteriores. Un proveedor que incorpora un paso de inspección más exhaustivo no necesariamente ha mejorado la consistencia y, sin duda, ha aumentado los costes. El mejor intercambio suele ser mantener el estándar donde está y mejorar la trazabilidad, de modo que, cuando se produzca un problema, pueda localizarse y cerrarse.
Tampoco merece la pena negociar un porcentaje garantizado de consistencia, y conviene explicárselo al comprador que da por hecho que debería incluirse. Una garantía sobre una cifra que el proveedor no puede comprobar mediante un método que el comprador no ha acordado es una promesa sin una medición detrás. La alternativa medible es una cláusula que nombre el método de inspección, el criterio de aceptación, el periodo de conservación y la obligación de acciones correctivas. Esta ofrece una protección más sólida que un porcentaje porque es exigible frente a un estándar definido.
La cláusula que hace que todo sea exigible
La cláusula que conviene incluir en el pedido no es un número. Es un compromiso relativo a un método, una muestra y un plazo de respuesta: el método de inspección aplicado a cada configuración de la producción, la conservación de muestras de producción de cada serie, la notificación de cualquier sustitución de componentes o cambio de artesanía antes de utilizarlos y una acción correctiva definida para cualquier hallazgo que supere el criterio de aceptación acordado. Esta cláusula vale más que cualquier cifra publicada, porque es aquello a lo que el comprador puedeETY pointing cuando el canal empieza a presentar reclamaciones.
El límite de lo que publicamos sobre la consistencia de calidad de las gafas inteligentes
Qué no publicamos y por qué
No publicamos una tasa de defectos, una cifra de rendimiento ni un porcentaje de consistencia, y los tres no se publican en nuestra documentación no porque el trabajo no se realice, sino porque un porcentaje sin el denominador, el tamaño de la muestra y el método de inspección que lo respalda no puede ser comprobado por el comprador y, por tanto, no es fiable. Publicar una cifra de este tipo generaría un dato que parecería una garantía sin poder funcionar como tal, y el comprador que construyera una reclamación sobre él encontraría el error en el canal, no en el archivo.
Tampoco publicamos el peso del armazón en la mayoría de los modelos, y preferimos decírselo al comprador antes que citar una cifra orientativa que no puede verificar. Las filas publicadas que sí existen corresponden a las especificaciones: capacidad de la batería, autonomía, tiempo de carga, método de carga, versión de Bluetooth cuando el catálogo la indica, capacidad del estuche de carga cuando se especifica, la marca de protección contra la entrada de agua en el V06 y el S7, y el peso de 158 g del cuerpo de las gafas MT6, incluida la célula y la cámara y excluido el estuche plegable.
Método de inspección, muestras conservadas y prueba de arte final
Acordaremos un método de inspección y un criterio de aceptación con el comprador antes de la producción, conservaremos muestras de cada serie, guardaremos la prueba de arte final firmada junto con el archivo de producción e informaremos al comprador cuando cambie un componente o una versión del arte final, porque son los factores que realmente influyen en la consistencia, se publique o no la cifra. También indicaremos con claridad cuáles de las cuatro mediciones podemos obtener para una configuración determinada y cuáles deben aportar los datos del propio canal del comprador.
Configuración, volumen y mercado de destino
Envíenos el modelo, la configuración, el volumen y el mercado de destino, y le indicaremos cuáles de las cuatro mediciones pueden” para esa producción, qué deberían recoger los criterios de aceptación y qué riesgos de consistencia quedan fuera del control de la fábrica.
Envíenos la configuración y el volumen, y le diremos qué medición de consistencia resulta adecuada para esa producción y qué riesgos corresponden al canal.


