
Costanza della qualità degli occhiali smart: quattro misurazioni e cosa non colgono ciascuna
La conclusione su quattro misurazioni e sull’assenza di un’unica cifra
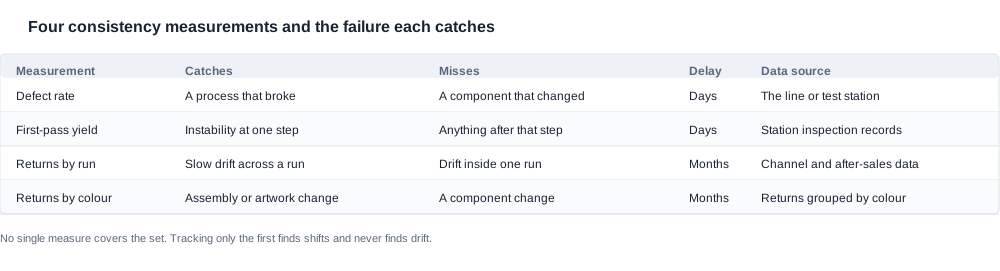
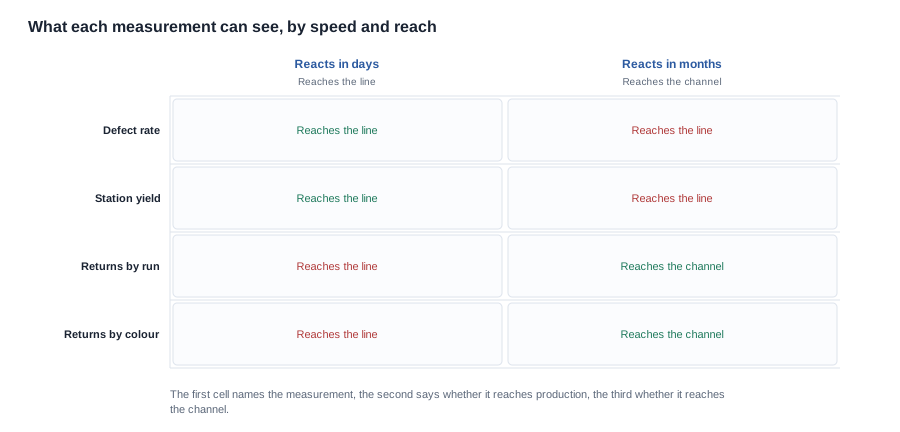
La richiesta riguarda di solito una singola cifra di coerenza, ma la risposta onesta è che non ne pubblichiamo una. È più utile mostrare quali quattro misurazioni individuano effettivamente le incoerenze, perché ciascuna intercetta una classe diversa di difetti e nessuna di esse li intercetta tutti. Il tasso di difetti rileva un processo che si è rotto, ma non un componente che è cambiato di nascosto. La resa al primo passaggio per stazione rileva un’instabilità in una fase specifica e non rileva nulla a valle di quella fase. I resi raggruppati per mese di produzione rilevano una deriva lenta lungo una serie produttiva e non rilevano una deriva rimasta all’interno di una singola serie. I resi raggruppati per variante di colore rilevano differenze di montaggio e di grafica e non rilevano un cambiamento di componente. Un programma che monitora soltanto la prima di queste misurazioni individua gli scostamenti, ma non le derive, che è la modalità di guasto più costosa per l’acquirente, perché è il tipo di guasto che non rompe nulla. Per calcolare la coerenza in questa categoria, il metodo è scegliere la misurazione che corrisponde al guasto sospetto, monitorarla su una sola configurazione e raggruppare i dati per serie anziché per calendario.
Chi acquista e cosa significa la coerenza per gli acquirenti
Il lettore è un acquirente lato brand, un acquirente di canale o un importatore, e la situazione è di solito una tra tre. Un programma è in corso da alcuni mesi e il canale segnala un lento aumento dei reclami che nessuno riesce a riprodurre. Un secondo fornitore ha proposto un prezzo migliore e l’acquirente deve sapere se i due fornitori stiano effettivamente consegnando lo stesso prodotto. Oppure l’acquirente sta avviando un nuovo programma e deve definire i criteri di accettazione prima della prima serie di produzione, perché quello è l’unico momento in cui possono essere concordati.
In tutti e tre i casi, la domanda di fondo è la stessa: i prodotti che escono ora dalla linea sono gli stessi di quelli approvati e, in caso contrario, quando hanno smesso di esserlo? L’ultima parte è quella che conta dopo dodici mesi dall’avvio di un programma, ed è la parte a cui una singola percentuale non può rispondere. Una cifra di coerenza comunica all’acquirente che due elementi differiscono; i dati riorganizzati indicano quale mese, quale variante di colore o quale stazione ne è responsabile, ed è questo che rende possibile porre rimedio alla differenza.
La sezione sulla coerenza della qualità descrive il quadro di riferimento, mentre il confronto dei criteri di accettazione spiega come confrontare onestamente due fornitori su questo aspetto.
Il contesto di mercato: perché qui la coerenza è più difficile del prezzo
L’intervallo pubblicato è eterogeneo in un modo che rende scomodo utilizzare un unico metodo di misurazione della coerenza. Ventotto modelli comprendono unità con telecamera dotate di sensori da 8 MP e 13 MP, unità Audio con una o due celle, da 55 mAh e 90 mAh per lato, unità sportive con diversi metodi di ricarica e un piccolo gruppo di modelli per bambini. Una resa calcolata sulla media tra una build con telecamera e una build Audio è la media di due processi diversi e non dice nulla all’acquirente né sull’uno né sull’altro.
Lo spazio delle configurazioni lo amplia ulteriormente. Un modello con telecamera è disponibile con custodie da 900 mAh o 1400 mAh; un altro ha una custodia pieghevole da 1200 mAh; due non hanno una capacità della custodia pubblicata e uno non è dotato di custodia. Le opzioni di colore variano tra i modelli, e le operazioni di montaggio, la grafica del packaging e l’ispezione estetica cambiano in base alla variante di colore, mentre l’elettronica resta invariata. Una misurazione della coerenza che non sia limitata a una configurazione produrrà una cifra aritmeticamente corretta e praticamente inutile.
Il valore di ciascuna misurazione quando è nota la modalità di guasto
Ogni misurazione di questa sezione è confrontata con un valore di riferimento, che coincide con la specifica pubblicata. È importante precisarlo prima di esaminare le quattro misurazioni, perché il valore di riferimento è distribuito in modo disomogeneo nell’intervallo e le sue lacune sono il luogo in cui un problema di coerenza può rimanere nascosto più a lungo. Il grafico seguente conta, tra i ventotto modelli, quanti riportano una voce pubblicata per ciascun campo.
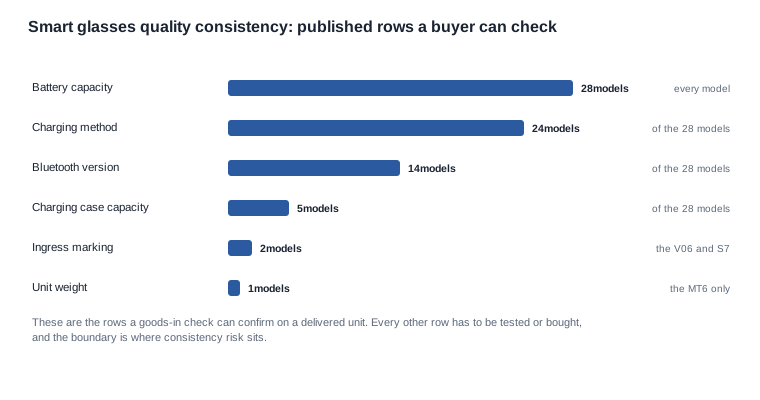
La distribuzione è importante per il lavoro sulla coerenza in un modo specifico. Le voci a sinistra sono quelle che un controllo in ingresso può confermare su una spedizione senza chiedere informazioni a nessuno; ciò significa che un errore di configurazione o una sulla linea di imballaggio viene intercettato prima di raggiungere il canale. Le voci a destra sono quelle in cui la sostituzione all’interno di una fascia di capacità non modifica nulla di osservabile dall’acquirente; sono queste voci a rendere costoso un programma di coerenza, perché il problema viene rilevato come reso anziché come rifiuto al controllo in ingresso.
Il tasso di difetti per categoria rileva gli scostamenti, non le derive
Il tasso di difetti è la misura che tutti chiedono per prima ed è la più debole delle quattro in termini specifici di coerenza. Viene calcolato sul numero di unità prodotte e di unità fallite, aumenta bruscamente quando qualcosa si rompe e rimane costante quando un componente viene cambiato senza clamore.
La deriva è precisamente il tipo di guasto che non rompe nulla. Una cella sostituita all'interno della stessa fascia di capacità lascia intatte le righe delle specifiche. La capacità della batteria pubblicata, l'autonomia pubblicata, il tempo di ricarica pubblicato e il metodo di ricarica pubblicato descrivono ancora correttamente il prodotto, perché il catalogo descrive il prodotto e non il lotto specifico di celle utilizzato in questa specifica produzione. L'unità supera tutti i test funzionali e funziona per meno tempo rispetto alla precedente, con un margine che solo il canale potrebbe notare. Il tasso di difetti non registrerà mai nulla, perché non si è verificato alcun guasto.
La misura resta comunque utile, perché è il segnale più rapido disponibile e indica all'acquirente dove rivolgere le altre tre. Il suo punto debole è che è un indicatore ritardato dei guasti anziché un indicatore anticipato della variazione.
La resa al primo passaggio per stazione è la più diagnostica
La resa per stazione, monitorata nel tempo, è la misura che individua effettivamente l'instabilità. Si muove prima dei resi, perché cambia nel punto in cui viene introdotta la variazione anziché nel punto in cui questa diventa visibile nel canale.
Monitoratela per stazione anziché come un'unica cifra aggregata e limitate il monitoraggio alla stessa configurazione. Una media tra unità con fotocamera e unità solo audio è la media di due processi diversi, come indicato in precedenza, mentre una media tra una configurazione con fotocamera con custodia e una senza custodia è la media di due operazioni di imballaggio diverse. La resa per stazione è anche la misura che supporta più direttamente un'azione correttiva, perché identifica il passaggio in cui è stata introdotta la variazione.
Il vincolo pratico è che richiede al fornitore di conservare e mettere a disposizione i registri a livello di stazione. Un acquirente che desidera questa misura deve richiederla durante la negoziazione del contratto, perché è molto più difficile ottenerla a posteriori rispetto a una cifra aggregata.
I resi per mese di produzione rilevano derive lente
I resi sono la misura con il ritardo di feedback più lungo e la copertura migliore, perché includono guasti che lo stabilimento non può vedere: reclami sulla vestibilità, problemi di connessione che si manifestano solo nell'uso normale e differenze estetiche che superano l'ispezione in stazione.
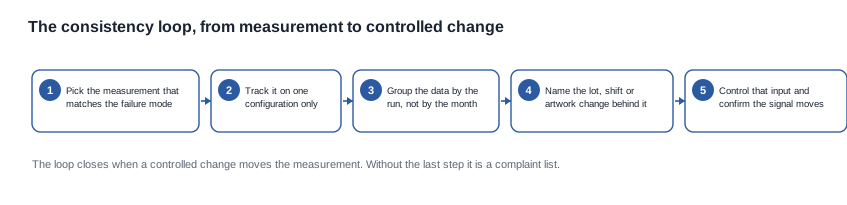
Raggrupparli in base al mese di produzione dell'unità anziché al mese di restituzione trasforma questo dato da un conteggio dei reclami in un segnale di coerenza. La versione riorganizzata mostra se il terzo riordino è diverso dal primo, che è la domanda importante a dodici mesi dall'avvio di un programma. Un tasso di reso che rimane costante mese per mese in base alla data di restituzione può comunque nascondere un aumento mensile stabile, perché i prodotti restituiti nel nono mese sono stati prodotti nel sesto.
Il requisito che questo comporta per l'acquirente è una relazione tracciabile tra l'unità restituita e la produzione che l'ha generata. Senza questa relazione, i dati non possono essere riorganizzati in alcun modo e l'acquirente deve stabilirla prima dell'avvio del programma, anziché scoprire la lacuna quando arriva la prima contestazione.
Il tasso di reso per variante di colore rileva ciò che gli altri non vedono
La variante di colore è un proxy insolitamente efficace in questa categoria, perché le operazioni di assemblaggio, la grafica dell'imballaggio e l'ispezione estetica variano in base alla variante, mentre l'elettronica no. Una variante di colore con un tasso di reso più elevato indica una differenza nell'assemblaggio o nella grafica anziché nei componenti.
Questa è anche la misura che più spesso surprises lo stabilimento, perché non è mai stata monitorata. Separare i resi per variante di colore utilizzando i dati esistenti è gratuito e può essere fatto a posteriori, il che la rende il controllo di coerenza più rapido disponibile per un acquirente che dispone già di dati di canale. La gamma pubblicata offre a questa misura una risoluzione superiore a quella della maggior parte delle categorie, perché diversi modelli vengono pubblicati con tre o quattro opzioni di colore e le varianti sono distinguibili nei dati sui resi.
Un quarto raggruppamento da aggiungere: settimana di produzione anziché mese di riordino
Se disponete dei dati, vale la pena aggiungere un quarto raggruppamento: i resi raggruppati per settimana di produzione anziché per mese di riordino. I mesi di riordino sono grossolani e nasconderanno una deriva iniziata e conclusa all'interno di due spedizioni. Le settimane di produzione offrono un livello di dettaglio maggiore e il pattern che emerge, un cluster di resi tutti riconducibili a due settimane consecutive, indica solitamente un lotto specifico di materiali o un turno specifico anziché un problema di progettazione.
È il taglio che converte un'osservazione generale in qualcosa di concreto, perché un cluster di due settimane ha una causa che si può cercare. Richiede la tracciabilità della produzione descritta sopra ed è il motivo per cui conservare i campioni di produzione di ogni run è importante come prova, non come formalità.
Verificare un'affermazione di coerenza prima di farvi affidamento
I passaggi per verificare come è stata prodotta una cifra di coerenza
Un'affermazione di coerenza riguarda una popolazione, quindi verificarla significa controllare come è stato ottenuto il numero, anziché il numero stesso. Ogni passaggio riportato di seguito prevede un criterio di completamento rappresentato da un documento, un responsabile identificato o un artefatto conservato.
- Richiedete il denominatore, la dimensione del campione e il metodo di ispezione alla base di qualsiasi cifra. Una percentuale priva di questi tre elementi non può essere verificata dall'acquirente e, di conseguenza, non può considerarsi affidabile. È la domanda più importante in una conversazione sulla coerenza.
- Chiedete come sono raggruppati i dati. Il fatto che i resi siano raggruppati per data di reso o per data di produzione cambia completamente il significato della cifra, e la differenza tra le due opzioni costituisce generalmente l'intero risultato.
- Verificate l'ambito di applicazione. Il fatto che la misurazione copra una singola build o una media tra diverse build determina se la cifra descriva qualcosa di concreto.
- Chiedete quali modifiche vengono registrate. A una fabbrica che monitora sostituzioni, revisioni delle grafiche e modifiche del firmware si può chiedere perché una misurazione sia cambiata. Una fabbrica che non le monitora può soltanto riferire che non sono state registrate.
- Confermate il regime di conservazione. I campioni di produzione conservati per ogni run e la prova grafica firmata custodita nel fascicolo del run sono i due artefatti che rendono risolvibile una successiva contestazione; entrambi devono essere decisi prima del primo run, non dopo.
Le domande da formulare sulle prove di coerenza
- Qual è il metodo alla base del risultato dell'ispezione e qual è la dimensione del campione?
- I dati sono raggruppati per il mese di produzione dell'unità o per il mese di restituzione?
- La misurazione è effettuata su una singola configurazione o sull'intera gamma?
- Quali modifiche di processo vengono registrate e dove sono conservate?
- I campioni di produzione vengono conservati per ogni run e per quanto tempo?
- La prova grafica firmata è custodita nel fascicolo del run?
- Quali sostituzioni di componenti sono state approvate dal primo run di produzione e chi le ha firmate?
L'esempio di caso mostra una deriva individuata con quattro mesi di ritardo e che cosa avrebbe potuto rilevarla prima, mentre l'articolo sugli errori più comuni illustra gli sbagli che impediscono una spedizione.
Come confrontare le affermazioni di coerenza di due fornitori
Confrontare due fornitori in termini di coerenza richiede di mantenere costanti tre elementi: la configurazione, il metodo di misurazione e il raggruppamento dei dati. Un tasso di difetti di un fornitore e una resa al primo passaggio di un altro non sono confrontabili, né lo sono due tassi di difetti calcolati sulla base di definizioni differenti di difetto.
Quando non è possibile confrontare i numeri di due fornitori, il confronto più utile riguarda le prove che essi sono disposti a conservare. Un fornitore che conserva i campioni di produzione, registra le sostituzioni con approvazione scritta, mantiene un registro delle azioni correttive e custodisce una prova grafica firmata ha dimostrato di disporre di un processo; in questo caso, l'assenza di cifre diventa una questione di trasparenza, non di capacità. Un fornitore che è disposto a fornire una percentuale, ma non il metodo, ha dimostrato il contrario.
I controlli che proteggono una cifra di coerenza una volta avviato il programma
I controlli da concordare prima del primo run di produzione
La coerenza non viene tutelata da una cifra, ma dai controlli stabiliti prima del primo run. La tabella seguente ne presenta l'elenco e il momento è fondamentale: ogni voce costa poco nella prima settimana e molto nel sesto mese.
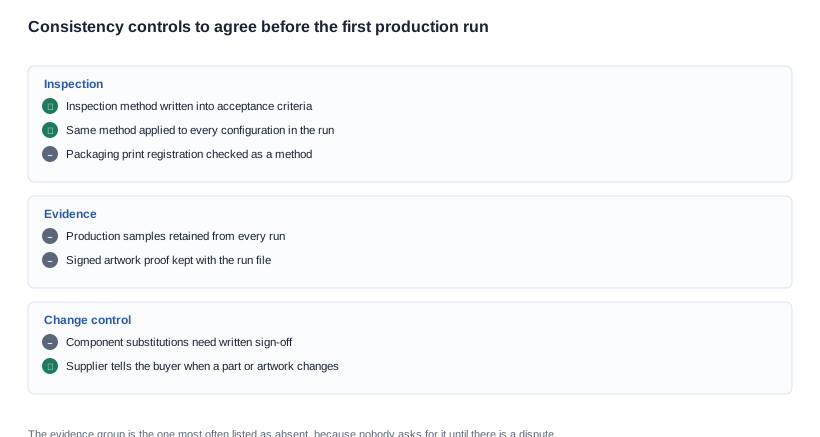
I tre gruppi sono diversi per natura. Il gruppo dedicato all'ispezione comprende una serie di decisioni su come eseguire un controllo e può essere concordato gratuitamente, perché richiede soltanto che le parti mettano per iscritto ciò che stanno già facendo. Il gruppo delle prove riguarda artefatti che devono essere conservati: un costo ridotto per ogni run e la differenza tra una contestazione risolvibile e una irrisolvibile. Il gruppo di controllo delle modifiche è il più prezioso e anche quello più frequentemente assente, perché la sostituzione di una cella della stessa capacità modifica l'unità senza modificare alcuna riga pubblicata, e soltanto un processo di controllo delle modifiche può rilevarla.
Dove si deteriora un programma di coerenza
La media che nasconde due processi. Una resa calcolata tra build della fotocamera e build audio viene comunicata come un unico numero e varia per motivi che non hanno nulla a che fare con nessuna delle due build. La soluzione consiste nel limitare la misurazione a una configurazione prima di comunicarla, non dopo che è stata contestata.
Il reso che non può essere collegato a una produzione. Senza un collegamento tra l'unità restituita e la produzione che l'ha generata, è impossibile effettuare l'analisi raggruppata che consentirebbe di individuare una deriva, e l'acquirente si trova davanti soltanto a un conteggio dei reclami anziché a un segnale. La soluzione è la tracciabilità delle produzioni, concordata all'inizio del programma.
La specifica che non cambia. Le righe pubblicate descrivono il prodotto. Una sostituzione all'interno di una fascia di capacità lascia intatte tutte le righe pubbliche, quindi nulla di costruito su tali righe può rilevarla e il rilevamento arriva sotto forma di reso. La soluzione è l'approvazione scritta delle sostituzioni, l'unico controllo in questo elenco che previene un rischio ricorrente anziché documentare un rischio passato.
L'artwork che è derivato. Le differenze di registrazione della stampa, colore e substrato sono i difetti fotografati più spesso dai clienti e sono anche i più tracciabili, perché la deriva è visibile sull'unità e la prova è nel file. La soluzione è conservare la prova pre-produzione firmata insieme al file della produzione.
Cosa è e non è negoziabile in materia di coerenza
Gli aspetti su cui vale la pena negoziare
I controlli di coerenza vengono solitamente concordati con riluttanza, perché ognuno comporta un costo per la fabbrica e l'acquirente non può vedere immediatamente il valore che apporta. Tre di essi meritano di essere sollecitati, perché il loro costo diminuisce con il volume, mentre il rischio che eliminano rimane invariato.
Il primo è il registro delle azioni correttive. Per avviarlo, una fabbrica deve investire un pomeriggio, mentre non costa nulla mantenerlo, ed è l'unico elemento di questo elenco che trasforma una constatazione ricorrente in una constatazione chiusa. Una fabbrica con un registro può dimostrare all'acquirente che lo stesso problema non si è ripresentato; una fabbrica senza registro può soltanto affermarlo.
Il secondo è la conservazione di campioni di produzione. Due unità finite per ogni produzione comportano un costo contenuto, proporzionato al numero di produzioni, e fanno la differenza tra una dichiarazione di coerenza verificabile e una semplice asserzione. Quando l'acquirente intrattiene un rapporto commerciale tramite un canale in cui sono frequenti le controversie sui resi, si tratta generalmente dell'elemento con il ritorno più elevato nella negoziazione.
Il terzo è il metodo di accettazione, in particolare quello per la registrazione della stampa sulle confezioni. Non richiede attrezzature né nuove fasi del processo, ma soltanto una decisione su come eseguire il controllo e su chi debba eseguirlo. È il controllo disponibile più economico e affronta il difetto più spesso segnalato dai clienti.
Gli aspetti che non vale la pena discutere
Un sistema di controllo di ogni singola unità, più oneroso di quanto richieda la categoria, è costoso e, in base alle evidenze di deriva, meno efficace rispetto alle quattro misurazioni indicate. Un fornitore che installa un controllo più rigoroso non ha necessariamente migliorato la coerenza e ha certamente aumentato i costi. Il miglior compromesso consiste generalmente nel mantenere lo standard attuale e migliorare la tracciabilità, in modo che, quando si verifica un problema, sia possibile individuarlo e chiuderlo.
Anche una percentuale di coerenza garantita non vale la pena negoziarla, e questo è un punto da chiarire all'acquirente che presume debba esserlo. Una garanzia su un valore che il fornitore non può verificare rispetto a un metodo che l'acquirente non ha concordato è una promessa priva di una misurazione alla base. Il sostituto misurabile è una clausola che indica il metodo di controllo, il criterio di accettazione, il periodo di conservazione e l'obbligo di adottare azioni correttive; una tale clausola offre una tutela più forte di una percentuale, perché è applicabile rispetto a uno standard definito.
La clausola che rende l'intero sistema applicabile
La clausola che vale la pena inserire nell'ordine non è un numero. È un impegno relativo a un metodo, un campione e un tempo di risposta: il metodo di controllo applicato a ogni configurazione della produzione, la conservazione dei campioni di produzione di ogni lotto, la notifica di qualsiasi sostituzione di componenti o modifica dell'artwork prima del loro utilizzo e un'azione correttiva definita per qualsiasi constatazione superiore al criterio di accettazione concordato. Questa clausola vale più di qualsiasi dato pubblicato, perché è ciò che l'acquirente può effettivamente indicare quando il canale inizia a lamentare problemi.
Il limite di ciò che pubblichiamo sulla Costanza della qualità degli occhiali smart
Cosa non pubblichiamo e perché
Non pubblichiamo un tasso di difetti, un dato sulla resa produttiva o una percentuale di coerenza; nella nostra documentazione tutti questi elementi sono non pubblicati non perché il lavoro non venga svolto, ma perché una percentuale priva del denominatore, della dimensione del campione e del metodo di controllo alla base non può essere verificata dall'acquirente e, di conseguenza, non può essere considerata affidabile. Pubblicare uno di questi valori creerebbe un dato che appare come una garanzia, ma che non può funzionare come tale; un acquirente che costruisse una richiesta di risarcimento su tale base troverebbe l'errore nel canale anziché nel file.
Non pubblichiamo nemmeno il peso della montatura per la maggior parte dei modelli e preferiamo dirlo all’acquirente, anziché indicare un valore tipico che non può verificare. Le righe effettivamente pubblicate riguardano le specifiche: capacità della batteria, autonomia, tempo di ricarica, metodo di ricarica, versione Bluetooth quando indicata nel catalogo, capacità del custode di ricarica quando dichiarata, classe di protezione contro gli ingressi per V06 e S7 e peso di 158 g del corpo degli occhiali MT6, incluso l’accumulatore e la fotocamera ed escluso il custode pieghevole.
Metodo di ispezione, campioni conservati e bozza grafica approvata
Concorderemo con l’acquirente un metodo di ispezione e un criterio di accettazione prima della produzione, conserveremo campioni di ogni lotto, custodiremo la bozza grafica firmata nel fascicolo del lotto e comunicheremo all’acquirente ogni modifica a un componente o a una versione dell’artwork, perché sono questi gli elementi che incidono effettivamente sulla coerenza, indipendentemente dalla pubblicazione del dato. Indicheremo inoltre in modo chiaro quale delle quattro misurazioni possiamo produrre per una determinata configurazione e quali devono invece fornire i dati del canale dell’acquirente.
Configurazione, volume e mercato di destinazione
Indicateci modello, configurazione, volume e mercato di destinazione e vi diremo quale delle quattro misurazioni può essere prodotta per quella configurazione, che cosa dovrebbe specificare il criterio di accettazione e quali rischi di incoerenza esulano dal controllo della fabbrica.
Indicateci la configurazione e il volume e vi diremo quale misurazione di coerenza è adatta a quella configurazione e quali rischi dipendono dal canale.


