
Cohérence de la qualité des lunettes connectées: quatre mesures et ce que chacune ne détecte pas
La conclusion: quatre mesures et aucun chiffre unique
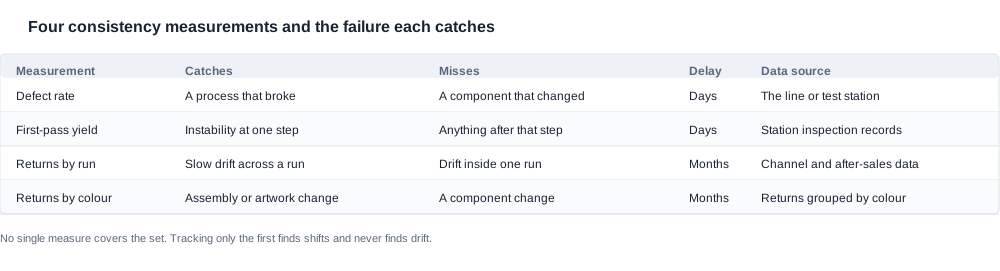
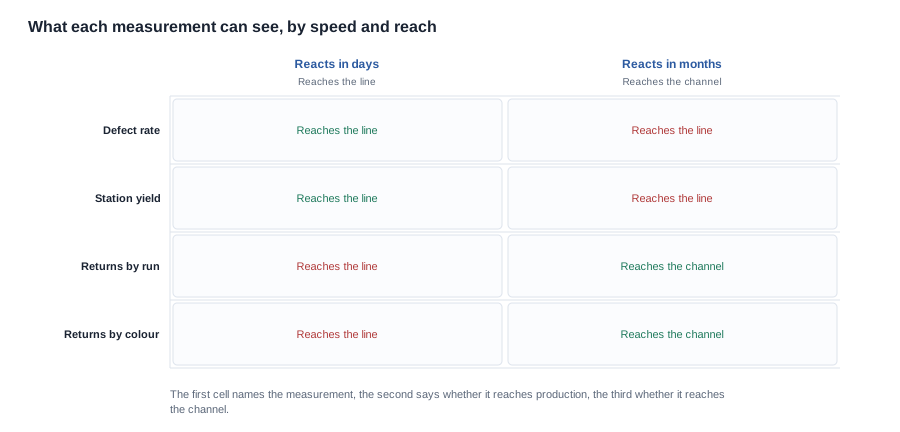
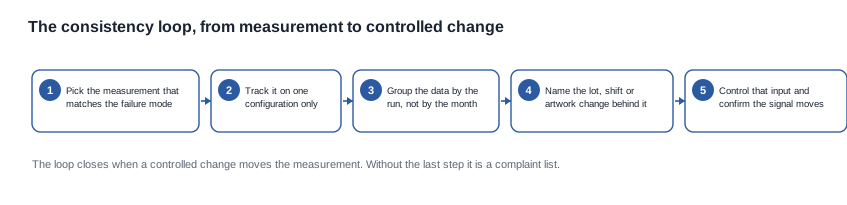
La demande porte généralement sur un indicateur de cohérence unique, mais la réponse honnête est que nous n’en publions aucun. Il est plus utile de montrer quelles quatre mesures détectent réellement les incohérences, car chacune révèle une catégorie de défaillance différente et aucune ne les détecte toutes. Un taux de défauts permet de repérer un processus qui a basculé, mais passe sous silence un composant qui a changé discrètement. Le rendement au premier passage par poste détecte l’instabilité d’une étape précise, mais laisse passer tout ce qui se situe en aval de cette étape. Les retours regroupés par mois de production détectent une dérive lente au cours d’une série, mais manquent une dérive restée circonscrite à une seule série. Les retours regroupés par combinaison de couleurs détectent les différences d’assemblage et de visuel, mais ne permettent pas de repérer un changement de composant. Un programme qui ne suit que la première de ces mesures repère les ruptures, mais jamais les dérives, qui constituent le mode de défaillance le plus coûteux pour l’acheteur, car une dérive ne provoque aucune panne manifeste. Pour calculer la cohérence dans cette catégorie, la méthode consiste à choisir la mesure correspondant à la défaillance suspectée, à la suivre sur une seule configuration et à regrouper les données par série plutôt que par calendrier.
Qui achète et ce que la cohérence signifie pour lui
Le lecteur est un acheteur côté marque, un acheteur de canal de distribution ou un importateur, et la situation relève généralement de l’un des trois cas suivants. Un programme est actif depuis plusieurs mois et le canal de distribution signale une augmentation lente des réclamations que personne ne parvient à reproduire. Un deuxième fournisseur a proposé un meilleur prix et l’acheteur doit déterminer si les deux fournisseurs livrent réellement le même produit. Ou bien l’acheteur lance un nouveau programme et doit définir les critères d’acceptation avant la première série de production, car c’est le seul moment où ils peuvent être convenus.
Dans les trois cas, la question sous-jacente est la même: les unités qui quittent aujourd’hui la ligne de production sont-elles identiques à celles qui ont été approuvées et, dans la négative, à partir de quand ont-elles cessé de l’être? C’est la dernière partie de la question qui importe au bout de douze mois de programme, et un pourcentage unique ne permet pas d’y répondre. Un indicateur de cohérence indique à l’acheteur que deux éléments diffèrent; les données regroupées lui indiquent quel mois, quelle combinaison de couleurs ou quel poste en est responsable, et c’est ce qui permet de remédier à la situation.
La section consacrée à la cohérence de la qualité présente le cadre de référence, tandis que la comparaison des critères d’acceptation explique comment comparer honnêtement deux fournisseurs sur ce point.
Le contexte du marché: pourquoi la cohérence est plus difficile à établir ici que le prix
La gamme publiée est hétérogène d’une manière qui rend l’application d’une méthode unique de cohérence peu adaptée. Vingt-huit modèles couvrent des unités avec caméra équipées de capteurs de 8 MP et 13 MP, des unités Audio avec une seule cellule ou deux cellules de 55 mAh et 90 mAh par côté, des unités de sport proposant différentes méthodes de recharge et un petit groupe de modèles pour enfants. Un rendement calculé en moyenne sur une production avec caméra et une production Audio constitue la moyenne de deux processus différents et n’apporte à l’acheteur aucune information sur l’un ou l’autre.
L’espace des configurations élargit encore cet écart. Un modèle avec caméra est proposé avec un étui de 900 mAh ou de 1400 mAh, un autre avec un étui pliable de 1200 mAh, deux avec un étui dont la capacité n’est pas publiée et un sans étui. Les options de couleurs varient selon les modèles, et les étapes d’assemblage, les visuels d’emballage et l’inspection esthétique varient en fonction de la combinaison de couleurs, tandis que l’électronique reste inchangée. Une mesure de cohérence qui n’est pas limitée à une configuration produira un chiffre arithmétiquement exact mais pratiquement inutilisable.
Ce que vaut chaque mesure une fois le mode de défaillance connu
Chaque mesure présentée dans cette section est évaluée par rapport à une référence, qui correspond à la spécification publiée. Il convient de le préciser avant d’aborder les quatre mesures, car la référence est répartie de manière inégale sur l’ensemble de la gamme, et les lacunes qu’elle présente sont précisément les endroits où un problème de cohérence se dissimule le plus longtemps. Le graphique ci-dessous indique, sur les vingt-huit modèles, combien disposent d’une ligne publiée pour chaque champ.
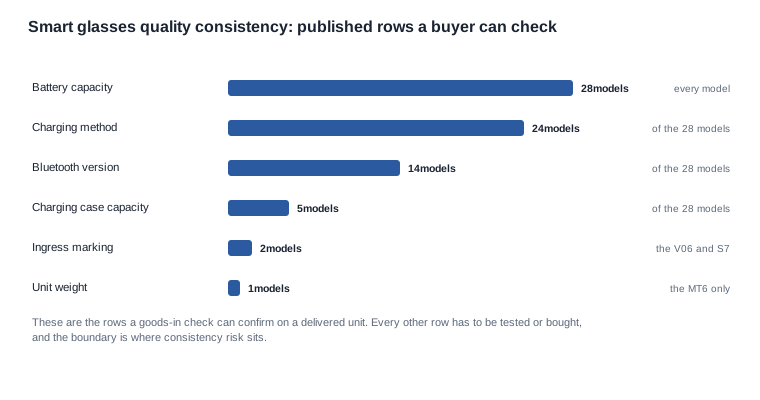
Cette répartition influe de manière particulière sur le travail de cohérence. Les lignes situées à gauche sont celles qu’un contrôle à réception peut confirmer sur un lot sans rien demander à personne, ce qui permet de détecter une erreur de configuration ou une confusion sur la ligne d’emballage avant que le lot n’atteigne un canal de distribution. Les lignes situées à droite correspondent aux cas où une substitution au sein d’une même catégorie de capacité ne change rien de ce que l’acheteur peut voir. Ce sont ces lignes qui rendent un programme de cohérence coûteux, car la détection se traduit par un retour plutôt que par un refus à la réception.
Le taux de défauts par catégorie détecte les ruptures, mais pas les dérives
Le taux de défauts est la mesure que tout le monde demande en premier, et c’est la moins cohérente des quatre. Il est calculé à partir des unités produites et des unités défaillantes. Il augmente fortement lorsqu’un élément tombe en panne et reste stable lorsqu’un composant change sans que cela soit.
La dérive est précisément la défaillance qui ne provoque aucune panne. Une cellule remplacée au sein d’une même tranche de capacité laisse intactes les lignes de spécification. La capacité de batterie publiée, l’autonomie publiée, le temps de charge publié et la méthode de recharge publiée décrivent toujours correctement le produit, car le catalogue décrit le produit et non le lot précis de cellules utilisé lors de cette production. L’unité réussit tous les tests fonctionnels et fonctionne moins longtemps que la précédente, avec un écart que seul un canal de distribution serait susceptible de remarquer. Un taux de défauts ne le révélera jamais, car rien n’est en panne.
Cette mesure reste néanmoins utile, car il s’agit du signal le plus rapide disponible et elle indique à l’acheteur vers quoi orienter les trois autres. Sa faiblesse est qu’elle constitue un indicateur retardé des pannes, plutôt qu’un indicateur avancé des variations.
Le rendement au premier passage par poste est le plus diagnostique
Le rendement par poste, suivi dans le temps, est la mesure qui permet réellement de localiser l’instabilité. Il évolue avant les retours, car il évolue au moment où la variation est introduite, et non lorsqu’elle devient visible sur le canal de distribution.
Suivez-le par poste plutôt que sous la forme d’un chiffre global unique, et suivez uniquement une configuration identique. Une moyenne calculée entre des unités avec caméra et des unités uniquement audio constitue la moyenne de deux processus différents, comme indiqué plus haut. De même, une moyenne entre une configuration avec caméra et boîtier et une configuration sans boîtier correspond à la moyenne de deux opérations d’emballage différentes. Le rendement par poste est également la mesure qui appuie le plus directement une action corrective, car elle désigne l’étape à laquelle la variation s’est introduite.
La contrainte pratique est que cette mesure exige que le fournisseur conserve des enregistrements au niveau de chaque poste et les communique. Un acheteur qui souhaite disposer de cette mesure doit la demander lors de la négociation du contrat, car elle est bien plus difficile à obtenir rétrospectivement qu’un chiffre agrégé.
Les retours par mois de production détectent les dérives lentes
Les retours sont la mesure qui présente le plus long délai de retour d’information et la meilleure couverture, car ils incluent les défaillances que l’usine ne peut pas voir: réclamations related à l’ajustement, problèmes de connexion qui n’apparaissent que lors d’une utilisation normale et différences visuelles auxquelles une inspection en poste ne prête pas attention.
Le regroupement des retours par mois de production de l’unité, plutôt que par mois de retour, transforme un simple décompte des réclamations en signal de cohérence. La version regroupée indique si la troisième commande est différente de la première, ce qui constitue la question pertinente douze mois après le lancement d’un programme. Un taux de retour stable mois après mois, calculé selon la date de retour, peut encore masquer une augmentation mensuelle régulière, car les produits retournés au neuvième mois ont été fabriqués au sixième mois.
Cette mesure impose à l’acheteur de disposer d’une relation traçable entre une unité retournée et la série qui l’a produite. Sans cette relation, les données ne peuvent pas être regroupées du tout. L’acheteur doit donc l’établir avant le démarrage du programme, plutôt que de découvrir cette lacune lors du premier litige.
Le taux de retour par coloris détecte ce que les autres mesures ne révèlent pas
Dans cette catégorie, le coloris est un indicateur indirect exceptionnellement pertinent, car les étapes d’assemblage, les visuels d’emballage et l’inspection visuelle varient selon lui, tandis que les composants électroniques restent inchangés. Un coloris présentant un taux de retour supérieur pointe vers une différence d’assemblage ou de visuel, plutôt que vers une différence de composant.
C’est également la mesure qui surprend le plus souvent l’usine, car elle n’a jamais été suivie. La ventilation des retours par coloris à partir des données existantes ne coûte rien et peut être réalisée rétrospectivement, ce qui en fait le contrôle de cohérence le plus rapide à la disposition d’un acheteur disposant déjà de données de canal de distribution. La plage publiée offre à cette mesure une résolution supérieure à celle de la plupart des catégories, car plusieurs modèles sont publiés avec trois ou quatre options de couleur et les coloris sont discernables dans les données de retour.
Une quatrième ventilation à ajouter: la semaine de production plutôt que le mois de commande
Une quatrième ventilation mérite d’être ajoutée si vous disposez des données: regrouper les retours par semaine de production plutôt que par mois de commande. Les mois de commande sont trop imprécis et peuvent masquer une dérive ayant commencé et pris fin entre deux expéditions. Les semaines de production sont plus fines, et le schéma qui apparaît généralement, à savoir une concentration de retours tous rattachés à deux semaines consécutives, désigne plutôt un lot de matériaux précis ou un poste de travail précis qu’un problème de conception.
C’est la démarche qui transforme une observation générale en action concrète, car un groupe de deux semaines possède une cause qui peut être recherchée. Elle nécessite la traçabilité des séries décrite ci-dessus et explique pourquoi la conservation d’échantillons de production de chaque série est importante en tant que preuve et non comme simple formalité.
Vérifier une affirmation de cohérence avant de s’y fier
Les étapes permettant de vérifier comment un indicateur de cohérence a été calculé
Une affirmation de cohérence porte sur une population; la vérifier signifie donc contrôler la manière dont le chiffre a été obtenu plutôt que le chiffre lui-même. Chaque étape ci-dessous comporte un critère de validation sous la forme d’un document, d’un responsable désigné ou d’un artefact conservé.
- Demandez le dénominateur, la taille de l’échantillon et la méthode d’inspection derrière chaque chiffre. Un pourcentage dépourvu de ces trois éléments ne peut être contrôlé par l’acheteur et ne peut donc pas être considéré comme fiable. C’est la question la plus importante dans une discussion sur la cohérence.
- Demandez comment les données sont regroupées. Le regroupement des retours par date de retour ou par date de production modifie entièrement la signification du chiffre, et l’écart entre les deux constitue généralement l’essentiel du constat.
- Vérifiez le périmètre de la configuration. Le fait que la mesure couvre une seule version ou une moyenne sur plusieurs versions détermine si le chiffre décrit une situation exploitable.
- Demandez quels changements sont enregistrés. Une usine qui suit les substitutions, les révisions visuelles et les changements de micrologiciel peut expliquer pourquoi une mesure a évolué. Une usine qui ne les suit pas peut seulement constater qu’une mesure a changé.
- Confirmez les règles de conservation. Les échantillons de production conservés pour chaque série et laValidation visuelle signée conservée dans le dossier de série sont les deux artefacts qui permettent de résoudre un litige ultérieur. Les deux doivent être décidés avant la première série, et non après.
Les questions à poser au sujet des preuves de cohérence
- Quelle méthode se trouve derrière le résultat de l’inspection, et quelle est la taille de l’échantillon?
- Les données sont-elles regroupées selon le mois de production de l’unité ou le mois de son retour?
- La mesure est-elle effectuée sur une seule configuration ou sur l’ensemble de la gamme?
- Quels changements de processus sont enregistrés, et où sont-ils conservés?
- Les échantillons de production sont-ils conservés pour chaque série, et pendant combien de temps?
- La validation visuelle signée est-elle conservée dans le dossier de série?
- Quelles substitutions de composants ont été approuvées depuis la première série de production, et qui les a signées?
L’exemple de cas présente une dérive détectée avec quatre mois de retard et les éléments qui auraient permis de la repérer plus tôt, tandis que l’article consacré aux erreurs courantes traite des mistakes qui bloquent un envoi.
Comment comparer les affirmations de cohérence de deux fournisseurs
Comparer la cohérence de deux fournisseurs nécessite de maintenir trois éléments constants: la configuration, la méthode de mesure et le regroupement des données. Un taux de défauts chez un fournisseur et un rendement au premier passage chez un autre ne sont pas comparables, tout comme deux taux de défauts calculés à partir de définitions différentes d’un défaut.
Lorsque les chiffres de deux fournisseurs ne peuvent pas être comparés, la comparaison la plus utile porte sur les preuves qu’ils acceptent de conserver. Un fournisseur qui conserve des échantillons de production, enregistre les substitutions avec une approbation écrite, tient un registre des actions correctives et conserve une validation visuelle signée a démontré qu’il dispose d’un processus. L’absence de chiffres relève alors de la transparence et non des capacités. Un fournisseur qui fournit un pourcentage, mais aucune méthode, a démontré l’inverse.
Les contrôles qui protègent un indicateur de cohérence une fois le programme en cours
Les contrôles à convenir avant la première série de production
La cohérence n’est pas défendue par un chiffre, mais par les controls mis en place avant la première série. Le tableau ci-dessous en constitue la liste, et le calendrier est essentiel: chaque élément est peu coûteux durant la première semaine, mais coûteux au sixième mois.
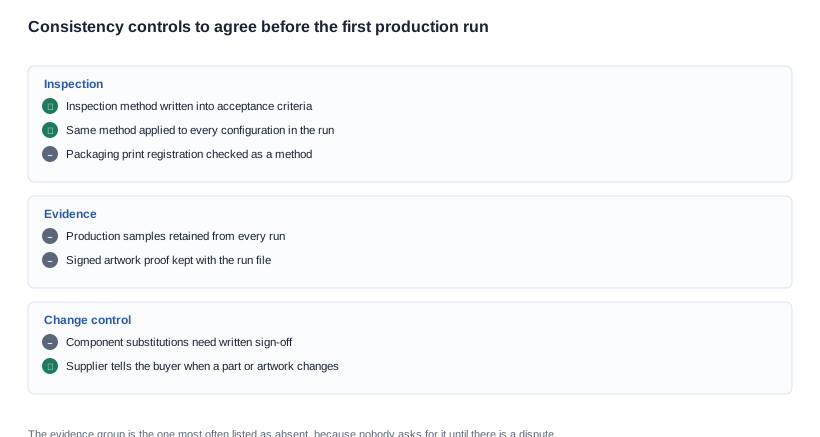
Les trois groupes sont de natures différentes. Le groupe consacré à l’inspection regroupe des décisions sur la manière d’effectuer un contrôle, et il peut être convenu gratuitement, car il exige seulement que les parties consignent ce qu’elles faisaient déjà. Le groupe consacré aux preuves porte sur des artefacts qui doivent être conservés, ce qui représente un faible coût par série et fait toute la différence entre un litige résolvable et un litige insoluble. Le groupe de maîtrise des changements est le plus précieux et le plus souvent absent, car le remplacement d’une cellule à capacité identique modifie l’unité sans modifier aucune ligne publiée, et seul un processus de maîtrise des changements permet de le détecter.
Où un programme de cohérence échoue
La moyenne qui masque deux processus. Un rendement calculé sur l’ensemble des versions caméra et Audio est communiqué comme un chiffre unique, et il évolue pour des raisons sans rapport avec l’une ou l’autre version. La solution consiste à délimiter la mesure à une configuration avant de la communiquer, et non après qu’elle a été remise en question.
Le retour qui ne peut pas être relié à une série de production. Sans lien entre une unité retournée et la série qui l’a produite, l’analyse regroupée permettant de détecter une dérive est impossible, et l’acheteur se retrouve avec un nombre de réclamations plutôt qu’un signal. La solution consiste à établir une traçabilité des séries de production convenue dès le début du programme.
La spécification qui n’évolue pas. Les lignes publiées décrivent le produit. Une substitution au sein d’une même catégorie de capacité laisse toutes les lignes publiées intactes: rien de ce qui est fondé sur ces lignes ne peut donc la détecter, et celle-ci finit par se manifester sous la forme d’un retour. La solution consiste à soumettre toute substitution à une validation écrite: c’est le seul contrôle de cette liste qui prévient un risque récurrent au lieu de documenter un risque passé.
Le visuel qui a dérivé. Les défauts d’alignement de l’impression, de couleur et de support sont ceux que les clients photographient le plus souvent. Ils sont aussi les plus faciles à tracer, car la dérive est visible sur l’unité et la preuve figure dans le fichier. La solution consiste à conserver le bon à tirer de préproduction signé avec le fichier de production.
Ce sur quoi la cohérence peut et ne peut pas être négociée
Les éléments qui valent la peine de négocier
Les contrôles de cohérence sont généralement convenus à contrecœur, car chacun représente un coût pour l’usine et que l’acheteur ne perçoit pas immédiatement son utilité. Trois d’entre eux méritent d’être défendus, car leur coût diminue avec les volumes, tandis que le risque qu’ils éliminent reste constant.
Le premier est le registre des actions correctives. Une usine peut en créer un en une après-midi et l’entretenir sans aucun coût; c’est aussi le seul élément de cette liste qui transforme un constat récurrent en problème clôturé. Une usine dotée d’un tel registre peut montrer à l’acheteur que le même problème n’est pas réapparu; sans registre, elle peut seulement affirmer que tel est le cas.
Le deuxième est la conservation d’échantillons de production. Deux unités finies par série de production constituent un coût modest qui évolue avec le nombre de séries et fait toute la différence entre une déclaration de cohérence vérifiable et une simple affirmation. Lorsque l’acheteur entretient une relation avec un canal où les litiges liés aux retours sont fréquents, c’est généralement l’élément qui offre le meilleur rendement de négociation.
Le troisième est la méthode d’acceptation, plus précisément celle concernant l’alignement de l’impression des emballages. Elle ne exige ni équipement ni nouvelle étape de processus, uniquement une décision sur la manière d’effectuer le contrôle et sur la personne qui l’effectue. C’est le contrôle le moins coûteux disponible et il traite le défaut le plus souvent signalé par les clients.
Les éléments qui ne justifient pas la négociation
Un régime d’inspection par unité dépassant les exigences de la catégorie est coûteux et, au vu des dérives constatées, moins efficace que les quatre mesures ci-dessus. Un fournisseur qui instaure une étape d’inspection plus lourde n’améliore pas nécessairement la cohérence et ajoute certainement des coûts. Le meilleur compromis consiste généralement à maintenir le niveau de la norme et à améliorer la traçabilité, afin qu’un problème survenant puisse être identifié et clôturé.
Un pourcentage de cohérence garanti ne mérite pas non plus d’être négocié, et ce point deserves d’être signalé à l’acheteur qui suppose le contraire. Une garantie portant sur un chiffre que le fournisseur ne peut pas vérifier au moyen d’une méthode que l’acheteur n’a pas approuvée n’est qu’une promesse sans mesure derrière elle. L’alternative mesurable consiste à prévoir une clause nommant la méthode d’inspection, le critère d’acceptation, la durée de conservation et l’obligation d’action corrective. Cette clause offre une protection plus solide qu’un pourcentage, car elle est exécutoire au regard d’une norme définie.
La clause qui rend l’ensemble applicable
La clause à inscrire dans la commande ne doit pas être un chiffre. Il s’agit d’un engagement relatif à une méthode, à un échantillon et à un délai de réaction: la méthode d’inspection appliquée à chaque configuration de la série, la conservation d’échantillons issus de chaque série, la notification de toute substitution de composant ou de modification du visuel avant sa mise en œuvre, ainsi qu’une action corrective définie pour tout constat dépassant le critère d’acceptation convenu. Cette clause vaut davantage que n’importe quel chiffre publié, car c’est la seule sur laquelle l’acheteur peut réellement s’appuyer lorsque le canal commence à se plaindre.
Les limites de ce que nous publions sur la cohérence de la qualité des lunettes connectées
Ce que nous ne publions pas et pourquoi
Nous ne publions ni taux de défauts, ni chiffre de rendement, ni pourcentage de cohérence. Tous ces indicateurs sont non publiés dans notre documentation, non pas parce que le travail n’est pas effectué, mais parce qu’un pourcentage dépourvu du dénominateur, de la taille de l’échantillon et de la méthode d’inspection sous-jacents ne peut être vérifié par l’acheteur et ne peut donc pas être considéré comme fiable. En publier un créerait un chiffre qui se lit comme une garantie, sans pouvoir en avoir une, et l’acheteur qui fonderait une réclamation sur sa base découvrirait l’erreur dans le canal plutôt que dans le dossier.
Nous ne publions également pas le poids du cadre pour la plupart des modèles et préférons le dire à l’acheteur plutôt que de citer un chiffre-type qu’il ne peut pas vérifier. Les lignes publiées correspondent aux spécifications: capacité de la batterie, autonomie, temps de recharge, méthode de recharge, version Bluetooth lorsque le catalogue la mentionne, capacité de l’étui de recharge lorsqu’elle est indiquée, indice de protection contre les corps étrangers du V06 et du S7, ainsi que le poids de 158 g du corps des lunettes MT6, notamment la batterie et la caméra, mais hors étui pliable.
Méthode d’inspection, échantillons conservés et épreuve d’archivage
Nous conviendrons avec l’acheteur d’une méthode d’inspection et d’un critère d’acceptation avant la production, conserverons des échantillons de chaque série, garderons l’épreuve d’archivage signée dans le dossier de production et informerons l’acheteur en cas de modification d’un composant ou d’une version de l’archivage, car ce sont précisément les éléments qui modifient réellement le signal de cohérence, que le chiffre soit publié ou non. Nous indiquerons également clairement, pour une configuration donnée, quelles mesures parmi les quatre peuvent être réalisées et lesquelles doivent être fournies par les données du canal de l’acheteur.
Configuration, volume et marché de destination
Envoyez le modèle, la configuration, le volume et le marché de destination, et nous vous indiquerons quelles mesures parmi les quatre peuvent être réalisées pour cette version, ce que les critères d’acceptation devraient préciser et quels risques de cohérence échappent au contrôle de l’usine.
Envoyez la configuration et le volume, et nous vous indiquerons quelle mesure de cohérence convient à cette version et quels risques relèvent du canal plutôt que de nous.


