
ความสม่ำเสมอด้านคุณภาพของแว่นตาอัจฉริยะ: 4 การวัด และสิ่งที่แต่ละแบบมองข้าม
ข้อสรุปเกี่ยวกับ 4 การวัดและไม่มีตัวเลขเดียว
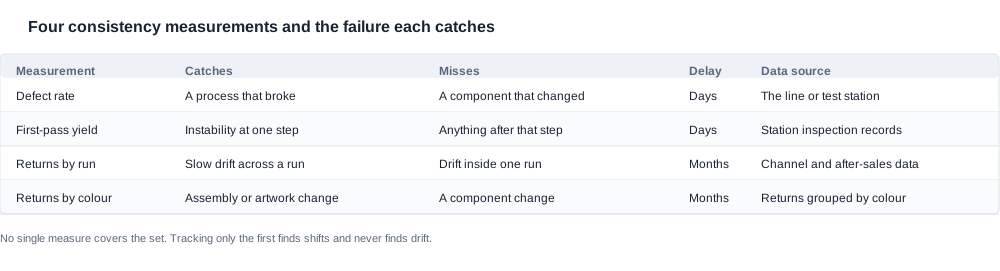
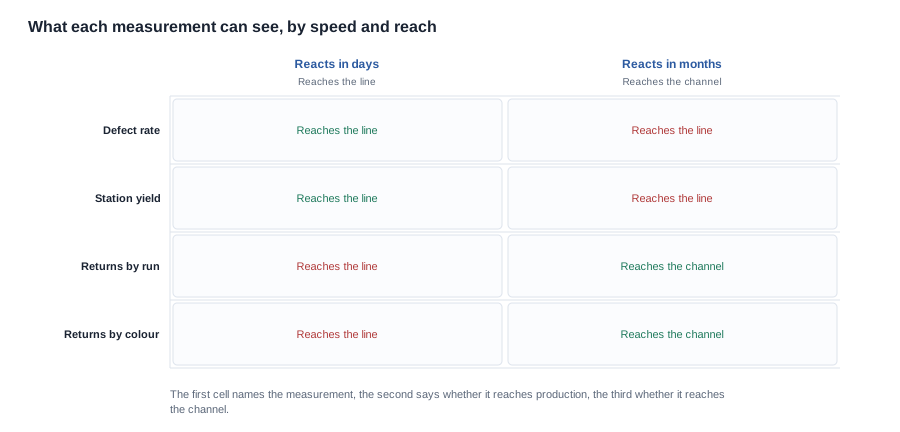
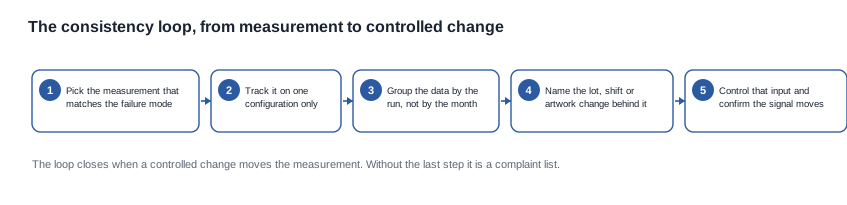
โดยทั่วไป คำขอมักเป็นตัวเลขความสม่ำเสมอเพียงตัวเดียว แต่คำตอบที่ซื่อสัตย์คือเราไม่ได้เผยแพร่ตัวเลขดังกล่าว สิ่งที่มีประโยชน์กว่าคือการแสดงว่า 4 การวัดใดตรวจพบความไม่สม่ำเสมอได้จริง เพราะแต่ละแบบตรวจจับปัญหาคนละประเภท และไม่มีแบบใดตรวจพบได้ทั้งหมด อัตราข้อบกพร่องตรวจจับกระบวนการที่เสียไป แต่มองข้ามชิ้นส่วนที่เปลี่ยนไปอย่างเงียบ ๆ ผลผลิตครั้งแรกแยกตามสถานีตรวจจับความไม่เสถียรที่ขั้นตอนเฉพาะ แต่มองข้ามทุกปัญหาในขั้นตอนถัดไป การคืนสินค้าแยกตามเดือนการผลิตตรวจจับการเปลี่ยนแปลงอย่างช้า ๆ ตลอดช่วงการผลิต แต่มองข้ามการเปลี่ยนแปลงที่ยังอยู่ภายในการผลิตครั้งเดียว การคืนสินค้าแยกตามชุดสีตรวจจับความแตกต่างด้านการประกอบและงานภาพ แต่มองข้ามการเปลี่ยนแปลงของชิ้นส่วนโดยสิ้นเชิง โครงการที่ติดตามเพียงแบบแรกจะพบการเปลี่ยนแปลงอย่างฉับพลัน แต่จะไม่พบการเปลี่ยนแปลงแบบค่อยเป็นค่อยไป ซึ่งเป็นรูปแบบความล้มเหลวที่ทำให้ผู้ซื้อเสียหายมากที่สุด เพราะการเปลี่ยนแปลงแบบค่อยเป็นค่อยไปไม่ทำให้สินค้าเสียหาย หากต้องการคำนวณความสม่ำเสมอในหมวดนี้ วิธีการคือเลือกการวัดที่ตรงกับความล้มเหลวที่คุณสงสัย ติดตามเฉพาะการตั้งค่าหนึ่ง และจัดกลุ่มข้อมูลตามรอบการผลิต ไม่ใช่ตามปฏิทิน
ใครเป็นผู้ซื้อ และความสม่ำเสมอมีความหมายอย่างไรต่อพวกเขา
ผู้อ่านคือผู้ซื้อฝ่ายแบรนด์ ผู้ซื้อฝ่ายช่องทางจำหน่าย หรือผู้นำเข้า และสถานการณ์มักเป็นไปใน 3 รูปแบบ โครงการหนึ่งดำเนินมาแล้วหลายเดือน และช่องทางจำหน่ายรายงานว่ามีคำร้องเพิ่มขึ้นอย่างช้า ๆ แต่ไม่มีใครทำซ้ำได้ ผู้ซื้อรายที่สองเสนอราคาที่ดีกว่า และผู้ซื้อจำเป็นต้องทราบว่าทั้ง 2 ผู้จัดจำหน่ายส่งมอบสินค้าที่เหมือนกันจริงหรือไม่ หรือผู้ซื้อกำลังเปิดโครงการใหม่และจำเป็นต้องกำหนดเกณฑ์การยอมรับก่อนการผลิตครั้งแรก เพราะนั่นเป็นช่วงเวลาเดียวที่จะตกลงเกณฑ์ได้
ในทั้ง 3 กรณี คำถามเบื้องหลังเหมือนกัน: สินค้าที่ออกจากสายการผลิตในขณะนี้เหมือนกับสินค้าที่ได้รับอนุมัติหรือไม่ และหากไม่เหมือน เมื่อใดที่สินค้าเริ่มไม่เหมือนเดิม ส่วนหลังเป็นส่วนที่สำคัญเมื่อโครงการดำเนินมาแล้ว 12 เดือน และเป็นส่วนที่ตัวเลขเปอร์เซ็นต์เดียวตอบไม่ได้ ตัวเลขความสม่ำเสมอบอกผู้ซื้อว่ามี 2 สิ่งที่แตกต่างกัน แต่ข้อมูลที่จัดกลุ่มใหม่จะบอกผู้ซื้อว่าเดือนใด ชุดสีใด หรือสถานีใดเป็นสาเหตุ และนี่คือสิ่งที่ทำให้สามารถแก้ไขความแตกต่างได้
ส่วน ความสม่ำเสมอด้านคุณภาพ อธิบายกรอบแนวคิด และส่วน การเปรียบเทียบเกณฑ์การยอมรับ อธิบายวิธีเปรียบเทียบผู้จัดจำหน่าย 2 รายอย่างตรงไปตรงมา
บริบทของตลาด: เหตุใดความสม่ำเสมอจึงยากกว่าราคาในที่นี้
ช่วงราคาที่เผยแพร่มีความหลากหลายจนทำให้วิธีวัดความสม่ำเสมอเพียงแบบเดียวใช้ได้ไม่สะดวก มี 28 รุ่น ครอบคลุมหน่วยกล้องที่ใช้เซ็นเซอร์ 8 MP และ 13 MP หน่วยเสียงที่มีเซลล์เดียวและ 2 เซลล์ในอัตราความจุ 55 mAh และ 90 mAh ต่อข้าง หน่วยกีฬาที่ใช้วิธีชาร์จต่างกัน และกลุ่มเล็ก ๆ ของรุ่นสำหรับเด็ก ผลผลิตเฉลี่ยข้ามทั้งสายการผลิตกล้องและสายการผลิตเสียง เป็นค่าเฉลี่ยของ 2 กระบวนการที่แตกต่างกัน และไม่บอกผู้ซื้ออะไรได้เลยเกี่ยวกับกระบวนการใดกระบวนการหนึ่ง
พื้นที่ของการตั้งค่าที่แตกต่างกันยิ่งขยายปัญหานี้ รุ่นกล้องหนึ่งมีเคสความจุ 900 mAh หรือ 1400 mAh อีกรุ่นหนึ่งมีเคสแบบพับได้ความจุ 1200 mAh อีก 2 รุ่นมีเคสที่ไม่ได้เผยแพร่ความจุ และอีกรุ่นไม่มีเคสเลย ตัวเลือกสีแตกต่างกันระหว่างรุ่น ขณะที่ขั้นตอนการประกอบ งานภาพบนบรรจุภัณฑ์ และการตรวจสอบด้านรูปลักษณ์เปลี่ยนแปลงตามชุดสี แต่อุปกรณ์อิเล็กทรอนิกส์ไม่เปลี่ยนแปลง การวัดความสม่ำเสมอที่ไม่ได้กำหนดขอบเขตให้ตรงกับการตั้งค่าจะให้ตัวเลขที่ถูกต้องในเชิงคณิตศาสตร์ แต่ไม่มีประโยชน์ในทางปฏิบัติ
คุณค่าของแต่ละการวัดเมื่อทราบรูปแบบความล้มเหลวแล้ว
ทุกการวัดในส่วนนี้จะเทียบกับค่ามาตรฐาน โดยค่ามาตรฐานคือข้อกำหนดที่เผยแพร่ จึงควรชี้แจงประเด็นนี้ก่อนพูดถึงทั้ง 4 แบบ เพราะข้อกำหนดที่เผยแพร่มีการกระจายตัวไม่สม่ำเสมอ ช่องว่างในข้อกำหนดดังกล่าวเป็นจุดที่ปัญหาความสม่ำเสมอซ่อนตัวได้นานที่สุด แผนภาพด้านล่างนับว่า ข้าม 28 รุ่น มีกี่รุ่นที่มีข้อมูลที่เผยแพร่สำหรับแต่ละช่อง
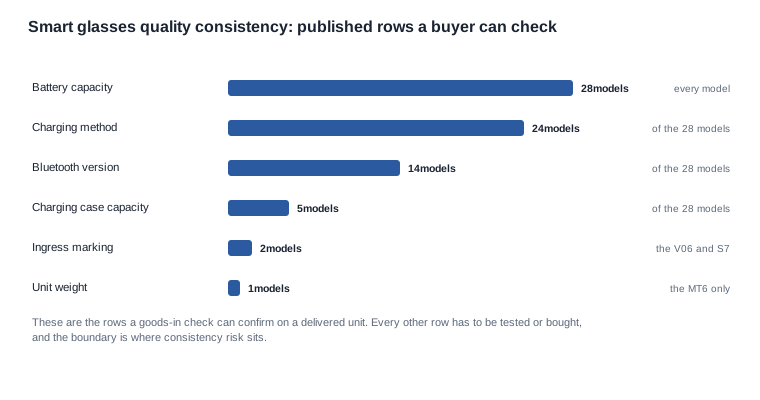
การกระจายตัวของข้อมูลมีผลต่อการดำเนินงานด้านความสม่ำเสมอในแง่เฉพาะ ข้อมูลฝั่งซ้ายคือรายการที่การตรวจรับสินค้าเข้าสามารถยืนยันได้จากล็อตสินค้าโดยไม่ต้องขอข้อมูลจากใคร ซึ่งหมายความว่าข้อผิดพลาดด้านการตั้งค่าหรือการสับสนบนสายบรรจุภัณฑ์จะถูกตรวจพบก่อนสินค้าถึงช่องทางจำหน่าย ข้อมูลฝั่งขวาคือรายการที่การเปลี่ยนชิ้นส่วนภายในระดับความจุเดียวกันไม่ทำให้สิ่งที่ผู้ซื้อมองเห็นเปลี่ยนแปลงไป และรายการเหล่านี้เป็นสาเหตุที่โครงการด้านความสม่ำเสมอมีค่าใช้จ่ายสูง เพราะการตรวจจับจะเกิดขึ้นในรูปแบบการคืนสินค้า ไม่ใช่การปฏิเสธรับสินค้าที่ประตู
อัตราข้อบกพร่องตามหมวดตรวจจับการเปลี่ยนแปลงอย่างฉับพลัน ไม่ใช่การเปลี่ยนแปลงแบบค่อยเป็นค่อยไป
อัตราข้อบกพร่องเป็นตัววัดที่ทุกคนถามถึงเป็นอันดับแรก และเป็นตัววัดที่อ่อนที่สุดในทั้งสี่ตัวเมื่อพิจารณาความสม่ำเสมอโดยเฉพาะ ตัววัดนี้คำนวณจากจำนวนหน่วยที่ผลิตและจำนวนหน่วยที่ล้มเหลว โดยจะพุ่งสูงอย่างฉับพลันเมื่อมีสิ่งใดเสีย และคงที่เมื่อมีชิ้นส่วนเปลี่ยนแปลงไปอย่างเงียบ ๆ
Drift คือความล้มเหลวที่ไม่ทำให้สิ่งใดเสียหายอย่างแท้จริง การเปลี่ยนเซลล์ภายในระดับความจุเดิมจะไม่กระทบแถวข้อกำหนดแต่อย่างใด ความจุแบตเตอรี่ที่ประกาศไว้ ระยะเวลาใช้งานที่ประกาศไว้ เวลาชาร์จที่ประกาศไว้ และวิธีการชาร์จที่ประกาศไว้ ยังคงอธิบายผลิตภัณฑ์ได้อย่างถูกต้อง เพราะแคตตาล็อกอธิบายผลิตภัณฑ์ ไม่ใช่ล็อตเซลล์เฉพาะในรอบการผลิตนั้น ๆ หน่วยนี้ผ่านการทดสอบการทำงานทุกรายการ แต่ใช้งานได้สั้นกว่าหน่วยก่อนหน้าด้วยระยะห่างที่มีเพียงช่องทางขายเท่านั้นที่จะสังเกตได้ อัตราข้อบกพร่องจะไม่สามารถบันทึกสิ่งนี้ได้ เพราะไม่มีสิ่งใดล้มเหลว
ตัววัดนี้ยังคุ้มค่าที่จะมีไว้ เพราะเป็นสัญญาณที่เร็วที่สุดที่หาได้ และบอกผู้ซื้อว่าควรใช้ตัววัดอีกสามตัวเพื่อตรวจสอบส่วนใด โดยข้อจำกัดคือเป็นตัวชี้นำของการเสียหายแบบ lagging ไม่ใช่ตัวชี้นำของการเปลี่ยนแปลง
อัตราผ่านครั้งแรกแยกตามสถานีคือตัววัดที่ช่วยวินิจฉัยได้ดีที่สุด
อัตราผ่านแยกตามสถานีเมื่อติดตามอย่างต่อเนื่องเป็นตัววัดที่ระบุความไม่เสถียรได้จริง ตัววัดนี้เปลี่ยนแปลงก่อนจำนวนการคืนสินค้า เพราะมันเปลี่ยนแปลง ณ จุดที่ความเปลี่ยนแปลงถูกสร้างขึ้น ไม่ใช่ ณ จุดที่ความเปลี่ยนแปลงปรากฏให้เห็นในช่องทางขาย
ควรติดตามแยกตามสถานีแทนการใช้ตัวเลขรวมเพียงค่าเดียว และควรติดตามเฉพาะค่าประกอบแบบเดิมเท่านั้น ค่าเฉลี่ยของหน่วยที่มีกล้องและหน่วยที่มีเฉพาะเสียงเป็นค่าเฉลี่ยของกระบวนการผลิตสองแบบที่แตกต่างกัน ดังที่กล่าวไว้ข้างต้น ส่วนค่าเฉลี่ยของหน่วยที่มีกล้องพร้อมเคสและหน่วยที่มีกล้องโดยไม่มีเคส เป็นค่าเฉลี่ยของกระบวนการบรรจุภัณฑ์สองแบบที่แตกต่างกัน นอกจากนี้ อัตราผ่านตามสถานียังเป็นตัววัดที่สนับสนุนการดำเนินการแก้ไขได้โดยตรงที่สุด เพราะระบุขั้นตอนที่ความเปลี่ยนแปลงถูกสร้างขึ้น
ข้อจำกัดในทางปฏิบัติคือตัววัดนี้ต้องการให้ผู้จัดจำหน่ายเก็บและเปิดเผยบันทึกข้อมูลระดับสถานี ผู้ซื้อที่ต้องการใช้ตัววัดนี้จึงต้องขอในระหว่างการเจรจาสัญญา เพราะการจัดหาย้อนหลังนั้นยากกว่าการได้ตัวเลขรวมอย่างมาก
การคืนสินค้าแยกตามเดือนการผลิตช่วยจับการเปลี่ยนแปลงที่เกิดขึ้นช้า ๆ
การคืนสินค้าเป็นตัววัดที่มีความหน่วงในการตอบสนองนานที่สุดและครอบคลุมดีที่สุด เพราะรวมความล้มเหลวที่โรงงานมองไม่เห็น ได้แก่ ความไม่พอดีในการสวมใส่ ปัญหาการเชื่อมต่อที่เกิดขึ้นเฉพาะในการใช้งานปกติ และความแตกต่างด้านรูปลักษณ์ที่การตรวจสอบที่สถานีรองรับได้
การจัดกลุ่มตามเดือนที่ผลิตหน่วยสินค้า แทนที่จะเป็นเดือนที่ส่งคืนสินค้า เป็นสิ่งที่เปลี่ยนตัววัดนี้จากการนับจำนวนข้อร้องเรียนให้เป็นสัญญาณของความสม่ำเสมอ เมื่อจัดกลุ่มใหม่ ตัวเลขจะแสดงให้เห็นว่าคำสั่งซื้อครั้งที่สามแตกต่างจากครั้งแรกหรือไม่ ซึ่งเป็นคำถามที่สำคัญเมื่อโครงการดำเนินไปแล้ว 12 เดือน อัตราการคืนสินค้าที่คงที่รายเดือนเมื่ออิงตามวันที่คืนสินค้า ยังอาจซ่อนการเพิ่มขึ้นอย่างต่อเนื่องทุกเดือนไว้ เพราะสินค้าที่คืนในเดือนที่เก้าถูกผลิตขึ้นในเดือนที่หก
ข้อกำหนดที่เกิดขึ้นกับผู้ซื้อคือต้องมีความสัมพันธ์ที่ตรวจสอบย้อนกลับได้ระหว่างหน่วยที่ถูกคืนกับรอบการผลิตที่ผลิตหน่วยนั้น โดยไม่มีความสัมพันธ์ดังกล่าว ข้อมูลจะไม่สามารถจัดกลุ่มใหม่ได้เลย ผู้ซื้อจึงต้องสร้างความสัมพันธ์นี้ก่อนโครงการเริ่มขึ้น แทนที่จะค้นพบช่องว่างเมื่อข้อโต้แย้งครั้งแรกมาถึง
อัตราการคืนสินค้าแยกตามสีช่วยจับสิ่งที่ตัววัดอื่นพลาด
สีผลิตภัณฑ์เป็นตัวแทนที่ดีผิดปกติในหมวดนี้ เพราะขั้นตอนการประกอบ ภาพประกอบบนบรรจุภัณฑ์ และการตรวจสอบด้านรูปลักษณ์เปลี่ยนแปลงตามสี ขณะที่ชิ้นส่วนอิเล็กทรอนิกส์ไม่เปลี่ยนแปลง สีที่มีอัตราการคืนสินค้าสูงกว่าจึงชี้ไปที่ความแตกต่างด้านการประกอบหรือภาพประกอบบนบรรจุภัณฑ์ แทนที่จะเป็นความแตกต่างของชิ้นส่วน
นี่ยังเป็นตัววัดที่ทำให้โรงงานประหลาดใจบ่อยที่สุด เพราะไม่เคยถูกติดตามมาก่อน การแยกการคืนสินค้าตามสีจากข้อมูลที่มีอยู่แล้วไม่มีค่าใช้จ่ายและสามารถทำย้อนหลังได้ จึงเป็นการตรวจสอบความสม่ำเสมอที่เร็วที่สุดสำหรับผู้ซื้อที่มีข้อมูลช่องทางขายอยู่แล้ว ช่วงสีที่ประกาศไว้ทำให้ตัววัดนี้มีความละเอียดมากกว่าหมวดสินค้าส่วนใหญ่ เพราะมีหลายรุ่นที่ประกาศข้อมูลพร้อมตัวเลือกสีสามหรือสี่สี และสามารถแยกแยะความแตกต่างของแต่ละสีได้จากข้อมูลการคืนสินค้า
การแยกข้อมูลอีกแบบที่ควรเพิ่ม: สัปดาห์การผลิตแทนเดือนคำสั่งซื้อ
หากมีข้อมูล การแยกข้อมูลอีกแบบที่ควรเพิ่มคือการจัดกลุ่มการคืนสินค้าตามสัปดาห์การผลิตแทนเดือนคำสั่งซื้อ เดือนคำสั่งซื้อมีความละเอียดต่ำและจะซ่อนการเปลี่ยนแปลงที่เริ่มและสิ้นสุดภายในการส่งมอบสองชุด สัปดาห์การผลิตมีความละเอียดสูงกว่า และรูปแบบที่ปรากฏ เช่น กลุ่มการคืนสินค้าทั้งหมดที่ย้อนกลับไปหาสองสัปดาห์ติดต่อกัน มักจะชี้ไปที่ล็อตวัสดุเฉพาะหรือกะเปลี่ยนเวราเฉพาะ แทนที่จะเป็นปัญหาด้านการออกแบบ
นี่คือจุดที่เปลี่ยนข้อสังเกตทั่วไปให้กลายเป็นสิ่งที่ดำเนินการได้ เพราะกลุ่มข้อมูลที่เกิดขึ้นภายในสองสัปดาห์มีสาเหตุที่สามารถค้นหาได้ ขั้นตอนนี้ต้องอาศัยความสามารถในการตรวจสอบย้อนรอยการผลิตตามที่อธิบายไว้ข้างต้น และนี่ก็เป็นเหตุผลที่การเก็บตัวอย่างการผลิตจากแต่ละรอบการผลิตมีความสำคัญในฐานะหลักฐาน มิใช่เพียงพิธีการ
การตรวจสอบข้อกล่าวอ้างด้านความสม่ำเสมอก่อนนำไปใช้
ขั้นตอนในการตรวจสอบว่าตัวเลขความสม่ำเสมอถูกจัดทำขึ้นอย่างไร
ข้อกล่าวอ้างด้านความสม่ำเสมอเป็นข้อกล่าวอ้างเกี่ยวกับประชากรทั้งหมด ดังนั้น การตรวจสอบจึงหมายถึงการตรวจสอบวิธีจัดทำตัวเลข ไม่ใช่การตรวจสอบตัวเลขเอง แต่ละขั้นตอนด้านล่างมีเกณฑ์การดำเนินการเสร็จสิ้น ได้แก่ เอกสาร ผู้รับผิดชอบที่ระบุชื่อ หรือชิ้นงานที่เก็บไว้
- ขอตัวส่วน ขนาดตัวอย่าง และวิธีตรวจสอบที่อยู่เบื้องหลังตัวเลขทุกชุด หากไม่มีข้อมูลทั้งสามรายการนี้ ผู้ซื้อจะไม่สามารถตรวจสอบเปอร์เซ็นต์ได้ และจึงไม่สามารถใช้เป็นหลักฐานได้ นี่คือคำถามที่สำคัญที่สุดในการพูดคุยเกี่ยวกับความสม่ำเสมอ
- ถามว่าข้อมูลถูกจัดกลุ่มอย่างไร การจัดกลุ่มข้อมูลการส่งคืนตามวันที่ส่งคืนหรือวันที่ผลิตจะเปลี่ยนความหมายของตัวเลขไปอย่างสิ้นเชิง และความแตกต่างระหว่างสองแนวทางนี้มักเป็นทั้งหมดของข้อค้นพบ
- ตรวจสอบขอบเขตของการกำหนดค่า การวัดครอบคลุมการผลิตเพียงชุดเดียวหรือค่าเฉลี่ยของหลายชุด จะกำหนดว่าตัวเลขนั้นสื่อความหมายที่ดำเนินการได้หรือไม่
- ถามว่ามีการบันทึกการเปลี่ยนแปลงใดบ้าง โรงงานที่ติดตามการเปลี่ยนวัสดุ การแก้ไขงานออกแบบ และการเปลี่ยนแปลงเฟิร์มแวร์ สามารถถูกถามได้ว่าเหตุใดค่าการวัดจึงเคลื่อนไป ส่วนโรงงานที่ไม่ติดตามสิ่งเหล่านี้ สามารถรายงานได้เพียงว่าไม่ทราบสาเหตุ
- ยืนยันแนวทางการเก็บรักษาหลักฐาน ตัวอย่างการผลิตที่เก็บไว้แยกตามแต่ละรอบการผลิต และงานออกแบบฉบับลงนามที่เก็บไว้ในแฟ้มของรอบการผลิต เป็นสองชิ้นงานที่ทำให้สามารถข้อสรุปข้อพิพาทในภายหลังได้ และทั้งสองสิ่งนี้ต้องตัดสินใจก่อนการผลิตรอบแรก ไม่ใช่หลังจากนั้น
คำถามที่ควรถามเกี่ยวกับหลักฐานด้านความสม่ำเสมอ
- วิธีตรวจสอบเบื้องหลังผลการตรวจสอบคืออะไร และขนาดตัวอย่างเท่าใด
- ข้อมูลถูกจัดกลุ่มตามเดือนที่ผลิตหรือเดือนที่ส่งคืน
- การวัดทำกับการกำหนดค่าหนึ่งชุด หรือทำกับทั้งช่วงผลิตภัณฑ์
- มีการบันทึกการเปลี่ยนแปลงกระบวนการใดบ้าง และเก็บไว้ที่ใด
- มีการเก็บตัวอย่างการผลิตแยกตามแต่ละรอบการผลิตหรือไม่ และเก็บไว้นานเท่าใด
- งานออกแบบฉบับลงนามถูกเก็บไว้ในแฟ้มของรอบการผลิตหรือไม่
- มีการเปลี่ยนวัสดุส่วนประกอบใดได้รับอนุมัติหลังจากการผลิตรอบแรกบ้าง และใครเป็นผู้ลงนาม
กรณีตัวอย่าง แสดงให้เห็นแนวโน้มที่พบล่าช้าไปสี่เดือน และสิ่งที่อาจตรวจจับได้หากพบเร็วขึ้น ขณะที่บทความเรื่องข้อผิดพลาดที่พบบ่อย ครอบคลุมข้อผิดพลาดที่ทำให้การส่งมอบต้องหยุดกลางคัน
วิธีเปรียบเทียบข้อกล่าวอ้างด้านความสม่ำเสมอของผู้จัดจำหน่ายสองราย
การเปรียบเทียบผู้จัดจำหน่ายสองรายในแง่ความสม่ำเสมอ ต้องคงปัจจัยสามส่วนให้เหมือนเดิม ได้แก่ การกำหนดค่า วิธีการวัด และการจัดกลุ่มข้อมูล อัตราข้อบกพร่องจากผู้จัดจำหน่ายหนึ่งรายและผลผลิตครั้งแรกที่ผ่านการตรวจสอบจากอีกรายไม่สามารถนำมาเปรียบเทียบกันได้ และอัตราข้อบกพร่องที่คำนวณจากนิยามข้อบกพร่องที่แตกต่างกันก็ไม่สามารถเปรียบเทียบกันได้เช่นกัน
เมื่อไม่สามารถเปรียบเทียบตัวเลขระหว่างผู้จัดจำหน่ายสองราย การเปรียบเทียบที่เป็นประโยชน์กว่าคือการเปรียบเทียบหลักฐานที่พวกเขายินมีเก็บไว้ ผู้จัดจำหน่ายที่เก็บตัวอย่างการผลิต บันทึกการเปลี่ยนวัสดุพร้อมการลงนามเป็นลายลักษณ์อักษร เก็บบันทึกการดำเนินการแก้ไข และจัดเก็บงานออกแบบฉบับลงนาม ได้สาธิตให้เห็นถึงกระบวนการที่ถูกต้อง การไม่มีตัวเลขจึงกลายเป็นเรื่องการเปิดเผยข้อมูล มิใช่เรื่องขีดจำกัดด้านความสามารถ ในทางกลับกัน ผู้จัดจำหน่ายที่ยอมให้เปอร์เซ็นต์แต่ไม่ยอมเปิดเผยวิธีการ ได้สาธิตให้เห็นในทิศตรงข้าม
มาตรการควบคุมที่คุ้มครองตัวเลขความสม่ำเสมอเมื่อโครงการเริ่มดำเนินการแล้ว
มาตรการควบคุมที่ต้องตกลงก่อนการผลิตรอบแรก
ความสม่ำเสมอไม่ได้รับการคุ้มครองด้วยตัวเลำ แต่ได้รับการคุ้มครองด้วยมาตรการควบคุมที่จัดเตรียมไว้ก่อนการผลิตรอบแรก ตารางด้านล่างคือรายการดังกล่าว และจังหวะเวลาเป็นสิ่งสำคัญ ทุกรายการในตารางมีต้นทุนต่ำในสัปดาห์แรก แต่มีต้นทุนสูงในเดือนที่หก
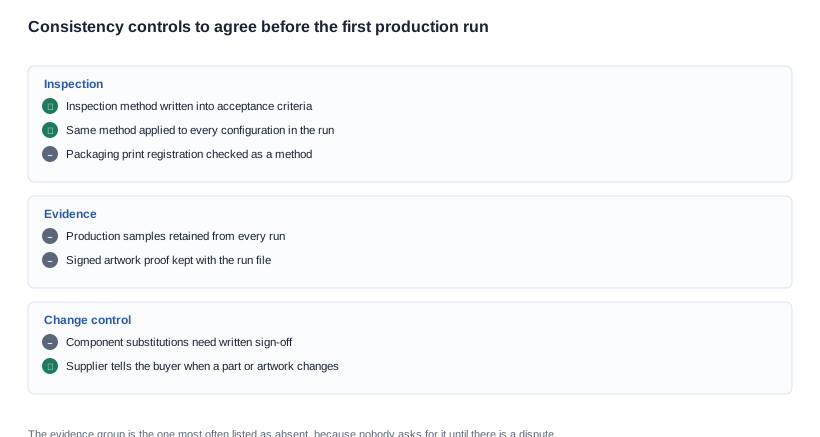
สามกลุ่มนี้แตกต่างกันในแง่ประเภท กลุ่มการตรวจสอบประกอบด้วยชุดของการตัดสินใจเกี่ยวกับวิธีดำเนินการตรวจสอบ จึงตกลงกันได้โดยไม่มีต้นทุน เพราะเพียงกำหนดให้ทุกฝ่ายจดบันทึกสิ่งที่ตนทำอยู่แล้ว กลุ่มหลักฐานเกี่ยวกับชิ้นงานที่ต้องเก็บรักษาไว้ ซึ่งมีต้นทุนเล็กน้อยในแต่ละรอบการผลิต และเป็นความแตกต่างระหว่างข้อพิพาทที่ข้อสรุปได้กับข้อพิพาทที่ข้อสรุปไม่ได้ กลุ่มการควบคุมการเปลี่ยนแปลงมีคุณค่าที่สูงที่สุดและพบได้น้อยที่สุด เพราะการเปลี่ยนเซลล์ที่มีความจุเท่ากันจะเปลี่ยนหน่วยผลิตภัณฑ์โดยไม่เปลี่ยนแถวข้อมูลที่เผยแพร่ใด ๆ มีเพียงกระบวนการควบคุมการเปลี่ยนแปลงเท่านั้นที่จะตรวจจับได้
จุดที่โครงการด้านความสม่ำเสมอล่มสลาย
ค่าเฉลี่ยที่ซ่อนกระบวนการสองแบบ ตัวเลขผลผลิตที่ผ่านการตรวจสอบซึ่งคำนวณจากทั้งชุดกล้องและชุดเสียงถูกรายงานเป็นตัวเลขเดียว และเคลื่อนไปจากสาเหตุที่ไม่เกี่ยวข้องกับชุดการผลิตใดเลย วิธีแก้ไขคือกำหนดขอบเขตของการวัดให้ตรงกับการกำหนดค่าก่อนรายงาน ไม่ใช่หลังจากมีการตั้งคำถาม
การส่งคืนที่ตามรอยกลับไปยังการผลิตไม่ได้ หากไม่มีความเชื่อมโยงระหว่างชิ้นที่ถูกส่งคืนกับการผลิตที่สร้างชิ้นนั้น ก็ไม่สามารถจัดกลุ่มผลวิเคราะห์ใหม่เพื่อระบุแนวโน้มการเบี่ยงเบนได้ ผู้ซื้อจึงเหลือเพียงจำนวนข้อร้องเรียน ไม่ใช่สัญญาณที่นำไปใช้ได้ ทางแก้ไขคือการกำหนดความสามารถในการติดตามการผลิตตั้งแต่เริ่มต้นโครงการ
ข้อกำหนดที่ไม่เปลี่ยนแปลง แถวข้อมูลที่เผยแพร่อธิบายถึงผลิตภัณฑ์ การเปลี่ยนชิ้นส่วนภายในระดับความจุเดียวกันจะไม่กระทบแถวข้อมูลที่เผยแพร่แต่ละแถว ดังนั้นสิ่งใดที่สร้างขึ้นจากข้อมูลเหล่านั้นจึงไม่สามารถตรวจจับการเปลี่ยนแปลงได้ และการตรวจจับจะมาถึงในรูปของการส่งคืน ทางแก้ไขคือการลงนามรับรองการเปลี่ยนชิ้นส่วน ซึ่งเป็นเพียงมาตรการเดียวในรายการนี้ที่ป้องกันความเสี่ยงที่เกิดขึ้นซ้ำ ไม่ใช่แค่บันทึกความเสี่ยงที่เกิดขึ้นแล้ว
งานภาพที่เบี่ยงเบน ความคลาดเคลื่อนของการจัดแท่นพิมพ์ สี และวัสดุพิมพ์เป็นข้อบกพร่องที่ลูกค้าถ่ายภาพและรายงานมากที่สุด อีกทั้งยังตรวจสอบย้อนกลับได้ง่ายที่สุด เพราะความเบี่ยงเบนปรากฏได้ในตัวชิ้นงาน ส่วนหลักฐานอยู่ในไฟล์ ทางแก้ไขคือการเก็บตัวอย่างก่อนการผลิตที่ลงนามแล้วไว้คู่กับไฟล์การผลิต
สิ่งที่การเจรจาเรื่องความสม่ำเสมอสามารถแลกเปลี่ยนได้และไม่สามารถ
ส่วนที่คุ้มค่าแก่การเจรจา
มาตรการควบคุมความสม่ำเสมอมักถูกตกลงกันอย่างไม่เต็มใจ เพราะแต่ละมาตรการสร้างต้นทุนให้โรงงาน และผู้ซื้อไม่เห็นผลลัพธ์ทันที มีสามมาตรการที่ควรเร่งเจรจา เหตุผลคือต้นทุนของแต่ละมาตรการลดลงเมื่อปริมาณการผลิตเพิ่มขึ้น ขณะที่ความเสี่ยงที่มาตรการเหล่านั้นกำจัดออกไปไม่ลดลง
มาตรการแรกคือบันทึกการดำเนินการแก้ไข โรงงานใช้เวลาช่วงบ่ายหนึ่งเพื่อเริ่มบันทึก และไม่มีค่าใช้จ่ายในการบำรุงรักษา นี่เป็นรายการเดียวในรายการนี้ที่เปลี่ยนข้อค้นพบที่เกิดขึ้นซ้ำให้เป็นเรื่องที่ปิดได้ โรงงานที่มีบันทึกสามารถแสดงให้ผู้ซื้อเห็นว่าปัญหาเดิมไม่เกิดขึ้นซ้ำ ส่วนโรงงานที่ไม่มีบันทึกเพียงยืนยันได้ว่าปัญหานั้นไม่เกิดขึ้นซ้ำเท่านั้น
มาตรการที่สองคือการเก็บตัวอย่างการผลิต ตัวอย่างผลิตภัณฑ์สำเร็จรูปสองชิ้นต่อหนึ่งรอบการผลิตเป็นต้นทุนเล็กน้อยที่เปลี่ยนแปลงตามจำนวนรอบการผลิต และเป็นความแตกต่างระหว่างข้ออ้างเรื่องความสม่ำเสมอที่ตรวจสอบได้กับข้ออ้างที่เพียงประกาศออกไปเท่านั้น หากผู้ซื้อมีความสัมพันธ์กับช่องทางที่มีข้อโต้แย้งเรื่องการส่งคืนบ่อยครั้ง รายการนี้มักเป็นรายการที่ให้ผลตอบแทนการเจรจาสูงที่สุด
มาตรการที่สามคือวิธีการตรวจรับ โดยเฉพาะวิธีตรวจการจัดแท่นงานพิมพ์บนบรรจุภัณฑ์ ไม่ต้องใช้อุปกรณ์หรือเพิ่มขั้นตอนกระบวนการใหม่ เพียงตัดสินใจว่าจะตรวจอย่างไรและใครเป็นผู้ตรวจ นี่เป็นมาตรการควบคุมที่มีต้นทุนต่ำที่สุด และแก้ไขข้อบกพร่องที่ลูกค้ารายงานมากที่สุด
ส่วนที่ไม่คุ้มค่าแก่การโต้แย้ง
ระบบตรวจรายชิ้นที่เกินข้อกำหนดของหมวดสินค้านี้มีต้นทุนสูง และจากหลักฐานเรื่องการเบี่ยงเบน ยังมีประสิทธิผลน้อยกว่าการวัดสี่รายการข้างต้น ผู้จัดจำหน่ายที่เพิ่มขั้นตอนการตรวจที่หนักกว่าเดิมไม่ได้แน่นอนว่าความสม่ำเสมอจะดีขึ้น แต่แน่นอนว่าเพิ่มต้นทุนขึ้น แนวทางการแลกเปลี่ยนที่ดีกว่าโดยทั่วไปคือคงมาตรฐานเดิมไว้ แล้วปรับปรุงความสามารถในการติดตาม เพื่อให้เมื่อปัญหาเกิดขึ้นจริง สามารถค้นหาและปิดปัญหาได้
เปอร์เซ็นต์ความสม่ำเสมอที่รับประกันก็ไม่คุ้มค่าแก่การเจรจาเช่นกัน และนี่เป็นประเด็นที่ควรชี้แจงผู้ซื้อซึ่งคิดว่าควรมีการรับประกันเช่นนี้ การรับประกันตัวเลขที่ผู้จัดจำหน่ายไม่สามารถตรวจสอบกับวิธีการที่ผู้ซื้อยังไม่ได้ตกลงไว้ เป็นเพียงคำสัญญาที่ไม่มีการวัดรองรับ สิ่งที่วัดได้แทนคือข้อความที่ระบุวิธีการตรวจ เกณฑ์การตรวจรับ ระยะเวลาจัดเก็บ และพันธกรณีในการดำเนินการแก้ไข ซึ่งให้การคุ้มครองมากกว่าเปอร์เซ็นต์ เพราะบังคับใช้ได้ตามมาตรฐานที่กำหนดชัดเจน
ข้อความที่ทำให้ทั้งหมดบังคับใช้ได้
ข้อความที่ควรมีในคำสั่งซื้อไม่ใช่ตัวเลข แต่เป็นพันธกรณีเกี่ยวกับวิธีการ ตัวอย่าง และระยะเวลาตอบสนอง ได้แก่ วิธีการตรวจที่ใช้กับแต่ละการจัดการสินค้าในแต่ละรอบการผลิต การเก็บตัวอย่างการผลิตจากแต่ละรอบ การแจ้งเตือนก่อนใช้ชิ้นส่วนทดแทนหรือมีการเปลี่ยนแปลงงานภาพ และการดำเนินการแก้ไขที่กำหนดไว้สำหรับข้อค้นพบใด ๆ ที่เกินเกณฑ์การตรวจรับที่ตกลงไว้ ข้อความนี้มีค่ามากกว่าตัวเลขที่เผยแพร่ทุกชุด เพราะเป็นสิ่งที่ผู้ซื้อสามารถอ้างอิงได้จริงเมื่อช่องทางเริ่มร้องเรียน
ขอบเขตของสิ่งที่เราเผยแพร่เกี่ยวกับความสม่ำเสมอด้านคุณภาพของแว่นตาอัจฉริยะ
สิ่งที่เราไม่เผยแพร่และเหตุผล
เราไม่เผยแพร่อัตราข้อบกพร่อง ตัวเลขผลผลิต หรือเปอร์เซ็นต์ความสม่ำเสมอ และทั้งหมดนี้ ไม่ได้เผยแพร่ ในเอกสารของเรา ไม่ใช่เพราะไม่ได้ดำเนินงานดังกล่าว แต่เพราะเปอร์เซ็นต์ที่ไม่มีตัวส่วน ขนาดตัวอย่าง และวิธีการตรวจรองรับนั้นไม่สามารถให้ผู้ซื้อตรวจสอบได้ จึงไม่สามารถพึ่งพาได้ การเผยแพร่ตัวเลขเช่นนั้นจะสร้างค่าที่ดูเหมือนเป็นการรับประกัน แต่ทำหน้าที่เป็นการรับประกันไม่ได้ ผู้ซื้อที่สร้างข้ออ้างจากตัวเลขดังกล่าวจะพบข้อผิดพลาดที่ช่องทาง ไม่ใช่ในไฟล์
เรายังไม่เผยแพร่น้ำหนักของกรอบแว่นสำหรับโมเดลส่วนใหญ่ และเราต้องการบอกผู้ซื้อความจริงมากกว่าอ้างตัวเลขทั่วไปที่พวกเขาตรวจสอบไม่ได้ ข้อมูลที่เผยแพร่และมีอยู่จริง ได้แก่ ข้อมูลจำเพาะ เช่น ความจุแบตเตอรี่ ระยะเวลาการใช้งาน เวลาชาร์จ วิธีการชาร์จ เวอร์ชัน Bluetooth ในกรณีที่แคตตาล็อกระบุไว้ ความจุของกล่องชาร์จในกรณีที่มีการระบุไว้ ระดับการป้องกันน้ำและฝุ่นของ V06 และ S7 รวมถึงน้ำหนัก 158 g ของตัวแว่นตา MT6 รวมเซลล์และกล้อง แต่ไม่รวมกล่องพับ
วิธีตรวจสอบ ตัวอย่างที่เก็บไว้ และต้นฉบับงานออกแบบ
เราจะตกลงวิธีตรวจสอบและเกณฑ์การยอมรับกับผู้ซื้อก่อนการผลิต เก็บตัวอย่างจากแต่ละรอบการผลิต เก็บต้นฉบับงานออกแบบที่ลงนามแล้วไว้ในไฟล์ของรอบการผลิต และแจ้งผู้ซื้อเมื่อมีการเปลี่ยนแปลงชิ้นส่วนหรือเวอร์ชันของงานออกแบบ เพราะสิ่งเหล่านี้เป็นปัจจัยที่ส่งผลต่อสัญญาณความสม่ำเสมอจริง ไม่ว่าตัวเลขดังกล่าวจะเผยแพร่หรือไม่ก็ตาม เราจะระบุอย่างชัดเจนว่าการวัดทั้งสี่แบบใดที่เราสามารถดำเนินการได้สำหรับการกำหนดค่าดังกล่าว และแบบใดที่ต้องใช้ข้อมูลจากช่องทางของผู้ซื้อเอง
การกำหนดค่า ปริมาณ และตลาดปลายทาง
กรุณาส่งโมเดล การกำหนดค่า ปริมาณ และตลาดปลายทาง แล้วเราจะแจ้งว่าการวัดทั้งสี่แบบใดสามารถผลิตได้สำหรับการผลิตครั้งนั้น เกณฑ์การยอมรับจำเป็นต้องระบุอะไรบ้าง และความเสี่ยงด้านความสม่ำเสมอใดที่อยู่นอกสิ่งที่โรงงานสามารถควบคุมได้
กรุณาส่งการกำหนดค่าและปริมาณ แล้วเราจะระบุว่าการวัดความสม่ำเสมอแบบใดเหมาะกับการผลิตครั้งนั้น และความเสี่ยงใดตกอยู่กับช่องทางจำหน่าย


