
Die Qualitätskontrolle von Gestellen versagt auf eine spezifische und vorhersehbare Weise: Das Regime erfasst jeden Fehler, den die Produktionslinie erkennen kann, und übersieht diejenigen, die erst nach Monaten auftreten. Eine Kameraplattform kann am Ende der Fertigungslinie Funktion für Funktion geprüft werden, weil der Ausfall einer Kamera sofort und sichtbar ist. Ein Gestell verhält sich anders. Seine Fehler treten langsam auf, summieren sich und werden durch Material- und Prozessentscheidungen bestimmt, die Wochen vor der Montage der Einheit getroffen wurden. Die praktische Frage für Käufer lautet daher nicht „Wie wird ein Gestell geprüft?“, sondern „Welche Entscheidungen hat das Prüfregime bereits für mich getroffen, und welche habe ich der Meinung des Werks überlassen?“.
Die Antwort ist ein fünfstufiges Regime, das im Voraus schriftlich festgelegt werden muss, wobei die Abnahmekriterien vom Käufer und nicht aus dem Katalog übernommen werden. Darum geht es in diesem Artikel. Wenn Sie Gestellmaterialien für ein Markenprogramm beschaffen, müssen die folgenden Kriterien bereits vor der Fertigung des ersten Artikels vorliegen. Kann ein Lieferant sie nicht vorlegen, ist dies ein Befund zu seinem Prozess und nicht zu seiner Vertriebskunst.
Materialien der Smart-Brillenfassungen: Fünf Prüfstufen und die entscheidende Phase
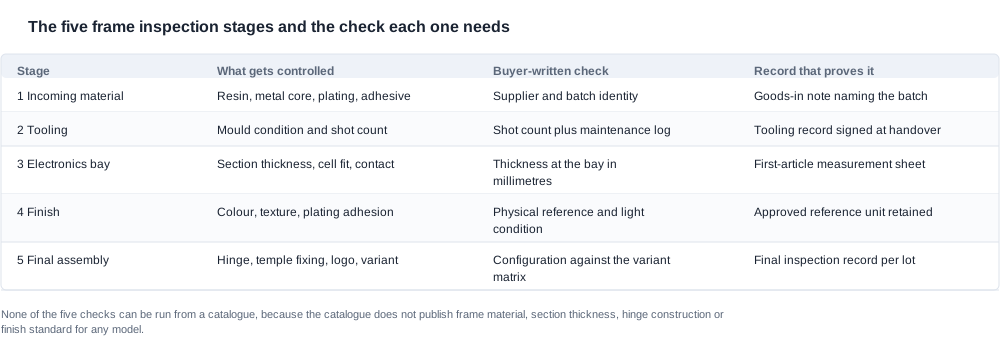
Die Stufen laufen in einer festen Reihenfolge, und jede erfasst eine Fehlerklasse, die die nächste nicht abdecken kann.
Stufe eins ist die Wareneingangskontrolle. Harz, Metallkern, Beschichtung, Klebstoffe und Bügelendstücke treffen getrennt ein und werden zu einem Baugruppensatz konsolidiert. Nur in dieser Stufe bleibt eine Substitution unsichtbar: Ein Material mit falscher Weichmacherdosierung sieht auf der Werkbank identisch zum korrekten aus, und der Unterschied zeigt sich nach einer Saison in feuchter Umgebung als Bügel, der sich in seinem eigenen Scharnier bewegt. Die entscheidende Prüfung ist keine Sichtprüfung, sondern eine dokumentierte Identität – welcher Lieferant, welche Charge, welches Wareneingangszertifikat –, verknüpft mit der Chargennummer, die die fertigen Einheiten tragen.
Stufe zwei ist das Werkzeug. Eine Form trägt eine Schusszahl, einen Zustand und eine Wartungshistorie, und alle drei sind im Fertigprodukt unsichtbar. Eine Form, die ihre nutzbare Lebensdauer überschritten hat, erzeugt Teile, die untereinander maßlich konsistent, absolut betrachtet jedoch falsch sind – die denkbar schlechteste Kombination, weil die Linie dies nicht erkennen kann. Die Werkzeuganforderungen, die wir erwarten, sind auf der Seite OEM-Werkzeuganforderungen aufgeführt; für die Qualitätsdiskussion ist entscheidend, dass Schusszahl und Wartungsprotokoll Teil des Abnahmenprotokolls sind und nicht bloß zur Werksverwaltung gehören.
Stufe drei ist die Elektronikzone. Der Bügel muss eine Zelle, eine Platine, einen Ladekontakt und bei Kameramodellen ein optisches Modul aufnehmen. Die Wandstärke in diesem Bereich ist die Kennzahl, die das Material mit der elektrischen Konstruktion verbindet: Zu dünn und die Zelle verbiegt sich im Betrieb, zu dick und der Bügel verliert seinen Tragekomfort. Es ist die einzige Gestelldimension, die tatsächlich technische und nicht nur präferenzielle Relevanz hat, und zugleich diejenige, die am häufigsten schriftlich festgelegt wird.
Stufe vier ist die Oberflächenbehandlung. Farbe, Textur, Glanzgrad und Haftfestigkeit der Beschichtung werden hier beurteilt – anhand eines Standards oder einer Meinung, wenn kein Standard schriftlich festgelegt wurde. Matte, glänzende und Soft-Touch-Oberflächen erfordern jeweils eine andere Prüfmethode. Die kosmetischen Abweichungen, die zur Ablehnung des Erstartikels führen, stammen fast immer aus einem Standard, der mündlich vereinbart wurde.
Stufe fünf ist die Endmontage. Scharnier, Bügelbefestigung, Logo, Ausrichtung, Ports- beziehungsweise Kontaktabdeckung und die Konfiguration in der Verpackung. Hier wird ein Variantenfehler am ehesten übersehen, weil eine Einheit perfekt montiert und anschließend in die falsche Konfiguration verpackt werden kann. Gleichzeitig ist dies die Stufe, auf der das Gestell aufhört, eine Baugruppe zu sein, und zum Produkt wird. Deshalb zieht sie die meiste Prüfaufmerksamkeit auf sich, obwohl ihr analytischer Wert am geringsten ist.
Was unser Katalog veröffentlicht und was das für einen Prüfplan bedeutet
Hier liegt der unangenehme Teil dieser Kategorie, der deutlich ausgesprochen wird, damit Sie Ihre Planung darauf abstimmen können. Unser Katalog veröffentlicht für kein Modell die Materialzusammensetzung des Gestells, das Bügelmaterial oder das Glasmaterial. Er veröffentlicht für kein Modell die Gestelldimensionen, die Bügellänge oder den Bügelswung. Er veröffentlicht für kein Modell die Scharnierkonstruktion, die Wandstärke oder den Oberflächenstandard.
Veröffentlicht wird wenig, aber das Wesentliche. Für das gesamte Sortiment gibt es nur ein Gewicht für eine vollständige Einheit: die KI-Kamerabrille MT6 mit 158 g. Diese Angabe bezieht sich auf die Brilleneinheit einschließlich der 265-mAh-Zelle und der Kamera, jedoch ohne das faltbare 1200-mAh-Ladecase. Zwei Kamera-Sportplattformen, die V06 und die S7, weisen die Kennzeichnung IP54 auf. Eine Scharnierarchitektur ist nur bei wenigen Modellen zu finden: Die G07 verfügt über einen ultradünnen, abnehmbaren Bügel, die V03 Pro über flexible Bügel, und sowohl die V06 als auch die S7 über einen abnehmbaren Innenrahmen. Für die V03 Pro sind drei Farboptionen und für die V06 vier aufgeführt. Die Ladezeit wird für das gesamte Sortiment angegeben. Bei den von uns bearbeiteten Zertifizierungen handelt es sich um die Designpatente auf der Exportzertifizierungsseite; an welcher Stelle im Katalog auf Unternehmensebene wird weder CE noch FCC oder RoHS genannt, und die Zertifikatsnummern sind je Modell zu bestätigen, statt sie ungeprüft zu übernehmen.
Nichts davon ist ein Prüfplan. Jede dieser Zeilen enthält eine überprüfbare Tatsache, doch keine davon verrät Ihnen, was in Stufe drei zu messen oder wie eine Oberflächenbehandlung in Stufe vier zu beurteilen ist. Deshalb muss ein Prüfsystem für diese Produktkategorie vom Käufer erstellt werden. Und deshalb bilden die im folgenden Abschnitt aufgeführten Kriterien den gesamten Inhalt der discussions über das Erstteil.
Die Abnahmekriterien, die Sie festlegen müssen, weil unser Katalog sie nicht liefert
Sieben Kriterien müssen schriftlich feststehen, bevor das Erstteil gefertigt wird. Werden sie nicht schriftlich festgelegt, entscheidet am Tag der Prüfung derjenige, der das Muster in der Hand hält. Und diese Person trägt sechs Monate später keine Verantwortung für Rückgaben.
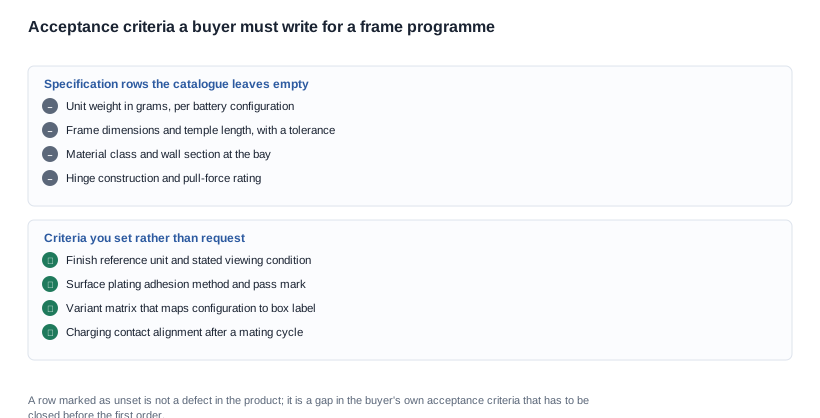
1. Gewicht der Einheit in Gramm, je Konfiguration. Der Grenzwert ist keine Zahl, die Sie beliebig auswählen, sondern eine Zahl, zu deren Einhaltung der Lieferant bereit sein muss – mit einer angegebenen Akkukonfiguration, einer angegebenen Toleranz und einer angegebenen Stichprobengröße. Das Gewicht ist der Parameter, der am stärksten darüber entscheidet, ob ein Produkt weiter genutzt wird, und liegt für nahezu das gesamte Sortiment nicht vor. Wir geben es nur für die MT6 an. Ehrlich formuliert handelt es sich bei jedem anderen Modell um eine Datenanfrage, nicht um eine Gefälligkeit. Ein Lieferant, der mit „etwa einhundertfünfzig Gramm“ antwortet, hat eine Einheit gemessen und daraus verallgemeinert. Die Nachfrage, die dies klärt, betrifft die Stichprobengröße.
2. Gestelldimensionen und Bügellänge, einschließlich Toleranz und Messmethode. Dies sind keine ästhetischen Angaben. Sie entscheiden darüber, ob das Produkt von einem Optiker angepasst werden kann, ob überhaupt ein Sehstärkenprogramm möglich ist und ob dieselbe Front in Ihrem Sortiment für zwei verschiedene Bügel wiederverwendet werden kann. Wenn die Bügellänge als Bereich ohne Toleranz angegeben wird, ist das keine Spezifikation.
3. Materialklasse und Wandstärke. „Azetatgestell“ und „TR90-Bügel“ sind Kategorienbezeichnungen. Ein Kriterium benötigt eine Materialklasse, eine Sortierung, sofern vorhanden, sowie eine Wandstärke in Millimetern an einem angegebenen Ort. Der Ort ist entscheidend: Die Wandstärke an der Elektronikkammer unterscheidet sich von derjenigen an der Spitze, und ein Kriterium, das den Ort nicht benennt, kann weder bestanden noch nicht bestanden werden.
4. Scharnierkonstruktion und Zugkraftbewertung. Diese Zeile bestimmt das Ausmaß der Gewährleistungsrisiken. Ein Gestell, das am Scharnier bricht, und ein Gestell, dessen Bügel sich verformt, sind unterschiedliche Produkte. Der Unterschied wird erst sichtbar, wenn jemand die Einheit fallen lässt. Ein Gewindeeinsatz aus Stahl in einer verstärkten Aufnahme ist die günstigste strukturelle Verbesserung, die in dieser Produktklasse verfügbar ist: Er erfordert weder eine Werkzeugänderung noch eine Änderung der Silhouette oder eine akustische Nachjustierung. Er wird jedoch fast nie gefordert. Dass er in einer Spezifikation fehlt, ist deshalb selbst aussagekräftig.
5. Oberflächenstandard einschließlich Betrachtungsbedingungen und physischem Referenzmuster. Die Abfolge zur Farbabstimmung erklärt, warum ein Bildschirm nicht als Referenz dienen kann: Ein Display gibt Farben unter einer anderen Beleuchtung, in einer anderen Betrachtungsgeometrie und bei einer anderen Helligkeit wieder. Ein physisches Referenzmuster, das der Käufer aufbewahrt und unter festen Lichtbedingungen fotografiert, ist die einzige Grundlage, die einen Streitfall übersteht. Ohne sie ist die Ablehnung eines optischen Mangels eine Verhandlung und kein Prüfergebnis.
6. Beschichtung und Oberflächenhaftung. Entscheidend sind nicht der mit Adjektiven beschriebene Beschichtungsprozess, sondern das Haftverfahren, die Bestehensgrenze und die Person, die die Prüfung witnessed hat. Hautreaktionen, Abrieb an den Bügeln und Verfärbungen an den Ecken gehen auf die Beschichtungschemie und nicht auf die Grundlegierung zurück. Ein Oberflächenkriterium schützt daher den Produktteil, der mit Menschen in Kontakt kommt.
7. Die Variantenmatrix. Eine schriftliche Zuordnung von Konfiguration zu Verpackungsetikett bis hin zur tatsächlich geprüften Probe, damit die richtige Konfiguration in der richtigen Box ist und die richtige Box die genehmigte ist. Ein Fehler bei der Variante bleibt in jeder Stufe unsichtbar, außer in der letzten, und ist die teuerste Art von Fehler, der bei der Nutzung vor Ort entdeckt werden kann.
Gewicht und die einzige Kennzahl, die unsere Modellreihe ausweist
Die MT6-Kennzahl von 158 g ist mit Sorgfalt zu behandeln, da sie routinemäßig in beiden Richtungen falsch verstanden wird. Es ist das Gewicht der vollständigen Brilleneinheit – Gestell, Akku und Kamera gemeinsam – und das faltbare Ladecase ist darin nicht enthalten. Es handelt sich weder um das Gewicht eines reinen Gestells noch um ein Gewicht nur des Gestells, und für kein anderes Modell in der Reihe ist überhaupt ein Gewicht veröffentlicht. Wenn Ihre Bewertung für die MT6 ein Gestellgewicht benötigt, fragen Sie das Gestell separat an und rechnen Sie damit, dass der Katalog nur die Kennzahl der zusammengebauten Einheit ausweist. Die Kapazität des Cases wird separat mit 1200 mAh angegeben; das Gewicht des Cases ist nicht veröffentlicht.
Der Oberflächenstandard und warum ein Bildschirm keine Referenz ist
Streitigkeiten über die Oberfläche sind der häufigste Grund für die Ablehnung eines Erstbemusters und zugleich der seltenste Grund dafür, dass eine Ablehnung aufrechterhalten wird. Die beiden Fehlerarten haben unterschiedliche Ursachen. Beim ersten Mal gab es keine Referenz, sodass das Werkzeug anhand der letzten einwandfreien Einheit beurteilte, während der Käufer die Produktseite als Maßstab heranzog. Beim zweiten Mal gab es eine Referenz, die jedoch nicht kontrolliert wurde – es handelte sich um ein Foto, es stand in direktem Sonnenlicht oder es stammte aus einer anderen Fertigungscharge als die geprüfte Einheit.
Die Lösung ist verfahrensorientiert und nicht technisch: eine genehmigte Referenzeinheit, die beim Käufer verbleibt, zum Schutz vor Abrieb eingepackt, in festgelegten Abständen überprüft und ausschließlich unter einer festgelegten Lichtquelle verwendet wird. Diese Referenz kostet nichts und klärt mehr Streitigkeiten als jede zusätzliche Messung.
Querschnittsdicke im Bereich der Elektronik
Dieses Kriterium verbindet das Gestellmaterial mit der Akku-Konfiguration und wird am häufigsten übersprungen, weil es wie eine Einzelheit wirkt. Das ist es nicht. Der Bereich muss den Akku, die Platine und den Ladekontakt aufnehmen, ohne dass der Bügel steif wird. Die ausschlaggebende Kennzahl ist ein in Millimetern angegebener Wert, der an einer benannten Stelle nach einem festgelegten Verfahren gemessen wird. Wenn ein Lieferant den Querschnitt des Bereichs für die exakt bestellte Konfiguration nicht angeben kann, fragen Sie stattdessen, für welchen Bereichsquerschnitt er ausgelegt wurde und welchen Akku er enthält – die Antwort zeigt Ihnen, ob das Gestell ein Konstruktionsergebnis oder lediglich eine Näherung davon ist.
Das Erstbemuster so prüfen, dass die Abnahmeentscheidung auch bei Streitigkeiten Bestand hat
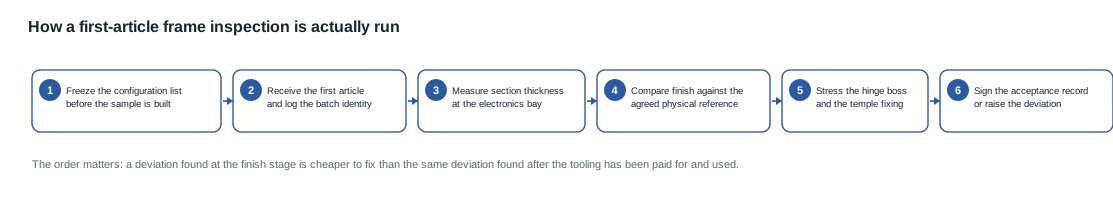
Ein Erstbemuster ist nur dann hilfreich, wenn die darauf getroffene Abnahmeentscheidung verbindlich ist. Dafür sind drei Dinge erforderlich: eine Konfigurationsliste, die vor dem Bau der Probe eingefroren wird, Kriterien, die vor dem Erhalt der Probe schriftlich festgelegt sind, sowie ein Protokoll in einer Form, die später vorgelegt werden kann.
Vorbereitungen vor dem Eintreffen der Probe
Frieren Sie zuerst die Konfigurationsliste ein. Ein Erstbemuster, das anhand einer Konfigurationsliste gebaut wird, die sich anschließend ändert, hat keinen Referenzwert, da es keinen stabilen Vergleichsmaßstab für spätere Lieferungen gibt. Die Liste sollte das Material, die Oberfläche, die Farbe, die Bügelausführung, die Ladeschnittstelle und die Akku-Konfiguration benennen sowie eine Revisionsnummer tragen, die bei jeder Änderung erhöht wird.
Legen Sie anschließend vor den Messungen das Messverfahren fest. „Gewicht in Gramm“ erfordert eine angegebene Konfiguration und eine angegebene Toleranz; „Querschnittsdicke“ erfordert einen angegebenen Messort, ein angegebenes Messgerät und eine angegebene Anzahl von Messungen. „Haftfestigkeit“ erfordert ein Verfahren und einen Grenzwert. Ein Kriterium ohne Verfahren ist eine Meinung mit angehängter Zahl, und die Frage wird von der Person geklärt, die am nachdrücklichsten argumentiert.
Legen Sie drittens vorab fest, was geschieht, wenn ein Kriterium nicht erfüllt wird. Die Möglichkeiten sind: ablehnen, nacharbeiten oder mit dokumentierter Abweichung annehmen. Ein Käufer, der dies nicht im Voraus entschieden hat, wird beim Erstbemuster wegen des Zeitdrucks eine Abweichung akzeptieren, und anschließend wird diese Abweichung zur neuen Norm für jede weitere Lieferung. Wenn die Entscheidung „ablehnen“ lautet, halten Sie den Nacharbeitsweg und den Zeitplan fest, der ihn zulässt.
Das Protokoll so verfassen, dass es später verwendet werden kann
Das Abnahmeprotokoll umfasst fünf Bestandteile: die Identifizierung der geprüften Einheit einschließlich Charge und Konfiguration; jedes Kriterium mit seinem Grenzwert und seinem gemessenen Wert; das verwendete Messgerät und Verfahren; die Referenzgegenstände, gegen die gemessen wurde; sowie die Unterschrift der annehmenden Person. Es lohnt sich, für jeden nicht konformen Bereich ein Foto hinzuzufügen, da Oberflächen- und Kennzeichnungsfehler schwer in Worten zu beschreiben, mit einem Bild jedoch leicht darzustellen sind.
Bewahren Sie dieses Protokoll auf. Es ist das einzige Dokument, mit dem Sie einen Lieferanten, der von der Spezifikation abweicht, von einer beim Transport beschädigten Charge unterscheiden können. Außerdem wird Ihr Qualitätsteam dieses Dokument anfordern, wenn sich eine Beschwerde über einen Vertriebskanal meldet, den Sie nicht persönlich aufsuchen können. Der geschäftliche Wert des Protokolls übersteigt die Kosten seiner Erstellung: Nur durch die Aufbewahrung des Protokolls können Sie bei einer Fehlerquote auf Ihrer Position bestehen, statt über ein einzelnes Exemplar zu streiten.
Vier Fehler, die die Endkontrolle bestehen und dennoch beim Kunden eintreffen
Die Fehler, die beim Kunden eintreffen, sind nicht diejenigen, die im Produktionsprozess übersehen wurden. Es sind diejenigen, die überhaupt nie geprüft wurden. Vier Fehler verursachen den Großteil der Beschwerden.
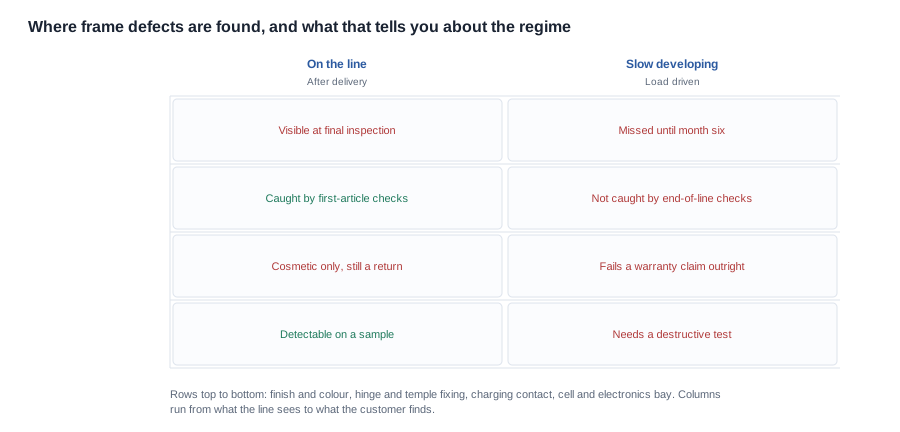
Ein loses Gestell. Bügel und Scharnier arbeiten bei jeder Bewegung gegeneinander, und der Fehler zeigt sich in einem Scharnier, das Spiel developed hat. Er wird als Beanstandung zur Lebensdauer gemeldet und vom Kunden in der Regel als Produktfehler diagnostiziert, weil sichtbar nichts gebrochen ist.
Ein verrutschender Bügel. Der Kontaktpunkt verschiebt sich im Laufe einer Nutzung, sodass sich die Form des Produkts verändert, ohne dass etwas beschädigt wird. Bei einer Plattform mit Knochenleitung beeinflusst dies außerdem das Klangergebnis. Dasselbe Exemplar kann daher sowohl eine Rückgabe wegen der Passform als auch eine Beschwerde zur Audioqualität auslösen, die getrennt erfasst werden.
Eine unterbrochene Aufladung. Ein fehl ausgerichteter oder kontaminierter Ladekontakt erscheint als Produktfehler und ist die häufigste einzelne Meldung in dieser Kategorie. Zugleich ist dieser Fehler mechanisch am einfachsten zu vermeiden, da der Sitz der Kontakte messbar ist.
Ein gesprungenes Frontgestell oder Glas. Die Vorderseite des Gestells fängt bei einem Transport Stöße in den Ecken ab und ist der Teil, bei dem keine Toleranz für scharfe Kanten besteht. Häufig handelt es sich um einen Fehler der Verpackung und nicht des Gestells. Aus diesem Grund gehört die Verpackungsspezifikation in dieselbe Abnahmedatei wie die Kriterien für das Gestell.
Der Ladekontakt, der ausfällt, obwohl das Gestell in Ordnung ist
Dieser Punkt verdient eine separate Betrachtung, weil die Diagnose beim Kunden und die Ursache im Werk in unterschiedliche Richtungen zeigen. Der Kunde meldet, dass das Produkt nicht richtig lädt. Das Exemplar wurde geprüft und hat bestanden, sodass die Fertigung davon ausgeht, dass das Produkt einwandfrei ist. Beides kann zutreffen: Der Kontakt lag bei der Messung innerhalb der Toleranz, doch diese Toleranz wurde anhand einer Anzahl von Steckzyklen festgelegt, auf die sich niemand geeinigt hatte. Der Fehler zeigt sich daher erst beim zwanzigsten Ladevorgang des Kunden und nicht beim ersten.
Die Abhilfe ist prozessual und günstig. Legen Sie fest, wie viele Steckzyklen ein Kontakt überstehen muss, welche Messung anschließend vorzunehmen ist und welcher Wert als bestanden gilt. Bei magnetischen Ladeschnittstellen ist die KontaktAusrichtung nach dem Steckzyklus relevant und nicht allein der Kontaktwiderstand. Zudem muss sie an einer repräsentativen Stichprobe und nicht am ersten Exemplar gemessen werden.
Was bei einem Prüfsystem verhandelbar ist und was nicht
Ein Teil der Kosten eines Prüfsystems sind Fixkosten, die ein Lieferant nicht senken kann; andere Teile sind eigene Overheads des Werks und lassen sich gegen andere Leistungen aufrechnen. Wenn Sie wissen, welche Kosten in welche Kategorie fallen, lässt sich ein aussichtsloser Streit vermeiden.
Der verhandelbare Teil sind die Stichprobengröße und die Berichterstattung. Die Anzahl der Exemplare bei einer Erstbemusterungsprüfung, die Anzahl der Messungen je Kriterium und das Format des Prüfberichts sind allesamt kaufmännische Bedingungen, die üblicherweise durch Konvention und nicht durch Notwendigkeit festgelegt werden. Schlägt ein Lieferant eine Stichprobengröße weit oberhalb der Fehlerquote vor, die Sie erkennen möchten, schützt er sich gegen ein Kriterium, das seiner Ansicht nach schlecht definiert ist. Das ist in der Regel ein Hinweis darauf, dass das Kriterium überarbeitet werden muss, und nicht darauf, dass die Stichprobengröße reduziert werden sollte.
Dem Format des Prüfberichts sollte mehr Aufmerksamkeit geschenkt werden, als ihm üblicherweise zuteilwird. Ein Protokoll, das Kriterien, Grenzwerte, Messungen und Unterschriften auflistet, kann bei jeder nachfolgenden Charge für die Wareneingangsprüfung verwendet werden. Ein Protokoll, das lediglich „bestanden“ vermerkt, ist dazu nicht geeignet. Fordern Sie das Format vor der Prüfung an, nicht danach.
Der nicht verhandelbare Teil ist die Reihenfolge. Eine Prüfung vor dem Einfrieren der Konfigurationsliste oder eine Oberflächenbewertung, bevor das Referenzexemplar vorliegt, führt unabhängig vom geleisteten Aufwand zu einem unbrauchbaren Ergebnis. Ein Lieferant, der anbietet, zunächst zu prüfen und Ihnen anschließend die Kriterien mitzuteilen, bietet ein Ergebnis und keine Prüfung an.
Dasselbe gilt für das Werkzeug. Die Werkzeugkosten sind einmalige Kosten, die üblicherweise auf die erste Bestellung verteilt werden. Die relevanten kaufmännischen Fragen betreffen die Menge, auf die sie verteilt werden, und den Umgang damit, falls das Programm eingestellt wird. Die Seite mit den standard OEM tooling requirements behandelt Eigentums- und Übergabepunkte ausführlicher.
Die Klauseln, die eine Erstbemusterung verbindlich machen
Vier Klauseln leisten den Großteil der Arbeit. Erstens die Abnahmekriterien, die mit einer Revisionsnummer an der Bestellung angehängt werden, sodass der Standard Teil des Vertrags und nicht Teil der Korrespondenz ist. Zweitens eine Klausel, die vorsieht, dass die Kriterien und das Berichtsformat vereinbart werden, bevor der erste Artikel gebaut wird, wodurch die Auseinandersetzung über den Zeitplan entfällt. Drittens eine Klausel, die eine Mitteilung und erneute Genehmigung vor jeder Änderung von Material, Oberfläche, Bügeltyp, Scharnierkonstruktion oder Ladeschnittstelle verlangt, da jede dieser Änderungen die Konfiguration verändert, gegen die die Kriterien formuliert wurden. Viertens ein Schwellenwert für die Fehlerquote, der sich auf die dokumentierten Abnahmekriterien bezieht, sodass sich ein Qualitätsanspruch nicht auf eine allgemeine Gewährleistungserklärung stützen muss.
Ein Praxisbeispiel für eine Marke, die eine Sportlinie einführt, und die Grenzen dessen, was wir belastbar angeben können
Der folgende Praxisfall ist hypothetisch. Er dient dazu, die Reihenfolge der Entscheidungen zu veranschaulichen und nicht dazu, über einen Kunden zu berichten.
Angenommen, eine Marke verkauft Produkte in den Bereichen Outdoor und Sport und eröffnet erstmals eine Linie von Kamerabrillen. Die Einschränkung, die das Programm entscheidet, ist nicht der Preis. Es ist das bestehende Rückgabeproblem einer früheren Produktlinie: Es häufen sich Beschwerden über Brillen, die nach wenigen Monaten den Betrieb eingestellt haben, und das Team der Marke kann nicht sagen, ob die Ursache die Ladeschnittstelle oder das Gestell war.
Der erste Schritt der Marke besteht darin, dies nicht mehr als Materialfrage zu behandeln. Die Beschwerdebeschreibungen verweisen auf den Ladekontakt und das Scharnier, daher beginnen die Abnahmekriterien dort: einer Anzahl von Steckzyklen mit anschließender Ausrichtungsprüfung, einer Zugkraftangabe für das Scharnier und einer Wandstärke im Bereich der Elektronik für die exakte Zellkonfiguration. Zudem wird das Einheitsgewicht je Konfiguration abgefragt, weil die Marke aus ihrer Vertriebserfahrung weiß, dass sich Beschwerden über das Gewicht als Komfortbeschwerden äußern, und weil die Marke kein veröffentlichtes Gewicht hat, mit dem sie argumentieren könnte.
Der zweite Schritt besteht darin, die Konfigurationsliste vor dem Bau des Musters als gelenktes Dokument zu erstellen, da das frühere Problem der Marke darin bestand, dass drei ähnliche Varianten parallel ausgeliefert wurden und der Abnahmenachweis keine davon genau beschrieb. Jede Konfiguration erhält eine Revisionsnummer und ein zugeordnetes Etikett für die Verpackung.
Der dritte Schritt besteht darin, das Referenzmodell aufzubewahren. Die Marke kauft ein genehmigtes Exemplar, behält es und fotografiert es unter festgelegten Lichtverhältnissen. Dies verursacht über das Musterbudget hinaus keine Kosten und klärt jeden späteren Streit über Oberflächen.
Der vierte Schritt besteht darin, die Klauseln zu formulieren. Die Kriterien werden an die Bestellung angehängt, die Konfigurationsliste wird eingefroren, Änderungen erfordern eine Mitteilung, und die Fehlerquote wird anhand der Kriterien angegeben. Die Marke fordert außerdem die Zertifikatsnummern je Modell statt einer pauschalen Angabe für die gesamte Modellreihe an, weil eine Kampagne, die zu einer Zurückweisung auf einem Marktplatz führt, mehr kostet als das gesamte Musterprogramm.
Nach dem vierten Schritt hat die Marke kein Material ausgewählt. Sie hat die Unterlagen erstellt, mit denen sie eines auswählen kann – und sie wird wissen, ob der Lieferant die Kriterien erfüllen kann, bevor sie sich auf ein Spritzgusswerkzeug festlegt.
Das Einheitsgewicht, das wir veröffentlichen, und die Materialangaben, die wir nicht veröffentlichen
Konkret: Wir sind genau und möchten lieber präzise als großzügig sein. Wir veröffentlichen das Einheitsgewicht für diejenigen Modelle, für die wir belastbare Angaben haben. Das bedeutet 158 g für die MT6 Brilleneinheit einschließlich der 265-mAh-Zelle und der Kamera, jedoch ohne das faltbare 1200-mAh-Ladecase. Für die anderen siebenundzwanzig Modelle veröffentlichen wir keine Angaben. Für kein Modell veröffentlichen wir die Materialzusammensetzung des Gestells, das Bügelmaterial, die Gestellmaße, die Bügellänge, die Scharnierkonstruktion, die Wandstärke oder den Oberflächenstandard, weil uns das Unternehmen diese Angaben nicht bestätigt hat.
Wir formulieren die Abnahmekriterien für eine bestimmte Konfiguration in einem bestimmten Programm, denn ein gemessenes Kriterium ist ein Kriterium, dessen Erfüllung wir gewährleisten können. Wir werden keine Materialzeile mit dem Namen einer Kunststofffamilie füllen, die pauschal hundert Produkte beschreibt, und wir werden keinen typischen branchenüblichen Wert für eine Eigenschaft angeben, die wir nicht an dem Produkt gemessen haben, das Sie kaufen. Lässt sich ein Kriterium nicht anhand unserer belastbaren Angaben beantworten, sagen wir dies, statt es zu schätzen. Die Übersicht zu Materialien und Ergonomie zeigt auf, wo die veröffentlichten Zeilen enden.
Für die Probleme, wegen derer diese Kategorie am häufigsten gekauft wird – Haltbarkeit des Gestells, Scharnierbrüche, Probleme beim Laden –, finden Sie eine umfassendere Darstellung in den Grenzen und Nachteile der Gestellmaterialien. Dort werden die Fehlerarten ausführlicher behandelt als in einem Inspektionsplan.
Wo Sie bei uns mit einem Gestellprogramm beginnen sollten
Senden Sie uns das Modell, die Konfiguration und den Fehler, den Sie verhindern möchten. Wir teilen Ihnen dann mit, welche Abnahmekriterien wir anhand einer veröffentlichten Zeile messen können, welche wir an Mustern feststellen können und für welche wir überhaupt keine Daten vorliegen. Wenn sich die Kriterien für Ihre Konfiguration nicht formulieren lassen, ist das die hilfreichste Information, die wir Ihnen geben können, bevor die Werkzeugkosten bezahlt werden.
Weiterführende Lektüre
- Materialien und Ergonomie
- Überprüfung der Lieferanten für Gestellmaterialien
- Einschränkungen und Nachteile von Gestellmaterialien
- Standardmäßige Anforderungen an OEM-Werkzeuge
Senden Sie uns das Modell und den Anwendungsfall, und wir sagen Ihnen, welche Kriterien wir messen können.


