
El control de calidad de las monturas falla de una forma específica y predecible: el régimen de inspección detecta todos los defectos que la línea puede ver y pasa por alto los que tardan meses en aparecer. Una plataforma de cámara puede inspeccionarse función por función al final de la línea, porque el fallo de una cámara es inmediato y visible. Una montura no se comporta así. Sus fallos son lentos, acumulativos y dependen de decisiones sobre materiales y procesos que se tomaron semanas antes de ensamblar la unidad. Por tanto, la pregunta práctica para un comprador no es «¿cómo inspeccionan una montura?», sino «¿qué decisiones ya ha tomado por mí el régimen de inspección y cuáles me ha dejado en manos de la opinión de la fábrica?».
La respuesta es un régimen de cinco etapas que debe documentarse de antemano, con los criterios de aceptación fijados por el comprador en lugar de heredados del catálogo. Este es el tema de este artículo. Si está adquiriendo materiales de monturas para un programa de marca, los siguientes criterios deben existir antes de fabricar el primer artículo; y si un proveedor no puede presentarlos, eso revela un problema en su proceso, no en su capacidad comercial.
Materiales del marco de las gafas inteligentes: cinco etapas de inspección y la que realmente importa
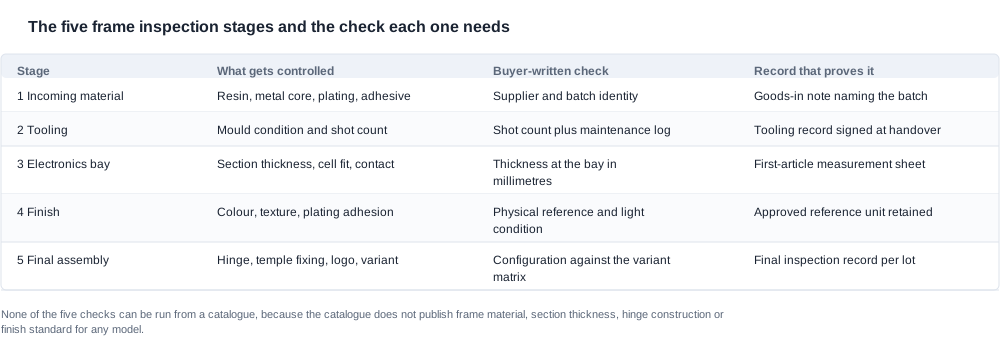
Las etapas siguen un orden fijo, y cada una detecta una clase de fallo que la siguiente no puede detectar.
La primera etapa es la recepción de materiales. La resina, el núcleo metálico, el recubrimiento, los adhesivos y las punteras de las varillas llegan por separado y se consolidan en un único conjunto de componentes. Esta es la única etapa en la que una sustitución resulta invisible: un material con una carga incorrecta de plastificante parece idéntico al correcto sobre el banco de trabajo, y la diferencia se manifiesta en una varilla que se mueve en su propia bisagra tras una temporada de humedad. La comprobación importante no es una inspección visual, sino una identidad registrada: qué proveedor, qué lote y qué certificado de recepción, vinculados al número de lote que llevan las unidades terminadas.
La segunda etapa es el moldeado. Un molde tiene un número de disparos, un estado y un historial de mantenimiento, y ninguno de los tres es visible en el producto final. Un molde que ha superado su vida útil produce piezas dimensionalmente coherentes entre sí, pero incorrectas en términos absolutos, que es la peor combinación posible porque la línea no puede detectarlo. Los requisitos de moldeado que exigimos se detallan en la página requisitos de moldeado OEM; para la conversación sobre calidad, la clave es que el número de disparos y el registro de mantenimiento forman parte del expediente de aceptación, y no son simples trámites administrativos de la fábrica.
La tercera etapa es la zona de electrónica. La varilla debe incorporar una batería, una placa, un contacto de carga y, en los modelos con cámara, un módulo óptico. El grosor de la sección en esa zona es el dato que conecta el material con el diseño eléctrico: si es demasiado delgado, la batería se deforma durante el uso; si es demasiado grueso, la varilla deja de ser cómoda. Es la única dimensión de la montura que responde realmente a la ingeniería y no a las preferencias, y también la que con más frecuencia se deja sin documentar.
La cuarta etapa es el acabado. El color, la textura, el nivel de brillo y la adherencia del recubrimiento se evalúan aquí, y se comparan con un estándar o con una opinión, si no se redactó ninguno. Las superficies mate, brillantes y de tacto suave requieren métodos de evaluación distintos, y la variabilidad estética que provoca el rechazo del primer artículo casi siempre se debe a un estándar acordado verbalmente.
La quinta etapa es el montaje final. La bisagra, la fijación de las varillas, el logotipo, la alineación, la tapa del puerto o contacto y la configuración en la caja. Esta es la etapa en la que con mayor probabilidad se pasa por alto un error de variante, porque una unidad puede montarse perfectamente y luego empaquetarse en la configuración equivocada. También es la etapa en la que la montura deja de ser un componente para convertirse en un producto, por lo que concentra la mayor parte de la atención de la inspección y el menor valor analítico.
Lo que publica nuestro catálogo y lo que eso implica para un plan de inspección
Esta es la parte incómoda de esta categoría, expuesta con claridad para que pueda planificar en consecuencia. Nuestro catálogo no publica la composición de los materiales de las monturas, el material de las varillas ni el material de las lentes de ningún modelo. Tampoco publica las dimensiones de las monturas, la longitud de las varillas ni su curvatura para ningún modelo. Tampoco publica el sistema de construcción de las bisagras, el grosor de las secciones ni los estándares de acabado de ningún modelo.
Lo que publica es limitado, pero real. Existe un peso de la unidad completa en toda la gama: las gafas con cámara de IA MT6 pesan 158 g, y esa cifra corresponde a la unidad de gafas que incluye la batería de 265 mAh y la cámara, pero excluye el estuche de carga plegable de 1200 mAh. Dos plataformas deportivas con cámara, la V06 y la S7, cuentan con la certificación IP54. La arquitectura de las varillas aparece en unos pocos modelos: la G07 publica una varilla ultrafina y desmontable, la V03 Pro publica varillas flexibles y tanto la V06 como la S7 publican un marco interior extraíble. La V03 Pro indica tres opciones de color y la V06, cuatro. El tiempo de carga se publica en toda la gama, y las certificaciones que gestionamos son las patentes de diseño de la página de certificación de exportación, sin que en ningún lugar del catálogo a nivel de empresa se mencionen las certificaciones CE, FCC o RoHS; los números de certificado de cada modelo deben confirmarse, no presuponerse.
Nada de eso constituye un plan de inspección. Cada una de esas filas es un dato verificable; ninguna indica qué medir en la tercera fase ni cómo juzgar un acabado en la cuarta. Por eso, el comprador debe redactar un régimen de inspección para esta categoría, y por eso los criterios de la siguiente sección constituyen todo el contenido de la conversación sobre el primer artículo.
Los criterios de aceptación que debe redactar porque nuestro catálogo no se los proporcionará
Antes de fabricar el primer artículo, deben existir siete criterios por escrito. Si no están redactados, los decidirá quien tenga la muestra ese día, y esa persona no responderá de las devoluciones seis meses después.
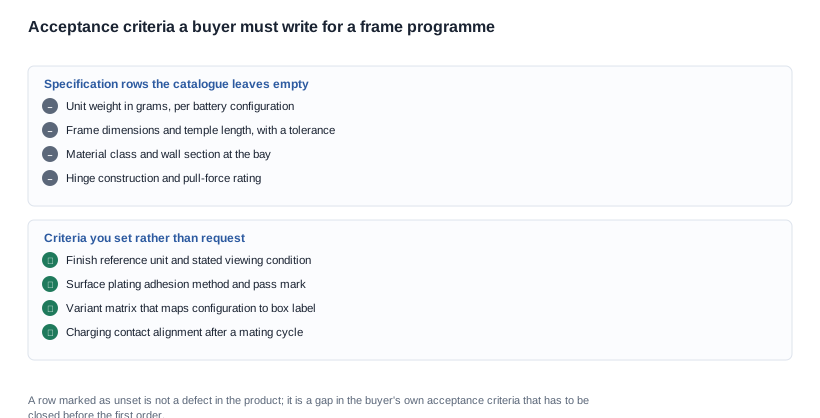
1. Peso de la unidad en gramos, por configuración. El umbral no es un número que se elija a voluntad; es un número que el proveedor debe aceptar que se le pueda exigir, con una configuración de batería indicada, una tolerancia establecida y un tamaño de muestra definido. El peso es el parámetro que más influye en que el producto siga utilizándose, y no está disponible en casi toda la gama. Solo lo publicamos para la MT6, y la formulation honesta es que, para todos los demás modelos, se trata de una solicitud de datos y no de un favor. Un proveedor que responda "alrededor de ciento cincuenta gramos" ha medido una unidad y ha generalizado, y la pregunta de seguimiento que lo resuelve es el tamaño de la muestra.
2. Dimensiones del marco y longitud de las varillas, con una tolerancia y un método de medición. No son filas estéticas. Determinan si un optometrista puede ajustar el producto, si un programa de graduación es viable y si el mismo frontal puede reutilizarse en dos varillas de su gama. Si la longitud de las varillas se indica como un intervalo sin tolerancia, no es una especificación.
3. Clase de material y sección de pared. "Montura de acetato" y "varillas de TR90" son nombres de categoría. Un criterio necesita una clase de material, un grado cuando exista y una sección de pared en milímetros en una ubicación indicada. La ubicación importa: la sección en la zona de la electrónica es un valor distinto del de la punta, y un criterio que no indique la ubicación no puede aprobarse ni rechazarse.
4. Construcción de la bisagra y clasificación de la fuerza de tracción. Esta es la fila que determina la exposición de la garantía. Una montura que se rompe por la bisagra y una cuyas varillas flexionan son productos distintos, y la diferencia no resulta visible hasta que alguien deja caer la unidad. Un inserto de acero roscado en un refuerzo es la mejora estructural más económica disponible en esta categoría de producto —no requiere modificar las herramientas, cambiar la silueta ni reajustar la acústica— y casi nunca se solicita, por lo que su ausencia en una especificación resulta reveladora por sí misma.
5. Norma de acabado, con una condición de observación y una referencia física. La secuencia de correspondencia de colores explica por qué una pantalla no puede servir como referencia: un monitor representa el color bajo un iluminante distinto, con otra geometría de observación y a otro nivel de brillo. Una unidad física de referencia, custodiada por el comprador y fotografiada bajo una luz fija, es lo único que resiste una discrepancia. Sin ella, un rechazo cosmético es una negociación y no un resultado de inspección.
6. Recubrimiento y adhesión de la superficie. No el proceso de recubrimiento descrito con adjetivos, sino el método de adhesión, el criterio de aprobación y quién fue testigo. Las reacciones en contacto con la piel, el desgaste de las varillas y la decoloración de las esquinas se remontan a la química del recubrimiento, no a la aleación base, por lo que un criterio de superficie protege la parte del producto que entra en contacto con las personas.
7. La matriz de variantes. Un mapeo por escrito de la configuración a la etiqueta de la caja y a la muestra ensayada, para que la configuración correcta esté en la caja correcta y la caja correcta sea la aprobada. Un error de variante es invisible en todas las etapas salvo la última, y es el tipo de error más caro de descubrir sobre el terreno.
Peso y la única cifra que ofrece nuestra gama
La cifra de 158 g del MT6 debe manejarse con cuidado, porque se malinterpreta de forma habitual en ambos sentidos. Es el peso de la unidad de gafas completa —montura, batería y cámara en conjunto— y excluye el estuche de carga plegable. No es el peso de una montura sin componentes, ni el peso de la montura por separado, y ningún otro modelo de la gama tiene un peso publicado. Si su evaluación necesita el peso de la montura del MT6, solicítela por separado y espere la respuesta de que el catálogo solo ofrece la cifra de la unidad montada. La capacidad del estuche se publica por separado: 1200 mAh. El peso del estuche no se publica.
El estándar de acabado y por qué una pantalla no sirve como referencia
Las disputas por el acabado son el motivo más común de rechazo de una primera pieza y el menos común de que se mantenga un rechazo. Los dos fallos tienen causas distintas. El primero es que no existía ninguna referencia, por lo que la fábrica evaluó la pieza respecto de la última unidad correcta y el comprador la evaluó respecto de la página del producto. El segundo es que sí existía una referencia, pero no estaba controlada: era una fotografía, estaba expuesta al sol o se había producido a partir de un lote de acabado distinto del inspeccionado.
La solución es procedimental, no técnica: una unidad de referencia aprobada, conservada por el comprador, envuelta para evitar la abrasión, revisada a intervalos establecidos y utilizada únicamente bajo una fuente de luz especificada. Esa referencia no cuesta nada y resuelve más disputas que cualquier medición adicional.
Grosor de la sección en el compartimento electrónico
Este es el criterio que conecta el material de la montura con la configuración de la batería, y es el que más se omite porque parece un detalle. No lo es. El compartimento debe alojar la batería, la placa y el contacto de carga sin que la varilla se vuelva rígida, y la cifra que lo determina es un valor en milímetros medido en una ubicación concreta mediante un método establecido. Si un proveedor no puede indicar la sección del compartimento para la configuración exacta que está pedidos, pregunte mejor para qué sección del compartimento se diseñó y qué batería monta. La respuesta le indicará si la montura es el resultado de un diseño o una aproximación.
Gestionar la primera pieza para que la decisión de aceptación resista una disputa
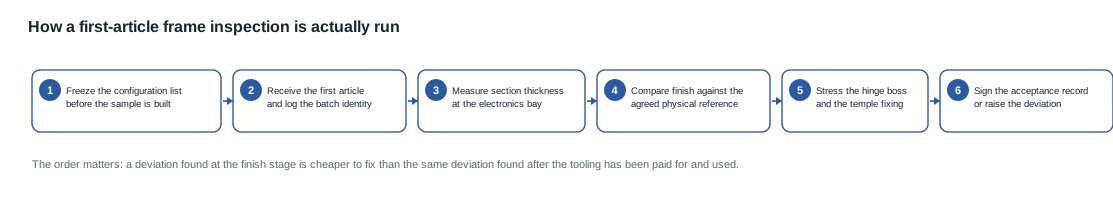
Una primera pieza solo es útil si la decisión de aceptación adoptada al respecto tiene carácter vinculante. Eso exige tres cosas: la lista de configuraciones congelada antes de fabricar la muestra, los criterios redactados antes de recibirla y el registro conservado en un formato que pueda presentarse más adelante.
Preparación antes de que llegue la muestra
En primer lugar, congele la lista de configuraciones. Una primera pieza fabricada según una lista que luego cambia carece de valor de referencia, porque no existe un elemento estable con el que comparar las entregas posteriores. La lista debe indicar el material, el acabado, el color, el tipo de varilla, la interfaz de carga y la configuración de la batería, además de llevar un número de revisión que aumente cuando se modifique cualquier elemento.
A continuación, acuerde el método de medición antes de realizar las mediciones. «Peso en gramos» requiere una configuración y una tolerancia establecidas; «grosor de la sección», una ubicación, un instrumento y un número de lecturas especificados; y «adherencia», un método y un valor umbral. Un criterio sin método es una opinión con una cifra asociada, y se resolverá a favor de quien mejor defienda su postura.
En tercer lugar, decida de antemano qué ocurrirá cuando un criterio no se cumpla. Las opciones son rechazar, retrabajar o aceptar con una desviación registrada. Un comprador que no haya decidido esto aceptará la primera pieza con una desviación porque el calendario apremia, y esa desviación se convertirá después en la nueva norma para todas las entregas. Si la respuesta es rechazar, indique la vía de retrabajo y el calendario que la permite.
Redactar el registro para poder utilizarlo más adelante
El registro de aceptación necesita cinco elementos: la identificación de la unidad inspeccionada, con indicación del lote y la configuración; cada criterio con su umbral y su valor medido; el instrumento y el método utilizados; los elementos de referencia frente a los que se took la medición; y la firma de la persona que la acepta. Conviene añadir una fotografía de cada área no conforme, porque los defectos de acabado y de marcado son difíciles de describir con precisión y fáciles de mostrar con una imagen.
Conserve este registro. Es el único documento que le permite distinguir entre un proveedor que se está desviando y un lote que ha sufrido daños durante el transporte, y será el documento que su equipo de calidad solicitará cuando llegue una reclamación a través de un canal que no puede visitar. El valor comercial del registro es mayor que el coste de elaborarlo: un registro conservado es lo que le permite mantener su posición sobre una tasa de defectos en lugar de discutir por una sola unidad.
Cuatro defectos que superan la inspección final y llegan al cliente
Los defectos que llegan al cliente no son aquellos que la línea de producción no detectó, sino los que nunca se comprobaron. Cuatro de ellos constituyen la mayoría.
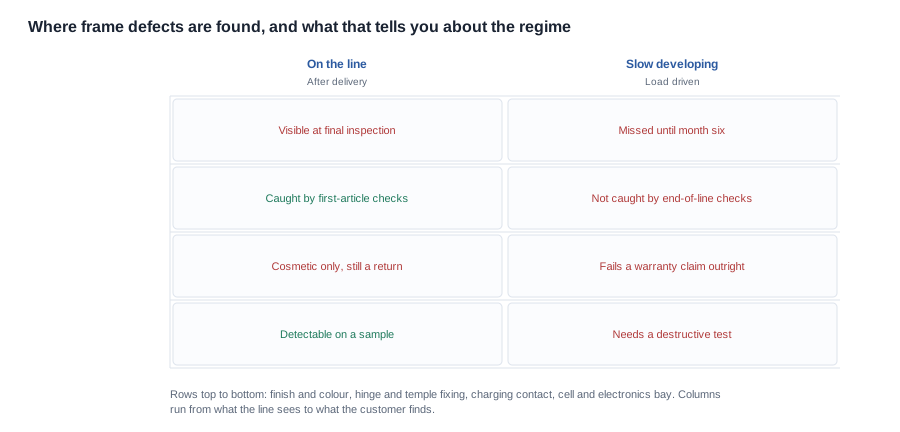
Una montura suelta. La varilla y la bisagra travaillan en direcciones opuestas con cada movimiento, y el fallo se manifiesta como una bisagra que ha desarrollado holgura. Se comunica como una reclamación de durabilidad y el cliente suele diagnosticarla como un fallo del producto, porque no se rompió ninguna pieza de forma visible.
Una varilla que se desplaza. El punto de contacto se mueve a lo largo de una sesión, por lo que el producto cambia de forma sin que nada resulte dañado. En una plataforma de conducción ósea, esto también cambia el resultado acústico, lo que significa que una misma unidad puede generar tanto una devolución por ajuste como una reclamación de audio, y ambas se registran por separado.
Una carga intermitente. Un contacto de carga desalineado o contaminado se presenta como un fallo del producto y constituye el informe más habitual en esta categoría. También es el más fácil de evitar mecánicamente, porque el asentamiento del contacto se puede medir.
Una parte delantera o una lente agrietada. La parte delantera de la montura recibe el impacto de una esquina al transportarla en un paquete y es la parte que no tolera ningún borde afilado. A menudo se trata de un fallo del embalaje y no de la montura, por lo que la especificación del embalaje debe permanecer en el mismo archivo de aceptación que los criterios de la montura.
El contacto de carga que falla cuando la montura está en perfecto estado
Este caso merece un análisis aparte porque el diagnóstico en el cliente y la causa en la fábrica apuntan en direcciones distintas. El cliente informa de que el producto no carga correctamente. La unidad se inspeccionó y pasó el control, por lo que la línea de producción considera que el producto está en buen estado. Ambas cosas pueden ser ciertas: el contacto estaba dentro de la tolerancia cuando se midió y dicha tolerancia se estableció según un número de ciclos de acoplamiento que nadie acordó, por lo que el fallo aparece después de la vigésima carga del cliente y no tras la primera.
La solución es procedimental y barata. Acuerde el número de ciclos de acoplamiento que debe soportar un contacto, la medición que se realizará después y el límite de aprobación. En interfaces de carga magnética, la pregunta relevante es la alineación del contacto después de los ciclos, no solo la resistencia del contacto, y debe medirse en una muestra representativa y no en la primera unidad.
Qué se puede negociar en un sistema de inspección y qué no
Parte del coste de un sistema de inspección es un coste fijo que el proveedor no puede reducir; otra parte son los gastos generales de la fábrica y puede negociarse. Saber qué es cada cosa evita una discusión que no puede ganarse.
La parte que conviene negociar es el tamaño de la muestra y la presentación de informes. El número de unidades en una inspección de primer artículo, el número de lecturas por criterio y el formato del informe son condiciones comerciales y normalmente se establecen por convención, no por necesidad. Un proveedor que propone un tamaño de muestra muy superior a la tasa de fallos que intenta detectar se está protegiendo frente a un criterio que sabe que está mal definido, lo que suele ser una señal de que el criterio necesita reescribirse, no de que deba reducirse el tamaño de la muestra.
El formato del informe merece más atención de la que sueleifacts. Un registro que enumera los criterios, los límites, las mediciones y las firmas puede utilizarse para la inspección de entrada de todos los lotes posteriores. Un registro que solo indica "aprobado" no sirve para ello. Solicite el formato antes de la inspección, no después.
La parte que no es negociable es la secuencia. Una inspección realizada antes de cerrar la lista de configuración, o un acabado evaluado antes de que exista la unidad de referencia, produce un resultado inutilizable,Independientemente del esfuerzo invertido. Un proveedor que ofrece «inspeccionarlo primero y después comunicarle los criterios» está ofreciendo un resultado, no una inspección.
Lo mismo se aplica al utillaje. El coste del utillaje es un concepto único que normalmente se amortiza a lo largo del primer pedido, y las preguntas comerciales útiles son sobre qué volumen se amortizará y qué ocurrirá con él si se discontinúa el programa. La página requisitos estándar de utillaje OEM explica con más detalle los puntos de propiedad y entrega.
Las cláusulas que convierten un primer artículo en vinculante
Cuatro cláusulas hacen gran parte del trabajo. Primero, la lista de criterios de aceptación, adjunta a la orden de compra con un número de revisión, para que el estándar forme parte del contrato y no de la correspondencia. Segundo, una cláusula que exige acordar los criterios y el formato del informe antes de fabricar el primer artículo, lo que elimina la discusión sobre el calendario. Tercero, una cláusula que exige notificación y nueva aprobación antes de cualquier cambio de material, acabado, tipo de patilla, construcción de la bisagra o interfaz de carga, porque cada uno de esos cambios modifica la configuración contra la que se redactaron los criterios. Cuarto, un umbral de tasa de defectos expresado con respecto a los criterios de aceptación registrados, para que una reclamación de calidad no tenga que apoyarse en una declaración general de garantía.
Un ejemplo práctico para una marca que abre una línea deportiva, y los límites de lo que tenemos
El caso práctico que se presenta a continuación es hipotético y está redactado para mostrar la secuencia de decisión, no para informar sobre un cliente.
Supongamos una marca que vende en canales de actividades al aire libre y deportivas y que abre por primera vez una línea de gafas con cámara. La condición que determina el programa no es el precio. Es que la marca ya tiene un problema con las devoluciones en una línea de productos anterior, con un grupo de quejas que describen gafas que dejaron de funcionar después de unos meses, y el propio equipo de la marca no puede decir si la causa era la interfaz de carga o la montura.
La primera acción de la marca es dejar de tratar esto como una cuestión de materiales. Las descripciones de las quejas apuntan al contacto de carga y a la bisagra, por lo que los criterios de aceptación empiezan por ahí: un número de ciclos de acoplamiento con una comprobación de alineación posterior, una clasificación de fuerza de tracción para la bisagra y un grosor de sección en el compartimento de electrónica para la configuración exacta de celda. También solicita el peso de la unidad por configuración, porque la experiencia de la marca en los canales indica que las quejas por el peso se manifiestan como quejas de comodidad y la marca no ha publicado ningún peso con el que argumentar.
La segunda acción es convertir la lista de configuraciones en un documento controlado antes de fabricar la muestra, porque el problema anterior de la marca fue que se enviaron en paralelo tres variantes similares y el registro de aceptación no describía ninguna con precisión. Cada configuración recibe un número de revisión y una etiqueta de caja correspondiente.
La tercera acción es conservar la unidad de referencia. La marca compra una unidad aprobada, la conserva y la fotografía bajo una iluminación fija. Esto no supone ningún coste más allá del presupuesto de la muestra y zanja todas las posteriores discusiones sobre acabados.
La cuarta acción es redactar las cláusulas. Los criterios se incluyen en la orden de compra adjunta, la lista de configuraciones queda congelada, los cambios requieren notificación y la tasa de defectos se expresa con respecto a los criterios. La marca también solicita los números de certificado por modelo en lugar de una declaración a nivel de familia, porque una campaña que provoca un rechazo en un marketplace cuesta más que el programa de muestras.
Para el cuarto paso, la marca todavía no ha elegido un material. Ha creado el expediente que le permite elegir uno, y sabrá si el proveedor puede cumplir los criterios antes de haber comprometido un molde.
El peso unitario que publicamos y las filas de materiales que no publicamos
En concreto, seremos precisos antes que generosos. Publicamos el peso unitario cuando lo tenemos, lo que significa 158 g para la unidad de gafas MT6 que incluye la celda de 265 mAh y la cámara, y excluye el estuche de carga plegable de 1200 mAh; y no publicamos nada para los otros veintisiete modelos. No publicamos la composición de materiales de ninguna montura, el material de las patillas, las dimensiones de la montura, la longitud de las patillas, la construcción de las bisagras, el grosor de sección ni el estándar de acabado de ningún modelo, porque la empresa no nos los ha confirmado.
Redactaremos los criterios de aceptación para una configuración concreta en un programa concreto, porque un criterio que hemos medido es un criterio del que podemos responder. No rellenaremos una fila de materiales con el nombre de una familia de resinas que describa cien productos a la vez, ni citaremos una cifra industrial habitual para una propiedad que no hemos medido en el producto que usted está comprando. Si no podemos responder a un criterio con la información que tenemos, lo diremos en lugar de aproximarlo, y la visión general de materiales y ergonomía explica dónde terminan las filas publicadas.
Para los problemas que esta categoría se compra con mayor frecuencia para resolver —durabilidad de la montura, fallos de las bisagras, quejas sobre la carga—, el tratamiento más amplio se recoge en las limitaciones y desventajas de los materiales de las monturas, que analiza los modos de fallo con más profundidad que un plan de inspección.
Por dónde empezar con nosotros en un programa de monturas
Envíenos el modelo, la configuración y el fallo que intenta evitar, y le diremos qué criterios de aceptación podemos medir con una fila publicada, cuáles podemos establecer mediante muestras y cuáles no disposeremos de datos. Si los criterios no pueden definirse para su configuración, ese es el dato más útil que podemos facilitarle antes de pagar el herramental.
Lecturas relacionadas
- Materiales y ergonomía
- Verificación de proveedores de materiales para monturas
- Limitaciones e inconvenientes de los materiales de las monturas
- Requisitos estándar de herramental OEM
Envíenos el modelo y el caso de uso, y le indicaremos qué criterios podemos medir.


