
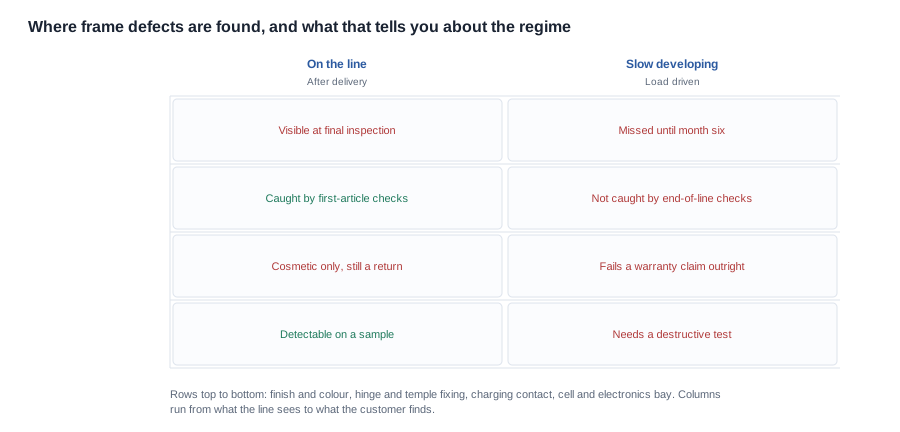
Le contrôle qualité des montures échoue de manière spécifique et prévisible: le système détecte chaque défaut visible sur la ligne de production et laisse passer ceux qui n’apparaissent qu’après plusieurs mois. Une plateforme de caméra peut être inspectée fonction par fonction en fin de ligne, car une défaillance de caméra est immédiate et visible. Une monture ne se comporte pas ainsi. Ses défaillances sont lentes, cumulatives et déterminées par des choix de matériaux et de procédés prises des semaines avant l’assemblage de l’unité. La question pratique pour un acheteur n’est donc pas « comment inspectez-vous une monture », mais « quelles décisions le système d’inspection a-t-il déjà prises à votre place, et lesquelles avez-vous laissées à l’avis de l’usine ».
La réponse réside dans un système à cinq étapes qui doit être consigné à l’avance, avec des critères d’acceptation définis par l’acheteur plutôt que repris du catalogue. C’est l’objet de cet article. Si vous sourcez des matériaux des montures de lunettes connectées pour un programme de marque, les critères ci-dessous doivent exister avant la fabrication du premier article; si un fournisseur est incapable de les fournir, cela révèle un problème de procédé plutôt que de qualité commerciale.
Matériaux des montures de lunettes connectées: cinq étapes d’inspection et celle qui compte vraiment
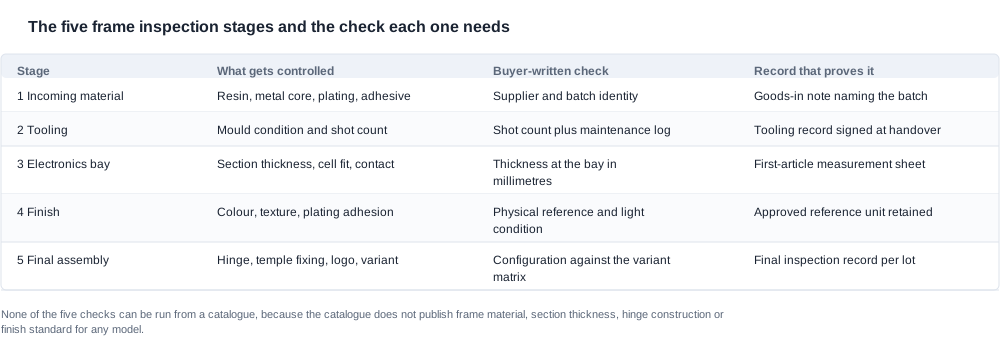
Les étapes suivent un ordre fixe, et chacune détecte une catégorie de défaillance que la suivante ne peut pas détecter.
La première étape concerne les matériaux entrants. La résine, l’âme métallique, le revêtement, les adhésifs et les embouts de branches arrivent séparément, puis sont regroupés en un seul ensemble de composants. C’est la seule étape où une substitution reste invisible: un matériau dont la teneur en plastifiant est incorrecte paraît identique au matériau conforme sur un établi, et la différence se manifeste par une branche qui bouge dans sa propre charnière après une saison en milieu humide. Le contrôle déterminant n’est pas une inspection visuelle, mais une identification enregistrée — fournisseur, lot, certificat d’entrée — associée au numéro de lot figurant sur les unités finales.
La deuxième étape concerne l’outillage. Un moule possède un nombre de cycles, un état et un historique de maintenance, et aucun de ces éléments n’est visible dans le produit fini. Un moule ayant dépassé sa durée de vie utile produit des pièces dimensionnellement cohérentes entre elles, mais incorrectes en valeur absolue, ce qui constitue la pire combinaison possible, car la ligne de production ne peut pas la détecter. Les exigences en matière d’outillage que nous attendons sont détaillées sur la page Exigences d’outillage OEM; dans une discussion qualité, l’essentiel est que le nombre de cycles et le journal de maintenance fassent partie du dossier d’acceptation, et ne relèvent pas de la simple administration de l’usine.
La troisième étape concerne la zone électronique. La branche doit accueillir une cellule, un circuit imprimé, un contact de recharge et, sur les modèles équipés d’une caméra, un module optique. L’épaisseur de la section à cet emplacement est la donnée qui relie le matériau à la conception électrique: trop fine, la cellule se déforme pendant l’utilisation; trop épaisse, la branche cesse d’être confortable. C’est la seule dimension de la monture qui relève véritablement de l’ingénierie plutôt que de la préférence, et c’est celle qui est le plus souvent laissée sans consigne écrite.
La quatrième étape concerne la finition. La couleur, la texture, le niveau de brillance et l’adhérence du revêtement sont évalués à cette étape, au regard d’une norme — ou d’un simple avis, si aucune norme n’a été rédigée. Les surfaces mates, brillantes et soft-touch nécessitent chacune une méthode d’évaluation différente, et la variation esthétique qui entraîne presque toujours le rejet du premier article provient d’une norme conclue verbalement.
La cinquième étape concerne l’assemblage final. La charnière, la fixation de la branche, le logo, l’alignement, le cache du port ou du contact, ainsi que la configuration dans la boîte. C’est l’étape où une erreur de variante est le plus susceptible d’échapper au contrôle, car une unité peut être parfaitement assemblée puis emballée dans une configuration inadéquate. C’est aussi l’étape où la monture cesse d’être un composant pour devenir un produit, ce qui explique qu’elle attire l’essentiel de l’attention portée à l’inspection, mais le moins d’analyse.
Ce que notre catalogue publie et ce que cela signifie pour un plan d’inspection
Voici la partie inconfortable de cette catégorie, formulée sans détour afin de vous permettre de planifier en conséquence. Notre catalogue ne publie aucune composition des matériaux de monture, aucun matériau de branche ni aucun Matériau des verres pour aucun modèle. Il ne publie aucune dimension de monture, aucune longueur de branche ni aucune courbure de branche pour aucun modèle. Il ne publie aucune construction de charnière, aucune épaisseur de section ni aucune norme de finition pour aucun modèle.
Ce qui est publié est limité mais concret. Dans toute la gamme, un seul poids d’unité complète est disponible: les lunettes avec caméra IA MT6, à 158 g; ce chiffre correspond à l’unité de lunettes comprenant la cellule de 265 mAh et la caméra, hors boîtier de recharge pliable de 1200 mAh. Deux plateformes de sport avec caméra, les V06 et les S7, portent la mention IP54. L’architecture des branches apparaît sur un petit nombre de modèles: les G07 présentent une branche ultrafine et amovible, les V03 Pro des branches flexibles, et les V06 comme les S7 un cadre intérieur amovible. Les V03 Pro proposent trois options de couleur et les V06 quatre. Le temps de recharge est publié pour toute la gamme. Quant aux certifications que nous traitons, il s’agit des brevets de dessin figurant sur la page d’exportation des certificats, sans qu’aucune mention CE, FCC ou RoHS n’apparaisse au niveau de l’entreprise dans le catalogue. Les numéros de certificat par modèle restent à confirmer plutôt qu’à supposer.
Tout cela ne constitue pas un plan d’inspection. Chacune de ces lignes est un fait vérifiable; aucune ne vous indique quoi mesurer à l’étape trois ni comment juger une finition à l’étape quatre. C’est pourquoi un régime d’inspection dans cette catégorie doit être rédigé par l’acheteur, et pourquoi les critères de la section suivante constituent l’intégralité du contenu de l’échange sur le premier article.
Les critères d’acceptation que vous devez rédiger, car notre catalogue ne vous les fournira pas
Sept critères doivent être formulés par écrit avant la fabrication du premier article. S’ils ne le sont pas, ils seront déterminés par la personne qui tient l’échantillon le jour venu, et cette personne ne rendra pas compte des retours six mois plus tard.
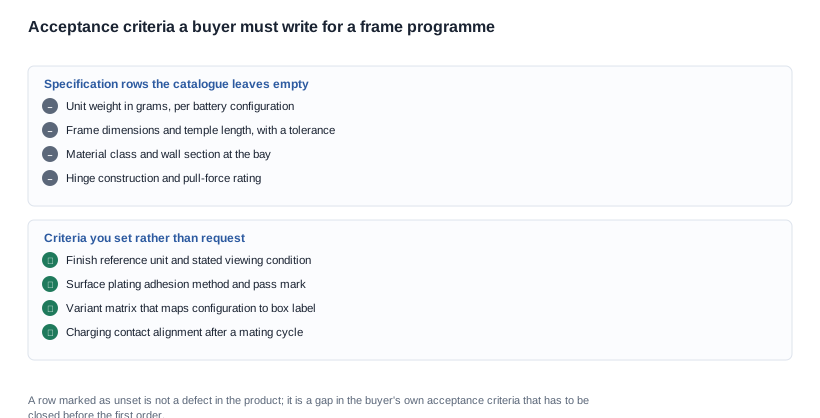
1. Poids de l’unité en grammes, par configuration. Le seuil n’est pas un nombre que vous choisissez: c’est un nombre auquel le fournisseur doit accepter d’être tenu, avec une configuration de batterie indiquée, une tolérance précisée et une taille d’échantillon définie. Le poids est le paramètre qui influe le plus sur l’utilisation continue du produit, et il est indisponible sur presque toute la gamme. Nous ne le publions que pour la MT6, et la formulation honnête est que, pour tous les autres modèles, il s’agit d’une demande de données et non d’une simple faveur. Un fournisseur qui répond « environ cent cinquante grammes » a mesuré une seule unité et généralisé; la question de suivi qui permet de trancher concerne la taille de l’échantillon.
2. Dimensions du cadre et longueur des branches, avec une tolérance et une méthode de mesure. Ce ne sont pas des lignes purement esthétiques. Elles déterminent si un opticien peut adapter le produit, si un programme de verres correcteurs est même envisageable et si la même face peut être réutilisée avec deux branches de votre gamme. Si la longueur des branches est indiquée comme une plage sans tolérance, il ne s’agit pas d’une spécification.
3. Classe de matériau et épaisseur de paroi. « Monture en acétate » et « Branches en TR90 » sont des noms de catégories. Un critère doit préciser une classe de matériau, un grade lorsqu’il en existe un, et une épaisseur de paroi en millimètres à un emplacement défini. L’emplacement compte: la section au niveau du compartiment électronique est différente de celle à l’extrémité de la branche, et un critère qui n’indique pas l’emplacement ne peut être ni respecté ni rejeté.
4. Construction de la charnière et force de traction. C’est cette ligne qui détermine l’exposition au risque de garantie. Une monture dont la charnière casse et une monture dont la branche fléchit sont deux produits différents, et la différence reste invisible jusqu’à ce que quelqu’un fasse tomber l’unité. Une insert en acier vissé dans un bossage renforcé constitue l’amélioration structurelle la moins coûteuse dans cette catégorie de produits: aucun changement d’outillage, de silhouette ni de réglage acoustique n’est nécessaire. Cette option est presque jamais demandée, et c’est pourquoi son absence dans une spécification est à elle seule parlante.
5. Norme de finition, avec une condition d’observation et une référence physique. La séquence de correspondance des couleurs explique pourquoi un écran ne peut servir de référence: un affichage restitue les couleurs sous un éclairage différent, dans une configuration d’observation différente et à une luminosité différente. Une unité de référence physique, conservée par l’acheteur et photographiée sous une lumière fixe, est le seul élément qui résiste à un différend. Sans elle, un refus pour défaut esthétique relève de la négociation plutôt que du constat d’inspection.
6. Traitement de surface et adhérence. Non pas le procédé de traitement décrit à l’aide d’adjectifs, mais la méthode d’adhérence, le seuil de conformité et la personne ayant assisté à l’essai. Les réactions au contact avec la peau, l’usure des branches et la décoloration des coins remontent à la chimie du traitement de surface plutôt qu’à l’alliage de base; un critère de surface protège donc la partie du produit en contact avec les personnes.
7. La matrice des variantes. Une correspondance écrite entre la configuration, l’étiquette de la boîte et l’échantillon testé, afin que la bonne configuration se trouve dans la bonne boîte et que la bonne boîte soit celle qui a été approuvée. Une erreur de variante reste invisible à toutes les étapes, sauf à la dernière, et c’est le type d’erreur le plus coûteux à découvrir sur le terrain.
Le poids, et le chiffre unique que notre gamme affiche
Le chiffre de 158 g pour le MT6 mérite une attention particulière, car il est couramment mal interprété dans les deux sens. Il correspond au poids de l’unité de lunettes complète — monture, batterie et caméra ensemble — et exclut l’étui de recharge pliable. Il ne s’agit pas du poids de la monture seule, ni d’un poids limité à la monture, et aucun autre modèle de la gamme ne publie de poids. Si votre évaluation nécessite le poids de la monture du MT6, demandez la monture séparément et attendez-vous à ce que la réponse indique que le catalogue ne présente que le poids de l’unité assemblée. La capacité de l’étui est publiée séparément à 1200 mAh, et son poids n’est pas publié.
La norme de finition et les raisons pour lesquelles un écran ne constitue pas une référence
Les litiges de finition constituent la raison la plus fréquente de rejet d’un premier article et la raison la moins fréquente de maintien d’un rejet. Ces deux échecs ont des causes différentes. Le premier est dû à l’absence de référence: l’usine a donc jugé par rapport à la dernière unité conforme et l’acheteur par rapport à la fiche produit. Le second est dû à une référence existante mais non contrôlée — il s’agissait d’une photographie, ou celle-ci était exposée au soleil, ou elle provenait d’un lot de finition différent de celui inspecté.
La solution est procédurale plutôt que technique: une unité de référence approuvée, conservée par l’acheteur, emballée pour éviter l’abrasion, examinée à intervalles définis et utilisée uniquement sous une source lumineuse définie. Cette référence ne coûte rien et tranche davantage de litiges que toute mesure supplémentaire.
Épaisseur de la section au niveau du compartiment électronique
Il s’agit du critère qui relie le matériau de la monture à la configuration de la batterie, et c’est celui qui est le plus souvent négligé parce qu’il paraît relever d’un détail. Ce n’est pas le cas. Le compartiment doit accueillir la batterie, la carte et le contact de charge sans que les branches deviennent rigides, et le chiffre déterminant est une valeur en millimètres mesurée à un emplacement nommé selon une méthode définie. Si un fournisseur ne peut pas indiquer la section du compartiment pour la configuration exacte que vous commandez, demandez plutôt pour quelle section du compartiment la conception a été réalisée et quelle batterie elle utilise — la réponse vous dira si la monture est le résultat direct d’une conception ou une approximation de celui-ci.
Réaliser le premier article de manière à ce que la décision d’acceptation résiste à un litige
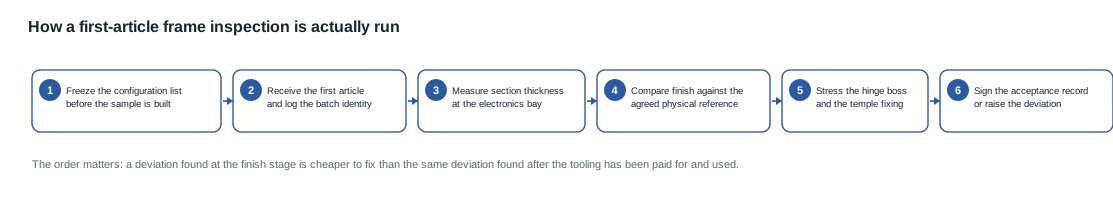
Un premier article n’a d’utilité que si la décision d’acceptation prise à son sujet est contraignante. Cela exige trois éléments: la liste des configurations figée avant la fabrication de l’échantillon, les critères rédigés avant la réception de l’échantillon et le dossier conservé sous une forme pouvant être produit ultérieurement.
La préparation avant l’arrivée de l’échantillon
Figez d’abord la liste des configurations. Un premier article fabriqué selon une liste de configurations ensuite modifiée n’a aucune valeur de référence, car il n’existe aucun élément stable auquel comparer les livraisons ultérieures. La liste doit indiquer le matériau, la finition, la couleur, le type de branches, l’interface de charge et la configuration de la batterie, ainsi que comporter un numéro de révision qui augmente dès qu’un élément change.
convenez ensuite de la méthode de mesure avant les mesures. Le « poids en grammes » nécessite une configuration définie et une tolérance définie; l’« épaisseur de section » nécessite un emplacement défini, un instrument défini et un nombre défini de relevés. L’« adhérence » nécessite une méthode et une limite de conformité. Un critère sans méthode n’est qu’une opinion assortie d’un chiffre, et il sera tranché par la personne qui plaide le plus fermement.
Troisièmement, décidez à l’avance ce qui se produit lorsqu’un critère n’est pas respecté. Les possibilités sont le rejet, la retouche ou l’acceptation avec un écart consigné. Un acheteur qui n’a pas tranché cette question acceptera avec un écart dès le premier article, car le calendrier est pressant, puis cet écart deviendra la nouvelle norme pour toutes les livraisons ultérieures. Si la réponse est le rejet, indiquez la voie de retouche et le délai permettant de l’effectuer.
La rédaction du dossier afin qu’il puisse être utilisé ultérieurement
Le dossier d’acceptation comporte cinq éléments: l’identification de l’unité inspectée, y compris le lot et la configuration; chaque critère avec son seuil et sa valeur mesurée; l’instrument et la méthode utilisés; les éléments de référence par rapport auxquels la mesure a été effectuée; et la signature de la personne qui accepte l’unité. Il vaut la peine d’ajouter une photographie de chaque zone non conforme, car les défauts de finition et de marquage sont difficiles à décrire précisément avec des mots, mais faciles à montrer à l’aide d’une image.
Conservez cet enregistrement. C’est le seul artefact qui permet de distinguer un fournisseur qui s’écarte des prescriptions d’un lot endommagé pendant le transport, et c’est le document que votre équipe qualité demandera lorsqu’une réclamation parviendra depuis un canal que vous ne pouvez pas visiter. La valeur commerciale de l’enregistrement dépasse son coût de production: c’est lui qui vous permet de maintenir votre position sur un taux de défaut au lieu de discuter du cas d’une seule unité.
Quatre défauts qui passent le contrôle final et atteignent néanmoins le client
Les défauts qui atteignent un client ne sont pas ceux que la ligne de production a manqués. Ce sont ceux qui n’ont jamais été contrôlés. Quatre défauts expliquent la majorité des cas.
Une monture desserrée. La branche et la charnière contribuent à s’user mutuellement à chaque mouvement, et la défaillance se manifeste par une charnière devenue jeux. Elle est signalée comme une réclamation de durabilité et est généralement diagnostiquée par le client comme un défaut du produit, car rien ne s’est visiblement cassé.
Une branche qui se déplace. Le point de contact bouge au fil de l’utilisation, si bien que le produit change de forme sans qu’aucun élément soit endommagé. Sur une plateforme à conduction osseuse, cela modifie également le résultat acoustique, ce qui signifie que la même unité peut générer à la fois un retour lié à l’ajustement et une réclamation audio, ces deux problèmes étant enregistrés séparément.
Une charge intermittente. Un contact de recharge mal aligné ou contaminé se présente comme un défaut du produit et constitue le signalement le plus fréquent dans cette catégorie. C’est aussi le problème le plus facile à éviter mécaniquement, car le maintien du contact est mesurable.
Un avant ou un verre fendu. L’avant de la monture encaisse les chocs dans un colis, et c’est la partie qui ne tolère aucun bord vif. Il s’agit souvent d’un défaut d’emballage plutôt que de la monture, ce qui explique que les spécifications relatives à l’emballage doivent figurer dans le même dossier d’acceptation que les critères applicables à la monture.
Le contact de recharge qui tombe en panne alors que la monture est conforme
Ce cas mérite d’être traité séparément, car le diagnostic effectué auprès du client et la cause à l’usine pointent dans des directions différentes. Le client signale que le produit ne se recharge pas correctement. L’unité a été contrôlée et a été validée, de sorte que la ligne de production considère le produit comme conforme. Les deux constats peuvent être vrais: le contact était dans les tolerances lors de la mesure, et la tolérance a été définie en fonction d’un nombre de cycles d’appairage que personne n’a validé, si bien que la défaillance apparaît à la vingtième recharge du client plutôt qu’à la première.
La solution est procédurale et peu coûteuse. Définissez le nombre de cycles d’appairage auquel le contact doit résister, la mesure à effectuer ensuite et le seuil de validation. Sur les interfaces de recharge magnétique, la question pertinente est l’alignement du contact après les cycles, plutôt que la seule résistance de contact, et la mesure doit être réalisée sur un échantillon représentatif plutôt que sur la première unité.
Ce qui peut être négocié dans un régime de contrôle, et ce qui ne peut pas l’être
Une partie du coût d’un régime de contrôle correspond à des coûts fixes qu’un fournisseur ne peut pas réduire; une autre partie relève des charges propres à l’usine et peut faire l’objet de compromis. Savoir les distinguer évite une discussion impossible à gagner.
La partie qui vaut la peine de négocier est le nombre d’échantillons et le reporting. Le nombre d’unités contrôlées lors d’une inspection de première pièce, le nombre de mesures par critère et le format du rapport sont tous des conditions commerciales et sont généralement définis par convention plutôt que par nécessité. Un fournisseur qui propose un nombre d’échantillons nettement supérieur au taux de défaut que vous cherchez à détecter se protège contre un critère qu’il sait mal défini — ce qui indique généralement que le critère doit être reformulé, et non que le nombre d’échantillons doit être réduit.
Le format du rapport mérite une attention supérieure à celle qui lui est généralement accordée. Un enregistrement qui énumère les critères, les seuils, les mesures et les signatures peut être utilisé pour le contrôle de réception de chaque lot ultérieur. Un enregistrement qui indique simplement « conforme » ne le peut pas. Demandez le format avant l’inspection, pas après.
La partie qui n’est pas négociable est la séquence. Une inspection réalisée avant que la liste de configuration ne soit figée, ou une finition évaluée avant que l’unité de référence n’existe, produit un résultat inutilisable, quel que soit l’effort consenti. Un fournisseur qui propose « de l’inspecter d’abord, puis de vous communiquer les critères » propose un résultat, pas une inspection.
La même logique s’applique à l’outillage. Le coût de l’outillage est une charge unique, généralement amortie sur la première commande, et les questions commerciales pertinentes portent sur le volume sur lequel elle est amortie et sur son devenir si le programme est abandonné. La page consacrée aux exigences standard relatives à l’outillage OEM traite de la propriété de l’outillage et des points de transfert en détail.
Les clauses qui rendent une première pièce contraignante
Quatre clauses font l’essentiel du travail. Premièrement, la liste des critères d’acceptation, jointe au bon de commande avec un numéro de révision, afin que la norme fasse partie du contrat et non de la correspondance. Deuxièmement, une clause exigeant que les critères et le format du rapport soient convenus avant la fabrication du premier article, ce qui élimine toute controverse sur le planning. Troisièmement, une clause exigeant une notification et une nouvelle approbation avant tout changement de matériau, de finition, de type de branche, de construction de charnière ou d’interface de recharge, car chacun de ces changements modifie la configuration sur laquelle les critères ont été établis. Quatrièmement, un seuil de taux de défauts exprimé par rapport aux critères d’acceptation enregistrés, afin qu’une réclamation relative à la qualité n’ait pas à reposer sur une déclaration générale de garantie.
Un cas concret pour une marque qui ouvre une gamme sportive, et les limites de ce dont nous disposons
Le cas ci-dessous est hypothétique et sert à illustrer la séquence de décision plutôt qu’à présenter le travail d’un client.
Supposons une marque qui vend dans les secteurs des activités de plein air et du sport et qui ouvre pour la première fois une gamme de lunettes avec caméra. La contrainte déterminante n’est pas le prix. Elle tient au fait que la marque rencontre déjà un problème de retours sur une gamme de produits antérieure, avec un groupe de plaintes signalant des lunettes qui ont cessé de fonctionner après quelques mois, sans que l’équipe de la marque puisse déterminer si la cause relevait de l’interface de recharge ou de la monture.
La première action de la marque consiste à ne plus traiter cette question comme un problème de matériau. Les descriptions des plaintes pointent vers le contact de recharge et la charnière; les critères d’acceptation commencent donc par là: un nombre de cycles d’accouplement avec un contrôle de l’alignement ensuite, une force de traction de la charnière et une épaisseur de section au niveau du logement de l’électronique pour la configuration exacte de la cellule. Le dossier demande également le poids de l’unité par configuration, car l’expérience de la marque dans ses canaux de distribution lui indique que les plaintes liées au poids se manifestent comme des plaintes relatives au confort, alors qu’aucun poids publié ne lui permet de réfuter ces réclamations.
La deuxième action consiste à faire de la liste des configurations un document contrôlé avant la fabrication de l’échantillon, car le problème antérieur de la marque tenait au fait que trois variantes similaires avaient été expédiées en parallèle, sans que le dossier d’acceptation décrive précisément aucune d’entre elles. Chaque configuration reçoit un numéro de révision et une étiquette de boîte correspondante.
La troisième action consiste à conserver l’unité de référence. La marque achète une unité approuvée, la conserve et la photographie sous un éclairage fixe. Cela ne coûte rien au-delà du budget prévu pour les échantillons et permet de trancher tous les différends ultérieurs relative aux finitions.
La quatrième action consiste à rédiger les clauses. Les critères sont intégrés au bon de commande, la liste des configurations est figée, les modifications nécessitent une notification et le taux de défauts est exprimé par rapport aux critères. La marque demande également les numéros de certificats modèle par modèle plutôt qu’une déclaration au niveau de la famille, car une campagne entraînant un refus sur une plateforme de vente coûte davantage que le programme d’échantillonnage.
À l’issue de la quatrième étape, la marque n’a pas choisi de matériau. Elle a créé le dossier qui lui permettra d’en choisir un — et elle saura si le fournisseur est en mesure de respecter les critères avant de s’engager dans une opération de moulage.
Le poids unitaire que nous publions et les lignes de matériaux que nous ne publierons pas
Concrètement, restons précis plutôt que généreux. Nous publions le poids unitaire lorsque nous le détenons, soit 158 g pour l’unité de lunettes MT6 comprenant la cellule de 265 mAh et la caméra, mais hors boîtier de recharge pliable de 1200 mAh, et nous ne publions rien pour les vingt-sept autres modèles. Nous ne publions aucune composition des matériaux de monture, aucun matériau de branche, aucune dimension de monture, aucune longueur de branche, aucune construction de charnière, aucune épaisseur de section ni aucune norme de finition pour quelque modèle que ce soit, car l’entreprise ne nous les a pas confirmés.
Nous rédigerons les critères d’acceptation pour une configuration précise dans un programme précis, car un critère que nous avons mesuré est un critère auquel nous pouvons être tenus. Nous ne remplirons pas une ligne de matériaux avec le nom d’une famille de résines décrivant une centaine de produits à la fois, et nous ne citerons pas une valeur industriuelle typique pour une propriété que nous n’avons pas mesurée sur le produit que vous achetez. Si un critère ne peut être renseigné à partir des informations dont nous disposons, nous le dirons plutôt que de l’approximer, et la vue d’ensemble des matériaux et de l’ergonomie précise où s’arrêtent les lignes publiées.
Pour les problèmes que cette catégorie est le plus souvent achetée afin de résoudre — la durabilité des montures, les défaillances des charnières, les plaintes relatives à la recharge — l’approche globale figure dans l’article consacré aux limites et inconvénients des matériaux de monture, qui traite les modes de défaillance plus en profondeur qu’un plan d’inspection.
Par où commencer avec nous pour un programme de montures
Envoyez-nous le modèle, la configuration et la défaillance que vous cherchez à éviter, et nous vous indiquerons quels critères d’acceptation nous pouvons mesurer à partir d’une ligne publiée, lesquels nous pouvons établir sur des échantillons et pour lesquels nous ne disposons d’aucune donnée. Si les critères ne peuvent pas être formulés pour votre configuration, c’est l’information la plus utile que nous puissions vous fournir avant le financement de l’outillage.
Lectures complémentaires
- Matériaux et ergonomie
- Vérification des fournisseurs de matériaux pour montures de lunettes connectées
- Limites et inconvénients des matériaux de monture
- Exigences standard relatives à l’outillage OEM
Envoyez-nous le modèle et le cas d’utilisation, et nous vous dirons quels critères nous pouvons mesurer.


