
Il controllo qualità delle montature fallisce in un modo specifico e prevedibile: il sistema rileva ogni difetto visibile sulla linea di produzione e ignora quelli che richiedono mesi per manifestarsi. Una piattaforma con fotocamera può essere ispezionata funzione per funzione al termine della linea, perché il guasto di una fotocamera è immediato e visibile. Una montatura non si comporta allo stesso modo. I suoi guasti sono lenti, cumulativi e determinati da decisioni sui materiali e sul processo prese settimane prima che l'unità venisse assemblata. La domanda pratica per un acquirente non è «come ispezionate una montatura», ma «quali decisioni ha già preso per me il sistema di ispezione e quali ho lasciato al parere dello stabilimento?».
La risposta è un sistema in cinque fasi che deve essere definito in anticipo, con i criteri di accettazione stabiliti dall'acquirente anziché ereditati dal catalogo. È questo l'oggetto di questo articolo. Se siete in procinto di acquistare materiali delle montature degli smart glasses per un programma di brand, i criteri indicati di seguito devono esistere prima della realizzazione del primo articolo e, se un fornitore non è in grado di produrli, si tratta di una constatazione sul suo processo, non sulla sua capacità commerciale.
Materiali delle montature degli smart glasses: cinque fasi di ispezione e quella che conta
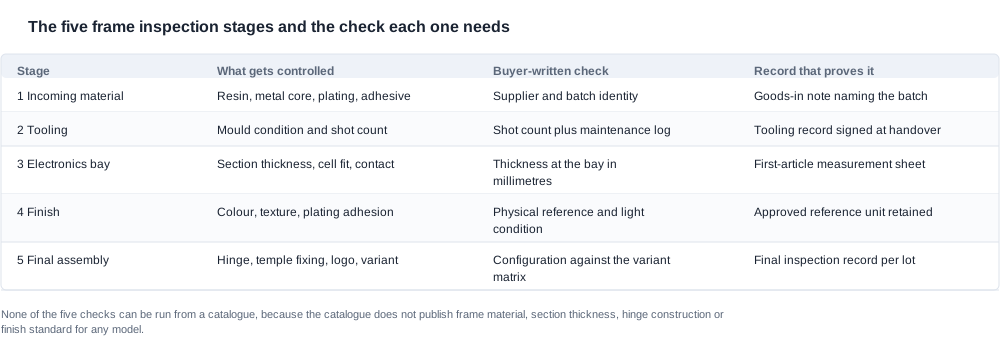
Le fasi seguono un ordine fisso e ognuna rileva una classe di guasti che la successiva non può individuare.
La prima fase è quella dei materiali in ingresso. La resina, il nucleo metallico, il trattamento superficiale, gli adesivi e i terminali delle aste arrivano separatamente e vengono consolidati in un unico set di componenti. È l'unica fase in cui una sostituzione risulta invisibile: sul banco, un materiale con un carico errato di plastificante sembra identico a quello corretto, ma la differenza si manifesta come un'asta che dopo una stagione in umidità si muove autonomamente nella propria cerniera. Il controllo decisivo non è un'ispezione visiva, ma un'identificazione registrata — quale fornitore, quale lotto, quale certificato di ingresso — collegata al numero di lotto riportato sulle unità finite.
La seconda fase è quella degli stampi. Uno stampo riporta un numero di stampate, una condizione e uno storico della manutenzione, e tutti e tre sono invisibili nel prodotto finito. Uno stampo che ha superato la propria vita utile produce componenti dimensionalmente coerenti tra loro e sbagliati in termini assoluti, la combinazione peggiore in assoluto, perché la linea di produzione non può rilevarla. I requisiti per gli stampi che ci aspettiamo sono illustrati nella pagina sui requisiti degli stampi OEM; per una discussione sulla qualità è fondamentale che il numero di stampate e il registro della manutenzione facciano parte della documentazione di accettazione, e non siano solo un adempimento amministrativo dello stabilimento.
La terza fase è quella dell'area elettronica. L'asta deve ospitare una batteria, una scheda, un contatto di ricarica e, sui modelli con fotocamera, un modulo ottico. Lo spessore della sezione in quest'area è il dato che collega il materiale alla progettazione elettrica: se è troppo sottile, la batteria si flette durante l'uso; se è troppo spesso, l'asta non è più comoda. È l'unica dimensione della montatura che sia genuinamente ingegneristica anziché legata alle preferenze, nonché quella che più spesso resta non definita.
La quarta fase è quella della finitura. Colore, texture, livello di lucentezza e adesione del trattamento superficiale vengono valutati in questa fase, confrontandoli con uno standard — oppure con un'opinione, se non è stato definito alcuno standard. Le superfici opache, lucide e soft-touch richiedono ciascuna un metodo di valutazione diverso, e la variazione estetica che porta al rifiuto del primo articolo deriva quasi sempre da uno standard concordato verbalmente.
La quinta fase è quella del montaggio finale. La cerniera, il fissaggio dell'asta, il logo, l'allineamento, il portacontatti o il copriporta e la configurazione nella confezione. È la fase in cui è più probabile che un errore di variante sfugga al controllo, perché un'unità può essere assemblata in modo perfetto e poi confezionata con la configurazione sbagliata. È anche la fase in cui la montatura smette di essere un componente e diventa un prodotto, motivo per cui richiama la maggior parte dell'attenzione ispettiva e offre il minor valore analitico.
Che cosa pubblica il nostro catalogo e che cosa significa per un piano di ispezione
Ecco la parte scomoda di questa categoria, esposta in modo chiaro per consentirvi di pianificare di conseguenza. Il nostro catalogo non pubblica la composizione dei materiali delle montature, il materiale delle aste né il Materiale delle lenti per alcun modello. Non pubblica le dimensioni delle montature, la lunghezza delle aste né la curvatura delle aste per alcun modello. Non pubblica la struttura delle cerniere, lo spessore delle sezioni né gli standard di finitura per alcun modello.
Quello che viene pubblicato è circoscritto, ma concreto. In tutta la gamma esiste un solo peso per l’unità completa: gli smart glasses con fotocamera AI MT6, a 158 g; tale dato si riferisce all’unità degli occhiali comprendente la batteria da 265 mAh e la fotocamera, ed esclude il case di ricarica pieghevole da 1200 mAh. Due piattaforme sport con fotocamera, V06 e S7, riportano la marcatura IP54. L’architettura delle aste è presente in un numero limitato di modelli: G07 pubblica un’asta ultrasottile e staccabile, V03 Pro pubblica aste flessibili, mentre sia V06 sia S7 pubblicano una montatura interna rimovibile. V03 Pro elenca tre opzioni di colore, mentre V06 ne elenca quattro. Il tempo di ricarica è pubblicato per tutta la gamma, mentre le certificazioni che gestiamo sono i brevetti di design riportati nella pagina di certificazione per l’export, senza alcuna marcatura CE, FCC o RoHS indicata nel catalogo a livello aziendale; i numeri di certificato dei singoli modelli devono essere confermati, non presumuti.
Niente di tutto ciò costituisce un piano di ispezione. Ogni riga riportata è un dato verificabile, ma nessuna di esse indica cosa misurare alla fase tre o come giudicare una finitura alla fase quattro. Per questo, in questa categoria, il regime di ispezione deve essere definito dall’acquirente, ed è per questo che i criteri della sezione successiva rappresentano l’intero contenuto della discussione sul primo articolo.
I criteri di accettazione che devi definire perché il nostro catalogo non può fornirteli
Sette criteri devono essere messi per iscritto prima della costruzione del primo articolo. Se non lo sono, saranno decisi da chiunque abbia in mano il campione quel giorno, e questa persona non sarà responsabile dei resi sei mesi dopo.
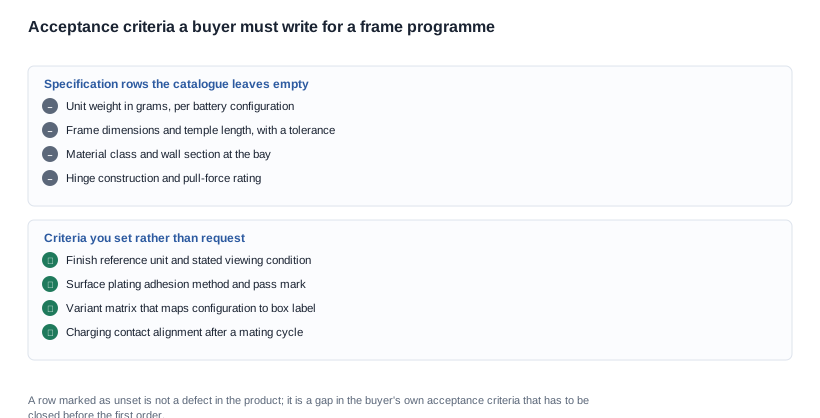
1. Peso unitario in grammi, per ogni configurazione. La soglia non è un numero che scegli a piacimento: è un numero al quale il fornitore deve essere disposto a essere vincolato, con una configurazione della batteria dichiarata, una tolleranza dichiarata e una dimensione del campione dichiarata. Il peso è il parametro che influisce maggiormente sulla continuità d’uso del prodotto ed è disponibile per quasi tutta la gamma, tranne che per il solo MT6. Va inoltre precisato che, per ogni altro modello, si tratta di una richiesta di dati e non di un cortesia. Un fornitore che risponde «circa centocinquanta grammi» ha misurato una sola unità e ha generalizzato; la domanda di follow-up che risolve la questione riguarda la dimensione del campione.
2. Dimensioni della montatura e lunghezza delle aste, con tolleranza e metodo di misurazione. Non sono parametri estetici. Determinano se il prodotto può essere montato da un optometrista, se un programma di lenti graduate è addirittura possibile e se lo stesso frontale può essere riutilizzato con due aste diverse nella tua gamma. Se la lunghezza delle aste viene indicata come intervallo senza alcuna tolleranza, non si tratta di una specifica.
3. Classe del materiale e sezione della parete. «Montatura in acetato» e «aste in TR90» sono denominazioni di categoria. Un criterio richiede una classe di materiale, un grado qualora esista e una sezione della parete in millimetri, riferita a un punto dichiarato. Il punto di misurazione è importante: la sezione in corrispondenza dell’alloggiamento dell’elettronica è diversa da quella in corrispondenza della punta e un criterio che non indica il punto non può essere né superato né fallito.
4. Costruzione della cerniera e valorizzazione della forza di trazione. È la voce che determina l’esposizione relativa alla garanzia. Una montatura che si rompe alla cerniera e una montatura con aste flessibili sono prodotti diversi, e la differenza resta invisibile finché qualcuno non lascia cadere l’unità. Un inserto filettato in acciaio inserito in un rinforzo è il miglioramento strutturale più economico disponibile in questa classe di prodotto: non richiede modifiche agli stampi, né variazioni della silhouette o della risposta acustica. Quasi mai viene richiesto, motivo per cui la sua assenza da una specifica è essa stessa un’informazione.
5. Standard di finitura, con condizione di osservazione e riferimento fisico. La sequenza di corrispondenza dei colori spiega perché uno schermo non può fungere da riferimento: un display riproduce il colore sotto un’illuminante diversa, con una differente geometria di osservazione e a una luminosità differente. Un’unità fisica di riferimento, conservata dall’acquirente e fotografata sotto una luce fissa, è l’unico elemento che può sopravvivere a una contestazione. Senza di esso, il rifiuto di un difetto estetico diventa una negoziazione anziché un esito dell’ispezione.
6. Placcatura e adesione della superficie. Non il processo di placcatura descritto tramite aggettivi, ma il metodo di prova di adesione, il criterio di superamento e chi ha assistito alla prova. Le reazioni sulla pelle, l’usura delle aste e lo scolorimento degli angoli risalgono alla chimica della placcatura, non alla lega di base; un criterio sulla superficie protegge quindi la parte del prodotto a contatto con le persone.
7. La matrice delle varianti. Una mappatura scritta dalla configurazione all’etichetta della scatola al campione testato, in modo che la configurazione corretta sia nella scatola giusta e che la scatola giusta sia quella approvata. Un errore di variante è invisibile in ogni fase tranne l’ultima, ed è il tipo di errore più costoso da scoprire sul campo.
Il peso e l’unico dato disponibile per la gamma
Il dato di 158 g relativo all’MT6 va trattato con attenzione, perché viene interpretato erroneamente in entrambe le direzioni. Si tratta del peso dell’unità degli occhiali completa — montatura, batteria e fotocamera insieme — ed esclude la custodia di ricarica pieghevole. Non è il peso della sola montatura, non è il peso della montatura senza gli altri componenti e nessun altro modello della gamma ha un peso pubblicato. Se la tua valutazione richiede il peso della montatura per l’MT6, chiedi la montatura separatamente e prevedi la risposta che il catalogo riporti soltanto il peso dell’unità assemblata. La capacità della custodia è pubblicata separatamente a 1200 mAh, mentre il peso della custodia non è pubblicato.
Lo standard di finitura e perché uno schermo non è un riferimento
Le controversie sulla finitura sono il motivo più comune di rifiuto di un primo articolo e quello meno comune per cui il rifiuto viene confermato. I due casi presentano cause diverse. Il primo è l’assenza di un riferimento: la fabbrica ha valutato il prodotto rispetto all’ultima unità conforme, mentre l’acquirente lo ha valutato rispetto alla pagina del prodotto. Il secondo è l’esistenza di un riferimento, ma non controllato: era una fotografia, oppure era esposto alla luce solare, oppure proveniva da un lotto di finitura diverso da quello sottoposto a ispezione.
La soluzione è procedurale, non tecnica: una sola unità di riferimento approvata, conservata dall’acquirente, avvolta per evitare abrasioni, riesaminata a intervalli prestabiliti e utilizzata esclusivamente sotto una fonte di luce prestabilita. Questo riferimento non costa nulla e risolve più controversie di qualsiasi ulteriore misurazione.
Spessore della sezione nell’area dell’elettronica
È il criterio che collega il materiale della montatura alla configurazione della batteria ed è quello più spesso trascurato perché sembra un dettaglio. Non lo è. L’area deve contenere la batteria, la scheda e il contatto di ricarica senza rendere rigido l’asta; il valore che la determina è uno spessore in millimetri misurato in un punto specificato secondo un metodo dichiarato. Se un fornitore non è in grado di indicare la sezione dell’area per l’esatta configurazione ordinata, chiedi invece per quale sezione è stata progettata e quale batteria monta: la risposta ti dirà se la montatura è il risultato di una progettazione o un’approssimazione.
Gestire il primo articolo in modo che la decisione di accettazione superi una controversia
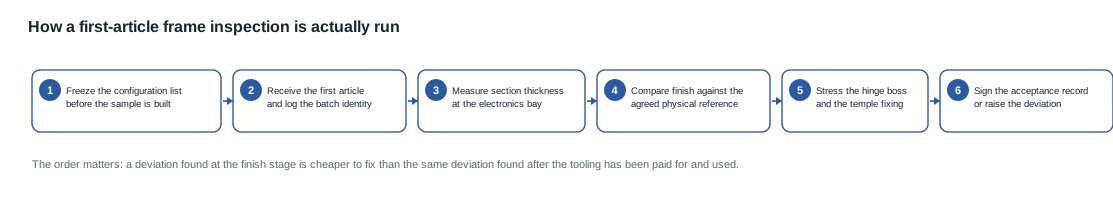
Un primo articolo è utile solo se la decisione di accettazione presa in base a esso è vincolante. Sono necessarie tre cose: l’elenco delle configurazioni congelato prima della costruzione del campione, i criteri scritti prima della ricezione del campione e il registro conservato in una forma che possa essere prodotta in seguito.
La preparazione prima dell’arrivo del campione
Prima congela l’elenco delle configurazioni. Un primo articolo costruito in base a un elenco che viene poi modificato non ha alcun valore di riferimento, perché non esiste un elemento stabile con cui confrontare le consegne successive. L’elenco deve indicare il materiale, la finitura, il colore, il tipo di asta, l’interfaccia di ricarica e la configurazione della batteria, além di riportare un numero di revisione che aumenta in caso di qualsiasi modifica.
Poi concorda il metodo di misurazione prima delle misurazioni. «Peso in grammi» richiede una configurazione dichiarata e una tolleranza dichiarata; «spessore della sezione» richiede un punto specificato, uno strumento specificato e un numero dichiarato di letture. «Adesione» richiede un metodo e una soglia di superamento. Un criterio privo di metodo è un’opinione con un numero allegato e verrà risolto da chi sostiene la posizione più convincente.
In terzo luogo, decidi in anticipo cosa accade quando un criterio non viene soddisfatto. Le opzioni sono rifiutare, rilavorare oppure accettare con una deviazione registrata. Un acquirente che non abbia preso questa decisione accetterà con una deviazione il primo articolo, perché il calendario è pressante; la deviazione diventerà poi la nuova normalità per ogni consegna successiva. Se la risposta è rifiutare, definisci il percorso di rilavorazione e il calendario che lo consente.
La registrazione dei dati per un utilizzo successivo
Il registro di accettazione deve contenere cinque parti: l’identificazione dell’unità sottoposta a ispezione, lotto e configurazione; ogni criterio con la rispettiva soglia e il valore misurato; lo strumento e il metodo utilizzati; gli elementi di riferimento rispetto ai quali è stata effettuata la misurazione; e la firma della persona che accetta l’unità. Vale la pena aggiungere una fotografia di ciascuna area non conforme, perché i difetti di finitura e di marcatura sono difficili da descrivereaccuratamente a parole e facili da descrivere con un’immagine.
Conservate questo registro. È l'unico documento che vi permette di distinguere un fornitore che si sta allontanando dagli standard da un lotto danneggiato durante il trasporto, ed è il documento che il vostro reparto qualità richiederà quando arriverà un reclamo da un canale che non potete visitare. Il valore commerciale del registro è superiore al costo di produrlo: un registro conservato vi consente di mantenere il proprio punto di posizione su un tasso di difettosità, anziché discutere di una singola unità.
Quattro difetti che superano l'ispezione finale e raggiungono comunque il cliente
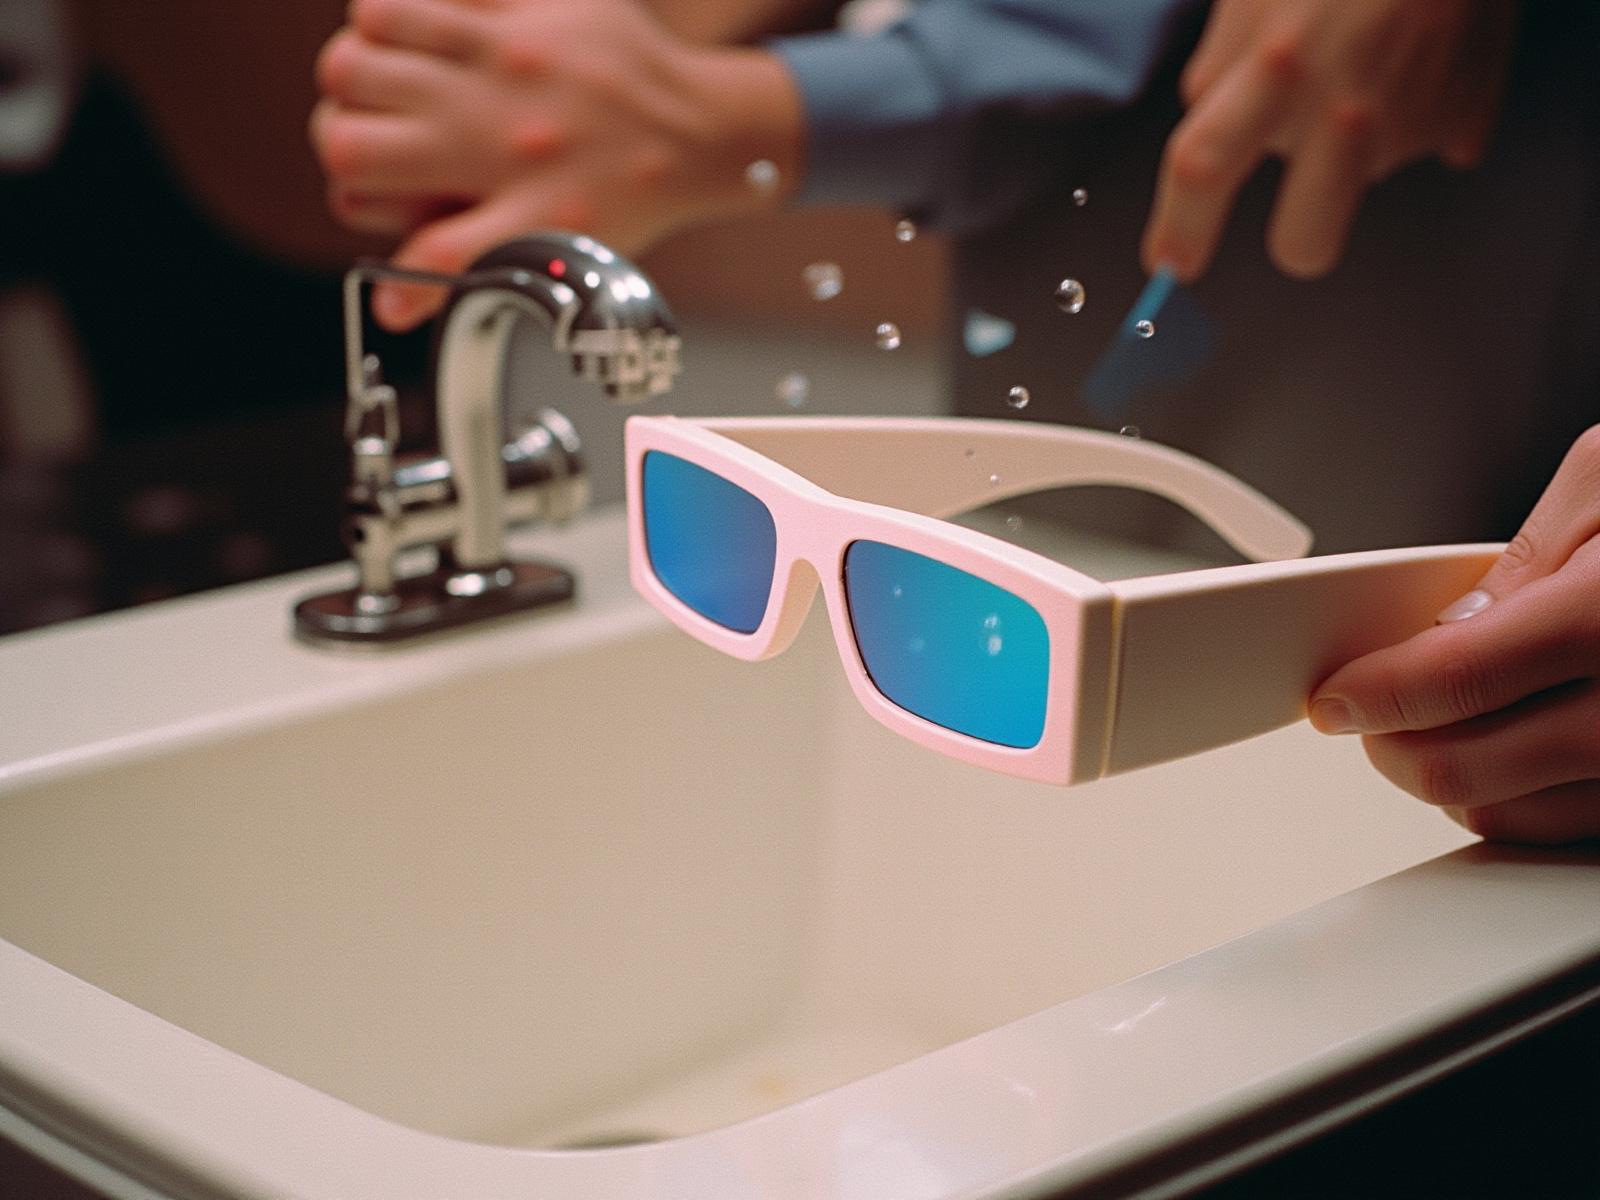
I difetti che raggiungono il cliente non sono quelli che la linea di produzione non ha rilevato, ma quelli che non sono mai stati controllati. Quattro di essi sono responsabili della maggior parte dei casi.
Una montatura allentata. L'asta e la cerniera interagiscono in modo contrastato a ogni movimento, e il guasto si manifesta come una cerniera che ha sviluppato un gioco eccessivo. Viene segnalato come reclamo di durabilità e viene generalmente diagnosticato dal cliente come un difetto del prodotto, perché nulla si è rotto in modo visibile.
Un'asta che si sposta. Il punto di contatto si sposta nel corso dell'utilizzo, così il prodotto cambia forma senza che nulla risulti danneggiato. Su una piattaforma a conduzione ossea, ciò modifica anche il risultato acustico: la stessa unità può quindi generare sia un reso legato alla vestibilità sia un reclamo relativo all'audio, e i due vengono registrati separatamente.
Una ricarica intermittente. Un contatto di ricarica disallineato o contaminato si presenta come un difetto del prodotto ed è la segnalazione più comune in questa categoria. È anche il problema più facilmente evitabile sotto il profilo meccanico, poiché il posizionamento del contatto è misurabile.
Un frontale o una lente incrinati. Il frontale della montatura subisce l'impatto dell'angolo del pacco ed è la parte che non tollera un bordo tagliente. Spesso si tratta di un problema dell'imballaggio anziché della montatura, motivo per cui le specifiche di confezionamento devono essere incluse nello stesso fascicolo di accettazione dei criteri applicati alla montatura.
Il contatto di ricarica che si guasta quando la montatura è ancora integra
Questo caso merita di essere trattato separatamente perché la diagnosi presso il cliente e la causa nello stabilimento indicano direzioni diverse. Il cliente segnala che il prodotto non ricarica correttamente. L'unità è stata ispezionata e ha superato i controlli, quindi la linea di produzione ritiene che il prodotto sia integro. Entrambe le cose possono essere vere: il contatto rientrava nella tolleranza al momento della misurazione, ma la tolleranza era stata definita in base a un numero di cicli di innesto sul connettore non concordato da nessuno; il guasto emerge quindi alla ventesima ricarica del cliente anziché alla prima.
La soluzione è procedurale e poco costosa. Concordate il numero di cicli di innesto che un contatto deve superare, la misurazione da eseguire successivamente e la soglia di accettazione. Nelle interfacce di ricarica magnetica, la questione pertinente è l'allineamento del contatto dopo i cicli anziché la sola resistenza del contatto, e deve essere misurato su un campione rappresentativo anziché sulla prima unità.
Che cosa si può negoziare in un regime di ispezione e che cosa non si può
Una parte del costo di un regime di ispezione è un costo fisso che il fornitore non può ridurre; un'altra parte è un sovraccosto della fabbrica, che può essere oggetto di trattativa. Sapere quale sia l'una e quale sia l'altra evita discussioni che non possono essere vinte.
La parte che vale la pena negoziare è il numero di campioni e la modalità di reporting. Il numero di unità sottoposte a un'ispezione del primo articolo, il numero di letture per criterio e il formato del rapporto sono tutti termini commerciali e vengono generalmente stabiliti per convenzione anziché per necessità. Un fornitore che propone un numero di campioni di gran lunga superiore al tasso di guasto che si intende rilevare sta proteggendosi da un criterio che sa essere definito in modo impreciso — il che di solito indica che il criterio deve essere riscritto, non che il numero di campioni debba essere ridotto.
Il formato del reporting merita maggiore attenzione di quanta ne riceva. Un registro che elenchi criteri, soglie, misurazioni e firme può essere utilizzato per l'ispezione in ingresso di ogni lotto successivo. Un registro che indichi soltanto «superato» non può esserlo. Richiedete il formato prima dell'ispezione, non dopo.
La parte che non è negoziabile è la sequenza. Un'ispezione effettuata prima che la lista di configurazione sia congelata, o una finitura valutata prima che esista l'unità di riferimento, produce un risultato inutilizzabile, indipendentemente dallo sforzo investito. Un fornitore che propone di «ispezionarlo prima e poi comunicarvi i criteri» sta offrendo un risultato, non un'ispezione.
Lo stesso vale per gli stampi. Il costo degli stampi è una voce una tantum, generalmente ammortizzata sul primo ordine, e le questioni commercialmente rilevanti riguardano il volume rispetto al quale viene ammortizzato e ciò che accade nel caso in cui il programma venga interrotto. La pagina sui requisiti standard degli stampi OEM descrive in maggiore dettaglio gli aspetti relativi alla proprietà e alla consegna.
Le clausole che rendono vincolante il primo articolo
Quattro clausole fanno gran parte del lavoro. La prima è l'elenco dei criteri di accettazione, allegato all'ordine di acquisto con un numero di revisione, in modo che lo standard faccia parte del contratto anziché della corrispondenza. La seconda è una clausola che impone di concordare i criteri e il formato della relazione prima della costruzione del primo articolo, eliminando così le controversie sul calendario. La terza è una clausola che impone di dare comunicazione e ottenere una nuova approvazione prima di qualsiasi variazione di materiale, finitura, tipo di asta, costruzione della cerniera o interfaccia di ricarica, perché ciascuna di queste modifiche cambia la configurazione rispetto alla quale sono stati redatti i criteri. La quarta è una soglia di difettosità espressa rispetto ai criteri di accettazione registrati, in modo che un reclamo sulla qualità non debba basarsi su una dichiarazione generale di garanzia.
Uno scenario pratico per un brand che apre una linea sportiva e i limiti di ciò che possiamo documentare
Il caso pratico riportato di seguito è ipotetico ed è finalizzato a illustrare la sequenza decisionale, non a presentare un cliente.
Supponiamo un brand che vende nei canali outdoor e sportivo e che apre per la prima volta una linea di occhiali con fotocamera. Il vincolo che determina il programma non è il prezzo. È il fatto che il brand ha già un problema di resi su una precedente linea di prodotti, con un gruppo di reclami che descrivono occhiali smessi di funzionare dopo pochi mesi, mentre il team interno del brand non riesce a stabilire se la causa fosse l'interfaccia di ricarica o la montatura.
La prima mossa del brand è smettere di trattare la questione come se riguardasse soltanto i materiali. Le descrizioni dei reclami indicano il contatto di ricarica e la cerniera, quindi i criteri di accettazione partono da lì: un numero di cicli di innesto con una verifica dell'allineamento successiva, una classe di resistenza alla trazione per la cerniera e uno spessore della sezione nella sede dell'elettronica per l'esatta configurazione della batteria. Viene richiesto anche il peso dell'unità per ciascuna configurazione, perché l'esperienza del brand nei canali di vendita gli ha insegnato che i reclami relativi al peso si manifestano come reclami sul comfort, mentre il brand non dispone di un peso pubblicato con cui confutarli.
La seconda mossa è trasformare l'elenco delle configurazioni in un documento controllato prima della costruzione del campione, perché il precedente problema del brand era che tre varianti simili erano state spedite contemporaneamente e il registro di accettazione non ne descriveva precisamente nessuna. Ciascuna configurazione riceve un numero di revisione e un'etichetta riportata sulla scatola tramite una mappatura.
La terza mossa è mantenere un'unità di riferimento. Il brand acquista un'unità approvata, la conserva e la fotografa sotto un'illuminazione fissa. Il costo è nulla rispetto al budget destinato ai campioni e la decisione risolve ogni successiva controversia sulla finitura.
La quarta mossa è redigere le clausole. I criteri vengono inseriti nell'ordine di acquisto allegato, l'elenco delle configurazioni viene congelato, le variazioni richiedono comunicazione e il tasso di difettosità viene espresso rispetto ai criteri. Il brand chiede inoltre i numeri dei certificati per singolo modello anziché una dichiarazione a livello di famiglia, perché una campagna che genera un rifiuto da parte del marketplace costa più di quanto sia costato il programma di campionamento.
Al quarto passo il brand non ha ancora scelto un materiale. Ha creato il fascicolo che gli consente di farlo — e saprà se il fornitore è in grado di rispettare i criteri prima di impegnarsi alla realizzazione di uno stampo.
Il peso dell'unità che pubblichiamo e le righe sui materiali che non pubblicheremo
Per essere concreti, limiteremo volutamente l'ambito di applicazione anziché presentare i dati in modo generoso. Pubblichiamo il peso dell'unità per i dati che possiamo documentare, il che significa 158 g per l'unità di occhiali MT6, comprensiva della batteria da 265 mAh e della fotocamera ed esclusa la custodia di ricarica pieghevole da 1200 mAh; per gli altri ventisette modelli non pubblichiamo nulla. Non pubblichiamo la composizione dei materiali della montatura, il materiale delle aste, le dimensioni della montatura, la lunghezza delle aste, la costruzione della cerniera, lo spessore della sezione né lo standard di finitura per alcun modello, perché l'azienda non ce li ha confermati.
Redigeremo i criteri di accettazione per una configurazione specifica all'interno di un programma specifico, perché un criterio che abbiamo misurato è un criterio che possiamo essere tenuti a rispettare. Non riempiremo una riga relativa ai materiali con il nome di una famiglia di resine che descrive cento prodotti diversi contemporaneamente e non citeremo un valore tipico del settore per una proprietà che non abbiamo misurato sul prodotto che state acquistando. Se non è possibile rispondere a un criterio in base ai dati che possediamo, lo dichiareremo anziché fornire un'approssimazione; la panoramica su materiali ed ergonomia indica dove si fermano le righe pubblicate.
Per i problemi che questa categoria viene più spesso acquistata per risolvere — durata della montatura, rottura delle cerniere, reclami relativi alla ricarica — l'analisi più ampia è disponibile nella sezione sui limiti e gli svantaggi dei materiali delle montature degli smart glasses, che esamina le modalità di guasto in modo più approfondito rispetto a un piano di ispezione.
Da dove iniziare con noi per un programma sulle montature
Inviateci il modello, la configurazione e il guasto che intendete evitare: vi diremo quali criteri di accettazione possiamo misurare rispetto a una scheda pubblicata, quali possiamo stabilire sui campioni e per quali non disponiamo di alcun dato. Se i criteri non possono essere formulati per la vostra configurazione, è l’informazione più utile che possiamo darvi prima che vengano pagati gli strumenti di produzione.
Letture correlate
- Materiali ed ergonomia
- Verifica dei fornitori di materiali per montature
- Limiti e svantaggi dei materiali per montature
- Requisiti standard degli strumenti di produzione OEM
Inviateci il modello e il caso d’uso e vi indicheremo quali criteri possiamo misurare.


