
Una auditoría de fábrica tiene una sola función: determinar si el proceso del proveedor puede cumplir la especificación cuando nadie del lado comprador está observando. No es una visita guiada, y la diferencia entre ambas es la diferencia entre pasar una tarde o encontrar un problema. Una visita guiada produce una buena impresión y un documento de capacidades. Una verificación produce una lista de todo lo que tendría que salir mal para que recibieras un pedido defectuoso, y cada elemento de esa lista se puede rastrear hasta una etapa del proceso que podrás volver a comprobar más adelante.
La importancia de esto en el caso concreto de las gafas inteligentes reside en que una cantidad sorprendente del comportamiento del producto está determinada por combinaciones, no por componentes individuales. Una unidad que no carga dentro del estuche no tiene ni una batería defectuosa ni un estuche defectuoso; es una combinación de estuche y unidad que nunca se pruebó como tal. Una unidad con una autonomía corta no tiene necesariamente una batería débil; es una batería de una configuración distinta de la pedida. Ambos son asuntos relacionados con el proceso, y una pregunta sobre el proceso no puede responderse mediante el examen de una unidad terminada.
Auditoría de fábrica de gafas inteligentes: el objetivo real de la visita
El comprador y la decisión que la visita permiteajn
El lector es un responsable de compras de la marca, un comprador de canal o un importador que decide siSpendir un día y un presupuesto de viajes en una visita a las instalaciones, o hacer el pedido sin realizarla. La inquietud que subyace a la pregunta no es un mal precio. Es una entrega que llega diferente de la muestra aprobada, una vía de documentación que detiene las mercancías en la frontera o un primer envío que se convierte en un problema de devoluciones que nadie ha calculado.
Se gestionan tres cosas al mismo tiempo. La primera es el calendario, porque la visita debe celebrarse con tiempo suficiente para poder cambiar algo; una auditoría dos semanas antes del envío es una prueba, no un control. La segunda es la especificación, porque la auditoría es el único lugar donde el comprador puede comprobar si la fábrica está construyendo realmente la configuración que ha acordado fabricar, y esta categoría tiene suficientes variantes no publicadas como para que la diferencia entre un modelo de catálogo y una unidad de producción sea una cuestión real. La tercera es la contraparte, porque una fábrica que responde con calma a preguntas incómodas es una mejor contraparte que otra que no puede hacerlo, y el comprador lo descubre de una manera que ningún documento le puede transmitir.
También existe una vertiente de costes que justifica hacer la visita a fondo en lugar de omitirla. El coste de un problema de proceso descubierto después de lanzar un programa es un orden de magnitud superior al coste de un día: un lote devuelto, un cambio de calendario, una revisión del anuncio y una conversación con el canal. El coste de la visita es un día de viaje, un día de los ingenieros del proveedor y el tiempo propio del comprador. Esta comparación suele ser fácil de hacer.
Qué significan los datos publicados para una auditoría
El catálogo publica mucha información que una auditoría puede utilizar, y la forma en que la publica determina qué preguntas merece la pena hacer sobre el terreno.
Publicados y verificables en la planta: el nivel de resolución de los once modelos de cámara; la capacidad y el número de baterías; el método de carga de veinticuatro de los veintiocho modelos; la opción del estuche de carga; la disponibilidad de colores; la clasificación de protección contra la entrada en los dos modelos que la incluyen; y el único peso publicado, el cuerpo de las gafas MT6 con 158 g, incluida su batería de 265 mAh y su cámara, y excluido el estuche de carga plegable de 1200 mAh, cuyo peso no se publica.
No publicados y, por tanto, cuestiones para resolver en la planta en lugar de comprobarse con datos públicos: tolerancias, tasas de defectos, clasificación de vida útil, números de certificado, números de informes de pruebas de protección contra la entrada, mediciones y límites acústicos, modelos de sensores y el peso de todos los modelos salvo el MT6. La capacidad, el número de líneas y los plazos de producción tampoco se publican, por lo que la única forma de conocer las cifras reales de la línea que fabricará tu pedido es que te las muestren.
Dos de estas lagunas merecen una pregunta concreta durante la visita. El método de carga no se publica para cuatro modelos de cámara, así que, para esos cuatro, la auditoría debe establecer, a partir de la propia línea, qué conector se utiliza para fabricar el pedido. La clasificación de protección contra la entrada se publica para dos modelos como una anotación del catálogo sin ningún número de informe detrás, por lo que la auditoría debe determinar si la fábrica conserva un informe de pruebas para esa clasificación o si se trata de una declaración de catálogo. Estos son los dos puntos donde los datos públicos del comprador se agotan y la planta debe tomar el relevo.
El recorrido, realizado en el orden correcto
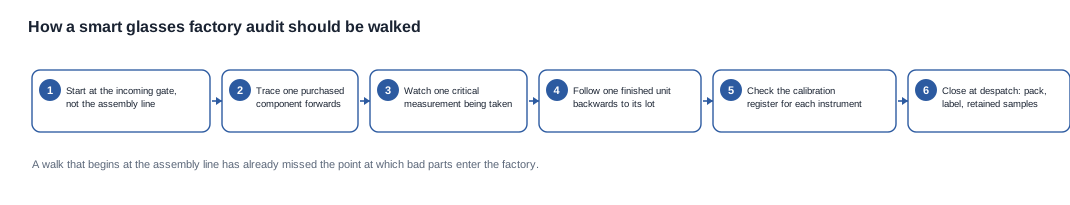
Empieza en la puerta de entrada y termina en el despacho
El orden del recorrido es la diferencia entre una verificación y una visita. La ruta tiene una dirección natural: componentes que entran y producto que sale; seguirla en ambos sentidos es lo que genera evidencias.
Empieza en la puerta de entrada. Pregunta qué etapas de producción cubrió la auditoría y cuáles no se recorrieron, y compáralo con la ruta de producción que el proveedor te indicó en la cotización. La diferencia entre el alcance por escrito y la ruta completa es el resultado más útil de la primera conversación del día. Una auditoría que cubrió el montaje y omitió la inspección de entrada ya te ha dado la respuesta a la pregunta que debía responder.
Rastrea un componente comprado hacia adelante. Elige una pieza fundamental para la configuración, como una batería, una carcasa o un conjunto de lentes, y síguela desde el albarán de entrega, pasando por la inspección de entrada, hasta la línea de producción. La pregunta es cómo se aceptó, no dónde se almacenó.
Observa cómo se toma una medición crítica. No una descripción, sino la propia medición, realizada con el instrumento que se utilizará en tus unidades. Después, pregunta por el estado de calibración de ese instrumento.
Sigue una unidad terminada hacia atrás hasta su lote. Toma una unidad del final de la línea y recorre el proceso hacia atrás: caja, puesto de trabajo, lote, lote de entrada y lote de componentes.
Termina en el despacho. Embalaje, etiquetado, marca de lote en la caja y muestras retenidas. Una fábrica que conserva una muestra retenida de cada lote tiene una cultura de trazabilidad; una que no conserva ninguna solo tiene un sistema de trazabilidad sobre el papel.
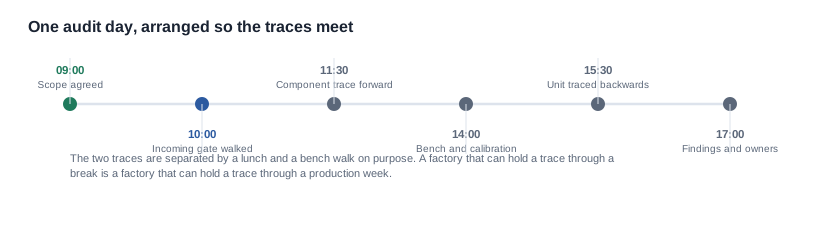
Los dos rastros, uno de componentes hacia adelante y otro de una unidad hacia atrás, deben estar separados por un recorrido y una comprobación en banco, no realizados uno tras otro. Dos demostraciones independientes no constituyen un rastro; la evidencia es que ambos convergen. Una fábrica capable de mantener un rastreo durante una pausa es una fábrica capable de mantenerlo durante una semana de producción.
Las evidencias que debes recoger en cada estación
Qué confirma cada estación y qué es solo una garantía
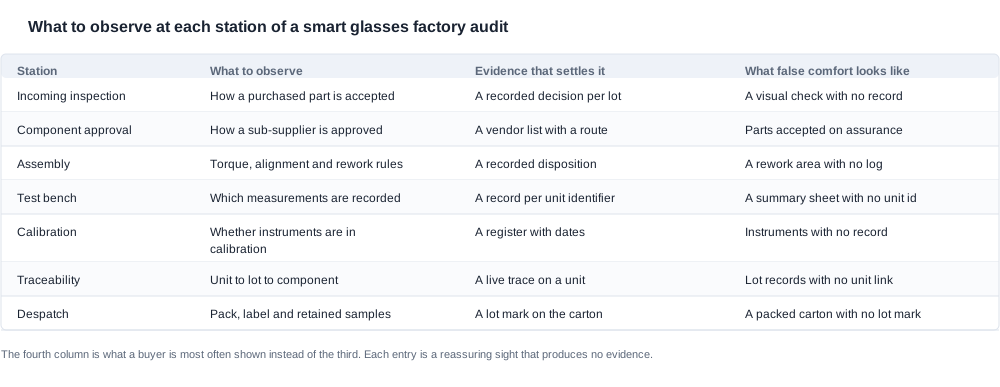
La tabla siguiente indica, para cada estación de la ruta, qué observar, qué evidencia lo confirma y qué suelen mostrar en su lugar. La tercera columna es la que debes exigir, y la cuarta, la que debes observar con precaución, porque cada uno de esos elementos es un rasgo totalmente normal de una fábrica operativa y ninguno demuestra nada por sí solo.
| Estación | Qué observar | Evidencia que lo confirma | Lo que no demuestra nada |
|---|---|---|---|
| Inspección de entrada | Cómo se acepta una pieza comprada | Una decisión registrada por lote | Una inspección visual sin registro |
| Aprobación de componentes | Cómo se aprueba a un subproveedor | Una lista de proveedores con una ruta de aprobación | Piezas aceptadas con garantías |
| Montaje | Reglas de par de apriete, alineación y retrabajo | Una disposición registrada | Una zona de retrabajo sin registro |
| Banco de pruebas | Qué mediciones se registran | Un registro por identificador de unidad | Una hoja de resumen sin identificador de unidad |
| Calibración | Si los instrumentos están calibrados | Un registro con fechas | Instrumentos sin registro |
| Trazabilidad | De la unidad al lote y del lote al componente | Un rastreo en vivo de una unidad | Registros de lote sin vínculo con las unidades |
| Despacho | Embalaje, etiquetado y muestras retenidas | Una marca de lote en la caja | Una caja embalada sin marca de lote |
Dos filas tienen más peso que las demás en esta categoría, y el motivo es concreto.
La fila del banco de pruebas. El catálogo publica un nivel de resolución, una capacidad de batería, un intervalo de autonomía y un tiempo de carga para los modelos de cámara, lo que significa que existen valores publicados con los que comparar los resultados del banco. Pero no publica ningún modelo de sensor, medición acústica ni umbral, lo que significa que la mayoría de las mediciones que realiza una fábrica se comparan con límites internos que el comprador nunca ha visto. Por tanto, la pregunta de la auditoría no es «qué miden», sino «dónde está escrito el límite y quién lo ha firmado». Un banco que registra un resultado por identificador de unidad es un banco cuyo historial es utilizable; uno que genera una hoja de resumen para un lote es un banco cuyo historial es solo una afirmación.
La fila de calibración. Es la fila en la que fracasa el mayor número de auditorías, y el fracaso casi siempre es administrativo, no técnico: los instrumentos están calibrados, los certificados existen y nadie los ha vinculado con la lista de instrumentos realmente utilizados en la línea. La pregunta de la auditoría es tomar el instrumento que la fábrica utiliza para la medición crítica, solicitar su certificado y, a continuación, solicitar la lista de instrumentos del plan de medición. Si el certificado corresponde a un instrumento que no figura en esa lista, el plan de medición está desactualizado, y este es el documento que determina qué se considera un defecto.
Los cuatro fracasos que sorprenden al comprador
La auditoría que nunca llegó a la puerta de entrada. Un recorrido por la línea de montaje dejó una buena impresión y no aportó información sobre dónde entran las piezas defectuosas. Control: exigir que el recorrido comience en la inspección de entradas y siga la ruta hasta el despacho.
El seguimiento que terminó en la caja. Existían registros de lotes de componentes, pero no estaban vinculados con la unidad terminada. Control: solicitar un seguimiento en vivo de una unidad terminada y exigir un vínculo definido entre la unidad y su lote.
La concesión que nadie registró. Las unidades no conformes se reprocesaron o utilizarse sin una disposición registrada. Control: solicitar el registro de no conformidades y la ruta de aprobación de concesiones, y comprobar que ambos existen como documentos y no solo como prácticas.
La auditoría que fue un visita guiada. La visita generó una impresión cordial, pero no aportó pruebas del proceso. Control: exigir un alcance por escrito, un recorrido documentado y una lista de acciones correctivas con responsables y fechas.
Estos cuatro son los clásicosusts de esta categoría y comparten una misma estructura: cada uno genera una impresión tranquilizadora y ningún documento. Un comprador al que le han enseñado una fábrica no tiene un proceso; un comprador al que le han enseñado un proceso sí tiene una fábrica. Esta distinción representa todo el valor de la visita y es la razón por la que los cuatro controles anteriores son documentales, no observacionales.
Ninguno de estos motivos justifica cambiar de proveedor. Cada uno es una línea que debe incluirse en el pedido, y todos son mucho más baratos que descubrir el problema cuando el programa lo detecta después de haber gastado el dinero.
Las preguntas que diferencian un proceso de un folleto
Las preguntas incómodas y el orden en que deben formularse
El orden de las preguntas importa más que su número, porque cada una debe formularse después de que la anterior se haya respondido en la planta y no en una sala de reuniones.
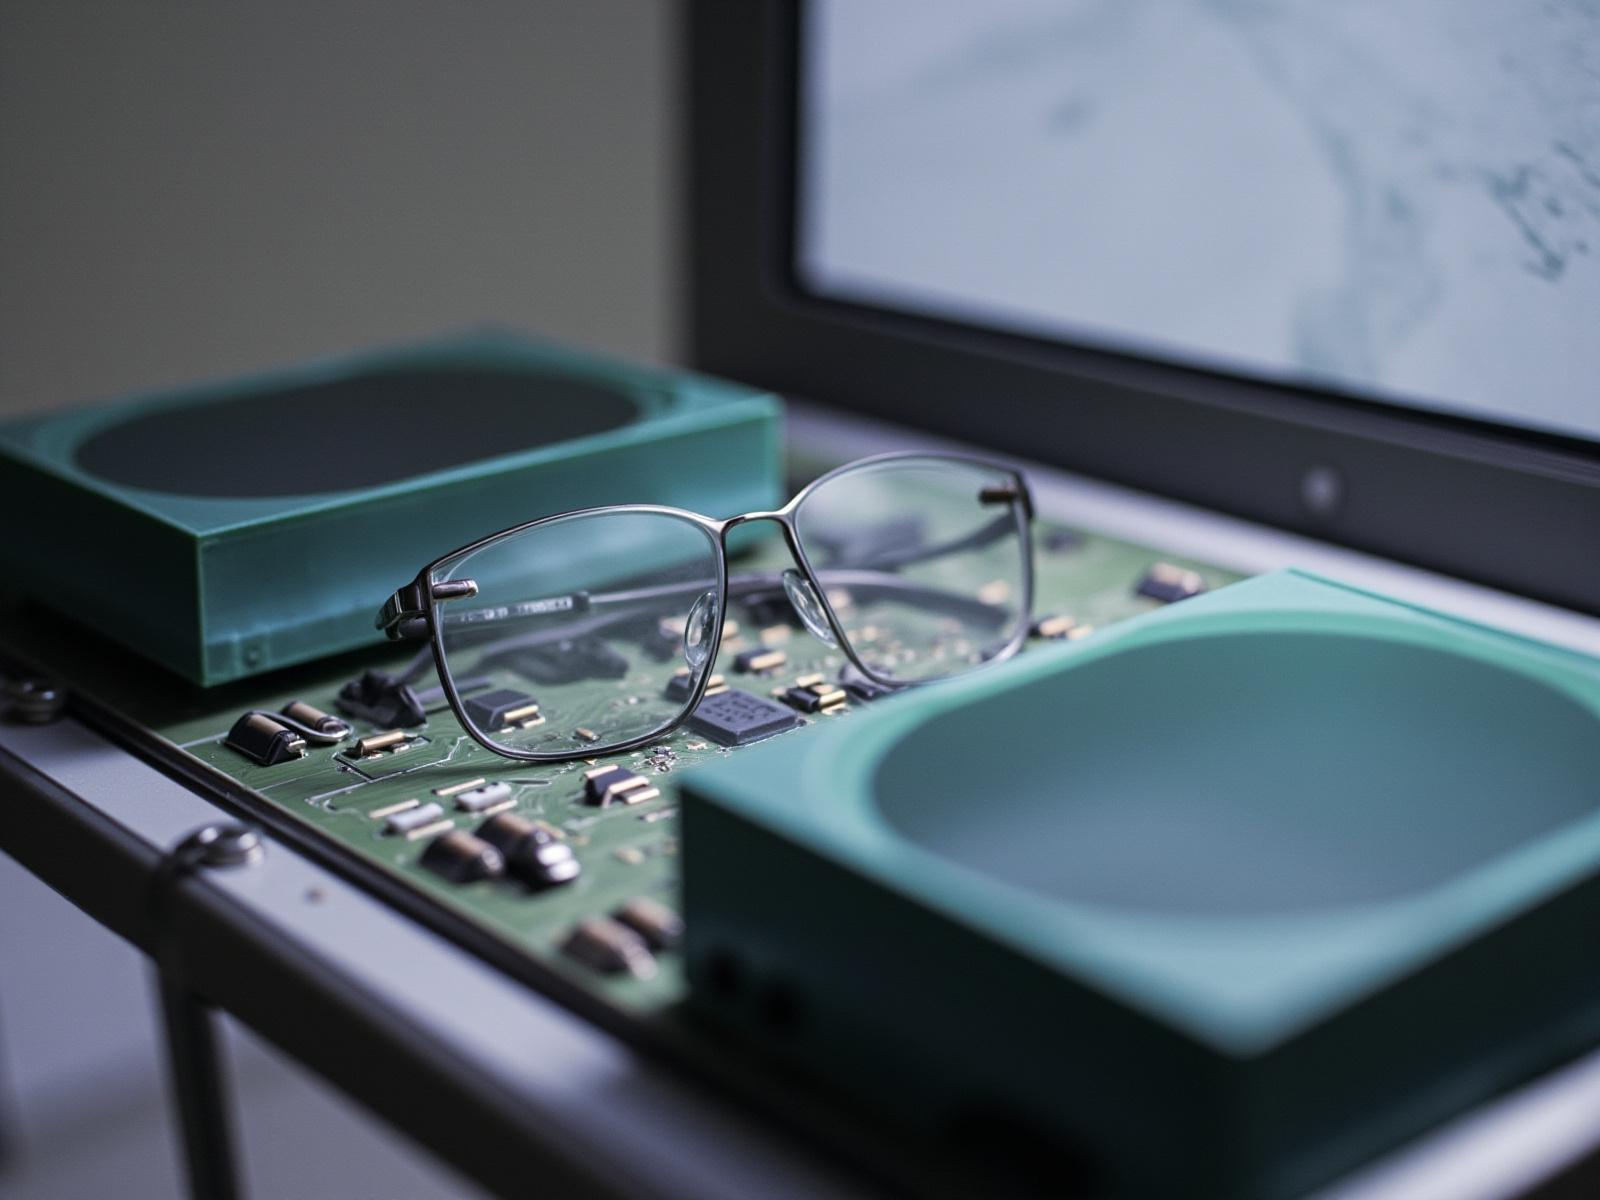
- Solicitar el alcance de la auditoría antes de la visita, por escrito, y compararlo con la ruta de producción. Una revisión que omite este paso es una revisión del documento equivocado.
- Seguir una unidad terminada hacia atrás y un componente comprado hacia delante. El encuentro de ambos seguimientos constituye la prueba.
- Formular la pregunta cuya respuesta resulte incómoda para el proveedor. Las útiles se refieren a qué ocurre cuando una prueba falla, quién aprueba una concesión y qué hace la línea cuando el componente recibido no coincide con las especificaciones.
- Solicitar las acciones correctivas de auditorías anteriores y preguntar si se verificó su cierre. Un proveedor que solo muestra las acciones cerradas está indicando que las abiertas son la parte importante.
Cuatro preguntas formuladas en este orden bastan para determinar qué cotización está completa. La comparación entre proveedores solo funciona cuando ambos han respondido a las mismas preguntas y, en esta categoría, la mayoría no lo ha hecho, porque las preguntas se refieren al proceso del propio proveedor y un proveedor que solo tiene un folleto no puede responderlas.
Qué llevarse de la jornada
El resultado de una auditoría de fábrica no es un informe. Son tres elementos, cada uno con un uso específico posterior.
Una lista de hallazgos con responsables y fechas, que se convierte en parte del pedido. Cada elemento debe poder traducirse en una cláusula: unarequirement de acción correctiva, un derecho a una nueva auditoría, una ruta de notificación de cambios en subproveedores, un aviso de cambios en el proceso o un vínculo entre los hallazgos de la auditoría y la regla de aceptación de material entrante.
Una lista de solicitudes de documentos, que recoge todo lo que la fábrica no pudo presentar durante la jornada. Esta lista es el elemento más informativo que se lleva el comprador, porque separa lo que la fábrica hace de lo que afirma hacer. Una fábrica que presenta todo lo solicitado cuenta con un sistema de control documental; una fábrica que no presenta nada tiene un documento de capacidades y un recorrido Receipt-friendly para visitantes.
Una lista con precios de lo que aporta la auditoría, en forma de preguntas respondidas. Una inspección previa al envío realizada como trámite es un gasto sin control, y la forma de comprobar la diferencia es preguntar para qué sirve. Si la respuesta es «confirmar que la mercancía es laUED pedida», es un control. Si la respuesta es «liberar el envío», es una firma.
Criterios para comparar dos resultados de auditoría
Dos proveedores pueden recibir con entusiasmo una visita y generar conjuntos de hallazgos completamente distintos, y la comparación solo funciona si se les hicieron las mismas preguntas. Estos son los criterios que merece la pena puntuar, ponderados deliberadamente más hacia las pruebas que hacia las impresiones.
- Cobertura del alcance. Qué etapas de la ruta de producción se recorrieron, expresadas como una lista y no como una descripción. Cumplimiento: cada etapa observada o incluida explícitamente como no visitada.
- Trazabilidad en vivo. Si durante la visita se rastreó una unidad terminada hasta sus componentes o solo se describió un rastreo. Cumplimiento: un rastreo realizado delante del comprador.
- Registros de medición. Si los resultados de banco se registran asociados a un identificador de unidad. Cumplimiento: una muestra de registros con identificadores.
- Vínculo de calibración. Si los instrumentos indicados en el plan de medición cuentan con certificados vigentes. Cumplimiento: el plan y los certificados presented uno al lado del otro.
- Gestión de no conformidades. Si existe un registro de disposiciones y quién firma una concesión. Cumplimiento: un registro y un rol identificado.
- Presentación de documentos. Cuáles de los documentos solicitados se presentaron ese día. Cumplimiento: una lista con indicación de los elementos ausentes.
Puntuados con esos seis criterios, un proveedor que respondió a cinco es una categoría de contraparte distinta de uno que respondió a dos, y la diferencia de precio entre ellos suele ser menor que la diferencia en exposición al riesgo. Esta es la operación aritmética que realiza el comprador al decidir en qué informe de auditoría confiar.
Las compensaciones que implica una visita son reales y conviene explicarlas con claridad. Una visita cuesta un día del tiempo de ingeniería del proveedor, y parte de ese tiempo procede de la capacidad que el proveedor está vendiendo. Un comprador que llega con una larga lista de comprobación está comprando en parte una entrega más lenta, y la disposición del proveedor a asumir ese coste constituye en sí misma una señal: un proveedor que trata una auditoría como trabajo habitual es un proveedor cuyo proceso se puede auditar, mientras que uno que la considera una intromisión también está diciendo algo sobre su proceso.
Antes de pedir, la lista de comprobación práctica es breve. Pida la cadena de configuración y el plan de medición. Pida el registro de calibración y el registro de no conformidades. Pida una muestra retenida de cada uno de los dos últimos lotes. Y pregunte cuál es la única etapa de la ruta que se encuentra más lejos de una decisión documentada. Cuatro solicitudes, y la cuarta aporta más información por minuto empleado que las otras tres juntas, porque pide a la fábrica que realice su propia evaluación en lugar de presentarle una.
Las señales de alerta que conviene mencionar son concretas, no difusas. Un expediente de auditoría que llega redactado de antemano, antes de la visita. Un alcance que se detiene justo donde el proceso se complica. Una demostración de trazabilidad que concluye en la caja. Un plan de medición sin límites escritos, o con límites que el operario no puede consultar en ningún lugar. Y un proveedor que muestra una incomodidad evidente ante una pregunta concreta, porque normalmente esa es la pregunta que merece una segunda vuelta.
Cuándo merece la pena dedicar un día a la visita y cuándo no
Cuatro situaciones y lo que exige cada una
No todos los programas necesitan un viaje, y gastar un día en un primer pedido de prueba con una exposición de valor bajo supone una mala operación. La decisión depende de qué resolvería la visita que nada más podría resolver.
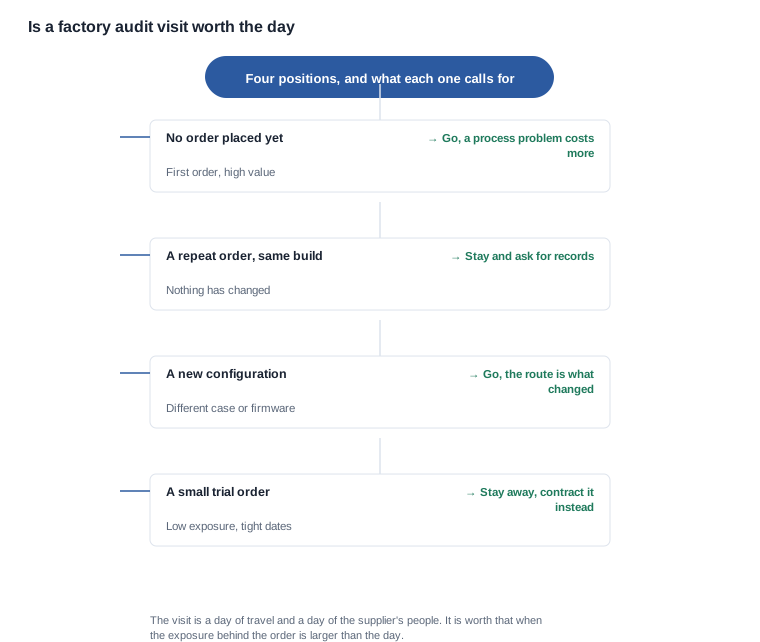
Un primer pedido de alto valor justifica desplazarse. No hay historial de proceso, ni una tirada de producción de referencia, ni pruebas de ningún tipo, por lo que la auditoría es la única fuente de información disponible, y un problema de proceso detectado el primer día constituye un ajuste del calendario, mientras que uno detectado el primer día de producción supone una pérdida total.
Un pedido repetido de la misma configuración justifica no desplazarse, siempre que la fábrica genere los registros que la última visita confirmó que tenía. Nada ha cambiado, por lo que una visita produciría el mismo resultado a un coste nuevo. La alternativa es una solicitud documental: el registro de calibración, el registro de no conformidades de la última tirada y los registros de lotes de la última entrega, junto con una verificación puntual de una unidad comparada con ellos.
Una nueva configuración es el caso de visita, porque lo que ha cambiado es la ruta. Una nueva opción de caja, un nuevo combination de colores, una nueva versión de firmware o un nuevo mercado de destino pueden cambiar cada uno una estación de la ruta sin modificar en absoluto la descripción del producto. Este es el caso en el que más importan las opciones de configuración publicadas, porque el número de elementos que han cambiado suele ser mayor de lo que espera el comprador.
Un pedido de prueba pequeño es el caso para no visitar e introducir los controles en el contrato: la regla de aceptación, la cláusula de notificación de cambios, el requisito de conservar una muestra y el derecho a realizar una nueva auditoría. El pedido de prueba es el mecanismo que genera las pruebas, y el contrato es lo que las hace utilizables.
Lo que cuesta la visita y lo que aporta
La primera auditoría suele ser gratuita y casi siempre merece la pena realizar antes del primer pedido. Las auditorías adicionales y las inspecciones previas al envío suelen cobrarse, y la pregunta que hay que hacer es qué aporta cada una, porque una inspección previa al envío contratada como un mero trámite es un gasto sin control. Una segunda auditoría merece pagarse cuando la primera generó hallazgos, porque el objetivo de la segunda es comprobar su cierre y no recorrer de nuevo la fábrica.
El enfoque comercial también importa. Un proveedor que acepta las cinco cláusulas enumeradas arriba ha aceptado que su proceso supone un riesgo compartido, y el coste de esa aceptación suele verse en el precio. Un proveedor que las rechaza no ha rechazado necesariamente una carga: puede ser que sencillamente no cuente con el proceso necesario. En tal caso, la pregunta útil es si el proceso que hay detrás del rechazo es sólido, y no si se aceptará la cláusula. Cuando la respuesta sea no, la respuesta adecuada no es una negociación larga, sino un primer pedido más limitado con controles más estrictos.
Una visita razonada y la posición de Cynrin
Un día de auditoría, razonado
El día descrito a continuación es un scenario construido. No se afirma que haya ningún cliente ni pedido de producción: se suponen el modelo de cámara con su estuche de carga, el destino europeo, el primer pedido de gran volumen y el paquete de auditoría previamente redactado por el proveedor, de modo que puedan seguirse el orden del recorrido y los hallazgos que produce.
El escenario: una marca está iniciando un programa con un nuevo proveedor para un modelo de cámara con estuche de carga destined a un mercado europeo. El pedido es lo bastante importante como para que importe y la exposición es alta, por lo que se está considerando una visita. El proveedor ha enviado un documento de capacidades, una declaración a nivel de empresa sobre certificación para la exportación y un conjunto de fotografías.
La primera conversación versa sobre el alcance, y es donde la visita se amortiza. El alcance por escrito del proveedor cubre el montaje final y el embalaje. La ruta de producción tiene siete etapas, y dos de ellas quedan fuera del alcance: la inspección de materiales entrantes y el banco de pruebas. El comprador solicita ampliar el alcance para que cubra ambas, y el motivo indicado es el acceso al área de un subproveedor y a un plan de medición que aún se está revisando.
Esa respuesta es informativa y no constituye un rechazo. El área de un subproveedor no permite la visita, por lo que la trazabilidad de los componentes debe realizarse por otra vía: solicitar los registros de inspección de materiales entrantes y la lista de aprobación de componentes, y comprobar si los registros se elaboran por lote y por decisión, en lugar de por semana. Un plan de medición en revisión es una condición habitual en un primer programa y también es la razón por la que las preguntas sobre el banco de pruebas aparecen primero en el agenda, en lugar de después de comer.
La trazabilidad hacia adelante de los componentes produce después un hallazgo. La célula de la línea pertenece a un proveedor que figura en la lista de aprobación, pero el estuche no, porque es una pieza nueva para este programa y su aprobación aún está pendiente. Este es un estado habitual en un primer pedido y también es exactamente la sustitución que un primer programa no puede permitirse que llegue sin aviso, por lo que la cláusula de notificación de cambios pasa al frente de la lista de asuntos que deben resolverse.
La comprobación en banco genera un segundo hallazgo. El instrumento utilizado para la medición de autonomía cuenta con un certificado vigente, pero no figura en el plan de medición, y en el plan se indica un instrumento que se utiliza en otra línea. La medición sí se está registrando contra un identificador de unidad, lo cual es una buena noticia; el límite es la mala noticia, porque es interno y no está publicado, y resulta ser precisamente el límite que habría elegido el comprador. La posición del comprador es clara: el intervalo de autonomía publicado para el modelo es la referencia, y un proveedor que mide contra un límite interno más estricto puede conservar dicho límite y registrar también el resultado frente al intervalo publicado.
La unidad trazada de forma inversa desde el final de la línea conduce a un lote, y el lote conduce a un albarán, y el albarán conduce a una fecha. El vínculo es manual, no electrónico, un hecho que conviene registrar en lugar de un motivo para detener la producción. En el momento del envío, las cajas llevan una marca de lote y la fábrica conserva muestras de retención de los dos lotes más recientes.
Por tanto, el resultado de la jornada es una lista de hallazgos con cinco puntos, una solicitud documental con cuatro entradas y una lista valorada de lo comprado. El primer pedido continúa, con una configuración más limitada de lo que el comprador había previsto, porque la aprobación del caso no se había completado, y con una regla de aceptación redactada contra las filas publicadas en lugar de contra los límites internos.
Las filas del lado de fábrica que podemos acreditar
En concreto, el material publicado sobre el lado de fábrica constituye la parte de la especificación que podemos respaldar, mientras que el resto es una cuestión pendiente en el archivo del propio proveedor. Publicamos lo que indica nuestra documentación, señalamos las filas abiertas y no rellenamos una fila abierta con una cifra típica procedente de los datos generales de un proveedor. Un comprador que fundamenta una reclamación en una estimación descubre el error sobre el terreno y no en la cotización, y la corrección va más allá de lo que planteaba la consulta.
Las filas que nuestros datos publicados sí resuelven son las siguientes: el nivel de resolución de cada uno de los once modelos de cámara, la capacidad y el número de celdas de cada modelo, el método de carga de veinticuatro de los veintiocho modelos, las opciones del estuche, la disponibilidad de colores, los intervalos de autonomía, la marca de protección contra la entrada de agua y polvo en los dos modelos que la incluyen y el único peso publicado: el cuerpo de las gafas MT6, de 158 g, incluida su celda de 265 mAh y su cámara, y excluido el estuche de carga plegable de 1200 mAh, cuyo propio peso no está publicado.
Lo que no haremos es citar una capacidad de proceso a partir de una fotografía ni completar una laguna de la especificación con una cifra que no pueda rastrearse hasta un documento. Lo que sí haremos es tomar un caso de uso, una configuración y un mercado, e indicarle qué partes están resueltas, cuáles están abiertas y cuáles deben obtenerse de un subproveedor en lugar de la línea principal de producción.
El marco de documentación de la auditoría está en auditoría de fábrica y verificación, las cláusulas que vinculan una auditoría con la relación comercial están en condiciones del contrato y la gama de productos frente a la que se ejecuta la auditoría está en gafas con cámara de IA.
La acción que debe adoptarse ahora. Envíenos los modelos, las cantidades y el mercado objetivo, y le diremos qué configuraciones existen, cuáles están abiertas en los datos publicados y qué tendría que resolver una auditoría sobre esa configuración antes de liberar el primer pedido. Una visita vale la pena cuando resuelve algo que un documento no puede resolver, y la forma más económica de averiguarlo es decidirlo antes del desplazamiento y no después.
Lecturas relacionadas
Envíenos la configuración, la cantidad y el mercado, y le indicaremos qué partes de la auditoría están resueltas y cuáles le corresponden a usted.


