
Uma auditoria de fábrica tem uma função: estabelecer se o processo do fornecedor consegue manter a especificação quando ninguém da área de compras está observando. Não se trata de uma visita guiada, e a diferença entre as duas equivale à diferença entre passar uma tarde e encontrar uma não conformidade. Uma visita guiada produz uma boa impressão e um documento de capacidades. Uma verificação produz uma lista do que teria que dar errado para você receber um pedido defeituoso, e cada item dessa lista está rastreado a uma etapa do processo que você pode verificar novamente mais tarde.
A razão pela qual isso é especialmente importante para smart glasses é que uma quantidade surpreendente do comportamento do produto é determinada por combinações, e não por componentes. Uma unidade que não carrega dentro do estojo não tem uma célula defeituosa nem um estojo defeituoso; ela representa um incompatibilidade entre estojo e unidade que nunca foi testada como combinação. Uma unidade com autonomia reduzida não necessariamente tem uma célula fraca; ela foiada com uma célula de uma configuração diferente da encomendada. Ambas as situações são questões de processo, e uma questão de processo não pode ser respondida examinando apenas uma unidade acabada.
Auditoria de fábrica de smart glasses: o objetivo real da visita
O comprador e a decisão apoiada pela visita
O leitor é um gerente de compras da marca, um comprador de canal ou um importador que está decidindo se vale a pena dedicar um dia e um orçamento de viagem a uma visita à fábrica, ou se deve fazer o pedido sem ela. A preocupação por trás da questão não é o preço. É a possibilidade de uma entrega chegar diferente da amostra aprovada, de uma rota documental que retém a carga em uma fronteira ou de um primeiro lote se transformar em um problema de devoluções que ninguém precificou.
Três aspectos são gerenciados ao mesmo tempo. O primeiro é o cronograma, porque a visita precisa ocorrer cedo o suficiente para mudar algo; uma auditoria realizada duas semanas antes do envio constitui uma evidência, não um mecanismo de controle. O segundo é a especificação, porque a auditoria é a única oportunidade que o comprador tem de verificar se a fábrica está realmente produzindo a configuração que concordancei em fabricar, e essa categoria tem linhas suficientes sem publicação para que a diferença entre um modelo de catálogo e uma configuração de produção seja uma questão concreta. O terceiro é a contraparte, porque uma fábrica que responde com tranquilidade a perguntas difíceis é uma contraparte melhor do que outra que não consegue, e o comprador aprende isso de uma forma que nenhum documento pode revelar.
Há também um aspecto de custos que favorece realizar a visita corretamente em vez de omiti-la. O custo de um problema de processo descoberto depois que um programa foi lançado é uma ordem de grandeza maior que o custo de um dia: um lote devolvido, um reagendamento, uma revisão do anúncio e uma conversa com o canal. O custo da visita corresponde a um dia de viagem, um dia dos engenheiros do fornecedor e o tempo do próprio comprador. Essa comparação normalmente é fácil de fazer.
O que os dados publicados significam para uma auditoria
O catálogo publica muitas informações que uma auditoria pode utilizar, e a forma como as publica determina quais perguntas vale a pena fazer no local.
Publicados e verificáveis no chão de fábrica: o nível de resolução, para todos os onze modelos com câmera; a capacidade e a quantidade de células; o método de carregamento de vinte e quatro dos vinte e oito modelos; a opção do estojo de carregamento; a disponibilidade de cores; a marcação de proteção contra infiltração nos dois modelos que a possuem; e o único peso publicado, o corpo dos óculos MT6, com 158 g, incluindo a célula de 265 mAh e a câmera, mas excluindo o estojo de carregamento dobrável de 1200 mAh, cujo próprio peso não é publicado.
Não publicados e, portanto, questões a serem respondidas no chão de fábrica, e não verificadas com base em dados públicos: tolerâncias, taxas de defeitos, classificações de vida útil em ciclos, números de certificados, números de relatórios de testes de infiltração, medições acústicas e seus limites, modelos de sensores e o peso de todos os modelos, exceto o MT6. A capacidade, o número de linhas e os prazos de produção também não são publicados, portanto a única maneira de conhecer os valores reais da linha que produzirirá seu pedido é ver o local.
Duas dessas lacunas merecem uma pergunta específica durante a visita. O método de carregamento não é publicado para quatro modelos com câmera, portanto, para esses quatro, a auditoria precisa determinar diretamente na linha qual conector está sendo usado na produção do pedido. A marcação de proteção contra infiltração é publicada em dois modelos como uma observação de catálogo, sem um número de relatório que a sustente, portanto a auditoria precisa estabelecer se a fábrica possui um relatório de testes para essa marcação ou se ela é apenas uma declaração em nível de catálogo. Esses são os dois pontos em que os dados públicos do comprador se esgotam e o chão de fábrica precisa assumir a verificação.
O roteiro, realizado na ordem correta
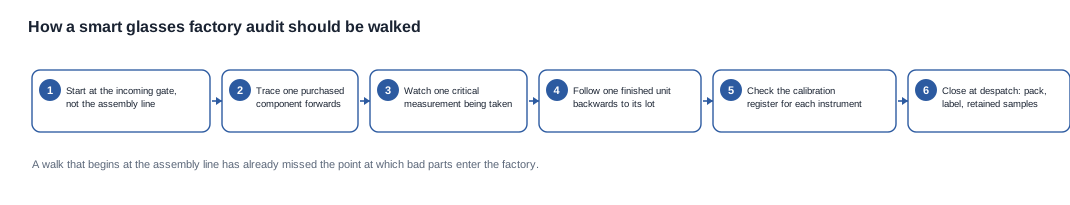
Comece no portão de recebimento e termine no despacho
A ordem do percurso faz a diferença entre uma verificação e uma visita. A rota tem uma direção natural — entrada de peças, saída de produtos — e um percurso que a segue nas duas direções é o que gera evidências.
Comece no portão de recebimento. Pergunte quais etapas da produção a auditoria abrangeu e quais não foram percorridas; em seguida, compare isso com a rota de produção fornecida pelo fornecedor na cotação. A diferença entre o escopo documentado e a rota completa é o resultado mais útil da primeira conversa do dia. Uma auditoria que cobriu a montagem e ignorou a inspeção de recebimento já respondeu à pergunta que deveria responder.
Acompanhe um componente comprado no sentido da produção. Escolha uma peça essencial para a configuração — uma bateria, uma carcaça, um conjunto de lentes — e acompanhe-a desde o nota de entrega, passando pela inspeção de recebimento, até a linha de produção. A questão é como ela foi aceita, não onde foi armazenada.
Observe uma medição crítica sendo realizada. Não uma descrição da medição, mas a própria medição, no instrumento que será usado em suas unidades. Depois, solicite a situação da calibração desse instrumento.
Retroceda a partir de uma unidade pronta até o lote de origem. Pegue uma unidade no final da linha e acompanhe-a no sentido inverso: embalagem, posto de trabalho, lote, lote de recebimento, lote de componentes.
Conclua no despacho. Embalagem, identificação, marca do lote na embalagem e amostras retidas. Uma fábrica que conserva uma amostra retida de cada lote tem uma cultura de rastreabilidade; uma fábrica que não conserva nenhuma tem um sistema de rastreabilidade apenas no papel.
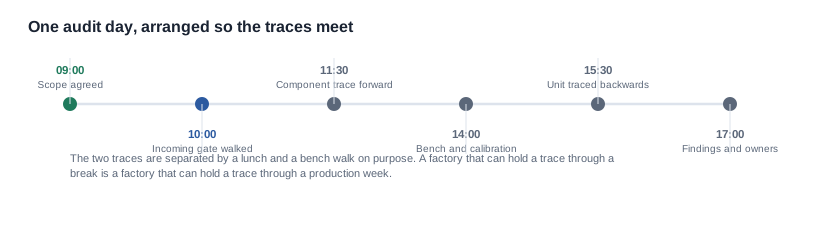
Os dois rastreamentos — um componente no sentido da produção e uma unidade no sentido inverso — devem ser separados por um percurso e uma verificação em bancada, em vez de realizados consecutivamente. Duas demonstrações separadas não constituem um rastreamento; a evidência está no fato de os dois se cruzarem. Uma fábrica que consegue manter um rastreamento durante uma pausa é uma fábrica que consegue mantê-lo durante uma semana de produção.
As evidências a coletar em cada posto
O que comprova cada posto e o que apenas transmite segurança
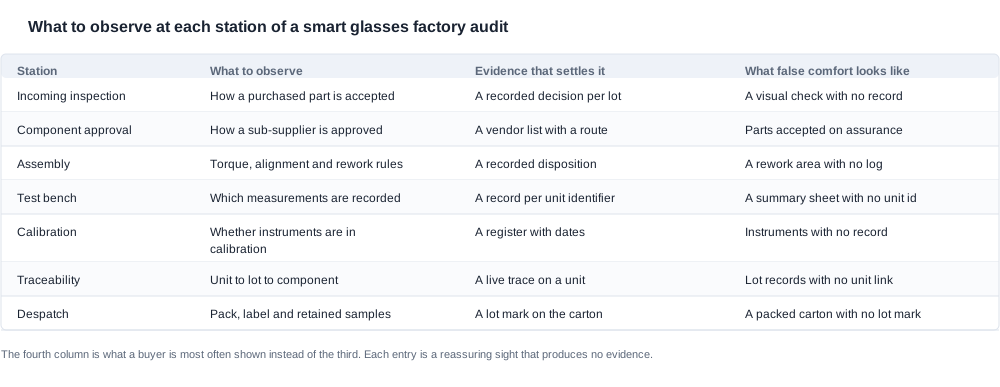
A tabela abaixo informa, para cada posto da rota, o que observar, a evidência que o comprova e a visão que costuma ser apresentada no lugar da evidência. A terceira coluna é aquela que você deve exigir, e a quarta exige cautela, porque cada uma dessas imagens é um recurso perfeitamente normal de uma fábrica em operação, e nenhuma delas prova nada.
| Posto | O que observar | Evidência que comprova | A visão que não prova nada |
|---|---|---|---|
| Inspeção de recebimento | Como uma peça comprada é aceita | Uma decisão registrada por lote | Uma inspeção visual sem registro |
| Homologação de componentes | Como um subfornecedor é homologado | Uma lista de fornecedores com uma rota | Peças aceitas com base em declarações |
| Montagem | Regras de torque, alinhamento e retrabalho | Uma disposição registrada | Uma área de retrabalho sem registro |
| Bancada de testes | Quais medições são registradas | Um registro por identificador de unidade | Uma planilha resumida sem o identificador da unidade |
| Calibração | Se os instrumentos estão calibrados | Um registro com datas | Instrumentos sem registro |
| Rastreabilidade | Da unidade ao lote e ao componente | Um rastreamento ativo em uma unidade | Registros de lote sem vínculo com a unidade |
| Despacho | Embalagem, identificação e amostras retidas | Uma marca de lote na embalagem | Uma embalagem sem marca de lote |
Duas linhas desta categoria têm mais peso do que as demais, por um motivo específico.
A linha da bancada de testes. O catálogo publica um nível de resolução, a capacidade da bateria, uma faixa de autonomia e o tempo de carregamento dos modelos de câmera, o que significa que existem valores publicados com os quais os resultados da bancada podem ser comparados. Porém, não publica nenhum modelo de sensor, medição acústica ou limite, o que significa que a maioria das medições de bancada realizadas pela fábrica utiliza limites internos que o comprador nunca viu. Portanto, a questão da auditoria não é "o que vocês medem", mas "onde o limite está registrado e quem o assinou". Uma bancada que registra um resultado por identificador de unidade é uma bancada cujo histórico é utilizável; uma bancada que produz uma planilha resumida para um lote é uma bancada cujo histórico não passa de uma declaração.
A linha de calibração. É a linha em que falha o maior número de auditorias, e a falha quase sempre é administrativa, não técnica: os instrumentos estão calibrados, os certificados existem, mas ninguém os conectou à lista dos instrumentos efetivamente usados na linha. A pergunta da auditoria é: pegar o instrumento usado pela fábrica na medição crítica, solicitar o certificado e, em seguida, solicitar a lista de instrumentos do plano de medição. Se o certificado pertencer a um instrumento que não está nessa lista, o plano de medição está desatualizado — e é ele o documento que define o que é um defeito.
As quatro falhas que chegam ao comprador como surpresa
A auditoria que nunca chegou ao portão de recebimento. A visita à linha de montagem deu uma boa impressão e não disse nada sobre onde as peças defeituosas entram. Controle: exigir que a visita comece na inspeção de recebimento e siga o percurso até a expedição.
O rastreamento que terminou na caixa. Existiam registros de lote para os componentes, mas eles não estavam vinculados à unidade finalizada. Controle: solicitar um rastreamento ao vivo de uma unidade finalizada e exigir uma ligação definida entre a unidade e seu lote.
A concessão que ninguém registrou. Unidades não conformes foram retrabalhadas ou utilizadas sem uma disposição registrada. Controle: solicitar o registro de não conformidades e o fluxo de aprovação de concessões, e verificar se ambos existem como documentos, e não apenas como prática.
A auditoria que foi apenas uma visita guiada. A visita produziu uma boa impressão e nenhuma evidência de processo. Controle: insistir em um escopo por escrito, uma visita documentada e uma lista de ações corretivas com responsáveis e prazos.
Essas quatro são as armadilhas clássicas dessa categoria, e todas têm o mesmo padrão: cada uma produz uma impressão tranquilizadora e nenhum documento. Um comprador que recebeu uma visita à fábrica não tem um processo; um comprador que recebeu um processo tem uma fábrica. Essa distinção representa todo o valor da visita, e é por isso que os quatro controles acima são documentais, e não observacionais.
Nenhuma delas é motivo para trocar de fornecedor. Cada uma é uma cláusula a incluir no pedido, e todas são muito mais baratas do que a alternativa de o programa descobrir o problema depois que o dinheiro já foi gasto.
As perguntas que separam um processo de um catálogo
As perguntas incômodas e a ordem em que devem ser feitas
A ordem das perguntas importa mais do que a quantidade, porque cada uma deve ser feita depois que a anterior tiver sido respondida no chão de fábrica, e não em uma sala de reuniões.
- Solicitar o escopo da auditoria antes da visita, por escrito, e compará-lo com o percurso de produção. Uma análise que pula essa etapa é uma análise do documento errado.
- Seguir uma unidade finalizada para trás e um componente comprado para frente. O encontro dos dois rastreamentos é a evidência.
- Fazer a pergunta cuja resposta será incômoda para o fornecedor. As perguntas úteis tratam do que acontece quando um teste falha, quem aprova uma concessão e o que a linha faz quando o componente recebido não corresponde ao especificado.
- Solicitar as ações corretivas de auditorias anteriores e verificar se seu encerramento foi confirmado. Um fornecedor que mostra apenas as ações encerradas está dizendo que as pendentes são a parte interessante.
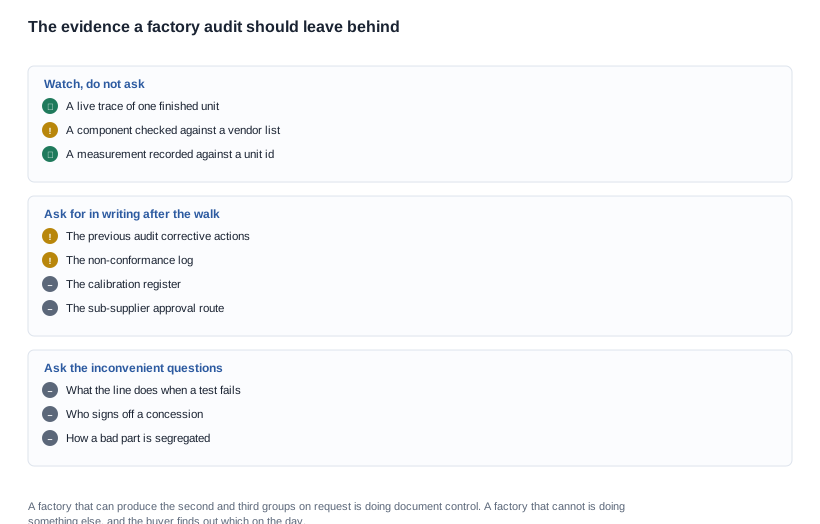
Quatro perguntas nessa ordem são suficientes para estabelecer qual cotação está completa. A comparação entre fornecedores só funciona quando ambos responderam às mesmas perguntas, e, nessa categoria, a maioria não responde, porque as perguntas tratam do processo do próprio fornecedor — e um fornecedor com um catálogo não tem respostas para elas.
O que levar do dia
O resultado de uma auditoria de fábrica não é um relatório. São três coisas, e cada uma tem uma utilização específica depois da visita.
Uma lista de constatações com responsáveis e prazos, que passa a integrar o pedido. Cada item dela deve poder ser convertido em uma cláusula: uma exigência de ação corretiva, um direito a uma nova auditoria, um fluxo de notificação para mudanças em subfornecedores, um aviso de alteração de processo ou uma ligação entre as constatações da auditoria e a regra de aceitação do material recebido.
Uma lista de solicitação de documentos, que reúne tudo o que a fábrica não conseguiu produzir no dia. Essa lista é o elemento mais informativo que o comprador leva da visita, porque separa o que a fábrica faz do que a fábrica afirma fazer. Uma fábrica que produz tudo o que foi solicitado tem um sistema de controle de documentos; uma fábrica que não produz nada tem um documento de capacidade e uma visita guiadavey-friendly para visitantes.
Uma lista com preços do que a auditoria comprou, na forma de perguntas respondidas. Uma inspeção pré-embarque feita como formalidade é uma despesa sem controle, e a forma de distinguir uma coisa da outra é perguntar qual é sua finalidade. Se a resposta for "confirmar que as mercadorias estão conforme o pedido", trata-se de um controle. Se a resposta for "liberar o embarque", trata-se de uma assinatura.
Critérios para comparar dois resultados de auditoria
Dois fornecedores podem receber uma visita comhospitalidade e gerar conjuntos de constatações completamente diferentes, e a comparação só funciona se ambos tiverem respondido às mesmas perguntas. Estes são os critérios que vale pontuar, e eles são ponderados deliberadamente em favor de evidências, não de impressões.
- Cobertura do escopo. Quais etapas do fluxo de produção foram percorridas, apresentadas como uma lista, não como uma descrição. Conclusão: cada etapa foi observada ou está explicitamente listada como não visitada.
- Rastreabilidade ao vivo. Se uma unidade concluída foi rastreada até seus componentes durante a visita, ou se apenas um rastreamento foi descrito. Conclusão: rastreamento realizado diante do comprador.
- Registros de medição. Se os resultados de bancada são registrados com um identificador de unidade. Conclusão: amostra de registros com identificadores.
- Vínculo com a calibração. Se os instrumentos indicados no plano de medição possuem certificados vigentes. Conclusão: plano e certificados apresentados lado a lado.
- Tratamento de não conformidades. Se existe um registro de decisões e quem assina uma concessão. Conclusão: registro e função responsável identificada.
- Apresentação de documentos. Quais dos documentos solicitados foram apresentados no dia. Conclusão: lista com os itens ausentes identificados.
Quando avaliados segundo esses seis critérios, um fornecedor que respondeu a cinco deles é um tipo diferente de contraparte em comparação com outro que respondeu a dois, e a diferença de preço entre eles costuma ser menor do que a diferença de exposição. É essa aritmética que o comprador faz ao decidir em qual relatório de auditoria confiar.
As compensações envolvidos em uma visita são reais e vale explicitá-las. Uma visita custa um dia do tempo de engenharia do fornecedor, e parte desse tempo é retirada da capacidade que o fornecedor está vendendo. Um comprador que chega com uma longa lista de verificação está, em parte, comprando uma entrega mais lenta, e a disposição do fornecedor de absorver esse custo também é um sinal: um fornecedor que trata uma auditoria como trabalho normal tem um processo auditável, enquanto aquele que a trata como uma intromissão também está dizendo algo sobre o processo.
Antes de fazer o pedido, a lista de verificação prática é curta. Peça a sequência de configuração e o plano de medição. Peça o registro de calibração e o registro de não conformidades. Peça uma amostra retida de cada um dos dois últimos lotes. E pergunte qual etapa isolada do fluxo está mais distante de uma decisão registrada. São quatro solicitações, e a quarta produz mais informação por minuto investido do que as outras três juntas, porque exige que a fábrica faça sua própria avaliação, em vez de apresentar uma.
Os sinais de alerta que vale nomear são específicos, não meramente atmosféricos. Um pacote de auditoria que chega pronto antes da visita. Um escopo que para exatamente onde o processo fica complicado. Uma demonstração de rastreabilidade que termina na caixa. Um plano de medição sem limites escritos, ou com limites que não estão disponíveis em lugar nenhum que o operador consiga alcançar. E um fornecedor que fica visivelmente desconfortável com uma pergunta específica — porque essa costuma ser justamente a pergunta que vale fazer uma segunda vez.
Quando uma visita vale o dia investido e quando não vale
Quatro cenários e o que cada um exige
Nem todo programa exige uma viagem, e gastar um dia com um teste de primeira ordem com exposição de baixo valor é uma péssima troca. A decisão depende do que a visita resolveria que nada mais resolveria.
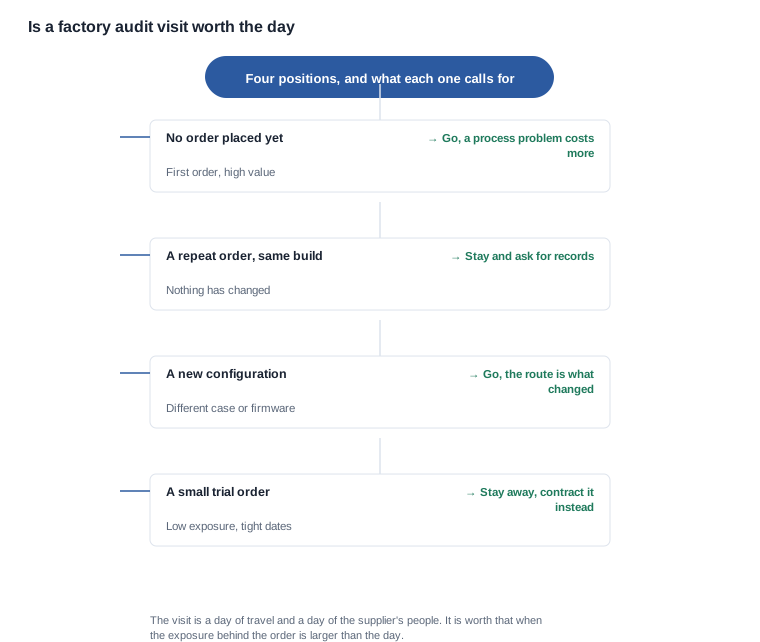
Uma primeira ordem de alto valor justifica a viagem. Não há histórico de processo, nenhuma lote de produção de referência e nenhuma evidência de qualquer tipo, portanto a auditoria é a única fonte de informação disponível, e um problema de processo encontrado no primeiro dia representa um ajuste de cronograma, enquanto um problema de processo encontrado no primeiro dia de produção significa perda total.
Uma ordem de repetição da mesma configuração justifica ficar longe, desde que a fábrica produza os registros que a última visita estabeleceu que ela teria. Nada mudou, portanto uma visita produziria o mesmo resultado a um novo custo. A alternativa é solicitar documentos: o registro de calibração, o registro de não conformidades do último processo e os registros do último lote da entrega mais recente, com uma verificação aleatória de uma unidade em relação a eles.
Uma nova configuração é o caso de avançar, porque foi a rota que mudou. Uma nova opção de produto, uma nova combinação de cores, uma nova versão de firmware ou um novo mercado de destino pode alterar cada uma uma etapa da rota sem mudar nenhuma(description) do produto. Este é o caso em que as opções de configuração publicadas importam mais, porque normalmente há mais coisas alteradas do que o comprador espera.
Um pequeno pedido de teste é o caso de ficar longe e colocar os controles no contrato: a regra de aceitação, a cláusula de notificação de alterações, a exigência de retenção da amostra e o direito a uma nova auditoria. O pedido de teste é o mecanismo que produz as evidências, e o contrato é o que torna essas evidências utilizáveis.
Quanto custa a visita e o que ela compra
A primeira auditoria geralmente é gratuita e quase sempre vale a pena fazer antes do primeiro pedido. Auditorias adicionais e inspeções antes do envio normalmente são cobradas, e a pergunta a fazer é o que cada uma compra, porque uma inspeção antes do envio realizada apenas como formalidade é uma despesa sem controle. Vale a pena pagar por uma segunda auditoria quando a primeira gerou constatações, pois o objetivo da segunda é verificar o encerramento das ações, e não refazer a vistoria.
O enquadramento comercial também importa. Um fornecedor que aceita as cinco cláusulas listadas acima aceitou que seu processo representa um risco compartilhado, e o custo dessa aceitação normalmente fica visível no preço. Um fornecedor que as recusa não necessariamente se recusou a assumir um ônus — pode simplesmente não ter o processo em sua sustentação, e a pergunta útil passa a ser se o processo por trás da recusa é sólido, e não se a cláusula será aceita. Quando a resposta é não, a resposta certa não é uma longa negociação; é um primeiro pedido mais restrito, com controles mais rígidos.
Uma visita analisada e a posição da Cynrin
Um dia de auditoria, analisado
O dia descrito abaixo é um cenário construído. Não se afirma que haja cliente nem pedido de produção; o modelo de câmera com estojo de carregamento, o destino europeu, o primeiro pedido de volume considerável e o pacote de auditoria previamente preparado pelo fornecedor são todos pressupostos, para que a sequência da vistoria e as constatações que ela produz podem ser acompanhadas.
O cenário: uma marca está abrindo um programa com um novo fornecedor para um modelo de câmera com estojo de carregamento, destinado a um mercado europeu. O pedido é grande o suficiente para ser relevante e a exposição é alta, por isso está sendo considerada uma visita. O fornecedor enviou um documento de capacidade, uma declaração em nível corporativo sobre certificação de exportação e um conjunto de fotografias.
A primeira conversa trata do escopo, e é ali que a visita ganha seu custo. O escopo por escrito do fornecedor cobre a montagem final e a embalagem. A rota de produção tem sete etapas, e duas delas não estão incluídas no escopo: a inspeção de recebimento e a bancada de testes. O comprador solicita que o escopo seja ampliado para abranger ambas, e o motivo informado é o acesso à área de um subfornecedor e a um plano de medição que ainda está sendo revisado.
Essa resposta é informativa e não equivale a uma recusa. Não é possível circular pela área de um subfornecedor, portanto o rastreamento dos componentes precisa ocorrer por outra via — solicitar os registros de inspeção de recebimento e a lista de aprovação de componentes, e verificar se os registros são por lote e por decisão, e não por semana. Um plano de medição em revisão é uma condição normal em um primeiro programa e também é o motivo pelo qual as perguntas sobre a bancada aparecem primeiro na agenda, e não depois do almoço.
O rastreamento posterior dos componentes então produz uma constatação. A célula na linha de produção pertence a um fornecedor que consta na lista de aprovação, mas o estojo não consta, pois o estojo é uma peça nova para este programa e sua aprovação ainda está pendente. Essa é uma situação normal em um primeiro pedido e também é exatamente a substituição que um primeiro programa não pode se permitir receber sem aviso, razão pela qual a cláusula de notificação de alterações vai para o topo da lista de itens a resolver.
A verificação em bancada produz um segundo achado. O instrumento utilizado para a medição do tempo de funcionamento possui um certificado vigente, mas não consta do plano de medição, e o plano indica um instrumento utilizado em outra linha. A medição em si está sendo registrada em nome de uma unidade identificável, o que é uma boa notícia; o limite é a má notícia, porque é um limite interno e não publicado, e por acaso corresponde ao limite que o comprador teria escolhido. A posição do comprador é direta: a faixa de tempo de funcionamiento publicada para o modelo é a referência, e um fornecedor que mede segundo um limite interno mais rigoroso pode manter esse limite e registrar o resultado também em relação à faixa publicada.
A unidade rastreada de trás para frente a partir do fim da linha chega a um lote, o lote chega a uma nota de entrega, e a nota de entrega chega a uma data. O vínculo é manual, não eletrônico, fato que vale registrar e não uma falha que justifique interromper o processo. No despacho, as caixas carregam a identificação do lote, e a fábrica conserva amostras dos dois lotes mais recentes.
O resultado do dia é, portanto, uma lista de cinco achados, uma solicitação de documentos com quatro itens e uma lista com preços do que foi adquirido. A primeira ordem avança com uma configuração mais restrita do que o comprador havia planejado, pois a aprovação do caso não estava concluída, e com a regra de aceitação redigida com base nas linhas publicadas, e não nos limites internos.
As linhas do lado da fábrica que podemos comprovar
Concretamente, o material publicado sobre o lado da fábrica corresponde à parte da especificação que podemos apoiar, enquanto o restante depende dos arquivos do próprio fornecedor. Publicamos o que nossa documentação registra, identificamos as linhas em aberto e não preenchemos uma linha pendente com um valor típico extraído dos dados gerais de um fornecedor. Um comprador que baseia uma reclamation em uma estimativa encontra o erro em campo, e não na cotação, e a correção acaba custando mais do que a própria dúvida.
As linhas que nossos dados publicados efetivamente estabelecem são estas: o nível de resolução de cada um dos onze modelos com câmera, a capacidade e a quantidade de células de cada modelo, o método de carregamento de vinte e quatro dos vinte e oito modelos, as opções de estojo, a disponibilidade de cores, as faixas de tempo de funcionamento, a marcação de proteção contra entrada nos dois modelos que a possuem e o único peso publicado — o corpo dos óculos MT6, com 158 g, incluindo sua célula de 265 mAh e sua câmera, e excluindo o estojo de carregamento dobrável de 1200 mAh, cujo próprio peso não é publicado.
O que não faremos é citar a capacidade de processo com base em uma fotografia nem preencher uma lacuna da especificação com um número que não possa ser rastreado até um documento. O que faremos é considerar um caso de uso, uma configuração e um mercado, e informar quais partes estão estabelecidas, quais permanecem abertas e quais precisam vir de um subfornecedor, e não da linha principal de produção.
A estrutura da documentação da auditoria está em auditoria de fábrica e verificação, as cláusulas que relacionam uma auditoria à relação comercial estão em termos do contrato, e a gama de produtos utilizada como referência para a auditoria está em Óculos com câmera de IA.
A medida a tomar agora. Envie os modelos, as quantidades e o mercado-alvo, e informaremos quais configurações existem, quais delas estão abertas nos dados publicados e o que uma auditoria dessa configuração precisaria estabelecer antes da liberação da primeira ordem. Uma visita vale o dia quando resolve algo que um documento não consegue resolver, e a forma mais econômica de descobrir isso é decidir antes da viagem, e não depois.
Leituras relacionadas
Envie a configuração, a quantidade e o mercado, e informaremos quais partes da auditoria estão estabelecidas e quais ficam a seu cargo.


