
Un audit d’usine a une seule fonction: établir si le processus du fournisseur peut respecter les spécifications lorsque personne du côté acheteur ne surveille. Ce n’est pas une visite de présentation, et la différence entre les deux sépare un après-midi d’une non-conformité constatée. Une visite de présentation produit une impression favorable et un document de capabilities. Une vérification produit une liste de tout ce qui devrait mal fonctionner pour que vous receviez une commande défectueuse, et chaque élément de cette liste est rattaché à une étape du processus que vous pourrez revérifier plus tard.
L’importance de cette vérification est particulièrement grande pour les lunettes connectées, car une quantité étonnante du comportement du produit est déterminée par des combinaisons plutôt que par des composants individuels. Un appareil qui ne se recharge pas dans son boîtier n’est ni un défaut de cellule ni un défaut de boîtier: c’est une correspondance entre le boîtier et l’appareil qui n’a jamais été testée. Un appareil dont l’autonomie est courte n’a pas nécessairement une cellule faible: il peut s’agir d’une cellule issue d’une configuration différente de celle commandée. Dans les deux cas, il s’agit de questions relatives au processus, auxquelles l’examen d’un appareil fini ne peut pas répondre.
Audit d’usine de lunettes connectées: l’objectif réel de la visite
L’acheteur et la décision que la visite permet d’appuyer
Le lecteur est un responsable des achats de la marque, un acheteur de canal ou un importateur qui cherche à déterminer s’il doit consacrer une journée et un budget de déplacement à une visite sur site, ou passer la commande sans visite. L’angoisse sous-jacente ne porte pas sur un mauvais prix. Elle porte sur une livraison qui arrive différente de l’échantillon approuvé, sur un circuit documentaire qui bloque les marchandises à une frontière ou sur une première expédition qui se transforme en problème de retours que personne n’a chiffré.
Trois éléments sont gérés simultanément. Le premier est le calendrier, car la visite doit avoir lieu suffisamment tôt pour changer quelque chose; un audit réalisé deux semaines avant l’expédition constitue une pièce justificative, et non un moyen de maîtrise. Le deuxième est la spécification, car l’audit est le seul moment où un acheteur peut vérifier si l’usine fabrique effectivement la configuration qu’elle s’est engagée à produire; dans cette catégorie, le nombre de variantes non publiées est tel que l’écart entre un modèle de catalogue et une configuration de production représente une question légitime. Le troisième est le tiers concerné, car une usine capable de répondre calmement à des questions gênantes constitue un meilleur partenaire commercial qu’une usine incapable de le faire, et l’acheteur le constate d’une manière qu’aucun document ne peut lui transmettre.
Il existe également un aspect économique qui milite en faveur d’une visite menée correctement plutôt que d’une visite escamotée. Le coût d’un problème de processus découvert après le lancement d’un programme est d’un ordre de grandeur supérieur à celui d’une journée: un lot retourné, une replanification, une révision de l’annonce et une discussion avec les distributeurs. Le coût de la visite se limite à une journée de déplacement, une journée d’ingénieurs du fournisseur et au temps de l’acheteur lui-même. Cette comparaison est généralement facile à établir.
Ce que les données publiées signifient pour un audit
Le catalogue publie de nombreuses informations qu’un audit peut exploiter, et sa manière de les publier détermine les questions qu’il convient de poser sur place.
Informations publiées et vérifiables sur le site: le niveau de résolution, pour les onze modèles de lunettes avec caméra; la capacité des cellules et leur nombre; la méthode de Recharge pour vingt-quatre des vingt-huit modèles; l’option de boîtier de Recharge; la disponibilité des couleurs; le marquage d’étanchéité des deux modèles qui en portent un; et le poids publié, à savoir la Monture des lunettes MT6 à 158 g, cellule de 265 mAh et caméra comprises, mais hors boîtier de Recharge pliable de 1200 mAh, dont le poids propre n’est pas publié.
Informations non publiées, et donc à vérifier sur place plutôt qu’à comparer aux données publiques: tolérances, taux de défauts, durées de vie en cycles, numéros de certificats, numéros de rapports d’essais d’étanchéité, mesures et seuils acoustiques, modèles de capteurs et poids de tous les modèles sauf le MT6. La capacité, le nombre de lignes et les délais de production en série ne sont pas publiés non plus; la seule façon de connaître les valeurs réelles de la ligne qui produira votre commande est donc de vous les faire montrer.
Deux de ces lacunes justifient une question précise sur place. La méthode de Recharge n’est pas publiée pour quatre modèles de lunettes avec caméra; pour ces quatre modèles, l’audit doit donc établir directement auprès de la ligne quel connecteur est utilisé pour la commande. Le marquage d’étanchéité est publié pour deux modèles sous forme d’annotation de catalogue, sans numéro de rapport à l’appui; l’audit doit donc déterminer si l’usine dispose d’un rapport d’essai pour ce marquage ou si celui-ci relève simplement d’une déclaration au niveau du catalogue. Ce sont les deux points où les données publiques de l’acheteur sont épuisées et où la prise en charge doit revenir à l’équipe sur place.
Le parcours de l’audit, dans le bon ordre
Commencez à la porte d’entrée et terminez à l’expédition
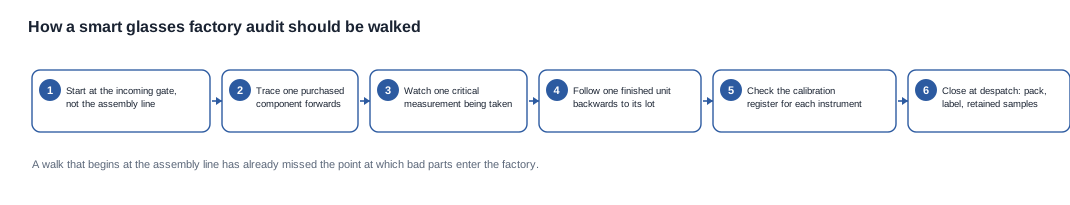
L’ordre de la visite fait la différence entre une vérification et une simple visite. L’itinéraire suit naturellement une direction — les composants entrent, les produits sortent — et c’est en le parcourant dans les deux sens que l’on obtient des preuves.
Commencez à la porte d’entrée. Demandez quelles étapes de production l’audit a couvertes et lesquelles n’ont pas été parcourues, puis comparez ces informations avec l’itinéraire de production que le fournisseur vous a indiqué dans son devis. L’écart entre le périmètre écrit et l’itinéraire complet constitue le résultat le plus utile de la première conversation de la journée. Un audit ayant couvert l’assemblage et négligé le contrôle des composants entrants vous a déjà fourni la réponse à la question qu’il était censé treated.
Suivez un composant acheté en aval. Choisissez une pièce essentielle à la configuration — une cellule, un boîtier, un ensemble optique — et suivez-la du bon de livraison, en passant par le contrôle des composants entrants, jusqu’à la ligne de production. La question pertinente est de savoir comment la pièce a été acceptée, et non où elle a été stockée.
Observez la réalisation d’une mesure critique. Non pas sa description, mais la mesure elle-même, effectuée avec l’appareil qui sera utilisé sur vos unités. Demandez ensuite l’état d’étalonnage de cet appareil.
Suivez une unité terminée en amont jusqu’à son lot. Prenez une unité en fin de ligne et remontez le parcours: emballage, poste de travail, lot, lot de composants entrants, lot de composants.
Terminez à l’expédition. Conditionnement, étiquetage, marque du lot sur le carton et échantillons conservés. Une usine qui conserve un échantillon de chaque lot possède une culture de traçabilité; une usine qui n’en conserve aucun dispose d’un système de traçabilité uniquement sur le papier.
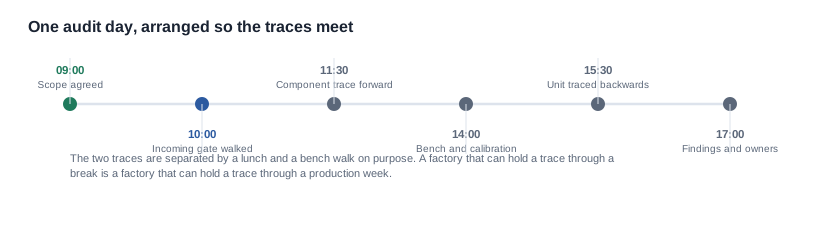
Les deux traces — un composant en aval, une unité en amont — doivent être séparées par une visite et un contrôle sur banc, plutôt que réalisées successivement. Deux démonstrations distinctes ne constituent pas une traçabilité; la preuve est que les deux se rejoignent. Une usine capable de préserver une traçabilité pendant une interruption est une usine capable de la préserver tout au long d’une semaine de production.
Les preuves à recueillir à chaque poste
Ce qui permet de conclure à chaque poste et ce qui ne fait que rassurer
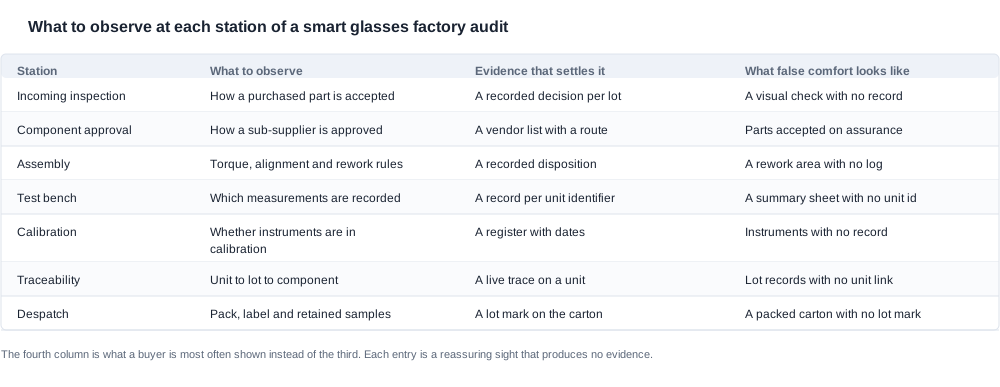
Le tableau ci-dessous présente, pour chaque poste de l’itinéraire, ce qu’il faut observer, les preuves permettant de conclure et ce que l’on montre souvent à la place des preuves. La troisième colonne est celle sur laquelle il faut insister, et la quatrième celle à laquelle il faut prêter attention, car chacune de ces observations constitue une caractéristique parfaitement normale d’une usine en activité, sans prouver quoi que ce soit.
| Poste | Ce qu’il faut observer | Les preuves permettant de conclure | Ce qui ne prouve rien |
|---|---|---|---|
| Contrôle des composants entrants | La manière dont une pièce achetée est acceptée | Une décision enregistrée par lot | Un contrôle visuel sans enregistrement |
| Homologation des composants | La manière dont un sous-fournisseur est approuvé | Une liste de fournisseurs avec un circuit de validation | Des pièces acceptées sur la base de declarations |
| Assemblage | Les règles de couple, d’alignement et de retouche | Une décision enregistrée | Une zone de retouche sans registre |
| Banc d’essai | Les mesures qui sont enregistrées | Un enregistrement par identifiant d’unité | Une fiche récapitulative sans identifiant d’unité |
| Étalonnage | Si les appareils sont étalonnés | Un registre avec des dates | Des appareils sans enregistrement |
| Traçabilité | De l’unité au lot, puis du lot au composant | Une traçabilité en direct sur une unité | Des registres de lots sans lien avec les unités |
| Expédition | Emballage, étiquetage et échantillons conservés | Une marque de lot sur le carton | Un carton emballé sans marque de lot |
Dans cette catégorie, deux lignes pèsent davantage que les autres, pour une raison précise.
La ligne consacrée au banc d’essai. Le catalogue publie un niveau de résolution, une capacité de cellule, une plage d’autonomie et un temps de charge pour les modèles de caméra, ce qui signifie que des valeurs publiées servent de référence pour comparer les résultats de banc. En revanche, il ne publie ni modèle de capteur, ni mesure acoustique, ni seuil, ce qui signifie que la plupart des mesures de banc effectuées dans une usine sont comparées à des limites internes que l’acheteur n’a jamais vues. La question d’audit n’est donc pas « que mesurez-vous », mais « où la limite est-elle consignée et qui l’a signée ». Un banc qui enregistre un résultat par identifiant d’unité possède un historique exploitable; un banc qui produit une fiche récapitulative pour un lot possède un historique qui relève de la simple déclaration.
La ligne d’étalonnage. C’est la ligne où échoue le plus grand nombre d’audits, et l’échec est presque toujours administratif plutôt que technique: les instruments sont étalonnés, les certificats existent, mais personne ne les a reliés à la liste des instruments réellement utilisés sur la ligne. La question d’audit consiste à prendre l’instrument utilisé par l’usine pour la mesure critique, à demander son certificat, puis à demander la liste des instruments figurant dans le plan de mesure. Si le certificat correspond à un instrument qui ne figure pas sur cette liste, le plan de mesure n’est pas à jour, et c’est ce document qui détermine ce qu’est un défaut.
Les quatre échecs qui surprennent l’acheteur
L’audit qui n’a jamais atteint le contrôle des articles entrants. Une visite de la ligne d’assemblage a donné une bonne impression, sans rien dire sur l’entrée des pièces défectueuses. Contrôle: exiger que la visite commence au contrôle des articles entrants et suive le parcours jusqu’à l’expédition.
La traçabilité qui s’arrêtait à la boîte. Des fiches de lot existaient pour les composants, mais elles n’étaient pas reliées au produit fini. Contrôle: demander la traçabilité en direct d’un produit fini et exiger un lien établi entre celui-ci et son lot.
La dérogation que personne n’a consignée. Des produits non conformes ont été retouchés ou utilisés sans décision consignée. Contrôle: demander le registre des non-conformités et le circuit d’approbation des dérogations, et vérifier que les deux existent en tant que documents, et non uniquement en pratique.
L’audit qui n’était qu’une visite guidée. La visite a laissé une impression favorable, mais aucune preuve du processus. Contrôle: exiger un périmètre écrit, une visite documentée et une liste d’actions correctives assortie de responsables et de dates.
Ces quatre situations sont les pièges classiques de cette catégorie, et elles ont un point commun: chacune laisse une impression rassurante, mais aucun document. Un acheteur qui a vu une usine ne dispose pas d’un processus; un acheteur qui a vu un processus sait qu’une usine existe. Toute la valeur de la visite tient à cette distinction, et c’est pourquoi les quatre contrôles ci-dessus reposent tous sur des documents plutôt que sur de simples observations.
Aucune de ces situations ne justifie à elle seule le changement de fournisseur. Chacune représente une clause à inscrire dans la commande, et chacune coûte infiniment moins cher que la version où le programme la découvre après avoir dépensé les fonds.
Les questions qui distinguent un processus d’une brochure
Les questions dérangeantes et l’ordre dans lequel les poser
L’ordre des questions importe davantage que leur nombre, car chacune doit être posée une fois la précédente résolue sur le terrain, plutôt qu’en salle de réunion.
- Demander le périmètre de l’audit avant la visite, par écrit, et le comparer au parcours de production. Une revue qui néglige cette étape porte sur le mauvais document.
- Suivre un produit fini en amont et un composant acheté en aval. La rencontre des deux traçabilités constitue la preuve.
- Poser la question dont la réponse embarrassera le fournisseur. Les questions utiles portent sur ce qui se passe lorsqu’un essai échoue, qui approuve une dérogation et ce que fait la ligne lorsque le composant reçu ne correspond pas aux spécifications.
- Demander les actions correctives issues des audits précédents et vérifier leur clôture. Un fournisseur qui ne présente que les actions clôturées indique que celles restées ouvertes sont les plus révélatrices.
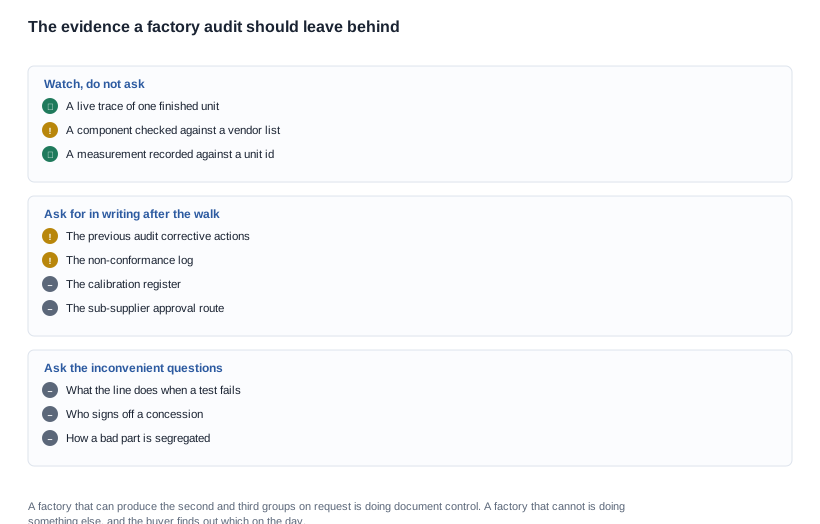
Quatre questions posées dans cet ordre suffisent à déterminer quelle proposition est complète. Une comparaison entre fournisseurs n’est valable que si les deux ont répondu aux mêmes questions, ce qui est rarement le cas dans cette catégorie, car les questions portent sur le processus du fournisseur lui-même et un fournisseur doté d’une brochure n’a aucune réponse à leur apporter.
Ce qu’il faut retenir de la journée
Le résultat d’un audit d’usine n’est pas un rapport. Il se compose de trois éléments, dont chacun a une utilité précise par la suite.
Une liste de constats avec responsables et dates, qui devient partie intégrante de la commande. Chaque point doit pouvoir être converti en clause: une exigence d’action corrective, un droit à un nouvel audit, un canal de notification en cas de changement de sous-fournisseur, une notification de modification du processus ou un lien entre les constats de l’audit et la règle d’acceptation des articles entrants.
Une liste de demandes de documents, qui recense les éléments que l’usine n’a pas pu produire le jour même. Cette liste constitue l’information la plus utile que l’acheteur emporte, car elle distingue ce que l’usine fait de ce qu’elle prétend faire. Une usine qui produit tous les éléments demandés dispose d’un système de maîtrise documentaire; une usine qui n’en produit aucun ne dispose que d’un document de capacité et d’une visite guidée attractive.
Une liste tarifaire de ce que l’audit a permis d’obtenir, sous forme de questions auxquelles il faut répondre. Une inspection avant expédition réalisée par simple formalité est une dépense sans contrôle, et la manière de faire la différence consiste à demander à quoi elle sert. Si la réponse est « confirmer que les marchandises sont conformes à la commande », il s’agit d’un contrôle. Si la réponse est « libérer l’expédition », il s’agit d’une simple signature.
Les critères de comparaison de deux résultats d’audit
Deux fournisseurs peuvent tous deux accueillir une visite et présenter des ensembles de constatations totalement différents, et la comparaison n’a de sens que si les mêmes questions ont été posées aux deux. Voici les critères qui méritent une notation, et ils sont délibérément pondérés en faveur des preuves plutôt que des impressions.
- Couverture du périmètre. Quelles étapes du parcours de production ont été parcourues, indiquées sous forme de liste plutôt que de description. Achèvement: chaque étape a été soit observée, soit explicitement indiquée comme n’ayant pas été visitée.
- Traçabilité en direct. Si un exemplaire fini a été rattaché à ses composants pendant la visite, ou si une traçabilité a seulement été décrite. Achèvement: une traçabilité réalisée devant l’acheteur.
- Enregistrements de mesure. Si les résultats d’essais sont enregistrés avec un identifiant d’exemplaire. Achèvement: un échantillon d’enregistrements portant des identifiants.
- Lien avec l’étalonnage. Si les instruments mentionnés dans le plan de mesure disposent de certificats en cours de validité. Achèvement: le plan et les certificats présentés côte à côte.
- Gestion des non-conformités. Si un registre des décisions existe et si une dérogation doit être signée par une personne identifiée. Achèvement: un registre et une fonction désignée.
- Production documentaire. Quels documents demandés ont été produits le jour même. Achèvement: une liste nommant les éléments manquants.
Notés selon ces six critères, un fournisseur qui a répondu à cinq d’entre eux représente un type de partenaire différent de celui qui n’a répondu qu’à deux, et l’écart de prix entre eux est généralement inférieur à l’écart d’exposition. C’est le calcul que réalise l’acheteur lorsqu’il décide quel rapport d’audit auquel faire confiance.
Les compromis qu’implique une visite sont réels et méritent d’être explicités. Une visite coûte une journée de temps d’ingénierie au fournisseur, et une partie de ce temps est prélevée sur la capacité que le fournisseur vend. Un acheteur qui arrive avec une longue liste de contrôle achète en partie une livraison plus lente, et la volonté du fournisseur d’absorber ce coût constitue elle-même un signal: un fournisseur qui considère l’audit comme un travail normal est un fournisseur dont le processus peut être audité, tandis que celui qui le perçoit comme une intrusion vous dit quelque chose sur le processus lui aussi.
Avant de commander, la liste de contrôle pratique est courte. Demandez la chaîne de configuration et le plan de mesure. Demandez le registre d’étalonnage et le registre des non-conformités. Demandez un échantillon conservé de chacun des deux derniers lots. Demandez enfin quelle étape unique du parcours est la plus éloignée d’une décision consignée. Quatre demandes, et la quatrième fournit plus d’informations par minute consacrée que les trois autres réunies, car elle demande à l’usine de réaliser sa propre évaluation plutôt que d’en présenter une.
Les signaux d’alerte à signaler sont précis plutôt que vague. Un dossier d’audit envoyé préétabli, avant la visite. Un périmètre qui s’arrête exactement là où le processus se complexifie. Une démonstration de traçabilité qui s’achève au niveau de la carton. Un plan de mesure sans limites écrites, ou dont les limites ne sont accessibles nulle part à l’opérateur. Et un fournisseur qui se sent manifestement mal à l’aise face à une question particulière — car c’est généralement celle qu’il faut poser une seconde fois.
Quand une visite vaut la journée, et quand elle ne la vaut pas
Quatre situations, et ce que chacune exige
Tous les programmes ne nécessitent pas un déplacement, et consacrer une journée à un essai de Premier Ordre avec une faible exposition constitue un mauvais compromis. La décision dépend de ce que la visite pourrait trancher et que rien d’autre ne permet de trancher.
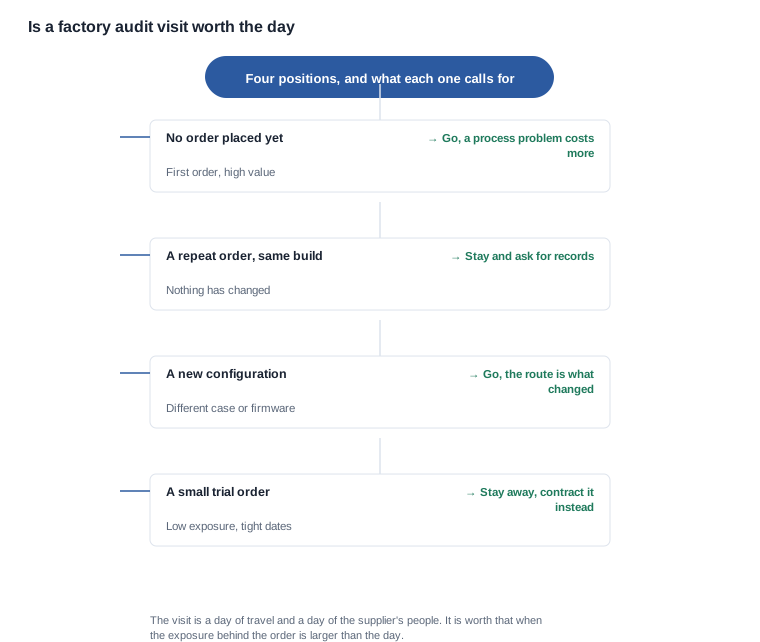
Une première commande de valeur élevée justifie le déplacement. Il n’existe aucun historique de processus, aucune série de production de référence et aucune preuve d’aucune sorte; l’audit est donc la seule source d’information disponible, et un problème de processus détecté le premier jour n’est qu’un ajustement du planning, alors qu’un problème de processus détecté le premier jour de production entraîne une perte totale.
Une commande réitérée de la même configuration justifie de ne pas se déplacer, à condition que l’usine produise les documents dont l’existence a été établie lors de la visite précédente. Rien n’a changé: une visite produirait donc le même résultat pour un coût supplémentaire. L’alternative consiste à demander des documents: le registre d’étalonnage, le registre des non-conformités de la dernière série et les enregistrements de lots de la dernière livraison, avec un contrôle ciblé d’un exemplaire par rapport à ceux-ci.
Une nouvelle configuration justifie un déplacement, car c’est l’itinéraire qui a changé. Une nouvelle option de boîtier, un nouveau coloris, une nouvelle version du micrologiciel ou un nouveau marché de destination peuvent chacun modifier une étape du parcours sans changer le descriptif du produit. C’est dans ce cas que les options de configuration publiées sont les plus importantes, car le nombre de changements est généralement supérieur à ce que l’acheteur attend.
Une petite commande d’essai justifie de ne pas se déplacer et d’inscrire plutôt les contrôles dans le contrat: la règle d’acceptation, la clause de notification des changements, l’exigence de conservation d’un échantillon et le droit à un nouvel audit. La commande d’essai est le mécanisme qui produit les preuves, et le contrat est ce qui rend ces preuves exploitables.
Ce que coûte la visite et ce qu’elle apporte
Un premier audit est généralement gratuit et presque toujours vaut la peine d’être effectué avant une première commande. Les audits supplémentaires et les inspections avant expédition sont généralement facturés, et la question à poser est de savoir ce que chacun apporte, car une inspection avant expédition bought comme formalité est une dépense sans contrôle. Un deuxième audit vaut la peine d’être payé lorsque le premier a donné lieu à des constats, car l’objectif du deuxième est de vérifier la clôture des écarts plutôt que de refaire le même parcours.
L’approche commerciale compte également. Un fournisseur qui accepte les cinq clauses énumérées ci-dessus a accepté que son processus constitue un risque partagé, et le coût de cette acceptation est généralement visible dans le prix. Un fournisseur qui les refuse n’a pas nécessairement refusé une charge: il peut simplement ne pas disposer du processus qui les étaye, et la question utile est alors de savoir si le processus qui sous-tend ce refus est solide, et non si la clause sera acceptée. Lorsque la réponse est non, la bonne réaction n’est pas de mener une longue négociation, mais de passer une première commande plus limitée assortie de contrôles plus stricts.
Une visite raisonnée et la position de Cynrin
Une journée d’audit, raisonnée
La journée décrite ci-dessous est une journée reconstituée. Aucun client ni aucune commande de production n’est revendiqué; le modèle de caméra avec son boîtier de recharge, la destination européenne, l’importante première commande et le dossier d’audit préétabli par le fournisseur sont tous supposés, afin de pouvoir suivre l’ordre du parcours et les constats qu’il produit.
Le scénario: une marque ouvre un programme avec un nouveau fournisseur pour un modèle de caméra avec boîtier de recharge, destiné à un marché européen. La commande est assez importante pour avoir de l’impact et l’exposition au risque est élevée; une visite est donc envisagée. Le fournisseur a envoyé un document de capacité, une déclaration au niveau de l’entreprise concernant la certification à l’exportation et un ensemble de photographies.
La première conversation porte sur le périmètre, et c’est là que la visite justifie son coût. Le périmètre écrit du fournisseur couvre l’assemblage final et le conditionnement. Le parcours de production comporte sept étapes, dont deux ne figurent pas dans le périmètre: le contrôle à réception et le banc de test. L’acheteur demande d’étendre le périmètre pour couvrir les deux, et la raison fournie est l’accès à la zone d’un sous-fournisseur ainsi qu’à un plan de mesure qui est encore en cours de révision.
Cette réponse est instructive, et ce n’est pas un refus. La zone d’un sous-fournisseur n’est pas accessible à la visite: la traçabilité des composants doit donc s’effectuer par une autre voie — demander les enregistrements du contrôle à réception et la liste d’approbation des composants, et vérifier si les enregistrements sont établis par lot et par décision plutôt que par semaine. Un plan de mesure en cours de révision est un état normal lors d’un premier programme, et c’est aussi la raison pour laquelle les questions relatives au banc de test figurent en premier dans le programme de la journée plutôt qu’après le déjeuner.
La traçabilité ascendante des composants produit ensuite un constat. La cellule située sur la ligne de production provient d’un fournisseur qui figure sur la liste approuvée, mais ce n’est pas le cas du boîtier, car il s’agit d’une nouvelle pièce pour ce programme et son approbation est encore en attente. C’est un état normal lors d’une première commande, et c’est aussi précisément la substitution qu’un premier programme ne peut pas se permettre de voir arriver sans être annoncé, ce qui explique que la clause de notification des changements passe au premier rang des points à régler.
Le contrôle sur banc produit une deuxième constatation. L’instrument utilisé pour la mesure de l’autonomie dispose d’un certificat en cours de validité, mais il ne figure pas au plan de mesure, et ce plan mentionne un instrument utilisé sur une autre ligne. La mesure elle-même est enregistrée sous un identifiant d’unité, ce qui est une bonne nouvelle; la limite constitue en revanche un problème, car elle est interne et non publiée, et il s’agit justement de la limite que l’acheteur aurait choisie. La position de l’acheteur est simple: la plage d’autonomie publiée pour le modèle fait référence, et un fournisseur qui mesure selon une limite interne plus stricte peut conserver cette limite et consigner également le résultat dans la plage publiée.
Le de l’unité à partir de la fin de la ligne mène à un lot, le lot mène à un bon de livraison, et le bon de livraison mène à une date. Le lien est manuel plutôt qu’électronique, ce qui est un fait à consigner et non un motif d’arrêt. À l’expédition, les cartons portent un marquage de lot, et l’usine conserve des échantillons témoins des deux lots les plus récents.
Le résultat de la journée est donc une liste de constatations comprenant cinq points, une demande documentaire de quatre entrées et une liste chiffrée des achats effectués. La première commande est lancée avec une configuration plus limitée que celle prévue par l’acheteur, car l’approbation du dossier n’était pas achevée, et avec une règle d’acceptation fondée sur les lignes publiées plutôt que sur les limites internes.
Les lignes liées à l’usine que nous pouvons étayer
Concrètement, les informations publiées sur l’usine constituent la partie de la spécification que nous pouvons soutenir, et le reste relève du dossier interne du fournisseur. Nous publions ce que notre documentation indique, signalons les lignes encore ouvertes et ne comblons pas une ligne ouverte avec une valeur typique issue des données générales d’un fournisseur. Un acheteur qui fonde une réclamation sur une estimation en découvre l’erreur sur le terrain plutôt que dans le devis, et la correction dépasse alors la simple question posée.
Voici les points que nos données publiées permettent de trancher: le niveau de résolution de chacun des onze modèles de lunettes avec caméra, la capacité et le nombre de cellules de chaque modèle, la méthode de recharge pour vingt-quatre des vingt-huit modèles, les options de boîtier, la disponibilité des couleurs, les plages d’autonomie, le marquage d’étanchéité des deux modèles qui en portent un, ainsi que le seul poids publié — la monture des lunettes MT6 à 158 g, cellule de 265 mAh et caméra comprises, boîtier de recharge pliable de 1200 mAh exclu, le poids de ce dernier n’étant pas publié.
Nous ne citerons pas une capacité de processus déduite d’une photographie, ni ne comblerons un manque de la spécification avec un chiffre qui ne peut être rattaché à un document. Nous prendrons en revanche un cas d’usage, une configuration et un marché, puis vous indiquerons quels éléments sont établis, lesquels restent ouverts et lesquels doivent être fournis par un sous-traitant plutôt que par l’usine principale.
Le cadre de la documentation d’audit se trouve dans audit d’usine et vérification, les clauses reliant un audit à la relation commerciale figurent dans les conditions contractuelles, et la gamme de produits sur laquelle l’audit est réalisé est présentée dans les lunettes avec caméra IA.
L’action à mener maintenant. Envoyez les modèles, les quantités et le marché cible, et nous vous indiquerons quelles configurations existent, lesquelles sont encore ouvertes dans les données publiées et ce qu’un audit de cette configuration devrait établir avant la libération de la première commande. Une visite vaut la journée lorsqu’elle tranche ce qu’un document ne peut pas trancher, et le moyen le plus économique de le savoir est de le décider avant le déplacement plutôt qu’après.
Lectures complémentaires
Envoyez la configuration, la quantité et le marché, et nous vous dirons quels éléments de l’audit sont établis et lesquels relèvent de votre responsabilité.


